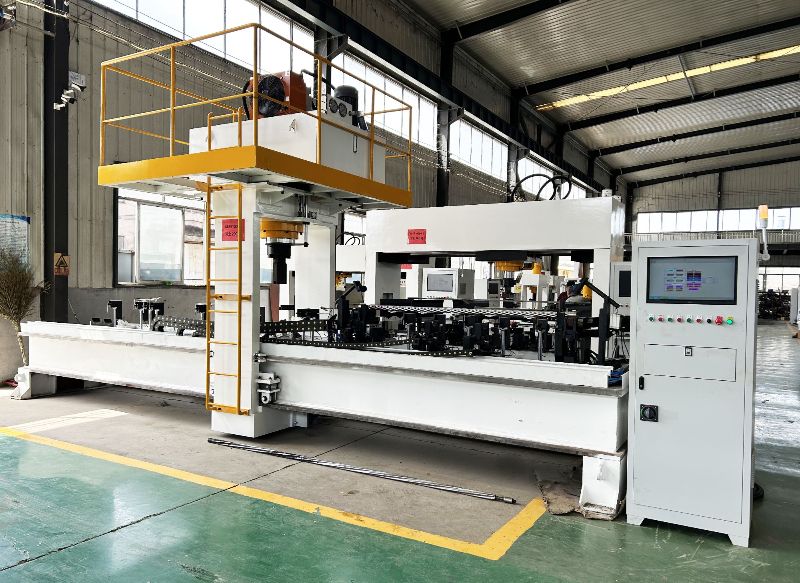
Sondaj Borusu ve Vidalı Çubuk Doğrultma Makinesi
Shangda makineyi iş parçası zarfınıza ve üretim hızı hedefinize göre yapılandırır; böylece boru uzunluğu ve çap sınırları üretim karmasınıza göre değişir.
View Details →
Explore our complete range of hydraulic straightening machines and accessories.
Shangda makineyi iş parçası zarfınıza ve üretim hızı hedefinize göre yapılandırır; böylece boru uzunluğu ve çap sınırları üretim karmasınıza göre değişir.
View Details →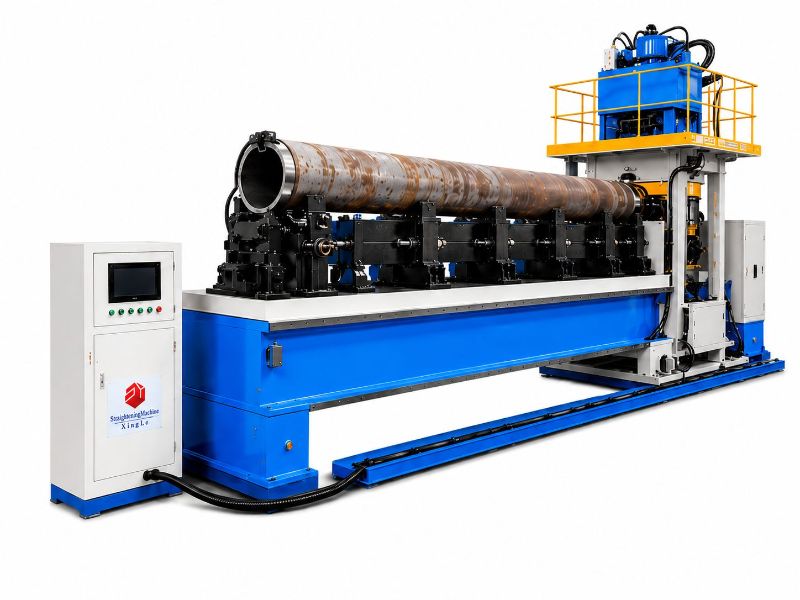
Çok noktalı lazer/görüntü algılama, birkaç istasyonda sapmayı ölçer, ardından esnek bir basınç kafası noktasal basınçlı doğrultma uygular.
View Details →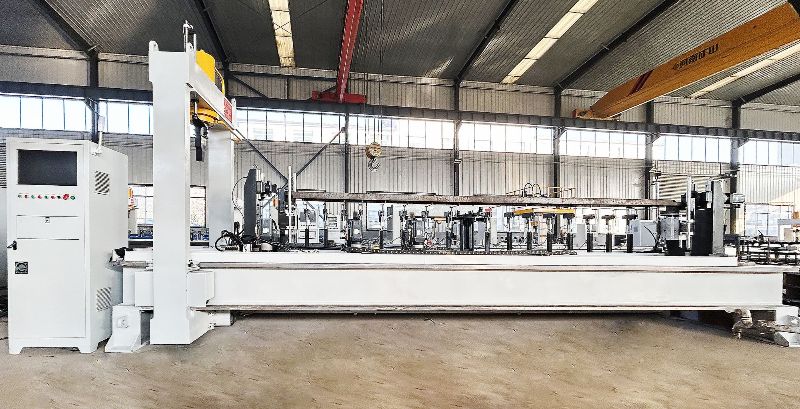
Gelen tüm stok için tek bir tolerans vermiyorum; makine, beslediğiniz malzemenin düzlüğünü takip eder.
View Details →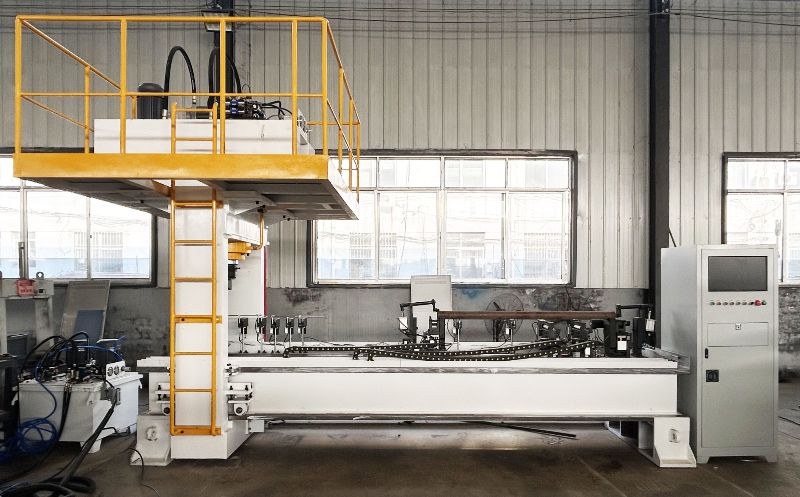
Gelen çubuk stokunuz metre başına 0,3 mm içinde zaten düzse, daha sıkı bir çıktı hedefleyebilirsiniz. 2 mm salgıyla başlarsa, ilk paso bunun çoğunu düzeltir; tek seferde ortadan kaldırmaz.
View Details →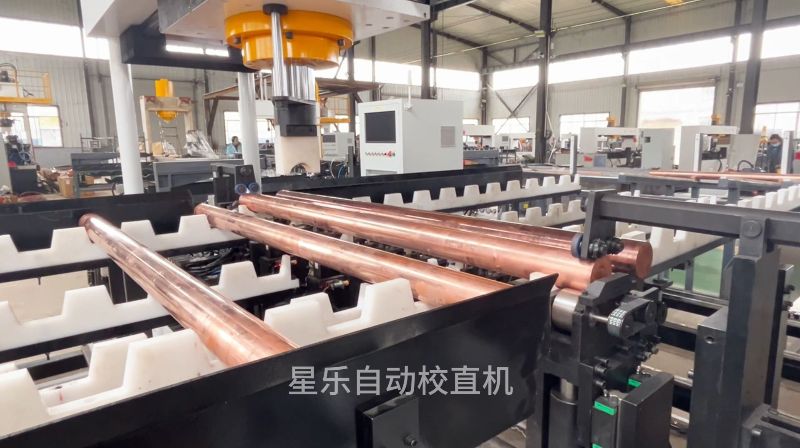
Bakır çubuğunuz ovalite veya artık gerilme ile geliyorsa, doğrultma sonrasında 0,05–0,10 mm bekleyin.
View Details →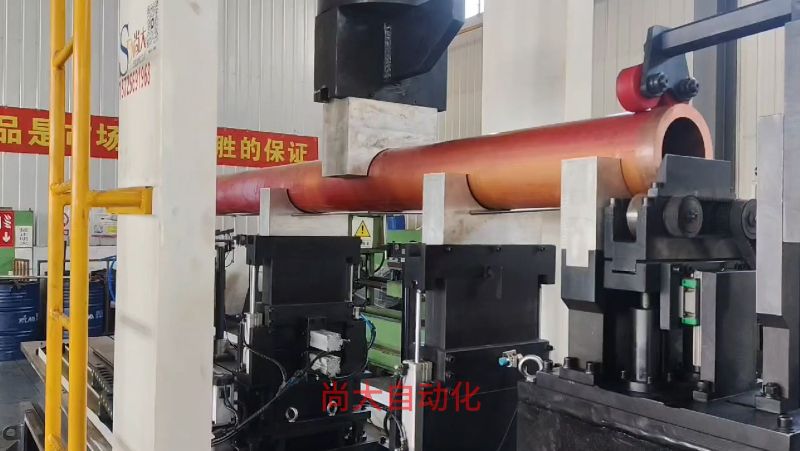
Bakır boru düzeltme makinemiz, yüksek hacimlerde büyük çaplı boru işleyen atölyeler için üretilmiştir.
View Details →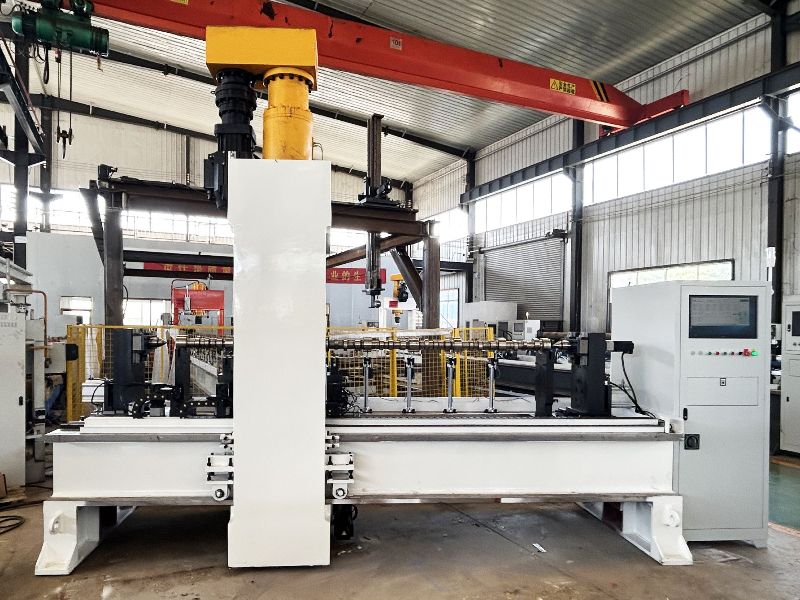
Üç ila beş lazer veya temas probu, her düzeltmeden önce ve sonra her şaftı tarar.
View Details →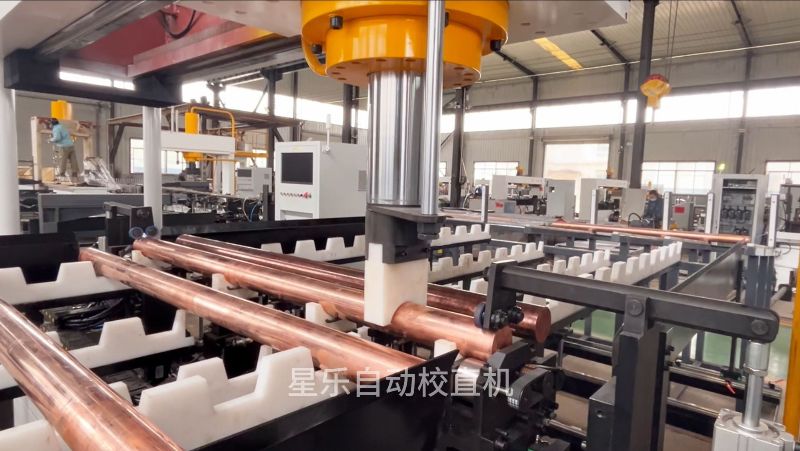
Nokta basınçlı doğrultma, düz veya profilli örsler kullanır; böylece pirinç çubuk ve boru, pres izleri veya çizikler olmadan çıkar.
View Details →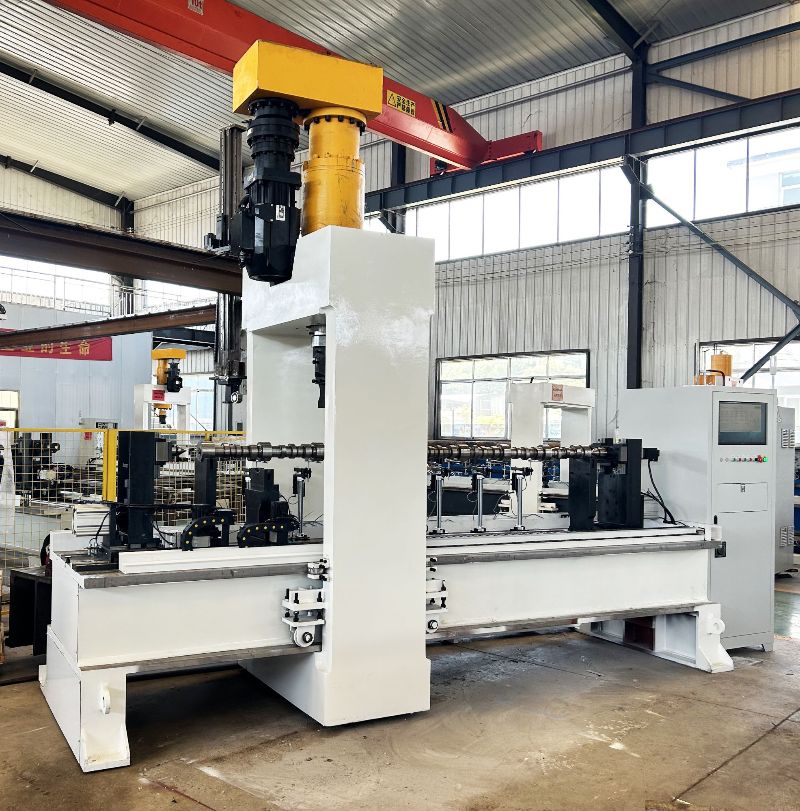
Bu makinenin en çok, binek araç yarım aksları ve ticari kamyon aks milleri için yüksek hacimli hatlarda kullanıldığını görüyoruz; bu hatlarda tek bir operatör birkaç hücreyi denetler ve kaçırılan bir geri yaylanmadan kaynaklanan hurda, bir vardiyanın kâr marjını yok eder.
View Details →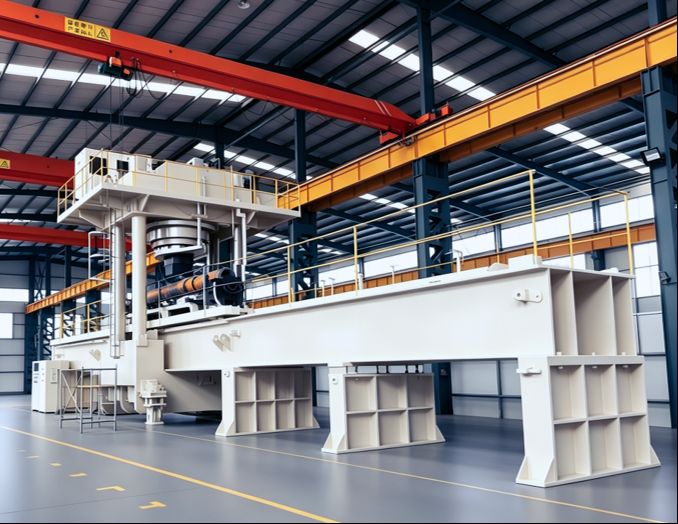
Bu makine, enine kesiti çökertmeden eğriliği düzeltir — boru doğrultmayı çubuk doğrultmadan ayıran sorun budur. Geleneksel bir preste ovalleşecek ince cidarlı borularla ve malzemeyi çatlatmadan ciddi kuvvet gerektiren kalın cidarlı borularla başa çıkar.
View Details →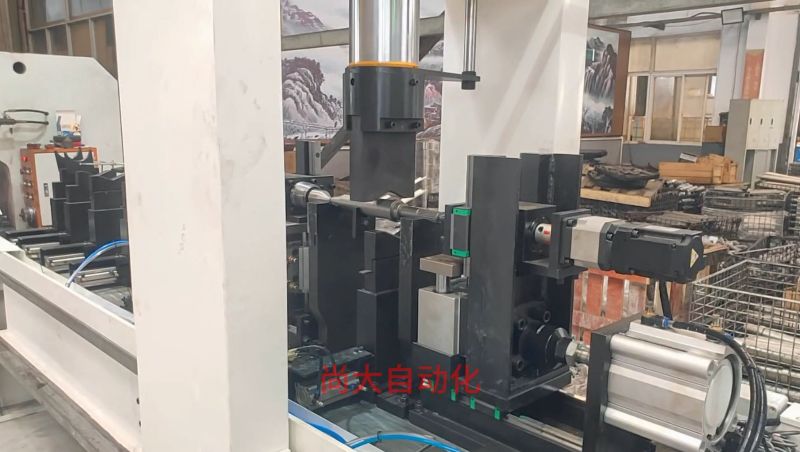
Her mil kendi salgı imzasını beraberinde getirir. Ortasında 0,8 mm başlangıç TIR değeri olan 1.200 mm'lik bir tahrik mili, 0,05 mm TIR değerine sahip 200 mm'lik bir motor milinden farklı bir düzeltme stratejisi gerektirir.
View Details →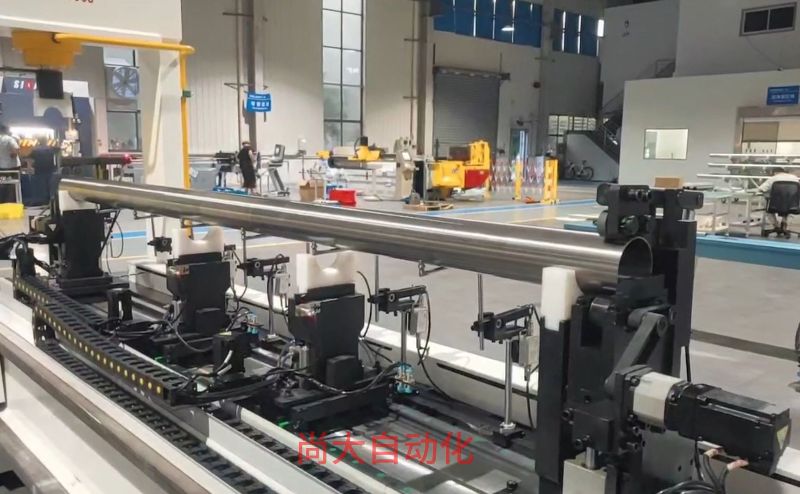
İş parçası malzemesi, çap, et kalınlığı, kesit, uzunluk ve ağırlık gereken basıncı belirler. Başlangıç deformasyonu ve hedef doğrusallık hassasiyeti belirler. Makine her ikisini de idare eder.
View Details →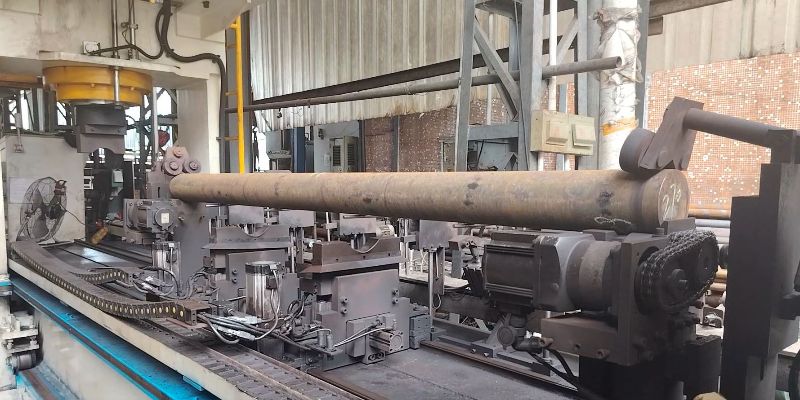
Doğrultma hattımız, düzeltme çevrimi boyunca iş parçasını stabil tutmak için makaralı destekleri, kamçılanma önleyici kılavuzları ve servo tahrikli ölçümü entegre eder.
View Details →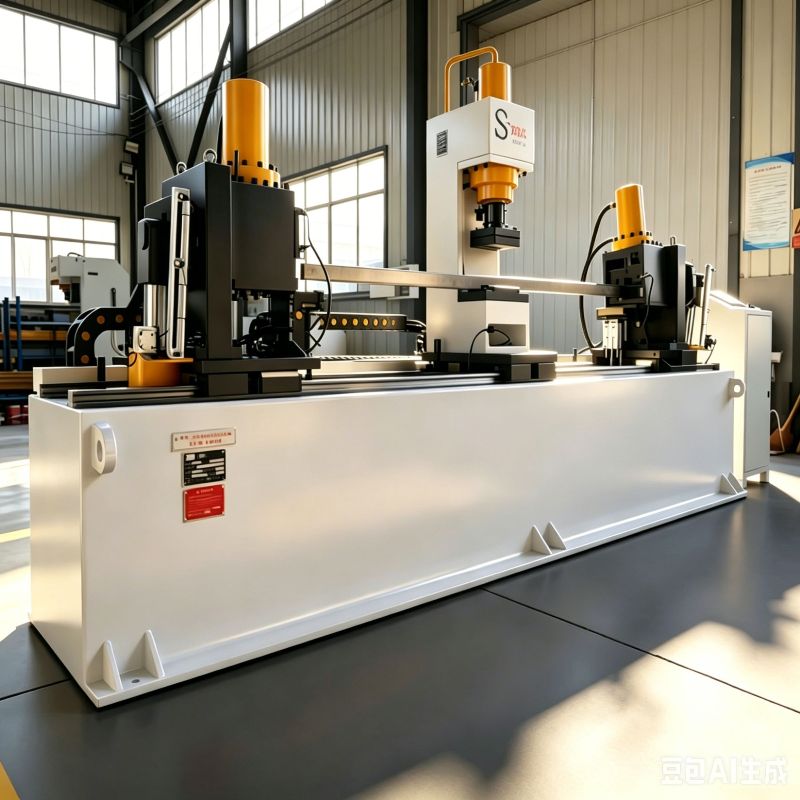
Kare ve yuvarlak borularda spiral burulmayı ve çapraz eğilmeyi düzeltin — geleneksel doğrultma preslerinin çözemeyeceği deformasyon. Hurdaya ayrılan iş parçalarının %65'i tolerans aralığına geri kazandırıldı
View Details →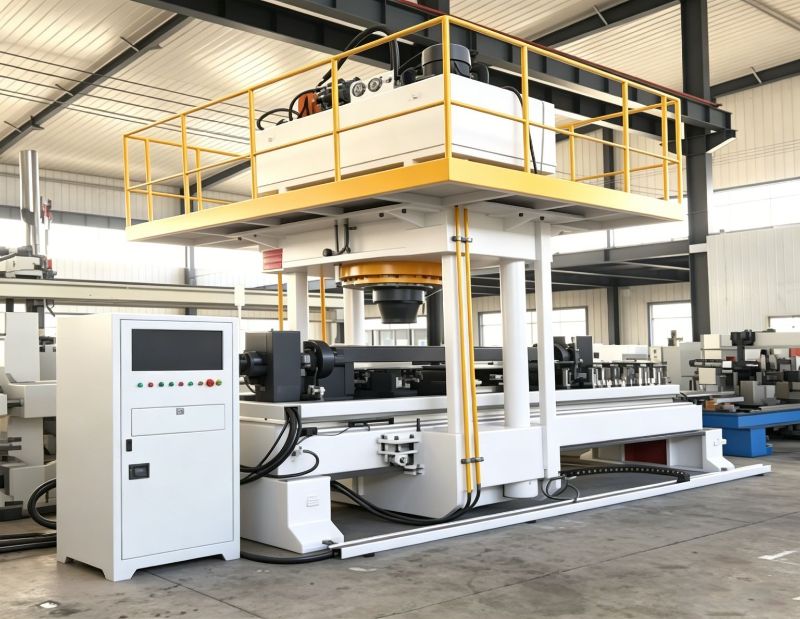
Kare ve dikdörtgen boru profillerine özel olarak tasarlanmış kapalı devre hidrolik doğrultma sistemi. Çok noktalı lazer ölçümü, 30 saniye ile 2 dakika arasında tamamlanan otomatik düzeltme çevrimleri ve hassas iş parçalarında ±0,03 mm'ye kadar doğrusallık kontrolü.
View Details →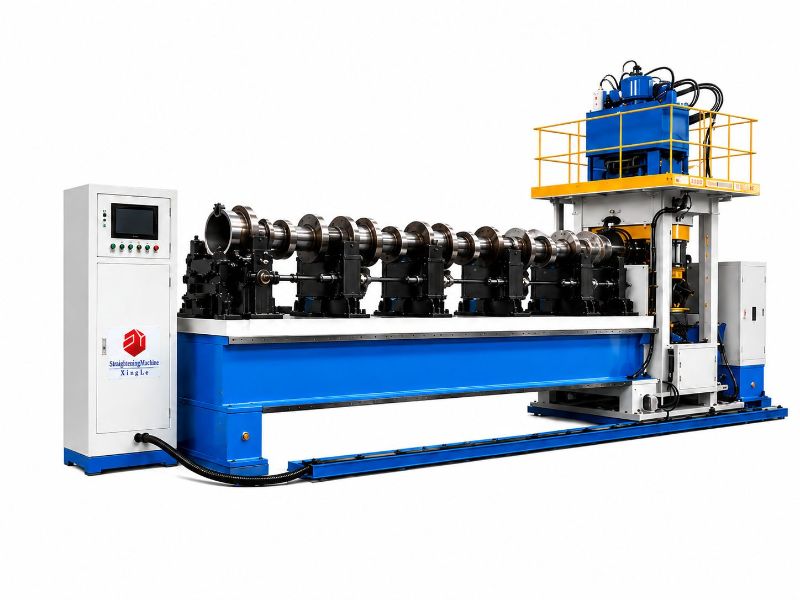
Yüksek hacimli mil üretimi için tasarlanmış kapalı devre hidrolik doğrultma presi. Çok noktalı lazer ölçümü, gerçek zamanlı sapma düzeltmesi ve otomatik yükleme/boşaltma, iş parçası başına 30 saniyeye kadar hızlı çevrim süreleriyle ±0,005 mm tekrarlanabilir konumlandırma doğruluğu sağlamak için bir araya gelir.
View Details →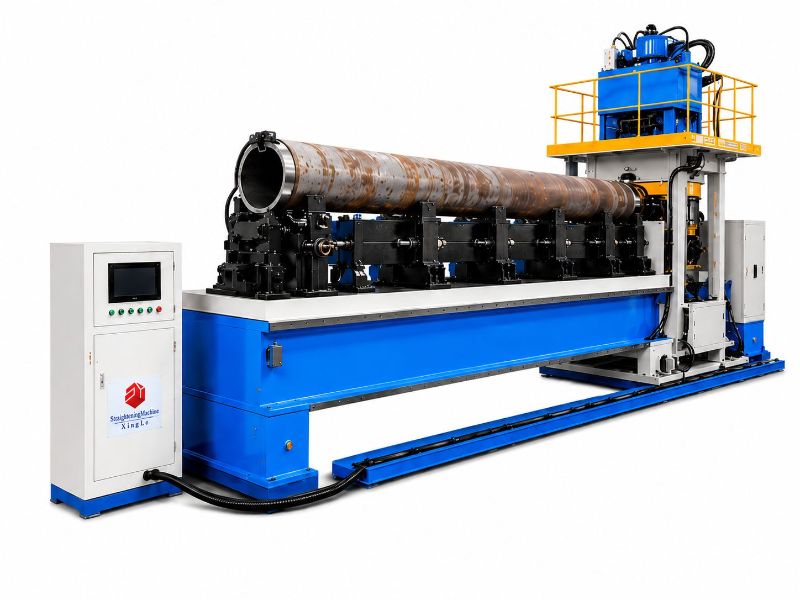
Borular, tüpler ve silindirik iş parçaları için kapalı devre hidrolik doğrultma. Yapay zekâ destekli kuvvet vektörü düzeltmesiyle çok noktalı lazer ölçümü. İş parçasının tüm uzunluğu boyunca ±0,01 mm'ye kadar doğrulanmış doğrusallık sağlar.
View Details →