Çok Noktalı Düzeltme Millerde Mikron Altı Doğrusallığı Nasıl Korur

Mikron altı tekrarlanabilirlik yalnızca presten gelmez. Düzeltmeden önce sapmayı yakalamak için mili uzunluğu boyunca yeterli noktada ölçmekten, ardından kuvveti yalnızca malzemenin tepki verebileceği yerlere uygulamaktan gelir.

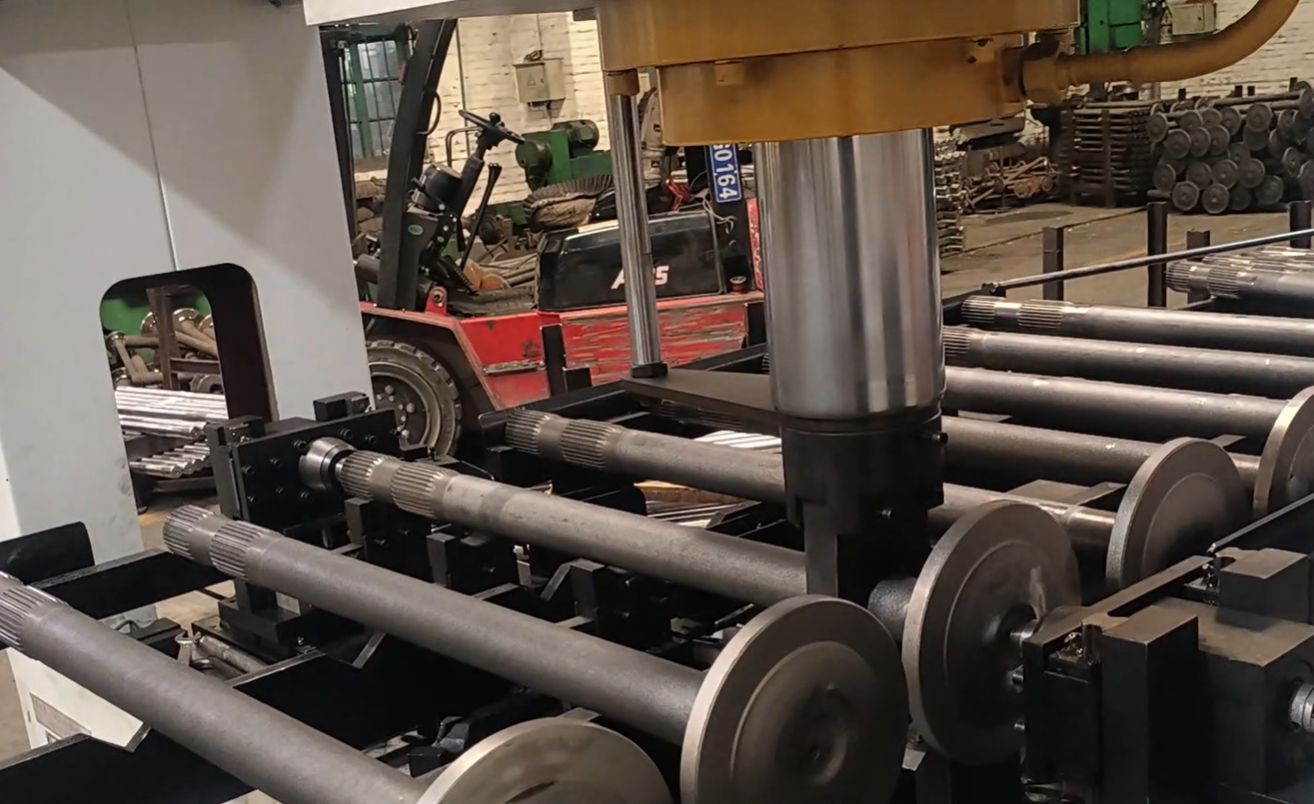
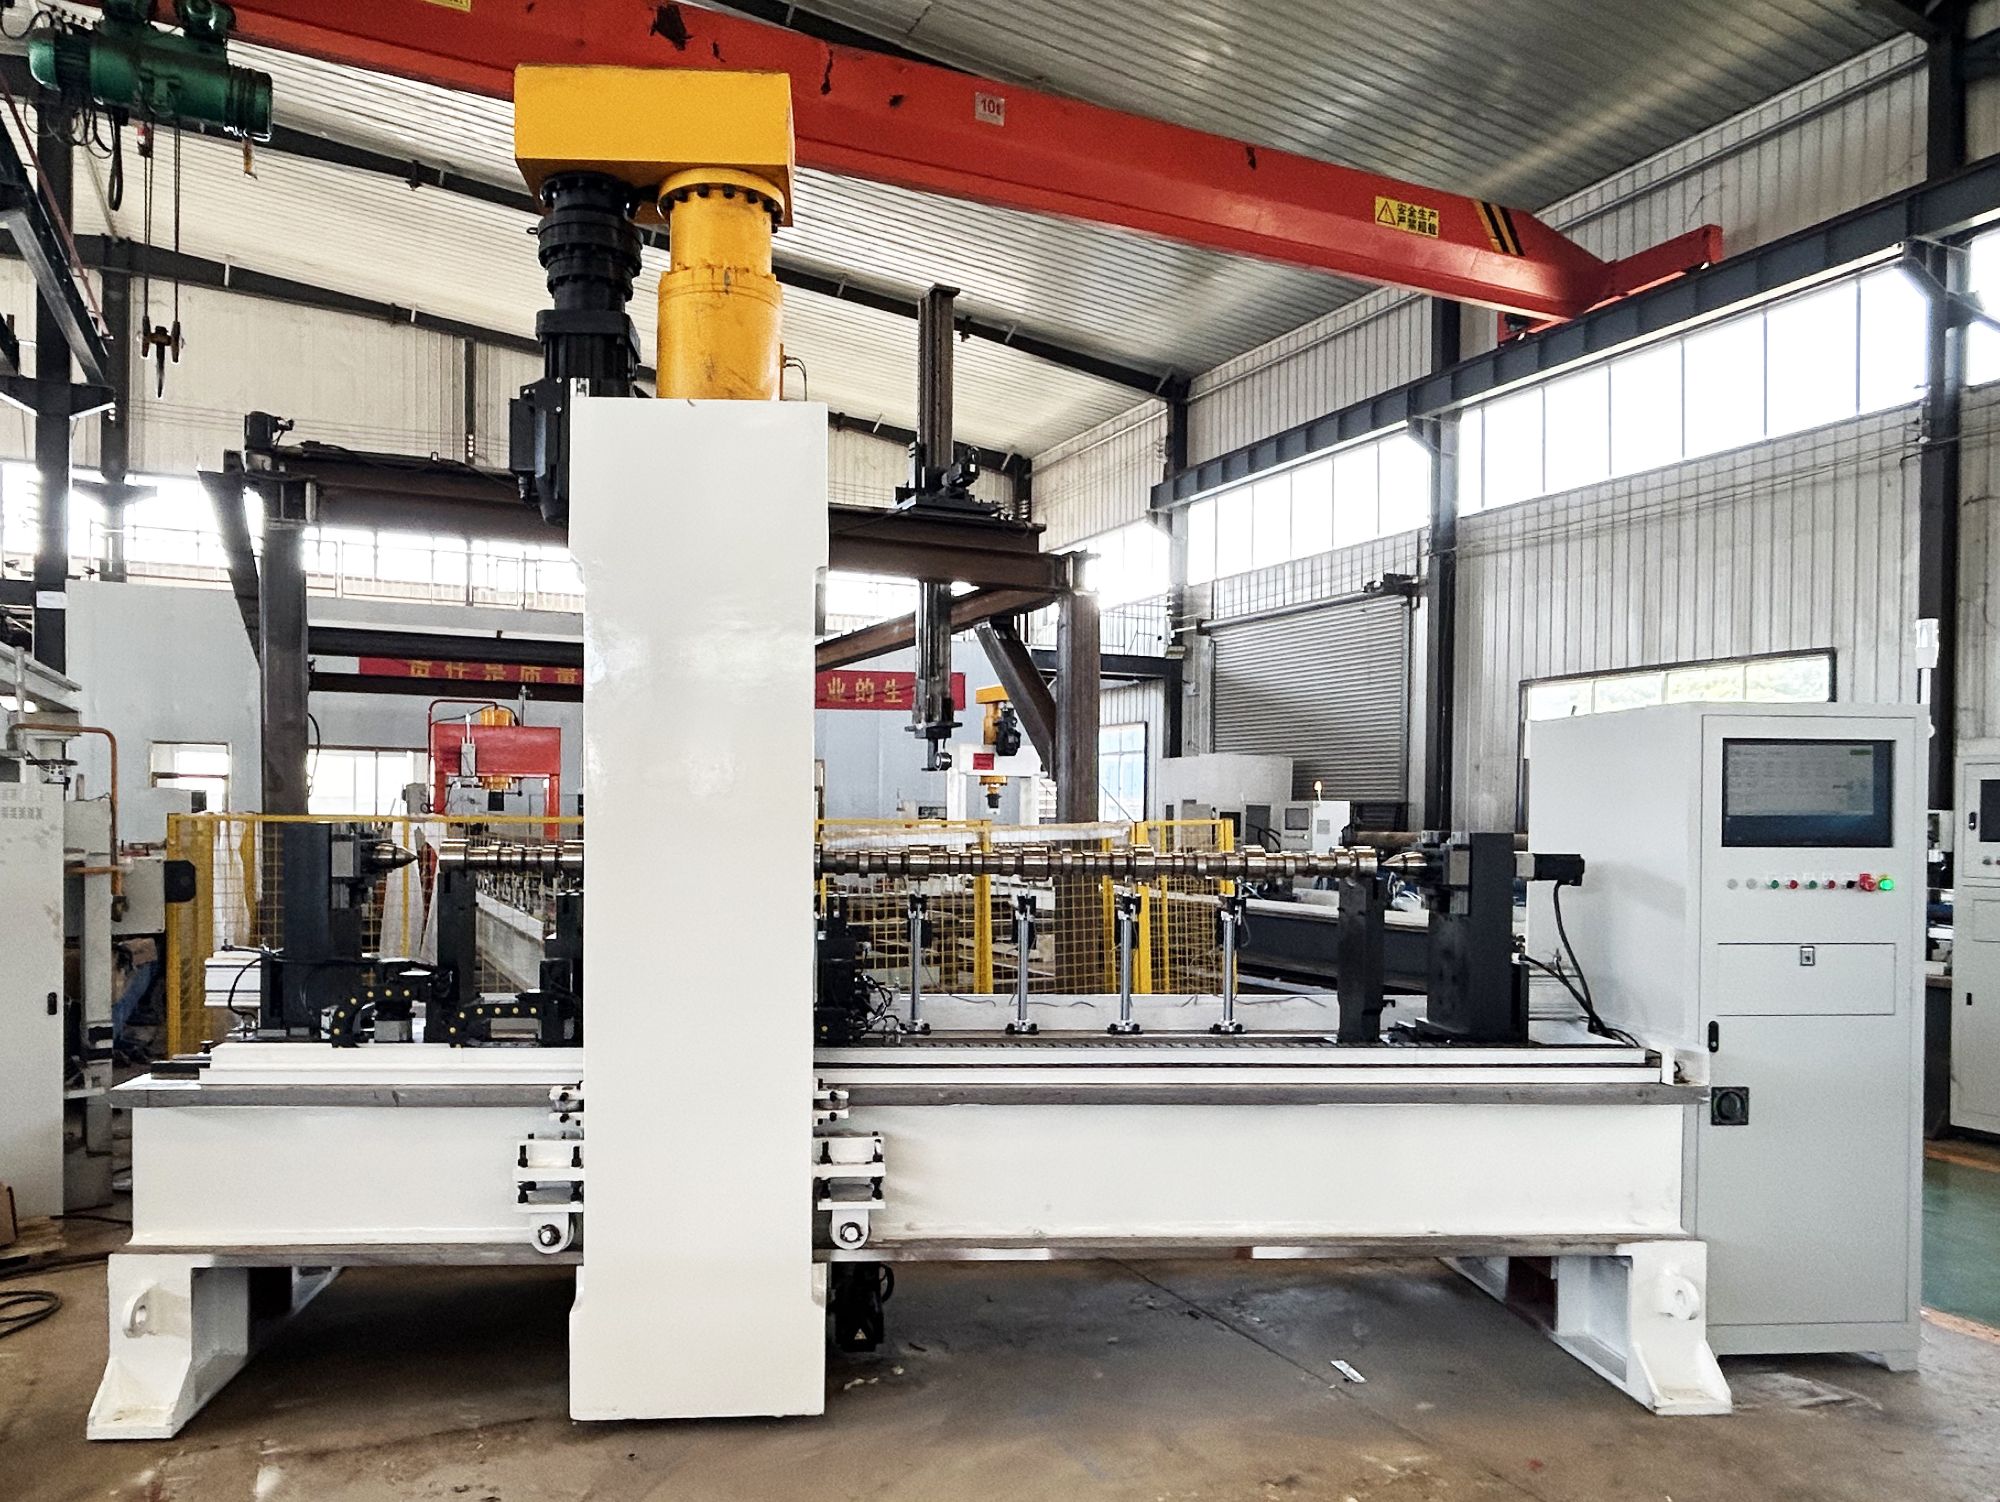
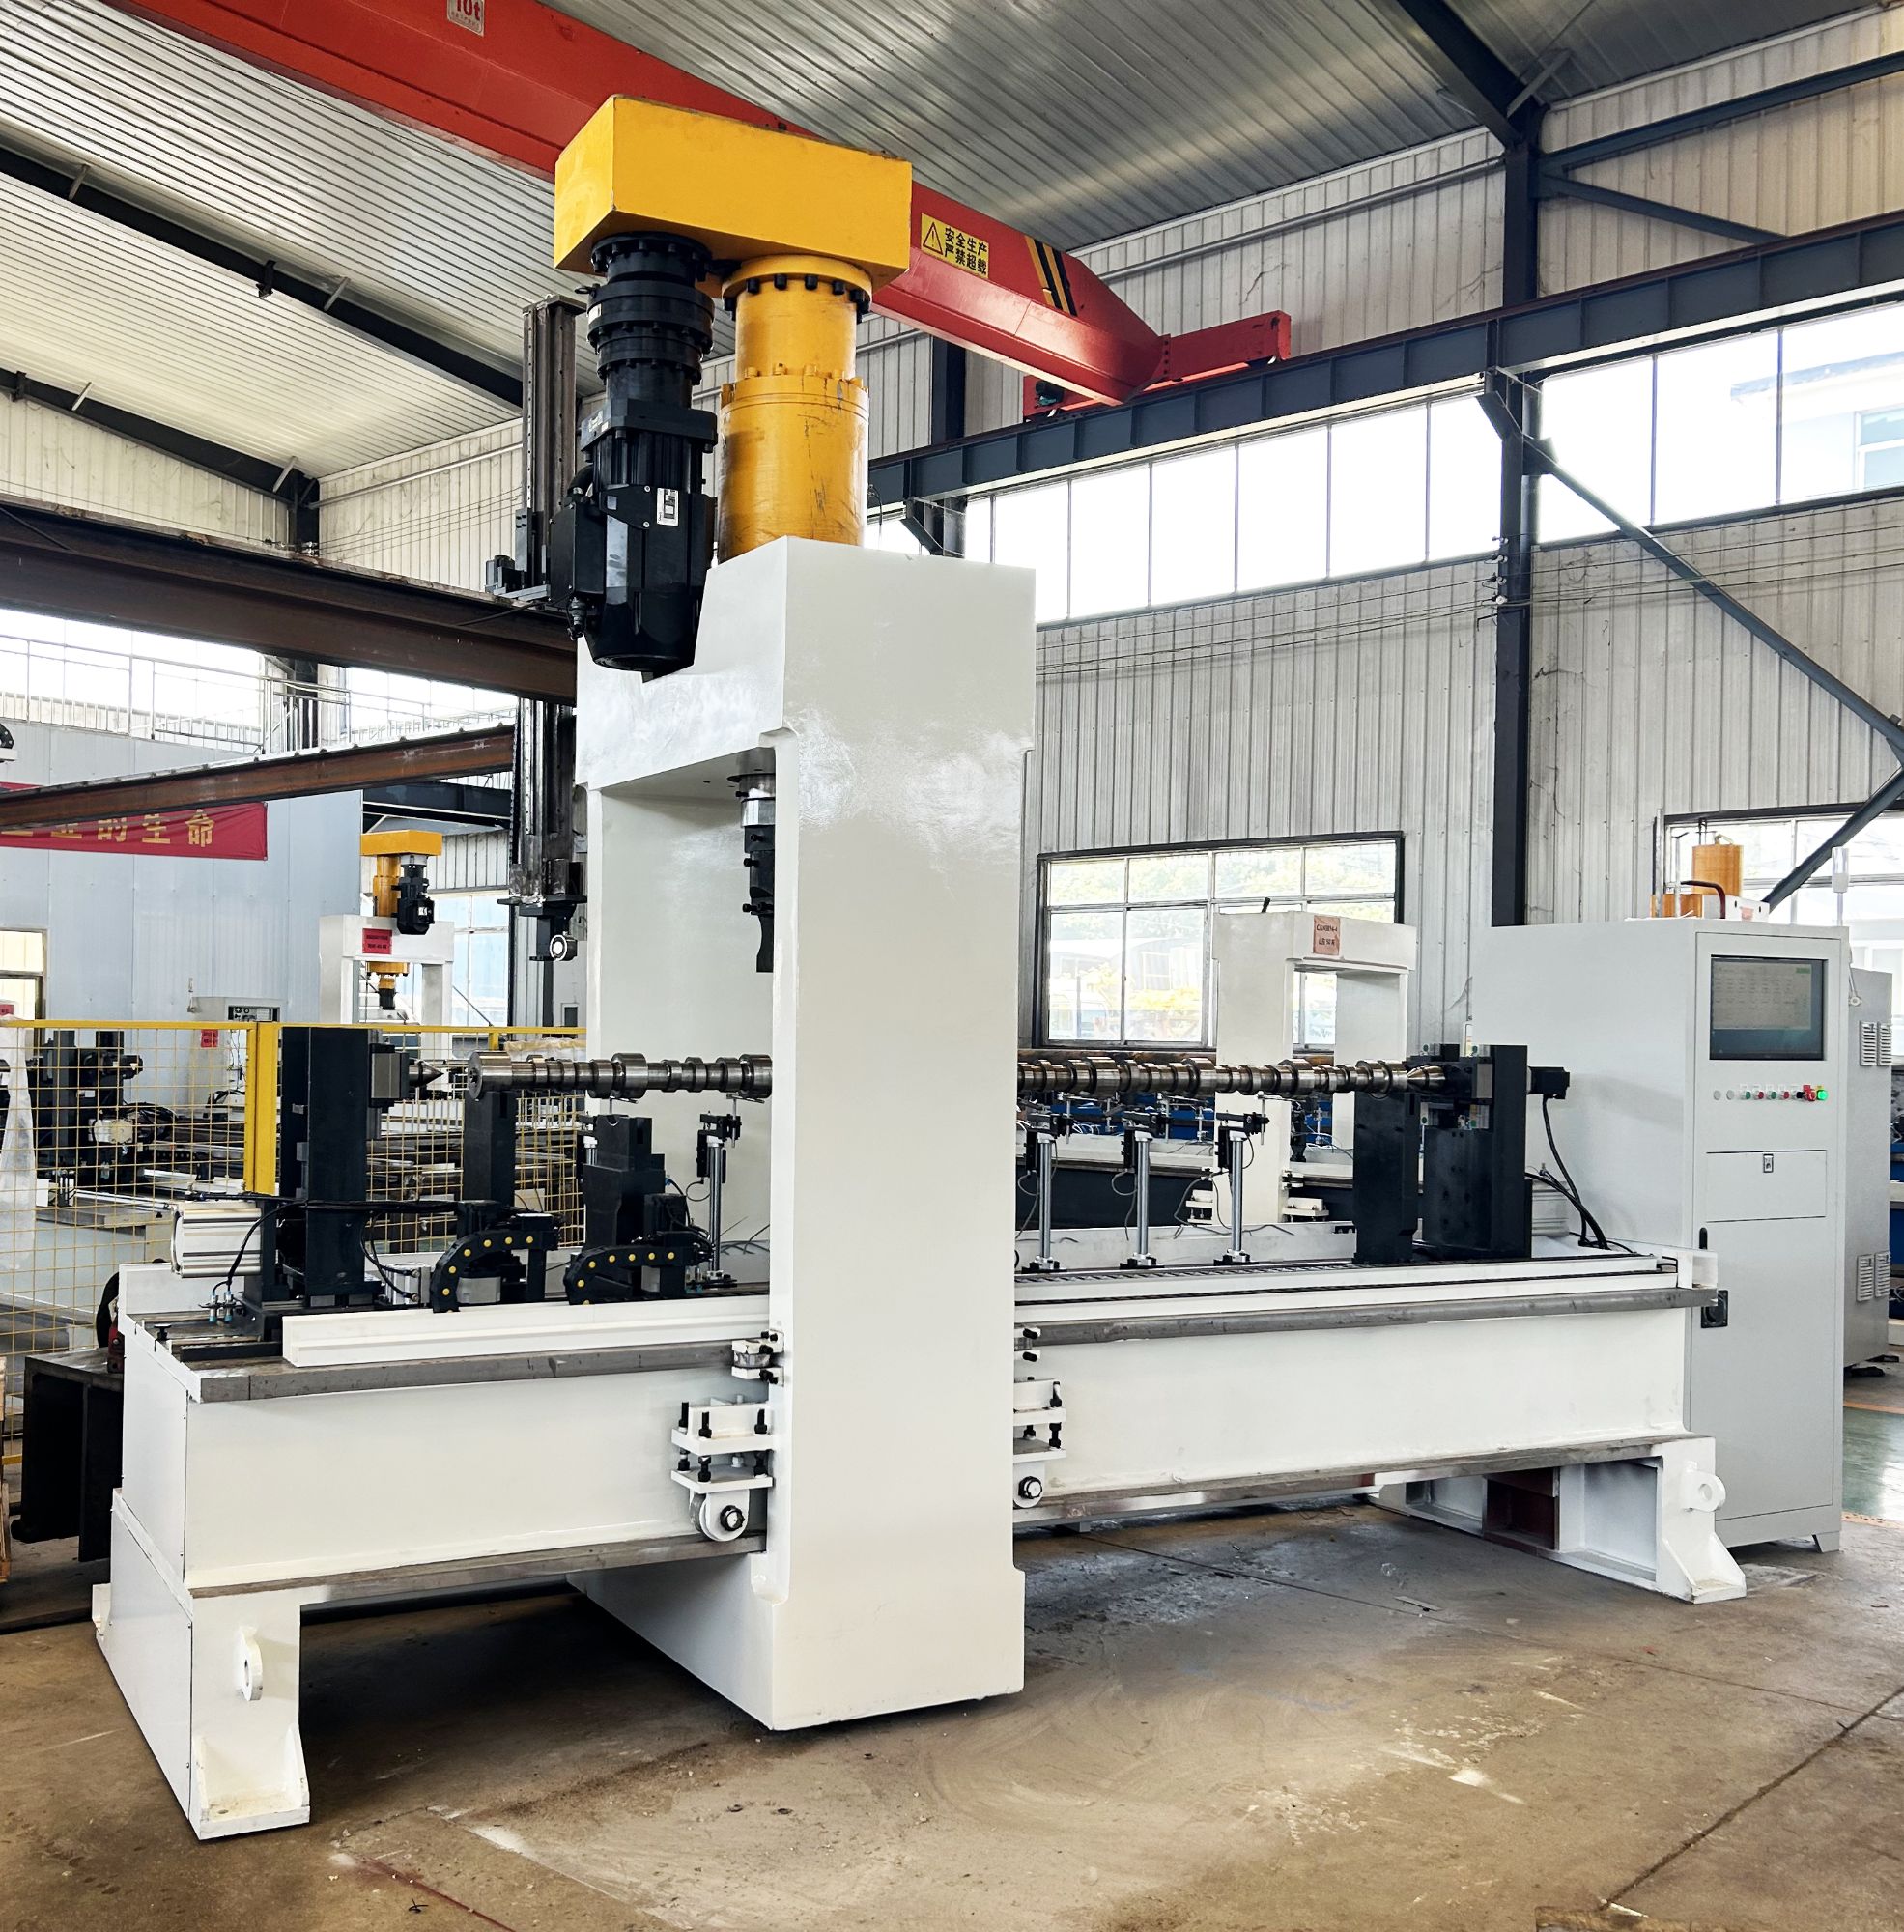
Spiral mil düzeltme makinesi, 60 ton konfigürasyonu

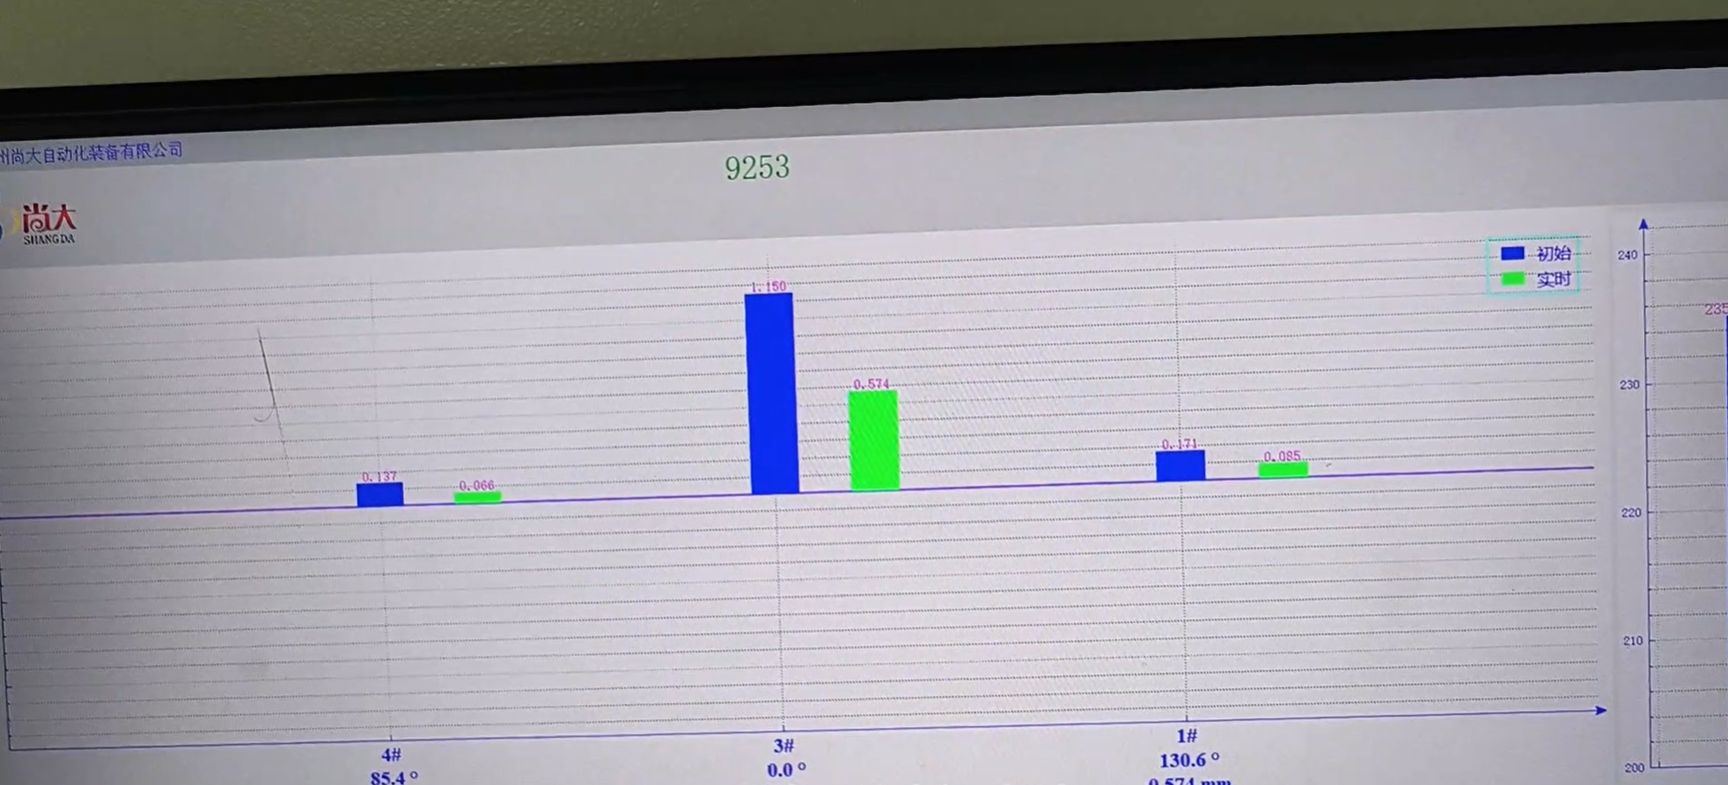
Çok noktalı sapma haritalaması

Üç ila beş lazer veya temaslı prob her düzeltmeden önce ve sonra her mili tarar. CNC, gerçek sapmayı hedef doğrusallıkla karşılaştırır ve o özel iş parçası için bir düzeltme haritası oluşturur. Merkez doğru okunduktan sonra uzak ucun geri yaylandığı tek noktalı sürprizlerden kaçınırsınız.
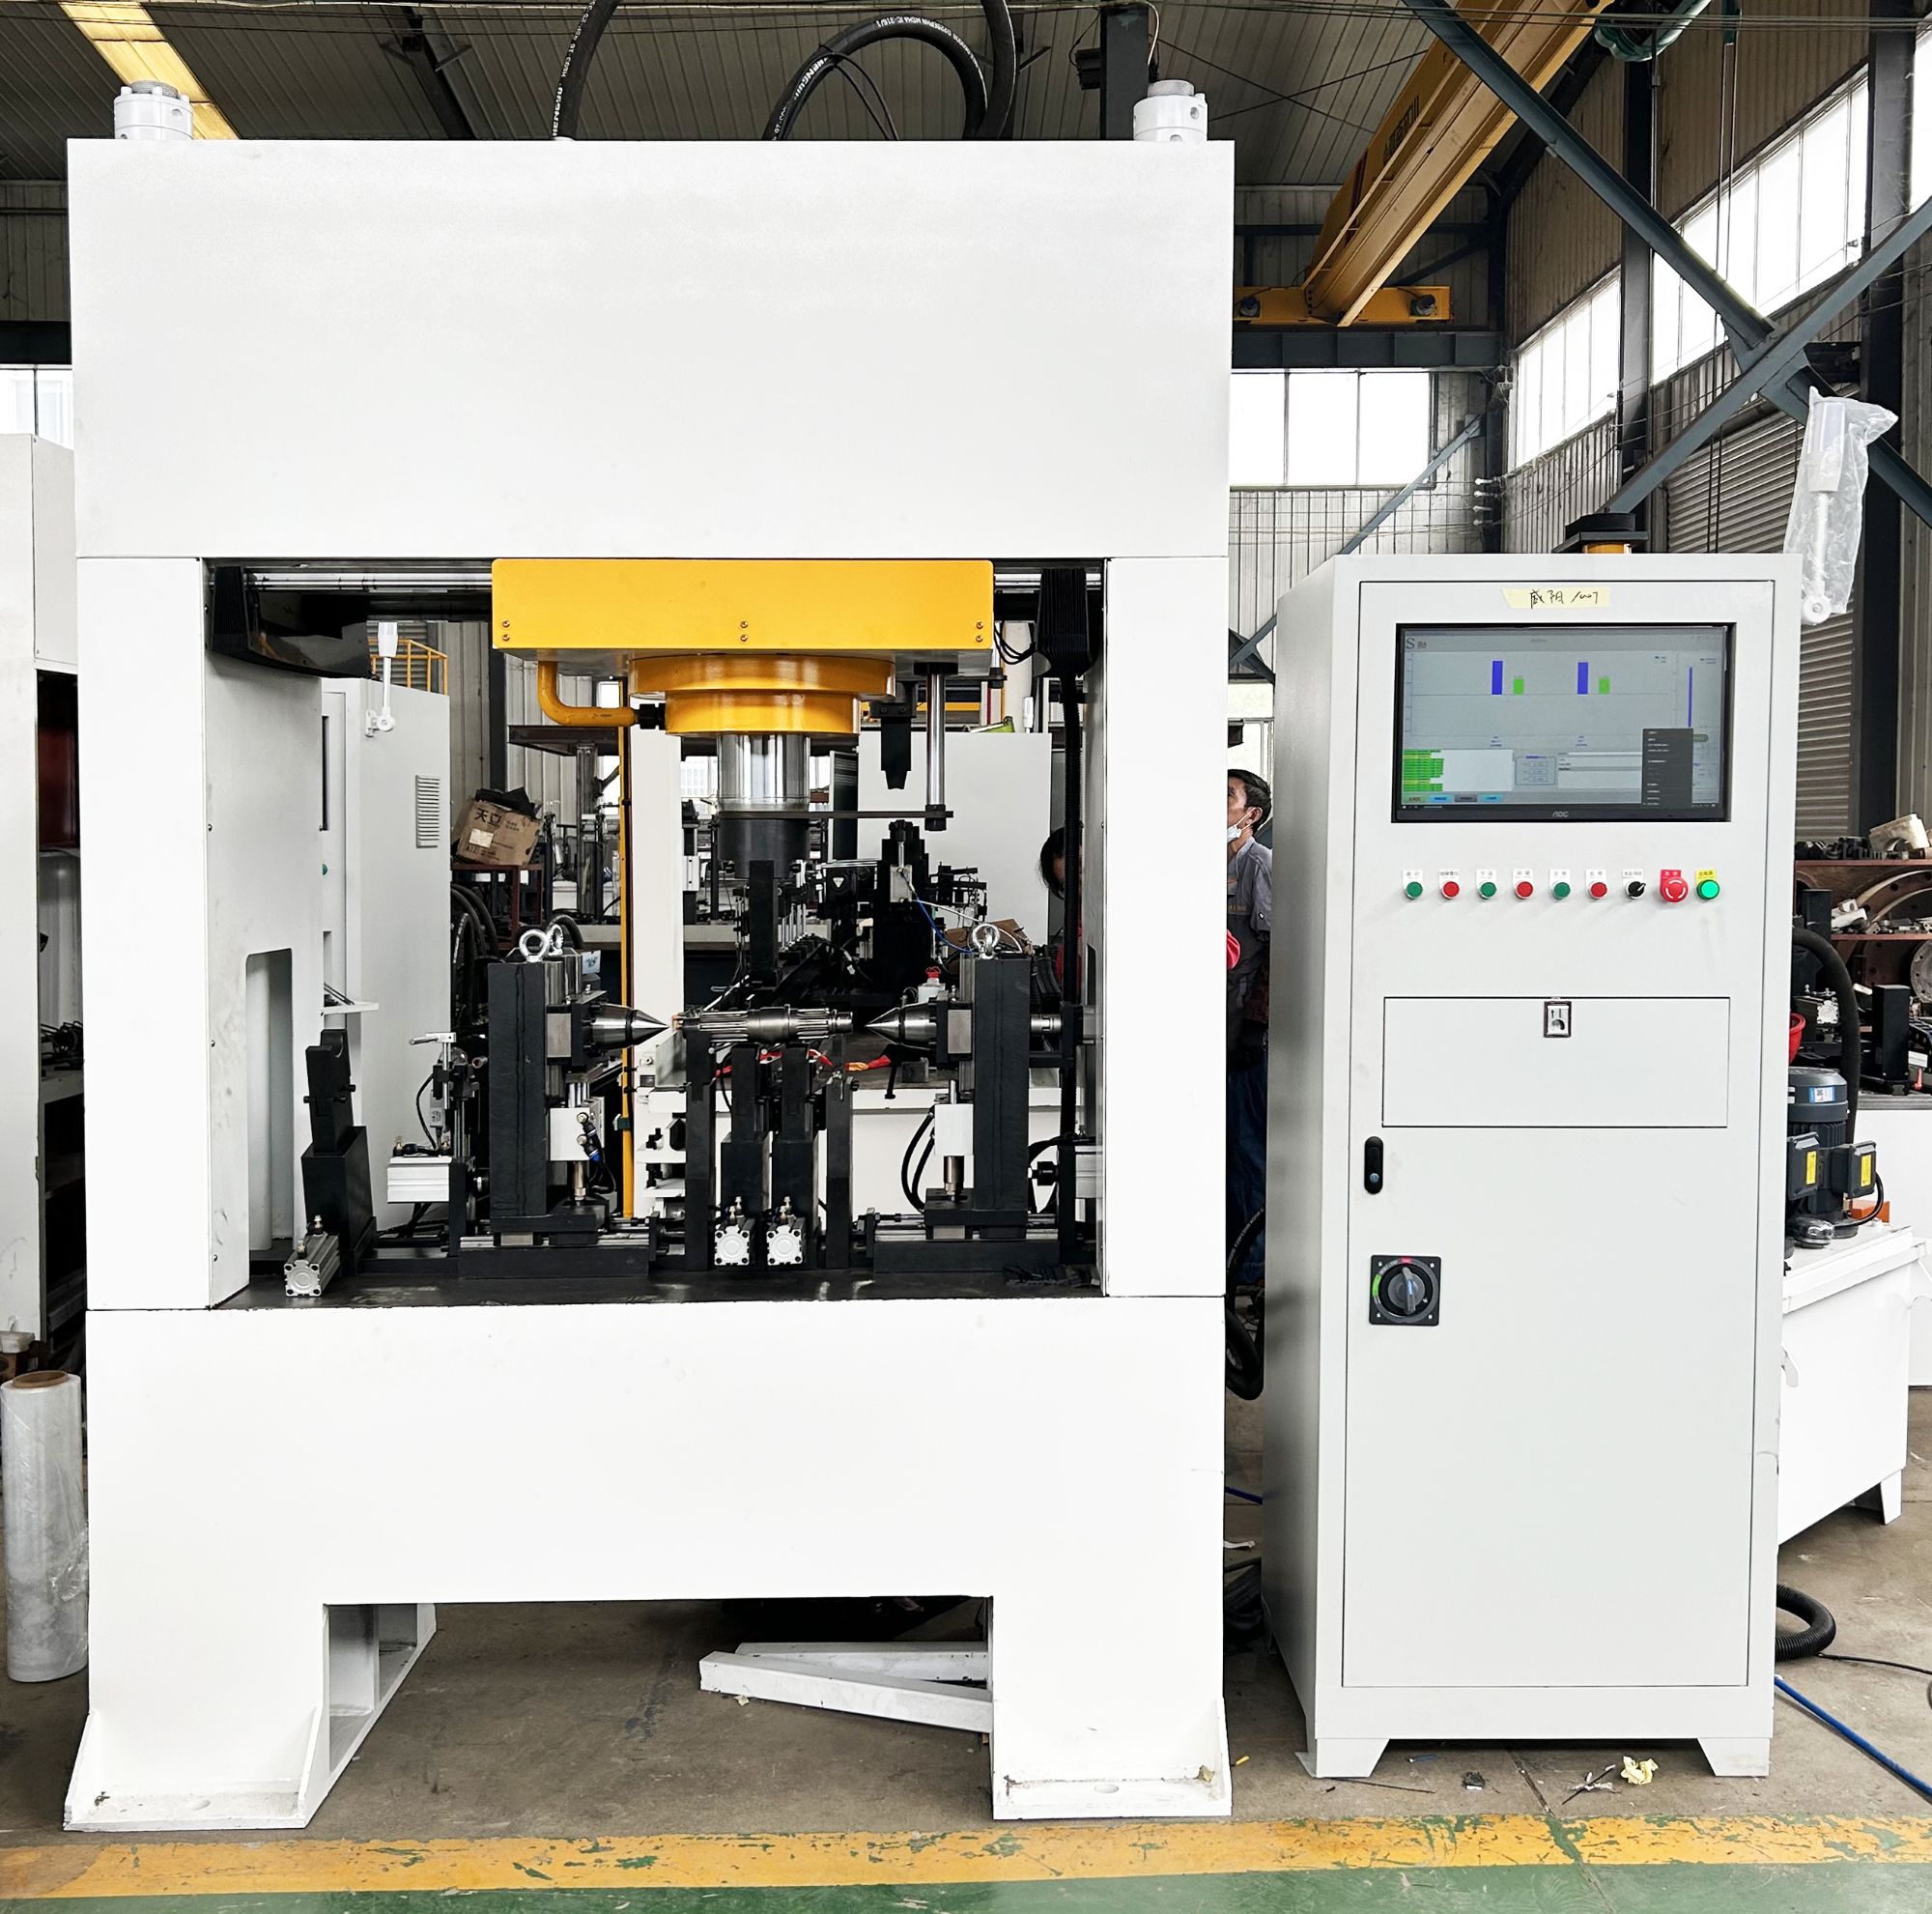
Portal kısa mil CNC düzeltme makinesi, 120 ton

İş parçası tarafından belirlenen doğrusallık üst sınırı

Maksimum doğrusallık iş parçasının kendisi tarafından belirlenir. Dar yuvarlaklık ve homojen sertliğe sahip hassas taşlanmış bir mil, teorik çizgisine daha yakın düzeltilebilir. Salgı ve kalıntı gerilme içeren kaba dövme bir parça daha erken platoya ulaşır. Makine her parçayı aynı sayıya zorlamaz — önce iş parçasını ölçer, sonra ulaşılabilir sınıra kadar düzeltir, ötesine değil. Daha hassas iş parçası, daha düz sonuç.

Servo-hidrolik noktasal basınç

Düzeltme kuvveti, mil çapına ve kesitine uygun takımlar aracılığıyla noktasal basınç olarak uygulanır. Tam temaslı kalıp yok, sıkışma noktası yok, yüzey çizilmesi yok. Düzeltmeden sonra parça yüzeyi taşlamadan veya tornadan çıktığı gibi kalır.

İnsansız çoklu makine operasyonu

Kapalı çevrim düzeltme ile otomatik yükleme ve boşaltma, bir operatörün vardiya boyunca birkaç makineyi çalıştırabileceği anlamına gelir. Kendi kendine öğrenen sistem, düzeltme reçetelerini parça numarasına göre saklar; böylece tekrarlanan bir iş için kurulum, manuel yeniden öğretme değil, dokunmatik ekran seçimidir.

Hassas Silindirik İşler İçin Düzeltme Verileri

Aşağıdaki tablo, mil düzeltme için teslim edildiği haliyle makineyi yansıtır. İş parçasına bağlı değerler işaretlenmiştir çünkü alt sınırı iş parçasının kendi hassasiyeti belirler.

Parametre Özellik
Düzeltme doğruluğu 0,01 mm'ye kadar (iş parçasına bağlı)
Tekrarlanabilirlik Hassas taşlanmış silindirik iş parçalarında mikron altı; çok noktalı ölçüm
Ölçüm noktaları Mil boyunca 3–5, parça programıyla yapılandırılabilir
Düzeltme kuvveti 60 ton, 100 ton, 120 ton (modele bağlı)
Çevrim süresi Tipik mil düzeltme çevrimi 90 saniyenin altında
Kontrol CNC servo-hidrolik, kapalı çevrim, kendi kendine öğrenen yapay zekâ
Malzeme taşıma Otomatik yükleme/boşaltma, MES bağlantısı
Yüzey kalitesi Noktasal basınçla düzeltme; çizik veya çukur yok
Çatlak tespiti İsteğe bağlı QASS Germany entegrasyonu
Sertifikasyon ISO 9001, CE

Maksimum mil uzunluğu ve çapı, çiziminize göre tasarlanır. Özel iş parçanızda ulaşılabilir doğrusallığı doğrulamak için numune testi amacıyla bir parça gönderin.

Mikron Altı Mil Düzeltmesi Nerelerde Kullanılır: NEV, Havacılık, Hidrolik

Yeni enerji araç aktarma organları, mil doğrusallığına en sıkı talepleri koyar. 16.000 rpm'de dönen içi boş bir motor mili, salgı kontrol edilmezse titreşir. Buradaki çok noktalı ölçüm, yalnızca tahrik ucunda değil, tüm uzunluk boyunca sapmayı yakalar. E-aks yarım millerinin bu makineden cilalama olmadan hemen montaja uygun yüzey kalitesiyle çıktığını gördük.

  • NEV aktarma organı: içi boş rotor milleri, e-aks yarım milleri, kademeli mil düzeltme.
  • Havacılık: aktüatör çubukları ve uzun ince pimler; lazerle doğrulanan mikron altı tekrarlanabilirlik.
  • Hassas hidrolik: servo valf sürgüleri, piston çubukları; noktasal basınç yüzey hasarını önler.
  • Takım tezgahı iş milleri: dar salgıya düzeltilmiş uzun ince iş mili milleri.
  • Petrol & gaz sondaj araçları: ısıl işlem görmüş yuvarlak çubuklar, sondaj milleri, halka düzeltme.
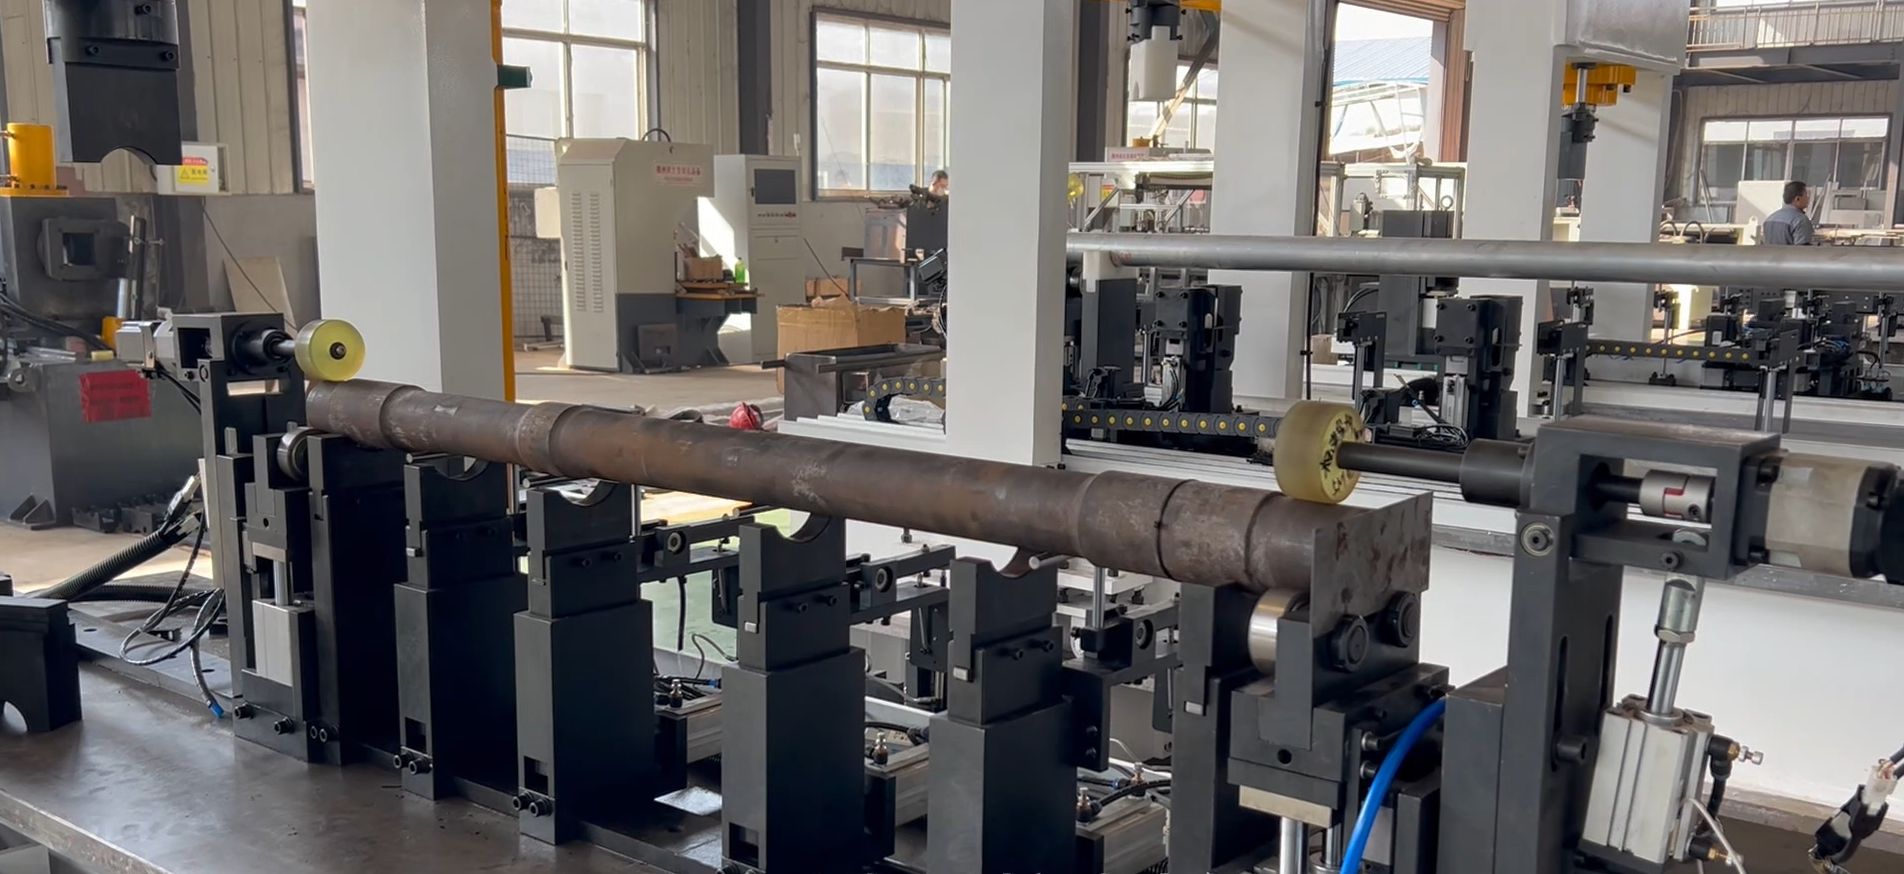
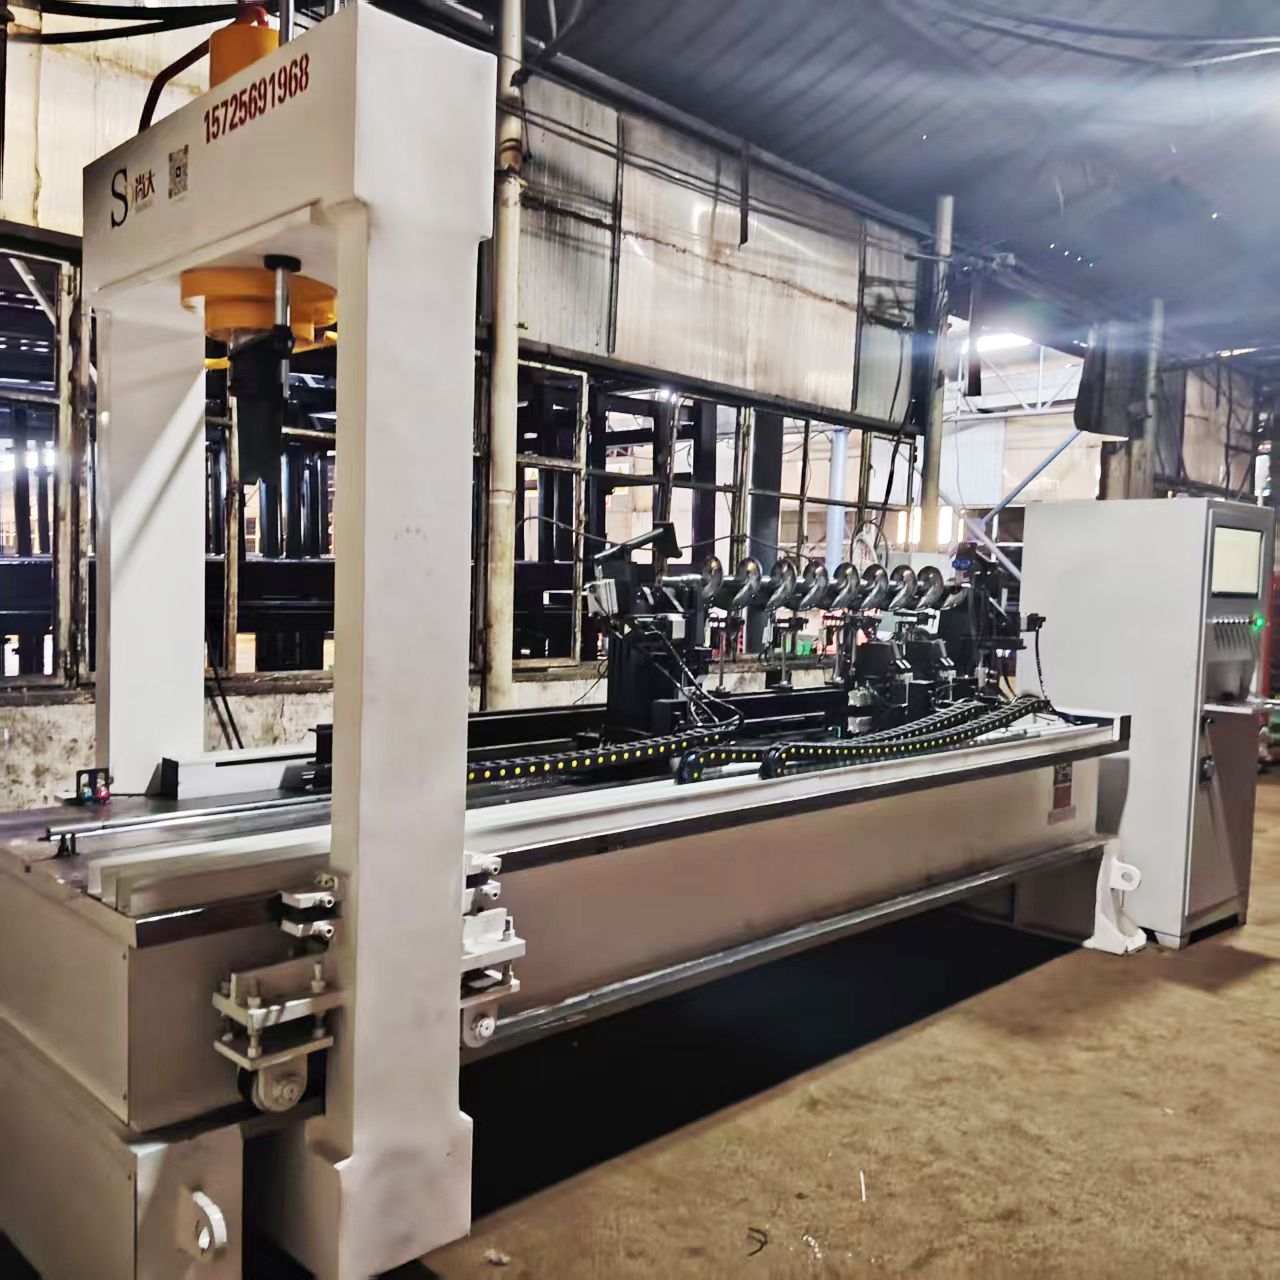
Uzun içbükey-dışbükey mil düzeltme makinesi, 100 ton basınç
Yarım mil düzeltme işlemi devam ediyor
Düzeltme sonrası yarım mil düzeltme sonucu
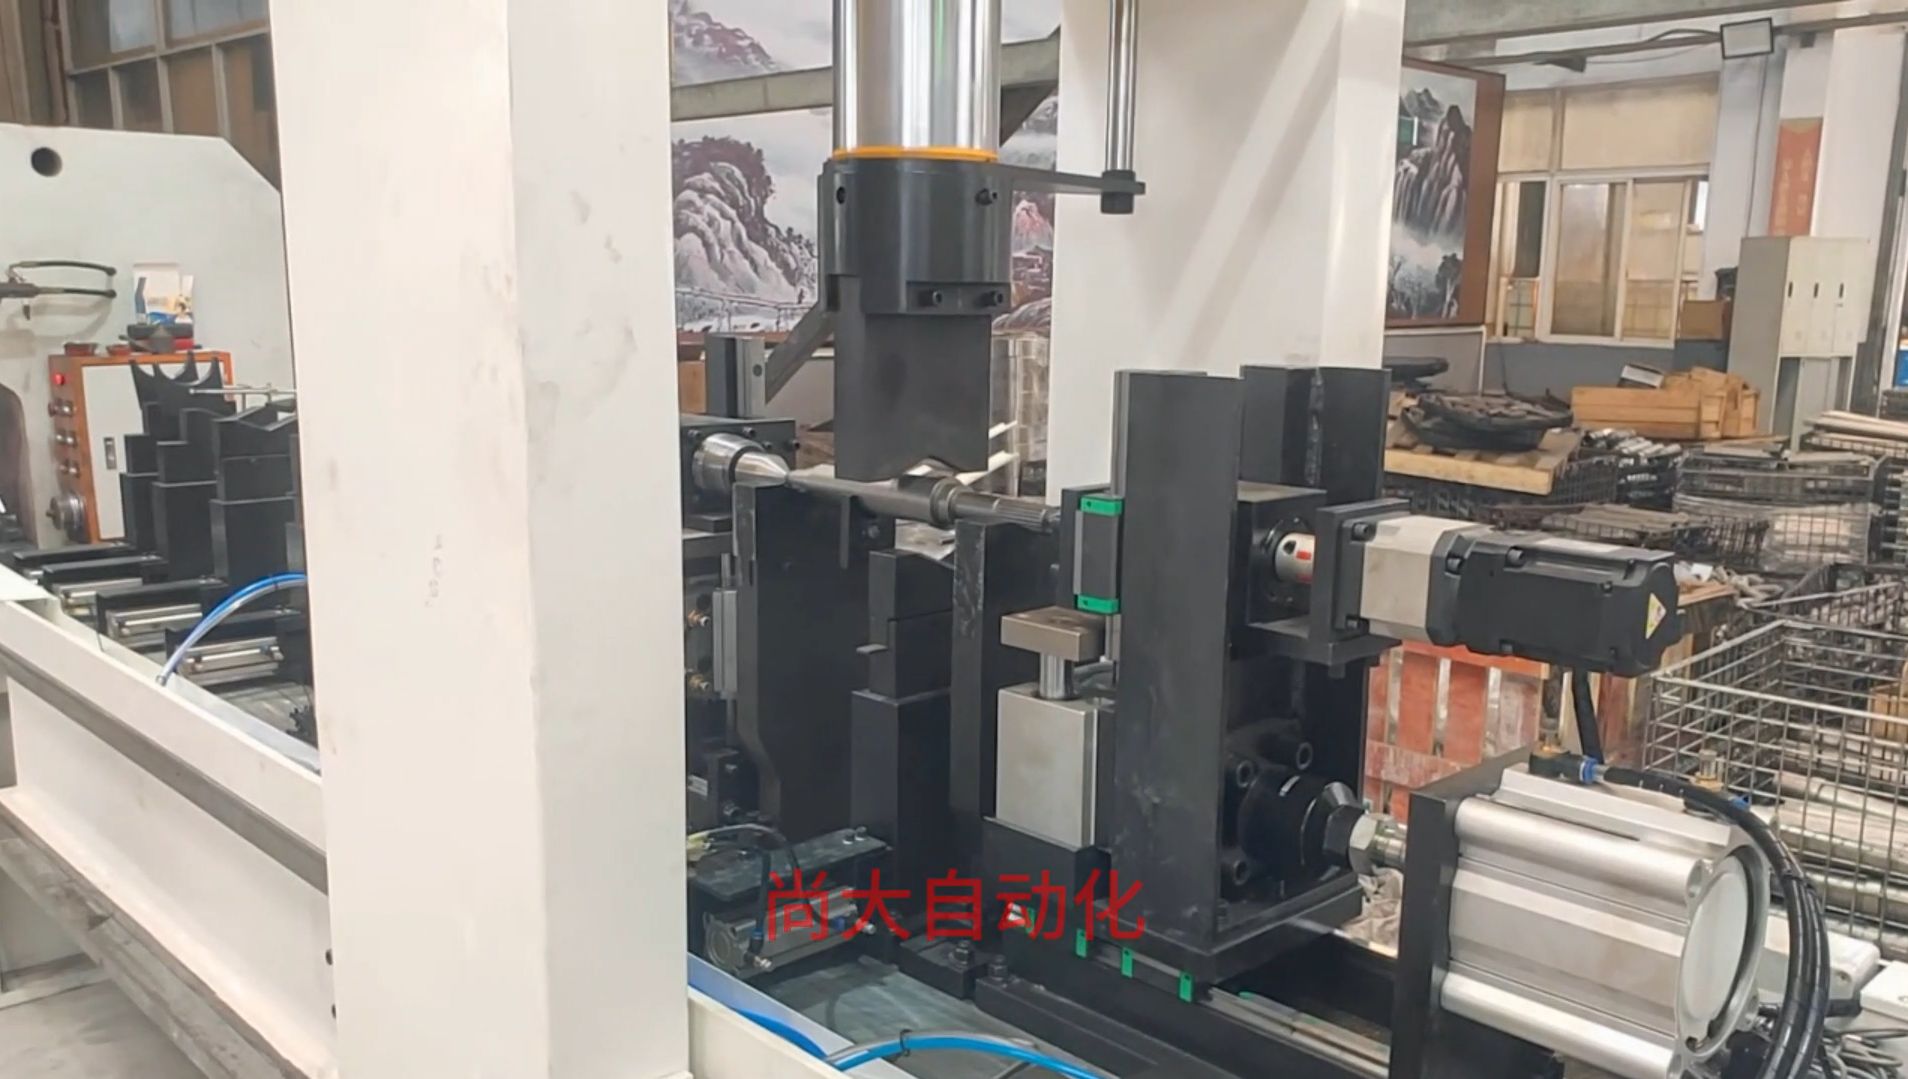
Kademeli mil düzeltme
CNC mil makinesinde asimetrik mil düzeltme mümkün

Bükülmüş Bir Mil Gönderin, Çok Noktalı Veri Alın

Her iş parçasının bir doğrusallık üst sınırı vardır. Bize mil çiziminizi veya numune partinizi gönderin. Tüm ölçülen noktalardaki sapmayı haritalayacağız, iş parçasının kendi kapasitesi dahilinde düzelteceğiz ve öncesi/sonrası değerleri içeren bir ölçüm raporu döndüreceğiz. Parçanızda mikron altı tekrarlanabilirlik mümkünse, veriler bunu gösterecektir.

Hassas silindirik iş parçalarında mikron altı tekrarlanabilirlik

CNC mil düzeltme makinesi

CNC mil düzeltme makinesi, çok noktalı sapma ölçümü ve servo-hidrolik noktasal basınç kullanarak uzun, ince milleri düzeltir. Sonuç iş parçasına bağlıdır: hassas taşlanmış miller mikron altı doğrusallığa ulaşır; kaba dövmeler kendi geometrik sınırlarında platoya ulaşır. Parçanızın nereye ulaştığını görmek için numune testi talep edin.

0,01 mmdüzeltme doğruluğu
3–5ölçüm noktası
CNC mil düzeltme makinesi ana görünümü

Uzun-İnce Mil Düzeltmesini Tanımlayan Rakamlar

0,01 mm

Düzeltme doğruluğu (iş parçasına bağlı)

Mikron altı

Hassas taşlanmış silindirik iş parçalarında tekrarlanabilirlik

3–5

Her mil boyunca ölçüm noktaları

60/100/120 t

Düzeltme kuvveti seçenekleri

<90 sn

Tipik düzeltme çevrimi

24/7

İnsansız çalıştırma kabiliyeti

Request a Quote

Interested in CNC mil doğrultma makinesi? Fill out the form below and our team will get back to you within 24 hours.

Your information is kept confidential. We typically respond within 24 hours.