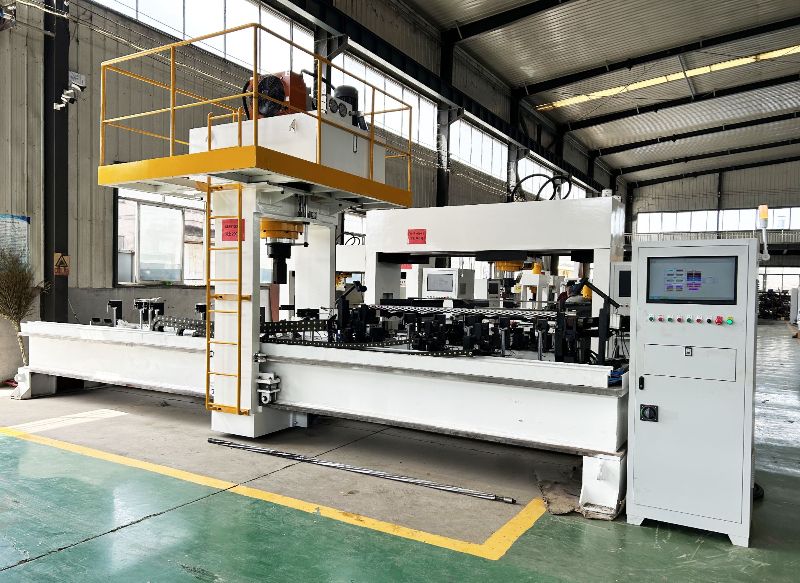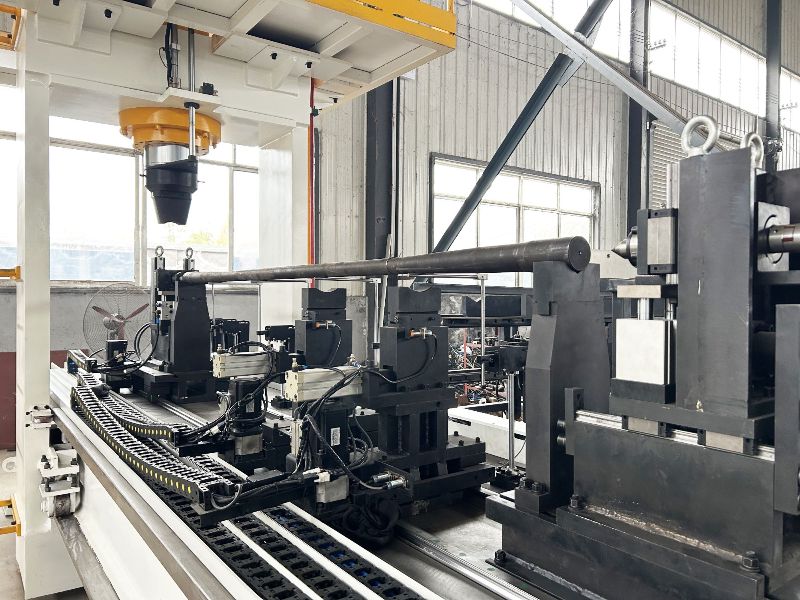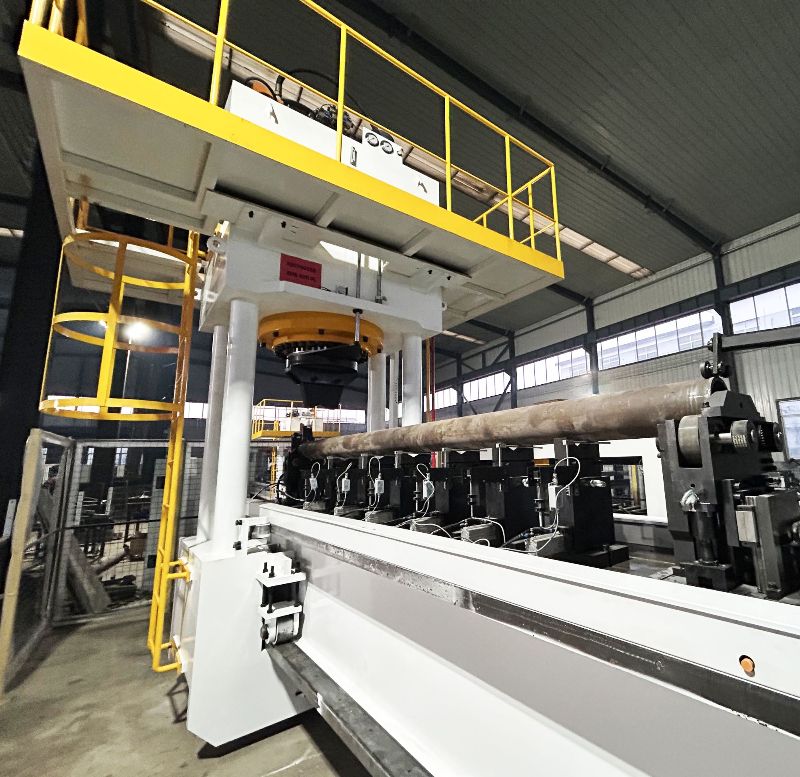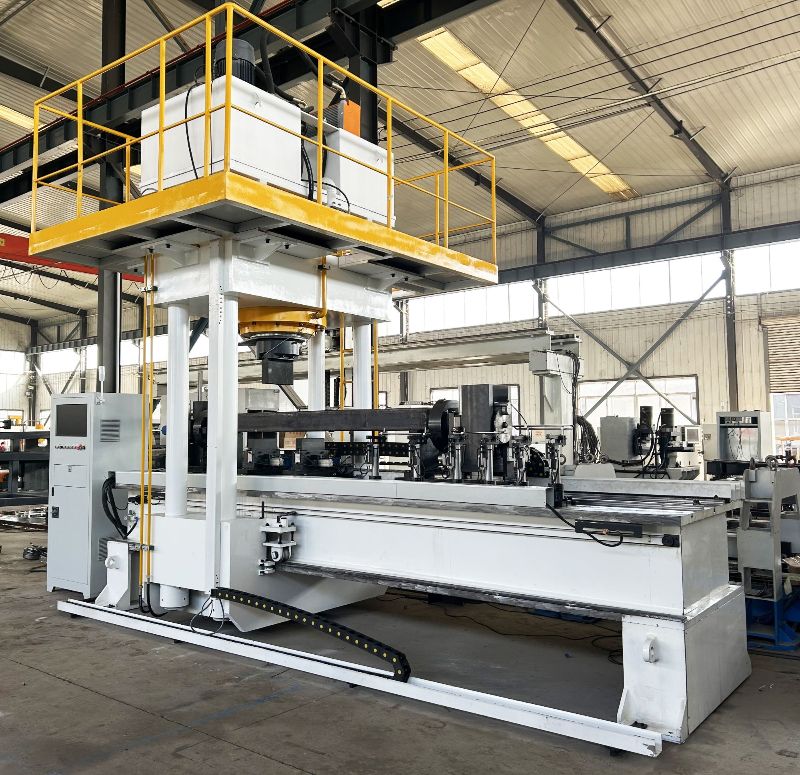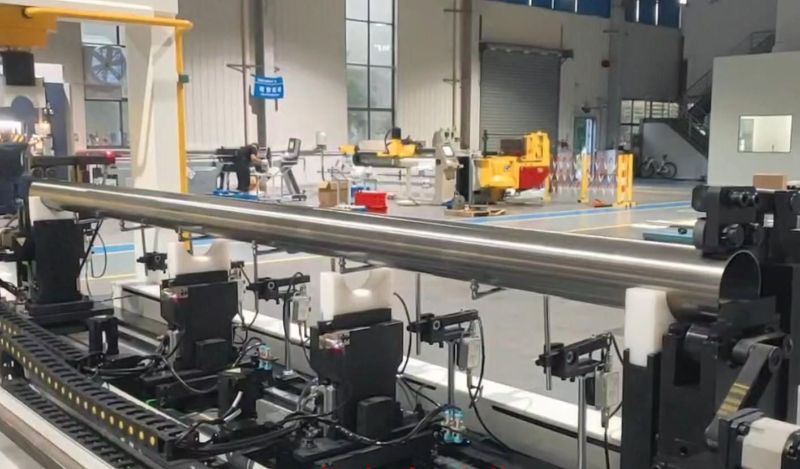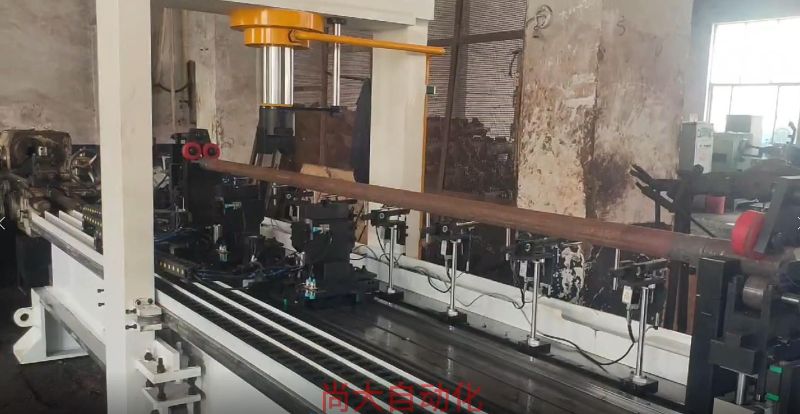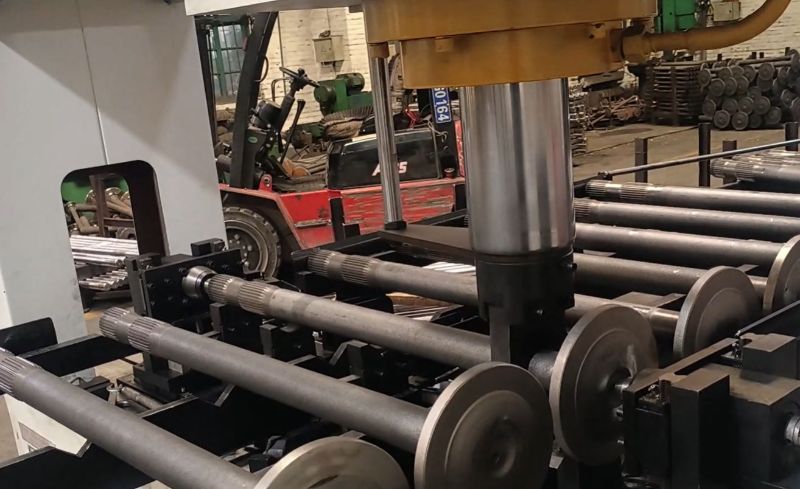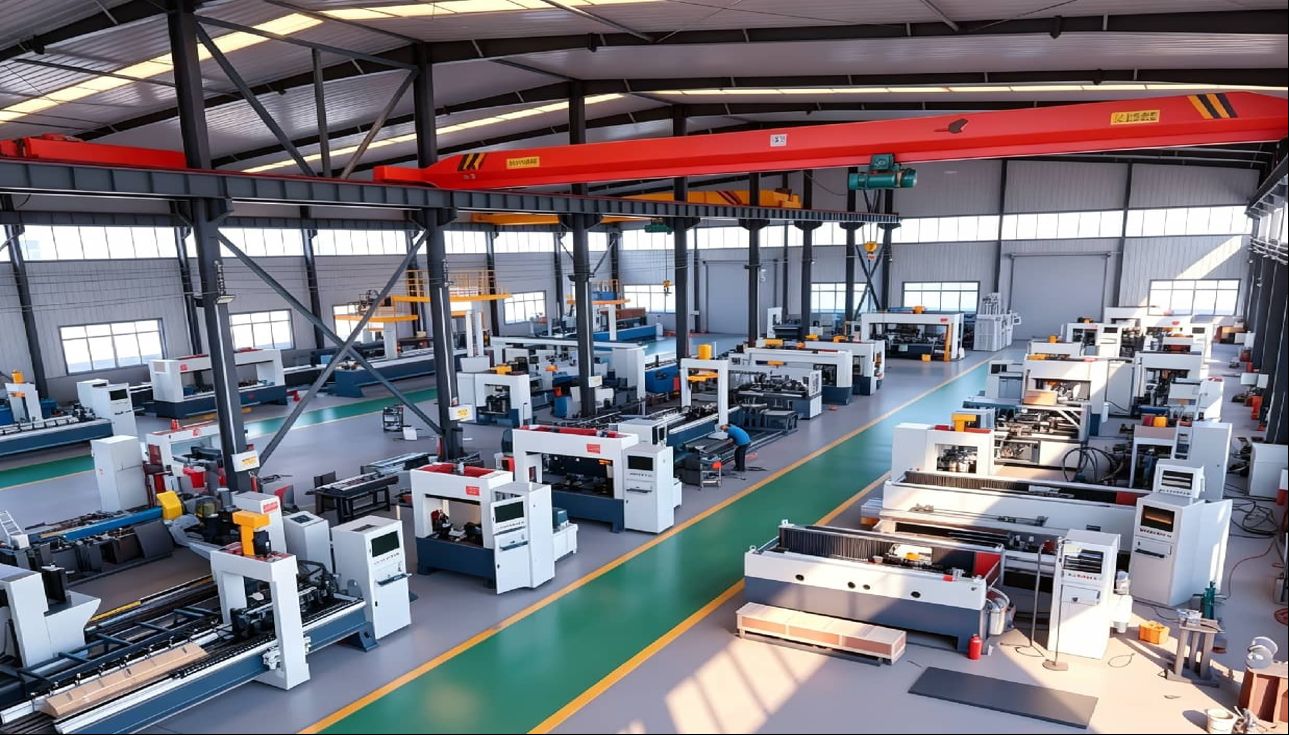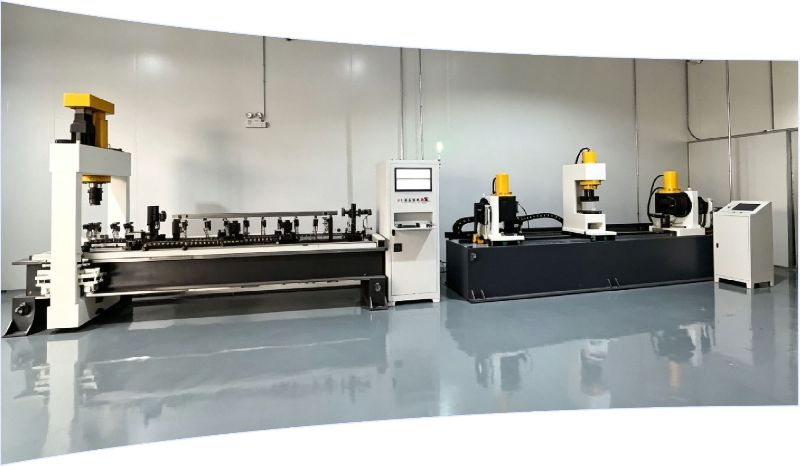
Sıvı soğutma boruları için otomatik doğrultma makinesi
Sıvı soğutma boruları, ince cidarları çökertmeyen bir doğrultma işlemine ihtiyaç duyar. İşte otomatik doğrultma makineleri nasıl ölçer, düzeltir ve doğrular.
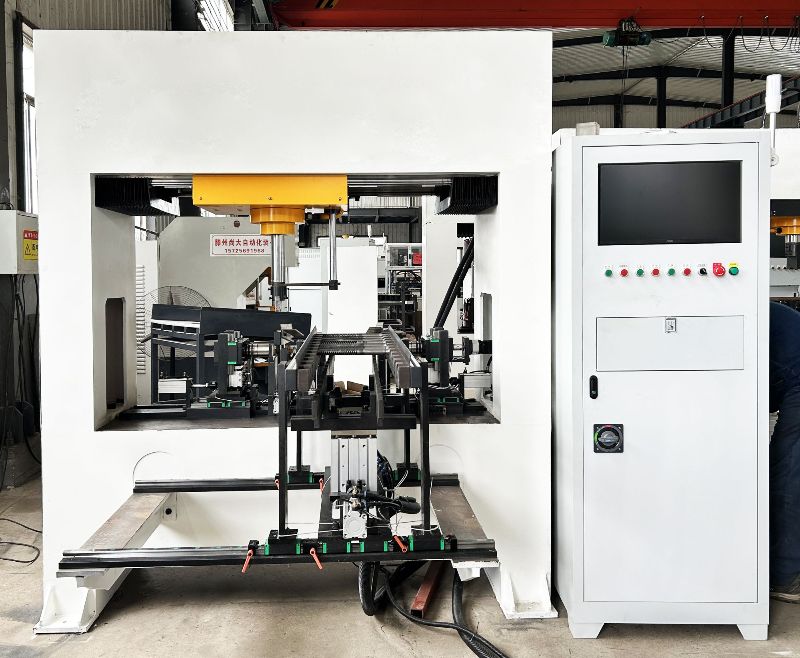
Expert insights on hydraulic straightening technology, industry trends, and best practices.
Sıvı soğutma boruları, ince cidarları çökertmeyen bir doğrultma işlemine ihtiyaç duyar. İşte otomatik doğrultma makineleri nasıl ölçer, düzeltir ve doğrular.
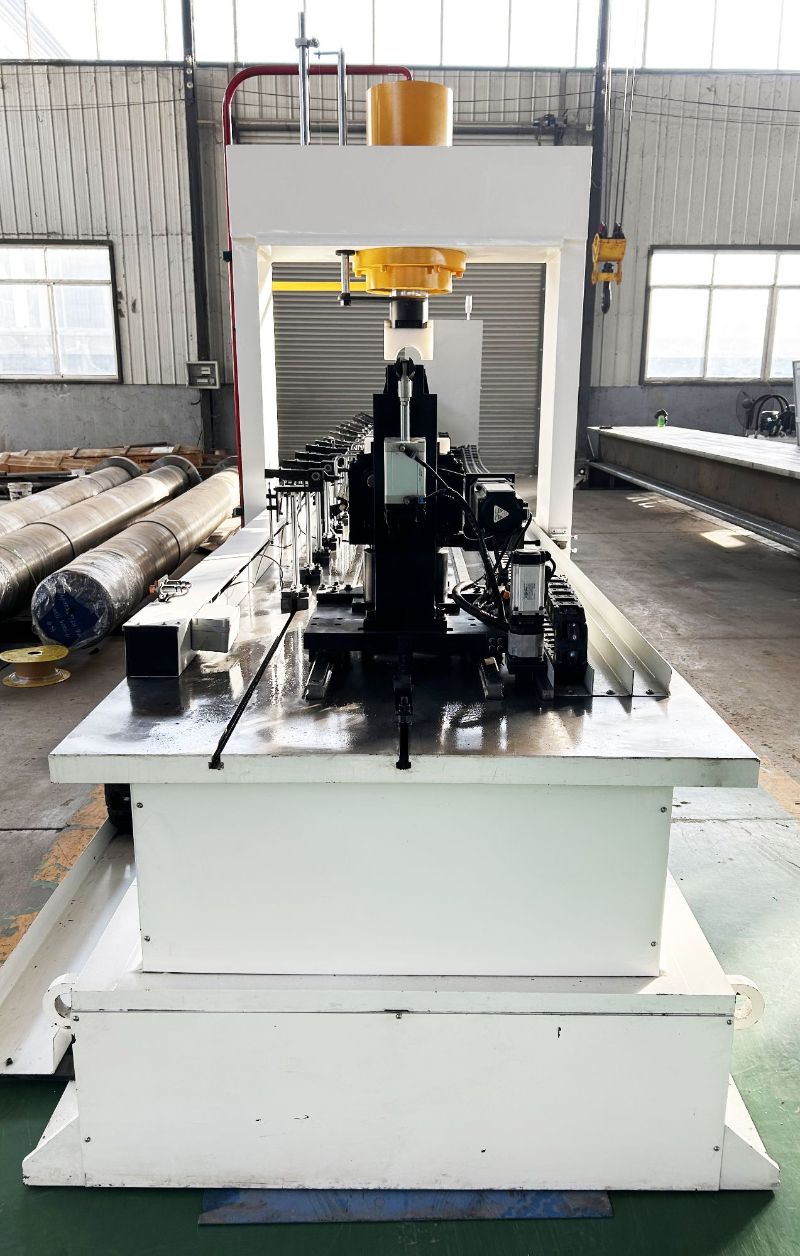
Mil ısıl işlem deformasyonu tamamen ortadan kaldırılamaz. Bunun neden meydana geldiğini ve hidrolik doğrultmanın ne zaman pratik nihai çözüm olduğunu öğrenin.
Dökme demirin işleme sonrası çarpılması eğrilmiş, burulmuş parçalar oluşturur. Noktasal basınçla doğrultma, çatlak oluşturmadan düzeltir. Shangda ile iletişime geçin.
Isıl işlem görmüş çelik, noktasal basınç, çok noktalı ölçüm ve çatlak izleme ile düzeltilebilir. Bu sürecin gerçekte ne gerektirdiğini öğrenin.
Her eğilmiş krank milinin değiştirilmesi gerekmez. Eğilmelere neyin yol açtığını, doğrultmanın ne zaman işe yaradığını ve otomatik preslerin onarımı nerede pratik hale getirdiğini ele alıyoruz.
İç gerilmeden kaynaklanan bara deformasyonu profilleri eğebilir, burkabilir veya çarpıtabilir. Otomatik noktasal basınçlı doğrultma, iz bırakmadan 0,01 mm'ye kadar düzeltir.
Çubuk deformasyonu genellikle hadde gerilmesi ve ısıl işlemle başlar. Otomatik nokta basınçlı doğrultma, iz bırakmadan 0,01 mm'ye kadar düzeltir.
Alüminyum borular, artık gerilme veya elleçleme nedeniyle sıklıkla eğilir. Tekrarlanabilir düzlük kontrollerini, güvenli düzeltme yöntemlerini, ne zaman hurdaya çıkarılacağını ve otomasyonun ne zaman karşılığını verdiğini öğrenin.
Alaşım çubuklar artık gerilme veya elleçleme nedeniyle eğilir. Salgıyı doğrulamayı, kontrollü sapmalar için hidrolik doğrultmayı kullanmayı ve riskli düzeltmelerden kaçınmayı öğrenin.
Bir denetçi, 0,20 mm'de bir milin uygun olduğunu söylüyor. Bir başkası aynı parçayı 0,25 mm'de reddediyor.
İşlenmiş bir 4140 mil veya çubuk, ısıl işlemden görünür bir eğrilikle çıktığında, su verme işlemini suçlamak kolaydır.
Makine, milin salgısını birden çok noktada ölçer, gereken tam pres strokunu ve konumunu hesaplar ve kuvveti kapalı çevrimde uygular—bu genellikle 0,01 mm içinde düzlüğe ulaşır.
Isıl işlemden önce 0,02 mm içinde olan salgı aniden 0,3 mm'ye, 0,5 mm'ye veya daha kötüsüne fırlıyor. Bu, her üretim atölyesinin bildiği o baş ağrılarından biridir.