
Baralar neden nadiren düz çıkar
Bakır ve alüminyum baralar kulağa basit gelir: bunlar sadece dikdörtgen iletkenlerdir. Ancak kesilip delindiklerinde, kaplandıklarında veya ısıl işlem gördüklerinde çoğu artık düz değildir. Uzunluk boyunca hafif bir eğilme, bir uçta burulma veya montaj yüzeyinde boşluk oluşturan dalgalı bir kenar görebilirsiniz. Bu deformasyon kozmetik bir sorundan daha fazlasıdır. Baraların temiz bir şekilde üst üste istiflenmesi, cıvatalı bağlantılarda tam temas etmesi ve dar güç dağıtım muhafazalarına sığması gerekir. Bunları yapmazlarsa zayıf elektrik teması, sıcak noktalar ve montaj gecikmeleriyle karşılaşırsınız.
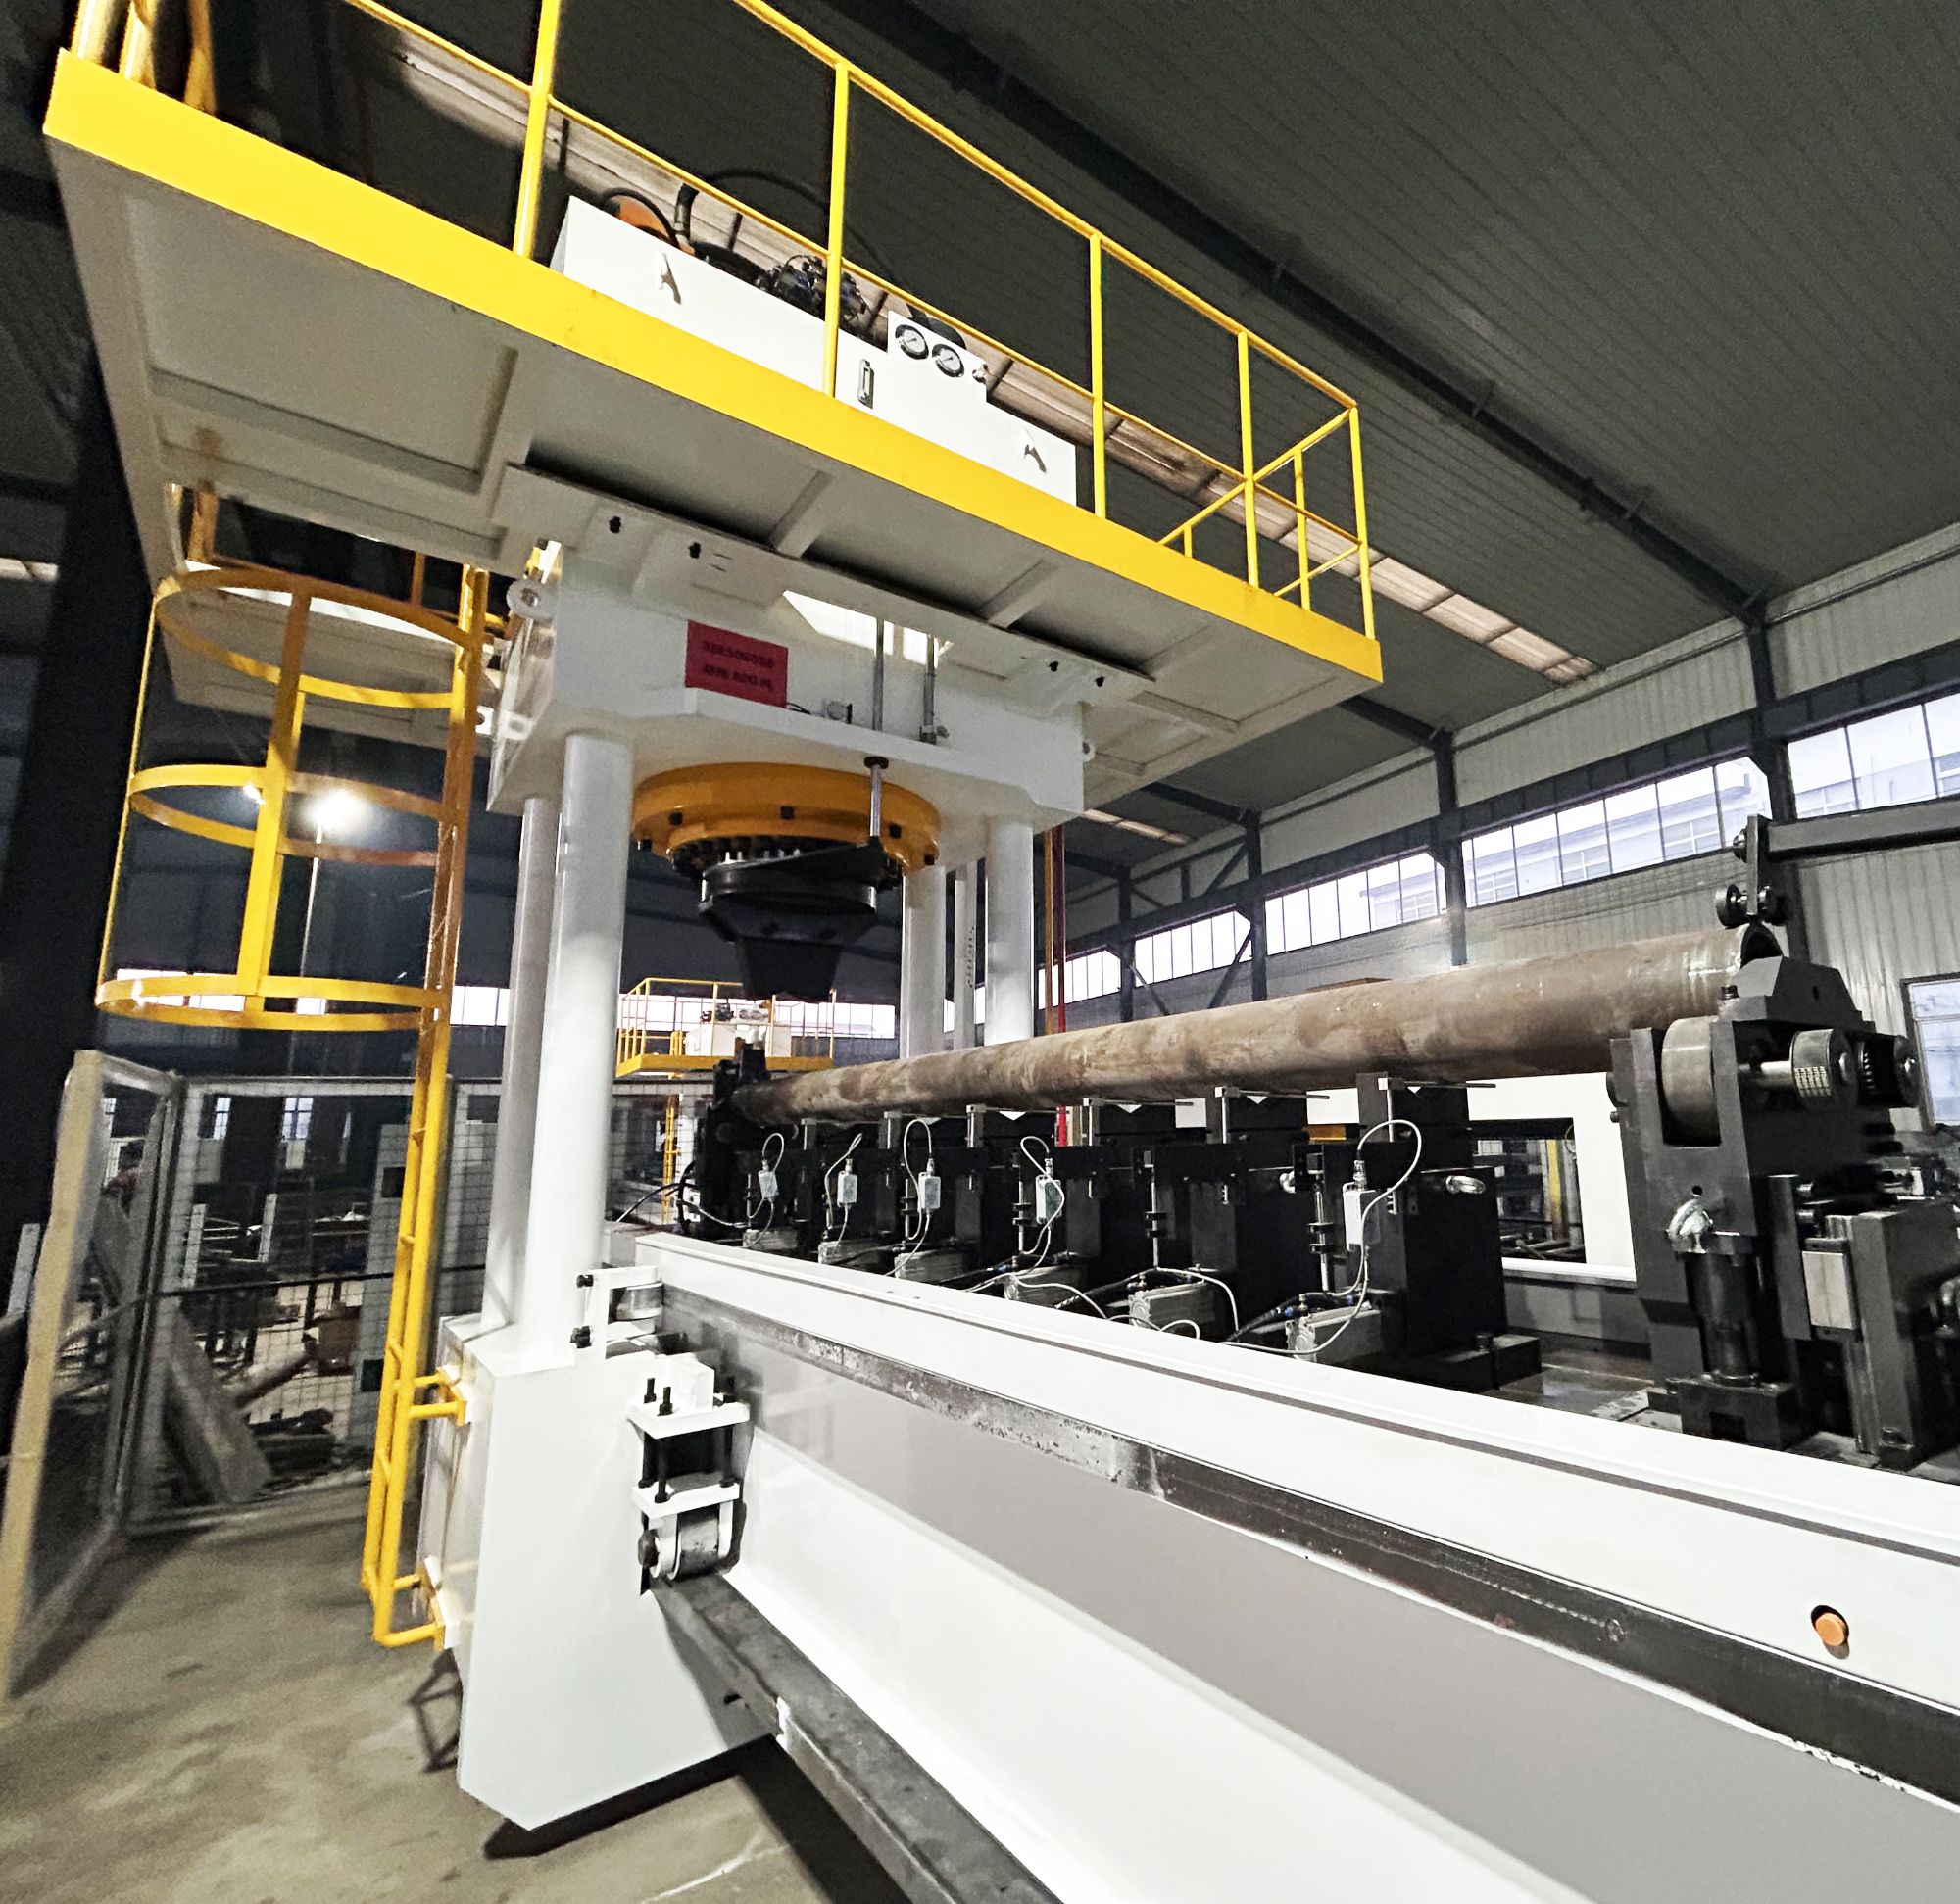
Bunu güç dağıtımı, yeni enerji araçları ve sunucu soğutma uygulamalarında görüyoruz. Kusurun tam şekli değişir, ancak kök neden genellikle aynı kalır.
Deformasyona aslında ne sebep olur
Çoğu bara deformasyonu iç gerilme ile başlar. Ekstrüzyon veya haddeleme, malzemenin içinde kalıntı gerilme bırakır. Barayı kestiğinizde, deldiğinizde veya işlediğinizde bu gerilme dengesiz şekilde açığa çıkar. Parça hareket eder. Uzun eksen boyunca eğilebilir, burulabilir veya kenar dalgası oluşturabilir. Daha ince ve uzun baralar, hareketi engelleyecek daha az malzemeye sahip oldukları için özellikle hassastır.
Genellikle kontrol ettiğimiz deformasyon şekilleri
- Boyuna eğilme: bara muz gibi kıvrılır ve düz oturmaz.
- Burulma: bir uç düzlemin dışına birkaç derece döner, böylece cıvata delikleri artık hizalanmaz.
- Kenar dalgası veya yerel bükülme: kısa bir bölüm, delinmiş bir bölgenin veya kesilmiş ucun yakınında deforme olur.
Zorluk, manuel düzeltmenin sıklıkla iz bırakması, yüzeyi iş sertleştirmesi veya yeterince sıkı bir toleransı tutamamasıdır. Otomatik noktasal basınçla düzeltmenin işe yaradığı yer burasıdır.
Baraları yüzeyde iz bırakmadan düzeltmek
Yaklaşımımız noktasal basınçla düzeltmedir. Çekiçleme veya termal düzeltme yerine makine, bara boyunca yüksek noktaları ölçer, gereken küçük ters yükü hesaplar ve belirli konumlara basınç uygular. Basınç kontrollü ve yerel olduğu için yüzey temiz kalır. Çizik, çentik ve iletkenliği etkileyebilecek veya yeniden kaplama gerektirecek hasar yoktur.
Bara çalışmalarında bu düzeyde kontrol önemlidir. Yüksek akım yolunda kullanılan bir bakır bara, temas bölgesinde pürüzlü bir yüzeyi göze alamaz. Sürecin ayrıca tekrarlanabilir olması gerekir, çünkü bara siparişleri genellikle aynı kesite sahip yüzlerce veya binlerce parça içerir.
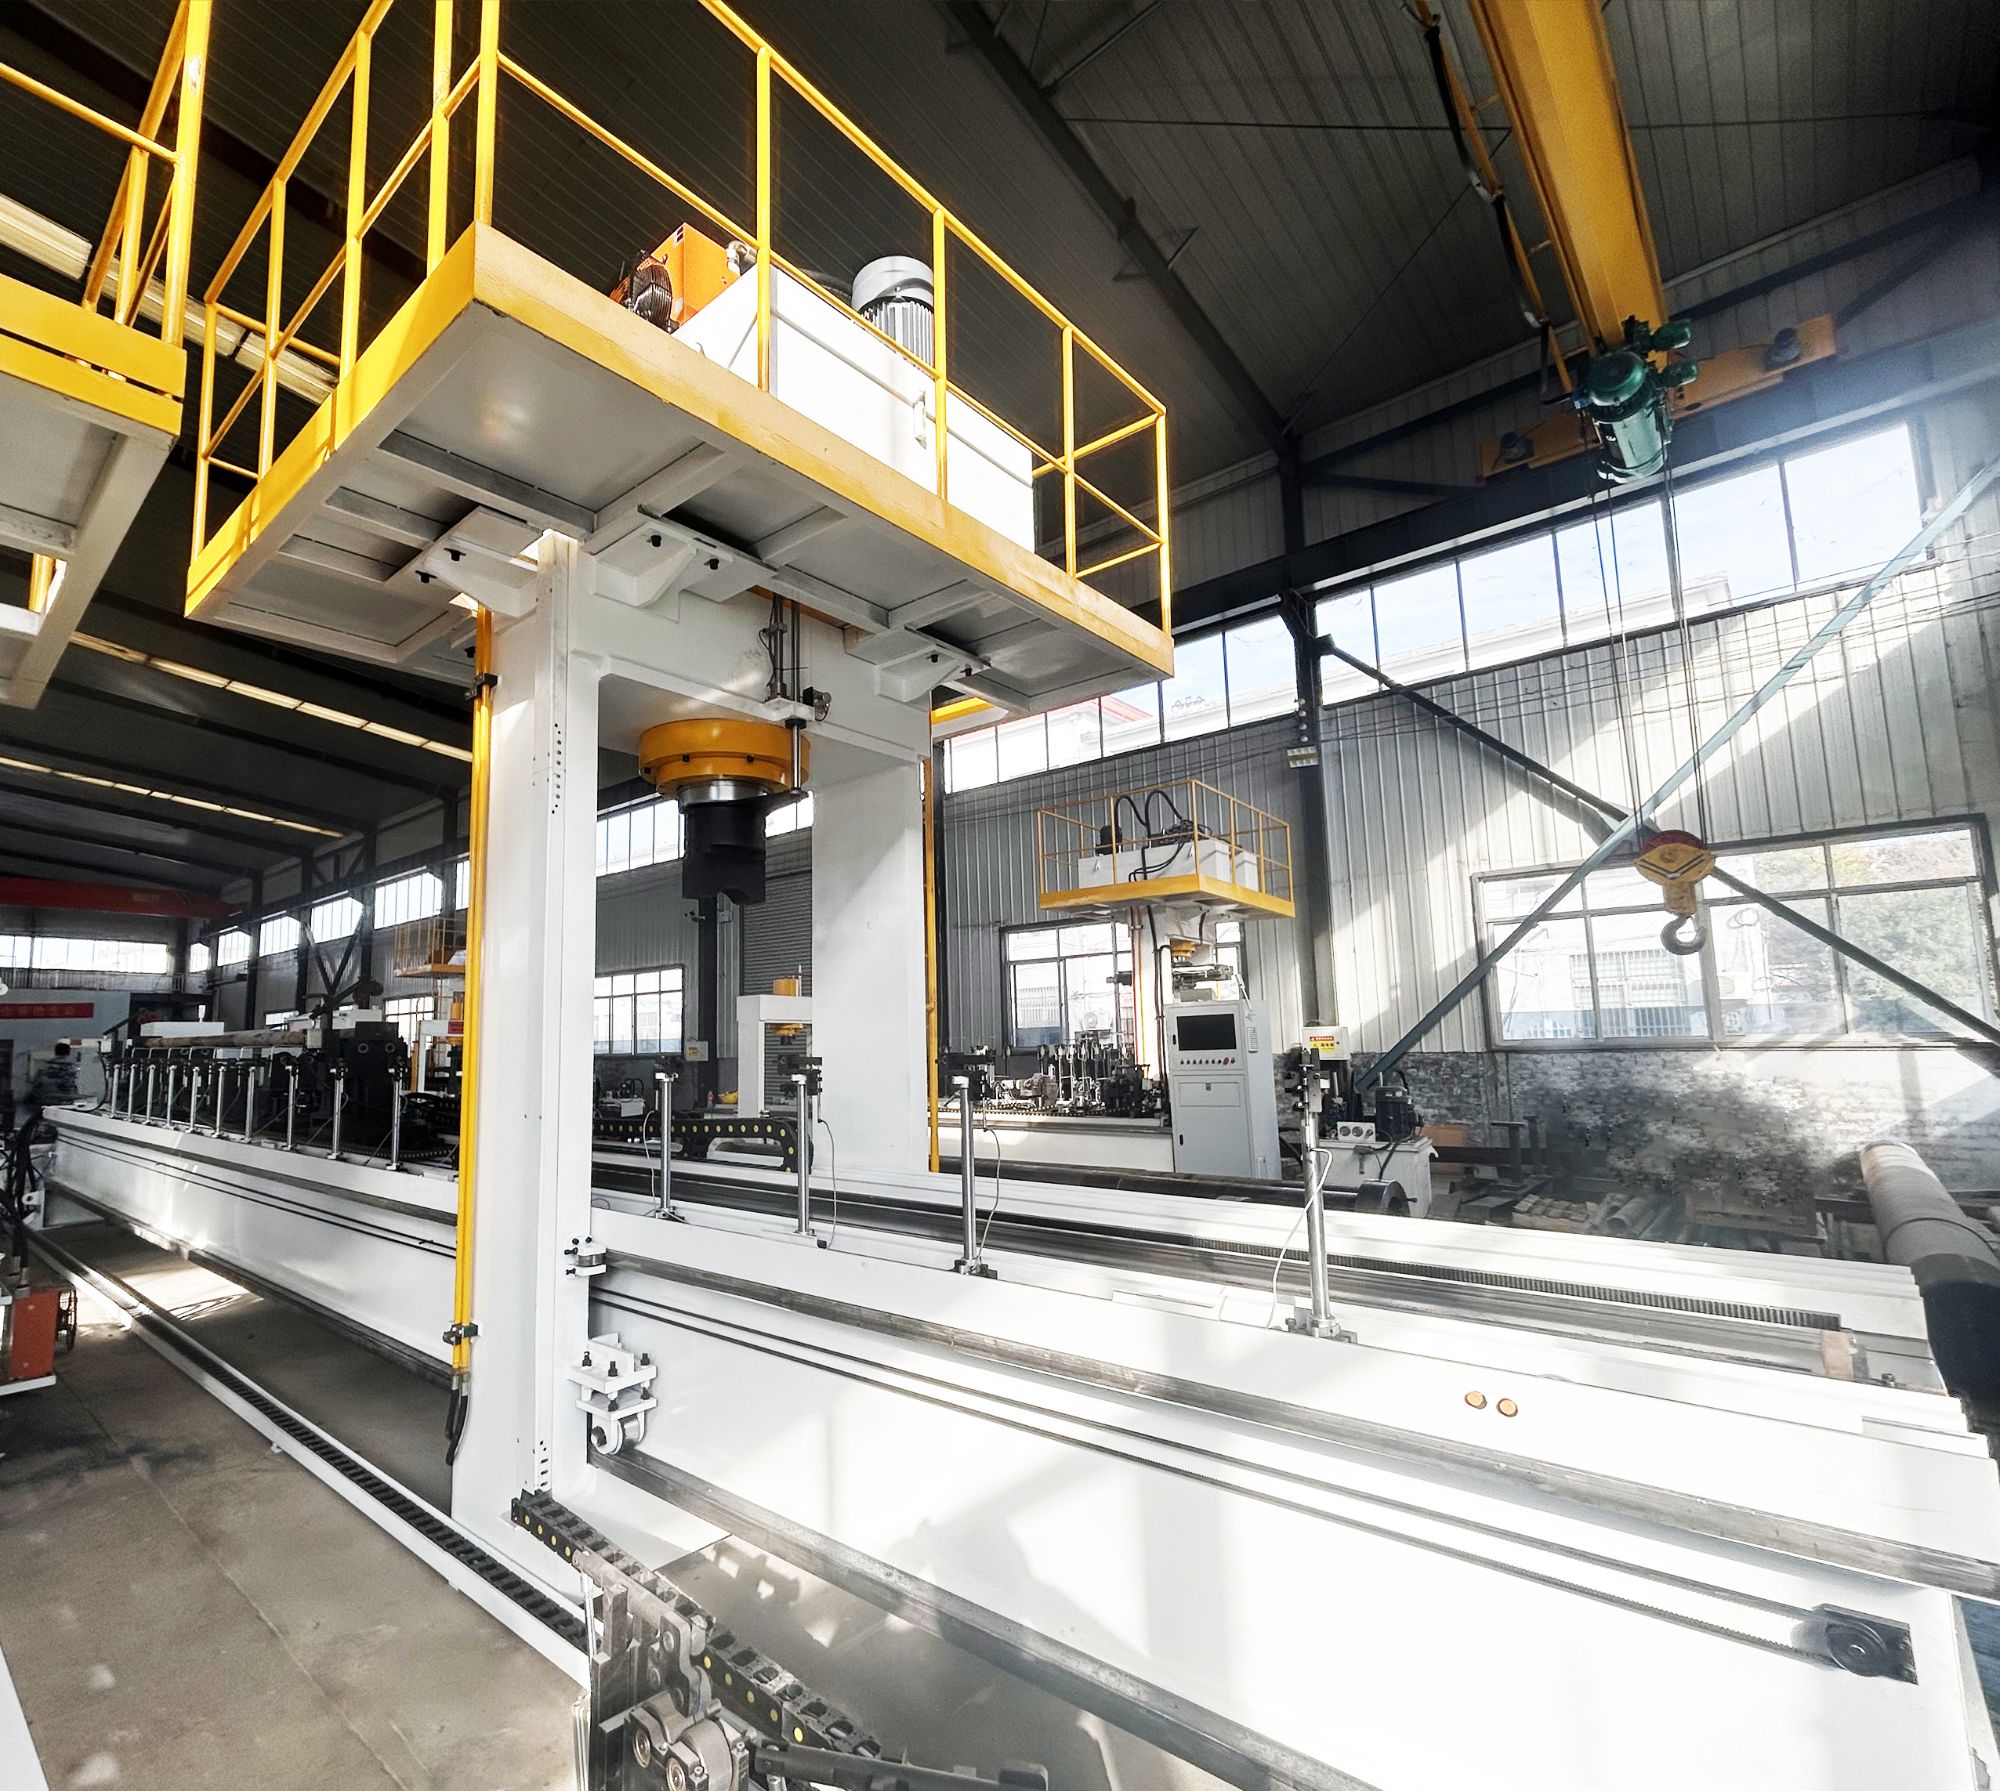
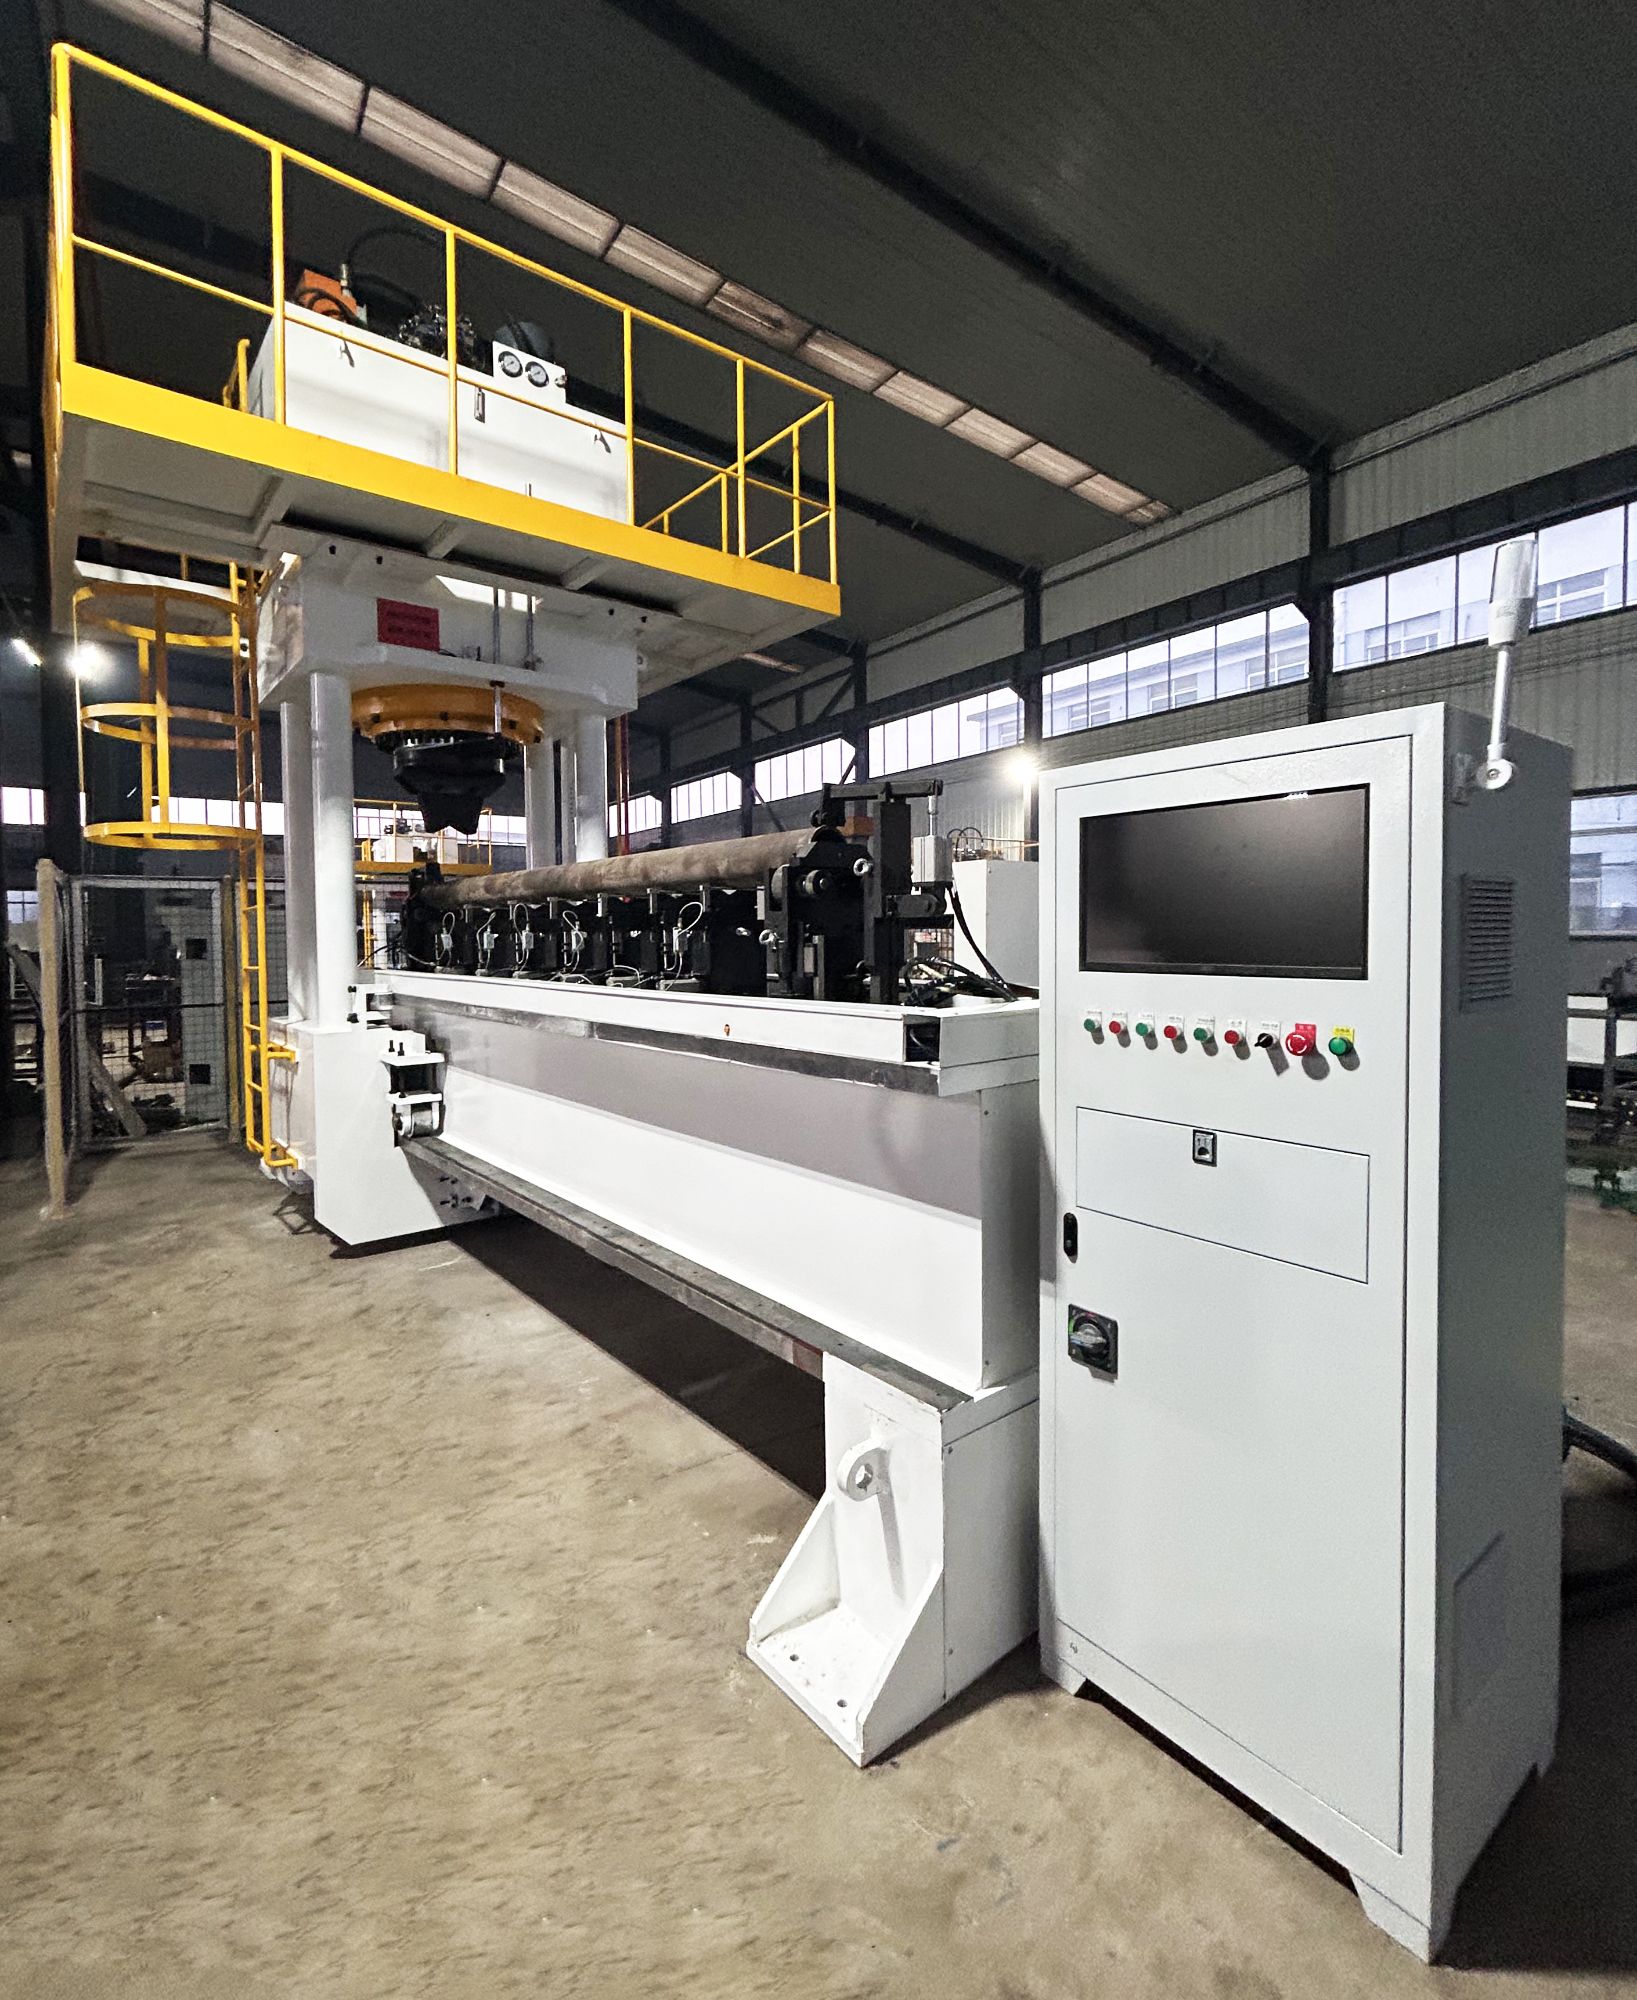
Makine kapasitesi her uygulamaya uygun tek bir çözüm değildir. Daha ince bir bara yalnızca kompakt bir makine gerektirebilir; kalın istiflenmiş bir bara veya uzun bir profil ise yüksek tonajlı bir ünite gerektirebilir. Gerekli kuvvet malzemeye, kesit boyutuna ve deformasyon türüne bağlı olduğundan, makineyi genellikle bir numune parçayı test ettikten sonra seçeriz.
Manuel düzeltmenin anlamını yitirdiği durum
Manuel düzeltme çok küçük partiler için işe yarar, ancak sınırları vardır. Operatör ölçmek, basmak, tekrar ölçmek ve parçanın yeterince yakın geri yaylanmasını ummak zorundadır. Uzun bir bakır barada milimetrenin birkaç yüzde biri, düz bir bara ile montaj rayında sallanan bir bara arasındaki fark anlamına gelebilir.
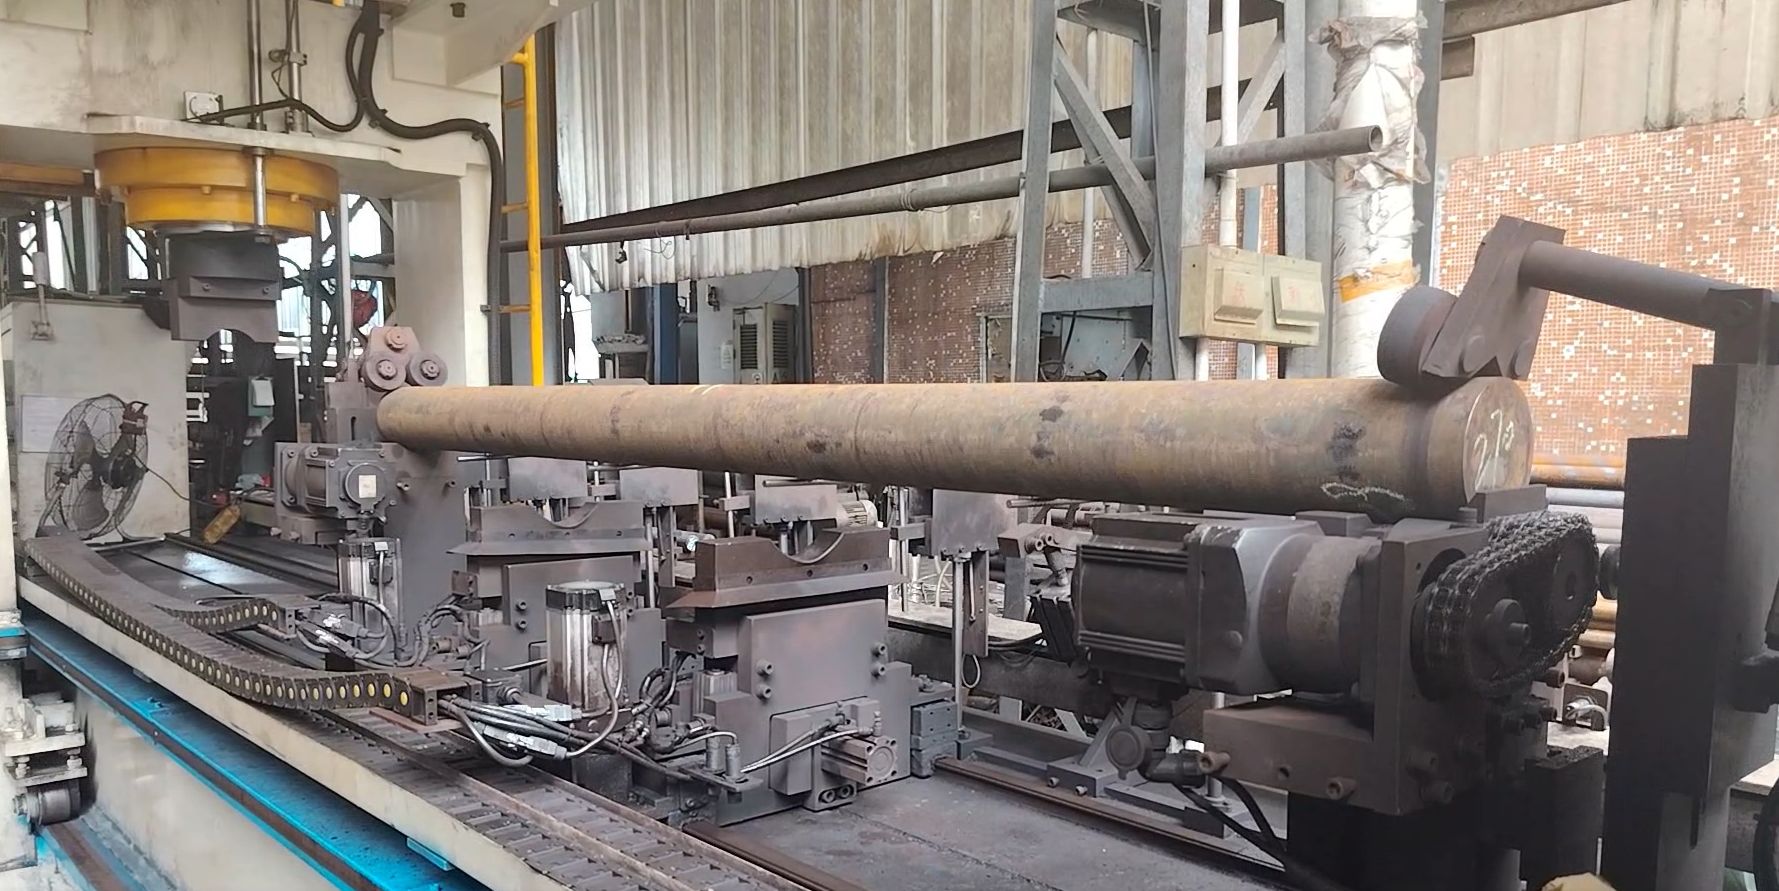
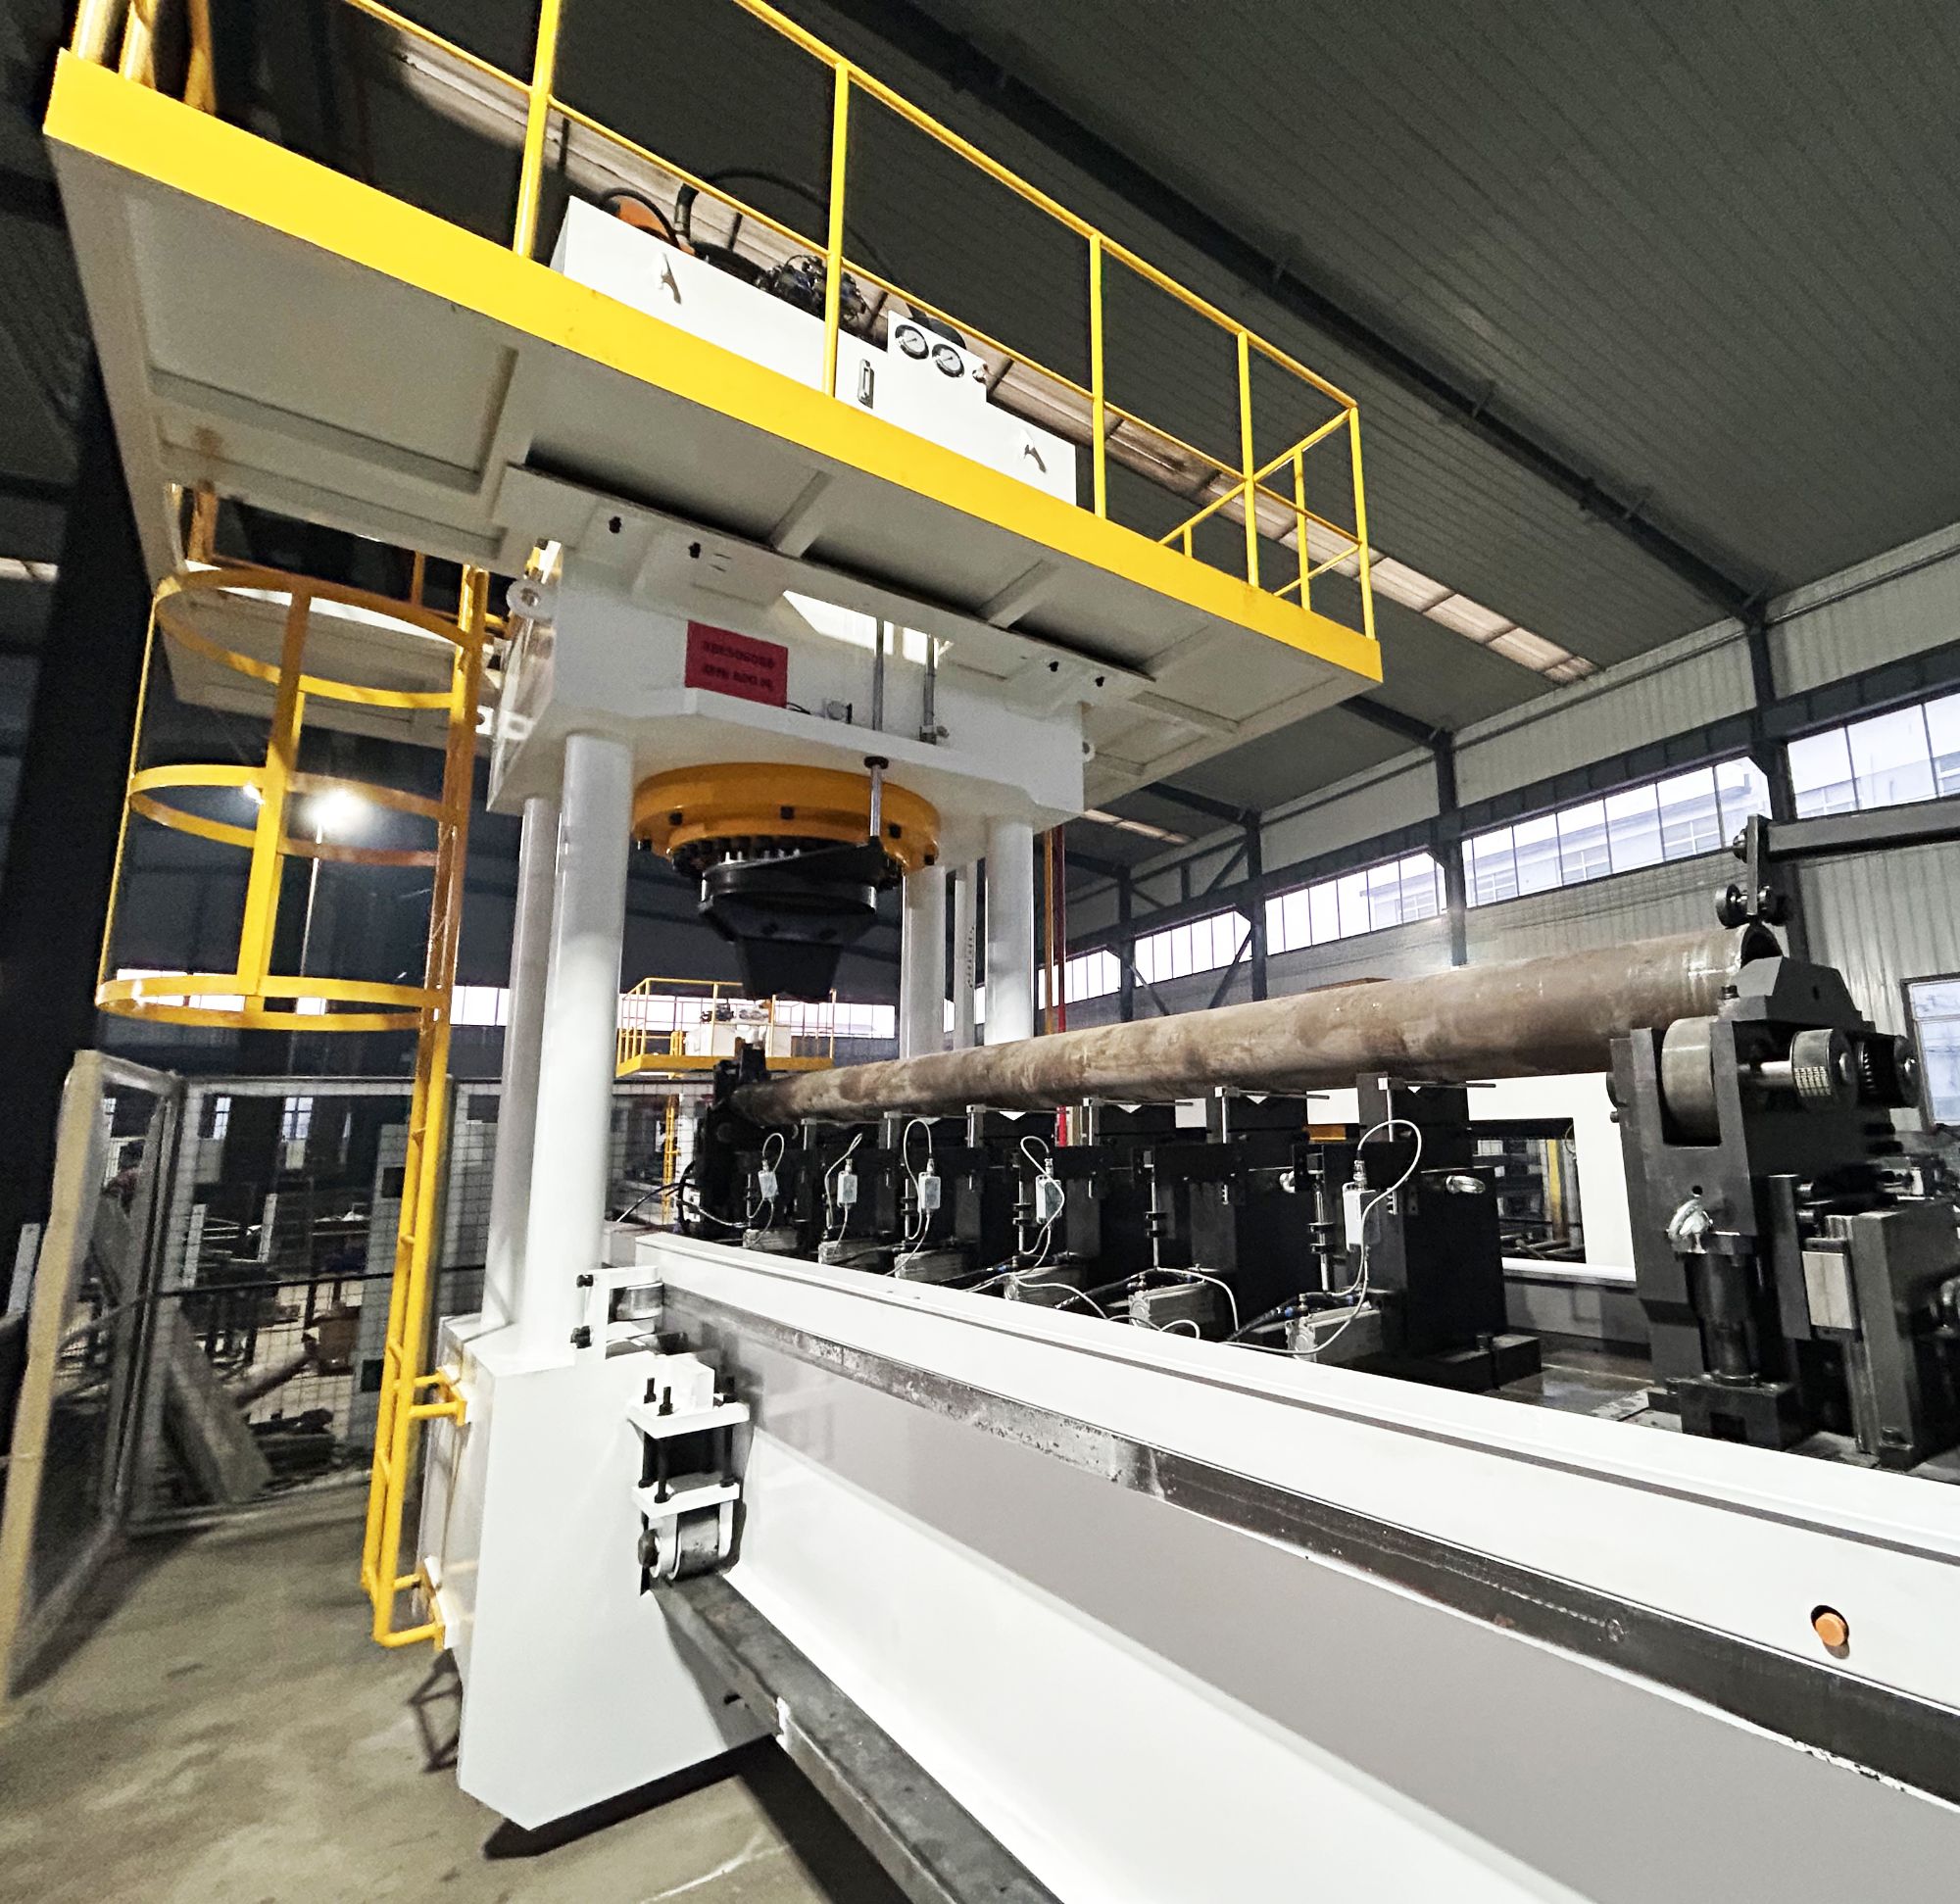
Otomatik makineler iş akışını değiştirir. Birden fazla noktada denetim yapar, geri yaylanmayı düzeltmek için kendi kendine öğrenen bir algoritma kullanır ve izlenebilirliğe ihtiyacınız varsa verileri MES'e aktarır. Bu, boyutsal kararlılığın montajı ve termal performansı etkilediği EV baraları ve sıvı soğutmalı sunucu bileşenleri için özellikle yararlıdır. Makine 7/24 çalışabilir ve ekibiniz tekrarlanan manuel ölçüm yerine katma değerli işlere zaman ayırabilir.
Deforme halden üretime hazır hale getirme
Daha iyi hammadde satın almakla bara deformasyonu ortadan kalkmaz. Gerilme malzemenin içindedir ve işleme onu açığa çıkarmaya devam edecektir. Pratik çözüm, hareketi oluşturan işlemlerden sonra kontrollü bir düzeltme adımı eklemektir. Doğru yapıldığında yüzeyi korur, sıkı bir toleransı tutar ve tüm parti boyunca süreci kararlı tutar.
Eğilmiş, burulmuş veya dalgalı baralarla uğraşıyorsanız, en hızlı sonraki adım birkaç numune parçayı test etmektir. Bu bize gerçek kuvvet verisi sağlar ve kesit boyutunuz ile üretim çıktınıza uygun bir makine önermemize olanak tanır. Numune denemesi ayarlamak veya bara düzeltme uygulamanızı konuşmak için ekibimizle iletişime geçin.