
Kabul edilebilir şaft salgısı neden göründüğünden daha zordur
Bir kontrolör 0,20 mm'de bir şaftın sorunsuz olduğunu söyler. Bir diğeri aynı parçayı 0,25 mm'de reddeder. Genellikle sorun sayı değildir. Sorun, farklı şeyleri ölçüyor olmalarıdır. “Salgı” sıklıkla doğrusallık, yuvarlaklık, merkez kayması ve yüzey yalpası için genel bir terim olarak kullanılır. Bir şaftta bunlar aynı kusur değildir ve hepsi aynı düzeltme sürecine yanıt vermez.
Şaft doğrultma ile ilgilendiğimizde, ilk soru nadiren “salgı nedir?” olur. Soru “aslında neye bakıyoruz?” olur. Bu ayrım, parçanın kabul edilip edilemeyeceğine, yeniden işlenip işlenmeyeceğine veya hidrolik doğrultma ile düzeltilip düzeltilmeyeceğine karar verir.
Birbirine karıştırılan beş kusur
Doğrusallık, salgı, ovalite, eksantriklik ve düzlük birbirinin yerine geçmez. Onları aynı şey olarak ele alırsanız, iyi şaftları reddeder veya kötü olanları kabul edersiniz.
| Kusur | Gerçekte neyi tanımlar | Tipik kontrol | Hidrolik doğrultma bunu düzeltebilir mi? |
|---|---|---|---|
| Doğrusallık | Tüm uzunluk boyunca eksen sapması | Punta merkezleri veya V blokları, uzunluk boyunca komparatör | Evet, gerçek eğilme ise |
| Salgı | Dönme sırasında bir referans eksene göre yüzey hareketi | Komparatörün toplam tarama değeri | Yalnızca eğilme bileşeni |
| Ovalite | Bir kesitte yuvarlaklık hatası | İki noktalı veya üç noktalı mikrometre | Hayır |
| Eksantriklik | Bir özelliğin merkezinin referans merkezinden kayması | Salgı deseni veya et kalınlığı kontrolü | Hayır, genellikle işleme veya montajla ilgilidir |
| Düzlük | Flanş yüzü değişimi veya yalpası | Yüzey komparatörü veya yüzey plakası | Hayır, genellikle yüzey işleme |
Doğrusallık kolay olanıdır: şaftın ekseninden bir çizgi çizin. Bu çizgi kıvrılıyorsa, şaft eğilmiştir. Salgı farklıdır. Salgı, şaft dönerken komparatörün gördüğü şeydir. Oval bir kesite veya merkez dışı işlenmiş bir muyluya sahip tamamen düz bir boru da salgı gösterir. Gerçekten eğilmiş bir şaft da öyle. Salgıyı doğrusallıkla eşanlamlı kullanmak bu yüzden sorun yaratır.
Ovalite genellikle devir başına iki komparatör sıçraması olarak ortaya çıkar. Eksantriklik genellikle tıpkı bir eğilme gibi tek bir düzgün çevrim olarak görünür, ancak şaftı doğrulttuğunuzda kaybolmaz. Düzlük çoğunlukla bir flanş sorunudur: bağlantı yüzü çarpıktır, bu nedenle şaft merkez çizgisi düz olsa bile montaj yalpalar.
Hayalet peşinde koşmadan salgı ölçümü
Temiz yüzeylerle başlayın. Pas, boya, tufal, kaynak dikişleri ve taşıma kaynaklı göçükler iğneyi hareket ettirir. Ham boru yüzeyinde ölçüm yaparsanız, gerçek okumaya yüzey gürültüsü ekliyorsunuz. Şaftlarda önce işlenmiş yatak muylularında veya punta deliklerinde ölçüm yapmayı tercih ederim. Ardından, çizim gerektiriyorsa gövdeyi ayrıca kontrol edin.
Temel bir düzenek punta merkezleri veya V blokları kullanır. Elle yavaşça döndürün ve tam taramayı okuyun. TIR, maksimum eksi minimumdur. Devir başına bir çevrim genellikle eğilme veya eksantrikliğe işaret eder. İki çevrim ovaliteyi düşündürür. Eksenel konuma göre değişen tekrarlayan bir desen, yerel bir bükülme veya kaynak distorsiyonu olabilir. Desteklerin temiz ve eş merkezli olduğunu her zaman doğrulayın; aşınmış bir punta kendi hatasını ekleyecektir.
Salgı doğrusallık değildir. Eğilmiş bir şaft her zaman salgı gösterir, ancak salgı her zaman şaftın eğilmiş olduğu anlamına gelmez.
Yaygın hatalar arasında dik olmayan bir komparatör ucu, kayan bir manyetik taban, çok fazla ön yük, tam oturmamış bir parça ve bir kama yuvası veya kamalı diş üzerinden ölçüm yapmak yer alır. Dar V blok aralığı kullanmak, uzun bir şaftın sarkmasına ve okumanın değişmesine neden olabilir. Ayrıca, sıcaklığın stabil hale gelmesi için ellerinizi parçadan yeterince uzun süre uzak tutun. Eşit olmayan şekilde ısınan bir şaft birkaç yüzde bir farklı okuyabilir.
Kabul tek bir evrensel sayı değildir. Otomotiv şaftlarında birçok atölye, orta yatak çaplarında 0,15–0,30 mm TIR ile çalışır; yüksek hızlı veya elektrikli araç uygulamaları ise genellikle 0,10 mm'nin altına iner. Ancak her zaman çizim kazanır. Hangi özelliğin ölçüldüğünü, hangi uzunlukta, hangi referansla ve hangi TIR veya doğrusallık toleransının geçerli olduğunu sorun.
Hidrolik doğrultma ne zaman mantıklıdır
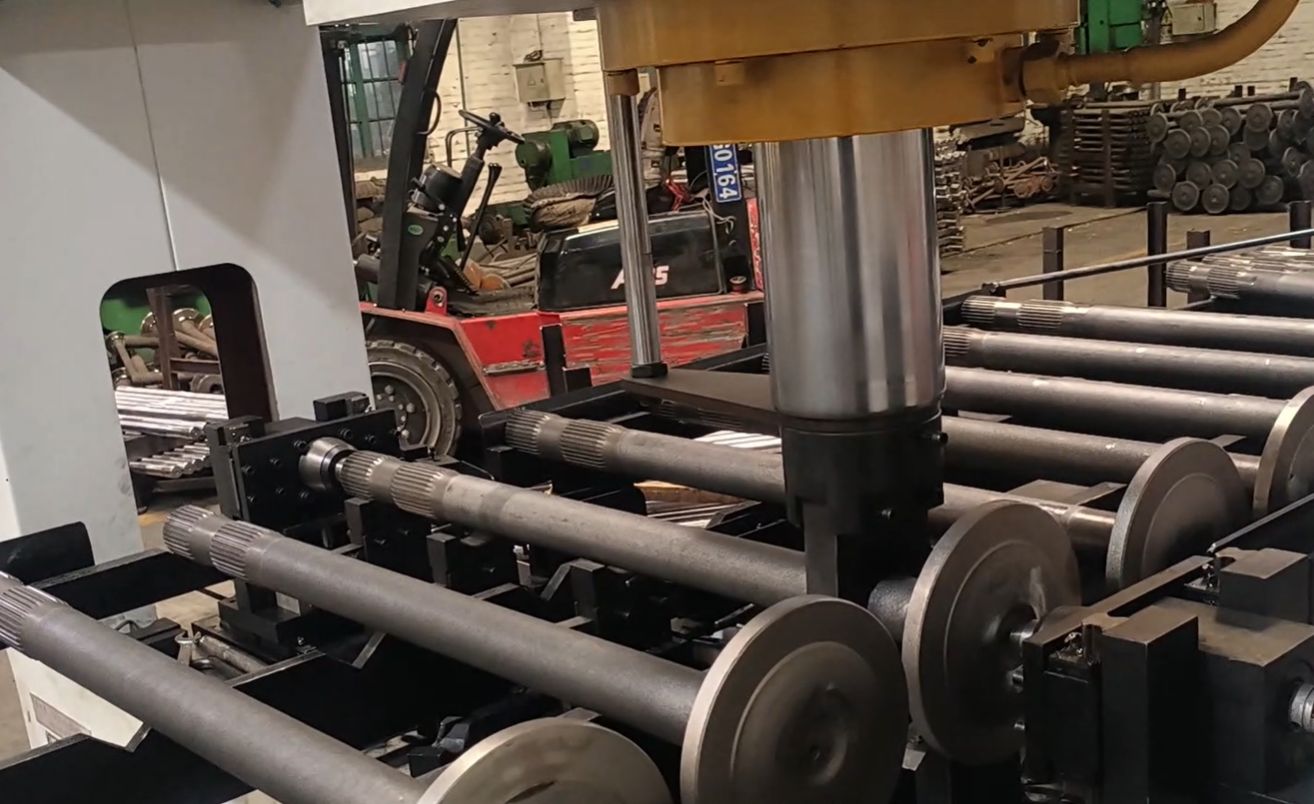
Ölçülen sapmaya gerçek eğilme hâkimse ve parça düzeltilebilir bir aralıktaysa, otomatik hidrolik doğrultma bir kumar yerine kontrollü bir düzeltme adımı olabilir. Anahtar kelime kontrollüdür. Bir şaftı düz görünene kadar çekiçle dövmüyorsunuz. Yüksek noktaları ölçer, noktasal basınç uygular, yeniden ölçer ve tekrarlarsınız.
Bu, dolu miller, kalın cidarlı borular, çubuklar ve bazı profiller için iyi çalışır. İnce cidarlı veya sertleştirilmiş parçalar daha fazla dikkat gerektirir; çok fazla yerel basınç onları çatlatabilir veya çökertabilir. Çatlak tespiti ve geri bildirimin önemli olduğu yer burasıdır. Ekipmanımızda doğrultma çevrimi parçayı haritalar, pres konumlarını seçer, yük uygular ve sonucu otomatik olarak kontrol eder. Düzeltme verileri MES'e aktarılabilir, böylece her şaftın başlangıç ve son TIR'ını izleyebilirsiniz. Bu, salgı düzeltmesini operatörün sezgisinden tekrarlanabilir bir sürece taşır.
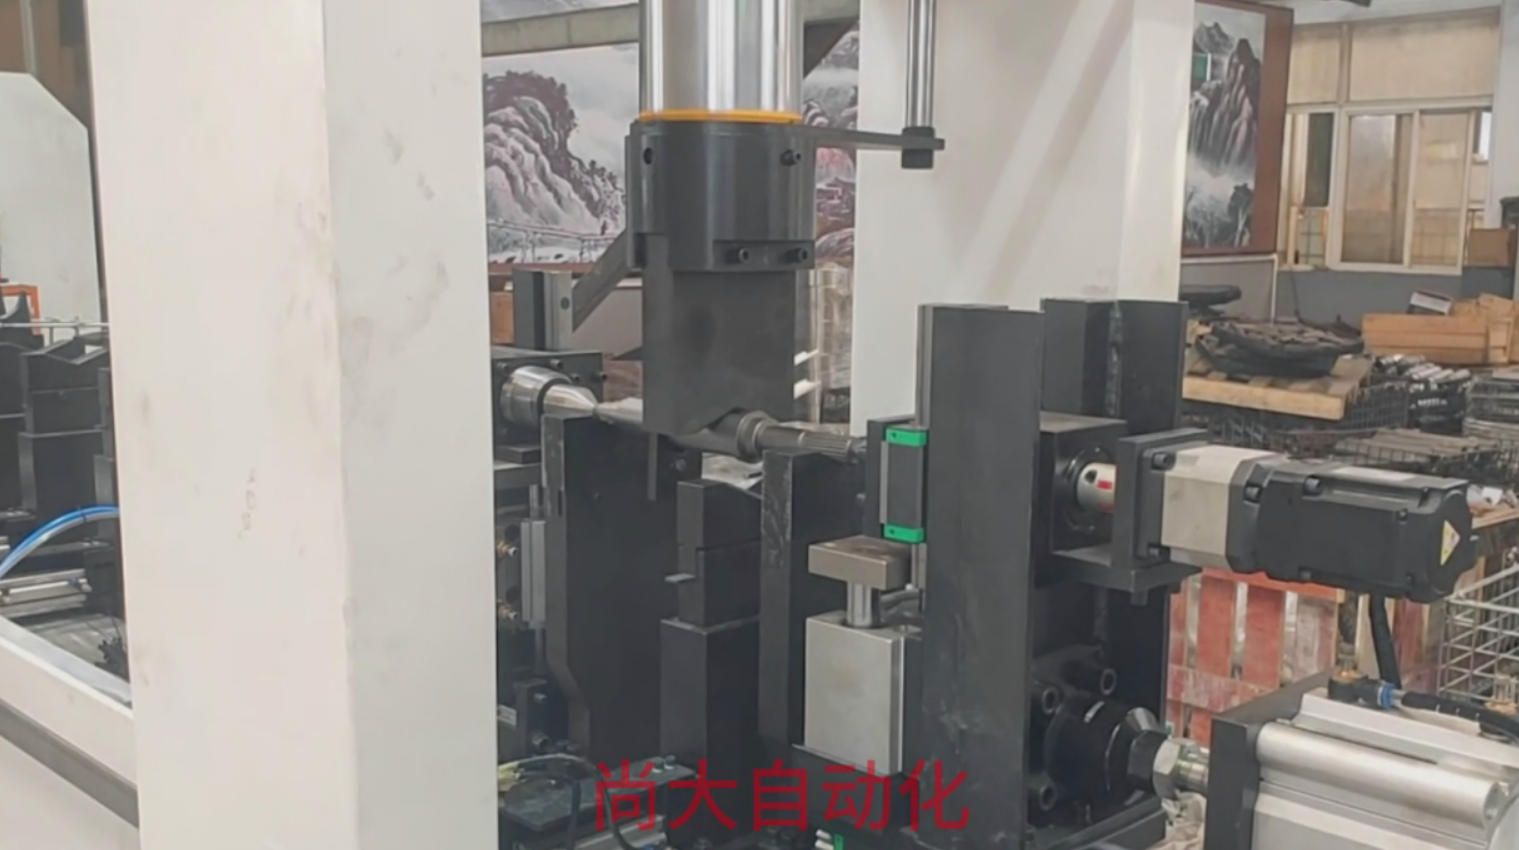
Noktasal basınçlı doğrultma, uygun parçalarda yaklaşık 0,01 mm hassasiyete ulaşabilir; takım ve kuvvet doğruysa çizik veya çökme olmaz. Tek bir operatör birden fazla makineyi yönetebilir çünkü sistem yükleme, ölçüm, düzeltme ve veri kaydını üstlenir. Bu, vardiya başına yüzlerce şaftı düzeltmeniz gerektiğinde, yalnızca bir prototip değil, önemlidir.
Ancak hidrolik doğrultma ovalite, et kalınlığı değişimi, merkez dışı işleme veya çarpık bir flanş için bir çözüm değildir. TIR sinyali çoğunlukla ovalite ise pres yaparsınız ve iğne neredeyse hiç iyileşmez. Eksantriklik ise, doğrultma yanlış özelliği hareket ettirebilir. Bu yüzden aynı noktaya geri dönüyoruz: düzeltmeyi seçmeden önce kusuru tanımlayın.
Daha net bir kabul et veya düzelt yolu
Muayene masasında bir şaft salgı okuması göründüğünde, onu kısa bir kontrol listesinden geçirmeyi severim:
- Ölçüm temiz mi: destekler, referans, komparatör konumu, sıcaklık?
- Desen bir çevrim, iki çevrim veya yerel mi?
- Kusur eğilme, ovalite, eksantriklik veya flanş düzlüğü mü?
- TIR, belirtilen konumda çizim toleransını aşıyor mu?
- Gerçek eğilme ise, düzeltme aralığı hidrolik doğrultma için uygun mu?
Yanıt, düzeltilebilir aralıkta gerçek bir eğilmeye işaret ediyorsa, otomatik hidrolik doğrultma, şaftı hurdaya çıkarmadan toleransa geri getirmenin güvenilir bir yoludur. Veriler başka bir yeri işaret ediyorsa, doğrultma yalnızca bir çevrim harcar. Sorun belirsiz olduğunda, genellikle ölçüm düzeneğiyle başlarız. Çoğu gizemli salgı, gizemli bir şaft değildir; karıştırılmış bir tanımdır.
Şaft salgı sınırlarıyla uğraşıyorsanız veya doğrultmanın sürecinize uyup uymadığına karar vermeye çalışıyorsanız, ekibimizle konuşun.