
Isıl işlemden sonra miller neden hareket eder
Bir mili su verme banyosundan çıkarıp da salgısının birkaç onda bire, hatta milimetrelerce ulaştığını gördüyseniz, sorunu zaten bilirsiniz. Isıl işlem çarpılması, sürecinizin tamamen yanlış olduğunun işareti değildir. Parçanın, malzemenin gerilimini atabileceğinden daha hızlı gerçekleşen ısıl ve metalurjik değişimlere verdiği yanıttır. Bunu azaltabilirsiniz, ancak mühendislikle tamamen ortadan kaldıramazsınız. Bu, çabanızı nereye harcayacağınızı değiştirir.
Çarpılmaya gerçekte ne yol açar
Sıcaklık gradyanları
Bir mil nadiren eşit şekilde ısınır veya soğur. Yüzey fırını veya su verme ortamını ilk görür; çekirdek ise geriden gelir. Bu, dik bir sıcaklık gradyanı oluşturur. Sıcak metal genleşir, daha soğuk metal büzülür ve bu iki bölge tek bir parçada bitişik olduğunda iç gerilim birikir. Sonuç, mil geometrisine bağlı olarak eğilme, burulma veya ovalliktir.
Faz değişimleri ve artık gerilme
Çelik östenitten soğurken kesit boyutuna ve soğuma hızına bağlı olarak martensit, beynit veya perlite dönüşür. Martensit, geldiği östenitten daha fazla hacim kaplar. Dış kısım dönüşürken iç kısım hâlâ sıcak ve yumuşaksa, bu hacim değişimleri tekdüze gerçekleşmez. Sonuçta kilitli artık gerilme oluşur. Daha sonra işleme veya taşlama yaptığınızda bu gerilme açığa çıkabilir ve mil yeniden hareket eder.
Geometri ve bağlama
Uzun, ince miller doğal olarak kısa, tıknaz olanlardan daha fazla çarpılmaya eğilimlidir. Kama yuvası, spline, kademe ve delik gibi asimetrik özellikler farklı oranlarda soğur. Fikstürle bağlama da sorunun bir parçası hâline gelebilir. Bir fikstür, ısıtma veya soğutma sırasında parçayı aşırı rijit tutarsa, serbest genleşme ve büzülmeyi engeller; bu da hareketi azaltmak yerine gerilme ekler.
Önleme ile düzeltme: her biri nerede yardımcı olur
Önleme, çarpılma meydana gelmeden önce büyüklüğünü azaltmakla ilgilidir. Bu; ısıtma homojenliğini optimize etmeyi, kontrollü su verme hızları kullanmayı, asimetrik soğumayı azaltacak şekilde parçaları yönlendirmeyi ve aşırı kısıtlamadan destekleyen fikstürler tasarlamayı içerir. Sertleştirme sonrası gerilme giderme temperlemesi artık gerilmeyi düşürebilir, ancak tüm hareketi nadiren ortadan kaldırır.
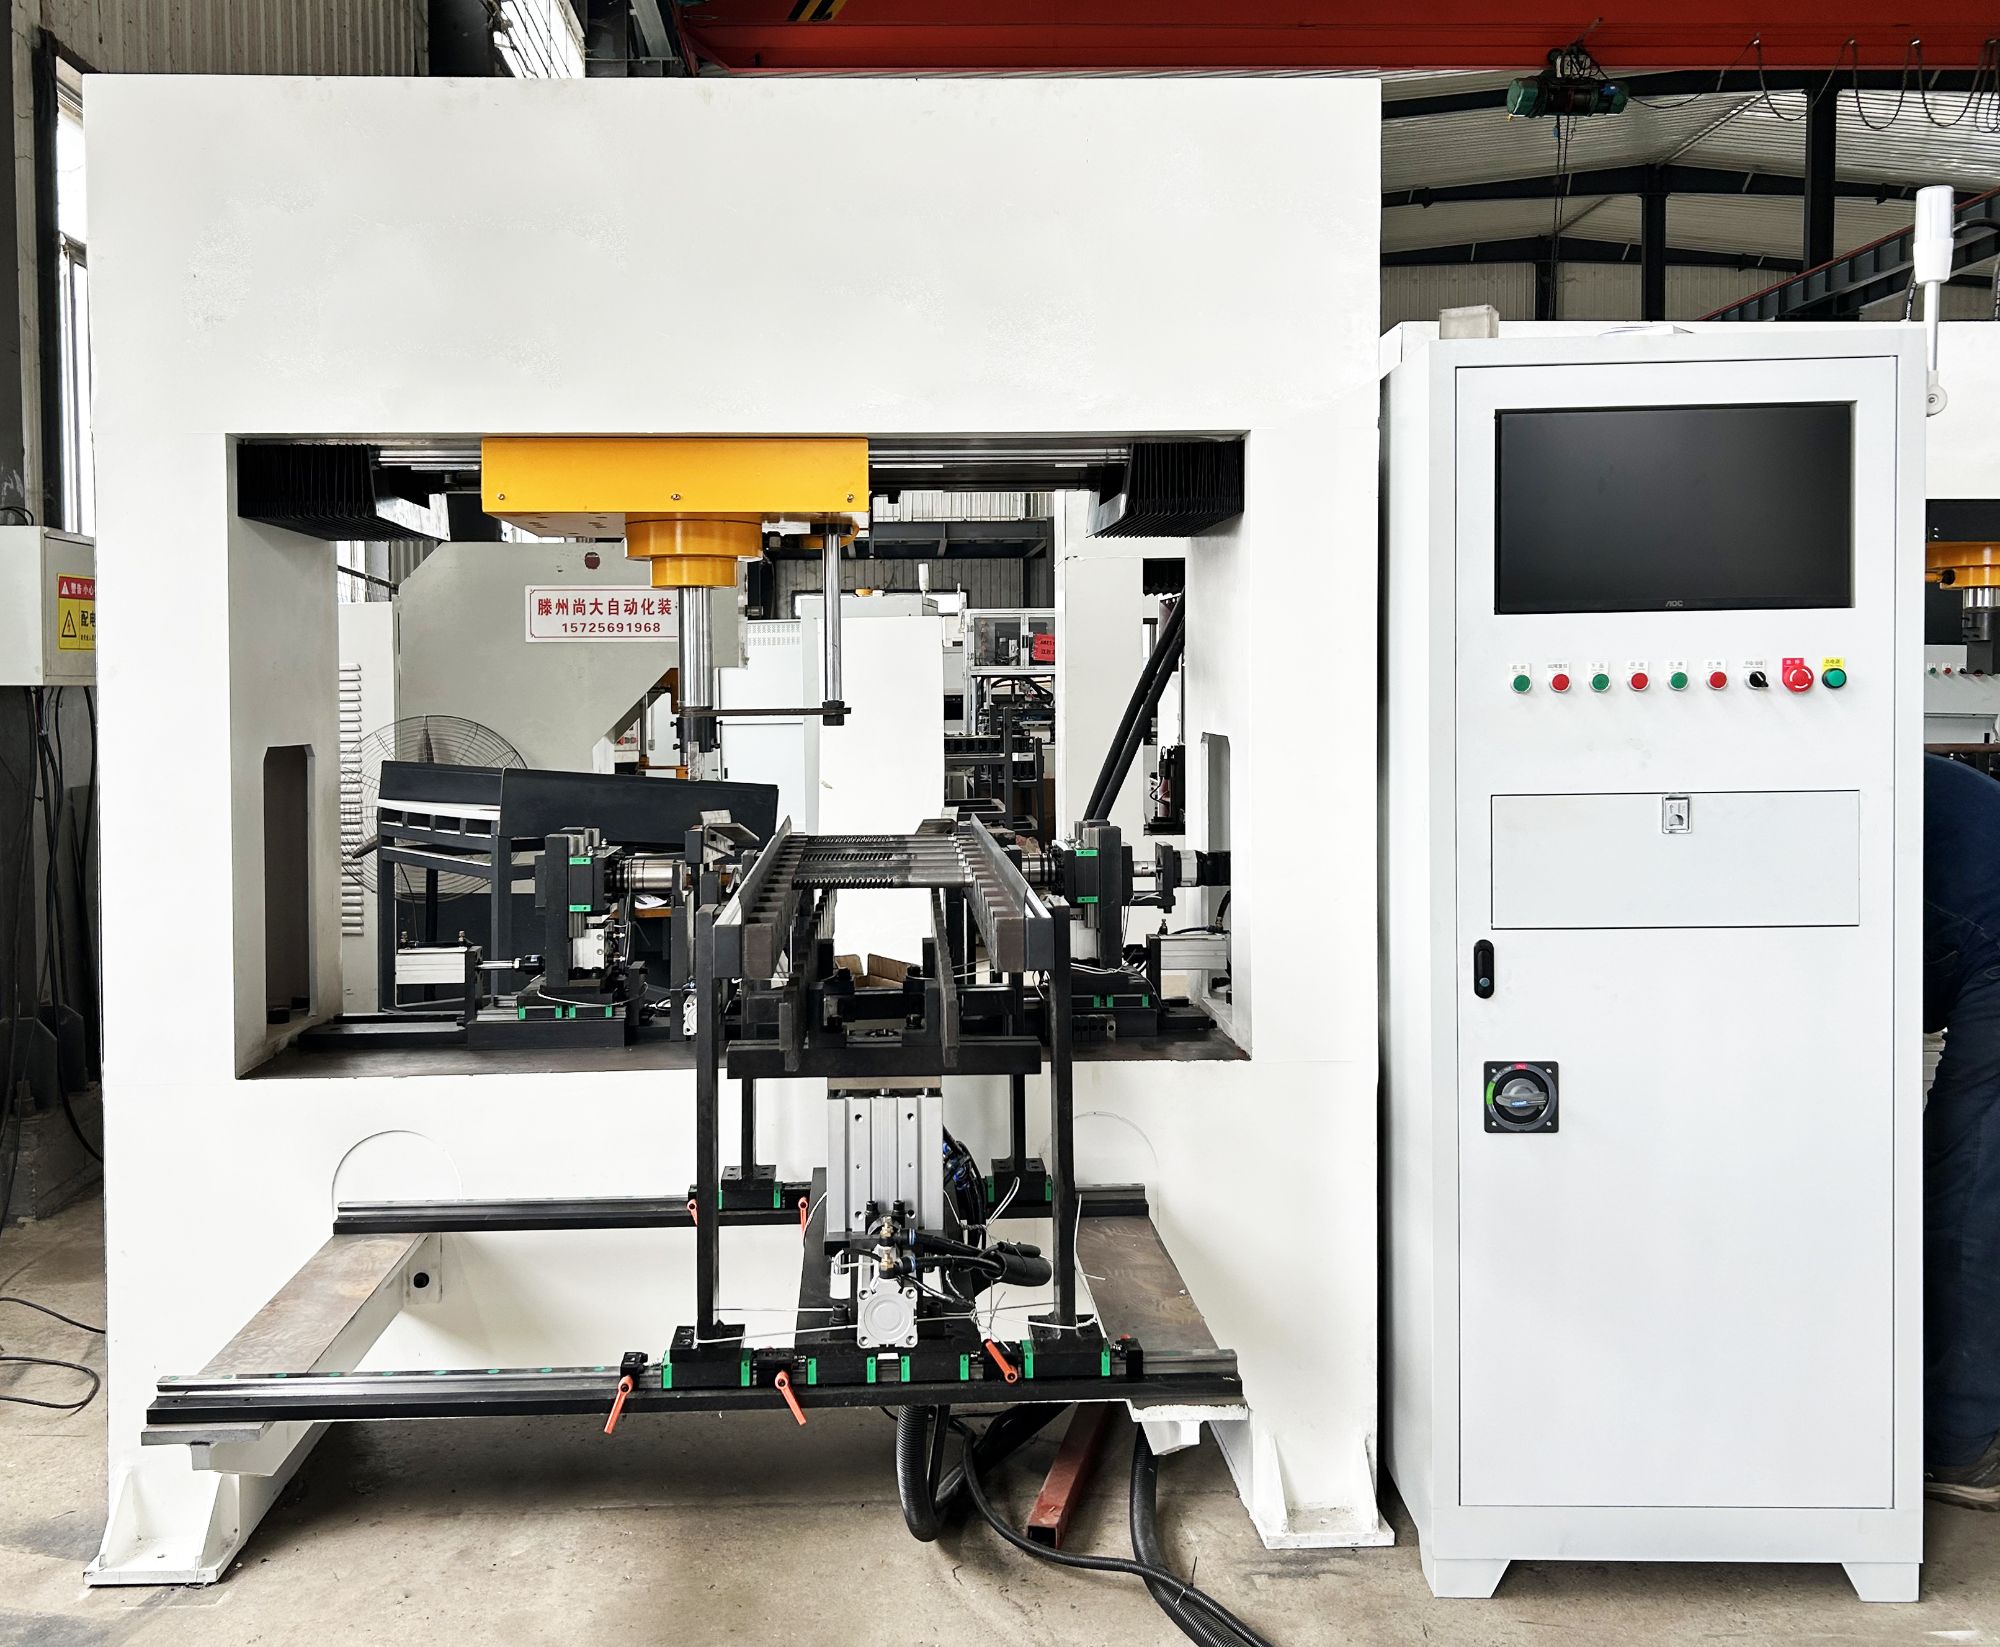
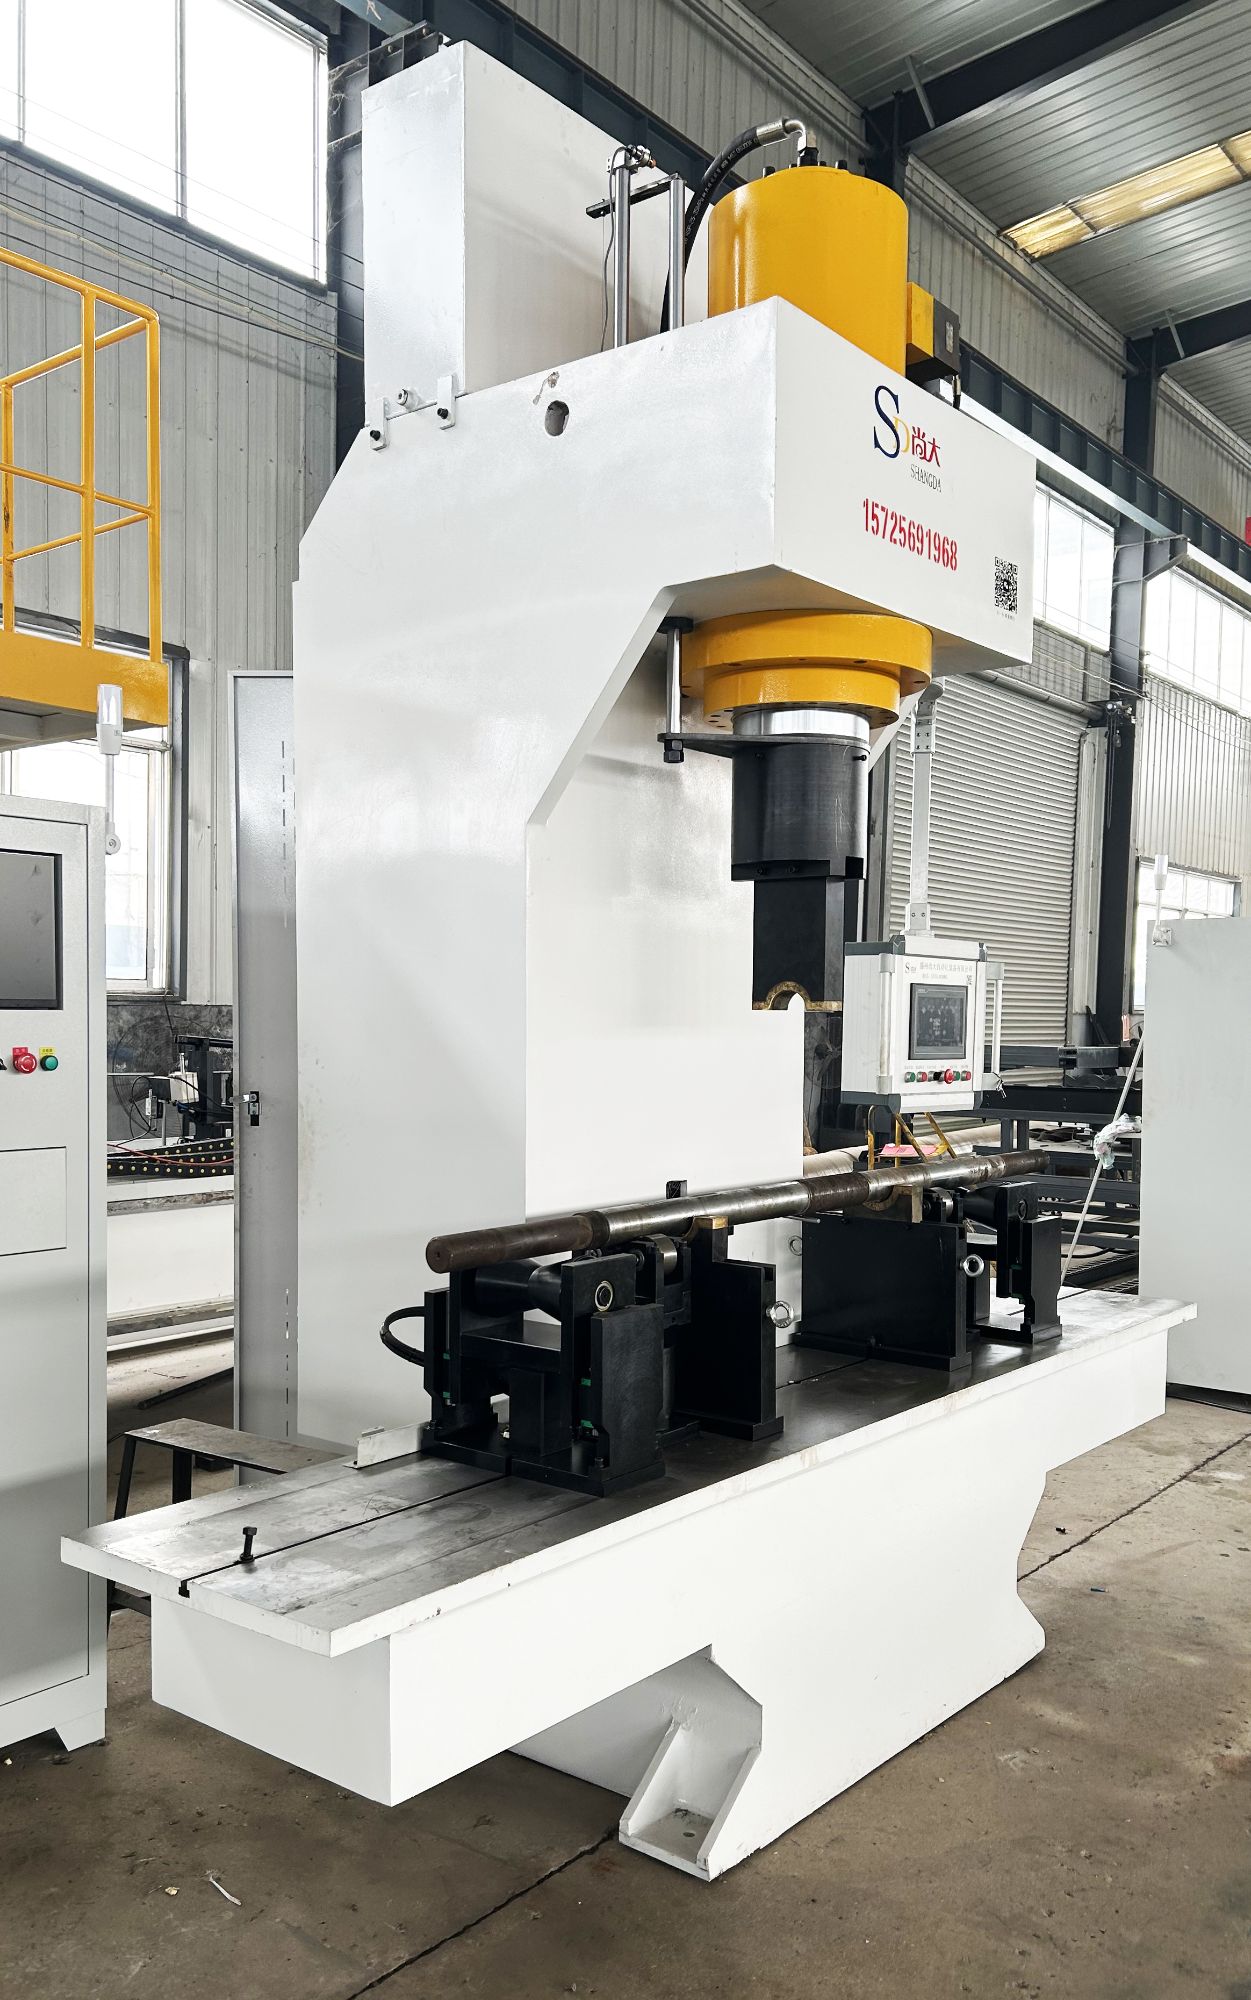
Düzeltme, parça hâlihazırda hareket ettikten sonra devreye girer. Manuel presle doğrultma küçük hacimler için işe yarar, ancak yavaştır ve operatöre bağlıdır. Termal doğrultma bazı parçalarda kullanılabilir, ancak çoğu zaman yerel özellikleri değiştirir. Otomatik hidrolik doğrultma farklıdır: mili birden çok noktada ölçer, nereye ve ne kadar basılacağını hesaplar ve çizik veya girinti olmadan noktasal basınçla eğriliği düzeltir.
| Önleme | Isıl işlem sonrası düzeltme |
|---|---|
| Tekdüze ısıtma ve kontrollü su verme | Otomatik hidrolik doğrultma |
| Gerilme giderme temperlemesi | Manuel pres veya termal düzeltme |
| Aşırı kısıtlama olmadan fikstür desteği | Çok noktalı ölçüm ve noktasal basınçla düzeltme |
Hidrolik doğrultmanın nihai çözüm olduğu durumlar
Çarpılmış her mil doğrultulmamalıdır. Malzeme sertleştirme sonrası çok kırılgan ise veya eğrilik kesit için çok keskinse, doğrultma parçayı çatlatabilir. Pratik sınır basittir: mil, kırılmadan preslenebilecek kadar sünekse ve çarpılma plastik eğilmeyle düzeltilebilecek bir aralıktaysa, otomatik hidrolik doğrultma güçlü bir nihai işlemdir. Bu, motorlarda, dişli kutularında, pompalarda ve benzeri güç aktarma parçalarında kullanılan birçok ısıl işlem görmüş çelik mili kapsar.
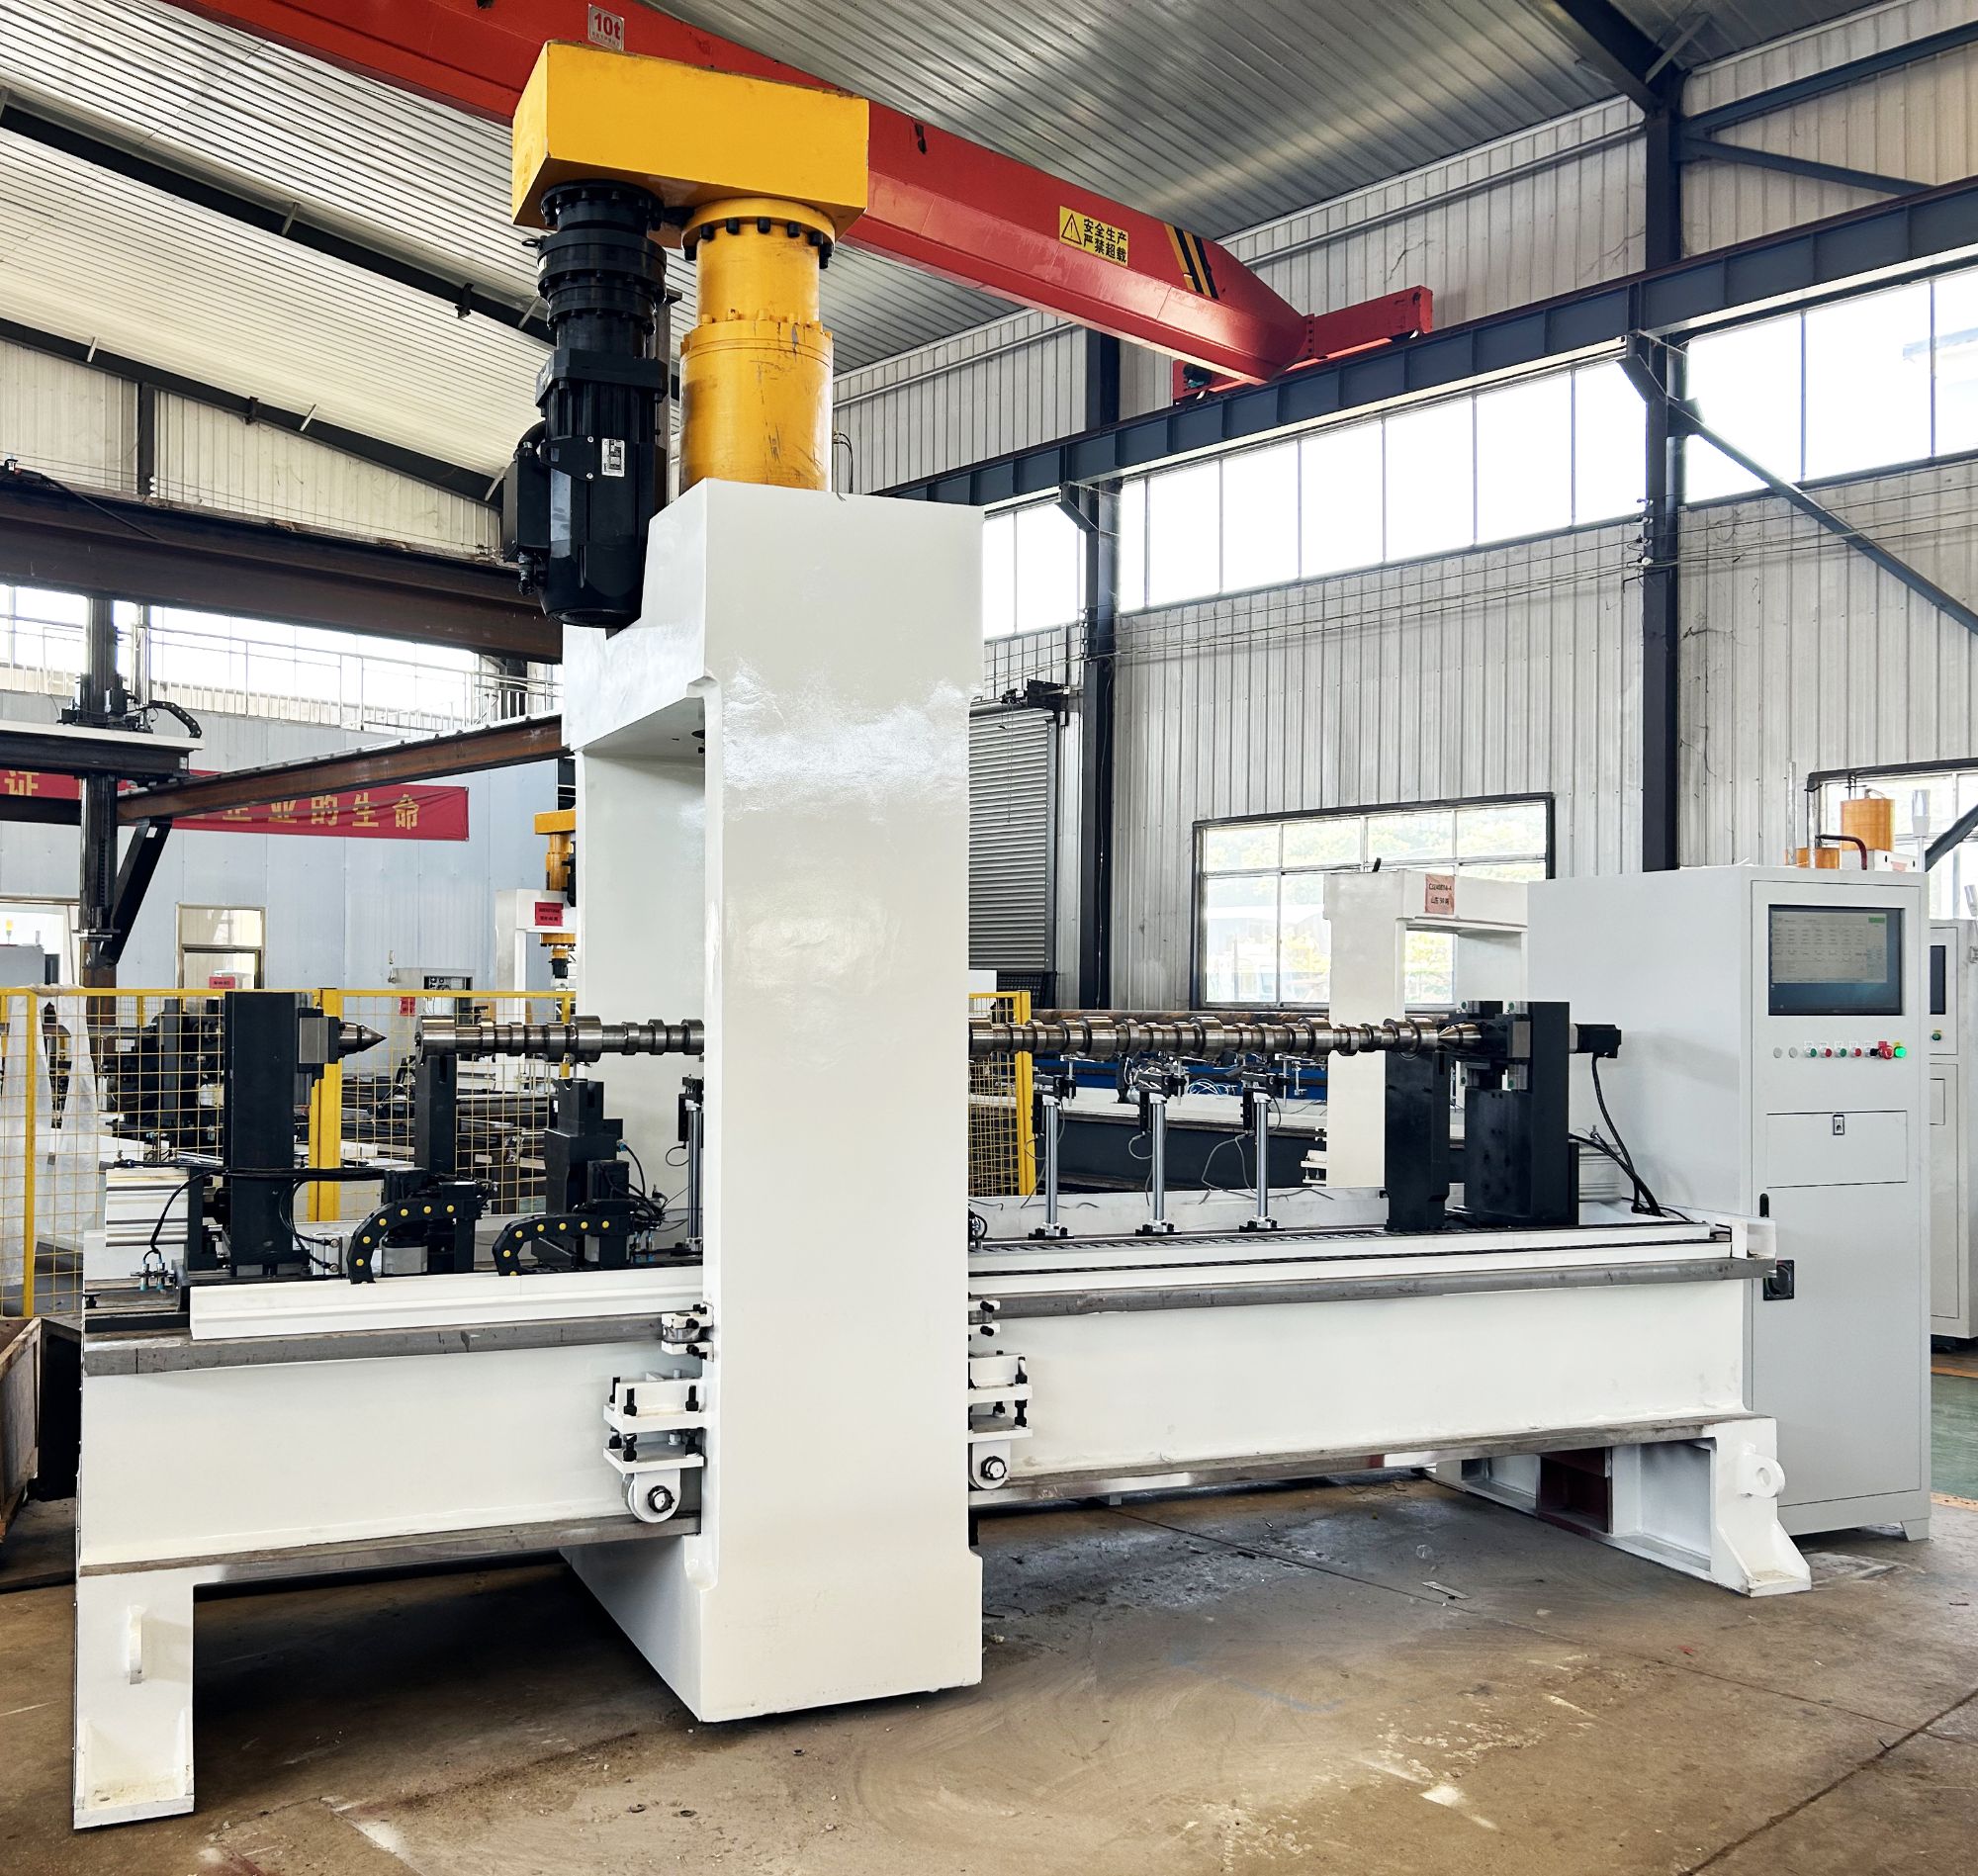
Bu uygun miller için otomatik hidrolik doğrultma nihai bir çözüm olarak işe yarar, çünkü çarpılmayı önlemeye çalışmaz; ölçülen gerçek şekli düzeltir. Örneğin Shangda'nın makineleri 0,01 mm'ye kadar doğrultma hassasiyetini korur ve 7/24 insansız çalışır; bir operatör birden çok makineyi yönetir. Uzun veya ağır miller portal tipi ünitelerde işlenebilir; 200 tonluk bir pres ise daha büyük kesitleri işler.
Pratik çıkarımlar
Isıl işlem sonrası çarpılma bir süreç imzasıdır. İyi ısıl uygulamalar ve fikstür tasarımıyla bunu azaltırsınız, ancak işi bir düzeltme adımıyla bitirirsiniz. Yeterli sünekliğe sahip uzun, ısıl işlem görmüş miller için otomatik hidrolik doğrultma çoğu zaman en tutarlı ve ekonomik nihai çözümdür. Kendi mil geometrinizi ve ısıl işlem çevriminizi incelemek isterseniz, doğrultmanın nereye uyduğuna ve nereye uymadığına karar vermenize yardımcı olabiliriz. Mühendislerimizle konuşun.