
Giriş: Sıvı Soğutma Boruları Neden Farklı Bir Düzeltme Yaklaşımı Gerektirir
Sunucular, elektrikli araçlar veya güç elektroniği için sıvı soğutma döngüleriyle çalışıyorsanız, sorunu zaten biliyorsunuz. Boru basit görünür: yuvarlak, ince cidarlı, genellikle alüminyum veya bakır, dar büküm yarıçapları ve kompakt yerleşimle. Ancak bükme, kaynak veya ısıl işlemden sonra nadiren düz kalır. Hafif bir eğrilik veya burulma, bir manifold portunu montaj sorunlarına, titreşim problemlerine ve hatta soğutucu akışının azalmasına neden olacak kadar yanlış hizalayabilir.
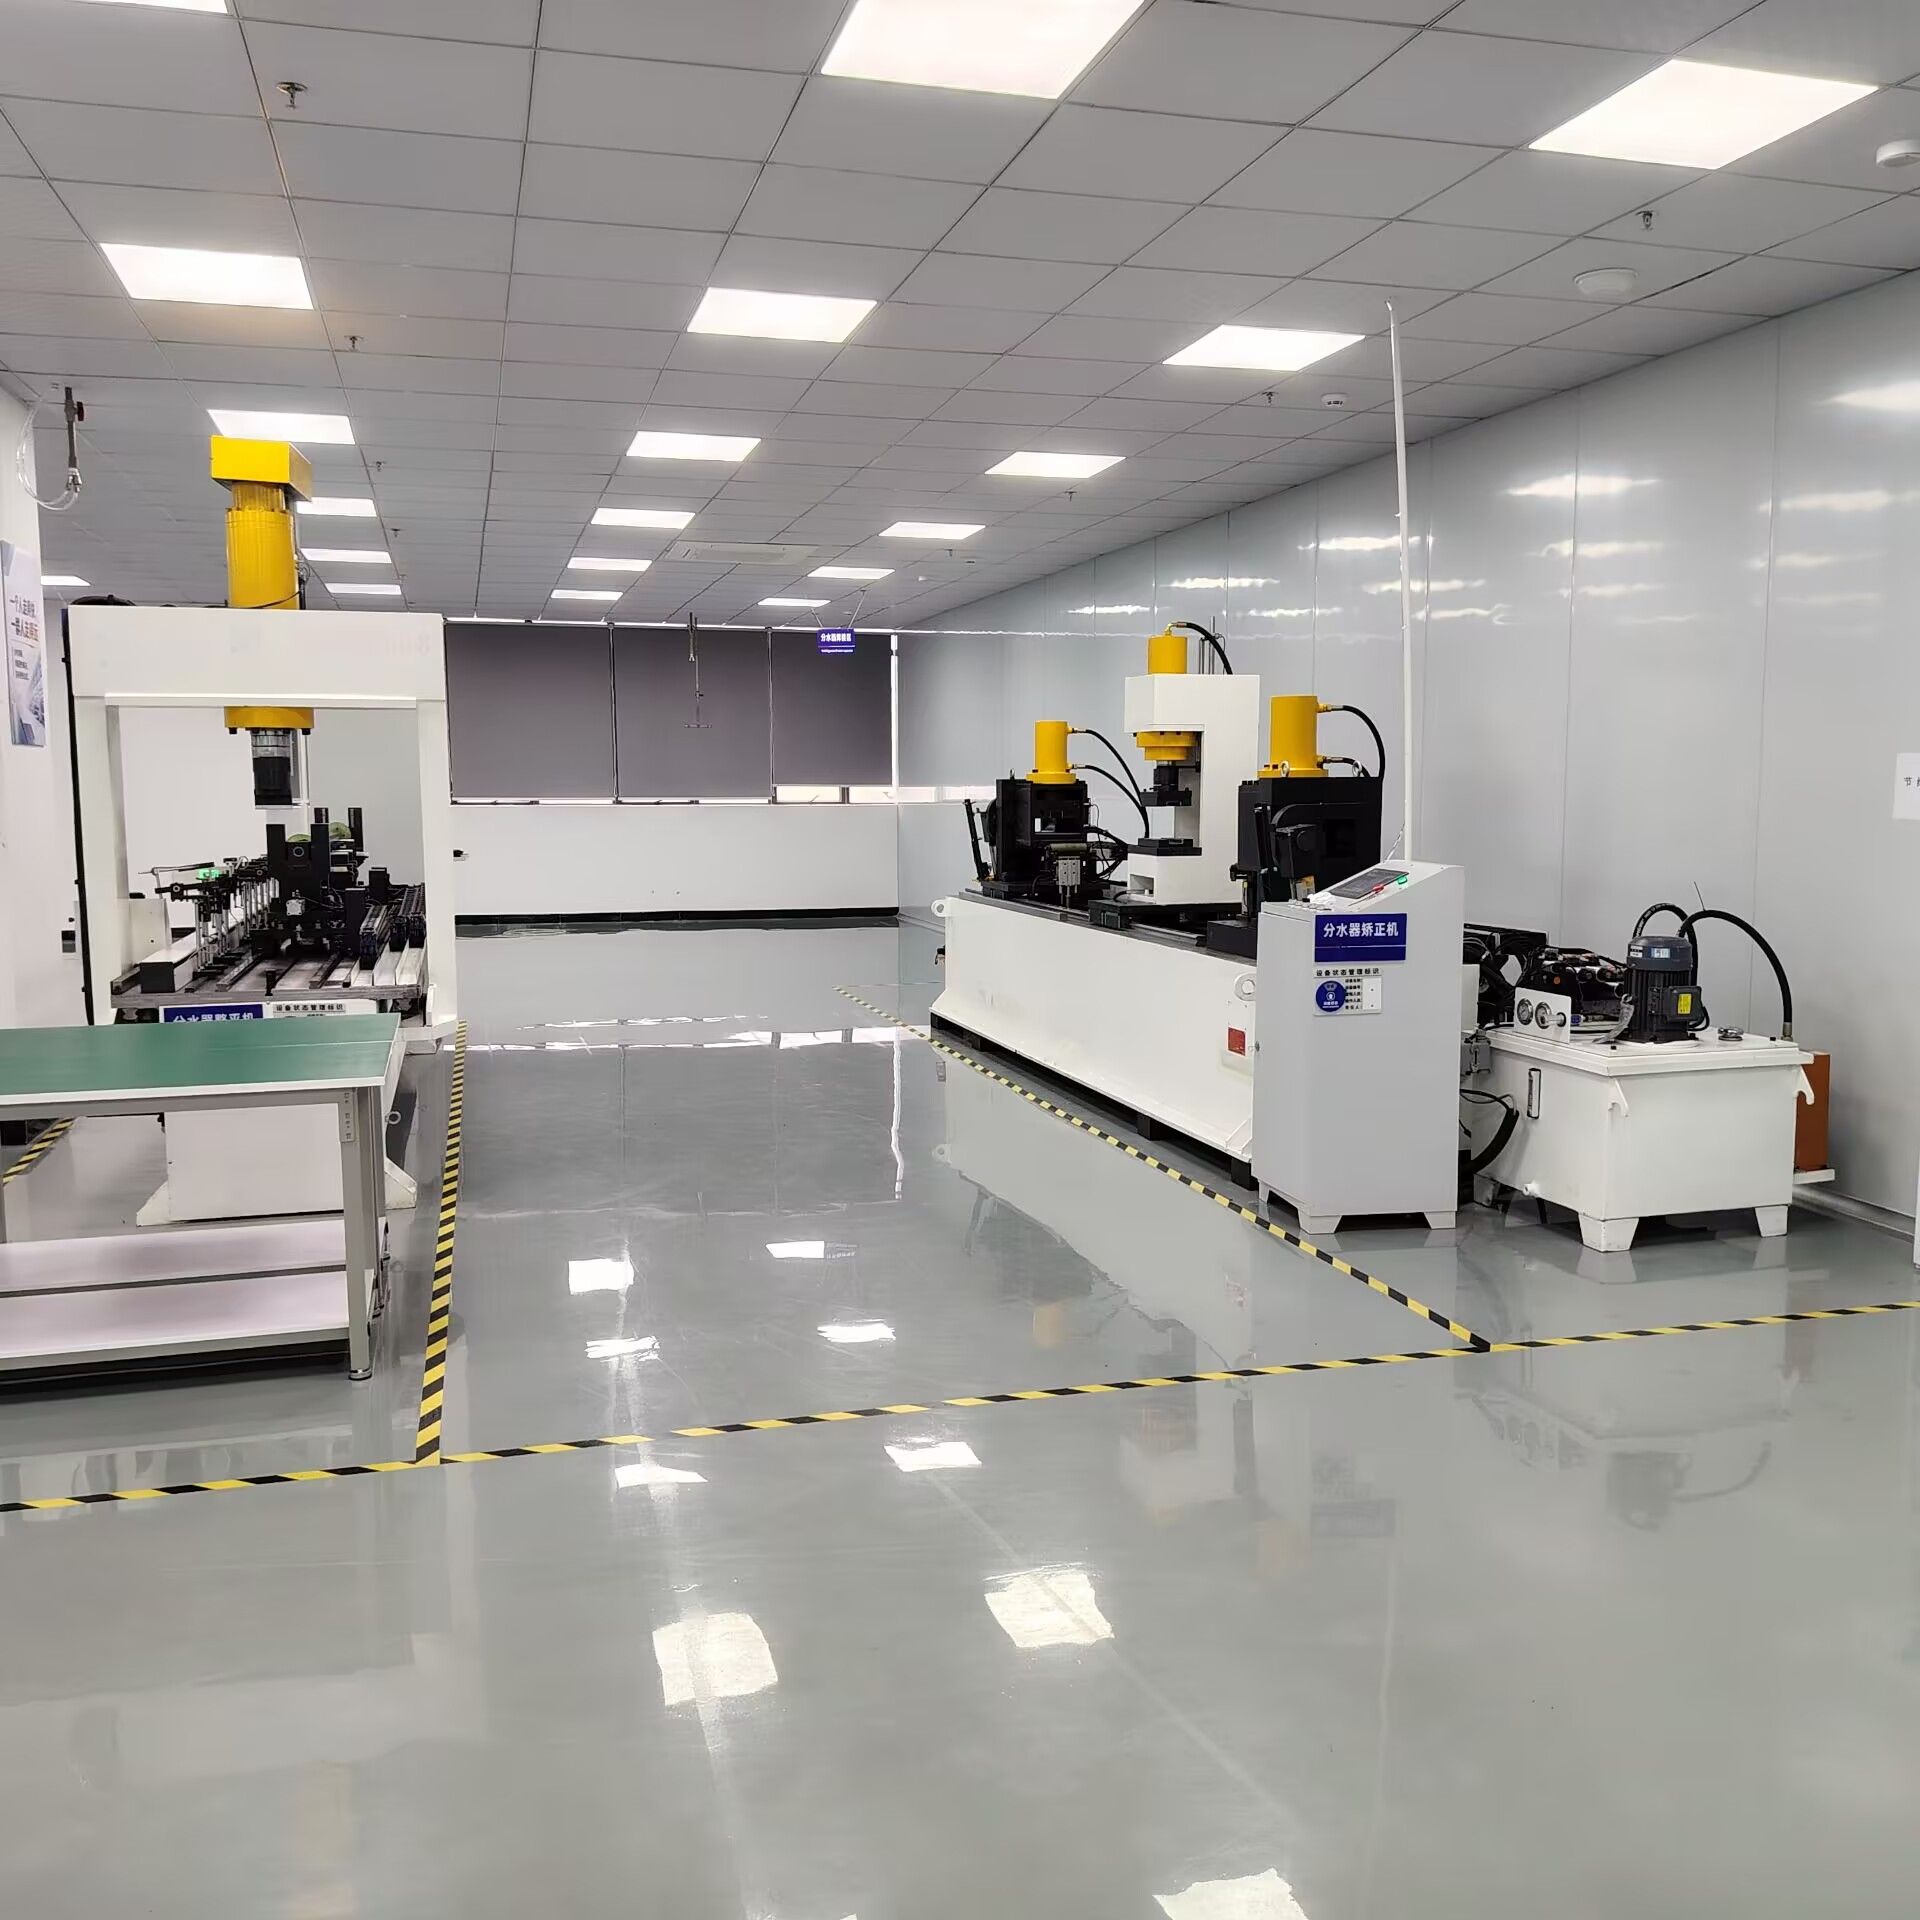
Yukarıdaki video, bu parçaları canlı bir üretim ortamında işleyen otomatik bir düzeltme makinesini gösteriyor. Gördüğünüz şey, bir operatörün komparatöre göz kararı baktığı manuel bir pres değil. Boruyu birden çok noktada kontrol eden, nereye pres uygulanacağına karar veren ve ezik veya çizik bırakmadan kuvvet uygulayan ölçümlü, noktasal basınçla düzeltme sürecidir. Özellikle sıvı soğutma boruları için bunun neden önemli olduğunu ve otomasyona karar verirken nelere dikkat etmeniz gerektiğini anlatmak istiyorum.
İnce Cidarlı Sıvı Soğutma Borularını Düzeltmenin Sorunu
Sıvı soğutma boruları tolerans göstermez. Et kalınlıkları genellikle 1–2 mm aralığındadır, kompakt sunucu döngüleri için bazen daha da incedir. Akışkan kanallarının pürüzsüz iç yüzeylere ihtiyacı vardır; bu nedenle herhangi bir iç deformasyon akış kısıtlaması veya kavitasyon yaratabilir. Dışarıdan boru, kauçuk geçiş halkalarına, manifold bloklarına ve O-ring sızdırmazlıklarına sığmak için temiz ve yuvarlak kalmalıdır. Çizilmiş veya düzleşmiş bir bölüm sızıntı riski haline gelir.
Kesme, CNC bükme, sert lehimleme veya fırın lehimlemesinden sonra malzeme kalıntı gerilme taşır. Bu gerilme düzensiz şekilde açığa çıkarak eğrilik, burulma veya ovalleşme üretir. Isıl işlem bunu daha da kötüleştirebilir çünkü boru yumuşar ve ince cidarlı bölümler soğuma sırasında daha kolay hareket eder. Manuel düzeltme hâlâ yaygındır ancak yavaş ve tutarsızdır. Bir operatör pres, tokmak veya basit bir V bloklu fikstür kullanabilir. Her düzeltme aşırı düzeltme yapabilir, yüzeyi aşındırabilir veya boruyu hafifçe ezebilir.
Tutarsızlık asıl maliyettir. On iyi parça alabilirsiniz ve sonra yanlış yönde 0,3 mm sapmış bir parça gelebilir. Bir sıvı soğutma manifoldunda bu parça soğuk plakaya düzgün oturmayabilir ve bunu ancak son montajda fark edersiniz.
Manuel Yöntemler Küçük, Hassas Borularda Neden Başarısız Olur
Manuel düzeltme hisse bağlıdır. Deneyimli operatörler vardır, ancak saatler boyunca aynı kuvveti aynı konumda tekrarlayamazlar. İnce cidarlı sıvı soğutma boruları özellikle risklidir çünkü “düzeltilmiş” ile “çökmüş” arasındaki fark küçüktür. İnsan pres çevrimi genellikle tek bir keskin darbe uygular ve bu noktasal çukurlar oluşturabilir. Bu çukurlar termal döngü altında zayıf noktalardır: soğutucu ısınır, basınç darbeleri oluşur ve boru zamanla çatlayabilir veya sızdırabilir.
Otomasyon tekrarlanabilirlik sorununu çözer. Otomatik bir düzeltme makinesi önce ölçer, sonra kontrollü bir presleme kuvveti uygular. Kuvvet bir darbe olmadığı için boru yüzeyi sağlam kalır. Sistem doğru tasarlanmışsa takım parçaya keskin kenarlarla değil, pürüzsüz, yuvarlatılmış temas noktalarıyla temas eder.
Otomatik Düzeltme Makinesi Sıvı Soğutma Borularını Nasıl İşler
Shangda'da otomatik düzeltme makinelerini basit bir sıra etrafında kuruyoruz: yükle, ölç, hesapla, presle, yeniden ölç ve geçir veya reddet. Makine, boruyu uzunluğu boyunca incelemek için birden çok lazer veya temaslı sensör kullanır. Yazılım saniyeler içinde bir sapma haritası oluşturur, ardından hangi noktaların hangi sırayla düzeltileceğine karar verir. 300–600 mm uzunluğundaki bir sıvı soğutma borusu için ölçüm çevrimi sürekli bir hatta yetişecek kadar hızlı olabilir.
Düzeltmenin kendisi tüm boydan bükme değil, noktasal basınçtır. Bu ince cidarlı parçalar için önemlidir. Makine, boruyu iki destek arasında kaldıraç gibi bükmek yerine, parçayı yakınından desteklerken yüksek noktaya yerelleştirilmiş bir kuvvet uygular. Bu, yeni deformasyon yaratmadan eğriliği giderir. Kuvvet aralığına ve boru sertliğine bağlı olarak hidrolik veya servo-elektrik eksenler kullanıyoruz.
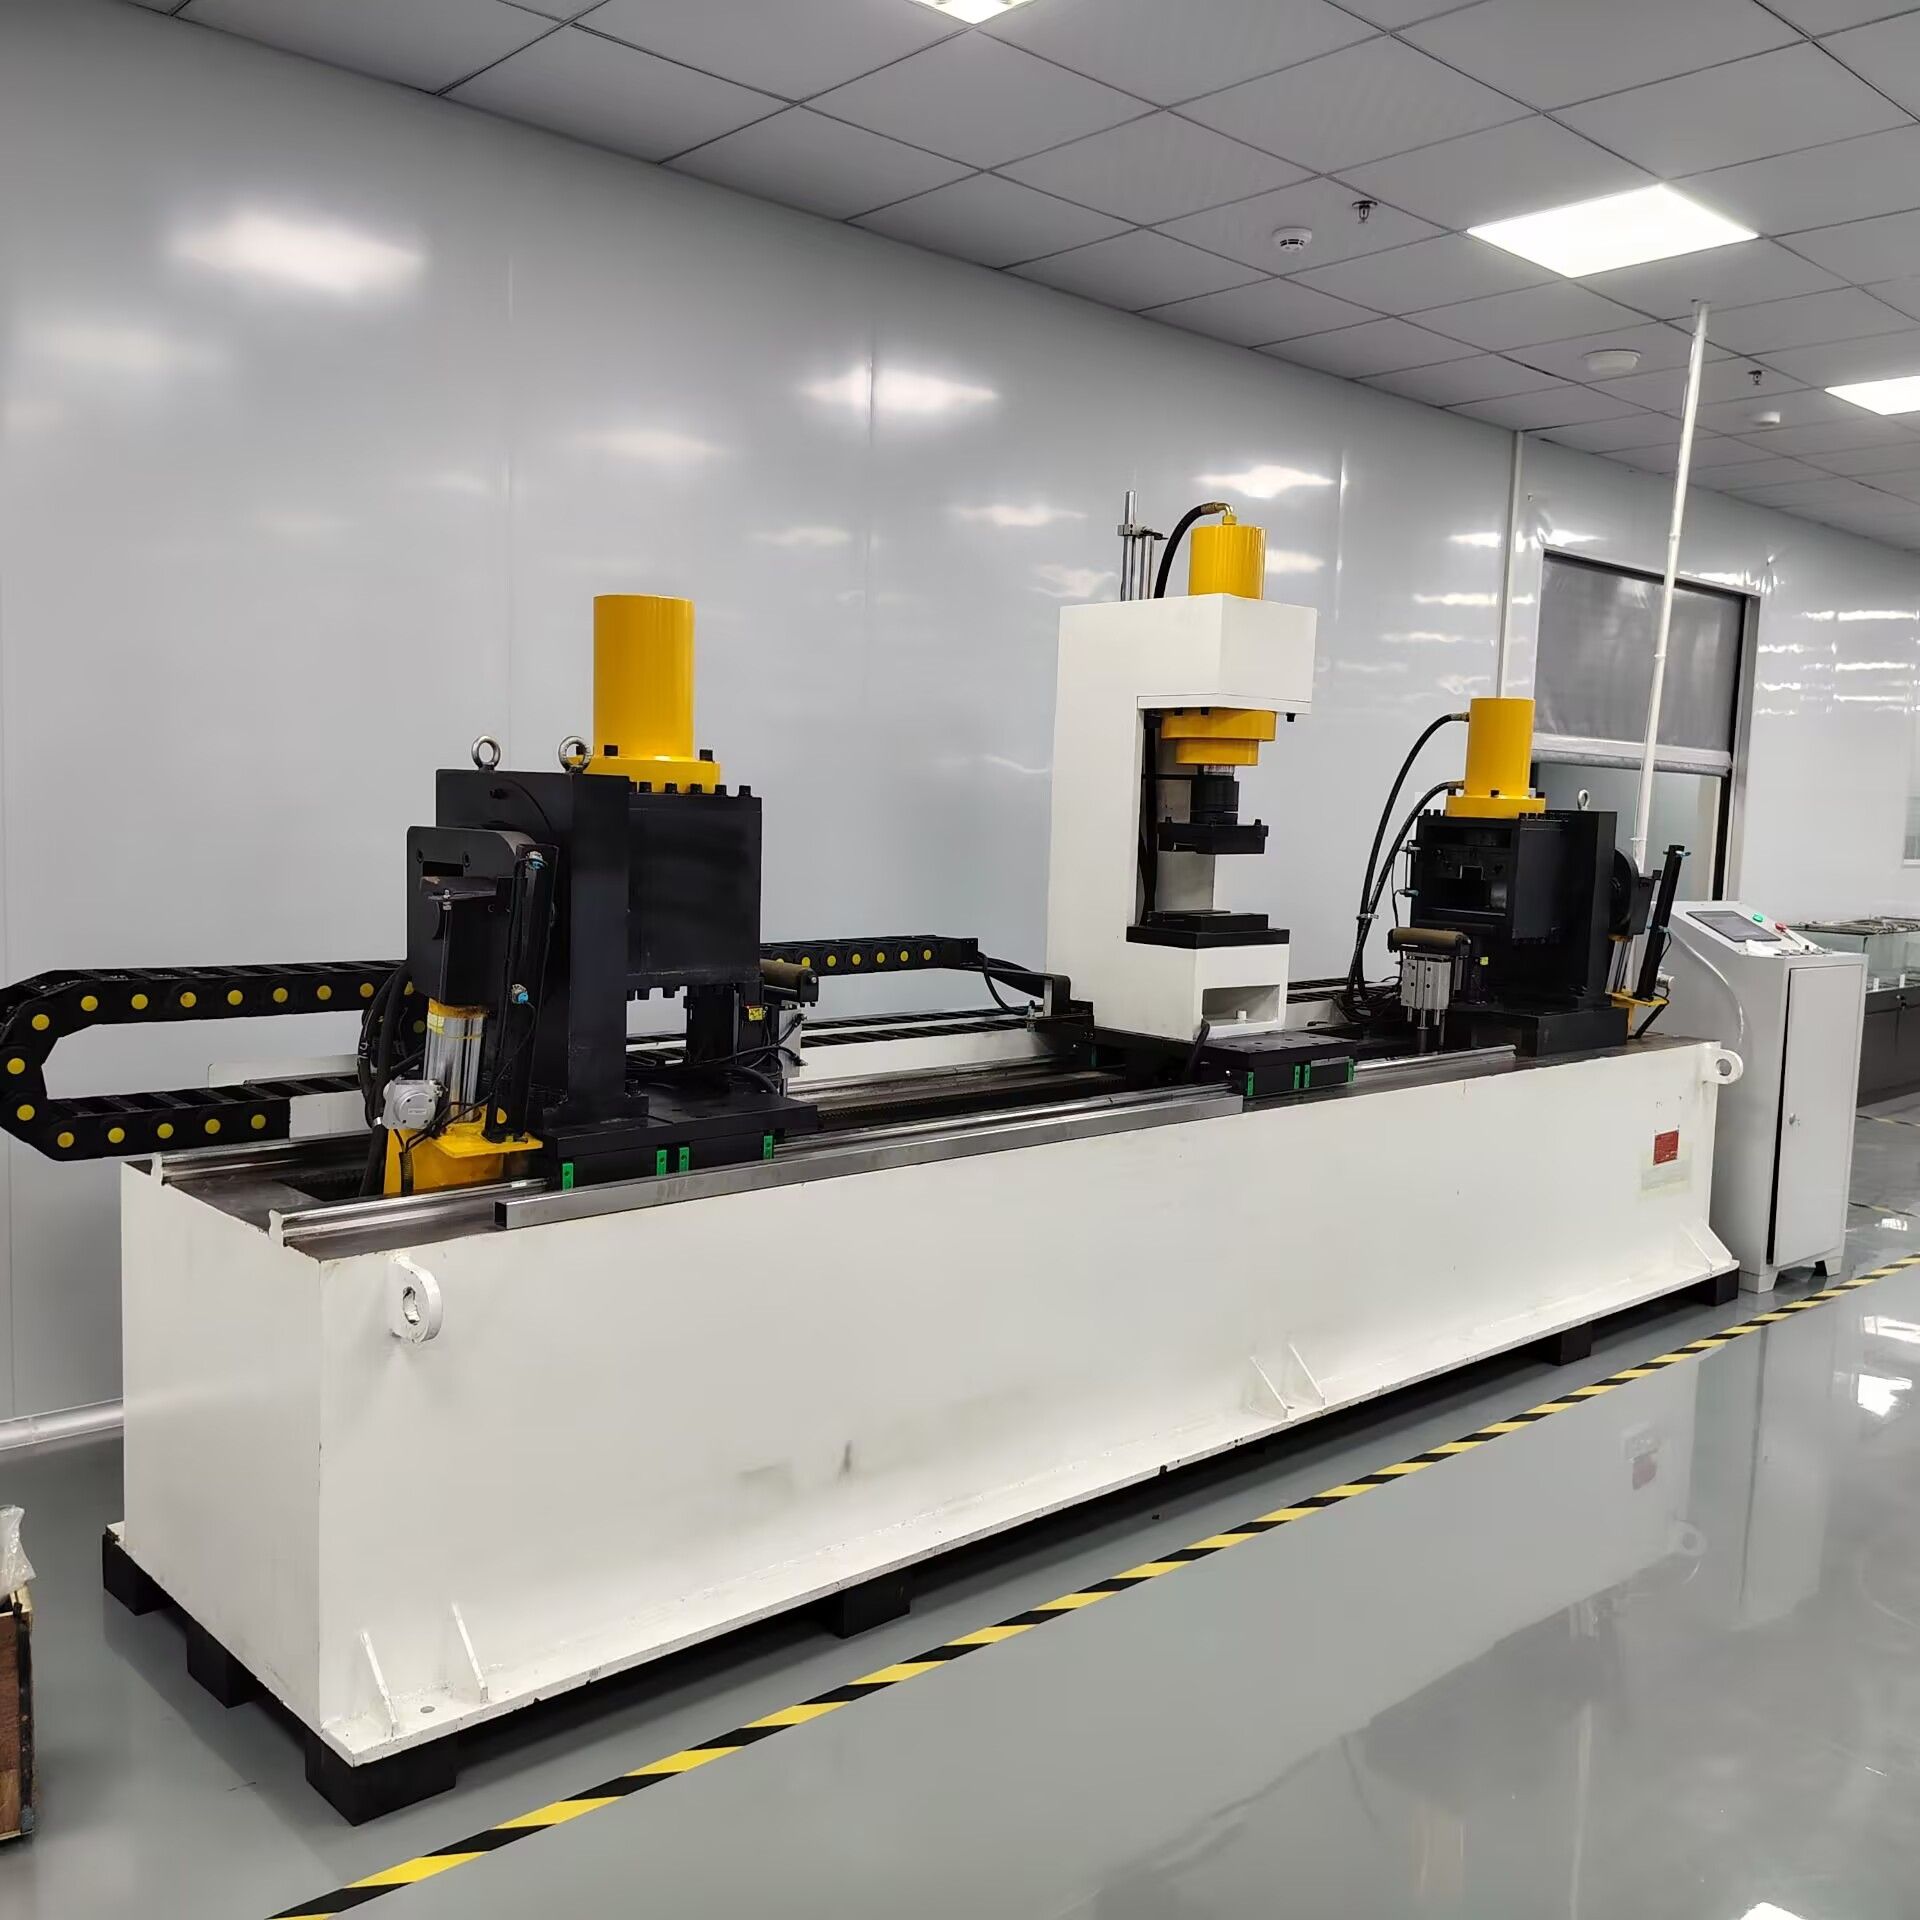
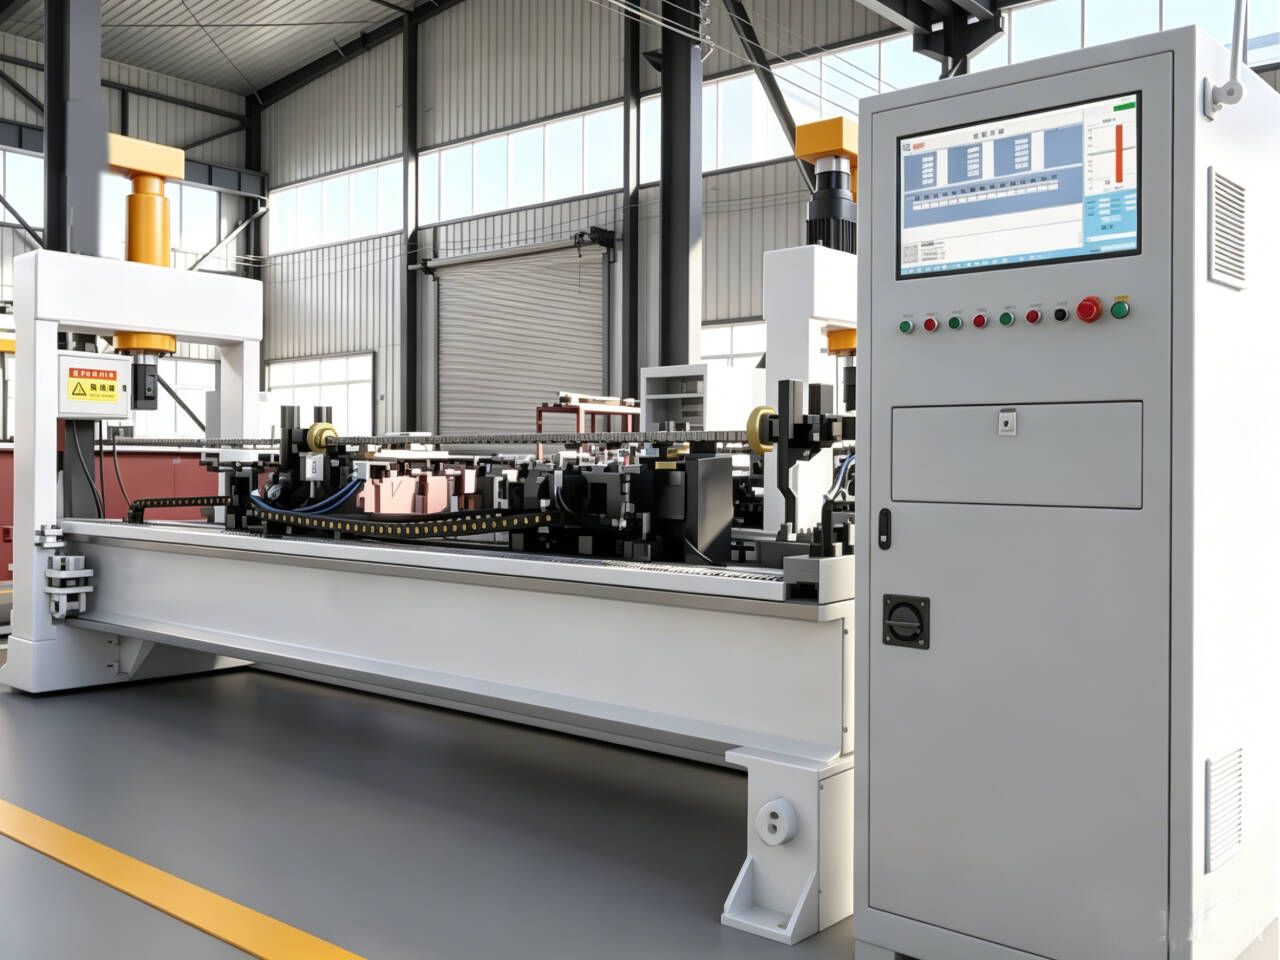
Bu iki görsel aynı fikri farklı açılardan gösteriyor: biri su dağıtım boruları için komple düzeltme istasyonu, diğeri hidrolik presleme ünitesinin kendisi. Takımın bir çekiç olmadığını görebilirsiniz. Düzeltme sırasında parça konumunda tutulurken kontrollü bir eksende hareket eder.
Ölçüm Doğruluğu ve 0,01 mm Aslında Ne Anlama Gelir
0,01 mm düzeltme doğruluğundan bahsediyoruz ve bu sayı önemlidir. Bir sıvı soğutma borusunda 0,01 mm salgı, çoğu montaj toleransından daha sıkıdır. Makine birden çok noktada ölçüm yapar, yani yalnızca en kötü eğriliği bulmaz; burulmayı ve yerel ovalleşmeyi de tanımlar. Bir boru eğriliğe ek olarak burulmuşsa, yalnızca eğriliği düzeltmek portları yanlış açıda bırakabilir. Yazılım, her iki durumu da hesaba katan bir düzeltme sırası hesaplayarak bunu ele alır.
Ölçüm hat üzerinde yapıldığı için makine parçaları ayırabilir de. Ham parça spesifikasyonun çok dışındaysa sistem preslemeden önce işaretler. Bu, çevrim süresinden tasarruf sağlar ve takımı korur. Parça düzeltme aralığındaysa makine hedefe ulaşana veya düzeltme sınırına gelene kadar çalışır.
Yapay zekâ kendi kendine öğrenme katmanımız bunu zamanla iyileştirir. Her düzeltme sırasını ve nihai sonucu kaydeder, ardından sonraki parti için hesaplama modelini ayarlar. Malzeme tedarikçisi değişirse veya et kalınlığı hafifçe kayarsa, makine bir operatörün fark edeceğinden daha erken uyum sağlar.
Önemli sayılar: 0,01 mm düzeltme doğruluğu, manuel verimliliğin 3–5 katı, 7/24 insansız çalışma, birden çok makine için bir operatör.
Bağlantı ve İnsansız Çalışma Neden Önemlidir
Sıvı soğutma boruları için otomatik bir düzeltme makinesi izole bir hücre olmamalıdır. Hatla konuşması gerekir. Biz makinelerimizi MES'e bağlıyoruz, böylece her parça seri numarasına veya partisine bağlı bir düzgünlük kaydı alır. Bu veriler, sonraki süreçte bir sızıntı testi başarısız olursa faydalıdır: borunun lehimlemeden önce yuvarlaklıktan çıkıp çıkmadığını kontrol edebilirsiniz. Makine ayrıca yorulmadan 7/24 çalışır ve bir operatör birkaç makineyi denetleyebilir. Yoğun bir soğutma borusu hattında bu, insan değerlendirmesinin yerini alması daha zor olan lehimleme muayenesi veya sızıntı testi için insanları serbest bırakır.
Bir Makineyi Değerlendirirken Nelere Dikkat Etmeli
Sıvı soğutma boruları için otomatik bir düzeltme makinesi arıyorsanız, gerçek parça aralığınızla başlayın. Minimum ve maksimum dış çap, et kalınlığı ve uzunluk isteyin. Bazı makineler dolu miller ve ağır çubuklar için üretilmiştir; ince cidarlı borular için çok fazla kuvvet kullanırlar. Yanlış makine, parçayı düzeltmeden önce ezer. Tedarikçiden yalnızca dolu bir çubuk üzerinde gösteri değil, bir numune parça çalıştırmasını isteyin.
Makinenin karışık partileri nasıl işlediğini kontrol edin. Sıvı soğutma borusu hatları genellikle bir günde birkaç parça numarası üretir. Ürün geçişi hızlı olmalı ve yazılım reçete parametrelerini parça numarasına göre saklamalıdır. Makine parçayı tanımlamak için görüntü işleme kullanıyorsa bu daha da iyidir.
Takıma bakın. Temas noktaları pürüzsüz ve yuvarlatılmış olmalıdır. Sıkıştırma boruya iz bırakmamalıdır. Basınç kontrolü çözünürlüğünü sorun. Yalnızca kaba adımlarla hareket edebilen bir hidrolik pres, 2 mm cidarda asla 0,01 mm'ye ulaşamaz.
Son olarak servis ve eğitimi sorun. Bu sistemleri çalıştırmak karmaşık değildir ancak ilk kurulum önemlidir. Yeni bir boru şekli geldiğinde ne yapacağını bilen bir tedarikçiye ihtiyacınız vardır. Shangda'da mühendislerimiz müşterinin parça çizimleriyle çalışır ve genellikle kurulumdan önce denemeler yapar.
Sonuç: Yüzey Hasarı Olmadan Düz Borular
Amaç yalnızca bir sıvı soğutma borusunun “düz görünmesini” sağlamak değildir. Amaç, soğuk plakalara, manifoldlara ve O-ring sızdırmazlıklarına güvenilir şekilde oturan, daha sonra başarısız olacak mikro ezikler, çizikler veya incelmiş cidarlar olmadan borular üretmektir. Otomatik bir düzeltme makinesi bunu önce ölçerek, kontrollü noktalarda presleyerek ve düzeltmeden sonra kontrol ederek yapar. Daha önce bir operatörün eline ve ruh haline bağlı olan bir süreçten tahmin yürütmeyi ortadan kaldırır.
Yukarıdaki videoyu henüz izlemediyseniz, geri dönün ve ölçüm ile presleme çevriminin gerçek zamanlı nasıl çalıştığına bakın. Video makinenin ritmini gösteriyor, ancak buradaki ayrıntılar göremediklerinizi açıklıyor: çok noktalı veriler, kuvvet kontrolü ve süreç içi karar verme.
Belirli bir sıvı soğutma borusu veya manifold hakkında konuşmak ister misiniz? Ekibimizle konuşun ve parça çiziminizi gönderin. Otomatik düzeltmenin hacimleriniz ve toleranslarınız için mantıklı olup olmadığını size söyleriz.