
Peki, ısıl işlem görmüş çelik gerçekten doğrultulabilir mi?
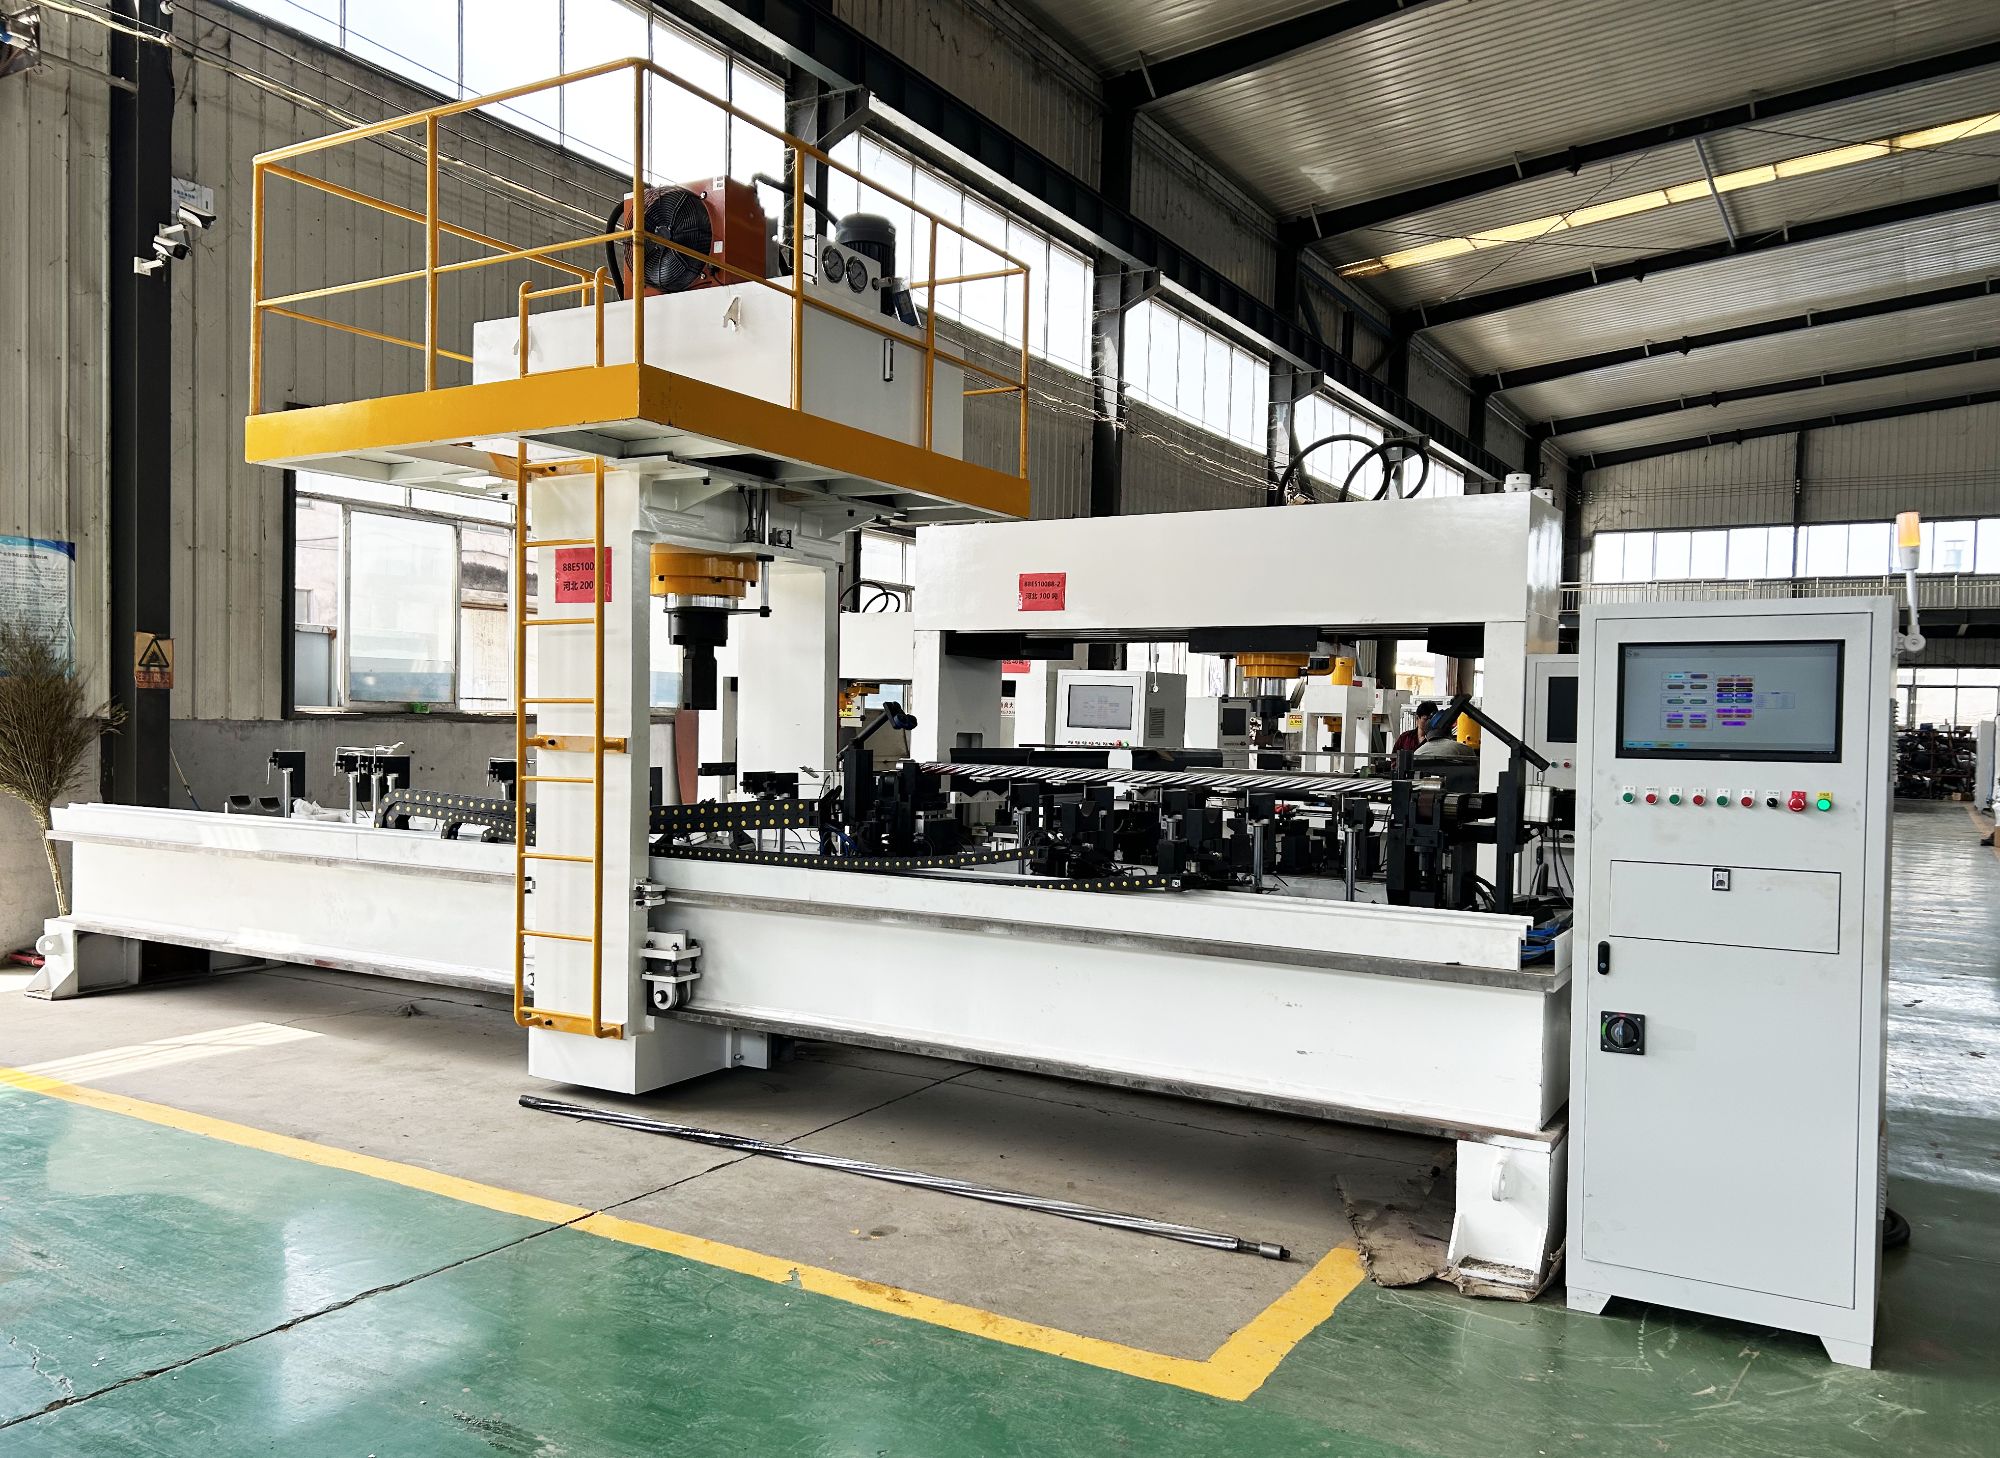
Kısa cevap evet. Ama uzun cevap, malzemenin ne kadar sert olduğu, içinde ne kadar kalıntı gerilmenin kilitli kaldığı ve doğrultma kuvvetinin nasıl uygulandığıyla çok ilgilidir. Sertleştirilmiş bir mili sıradan bir prese koyup düz görünene kadar basarsanız, kolayca mikro çatlaklar oluşturabilir, yüzeyi çizebilir veya serviste daha sonra ortaya çıkacak geri yaylanma elde edebilirsiniz. Bunu su verilmiş yuvarlak çubuk, menevişlenmiş mil ve paslanmaz borularda yeterince sık görüyoruz.
Isıl işlem kuralları değiştirir
Çelik su verme ve menevişleme işleminden geçtiğinde daha sert ve daha güçlü hale gelir, ancak aynı zamanda hatayı daha az affeder. Süneklik düşer. Düzensiz soğumadan kaynaklanan kalıntı gerilme, parçanın işlendikten sonra hareket etmesine neden olabilir. Bu, ısıl işlem görmüş çeliği doğrultmanın aslında "geri bükmek" olmadığı anlamına gelir. Doğru noktalara küçük, sınırlı basınç uygulamak ve parçanın her çevrimden sonra ne yaptığını ölçmekle ilgilidir. Tek vuruşta çok ileri giderseniz, yüzeyde hasarı görmeden önce malzeme çatlayabilir.
Modern doğrultma sert parçalarla nasıl başa çıkar
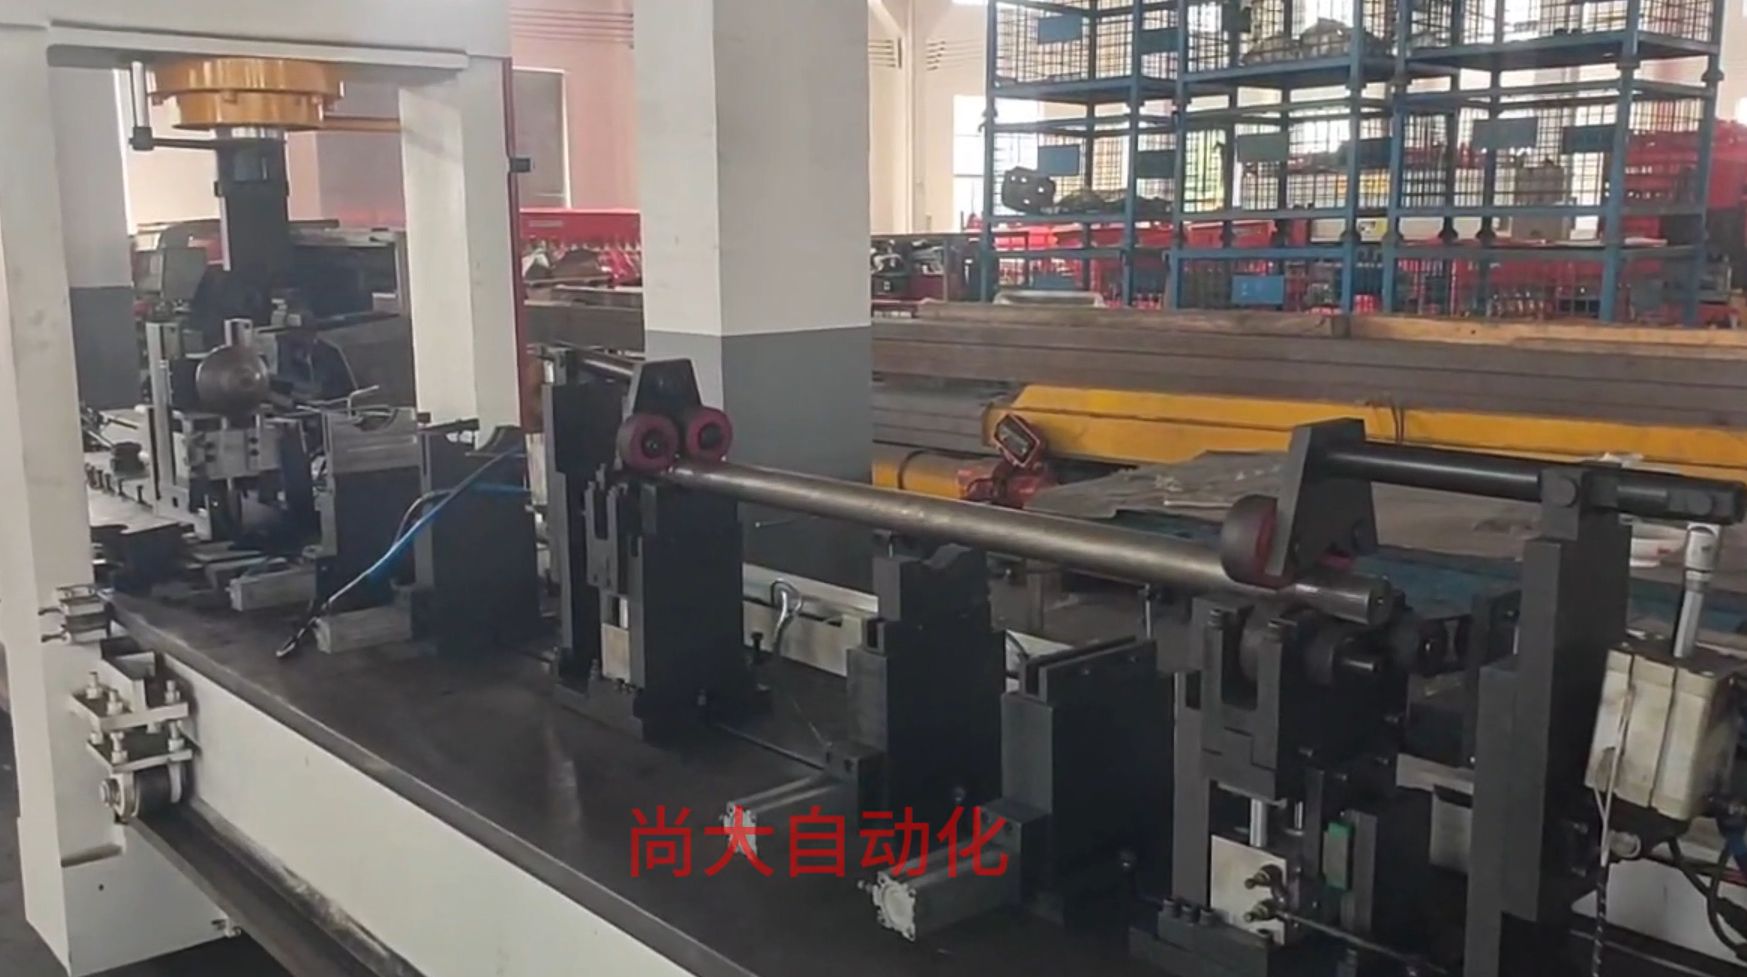
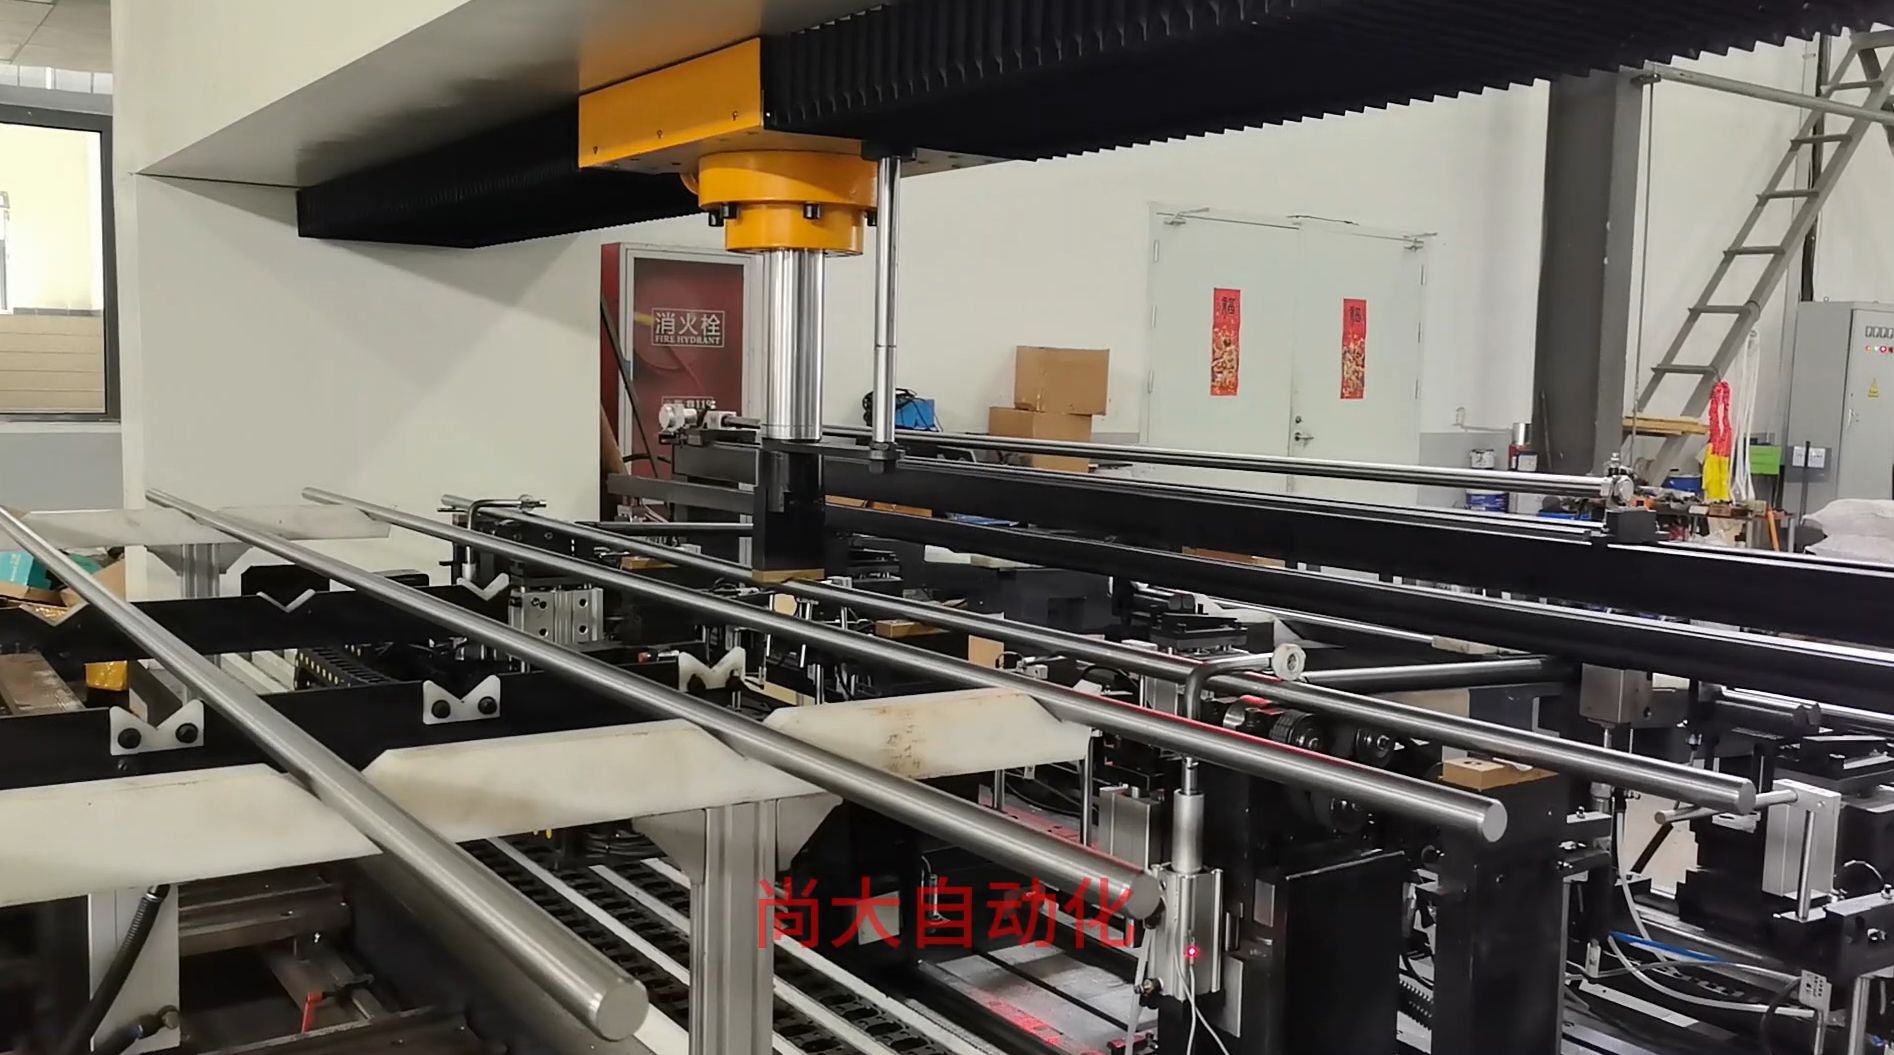
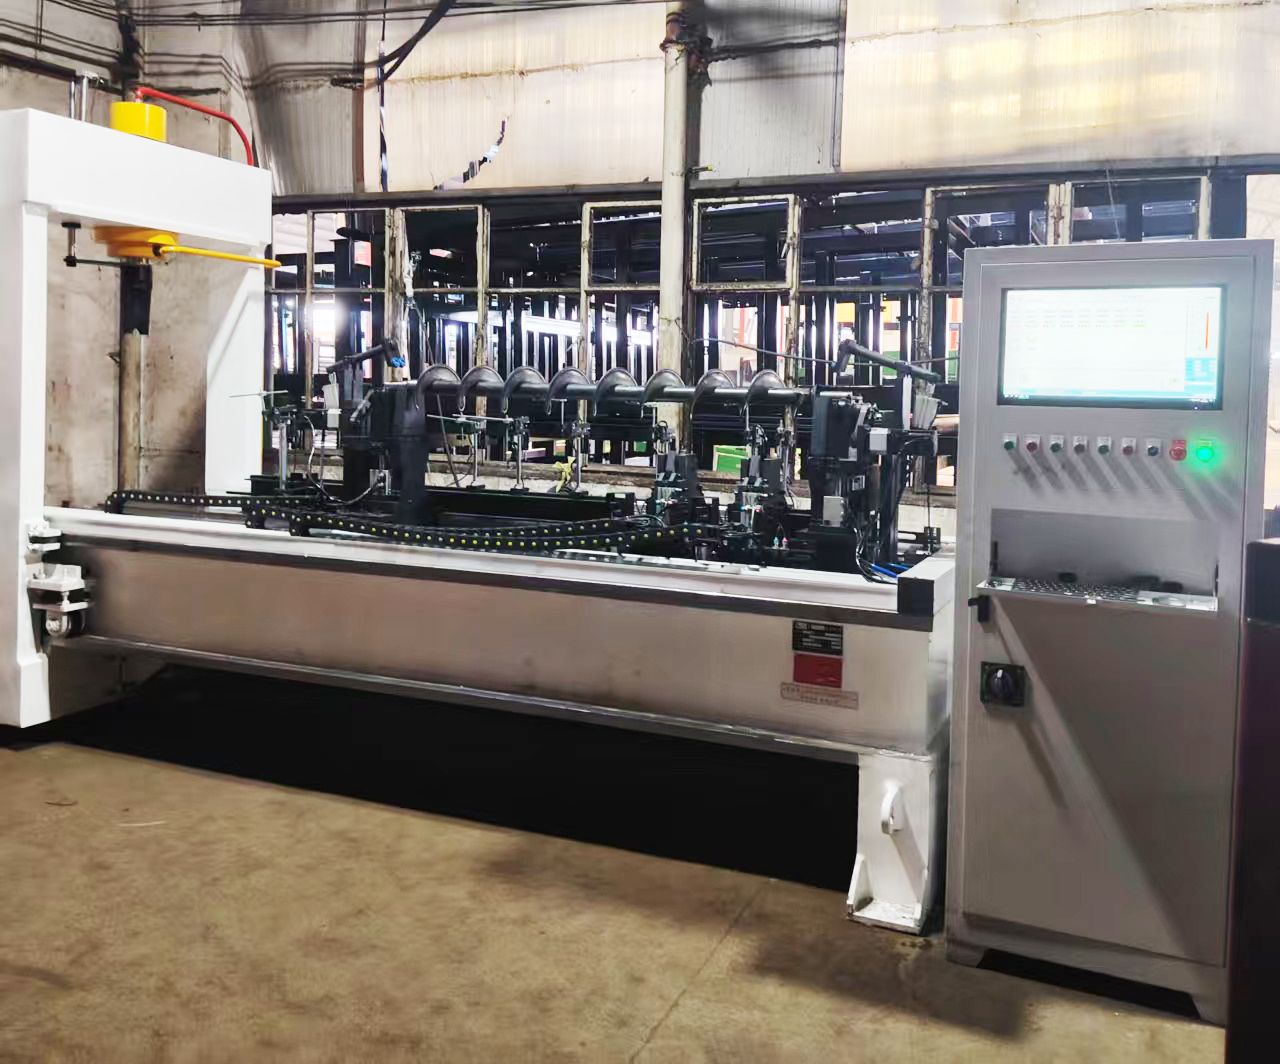
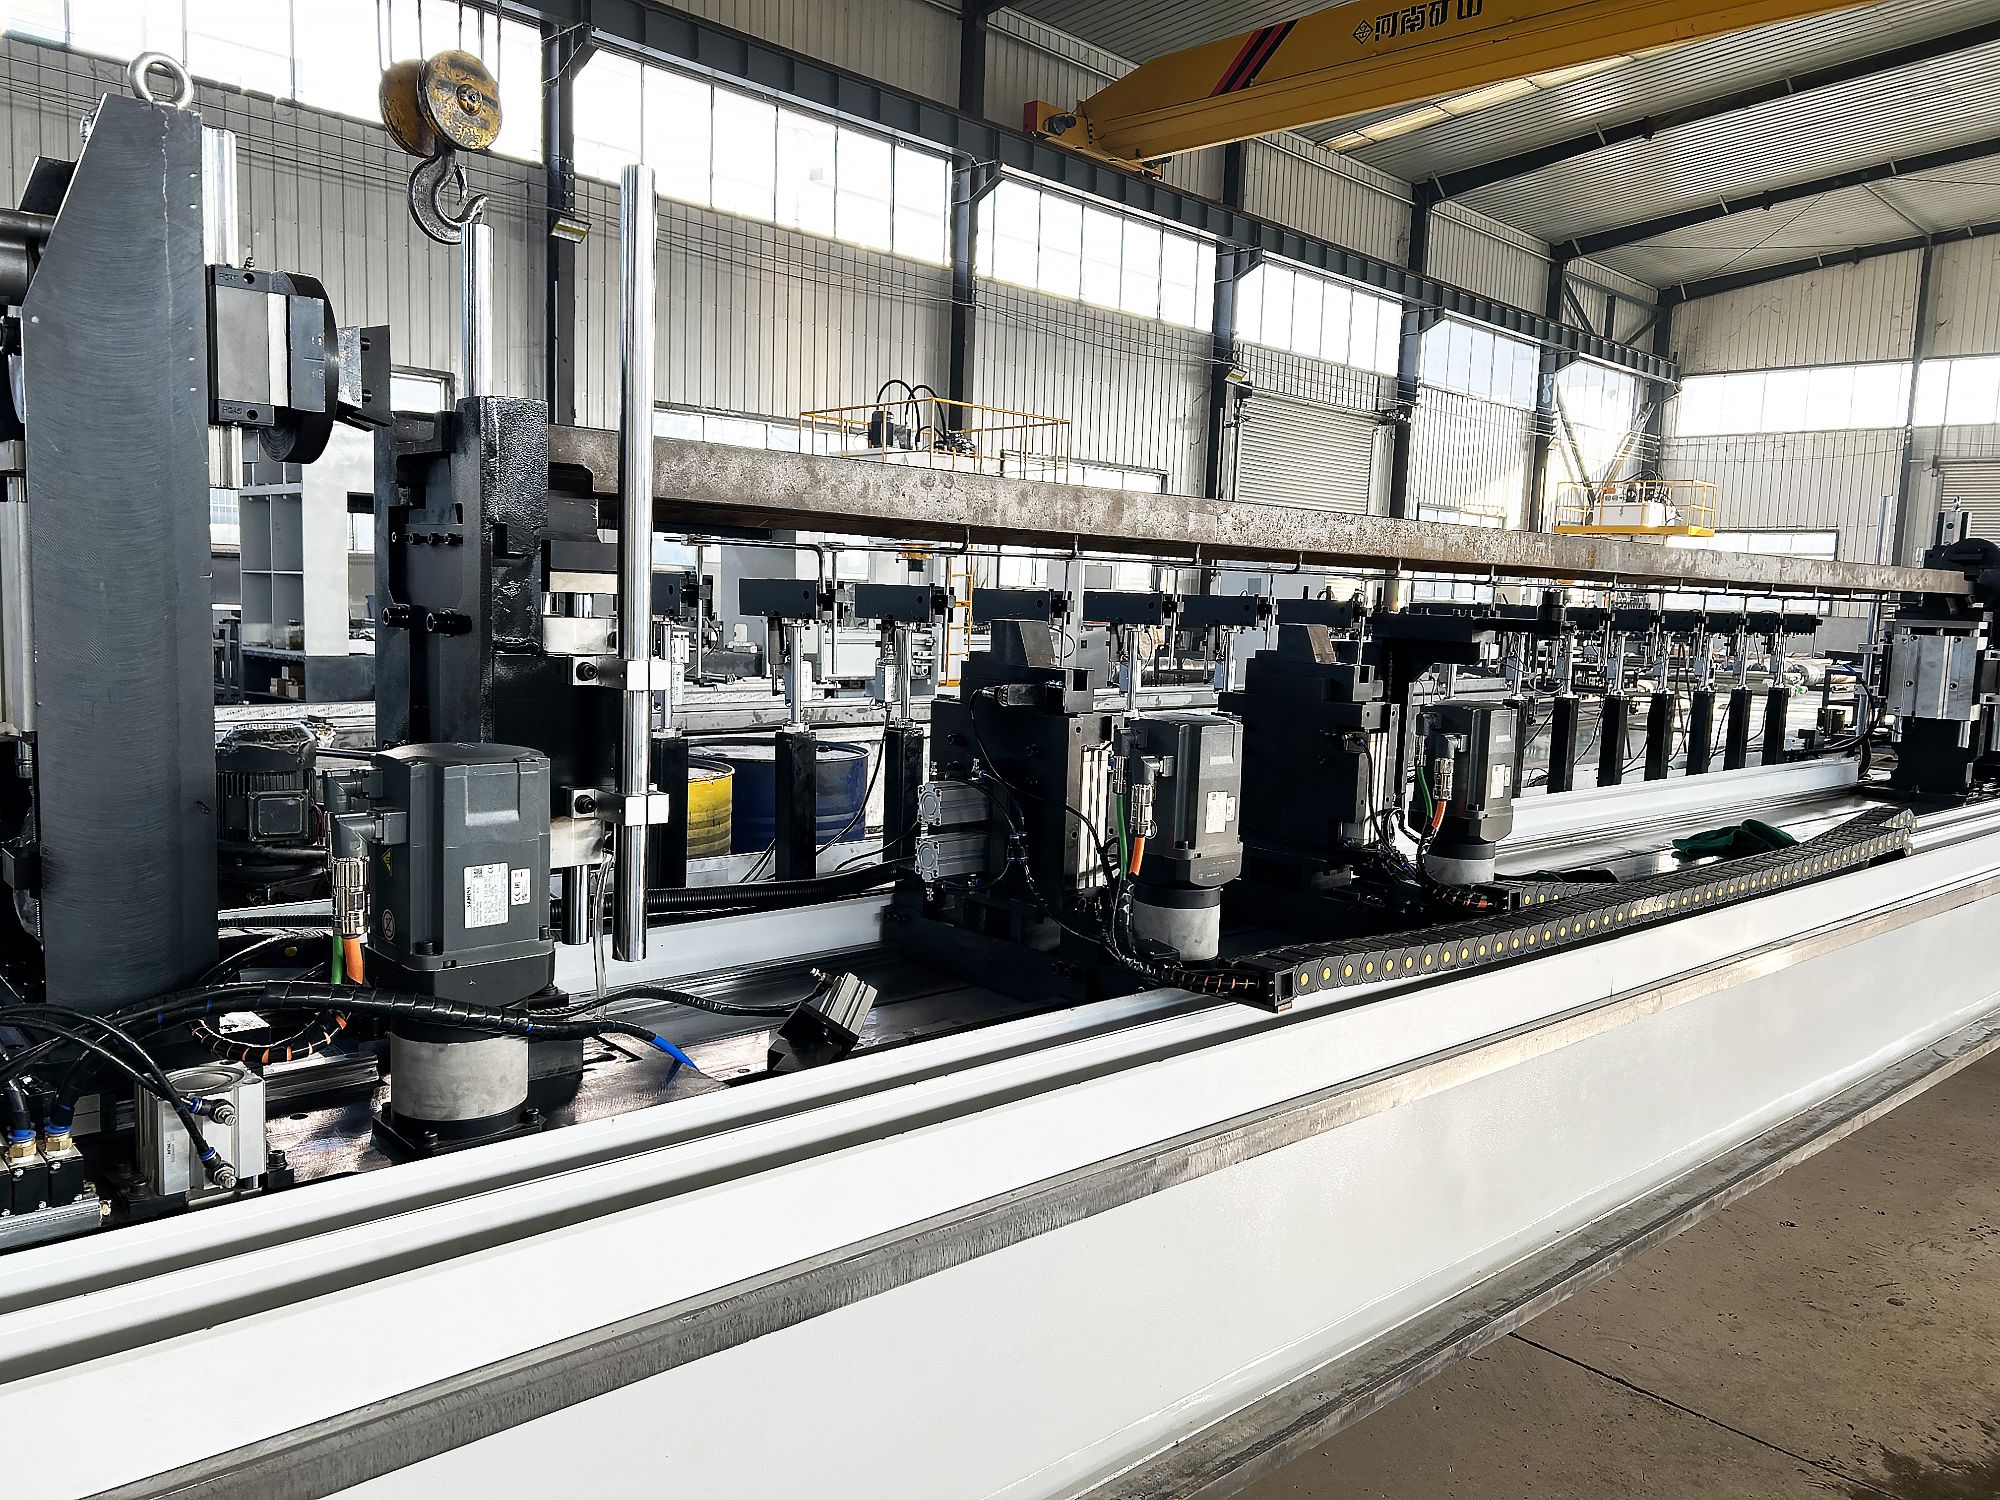
En iyi çalışan yöntem noktasal basınçlı doğrultmadır. İş parçasını iki noktadan desteklersiniz, yüksek noktaya kontrollü bir kuvvet uygularsınız, serbest bırakırsınız ve yeniden ölçersiniz. Makine tek büyük düzeltme yerine, salgı toleransa girene kadar çok sayıda küçük düzeltme yapar. Ekipmanımızda doğrultma hassasiyeti 0,01 mm'ye ulaşabilir. Makine parça boyunca birden fazla noktayı ölçer, sapmayı hesaplar ve otomatik olarak ayarlar.
Bazıları bunun malzemeye zarar verip vermediğini soruyor. Doğru temas geometrisi ve cilalı desteklerle, noktasal basınçlı doğrultma çizik ve girinti bırakmaz. Bu, rulmanlarda çalışacak millerde veya yüzey kalitesinin kritik olduğu paslanmaz borularda çok önemlidir.
Basınç, geometri ve tonaj neden bir üstünlük gösterisi değildir
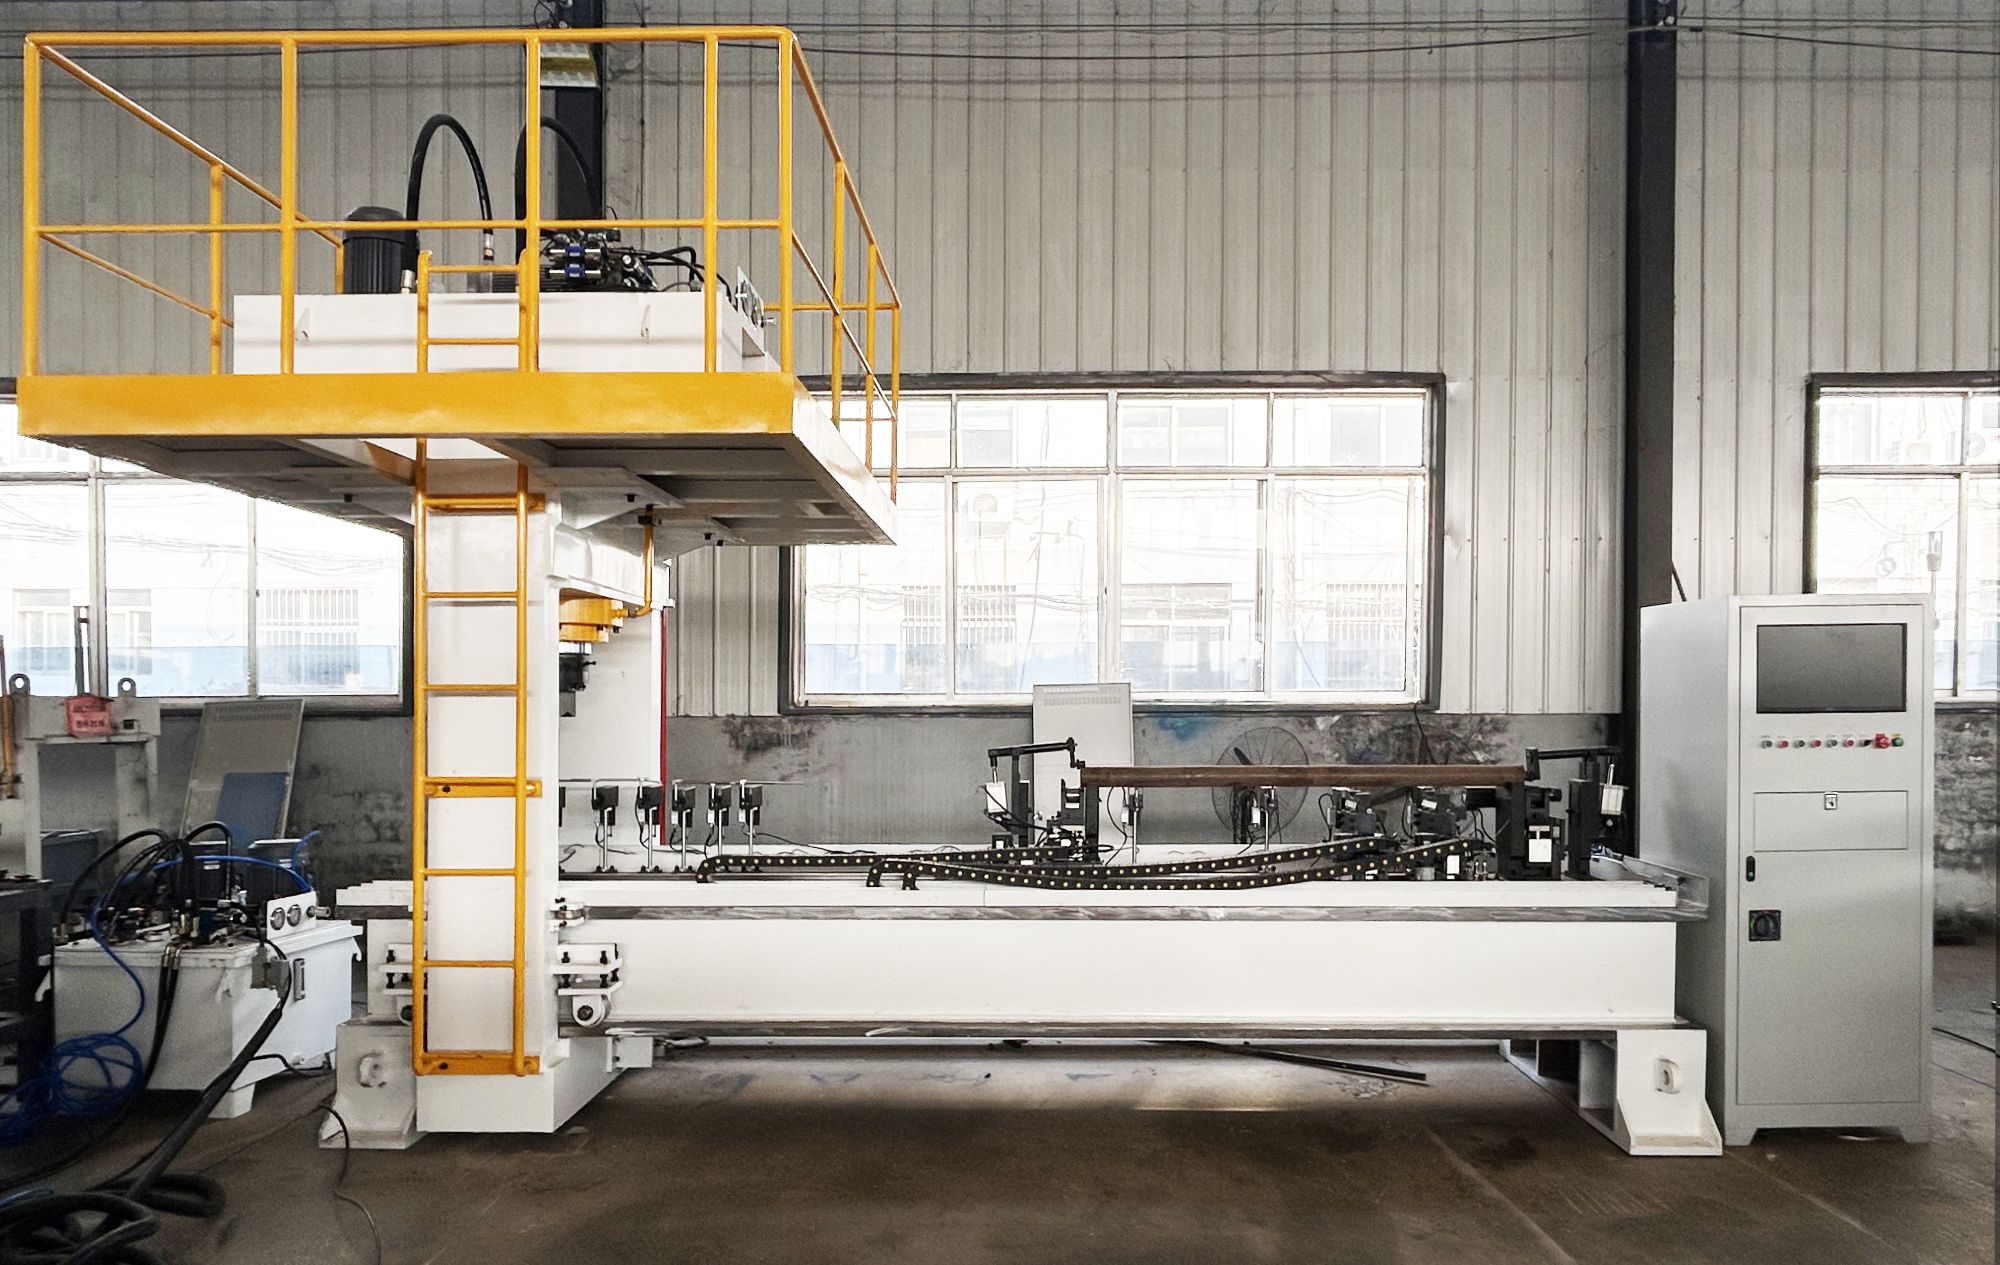
60 ton, 100 ton veya 150 ton gibi rakamların ortaya atıldığını duyacaksınız. Bu rakamların hiçbiri tek başına makinenin işe yarar bir şekilde "daha güçlü" olduğu anlamına gelmez. Doğru basınç, malzemenin akma dayanımına, kesitine ve kalıntı gerilme miktarına bağlıdır. 60 mm'lik sertleştirilmiş bir mil, yüksek noktayı hareket ettirmek için yaklaşık 60 ton gerektirebilir. Daha büyük bir ısıl işlem görmüş yuvarlak çubuk 150 ton gerektirebilir. Bir I-profil farklı eksenlerde çok farklı rijitliğe sahiptir, bu nedenle küçük bir burulmayı veya eğriliği düzeltmek için 100 ton veya daha fazlası gerekebilir.
Önemli olan, kuvvetin kontrollü bir noktaya uygulanmasıdır. Tüm uzunluk boyunca değil. Yüksek noktayı yassılaştırarak değil. Doğrultma ile metali sadece şekle zorlamak arasındaki fark budur.
Çatlak tespiti ve süreç güveni
Isıl işlem görmüş çelikteki gerçek risklerden biri, önceden var olan bir su verme çatlağının veya bir gerilme yükselticinin doğrultma sırasında büyüyebilmesidir. Bunu izlemiyorsanız, daha sonra arızalanacak bir parçayı sevk edebilirsiniz. Mikro çatlakları gerçek zamanlı yakalamak için Almanya'dan QASS çatlak tespitini ve kendi yapay zeka kalibrasyonumuzu entegre ettik. Sistem pres çevrimi sırasında akustik imzayı izler ve gelişen bir çatlak algılarsa parçayı durdurabilir veya işaretleyebilir. Bu bir süs aleti değil; bir grup sertleştirilmiş parçaya güvenip güvenemeyeceğinizi değiştirir.
Yani evet, ama doğru şekilde yapın
Isıl işlem görmüş çelik dar toleranslara kadar doğrultulabilir. Noktasal basınçlı takımlar, çok noktalı salgı ölçümü, kontrollü küçük düzeltmeler ve malzeme sert olduğunda veya güvenlik açısından kritik olduğunda çatlak izleme gerekir. Geri yaylanma, yüzey izleri veya çatlamış parçalarla uğraşıyorsanız, sorun genellikle çelikte değil süreçtedir.
Belirli bir işi konuşmak isterseniz — miller, su verilmiş borular, delme takımları, I-profiller — bize ulaşın. Malzemeye, sertliğe ve salgı gereksinimlerine bakar ve neyin gerçekçi olduğunu söyleriz.