
Bir “Düz” Çubuk Eğrilmiş Çıktığında
Isıl işlem görmüş bir parti yuvarlak çubuğu boşaltır, işlemeye hazırlarsınız ve ilk parça komparatörün üzerinde her yöne oynar. Çubuk deformasyonu, maliyetli hale gelene kadar kendini gizleyen sorunlardan biridir. Malzeme giriş kontrolünde iyi görünebilir ve yine de kaba kesim veya taşlama sonrasında ya da nakliye sırasında hareket etmesine yetecek kadar kalıntı gerilme taşıyabilir.
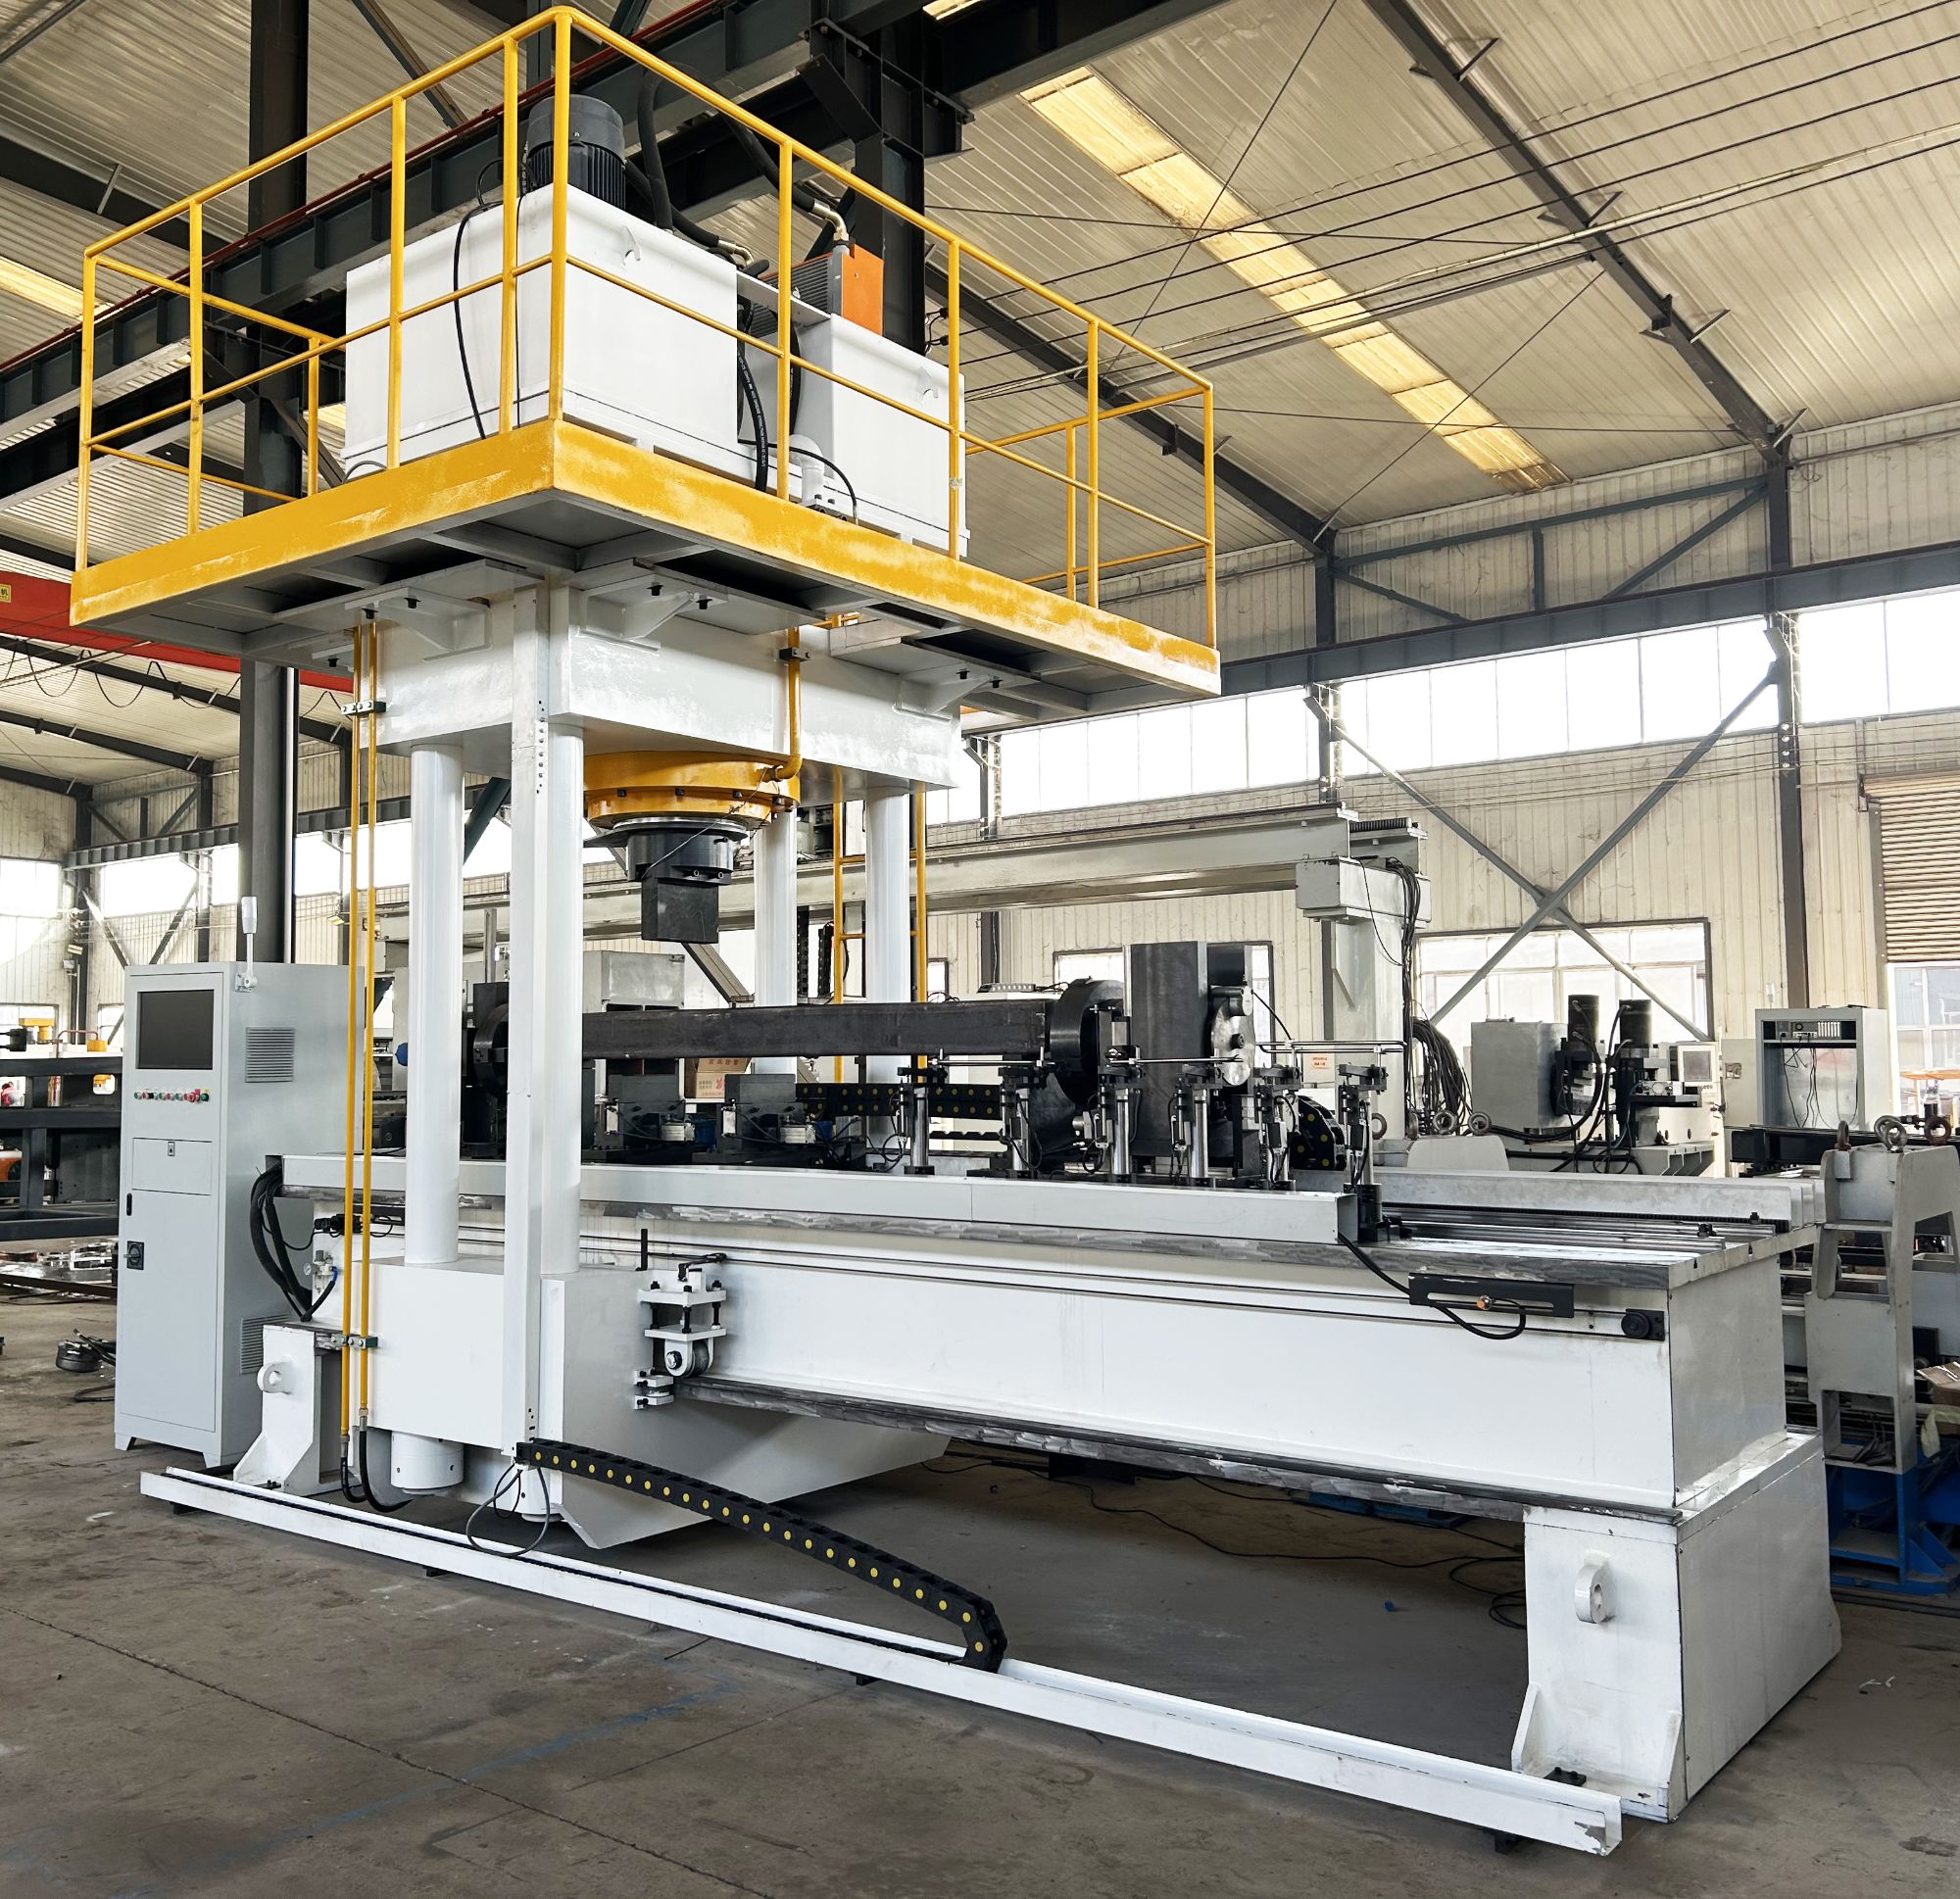
Bu sorunu en sık yuvarlak çubuklarda, millerde, matkap takımlarında ve uzun profillerde görüyoruz. Maliyet sadece hurda değildir. Ek kurulumlar, kaçırılan teslim tarihleri ve operatörlerin eğriliği hisle bastırarak düzeltmeye çalışmasıdır. Bu manuel yaklaşım birkaç parça için işe yarayabilir, ancak yavaştır ve sonuçlar vardiyada kimin olduğuna bağlıdır.
Çubuk Deformasyonuna Gerçekte Ne Sebep Olur?
Çoğu çubuk deformasyonu, atölyeniz ona dokunmadan önce başlar. Haddelenmiş çubuk, içinde kilitli kalıntı gerilmeyle haddehaneden çıkar. Isıl işlem başka bir katman ekler: dengesiz soğuma, kesit değişiklikleri ve malzeme faz dönüşümü, çubuğu şu ya da bu yöne çeker. Çubuk uzun ve inceyse, küçük bir gerilme boşalması bile görünür eğilme, burulma veya uçtan uca salgı olarak ortaya çıkabilir.
Sonra elleçleme eklenir. Çubuklar düşürülür, sıkıca bağlanır veya düzensiz raflarda depolanır. Düzeltmeden sonra düz olan bir çubuk, zeminde bir hafta kaldıktan sonra eğrilmiş olarak geri dönebilir. Bu nedenle son düzeltme, günler önce değil, bir sonraki işleme operasyonuna mümkün olduğunca yakın yapılmalıdır.
Otomatik Düzeltme Bunu Nasıl Giderir?
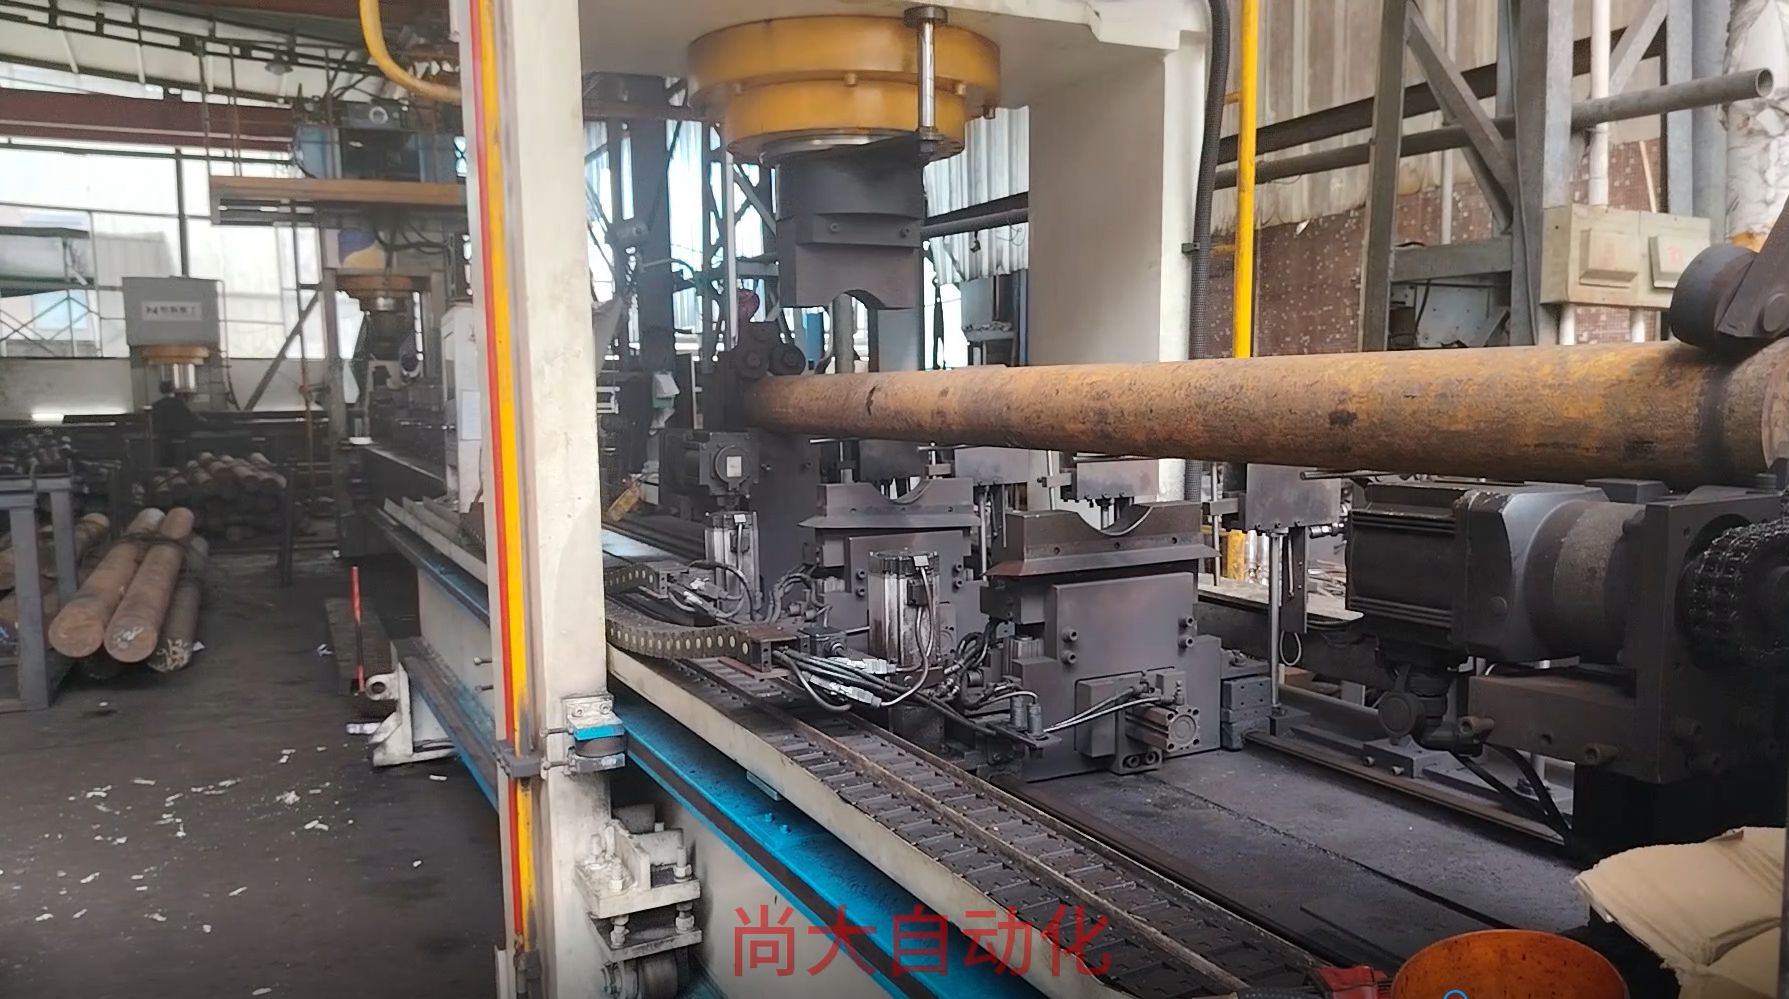
Eski yöntem basittir: bir operatör çubuğu döndürür, yüksek noktayı bulur ve bastırır. Sorun tekrarlanabilirliktir. Manuel düzeltme hisse bağlıdır ve genellikle sert temas noktalarından yüzeyde izler bırakır. Bu, çubuğun bir hidrolik mil veya yüzey kalitesinin kritik olduğu sıvı soğutmalı bir boru olması durumunda önemlidir.
Otomatik düzeltme sıralamayı değiştirir. Makine çubuk boyunca birden çok noktayı ölçer, eğilme geometrisini hesaplar ve basıncı yalnızca gereken yere uygular. Basınç nokta kontrollü olduğu için çekiç izi, çizik ve derin çökük yoktur. Bu, son yüzey kalitesine zaten sahip olan veya gerilme yükselticilerinden kaçınması gereken parçalar için büyük bir avantajdır.
Doğruluk notu: otomatik düzeltme hücrelerimiz birçok mil ve çubukta 0,01 mm düzgünlüğü korur ve manuel düzeltmeden 3–5× daha hızlı çalışır.
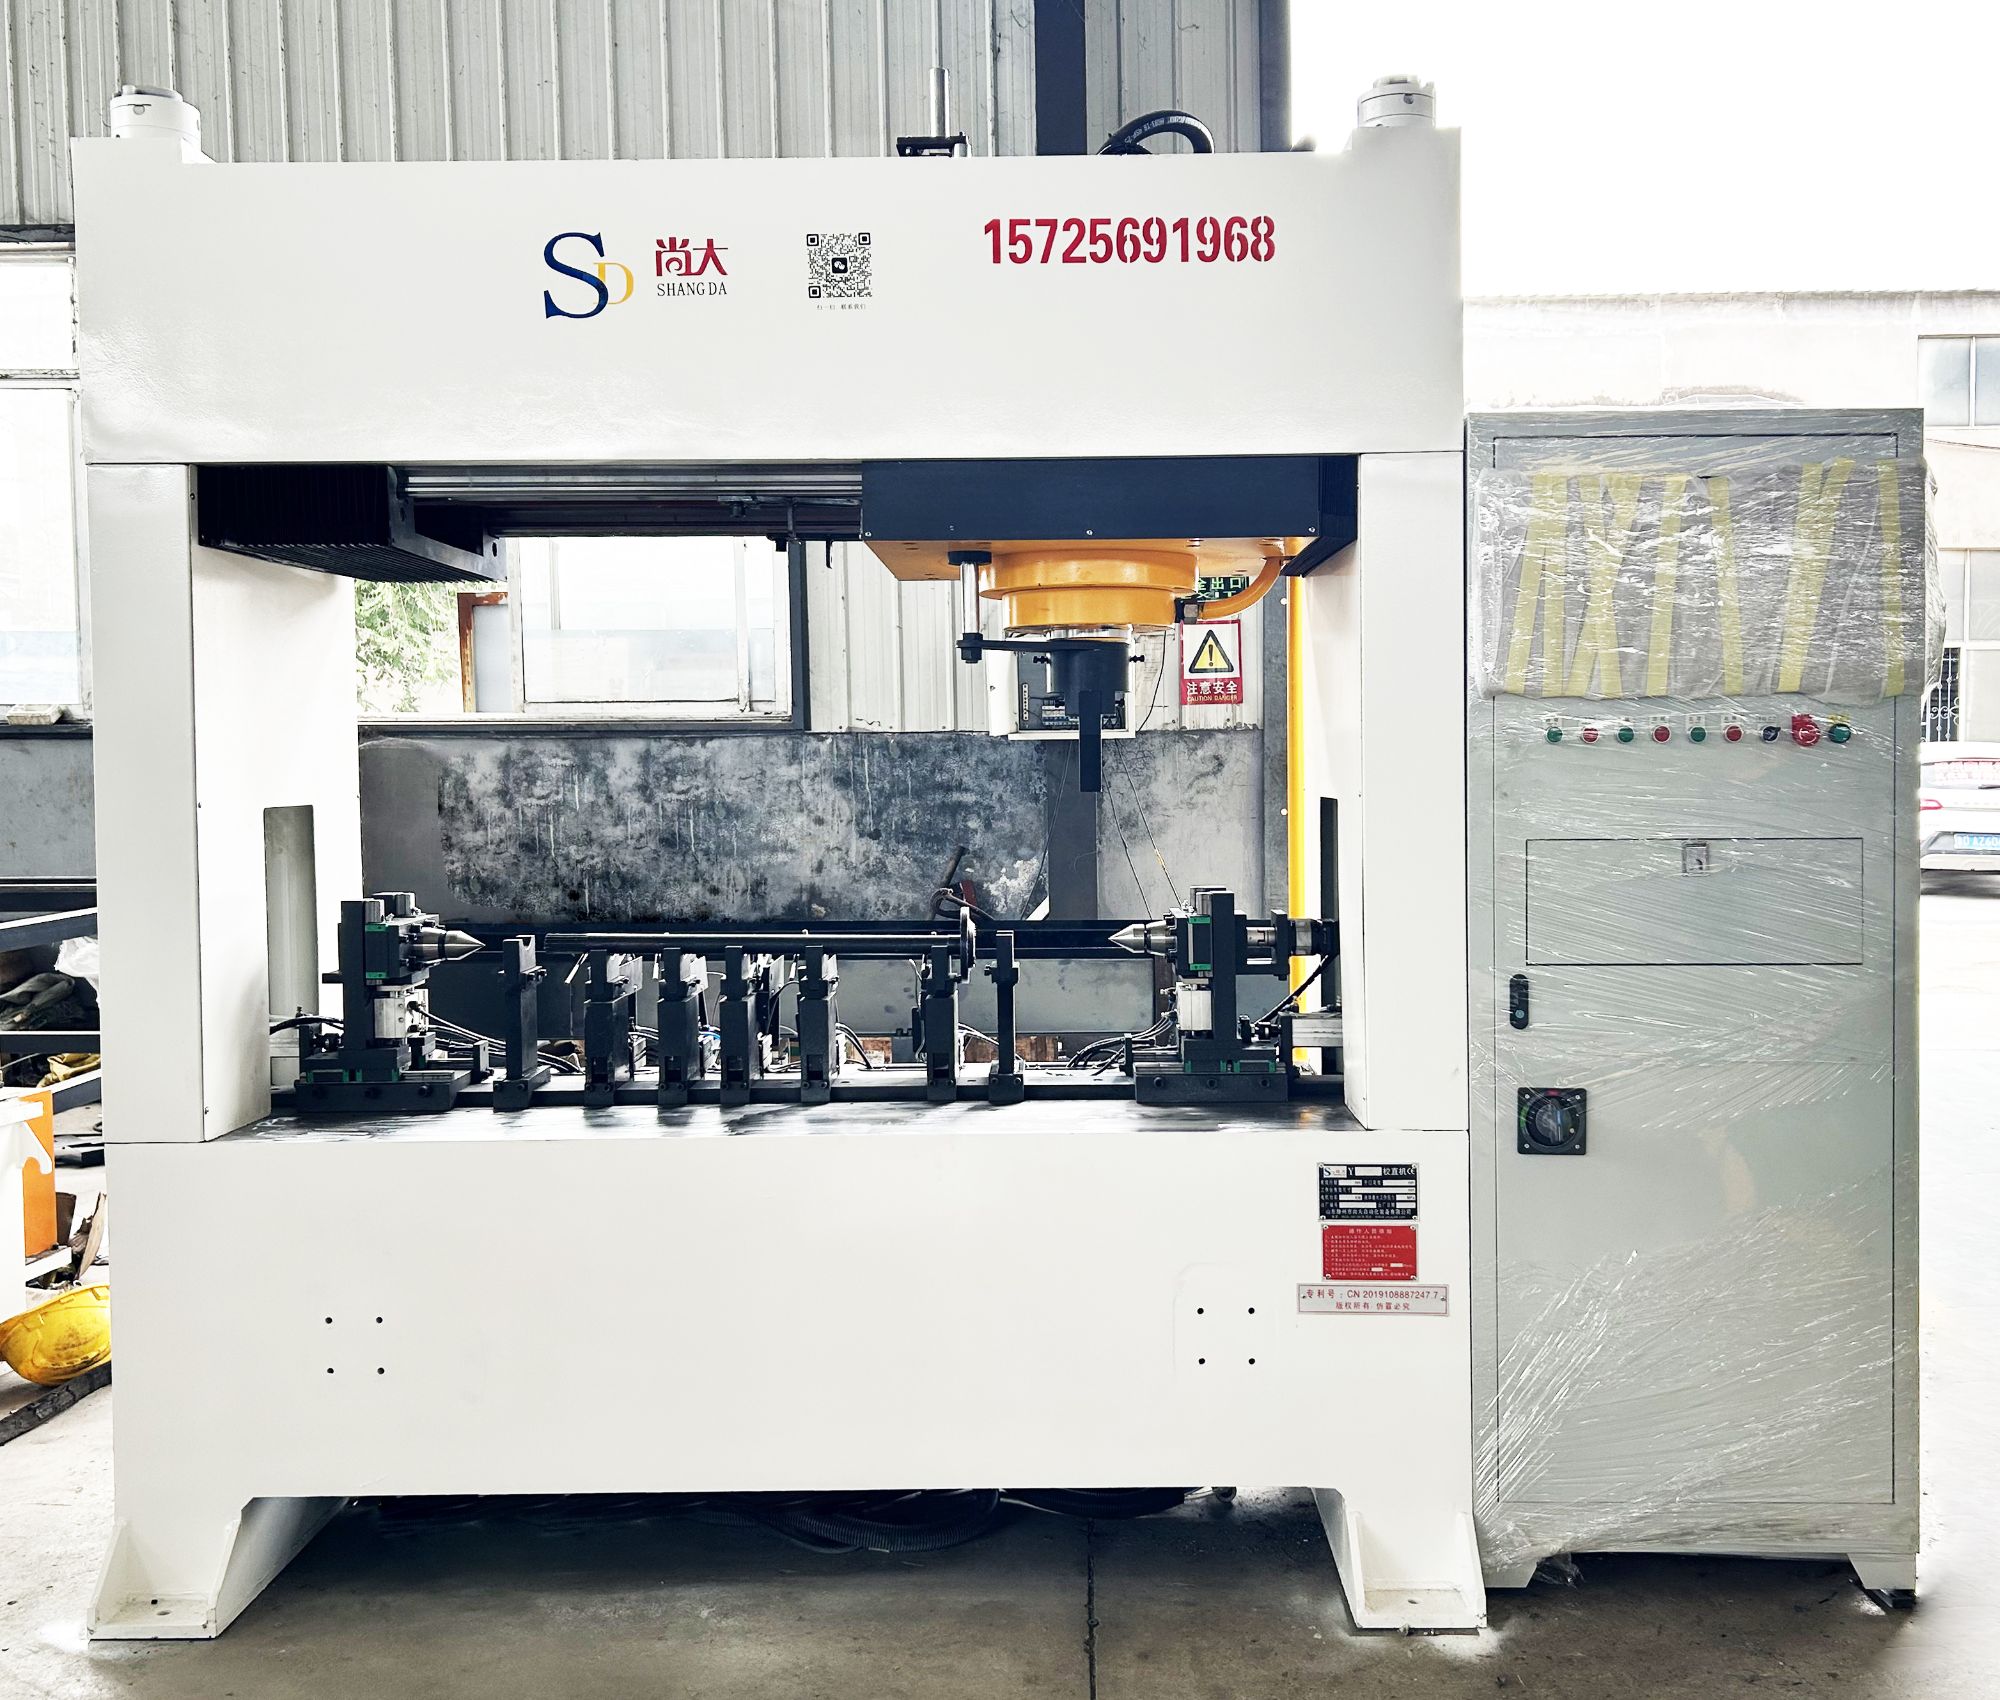
Bu ekipmanda kendi geliştirdiğimiz yapay zekâyı da kullanıyoruz. Malzemenin her vuruşta nasıl tepki verdiğini izler ve bir sonraki baskıyı ayarlar. Bir operatörün sürekli dikkat harcamadan birden çok makineyi yönetebilmesi ve sonucun ilk çubuktan son çubuğa kadar tekrarlanabilir olması bu sayededir.
Doğru Düzeltme Yaklaşımını Seçmek
Her çubuk 200 tonluk bir pres gerektirmez. Daha küçük çaplı yuvarlaklar ve ince cidarlı borular, daha hafif ve daha hızlı basınç çevrimleriyle daha iyi düzeltilebilir. Daha uzun parçalar daha fazla destek noktası gerektirir. Kare borular ve özel profiller genellikle yalnızca tek düzlemde bükme değil, burulma ve yuvarlaklık düzeltmesi de gerektirir. Çubuk ısıl işlem görmüşse çatlak tespiti de önemlidir. Kritik parçalarda QASS çatlak tespiti yapıyoruz; böylece bir düzeltme çevrimi bir malzeme sorununu maskelemez.
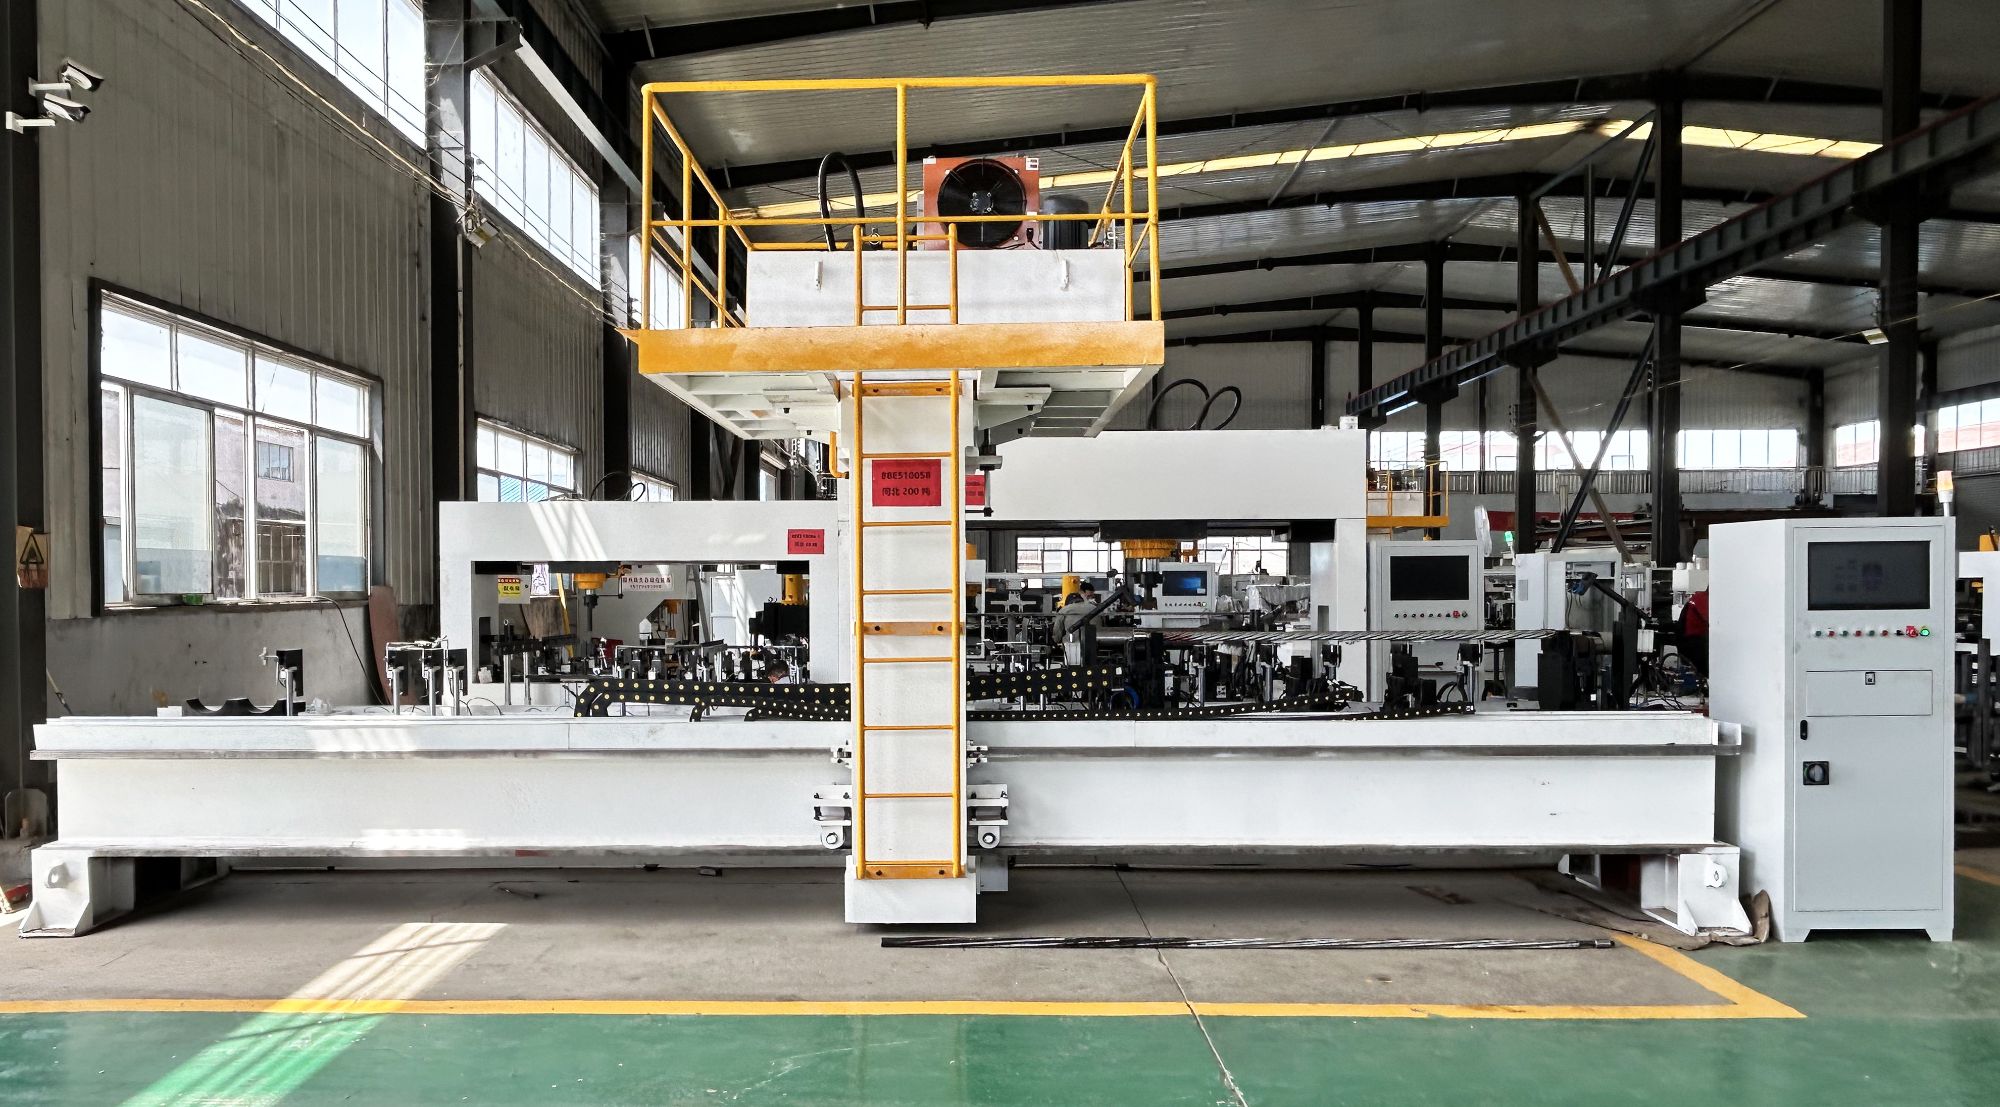
Seri üretim için yükleme, ölçme, düzeltme ve boşaltmayı döngüde bir kişi olmadan yapabilen bir hat arayın. Bu, bir vardiyada kaç çubuk işleyebileceğinizi değiştirir ve en büyük değişkeni ortadan kaldırır: operatör kararı. Uzun ve ağır iş parçaları, 200 tonluk mil ve çubuk düzeltme makinesinin kapladığı alanı hak ettiği yerdir.
Bundan Sonra Ne Yapmalı?
Çubuk deformasyonu yeniden işleme veya hurdaya neden oluyorsa, eğriliğin nereden geldiğini belirleyerek başlayın: haddehane gerilmesi, ısıl işlem, elleçleme veya işleme sonrası hareket. Ardından birkaç parçayı otomatik düzeltme ekipmanında test edin ve düzgünlüğü yalnızca çevrimden hemen sonra değil, 24 saat sonra da karşılaştırın. İyi düzeltme kalıcı olmalıdır.
Yarım akslardan ve matkap takımlarından uzun yuvarlak çubuklara ve özel profillere kadar bu uygulamalar üzerinde her hafta çalışıyoruz. Bir çizim veya eğrilmiş bir numune göndermek isterseniz, buradan ekibimizle konuşun ve size net bir cevap veririz.