
Dökme Demir Stabil Görünür—Ta Ki Stabil Olmadığı Ortaya Çıkana Kadar
Bir dökme demir mili işlersiniz, tezgahta kontrol edersiniz ve ölçümleri iyi çıkar. Isıl işleme veya kaba tornalamaya gönderirsiniz ve aniden daha önce olmayan birkaç onda birlik bir eğrilik, bir burulma veya bir yuvarlaklık hatasıyla uğraşmaya başlarsınız. Dökme demirin stabil olduğu bilinir, ancak gerçek üretim işlerinde çarpılma yaygındır. Bunu altıgen millerde, dişli taslaklarında, pompa gövdelerinde ve uzun çubuklarda görüyoruz. Sorun her zaman dökümün kendisi değildir. Çoğu zaman, artık gerilmenin, kesit değişimlerinin ve işlemenin parçayı hareket ettirmek için birlikte nasıl çalıştığıdır.
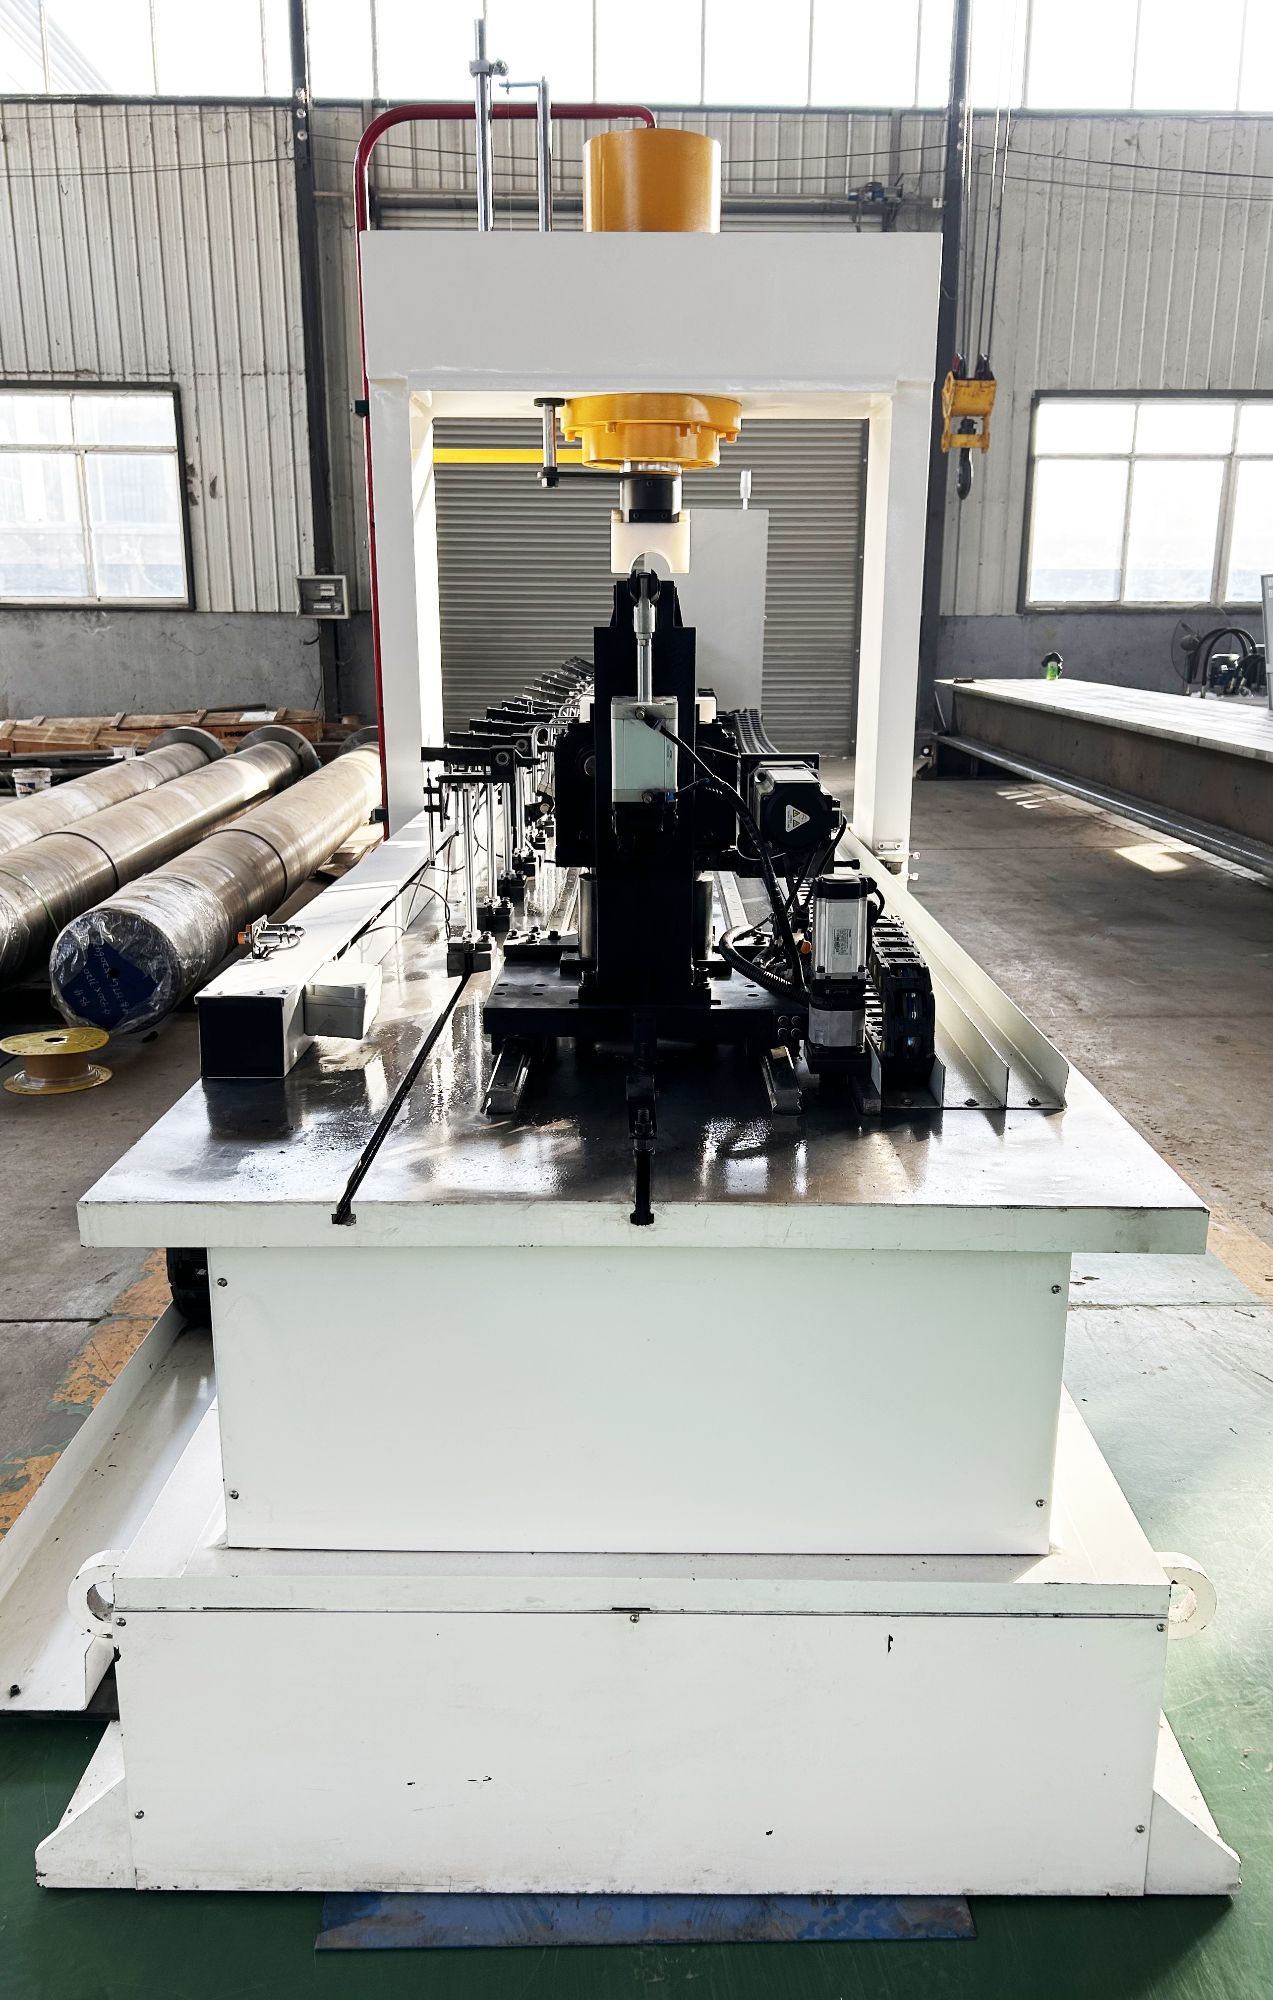
İyi haber: Dökme demir genellikle çatlamadan veya yüzeyde iz bırakmadan düzeltilebilir—doğru türde doğrultma kullanırsanız. Tek sert bir hamlede preslemek bela aramaktır. Pratik çözüm, kontrollü, nokta nokta ilerleyen bir yaklaşımdır.
Dökme Demirde Çarpılma Nereden Kaynaklanır?
Bir döküm soğuduğunda, kalın kesitler ısıyı ince ağlara veya flanşlara göre daha uzun süre tutar. Bu, artık gerilme yaratır. İşleme daha sonra gerilmeli dış kabuğu dengesiz şekilde kaldırır. Parça kendini yeniden dengeler—genellikle bir eğrilik veya burulma şeklinde. Isıl işlem de aynısını yapabilir. Gerilme gidermeden çıkan parçalarda yarım milimetreden az hareket olmasına rağmen bunun sonraki süreçlerde büyük sorunlara yol açtığı durumlar yaşadık.
Bir diğer etken, dökme demirin grafit yapısıdır. Basma dayanımı yüksektir ancak çekmede tavizsizdir. Bu nedenle eğilmiş bir mil tek harekette geri zorlandığında, eğilme tamamen akma noktasına ulaşmadan dış yüzey çatlayabilir. Dökme demir için bir doğrultma sürecinin neden tek büyük bir itme değil, çok sayıda küçük düzeltme gerektirdiğinin nedeni budur.
Dökme Demiri Çatlatmadan Düzeltmek
Atölyemizde nokta basınçlı doğrultmaya güveniyoruz. Parça belirli konumlarda desteklenir, bir prob veya sensör birkaç noktada salgıyı ölçer ve kontrollü bir pres tam olarak yüksek noktaya basınç uygular. Makine tekrar kontrol eder, ayarlar ve yineler. Düzeltme yerel ve kademeli olduğu için, çekiçlemeden veya tüm uzunluk boyunca presle bükmeden kaynaklanan derin çizikler, çukurlar ve mikro çatlaklardan kaçınırsınız.
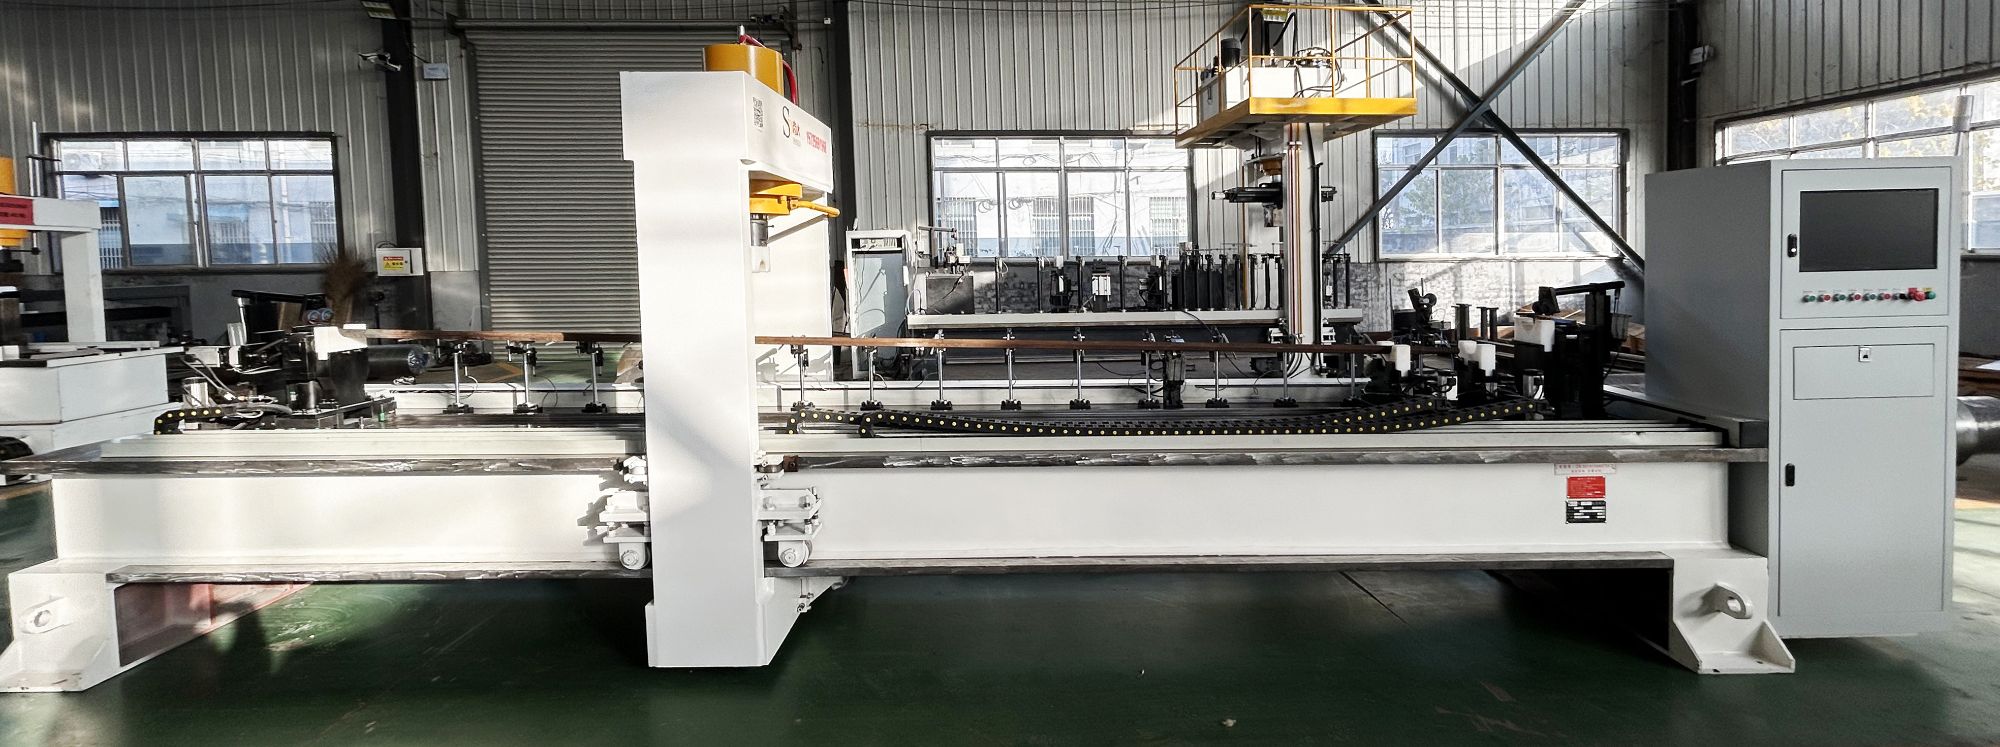
Örneğin dökme demir altıgen millerde, birden fazla düz yüzey boyunca ölçüm yaparız ve ekseni her seferinde birkaç yüzde birlik düzeltiriz. Yapay zekâ tabanlı öğrenme, makinenin belirli bir partinin nasıl tepki verdiğini hatırlamasına yardımcı olur, böylece ilk birkaç parçadan sonra çevrim süresi düşer. Süreç ayarlandıktan sonra 0,01 mm'ye kadar doğrultma hassasiyeti gerçekçidir.
Bu sihir değil. Bir dökümde ciddi bir iç boşluk veya önceden var olan bir çatlak varsa, doğrultma durumu daha kötü hale getirebilir. Hızlı bir çatlak kontrolü—özellikle kritik parçalarda—düzeltmeden önce yapılmalıdır.
Süreci Tekrarlanabilir Hale Getirmek
Manuel doğrultma birkaç parça için işe yarar ancak seri üretimde pahalı hale gelir. Pres başındaki bir operatör parça başına 10 dakika harcayabilir ve yine de aynı sonucu iki kez elde edemeyebilir. Otomatik bir doğrultma makinesi bunu değiştirir. Tek bir operatör birkaç hücreyi yönetebilir. Makine parçayı yükler, ölçer, düzeltir ve elle müdahale olmadan boşaltır. MES'e bağlarsanız, her düzeltme eğrisi ve nihai salgı değeri kaydedilir.
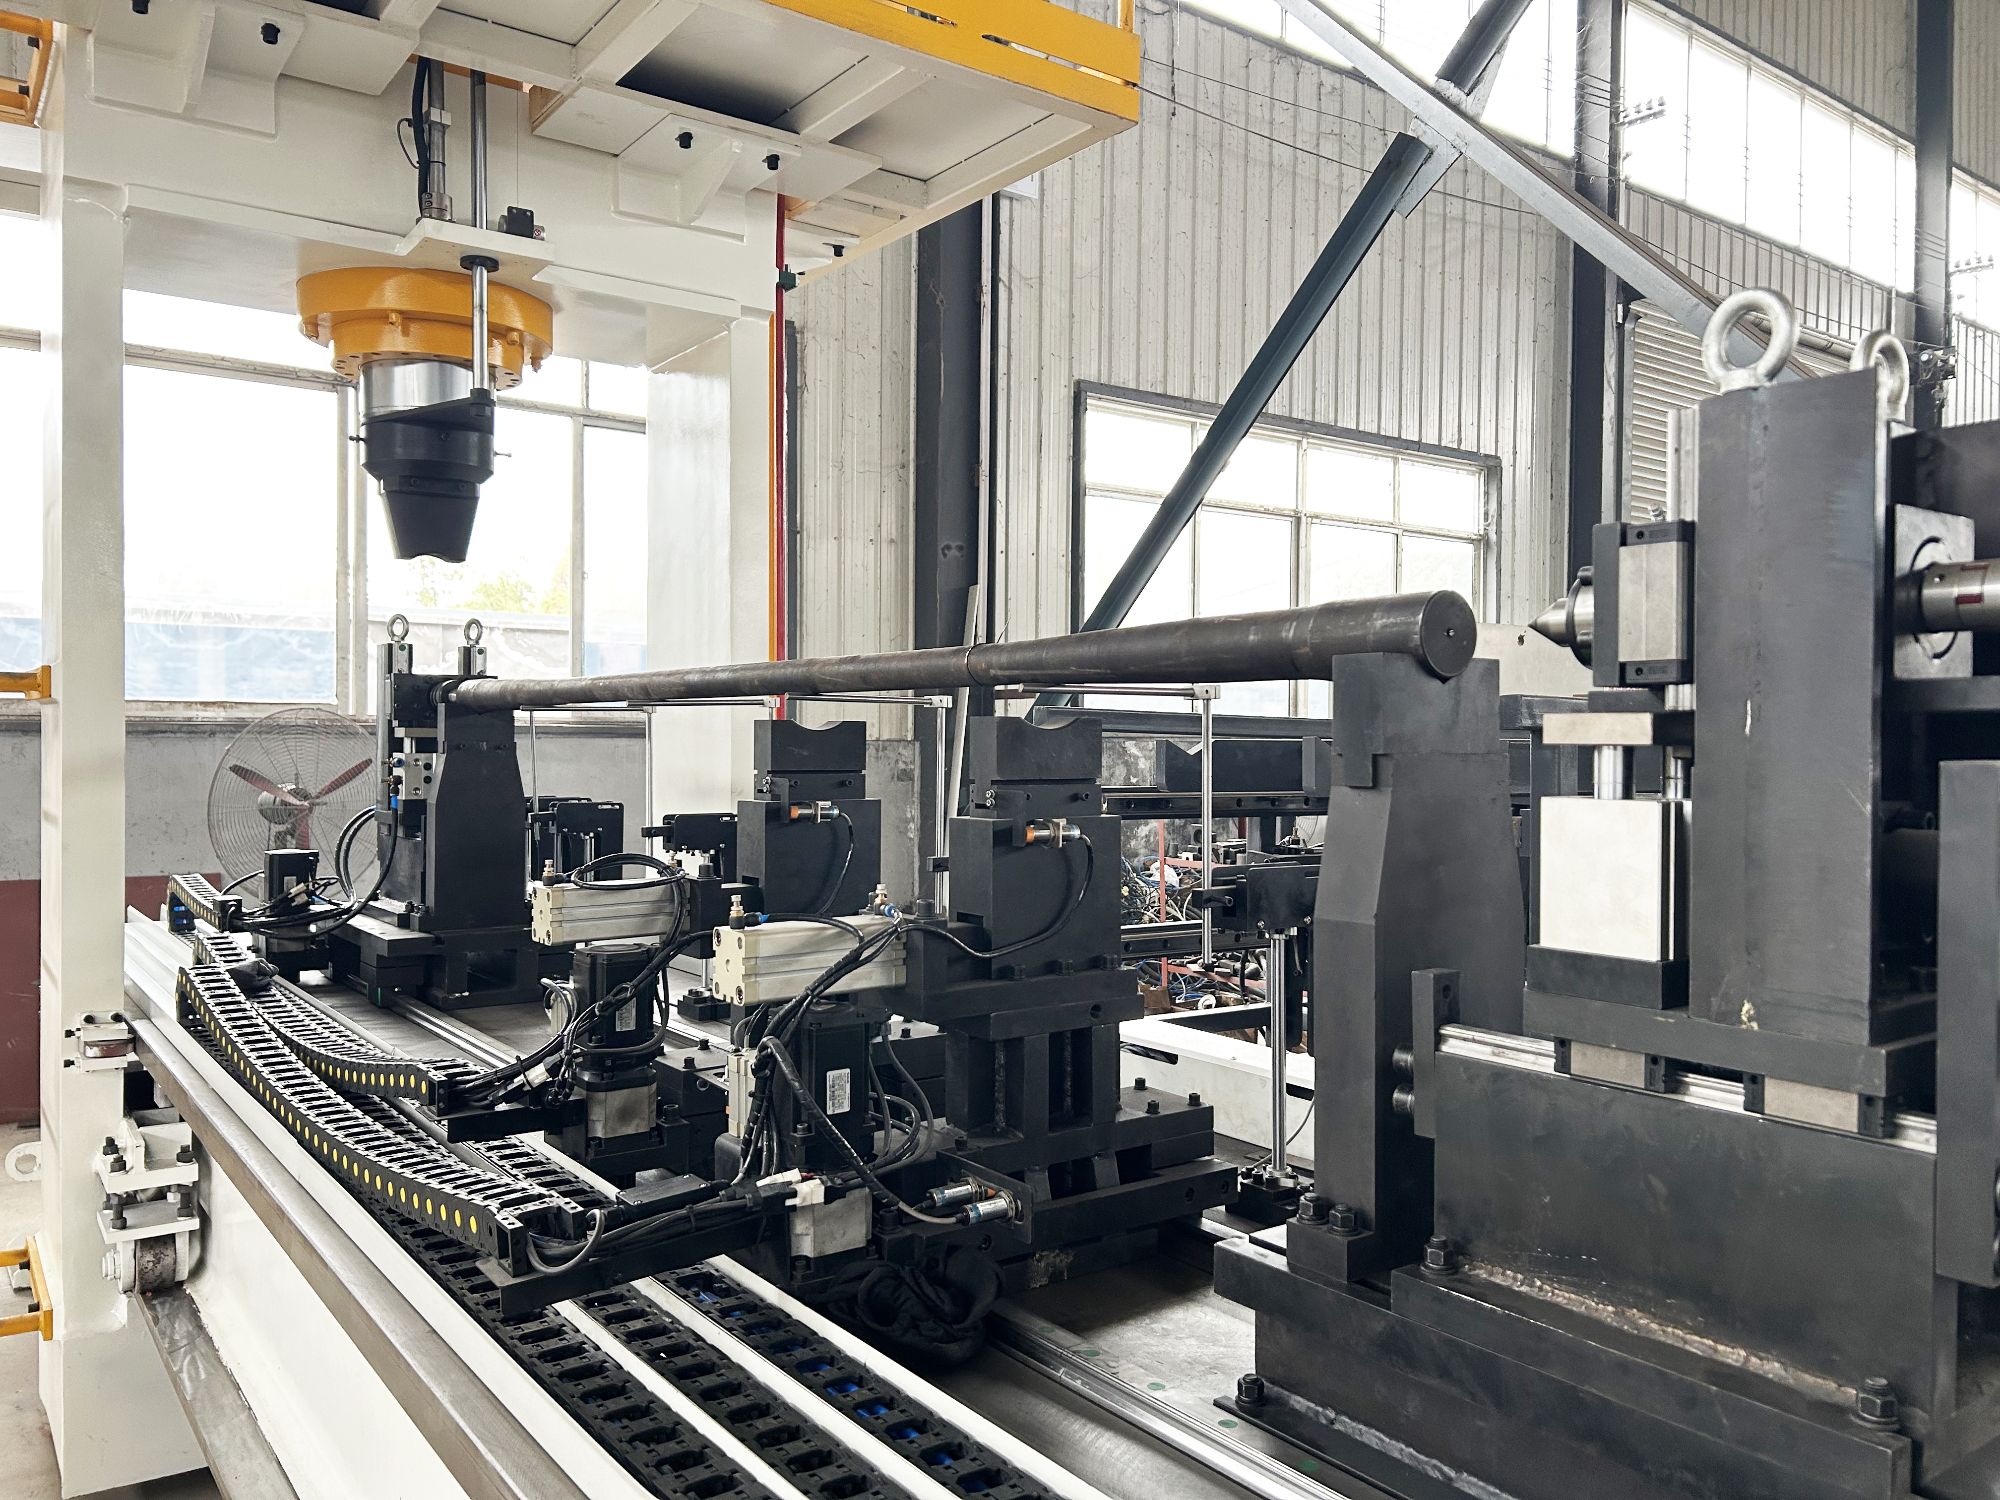
Aynı hücrenin dökme demir milleri işlediği, ardından bir program değişikliğiyle çelik borulara geçtiği süreçleri entegre ettik. Bu esneklik, küçük partiler yaparken önemlidir.
Çıkarılacak Dersler
Dökme demir çarpılması hurdaya veya yeniden işlemeye neden oluyorsa, her operasyondan çıkan parçayı ölçerek başlayın. Hareketin nerede gerçekleştiğini öğrenin. Parçayı uygun şekilde destekleyin, ağır bükme yerine nokta basınç düzeltmesi kullanın ve tutarlı sonuçlara ihtiyacınız varsa otomatikleştirin. Zor geometriler veya yüksek hacimler için, gerçek parçalarınız üzerinde bir doğrultma denemesi yaptırmaya değer.
Çarpılma sorununuz hakkında konuşmak isterseniz, iletişim sayfamız üzerinden bize ulaşmaktan çekinmeyin.