
Alüminyum Borular ve Tüpler Neden Düzgünlüğünü Kaybeder
Bir alüminyum boruyla yeterince uzun süre ilgilenirseniz, bunu görürsünüz: parça rafta düz görünür, ancak düz bir masada yuvarladığınız veya bir fikstüre koyduğunuz anda bir ucu kalkar ya da bir boşluk açılır. Alüminyum boru ve tüp düzgünlük sorunları genellikle rastgele değildir. Çoğu zaman belirli bir neden vardır ve bunu bulamazsanız, aynı kusuru ortaya çıktıktan sonra düzeltmeye devam edersiniz.
İlk kontrol ettiğim şey malzemenin geçmişidir. Alüminyumun modülü çelikten çok daha düşüktür, bu nedenle aynı yük altında daha fazla sehim yapar. Ancak daha büyük sorun genellikle iç gerilmedir. Ekstrüzyon sırasında profilin dış tarafı iç taraftan daha hızlı soğuyabilir ve bu da gerilmeyi içeride kilitler. Çözeltiye alma ısıl işlemi ve su verme daha fazlasını ekler. Sonra boruyu kesip bu gerilmeyi serbest bırakırsınız ve daha önce düz ölçülen parça şimdi eğilir.
- Ekstrüzyon ve çekme: profil kalıptan çıktıktan sonra düzensiz soğuma.
- Isıl işlem ve su verme: ısıl gradyanlar kalıntı gerilme oluşturur.
- Kesme ve işleme: testereyle kesme kilitli gerilmeyi serbest bırakır ve parçayı hizadan çıkarabilir.
- Taşıma ve depolama: uzun boruyu yalnızca uçlardan destekleme, çok yüksek istifleme veya bağlama kayışlarını aşırı sıkma.
- İnce cidarlı geometri: yüksek çap/cidar oranı borunun kolayca esnemesine neden olur.
- Kaynak, uç şekillendirme veya bükme işlemleri: yerel ısı ve şekillendirme kalıcı bir eğrilik bırakabilir.
Gönye kesiminden önce düz olan bir boru, kesimden sonra 1 mm veya daha fazla yaylanabilir. Bunu en sık ince cidarlı 6061-T6 boruda gördüm, ancak 6063, 2024 ve 7075'te de olabilir.
Düzgünlük Kusurları Nasıl Doğrulanır
Herhangi bir şeyi doğrultmadan önce, kusuru tekrarlanabilir bir yöntemle doğrulayın. Bir boruya duvara veya zemine karşı gözle bakmak güvenilir değildir, özellikle uzun parçalarda. Sapmayı, yönü ve eğriliğin tek düzlemde mi yoksa birden çok düzlemde mi olduğunu gösteren bir düzeneğe ihtiyacınız vardır.
İşte bir atölyede iyi çalışan bir yöntem. Boruyu her seferinde her iki uçtan aynı mesafede olacak şekilde, V blokları veya makaralar üzerinde her iki ucun yakınından destekleyin. Boruyu yavaşça döndürün. Orta kısım veya uçlar yalpalarsa, uzunluk boyunca birkaç noktaya bir komparatör saati bağlayın ve toplam gösterge okumasını (TIR) kaydedin. Basit bir eğrilik için düzgünlük sapması yaklaşık olarak TIR'ın yarısıdır. Çok düzlemli eğilmeler için her noktada 0, 90, 180 ve 270 derecede okumalar alın.
Hızlı kontroller için, yüksek tarafta bir çelik cetvel ve sentil kaba eğriliği yakalar, ancak burulma veya S bükülmesi olup olmadığını söylemez. Daha hassas verilere ihtiyacınız varsa, bir lazer çizgisi veya optik komparatör kullanın. Lazer kullanışlıdır çünkü eğriliğin nerede başlayıp nerede bittiğini görebilirsiniz; bu da nereye pres uygulayacağınıza karar vermenize yardımcı olur.
Düzgünlük kritik bir boyut olduğunda, sadece bir parça yeterince düz demeyin. Bunu bir sayıyla ifade edin. Ticari çekme alüminyum boru genellikle 500 mm'de yaklaşık 0,5 mm'de tutulur, ancak bir kaynak fikstürü 1 m'de 0,1 mm gerektirebilir. Tekrarlı üretim için kontrol yapıyorsanız, TIR'ı sabit istasyonlarda, belki uzun bir parçada her 300 mm'de bir kaydedin ve bu verileri bir MES veya SPC sisteminde saklayın. Bu eğilim, sorunun gelen malzemeden mi yoksa kendi sürecinizdeki bir şeyden mi kaynaklandığını size söyleyecektir.
Pratik Düzeltme Yöntemleri
Eğrilik konumunu ve yönünü bildikten sonra bir düzeltme yöntemi seçebilirsiniz. Doğru yöntem cidar kalınlığına, temper durumuna, toleransa ve kaç parçayı düzeltmeniz gerektiğine bağlıdır.
Manuel presle doğrultma
Kalın cidarlı boru veya gevşek toleranslar için manuel bir arbor presi veya hidrolik pres işe yarayabilir. Boruyu iki noktadan destekleyin, yüksek noktaya yastıklı bir temas yüzeyi koyun ve küçük artışlarla presleyin. Her preslemeden sonra döndürün ve yeniden kontrol edin. Alüminyum, plastik veya üretan yastıklar kullanın çünkü alüminyum yumuşaktır ve kolayca izlenir. Cidar inceyse, borunun çökmesini önlemek için bir iç mandrel gerekebilir. Dezavantajı, bu sürecin yavaş olması, operatöre bağlı olması ve yastık kayarsa tekrarlanan preslemenin küçük yüzey izleri oluşturabilmesidir.
Merdaneli doğrultma
Merdaneli doğrultma, uzun yuvarlak boru ve tüplerde işe yarar. Boru, düz çıkana kadar onu dönüşümlü olarak zıt yönlerde esneten kaydırılmış merdanelerden geçer. Manuel preslemeden daha hızlıdır, ancak alüminyumda merdane basıncına dikkat etmelisiniz. Aşırı basınç çapı değiştirebilir veya spiral izler bırakabilir. Parlatılmış merdaneler ve uygun yağlama yardımcı olur, ancak anodize parçalarda veya çok ince cidarlarda temkinli olurdum.
Tekrarlı üretim için otomatik hidrolik doğrultma
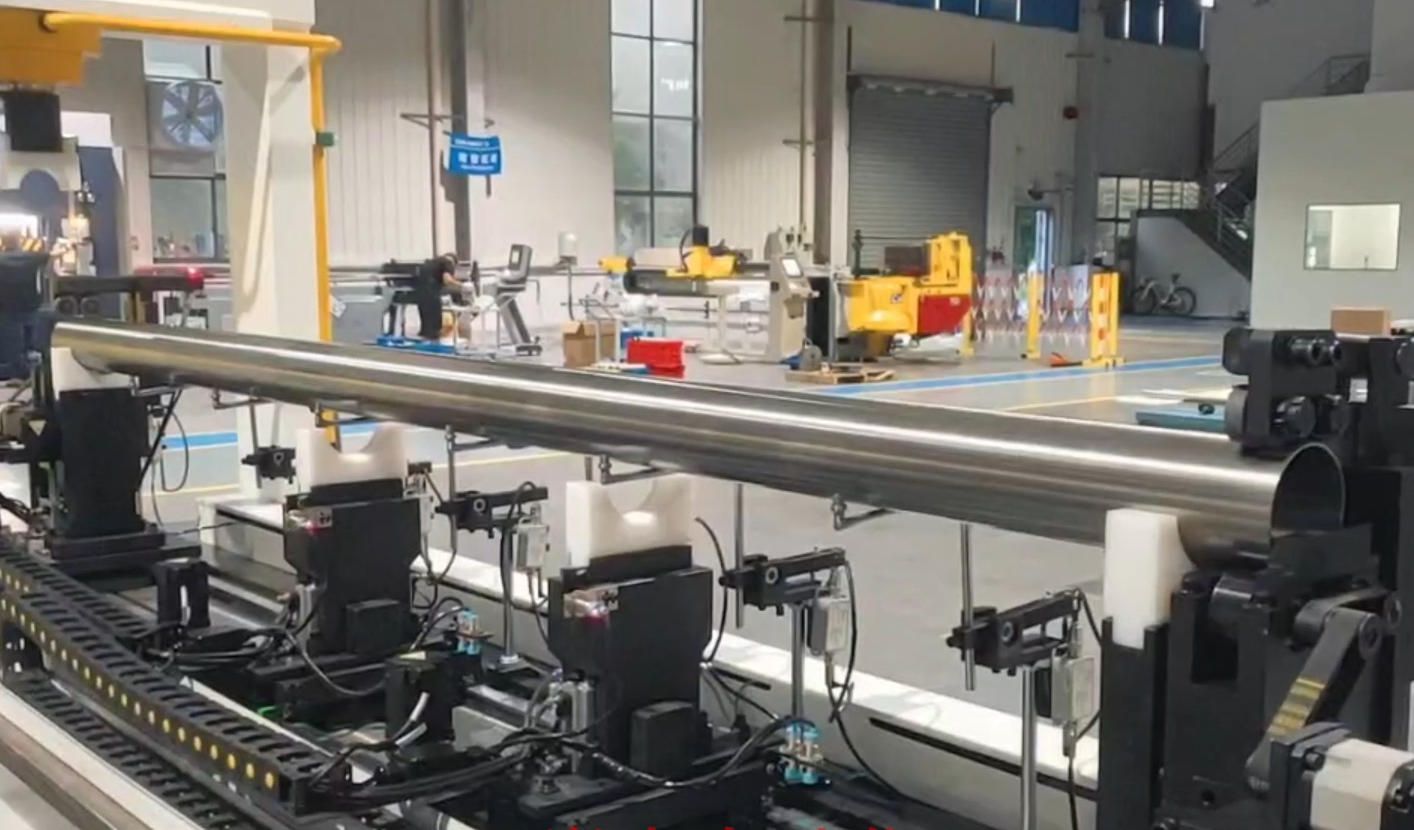
Haftalar boyunca aynı alüminyum boru veya tüp ailesini üretiyorsanız, işte burada geri çekilip otomatik ekipmana bakardım. İş parçası parametrelerini ve düzgünlük toleransını doğruladıktan sonra Shangda hidrolik doğrultma ekipmanını değerlendirin. Süreç noktasal basınçlı doğrultma kullanır; böylece parça çekiçlenmek veya sabit merdanelerden zorlanmak yerine hesaplanan noktalarda desteklenir ve preslenir. Sonuç, alüminyum için çok önemli olan çizik ve çentik olmamasıdır.
Doğrultma hassasiyeti 0,01 mm'ye ulaşabilir ve sistem tipik olarak manuel işlemden 3 ila 5 kat daha hızlı çalışır. Çok noktalı yüksek hassasiyetli ölçüm kullanır; böylece makine tek adımda ölçer, karar verir ve düzeltir. Yapay zekâ kendi kendine öğrenme işlevi, zaman içinde malzeme geri yaylanmasına uyum sağlamasına olanak tanır ve gerçek zamanlı izleme MES'inize bağlanabilir. Tekrarlı bir iş için bir operatör birden fazla makineyi yönetebilir ve hücre 7/24 insansız çalışabilir. Ekibiniz aynı boruyu elle doğrultmak için saatler harcıyorsa, bu işçilik hızla artar.
| Faktör | Manuel pres | Shangda hidrolik doğrultma |
|---|---|---|
| En uygun olduğu durum | Tek seferlik işler, kalın cidarlar, gevşek toleranslar | Parametreler ve toleranslar doğrulandıktan sonra tekrarlı üretim |
| Doğrultma hassasiyeti | Operatöre bağlı | 0,01 mm'ye kadar |
| Hız | Yavaş, birden çok yineleme | Manuel verimliliğin 3 ila 5 katı |
| Yüzey kalitesi | İz riski | Noktasal basınç, çizik veya çentik yok |
| Veri takibi | Manuel notlar veya hiçbiri | Gerçek zamanlı MES bağlantısı |
| İşçilik | Parça başına bir operatör | Birden fazla makine için bir operatör; 7/24 insansız mümkün |
Ne Zaman Düzeltilmemeli
Doğrultma her zaman doğru karar değildir. Bir boru çatlamış, bükülmüş veya çökmüşse, tekrar preslemek genellikle durumu daha kötü yapar. Alüminyumda çatlakları görmek zor olabilir; özellikle önceki bükme veya doğrultma sonrasında mikro çatlaklardan şüpheleniyorsanız, önce bir penetrant sıvı kontrolü yapın. Onları bulursanız, o bölümü hurdaya ayırın veya kesip çıkarın.
- Çatlamış veya mikro çatlaklı boru: doğrultma çatlağı ilerletebilir.
- Bükülmüş veya çökmüş cidarlar: yerel plastik deformasyon kesiti zaten bozmuştur.
- Yorulma açısından kritik bileşenler: tekrarlanan doğrultma kalan ömrü azaltabilir. Bir parça birden çok kez akma sınırının ötesinde bükülmüşse, onu değiştirin.
- Çok ince cidarlı boru: çap/cidar oranı yüksekse, presleme yeni bir düşük nokta oluşturabilir. Örneğin, 1 mm'nin altında cidara sahip 30 mm dış çaplı bir boru dikkatli destek gerektirir.
- Bitmiş parçalar: anodizasyon veya kaplamadan sonra doğrultma kaplamayı çatlatır. Düzeltmeyi yüzey işleminden önce yapın.
- Bilinmeyen temper veya belirsiz malzeme geçmişi: temperi bilmeden mekanik özellikleri değiştirme riski alırsınız.
- Malzeme için aşırı sıkı tolerans: bazı alüminyum borular o kadar geri yaylanır ki 2 m'de 0,05 mm'yi elle kovalamak gerçekçi değildir. Bunun yerine yukarı yönlü süreci düzeltin.
İşçilik ve reddedilen parça maliyeti yeniden tedarikten yüksek olduğunda, sırf pres mevcut diye düzeltmeyi haklı çıkarmayın.
Sonuç: Düzeltmeyi Parçaya Uydurun
Alüminyum boru düzgünlük sorunları, sırayla ele alındığında çözülebilir: kök nedeni bulun, tekrarlanabilir bir ölçümle doğrulayın, malzemeye ve toleransa uyan bir düzeltme yöntemi seçin ve ne zaman duracağınızı bilin. Manuel pres işi tek seferlik bir onarım veya kısa seri için uygundur. Ancak aynı parça numaralarını tekrar tekrar doğrultuyorsanız, işçilik ve ölçüm süresi artar ve bu genellikle otomasyona bakmanız gerektiğinin işaretidir.
İş parçası parametrelerinizi ve düzgünlük toleransınızı doğruladıktan sonra Shangda hidrolik doğrultma ekipmanını değerlendirmeye değer. Bize parça çizimini, malzemeyi, cidar kalınlığını, uzunluğu ve ihtiyacınız olan düzgünlük spesifikasyonunu gönderin. Otomatik noktasal basınçlı doğrultmanın uygun olup olmadığını planlamanıza yardımcı olabiliriz. Parça verilerinizle bize ulaşın.