
Alaşım Çubukları Neden En Başta Eğilir?
Isıl işlemden eğrilmiş olarak çıkan bir alaşım çubuğu sadece can sıkıcı değildir. Bir mil dengesini bozabilir, montaj sorunları yaratabilir veya soğuk çekilmiş bir profili düzlük spesifikasyonunun dışında bırakabilir. Bunu Shangda'da sık görüyoruz: malzeme iyi, işleme temiz, ancak çubuk yine de son muayeneden geçemiyor çünkü kimse çarpılmayı yeterince erken yakalamamış.

Çoğu zaman neden tek bir hata değildir. Gerilme ve taşıma işlemlerinin üst üste birikmesidir. Isıl işlem, özellikle su verme, yüzey ile çekirdek arasında büyük sıcaklık farkları yaratır. Dış kısım önce soğur ve büzülür, iç kısım hâlâ sıcaktır. Bu, artık gerilmeyi kilitler. Çubuk soğuma sırasında eşit şekilde desteklenmezse veya uzunluğu boyunca farklı soğursa, bu gerilme görünür bir eğrilik olarak ortaya çıkar.
İşleme bir katman daha ekler. Bir taraftan malzeme kaldırmak gerilmeyi dengesiz şekilde serbest bırakır; bu nedenle tornalamadan önce iyi ölçülen bir çubuk birkaç paso sonra hareket edebilir. Ardından taşıma ve depolama vardır. Düz olmayan raflarda duran veya bir ucundan kaldırılan alaşım çubuklar, özellikle daha küçük çaplar, kalıcı bir deformasyona uğrayabilir. Daha yüksek alaşım içeriği ve sertlik, malzemeyi yerel gerilmeye karşı genellikle daha hassas hale getirir. Uzun ve ince çubukların uzunluğa göre sertliği daha azdır, bu nedenle küçük bir gerilme dengesizliği fark edilir bir salgıya dönüşür.
Kusuru Tahmin Etmeden Doğrulamak
Bir çözüm seçmeden önce gerçek düzlüğü ölçün. 0,5 mm'nin altında sadece göze güvenmezdim. En basit kontrol, çubuğu uçlara yakın iki V blok üzerinde desteklemek, ortasına bir komparatör yerleştirmek ve yavaşça döndürmektir. Toplam gösterge okuması size salgıyı verir. Daha uzun parçalar için sadece merkezi değil, uzunluk boyunca birkaç noktayı kontrol edin.
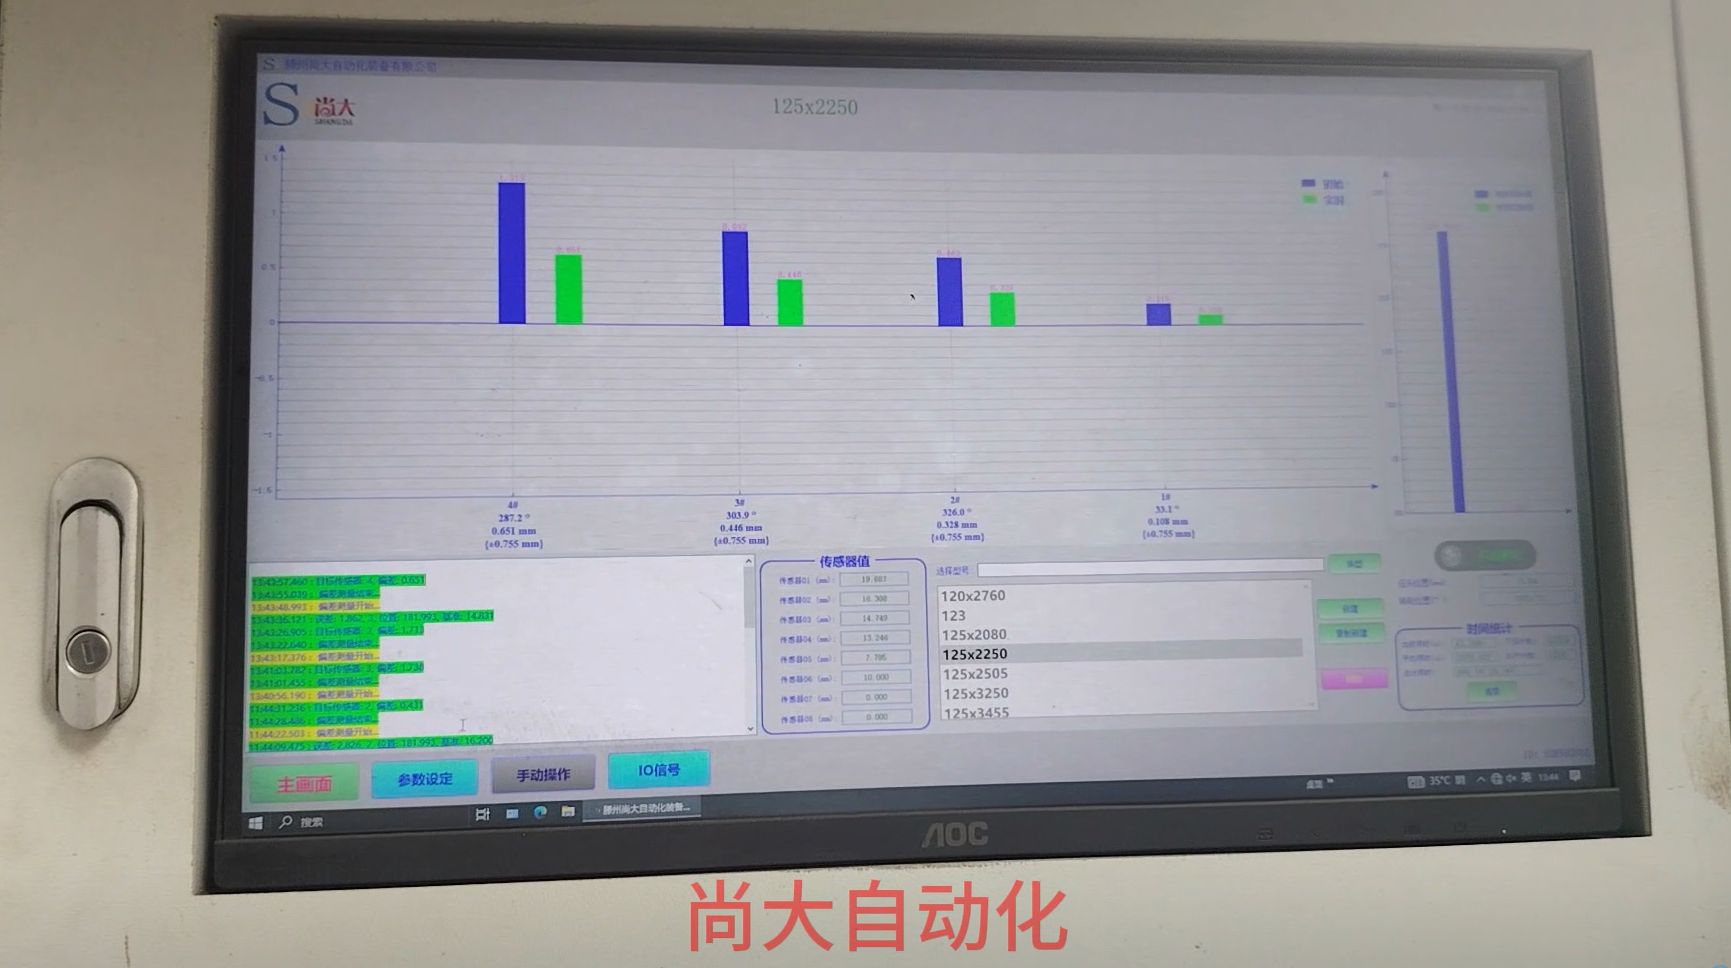
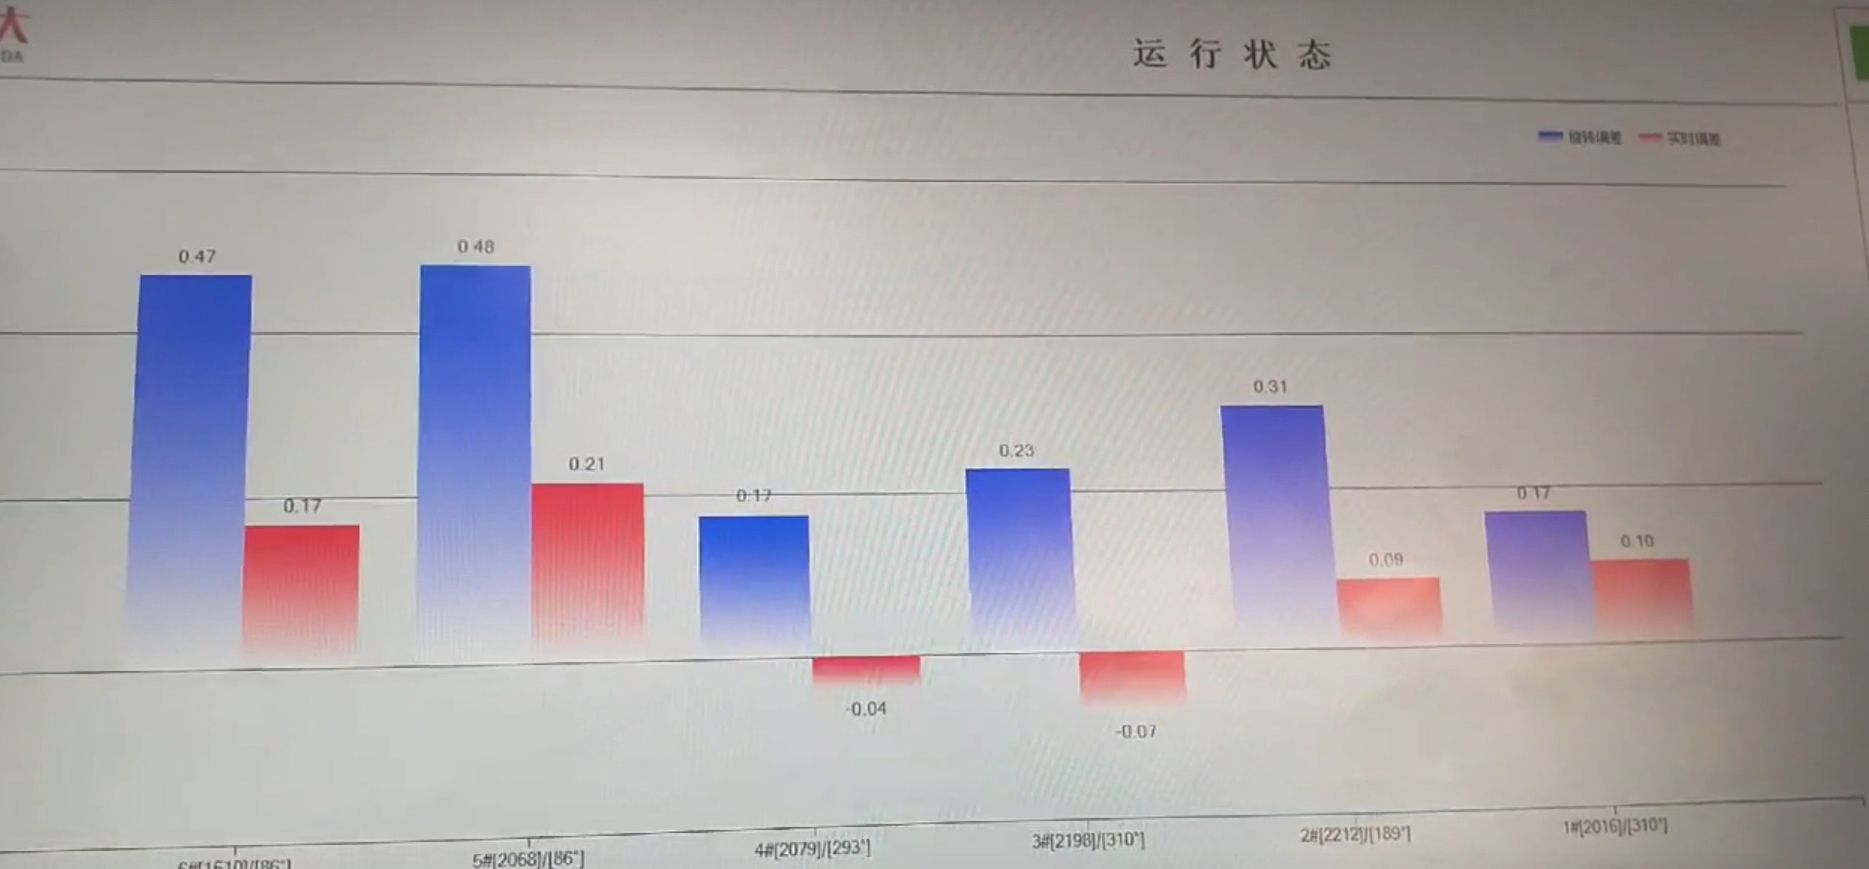
Daha yüksek hacimleriniz veya daha sıkı toleranslarınız varsa, çok noktalı muayene daha hızlı ve daha güvenilirdir. Otomatik düzeltme makinelerimiz aynı anda birden fazla konumda ölçüm yapar, böylece operatör düzeltme başlamadan önce eğilme desenini görür. Bu önemlidir çünkü tek bir eğrilik, S şeklindeki bir eğriden veya yerel bir bükülmeden farklı davranır.
Yüksek noktaların nerede olduğunu ve malzemenin hattan ne kadar saptığını kaydedin. Sapma kontrol altındaysa ve malzeme hâlâ sağlamsa, son muayeneden önce otomatik hidrolik düzeltme işe yarayabilir. Çubukta keskin bir bükülme veya hasarlı bir kesit varsa, konu değişir.
Alaşım Çubuğu Çarpılmasını Düzeltmenin Pratik Yolları
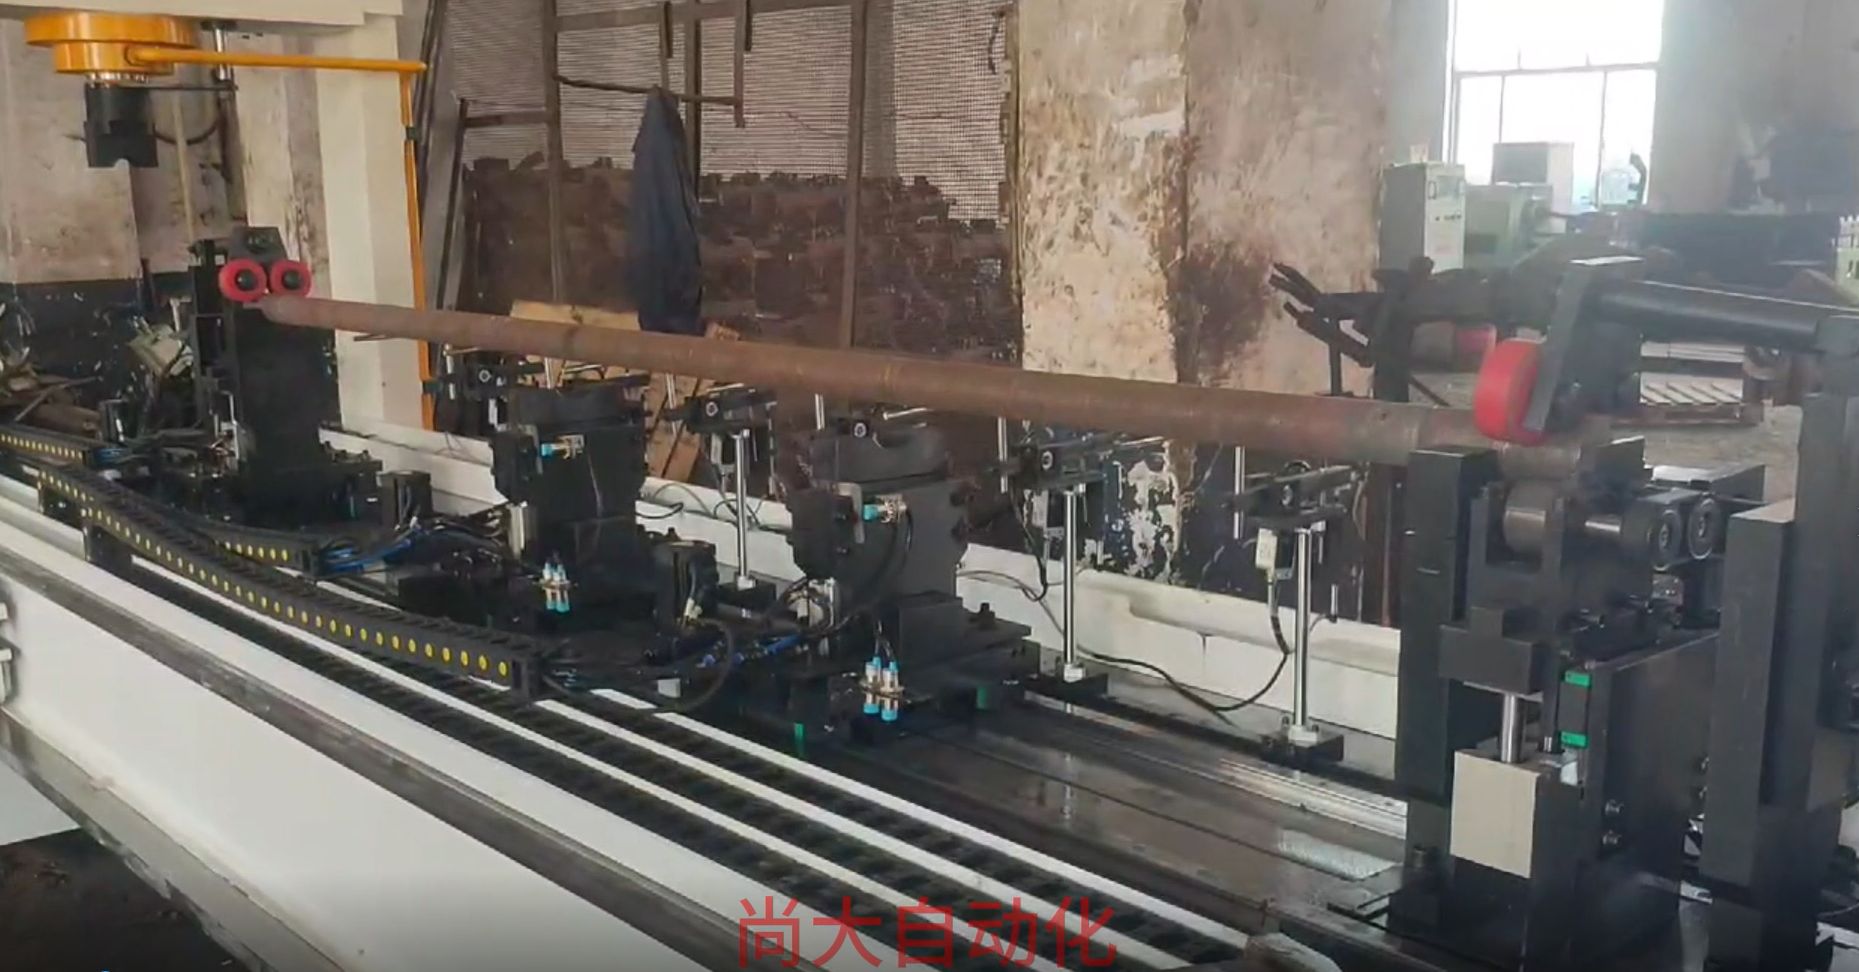
Eğilme desenini öğrendikten sonra çözümü sorunla eşleştirin. Kontrol altındaki metal çubuk sapmaları için varsayılan önerimiz otomatik hidrolik düzeltmedir. Makine yüksek noktaları bulur, doğru konumlara basınç uygular ve hemen tekrar kontrol eder. Kuvvet noktasal ve kontrollü olduğu için manuel düzeltmenin bırakabileceği çekiç izlerinden ve yerel çöküntülerden kaçınırsınız.
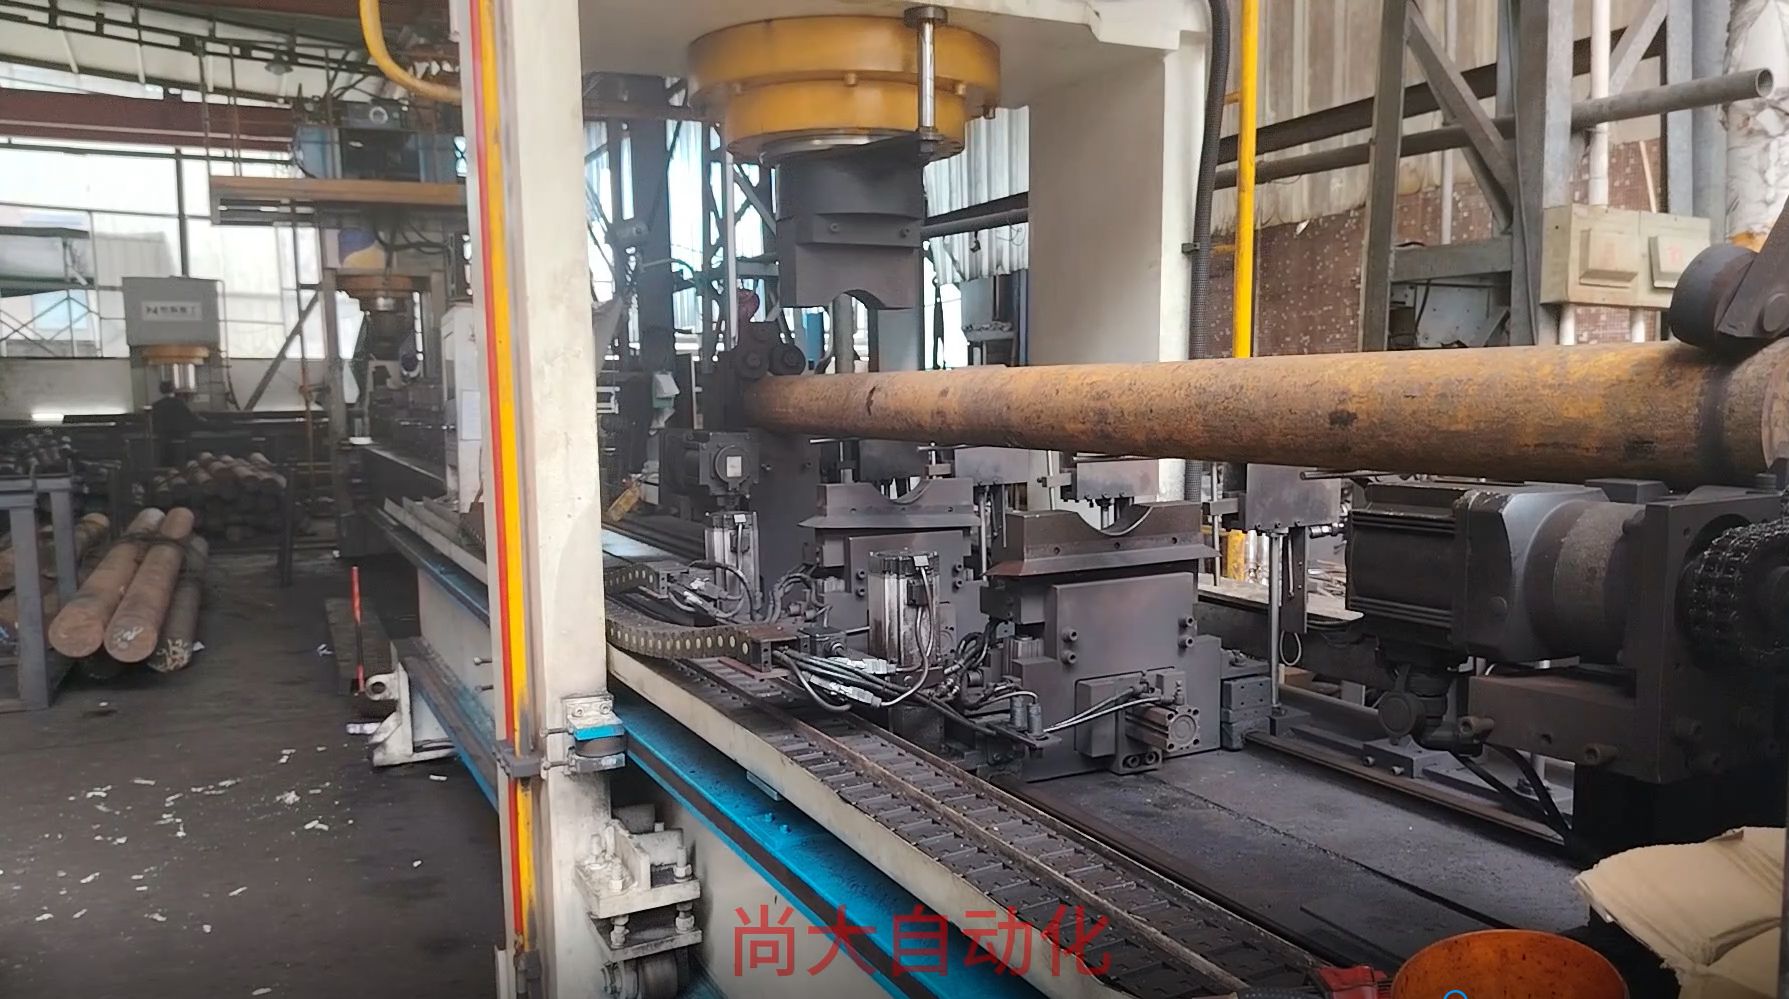
Yakın zamanda ısıl işlem görmüş bir alaşım yuvarlak çubuk partisinde, girişteki çarpılma uzunluk boyunca değişiyordu. Otomatik sistem her çubuğu ölçtü, yüksek noktaları düzeltti ve sonucu yeniden kontrol etti. Hedef sadece düz görünen bir çubuk değildi. Son muayene öncesi bir spesifikasyonu karşılaması gerekiyordu, bu yüzden düzeltmenin basınç serbest bırakıldıktan sonra kararlı kalması gerekiyordu.
Düzeltmeden sonra çubuklar iyileşmeyi doğrulamak için başka bir ölçüm geçişinden geçti. Çok noktalı muayene, tek bir merkez okumasının kaçıracağı küçük bir artık eğriliği yakalar.
Düşük hacimli veya prototip işleri için manuel presleme
Birkaç parçayla uğraşıyorsanız, manuel bir hidrolik pres ve V blok düzeneği işinizi görebilir. Operatör ölçer, yüksek noktaya pres uygular, serbest bırakır ve tekrar ölçer. İşe yarar, ancak daha yavaştır ve büyük ölçüde operatörün hissine bağlıdır. Kritik yüzey bitişlerine sahip parçalarda, temas alanını korumak için bakır veya alüminyum takozlara da ihtiyacınız olur. Noktasal basınçlı hidrolik düzeltmede temas, en baştan çizikleri ve çöküntüleri önleyecek şekilde tasarlanmıştır, bu da yeniden işlemeyi azaltır.
Gerilme giderme prosesin bir parçası olduğunda
Bazen düzeltme tam yanıt değildir. Çubukta su vermeden kaynaklanan ağır artık gerilme varsa, onu bugün düzeltebilir ve son işlemeden sonra tekrar hareket ettiğini görebilirsiniz. Bu durumda, son işlemeden önce bir gerilme giderme işlemi altta yatan nedeni azaltır. Düzeltme o zaman bir gerilme sorunuyla mücadele değil, küçük ve kararlı sapmaların son düzeltmesi haline gelir.
Ne Zaman Düzeltme Yapılmamalı
Düzeltme her zaman güvenli değildir. Çatlaklar, özellikle yüzey çatlakları veya ısıl işlemden kaynaklanan mikro çatlaklar bulursanız, parça kontrol edilene kadar kuvvet uygulamayın. Çatlak tespiti burada önemlidir. Ekipmanımız, düzeltme sırasında veya daha sonra kullanımda başarısız olabilecek çatlak bir çubuğu düzeltmekten kaçınmak için QASS çatlak tespitini entegre edebilir.
Ayrıca zaten çökmüş veya ovalleşmiş çok ince cidarlı boruları veya profilleri düzeltmekten kaçının. Noktasal basınçla düzeltmenin öngörülebilir şekilde çalışması için kesitin sağlam olması gerekir. Sapma, makinenin kontrol edilebilir aralığının ötesindeyse, örneğin ciddi bir eğilme veya keskin bir bükülme varsa, düzeltme yerel akma ve parçayı daha kötü hale getiren ek artık gerilme yaratabilir. Bu durumlarda hurdaya ayırma veya yeniden işleme daha iyi bir seçim olabilir.
Son olarak, bir proses sorununu gizlemek için düzeltmeyi kullanmayın. Her parti ısıl işlemden eğrilmiş olarak çıkıyorsa, bunları tek tek düzeltmek geçici bir çözümdür. Genellikle fikstürü, soğutmayı veya yukarı akıştaki taşımayı ayarlamak ve kalan küçük sapmalar için otomatik düzeltmeyi kullanmak daha ucuzdur.
Son Muayeneye Hazırlanmak
Düzlük bir spesifikasyondur, sadece görsel bir kontrol değildir. Son muayeneden önce parçayı ölçün, kontrol altındaki sapmaları doğru prosesle düzeltin ve nelerin değiştiğini belgeleyin. İş parçası metal ise ve sapma kontrol edilebilirse, otomatik hidrolik düzeltme son muayeneden önce iyi uyum sağlar. Hızlıdır, tekrarlanabilir ve yüzeye zarar vermez.
Alaşım çubuklarınızın otomatik düzeltme için iyi adaylar olup olmadığına karar vermek için yardıma mı ihtiyacınız var? Malzemeyi, çapı, uzunluğu ve düzlük spesifikasyonunu bize söyleyin. Ölçüm ve düzeltme yaklaşımını birlikte inceleyebiliriz. Ekibimizle iletişime geçin.