
4140 Isıl İşlemden Sonra Neden Çarpılır
İşlenmiş bir 4140 mil veya çubuk, ısıl işlemden gözle görülür bir eğilmeyle çıktığında, su vermeyi suçlamak kolaydır. Atölyelerin, nedenleri kimse ayırmadığı için iyi malzemeyi hurdaya çıkardığını gördüm. Gerçek şu ki çarpılma neredeyse her zaman termal gradyanlar, faz dönüşümü gerinimleri, işleme veya dövmeden kalan gerilme ve parçanın ısıtma ile soğutma sırasında nasıl durduğunun bir karışımından kaynaklanır. Hangi faktörün baskın olduğunu görebildiğinizde, proseste neyin önleneceğine ve temperlemeden sonra neyin düzeltileceğine karar verebilirsiniz.
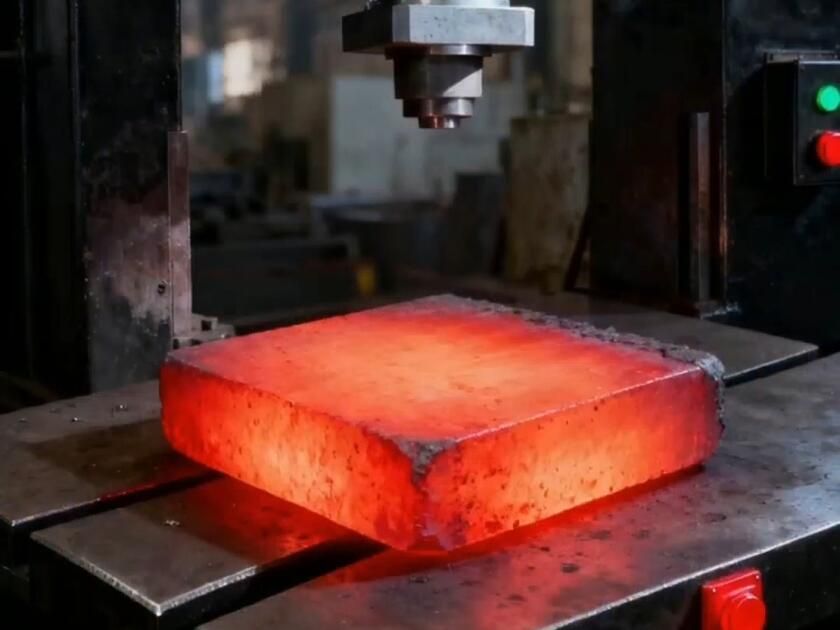
4140, yağda veya polimerde derinlemesine sertleşen orta karbonlu krom-molibden çeliğidir. Bu sertleşebilirlik miller, dişliler ve takımlar için faydalıdır, ancak aynı enine kesitin farklı bölümlerinin çok farklı zamanlarda dönüşebileceği anlamına da gelir. Bu uyumsuzluk, parçaların çarpılmasının en büyük nedenlerinden biridir.
4140 Isıl İşlem Çarpılmasının Dört Proses Nedeni
Etkenleri dört gruba ayırabilirsiniz.
1. Isıtma ve Su Verme Sırasında Termal Gradyanlar
Uzun bir çubuk ısındığında, dış kısmı merkezden daha hızlı genleşir. Su verme sırasında, çekirdek hâlâ sıcakken yüzey büzülür ve soğur. Isı uzaklaştırma bir tarafta daha hızlıysa, parça daha yavaş soğuyan tarafa doğru eğilir. Uzun bir çubuğu çok az noktadan desteklemek veya sepete dengesiz yerleştirmek bunu oldukça kötüleştirir.
2. Soğuma Hızı ve Faz Dönüşümü
Su verme sırasında yüzey çekirdekten daha hızlı soğur. 4140'ta daha hızlı soğuyan bölgeler martensite dönüşebilirken daha yavaş bölgeler beynit veya perlit oluşturur. Farklı dönüşüm ürünlerinin farklı özgül hacimleri vardır ve farklı zamanlarda oluşurlar. Bir bölge genleşirken başka bir bölge hâlâ büzülüyor olabilir. Bu yerel gerinim, özellikle kademeli millerde veya delikleri ve kama yarıkları olan parçalarda eğilmeye ve bazen burulmaya yol açar.
3. Önceki İşlemlerden Kalan Artık Gerilme
Isıl işlemden önce bile çubuk, haddeleme, dövme, doğrultma veya kaba işlemeden gelen gerilmeler taşır. Isıtma, bu gerilmelerin bir kısmını dengesiz şekilde serbest bırakır. İşlemeden sonra düz görünen bir mil, malzeme nihayet daha düşük gerilmeli bir şekle gevşeme fırsatı bulduğu için sertleştirme sırasında hareket edebilir.
4. Geometri ve Bağlama
Asimetrik kesitler, delikler, kama yarıkları ve kademe değişimleri ısının nasıl aktığını değiştirir. Bir parça çok rijit şekilde bağlanırsa, gerilmeler birikirken hareket edemez ve kelepçeler çıktığında yaylanır. İstiflenirse veya kötü desteklenirse, yerçekimi ve temas noktaları yerel gerilme ekler. Uzun parçalar destek aralığına karşı özellikle hassastır.
Proses Önleme ile Proses Sonrası Düzeltme
4140 çarpılmasıyla başa çıkmanın iki ayrı yolu vardır. Isıl işlemden önce ve sırasında azaltabilirsiniz veya temperlemeden sonra kalan eğilmeyi düzeltebilirsiniz. Bunlar birbirinin yerine geçmez.
| Yaklaşım | Ne yapar | Ana sınırlama |
|---|---|---|
| Sertleştirmeden önce normalizasyon veya gerilme giderme | Dövme veya kaba işlemeden kalan önceki artık gerilmeleri azaltır | Su vermeden kaynaklanan eğilmeyi ortadan kaldırmaz |
| Kontrollü ısıtma ve daha yavaş su verme | Termal gradyanı ve dönüşüm uyumsuzluğunu azaltır | Aşırı yapılırsa sertliği veya sertleşebilirliği düşürebilir |
| Fikstür ve destek tasarımı | Parça yönelimini ve destek aralığını tutarlı tutar | Son derece düzgün olmayan bir kesiti tamamen telafi edemez |
| Temperleme sonrası doğrultma | Proses gerilmeyi serbest bıraktıktan sonra kalan eğilmeyi düzeltir | Yeni gerilme ekler ve kontrollü kuvvet gerektirir |
Önleyici adımlar zamana değer, ancak pratik sınırları vardır. Uzun narin parçalarda, dikkatli proses kontrolünden sonra bile belirli miktarda artık eğilme kalabilir. Bu kalan eğilme, doğrultmanın bir yara bandı yerine mantıklı bir düzeltme adımı hâline geldiği yerdir.
Doğrultmanın Mantıklı Olduğu Yer — ve Olmadığı Yer
Proses iyileştirmeleriniz hâlâ artık bir eğilme bırakıyorsa, doğrultma pratik bir düzeltme adımı olabilir. Bu evrensel bir çözüm değildir. Bunu bir sınır olarak düşünüyorum, ısıl işlem kontrolünün yerine geçen bir şey olarak değil.
- Doğrultma, 4140'ta genellikle temperlemeden sonra, sertlik hâlâ işlenebilir olduğunda ve parça bir miktar sünekliğe sahip olduğunda işe yarar.
- Tutarlı bir eğilmeye sahip çubuklarda, millerde, borularda ve simetrik profillerde iyi çalışır.
- Çok sert, temperlenmemiş martensit üzerinde veya pres kuvveti altında çatlayabilecek keskin çentikleri olan parçalarda daha az uygundur.
- Doğrultmadan sonra, özellikle yüksek sertlikteki parçalarda veya yüksek artık gerilme taşıyan parçalarda çatlak olup olmadığını kontrol etmelisiniz.
Manuel doğrultma birkaç parçayla başa çıkabilir, ancak tekrarlanabilirlik zarar görür. Otomatik hidrolik doğrultmanın genellikle devreye girdiği yer burasıdır.
Tekrarlanan Isıl İşlem Sonrası Düzeltme için Otomatik Hidrolik Doğrultma
Isıl işlemden sonra yüzlerce 4140 çubuğu veya boruyu düzeltirken, manuel pres doğrultma bir darboğaz hâline gelir. Bir operatör basar, kontrol eder, tekrar basar ve sonuç işi kimin yaptığına bağlıdır. Otomatik bir hidrolik doğrultma hattı bunu değiştirir. Makine parçayı yükler, birden fazla noktada salgıyı ölçer, yüksek noktayı hesaplar, kontrollü bir strok uygular ve yeniden ölçer. Parça tolerans içinde kalana kadar devam eder.
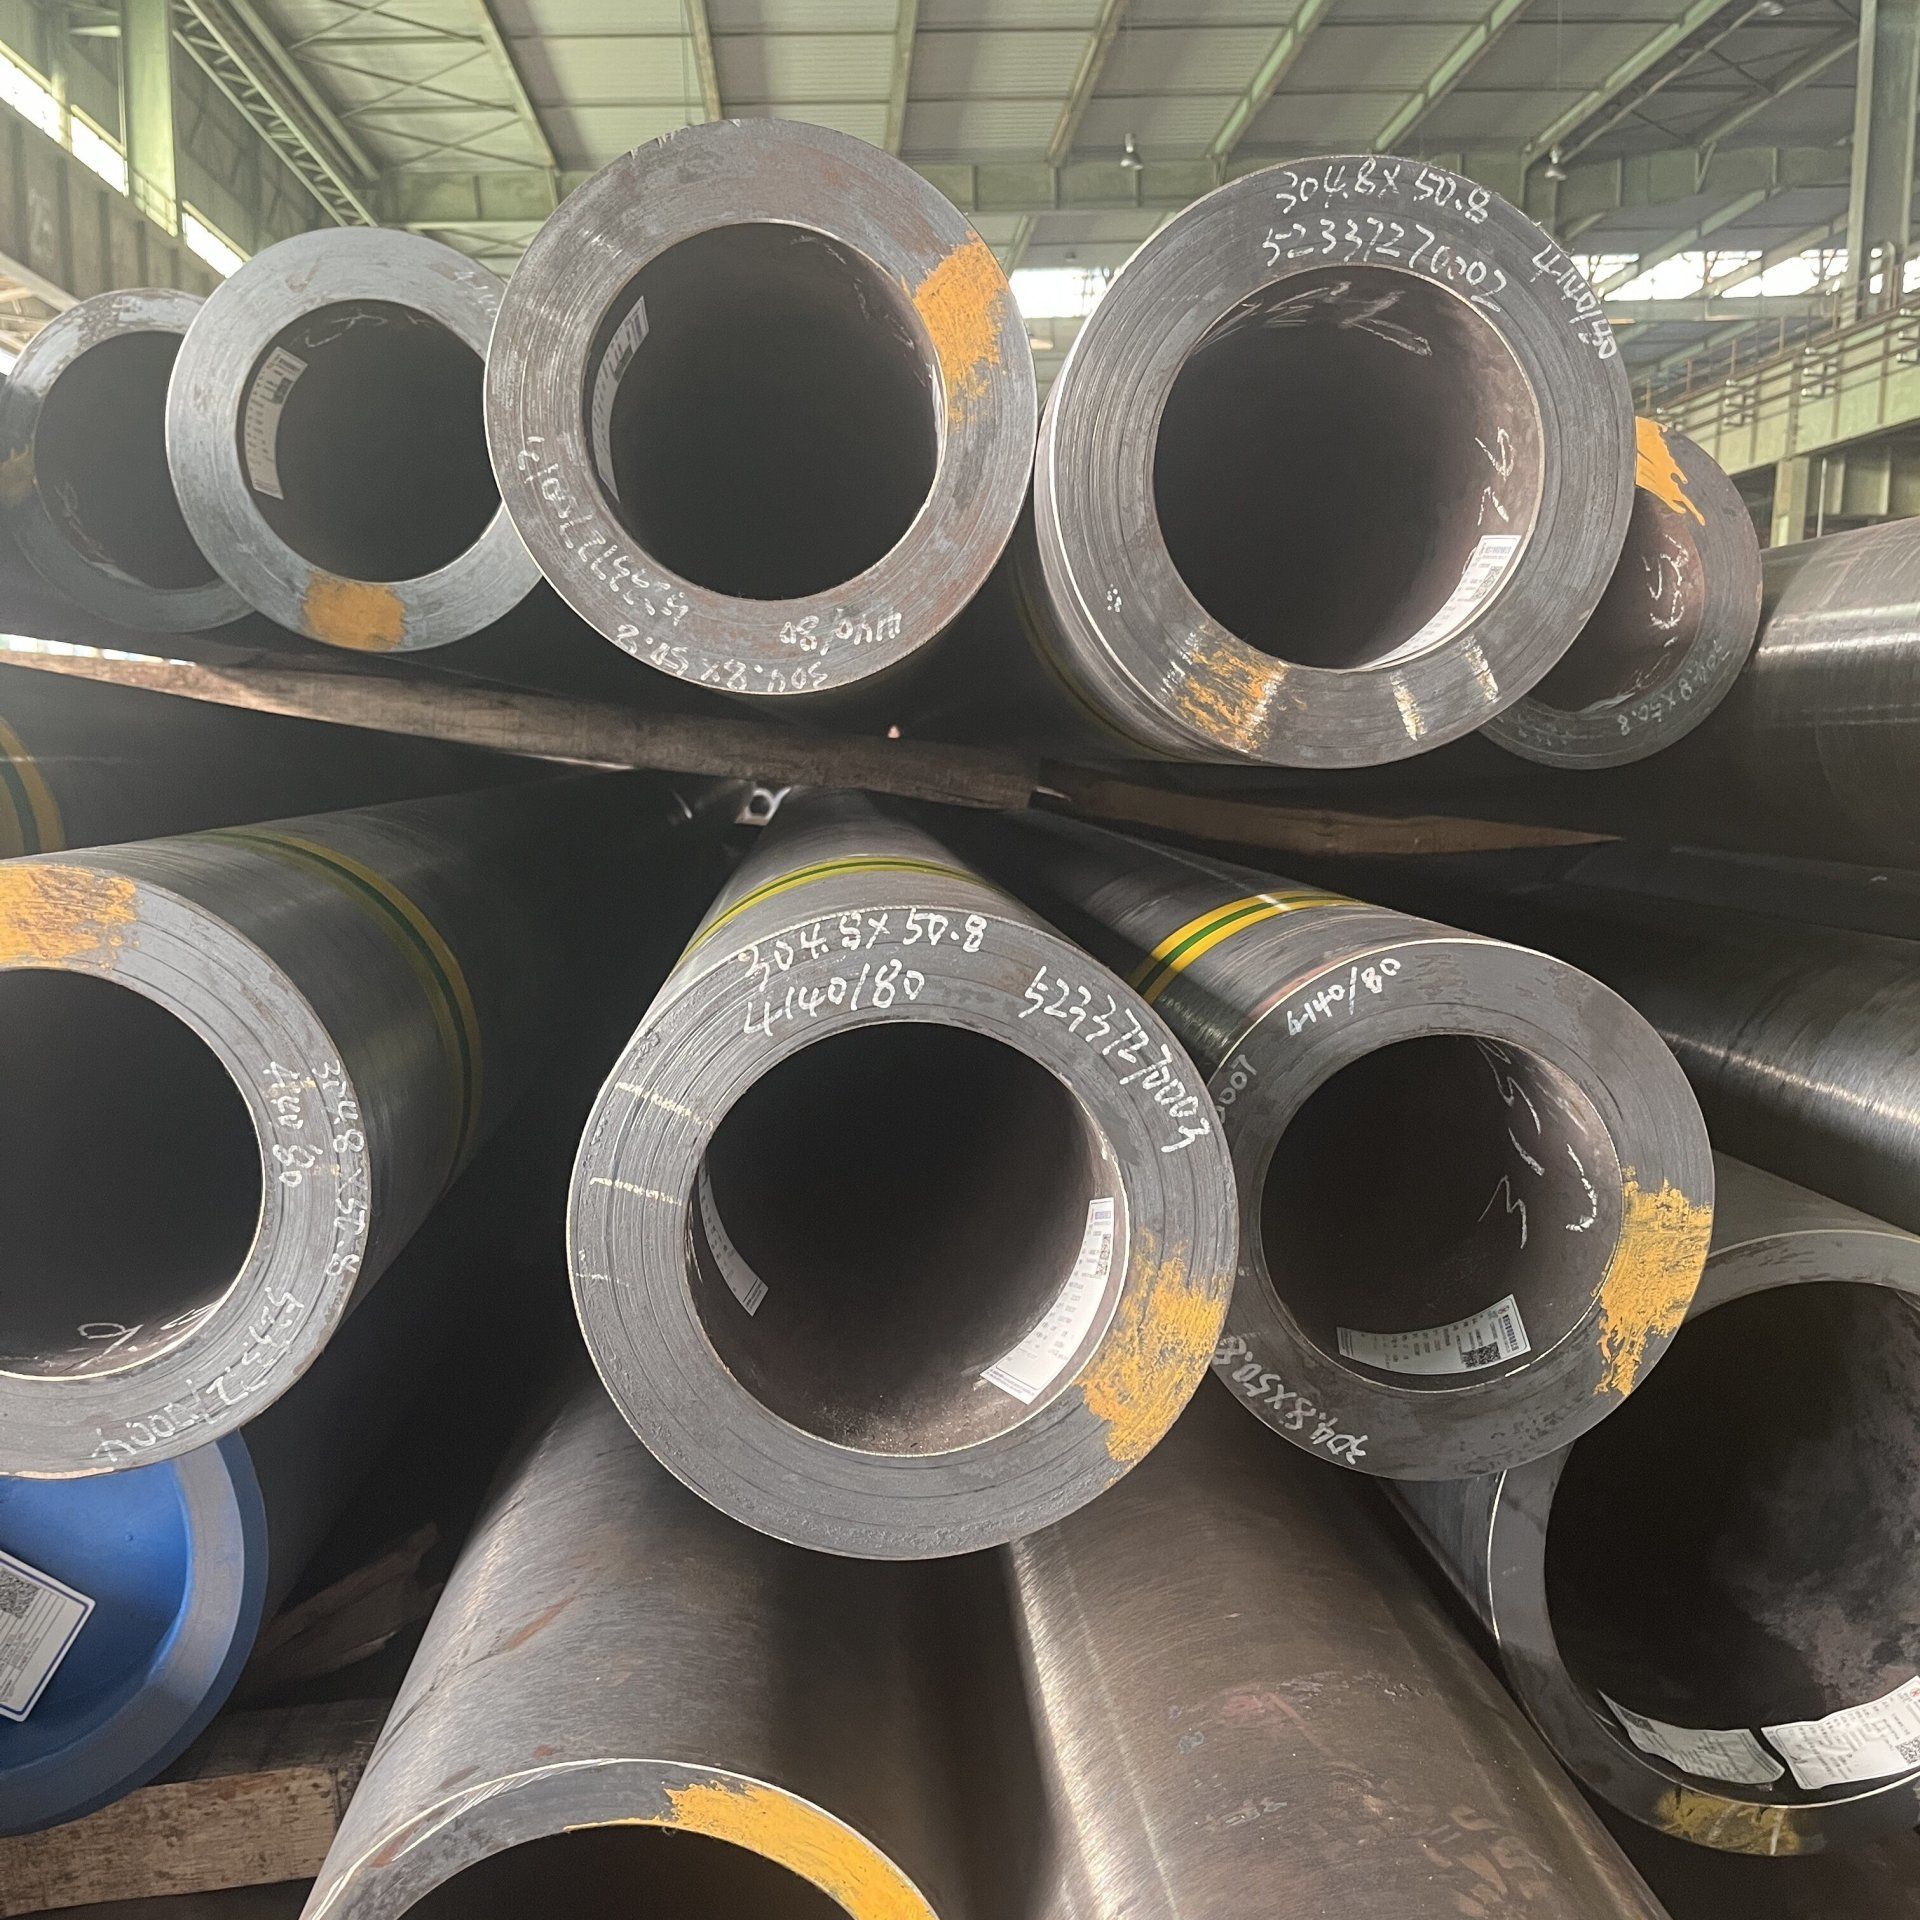
4140 millerde ve yuvarlak çubuklarda, otomatik doğrultma sistemlerimiz düzlüğü 0,01 mm içinde tutabilir ve manuel çalışmadan üç ila beş kat daha hızlı çalışır. Kontrol sistemi her düzeltme sonucunu kaydettiği ve bir sonraki stroku ayarladığı için, bir operatör aynı anda birkaç makineyi yönetebilir. Uzun veya ağır iş parçalarında bu daha da önemlidir.
Bazı hatlarda, parçalar üst sertlik sınırlarına yakın olduğunda veya müşteri spesifikasyonları gerektirdiğinde Almanya'nın QASS'ından çatlak tespitini de entegre ediyoruz. Bu, çatlamış parçaları daha fazla preslemeden önce ayırma şansı verir. Bu tür bir sistem kötü bir su verme için çözüm değildir, ancak tek başına proses kontrolünün gideremediği artık eğilmeyle başa çıkmanın tekrarlanabilir bir yoludur.
Üretim Sahasına Taşıyabilecekleriniz
4140 ısıl işlem çarpılması için prosesten başlardım: desteği ve bağlamayı kontrol edin, gereksiz termal gradyanları azaltın, sertleştirmeden önce artık gerilmeyi giderin ve parça geometrisi için aşırı su vermeden kaçının. Ardından ne kadar eğilme kaldığını ölçün. Kalan eğilme izin verilen bir düzeltme aralığındaysa ve parça temperlemeden sonra sünek bir durumdaysa, doğrultma mantıklıdır. Parçalar preste çatlıyorsa veya düzeltmeden sonra hareket ediyorsa, durun ve prosesi yeniden kontrol edin.
Tekrarlanan ısıl işlem sonrası düzeltme için otomatik hidrolik doğrultma, özellikle uzun çubuklarda, millerde ve borularda manuel prese göre daha öngörülebilir bir alternatif sunar. Kendi 4140 çarpılma vakalarınıza daha yakından bakmak isterseniz, bize ulaşın ve ayrıntıları birlikte inceleyebiliriz.