
Düzeltme İçin Boruları Sıraya Sokmayı Bırakın
Boru düzeltme, bir presin işi değildir. Bize boru malzemenizi, çapını, et kalınlığını ve başlangıç eğriliğini gönderin. Bir numune testi yapalım ve gerçekte ulaşabileceğiniz üretim hızını gösterelim.
Otomatik Boru Düzeltme Makinesi
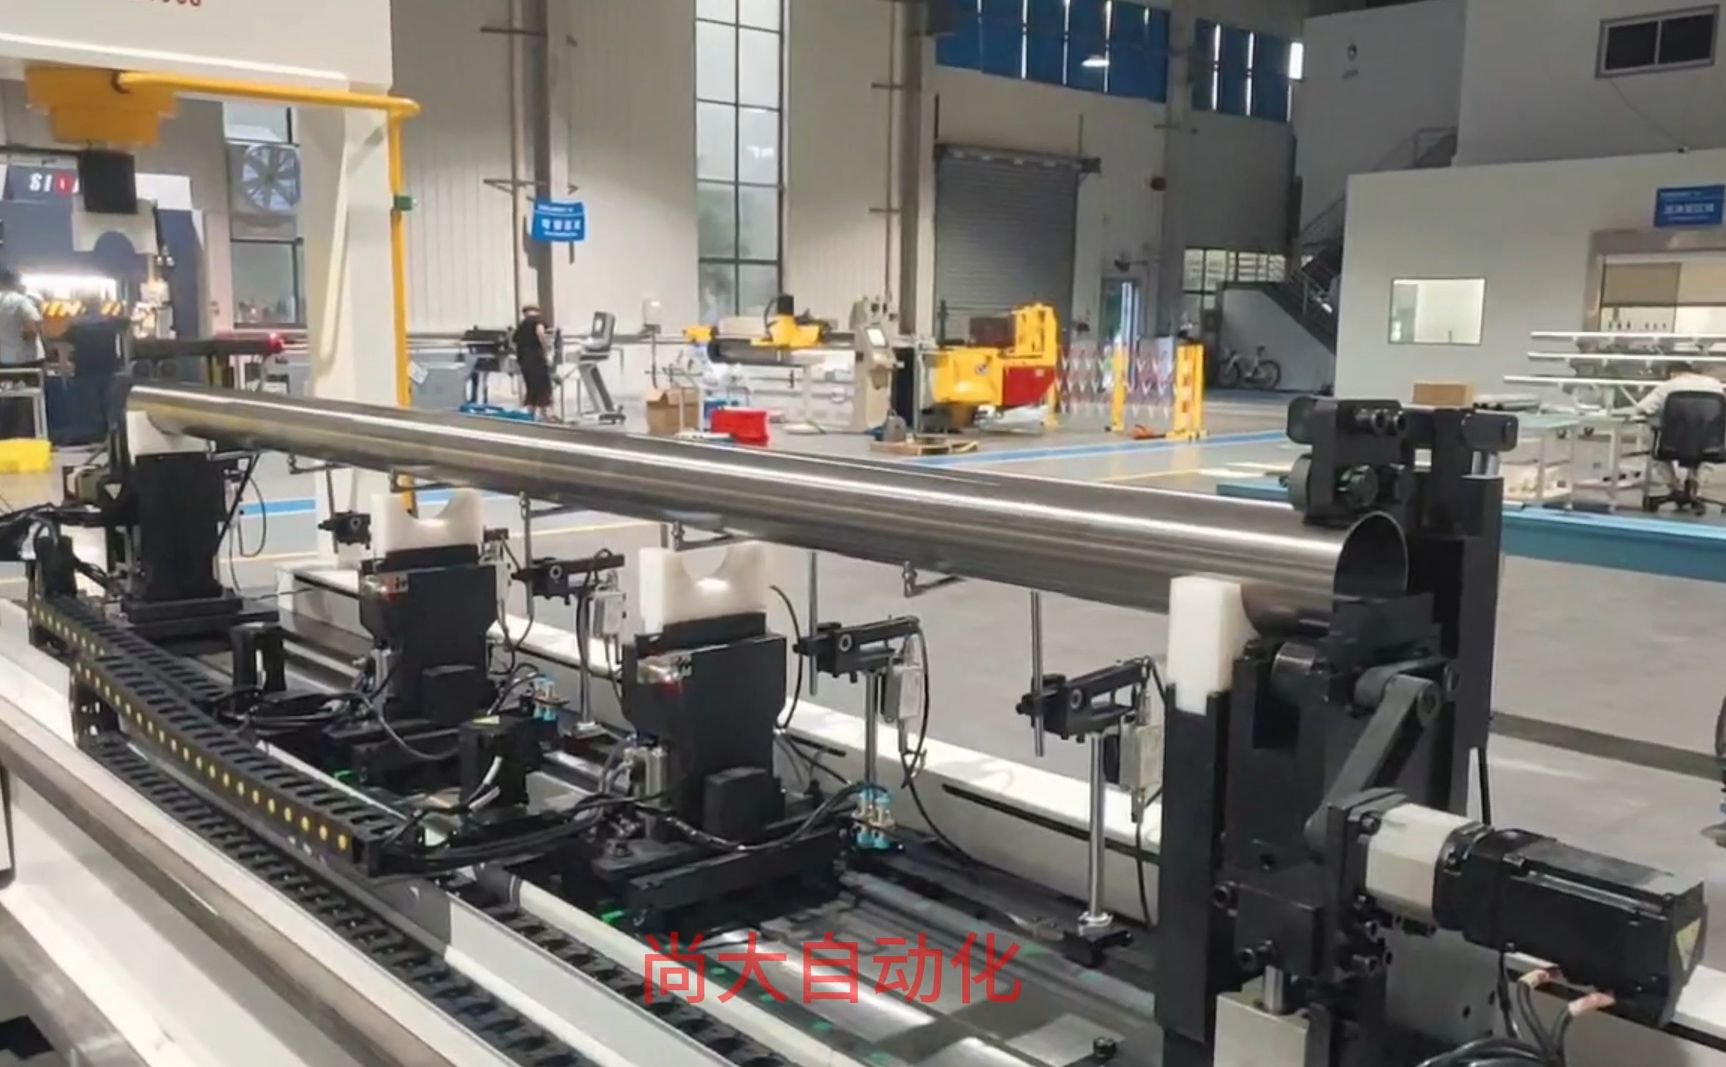
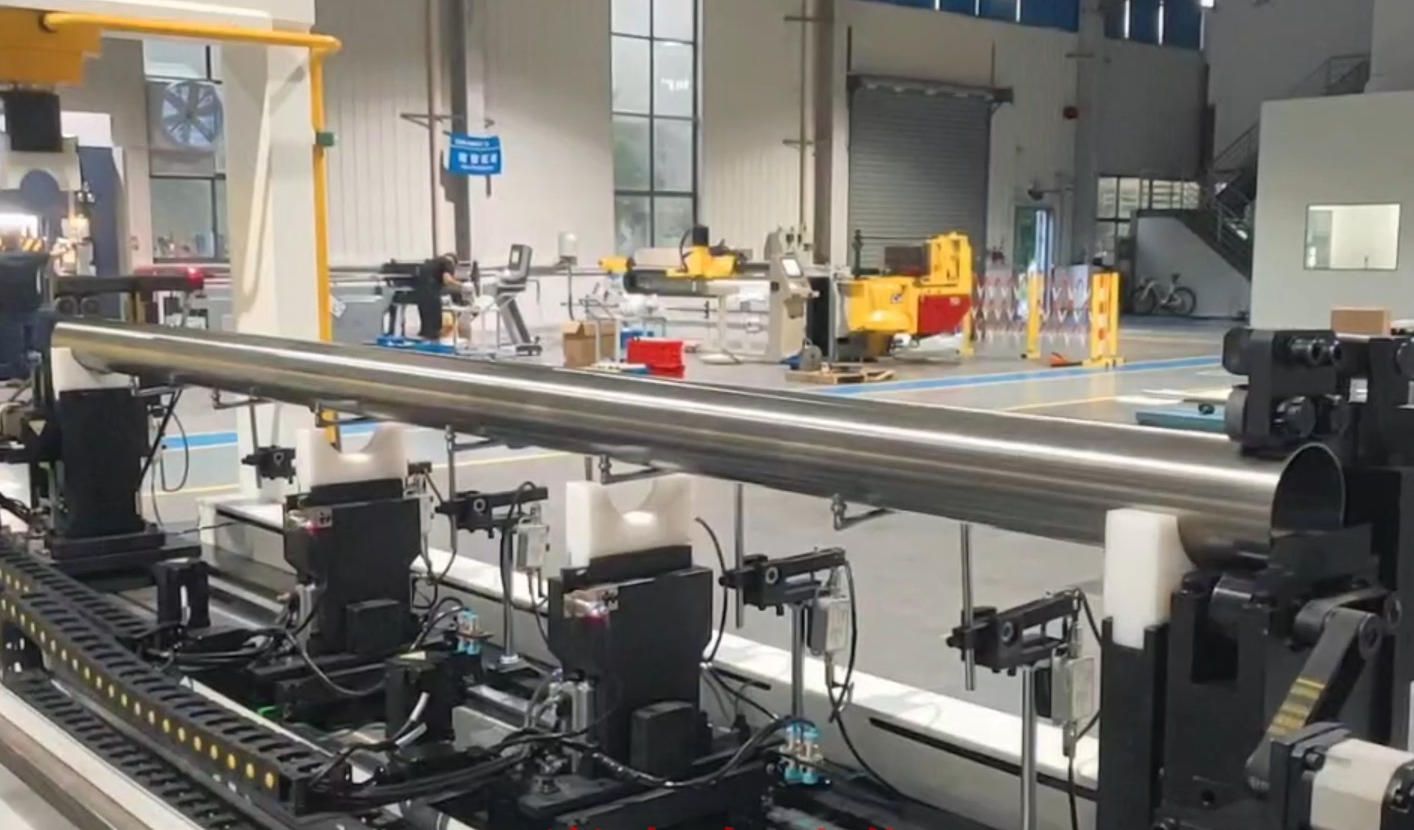
Yüksek hacimli, büyük çaplı boru iş parçaları için tasarlandı. Bu makine boruyu otomatik olarak besler, ölçer, düzeltir ve boşaltır. Bir operatör hattı denetlerken AI kalibrasyonu basıncı malzemeye, çapa, et kalınlığına, uzunluğa ve başlangıç eğriliğine göre ayarlar. Bir hidrolik pres, 12 metrelik bir boruda bu çevrim süresine veya düzgünlük tutarlılığına yaklaşamaz.
Boru Düzeltme Kapasitesi ve Hızı
Bu sayılar üretiminizi belirler. İş parçası malzemesi, çapı, et kalınlığı, kesiti, uzunluğu ve ağırlığı gereken basıncı belirler. Başlangıç deformasyonu ve hedef düzgünlük hassasiyeti belirler. Makine her ikisini de karşılar.
Büyük Çaplı Üretim Kapasitesi Neden Sorunsuz Çalışır
Her alt sistem, boruyu durmadan hareket ettirmek için tasarlanmıştır. Düzeltme çevrimi tek bir pres darbesi değildir; ölçen, ayarlayan ve doğrulayan kapalı çevrimli bir düzeltme dizisidir.
Otomatik Yükleme ve Boşaltma
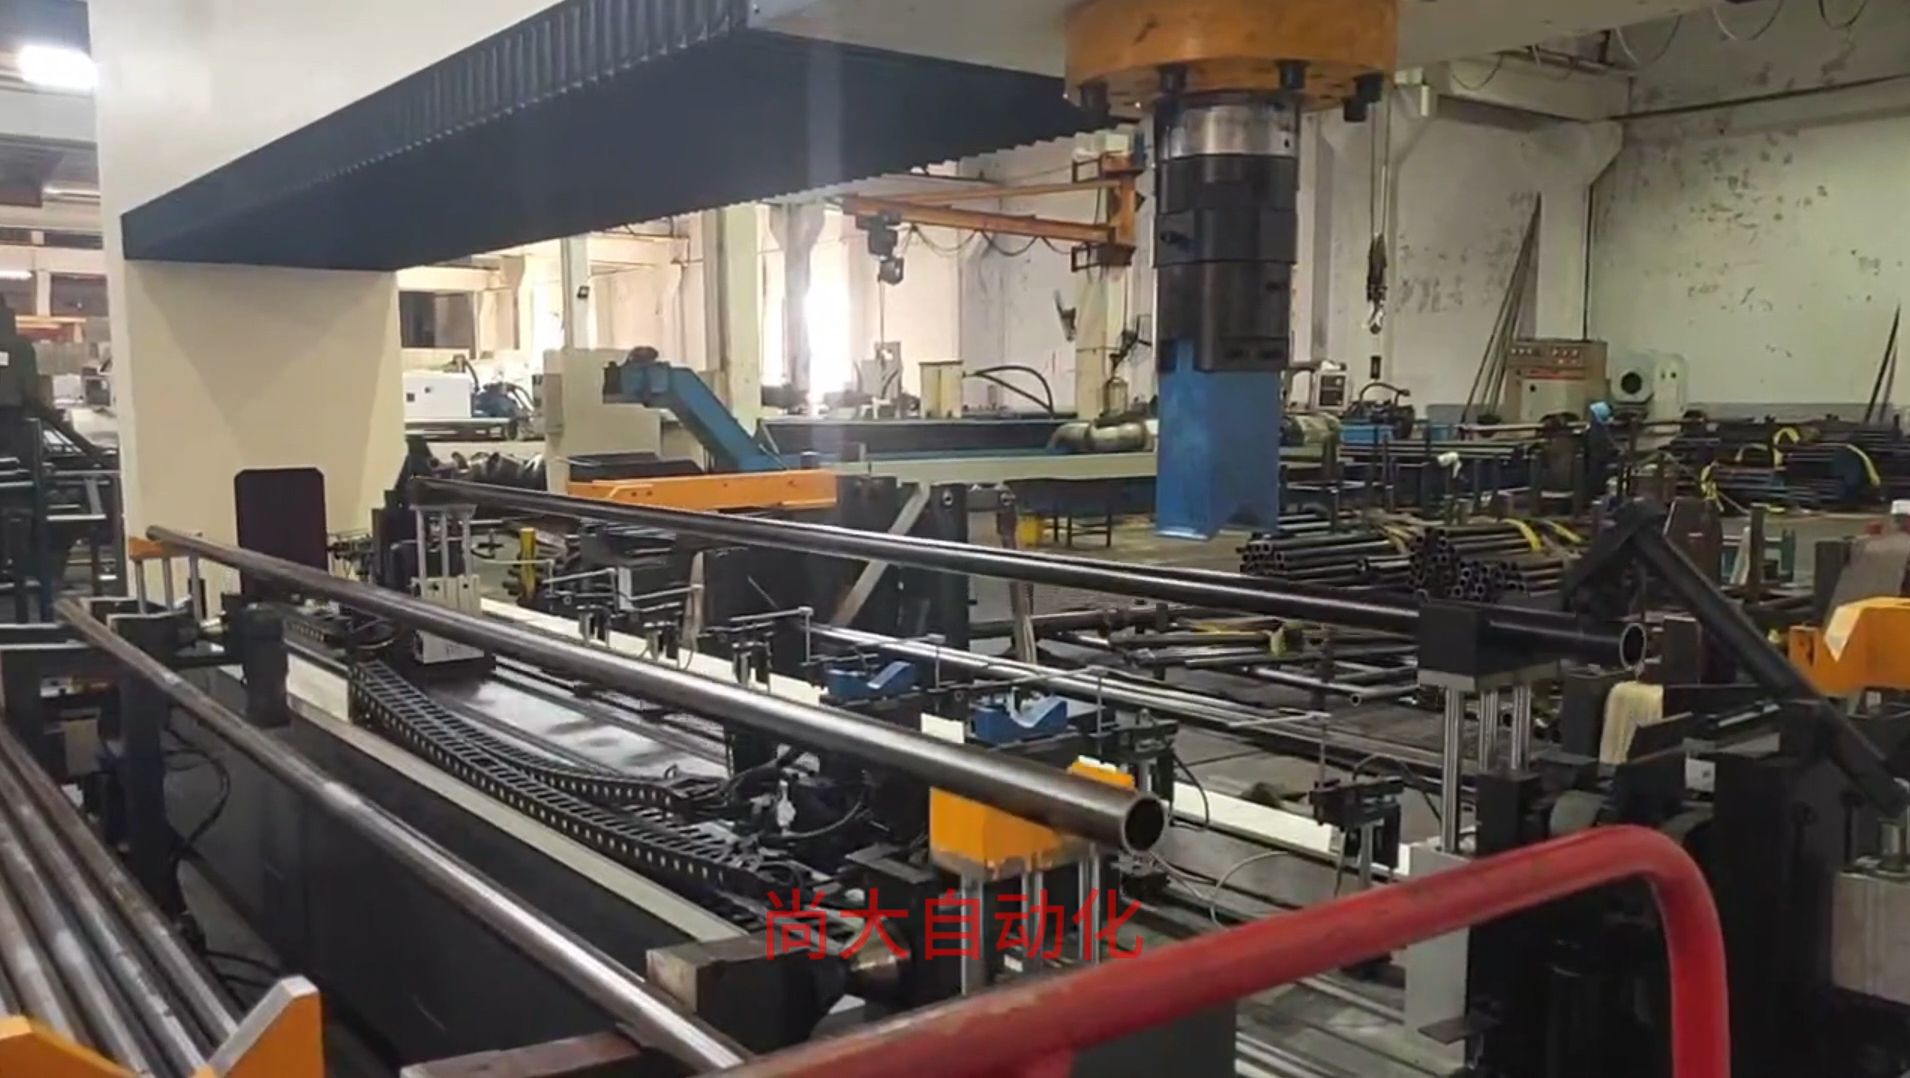
Rulolu konveyörler ve servo tutucular, boruyu düzeltme istasyonuna besler ve bitmiş parçaları manuel müdahale olmadan alır. Ø89 mm'den Ø168 mm'ye geçiş yaklaşık 15 dakika sürer.
AI Kendi Kendine Öğrenen Kalibrasyon
Sistem her düzeltmeden sonra geri yaylanmayı kaydeder ve aynı partideki bir sonraki boru için basıncı ve stroku ayarlar. İki veya üç parçadan sonra makine, malzemeniz ve et kalınlığınız için gereken kuvveti tahmin eder. Manuel parametre ayarı yoktur.
Çok Noktalı Lazer Denetimi
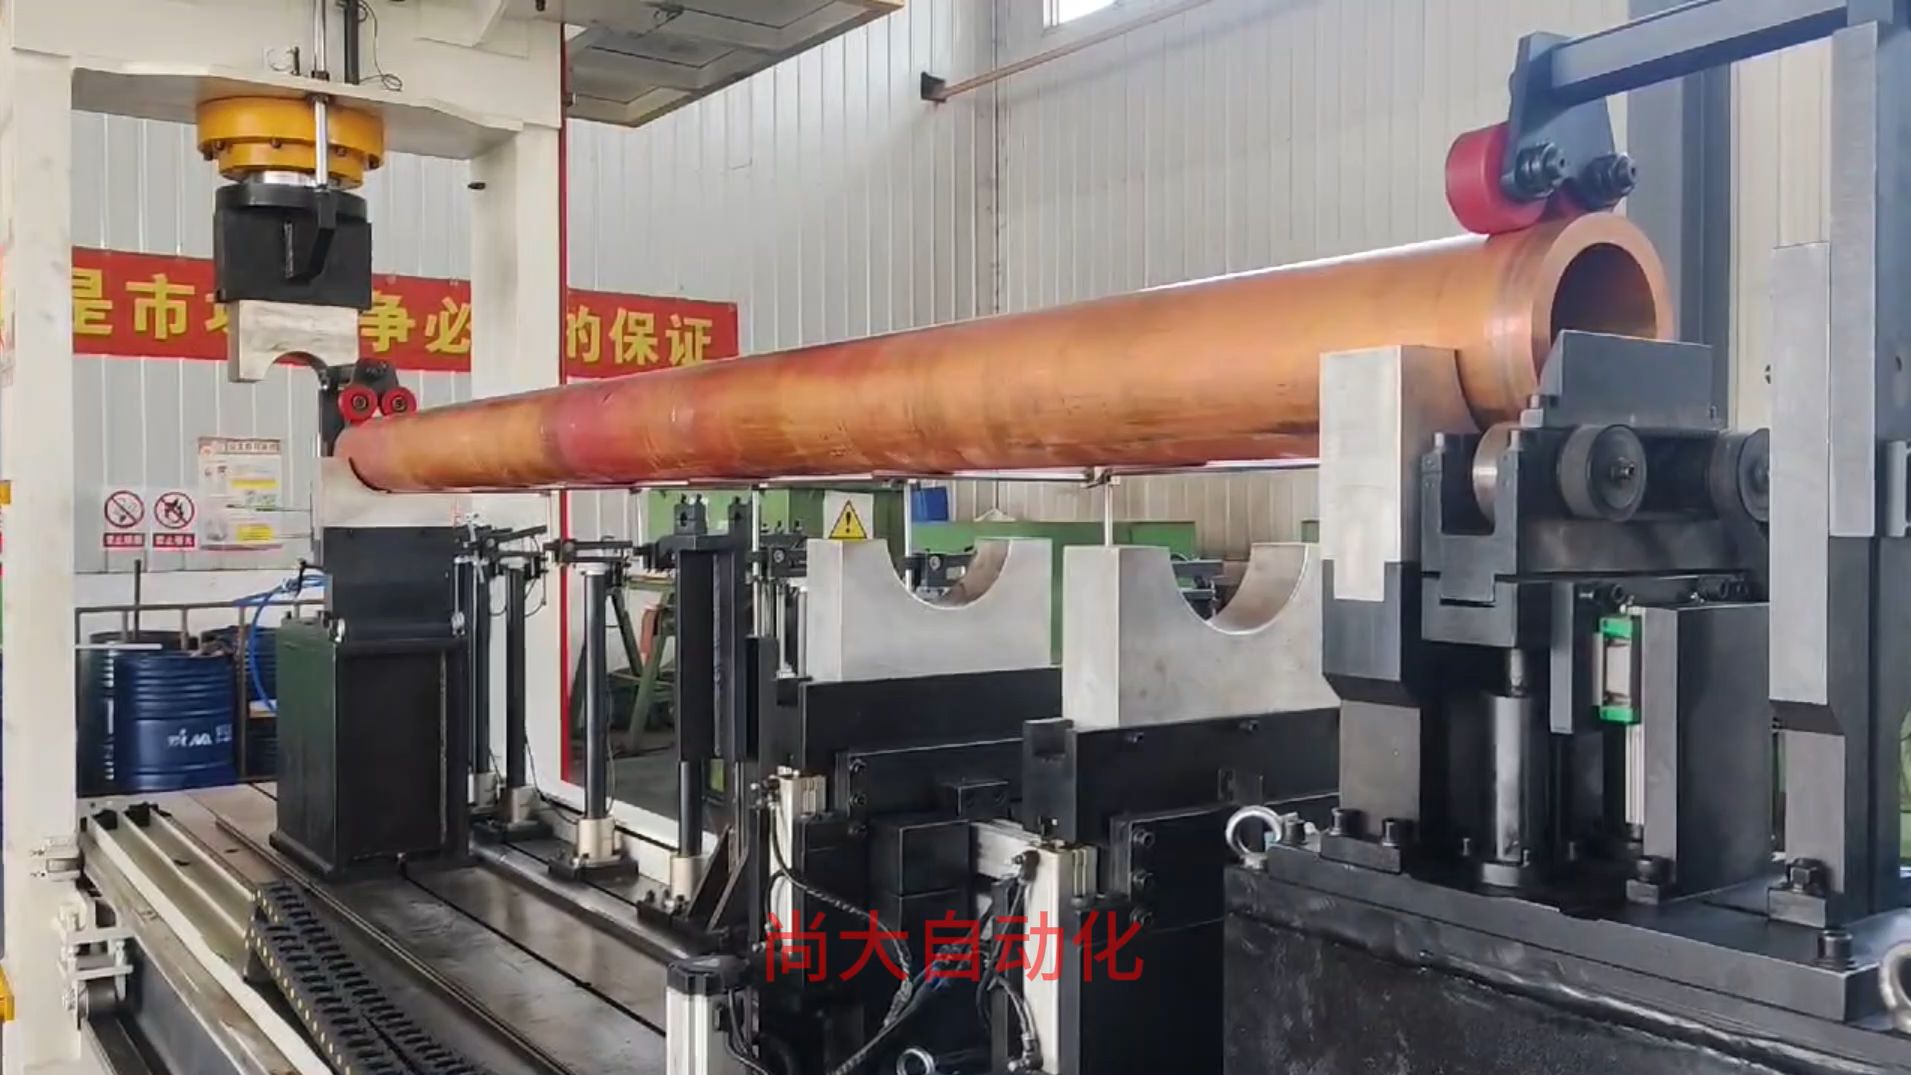
Üç lazer kafası, yalnızca merkezde değil, boru uzunluğu boyunca sapmayı ölçer. Her çevrimden sonra doğrulanmış düzgünlük elde edersiniz ve veriler MES'e kaydedilir. Operatörün yargı kararı vermesine gerek yoktur.
Nokta Basınçlı Hidrolik Düzeltme
İki hidrolik silindir, boru boyunca hesaplanan noktalara basınç uygular. Yük kademeli olarak uygulanır; yüzey izleri, girinti veya ince cidarlı borularda cidar çökmesi önlenir.
Tek Operatör, Birden Fazla Hat
Parti ayarlandıktan sonra makine gözetimsiz çalışır. İş parçasını değil, ekranı kontrol edersiniz. Bir operatör üç veya dört düzeltme hücresini yönetebilir.
Çizik Yok, Girinti Yok
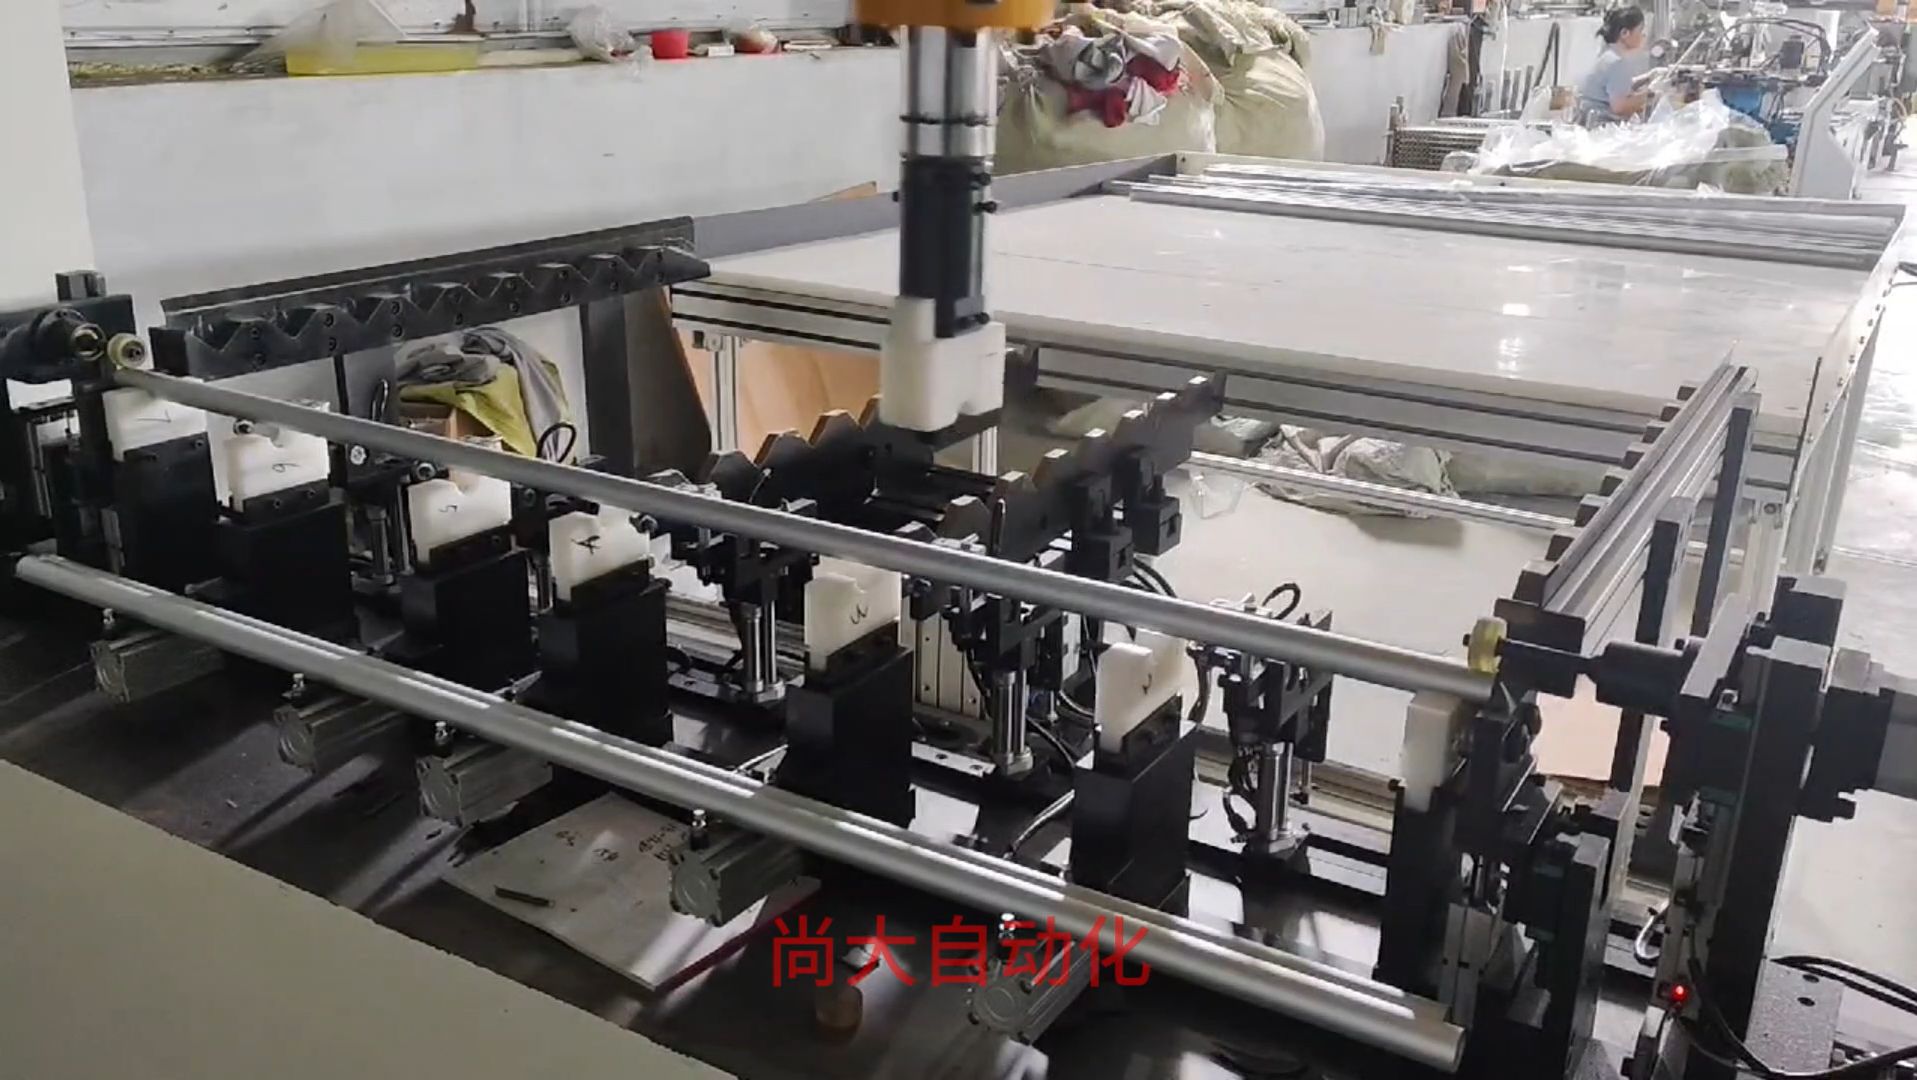
Takımlar boruya yalnızca hesaplanan basınç noktalarında temas eder; kuvvet kontrolü malzemenizin akma dayanımına saygı gösterir. Yüzey kalitesi kritik borular temiz kalır.
Teknik Veriler – SD-PSM-220
Değerler standart konfigürasyon için geçerlidir. Nihai basınç ve çevrim süresi boru malzemesine, çapına, et kalınlığına, uzunluğuna ve başlangıç eğriliğine bağlıdır. Shangda mühendisleri, numune testi sırasında tam parametreleri doğrulayacaktır.
| İş parçası dış çap aralığı | 25–220 mm |
| Et kalınlığı | 2–25 mm (dış çapa bağlı olarak) |
| İş parçası uzunluğu | 2–12 m |
| Malzeme | karbon çeliği, alaşımlı çelik, paslanmaz çelik, bakır, pirinç, alüminyum |
| Basınç kapasitesi | 2000 kN |
| Düzeltme hızı | 8–18 m/dk besleme |
| Çevrim süresi | Boru başına 45–90 sn, girişten çıkışa kadar ölçülür |
| Ölçüm sistemi | 3 noktalı lazer + isteğe bağlı QASS çatlak tespiti |
| Kontrol | AI kendi kendine öğrenen düzeltmeli CNC kapalı çevrim |
| Yükleme/boşaltma | rulolu konveyör + servo tutucular |
| Kurulu güç | 45 kW |
| Zemin alanı | 18 m × 4 m (malzeme tamponu hariç) |
Yüksek Hacimli Boru İşleyen Sektörler
Petrol ve gaz ilk sırada yer alır çünkü sondaj borusu, muhafaza borusu ve üretim boruları yüzlerce adetlik partiler halinde gelir. Bu makine, gece vardiyası operatörleri eklemeden hattı hareket halinde tutar.
Request a Quote
Interested in otomatik boru doğrultma makinesi? Fill out the form below and our team will get back to you within 24 hours.