
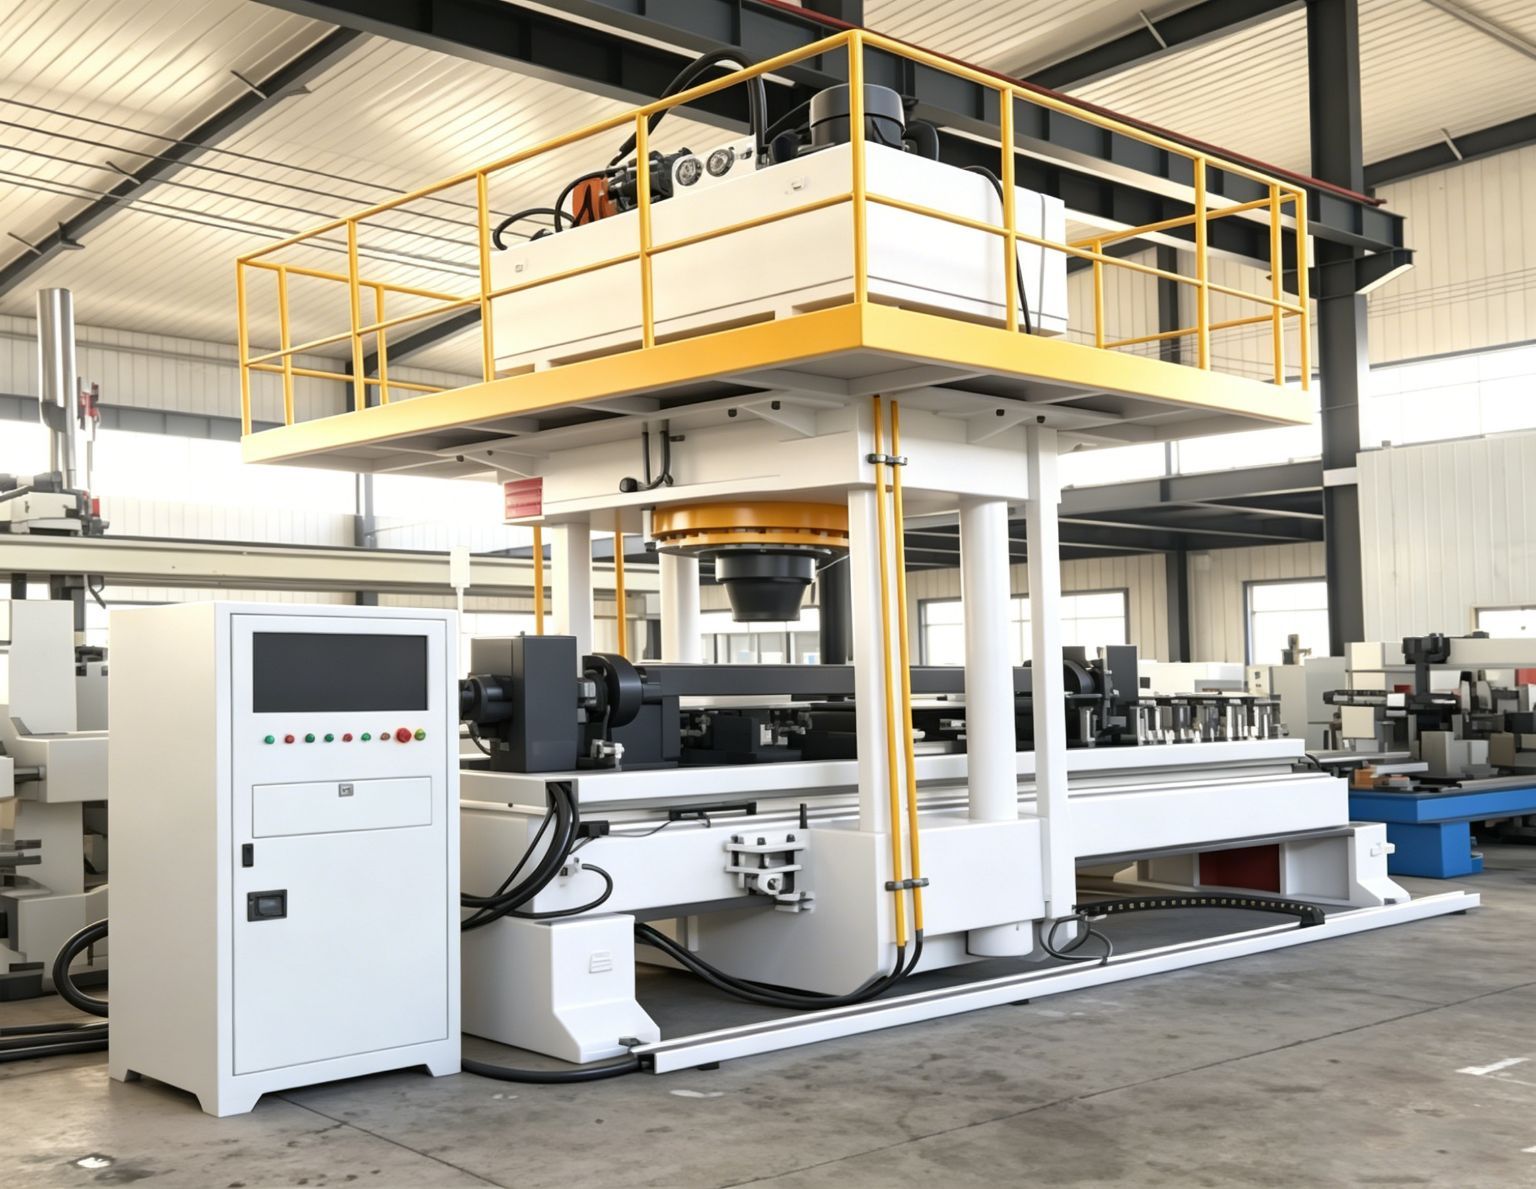
Üretim hesaplarınızı değiştiren çevrim süreleri
Bir düzleştirme çevrimi dakikalardan saniyelere düştüğünde darboğaz başka bir yere taşınır. İşte sahip olmak isteyeceğiniz sorun budur.
Çoğu kare boru iş parçası, uzunluk, et kalınlığı ve başlangıç sapmasına bağlı olarak tam bir düzleştirme çevrimini 30 saniye ile 2 dakika arasında tamamlar. Buna otomatik yükleme, çok noktalı ölçüm, düzeltme pres stroku, düzeltme sonrası doğrulama ve boşaltma dahildir. Parça ikinci bir geçiş gerektirirse — nadirdir, ancak ciddi şekilde çarpık malzemelerde olur — sistem operatör müdahalesi olmadan otomatik olarak döngüye girer.
Makine, fabrikada entegre bir seçenek olarak otomatik besleme ve boşaltma sistemlerini destekler. Yüksek çeşitlilikte üretim ortamlarında manuel yükleme modunda da çalıştırabilirsiniz. İkisi arasında geçiş HMI üzerinde bir dakikadan kısa sürer. Giriş ve çıkış konveyörlerini mevcut hat yüksekliğinize uyacak şekilde üretiyoruz; böylece entegrasyon zemini kesmeyi veya bitişik istasyonları yeniden yapılandırmayı gerektirmez.
Kare boru düzleştirme, ele aldığımız en çok talep edilen uygulamalardan biri haline geldi. Yapay zeka altyapısı ve veri merkezi inşaatındaki son artış, sıvı soğutmayı ön plana çıkardı — ve bununla birlikte hassas şekilde düzleştirilmiş kare boru manifoldları ve sıvı soğutma dağıtıcılarına olan ihtiyacı. Müşterilerimizden birkaçı bu pazara erken benimseme aşamasında girdi, düzleştirme ekipmanımızı devreye aldı ve üretime geçtikten sonraki aylar içinde sermaye yatırımlarını geri kazandı. Talep arttığında çevrim süresi gelirdir.
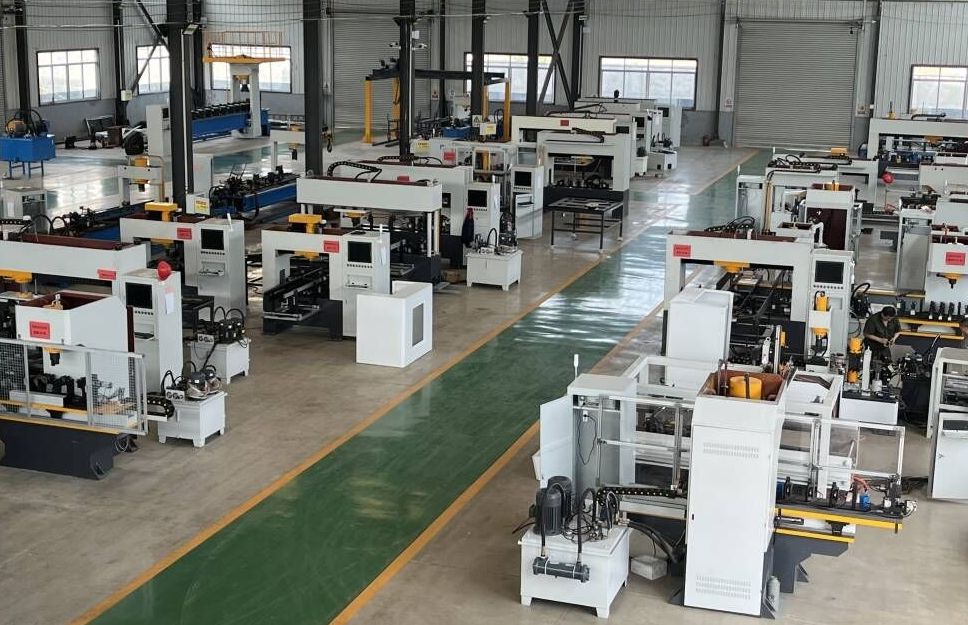
Müşteri teslimatını bekleyen üretim partisi — kare boru düzleştirme bizim için tek seferlik özel bir proje değil, tekrarlayan bir iştir.
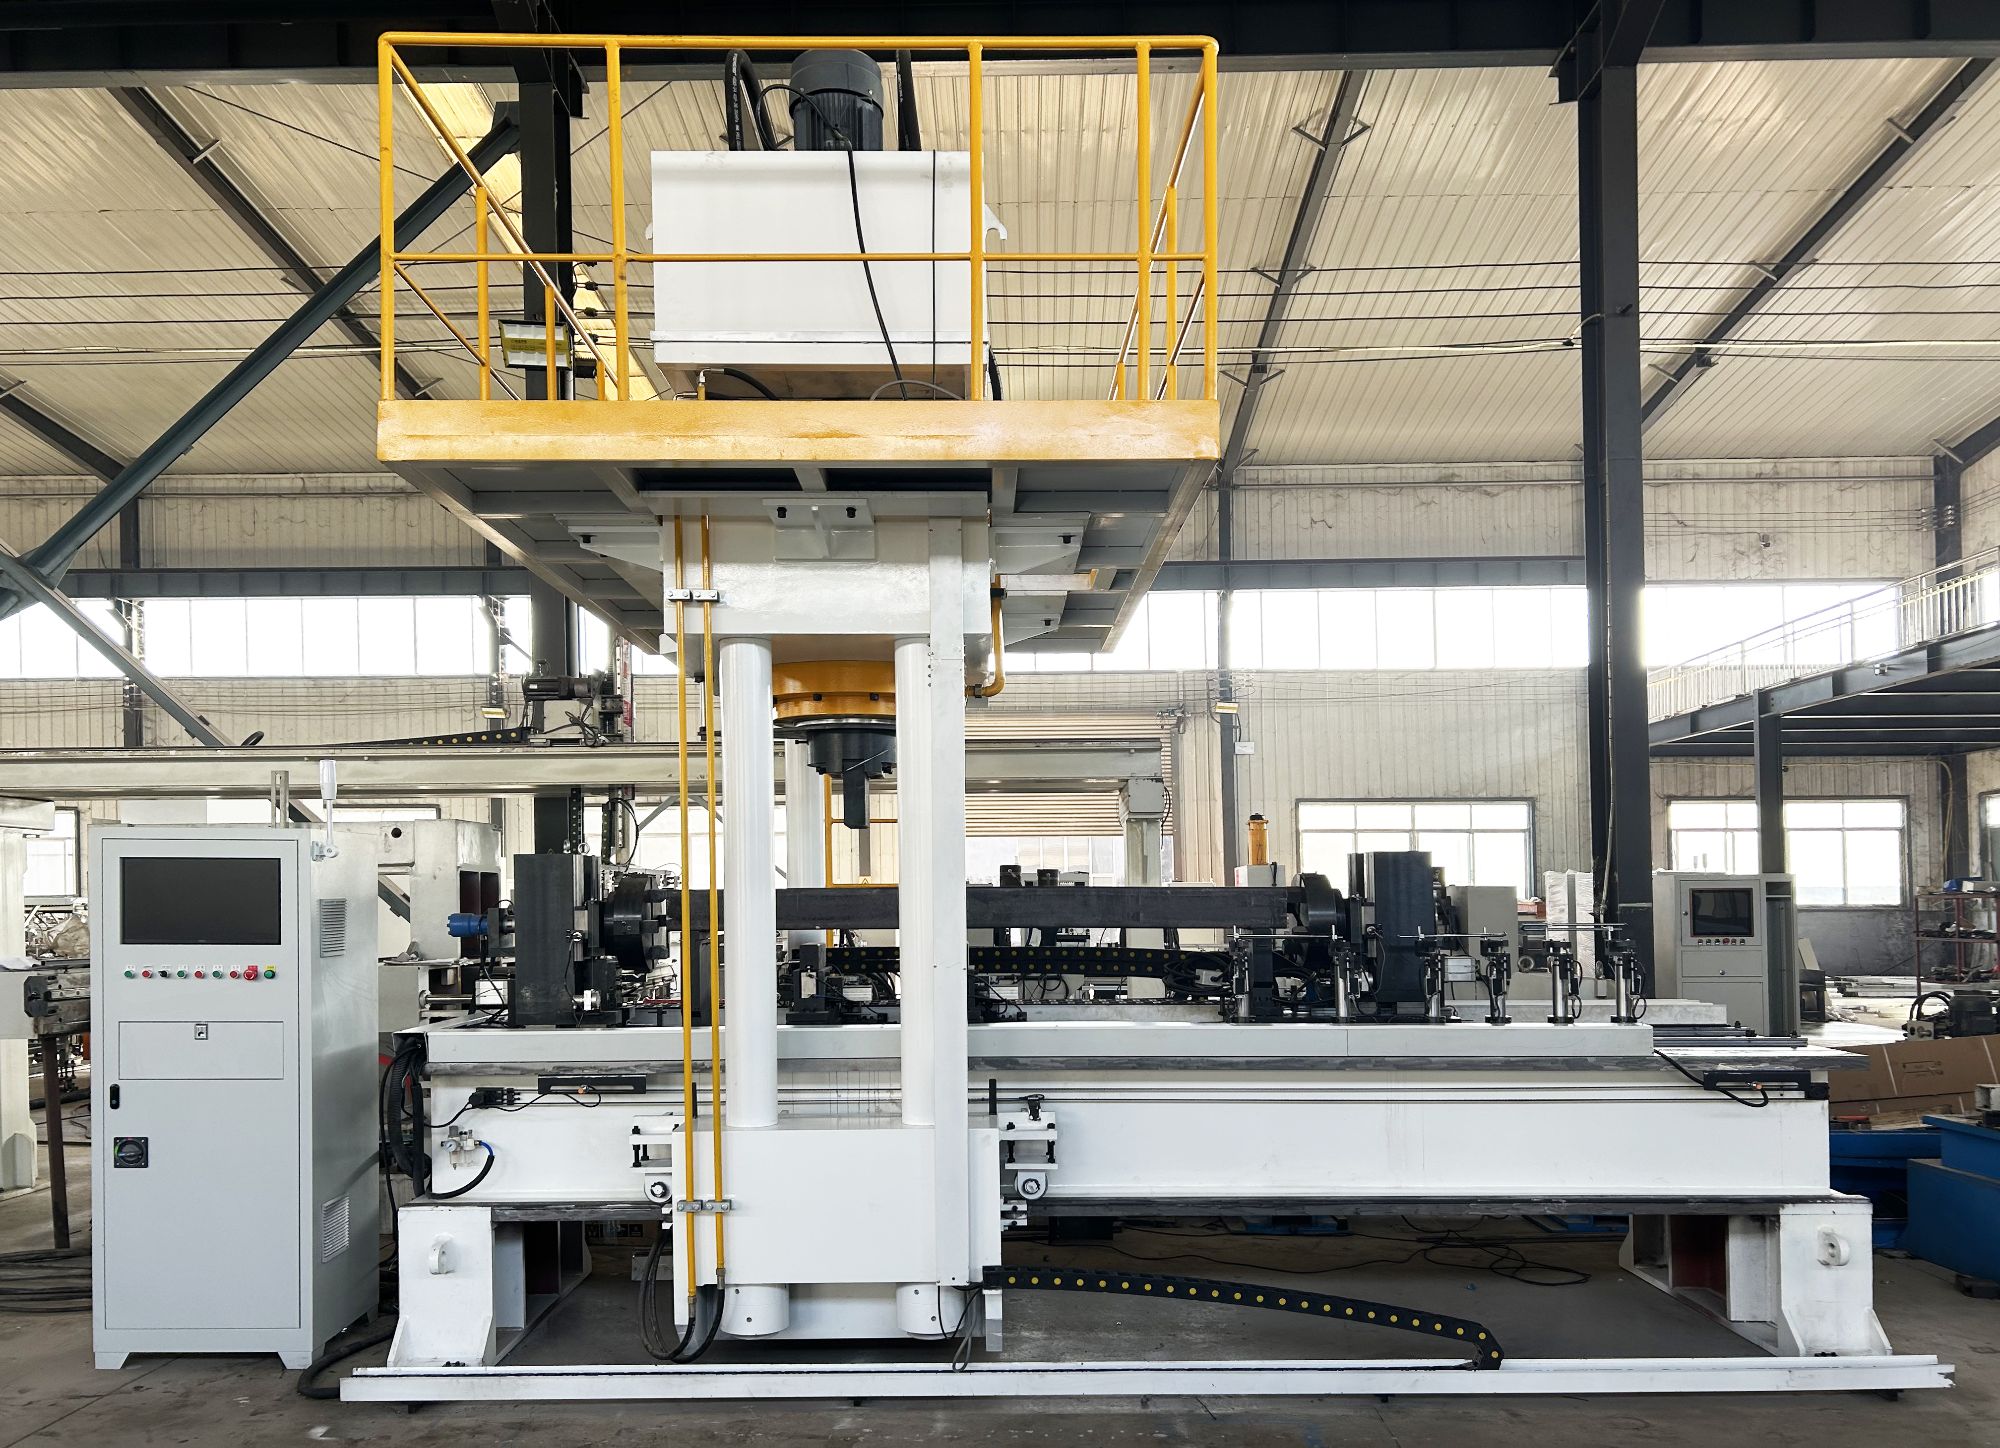
Tek noktalı tahmin değil, çok noktalı ölçüm
Düzleştirme tek bir sayı değildir. Uzunluk boyunca değişir. Daha fazla ölçüm noktası, daha fazla düzeltme konumu — ve daha iyi bir sonuç anlamına gelir.
Tekrarlanabilirlik: ±0,005 mm
İş parçası boyunca konumlandırılmış birden fazla lazer deplasman sensörü, her düzeltme düğümündeki sapmayı aynı anda ölçer. Sistem, hem ASME Y14.5 hem de ISO 2768-mK tolerans bantlarını aşan ±0,005 mm tekrarlanabilir konumlandırma doğruluğu elde eder. Bu, uzunluk boyunca ekstrapole edilen tek noktalı bir ölçüm değildir — her sensör gerçek zamanlı verileri bağımsız olarak düzeltme algoritmasına besler.
Düzleştirme: ±0,5 mm'den ±0,03 mm'ye kadar
Standart konfigürasyon, tüm iş parçası uzunluğu boyunca ±0,5 mm ile ±0,05 mm arasında düzleştirme sağlar. Yüksek hassasiyetli uygulamalar için — sıvı soğutma manifoldları, hassas hidrolik bileşenler, tıbbi cihaz çerçeveleri — ek sensör başlıkları eklemek, kısa ila orta uzunluktaki bölümlerde kontrol edilebilir aralığı ±0,03 mm'ye sıkılaştırır. Daha fazla sensör daha fazla düzeltme düğümü oluşturur; bu da yerel sapma üzerinde daha ince kontrol anlamına gelir. Oksit kabuğu ve yüzey düzensizlikleri ölçüm doğruluğunu etkilemez; lazer sistemi yüzey koşullarından kaynaklanan gürültüyü filtreler.
Kapalı Devre Düzeltme
Kontrol sistemi tek bir otomatik çevrim içinde ölçer, bastırır, yeniden ölçer ve ayarlar. Geri yaylanma telafisi, denetleyicide saklanan malzemeye özgü modellerden hesaplanır. Parçanın düz göründüğü ana dair operatörün hissine güvenmezsiniz. Makine hedef toleransa göre doğrular ve geçene kadar iş parçasını bırakmaz. Üretim yöneticileri için bu, 07:00 vardiyası ile 23:00 vardiyasının aynı sonuçları ürettiği anlamına gelir.
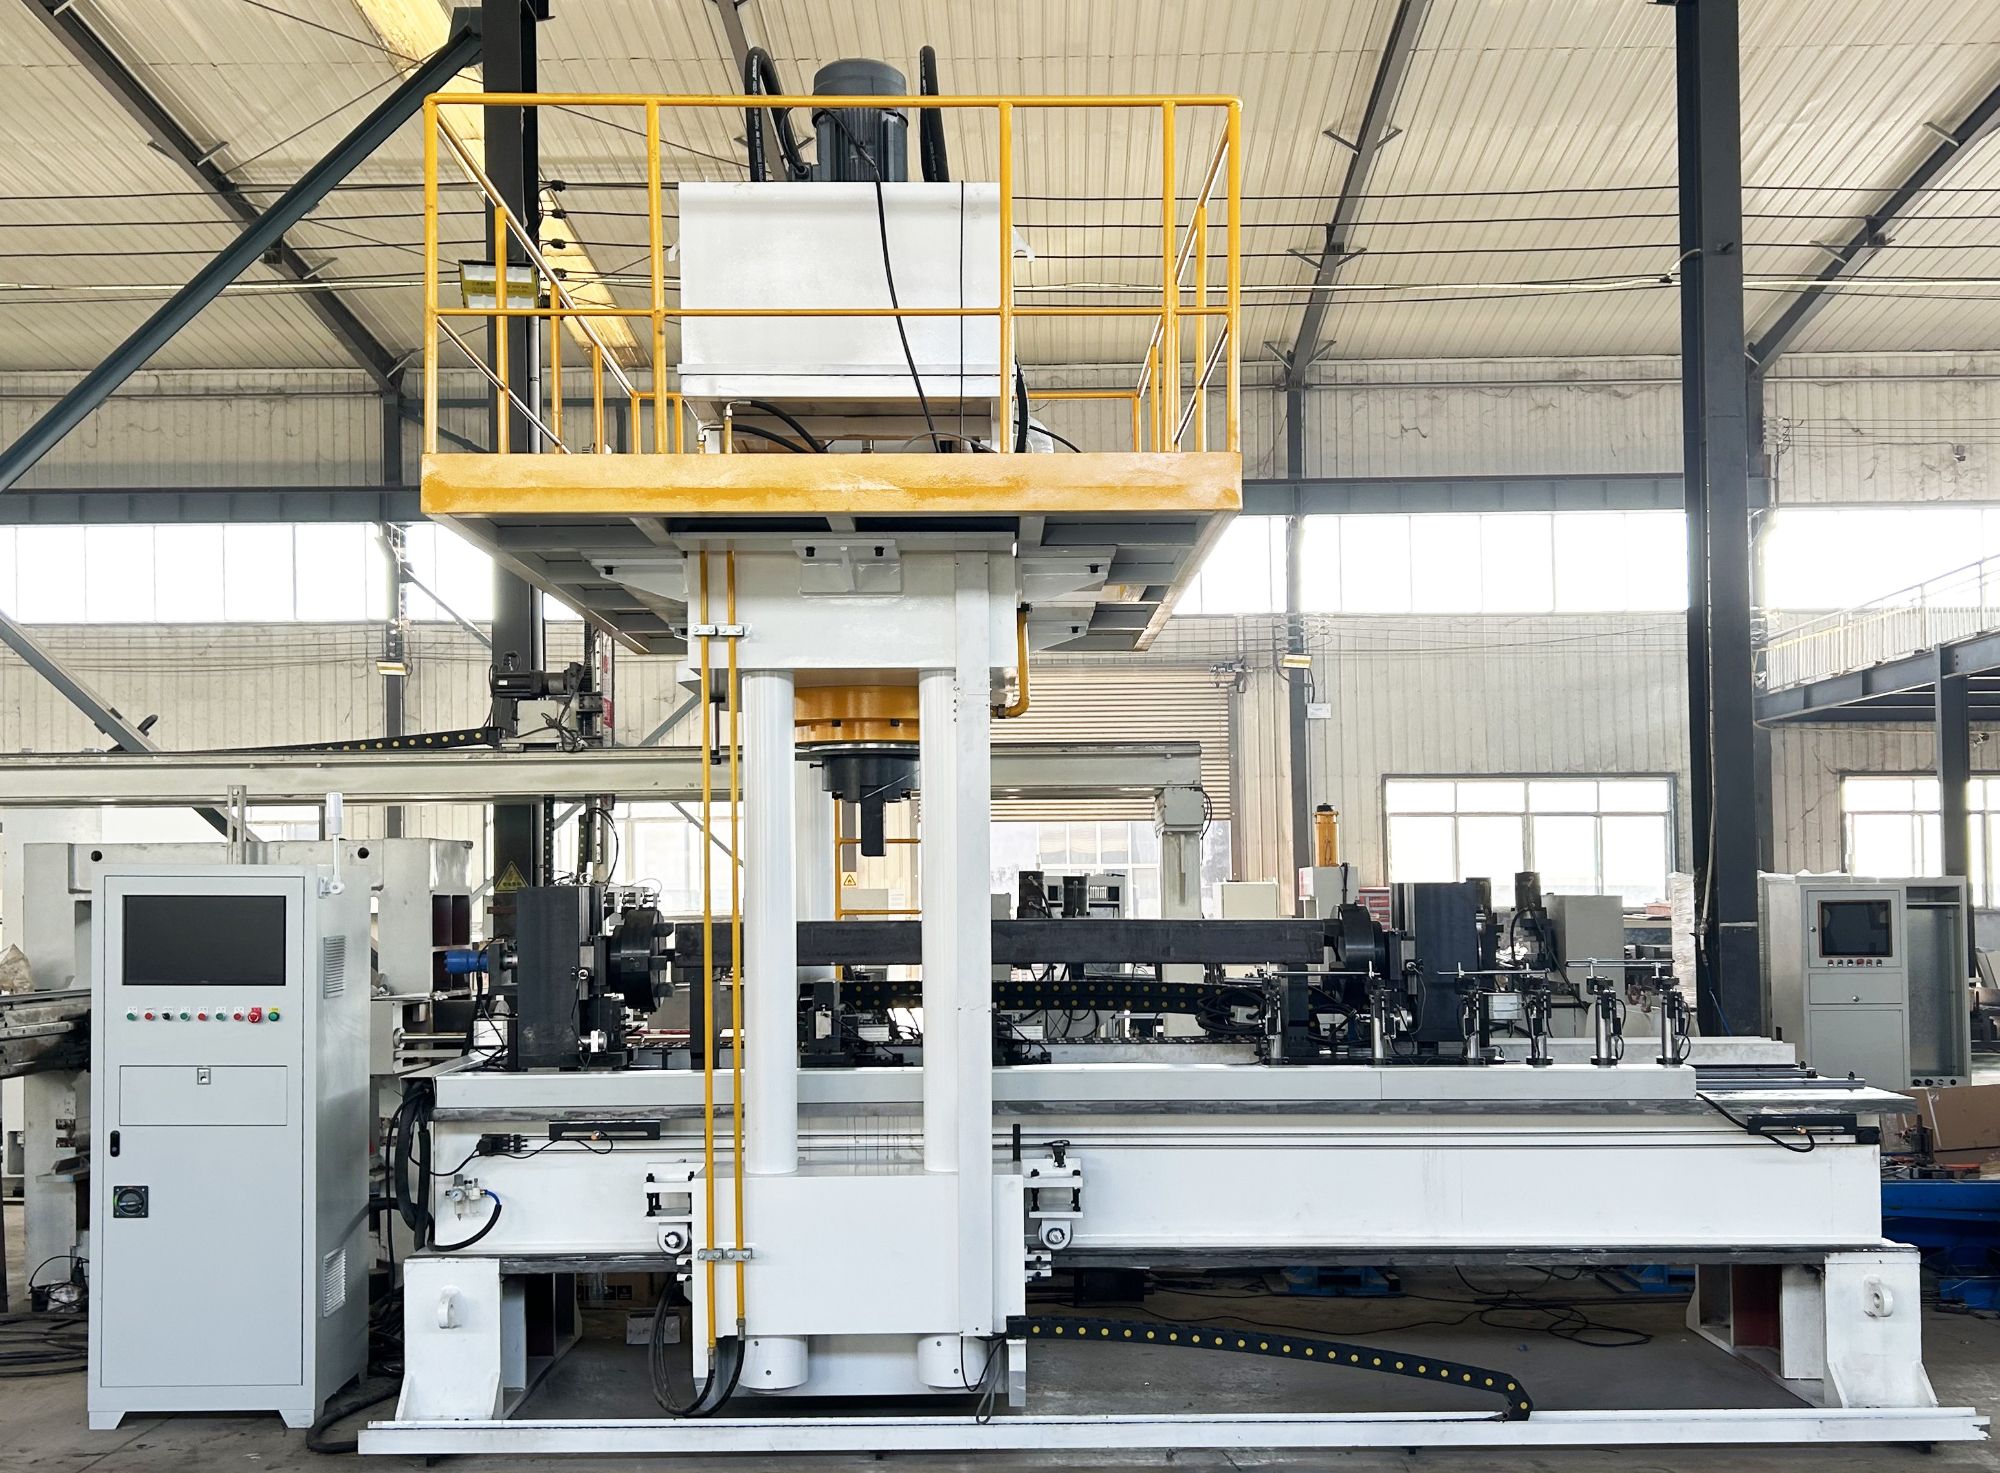
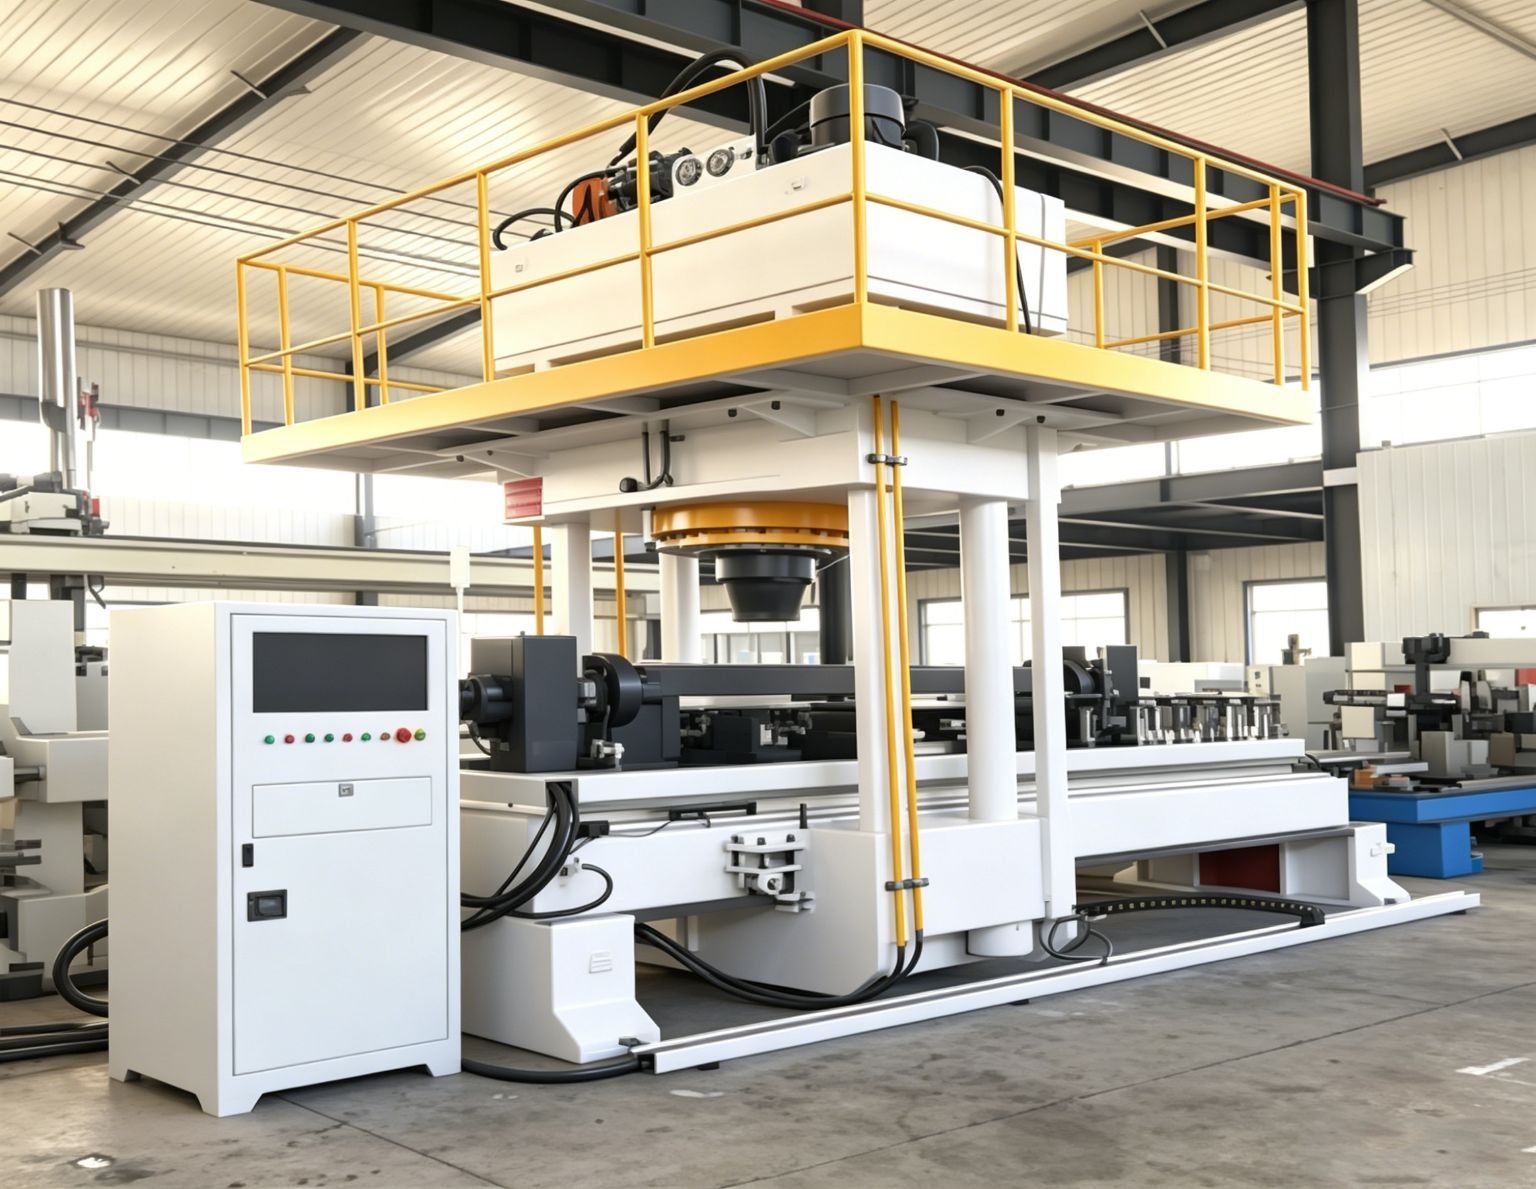
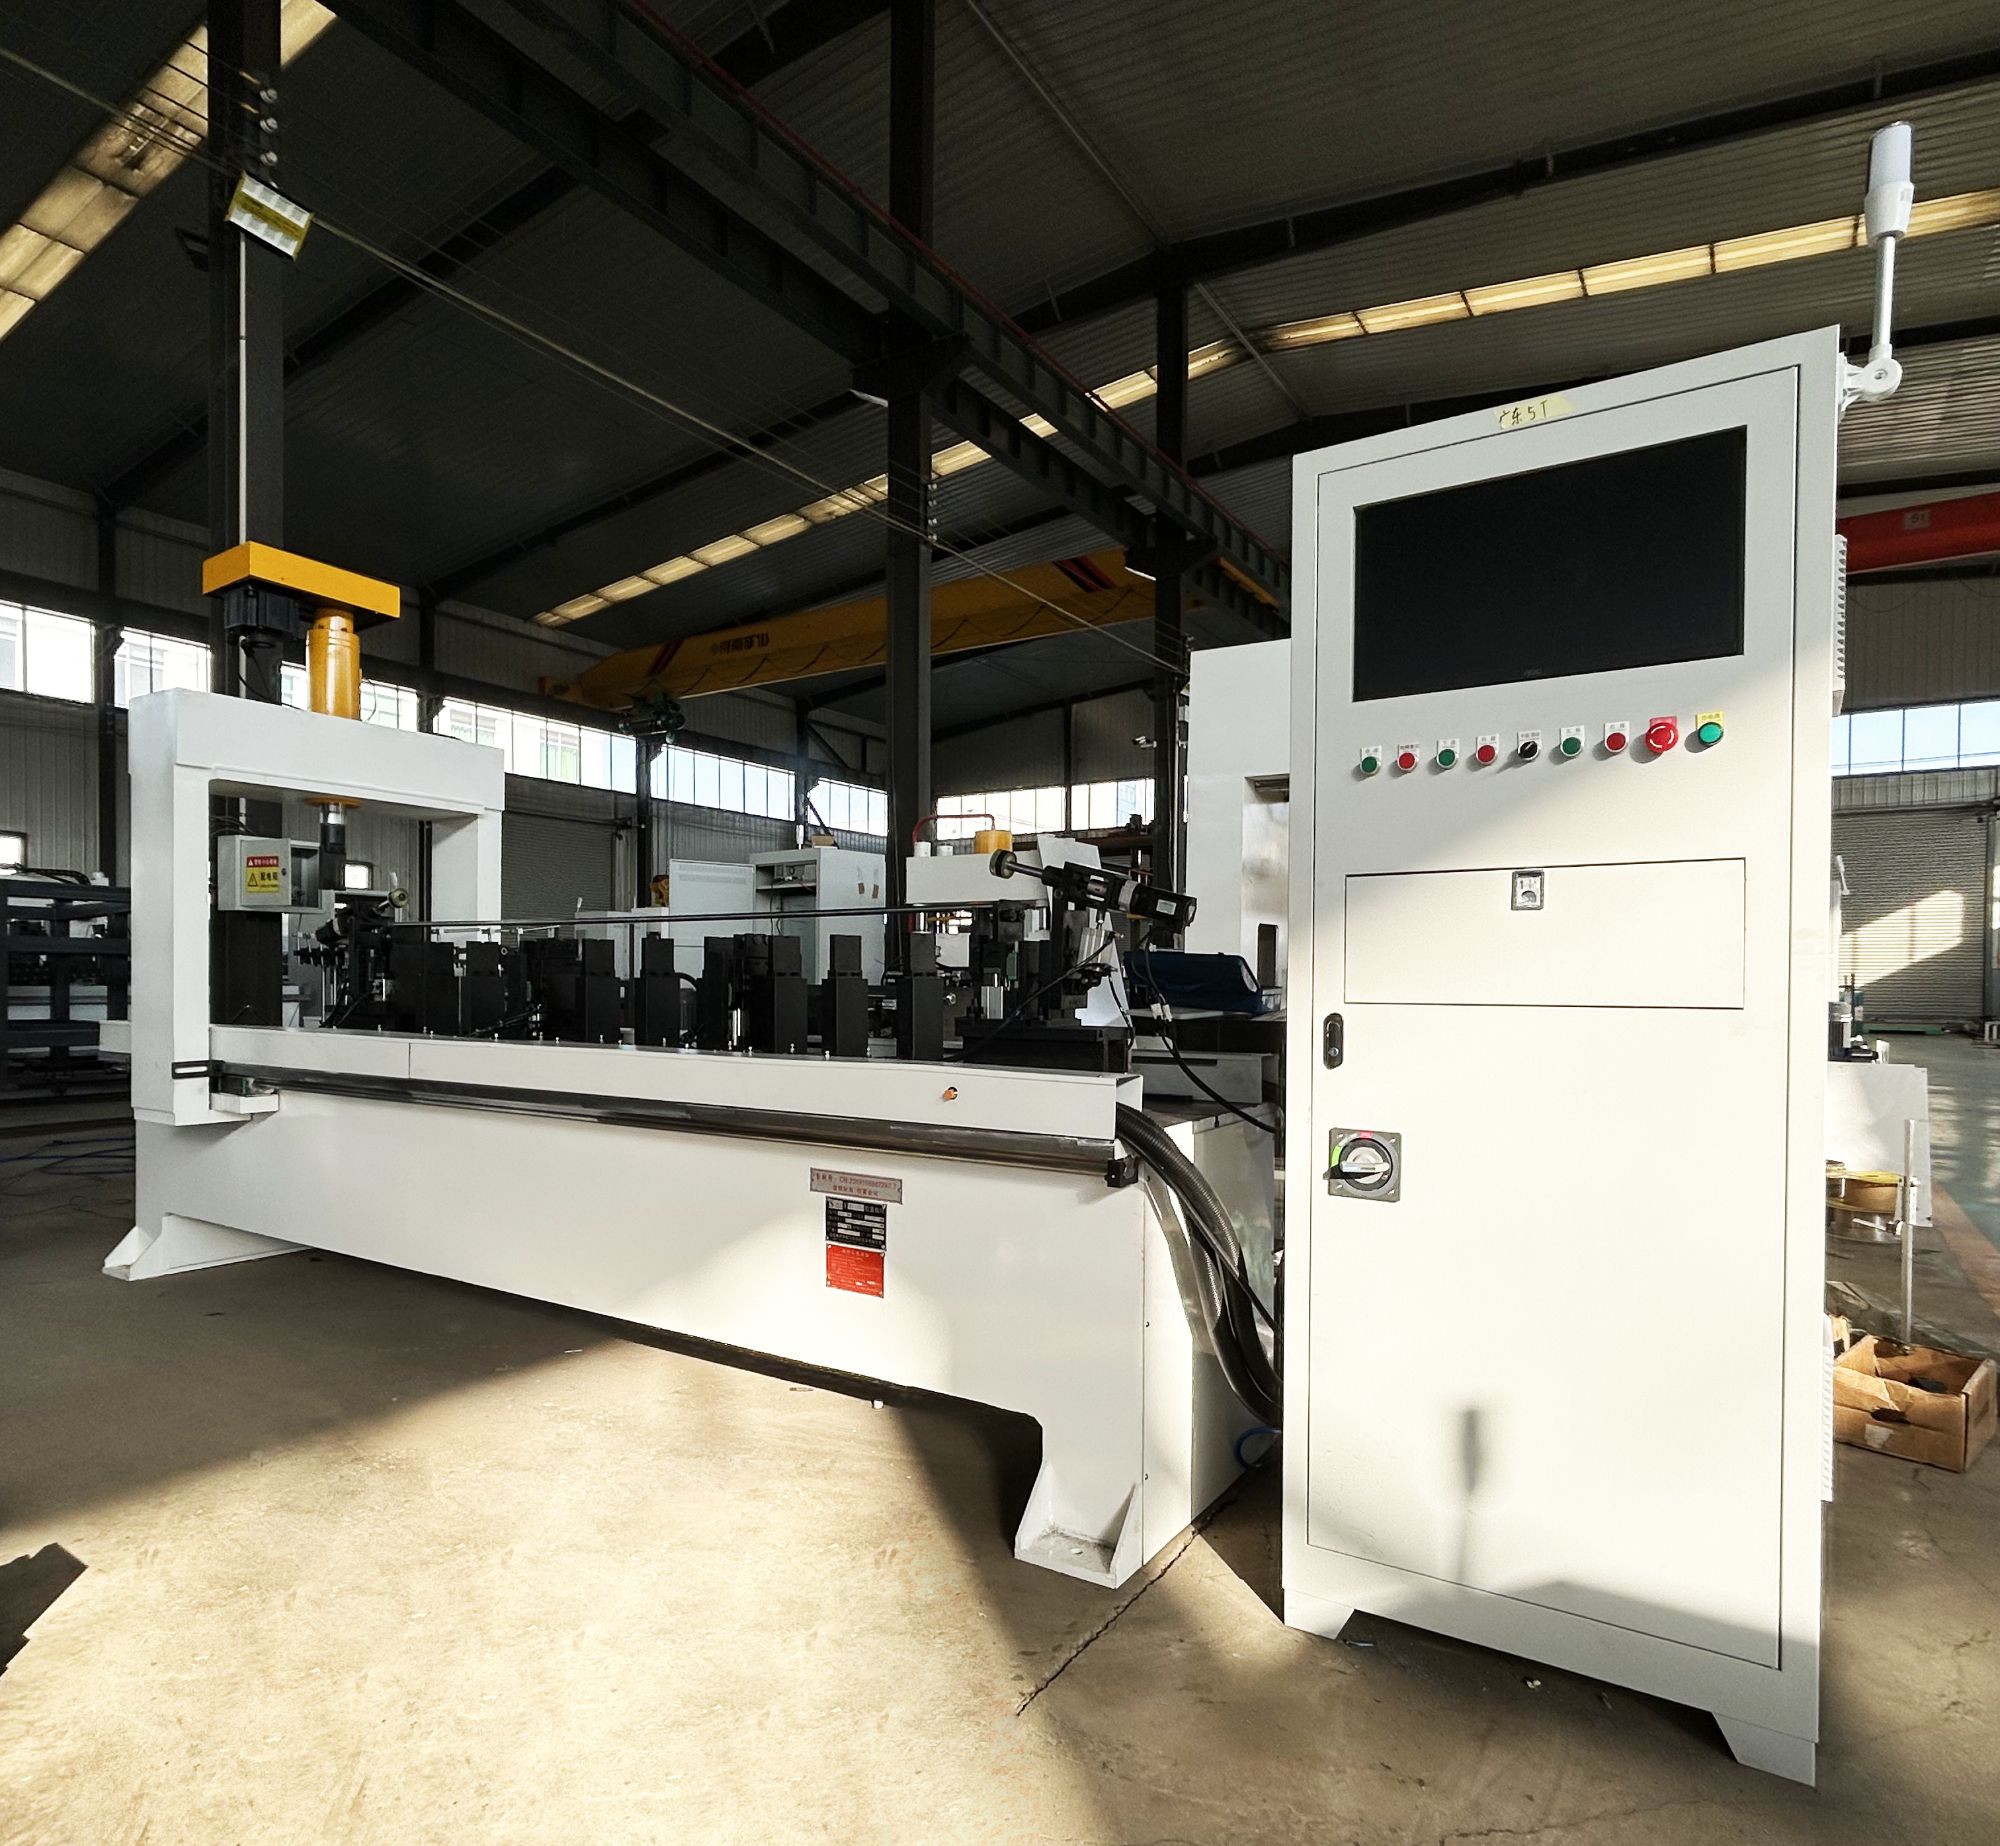
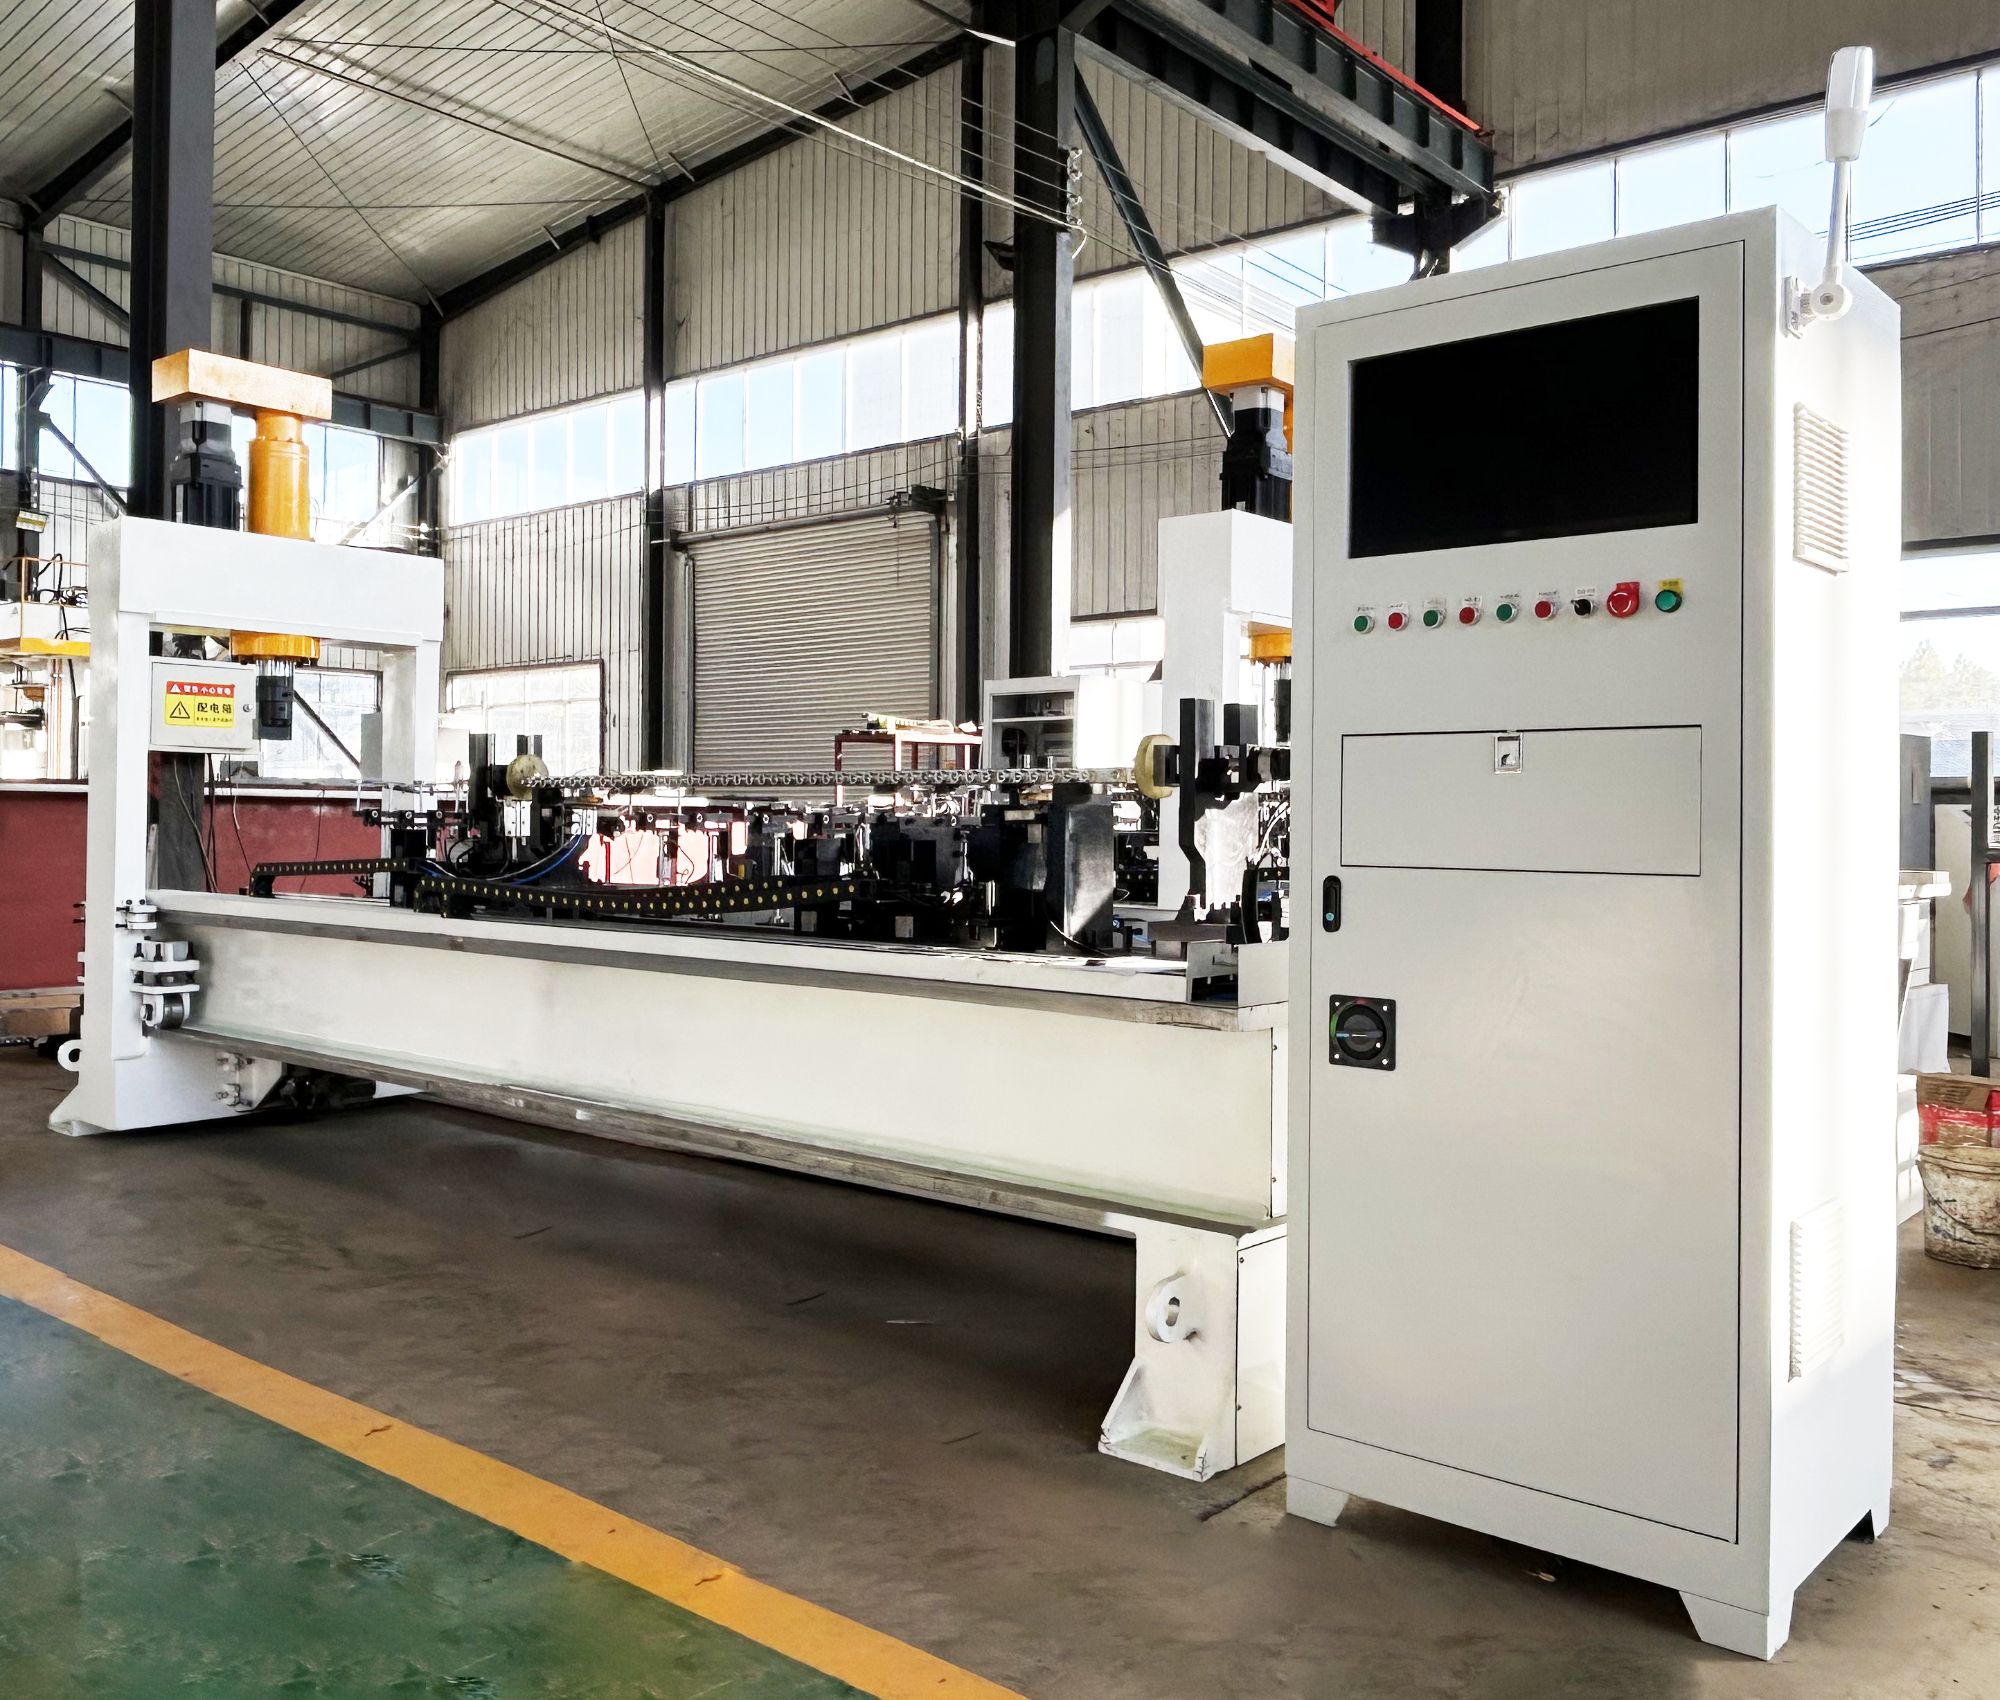
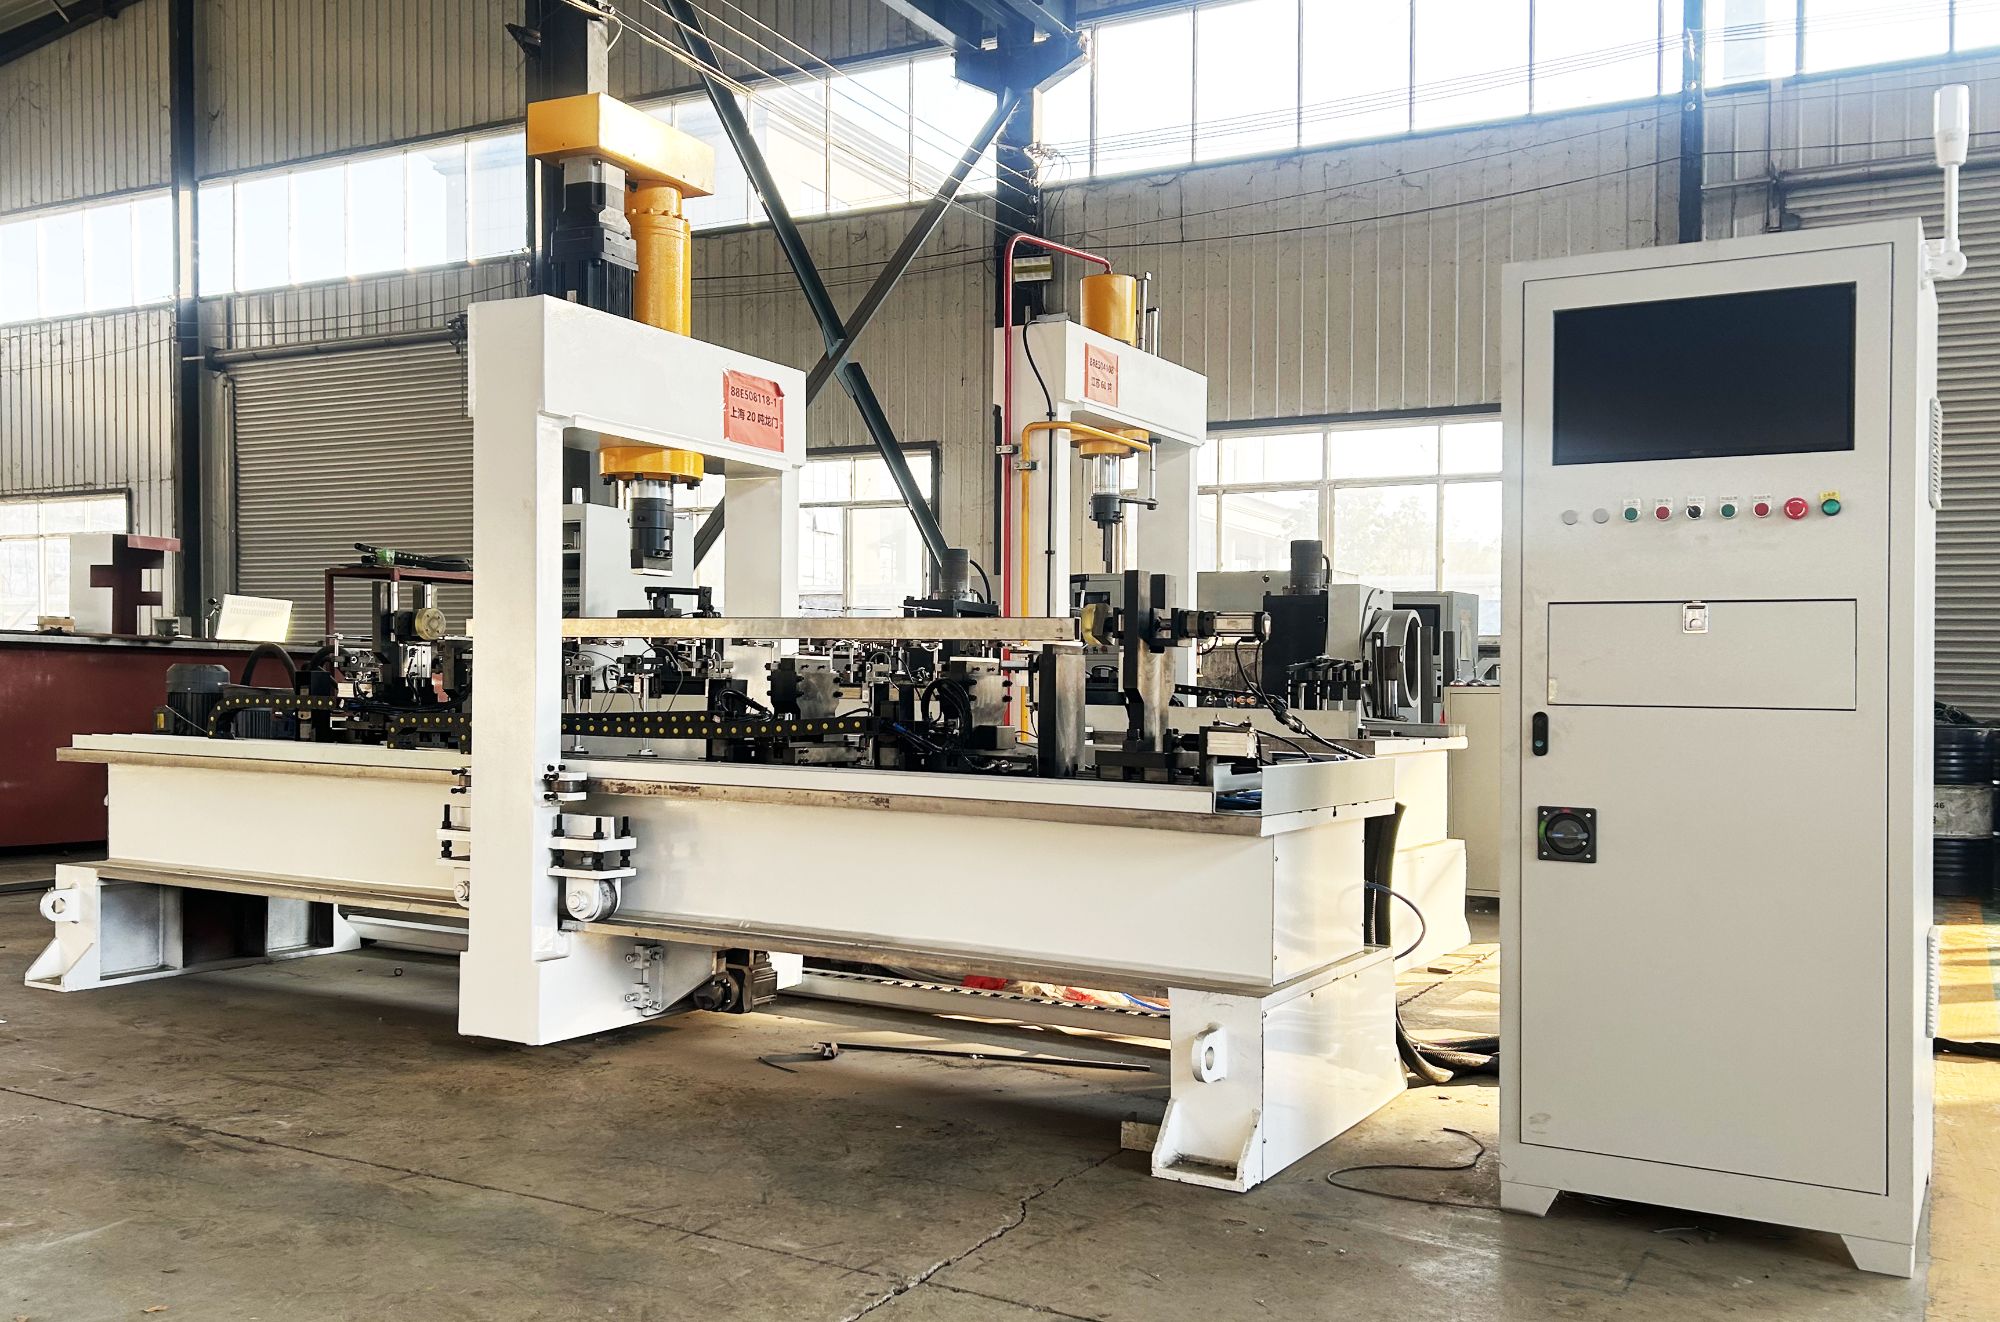
Kule hidrolik sistemli 500 tonluk konfigürasyon. Sensör konumları, iş parçası uzunluğuna ve düzeltme düğümü aralığına uyacak şekilde portal boyunca ayarlanabilir.
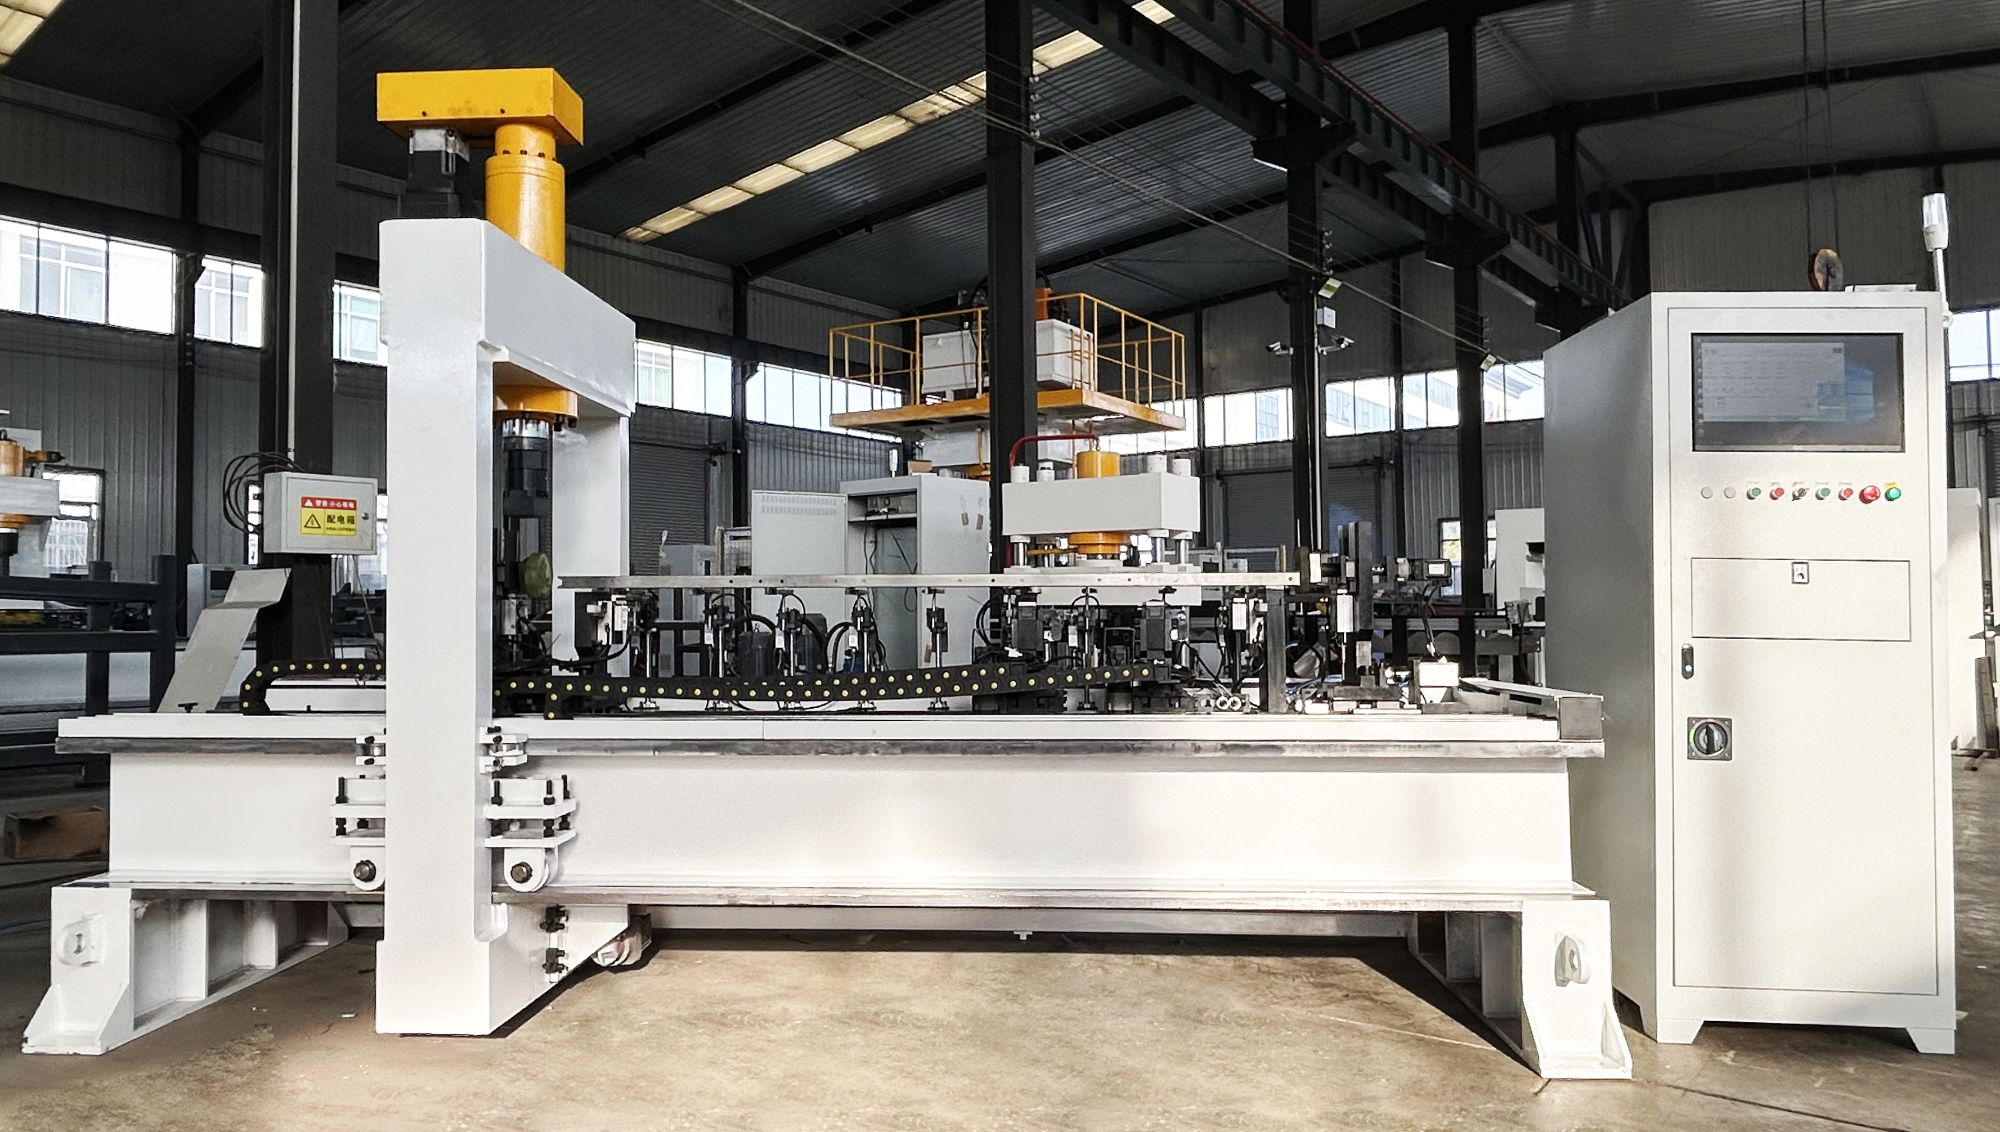
Kare borular daha zordur. Biz onları rutin hale getirdik.
Piyasadaki çoğu düzleştirme ekipmanı yuvarlak çubuk ve mil işleri için tasarlanmıştır. Kare ve dikdörtgen profiller asimetrik bükülme davranışı, köşe gerilme yığılmaları ve burulma getirir — genel amaçlı makinelerin zayıf ele aldığı sorunlar.
Birçok makine üreticisi için kare boru düzleştirme, kaçınmayı tercih ettikleri bir uç durumdur. Bükülme mekaniği yuvarlak malzemeye göre daha karmaşıktır. Takım, boru yüzeylerine mükemmel şekilde hizalanmazsa pres stroku sırasında burulma oluşabilir. Köşelerdeki iş sertleşmesi düzensiz geri yaylanma yaratır. Bunlar gerçek mühendislik sorunlarıdır — ancak biz bunları düzinelerce kurulumda çözdük ve çözümler artık standart makine tasarımımıza işlenmiştir.
Bir zamanlar niş bir talep olan şey, temel bir ürün hattı haline geldi. Müşterilerimiz bu makineleri veri merkezlerindeki sıvı soğutma dağıtıcıları, inşaat ekipmanlarındaki yapısal kare boru çerçeveleri, vagon imalatındaki dikdörtgen içi boş kesitler ve hidrolik sistemlerdeki hassas manifold blokları için kullanıyor. Makinenin hem kare hem de dikdörtgen profilleri — hızlı değiştirilebilir takımlarla — işleyebilme yeteneği, bir ekipmanın üretim programınızdaki birden fazla parça numarasını kapsaması anlamına gelir.
Atölyelerin düzleştirme kaynaklı hurdalarını %5-8'den %0,2'nin altına düşürdüğünü gördük. Ayda binlerce parça işlediğinizde, bu fark makinenin maliyetini herhangi bir ROI tablosunun öngörebileceğinden daha hızlı çıkarır. Daha da önemlisi, tutarlı çıktı kalitesi müşterilerimizin rakiplerinin dokunamayacağı işlere teklif vermesini sağlar — çünkü çizimdeki düzleştirme spesifikasyonu tartışılamaz ve manuel yöntemler bunu tutamaz.
Atölyemizden — ve sizinkinden — geçenler
Müşteriler bize en zorlu parçalarını gönderir. Makine bunları düzleştirebiliyorsa, sizin üretim serinizi de idare edebilir.
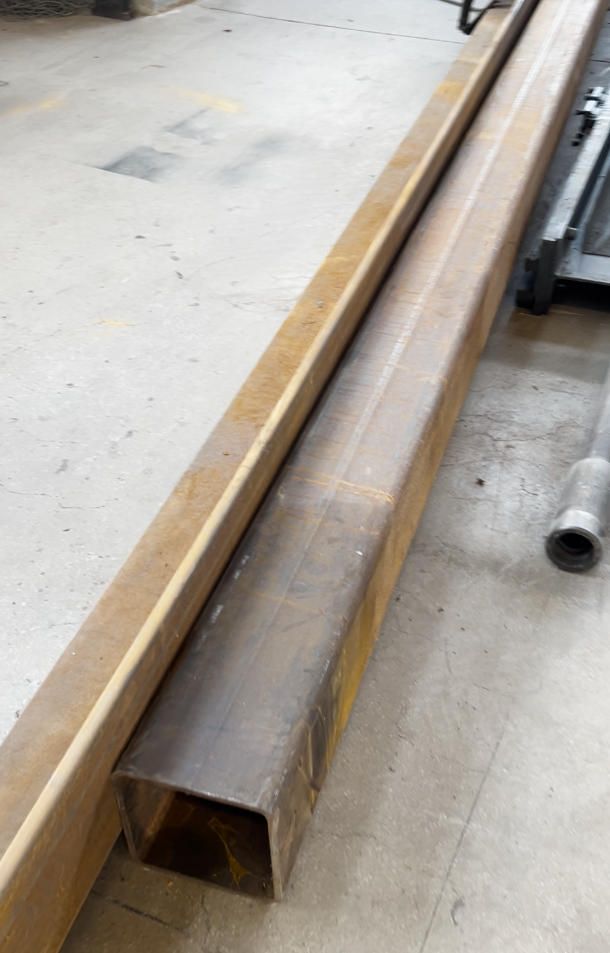 Oksitlenmiş Çelik Kare Boru
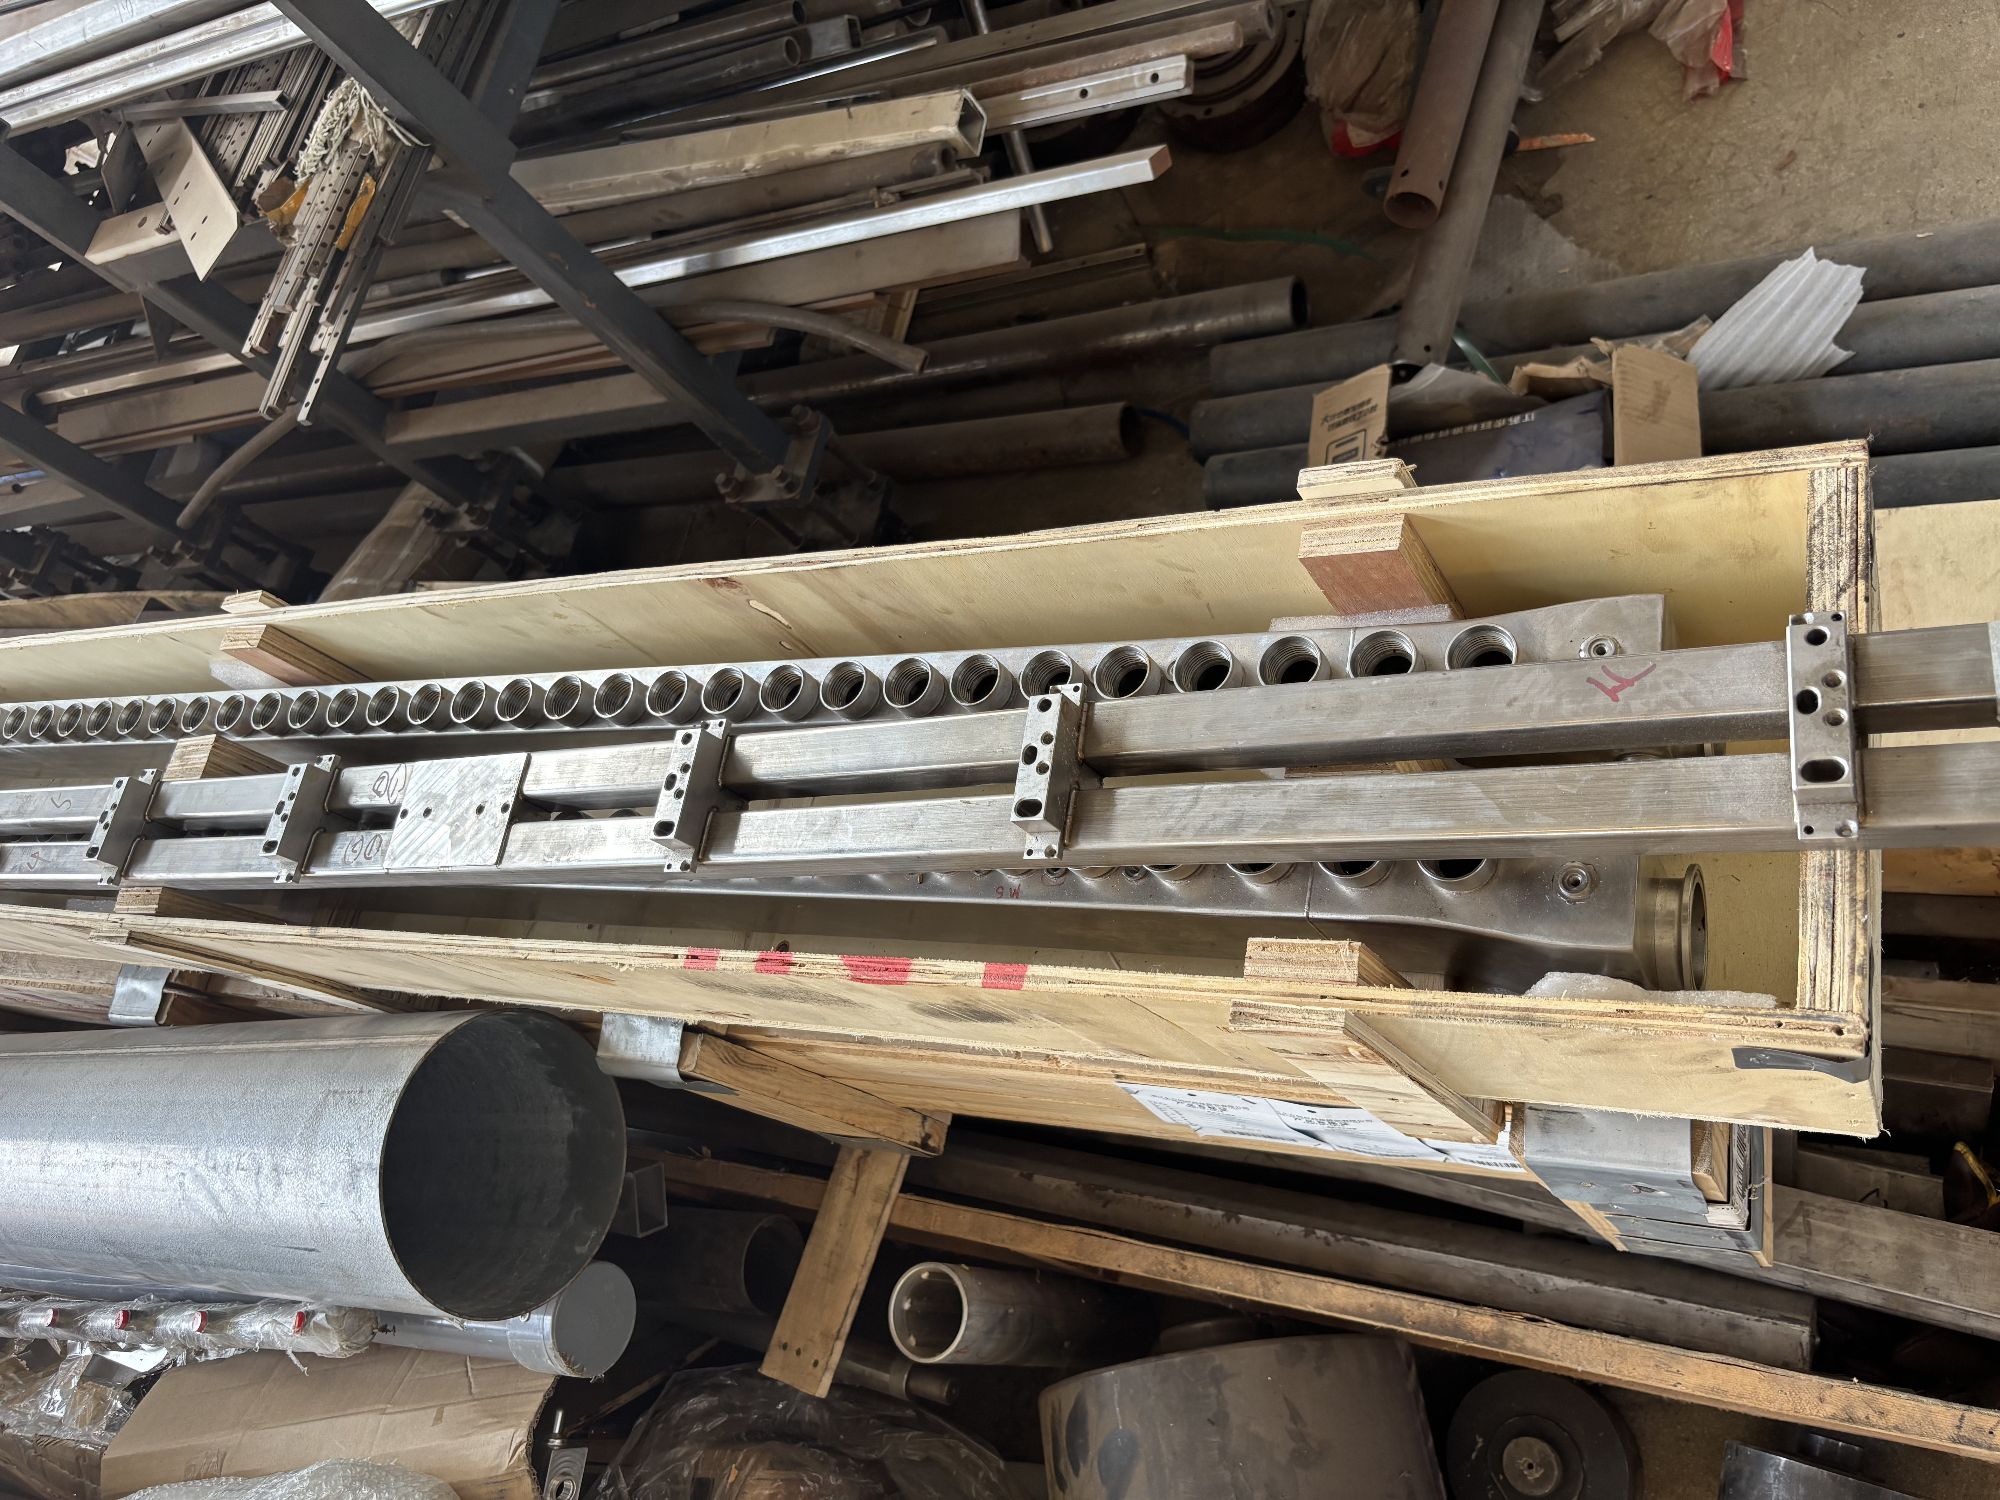 Sıvı Soğutma Dağıtıcısı / Manifold
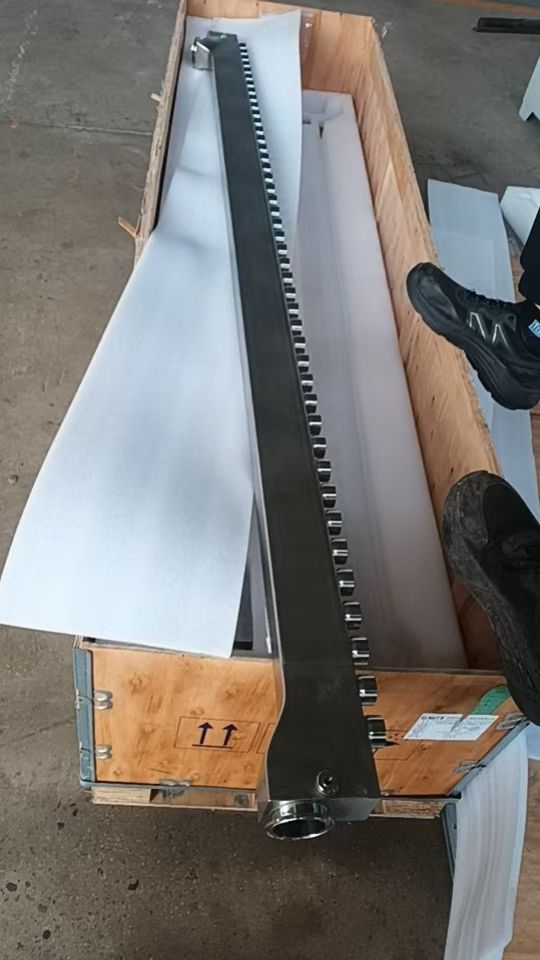 Deforme / Düzensiz Kare Boru
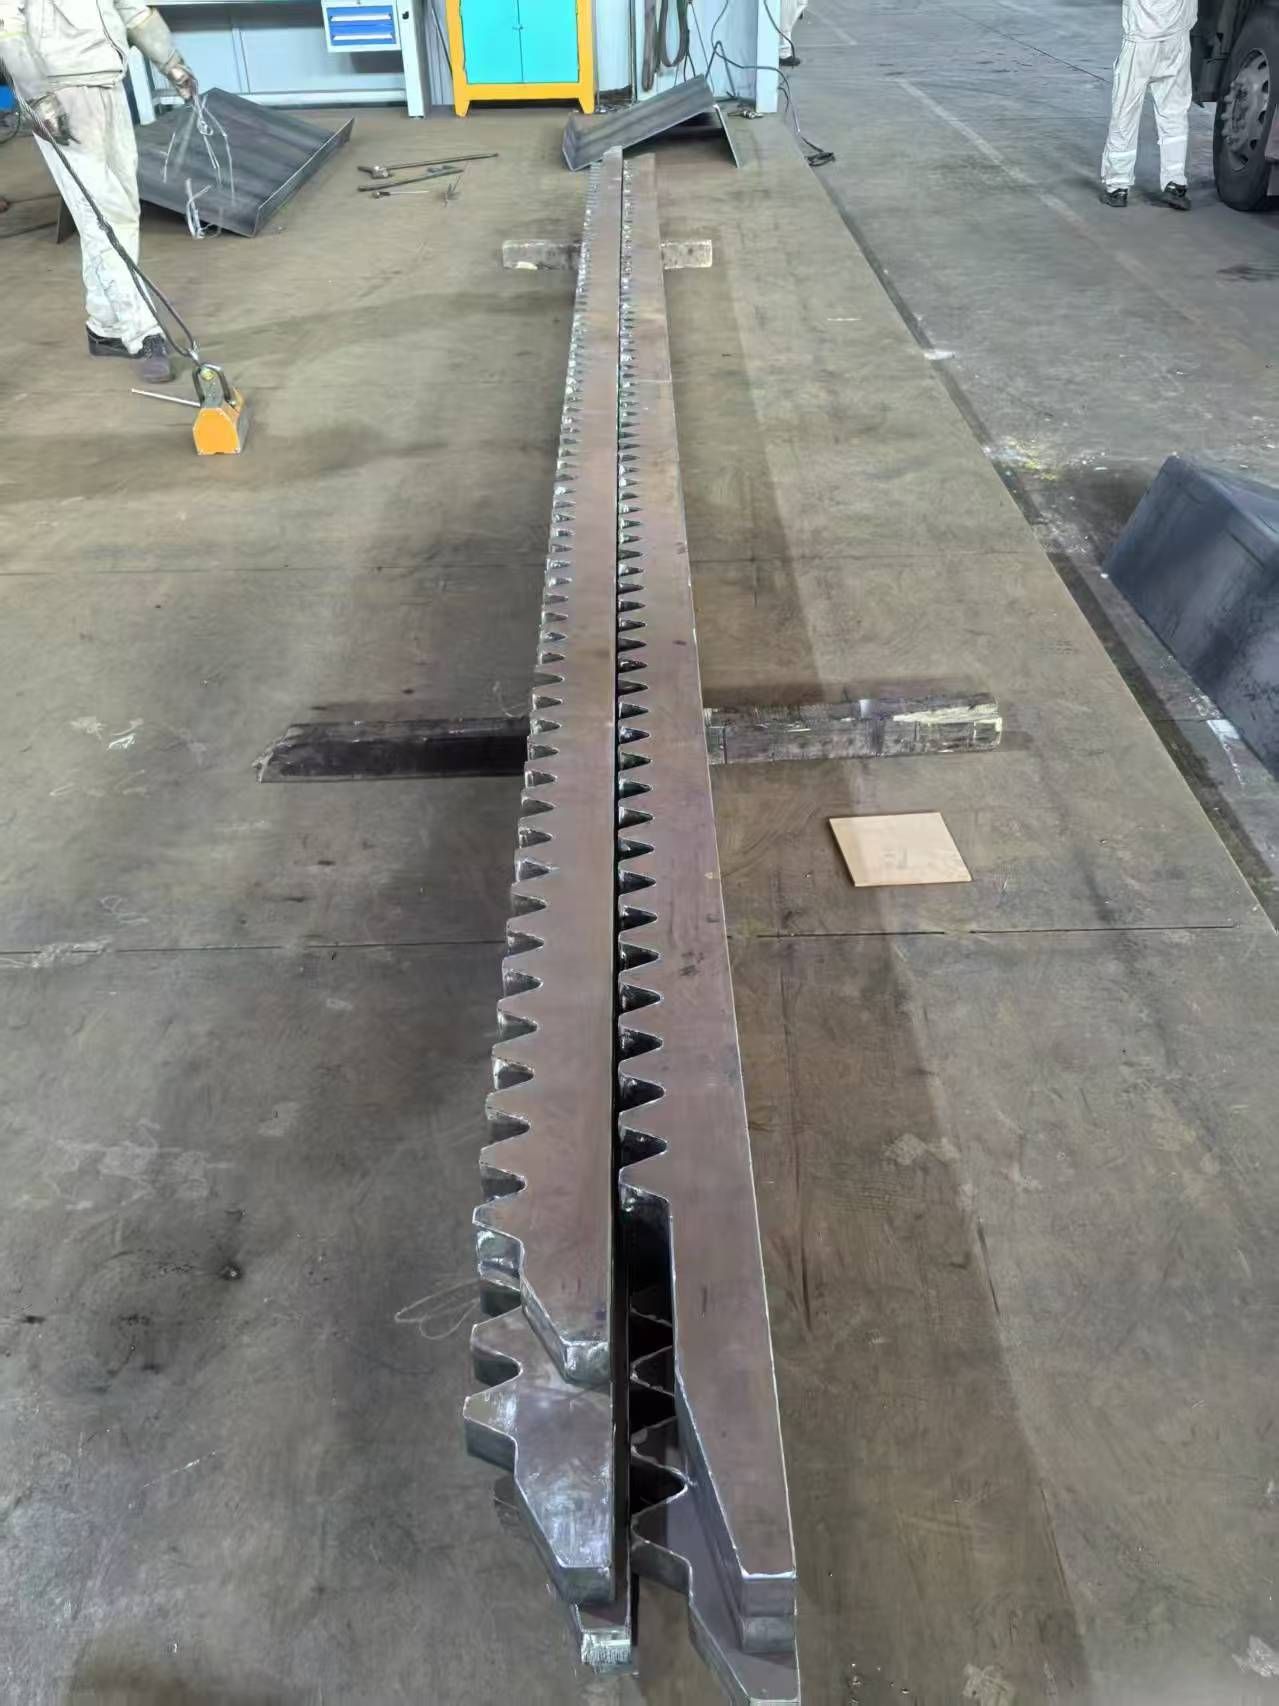 Tırtıklı Dikdörtgen Çelik Profil
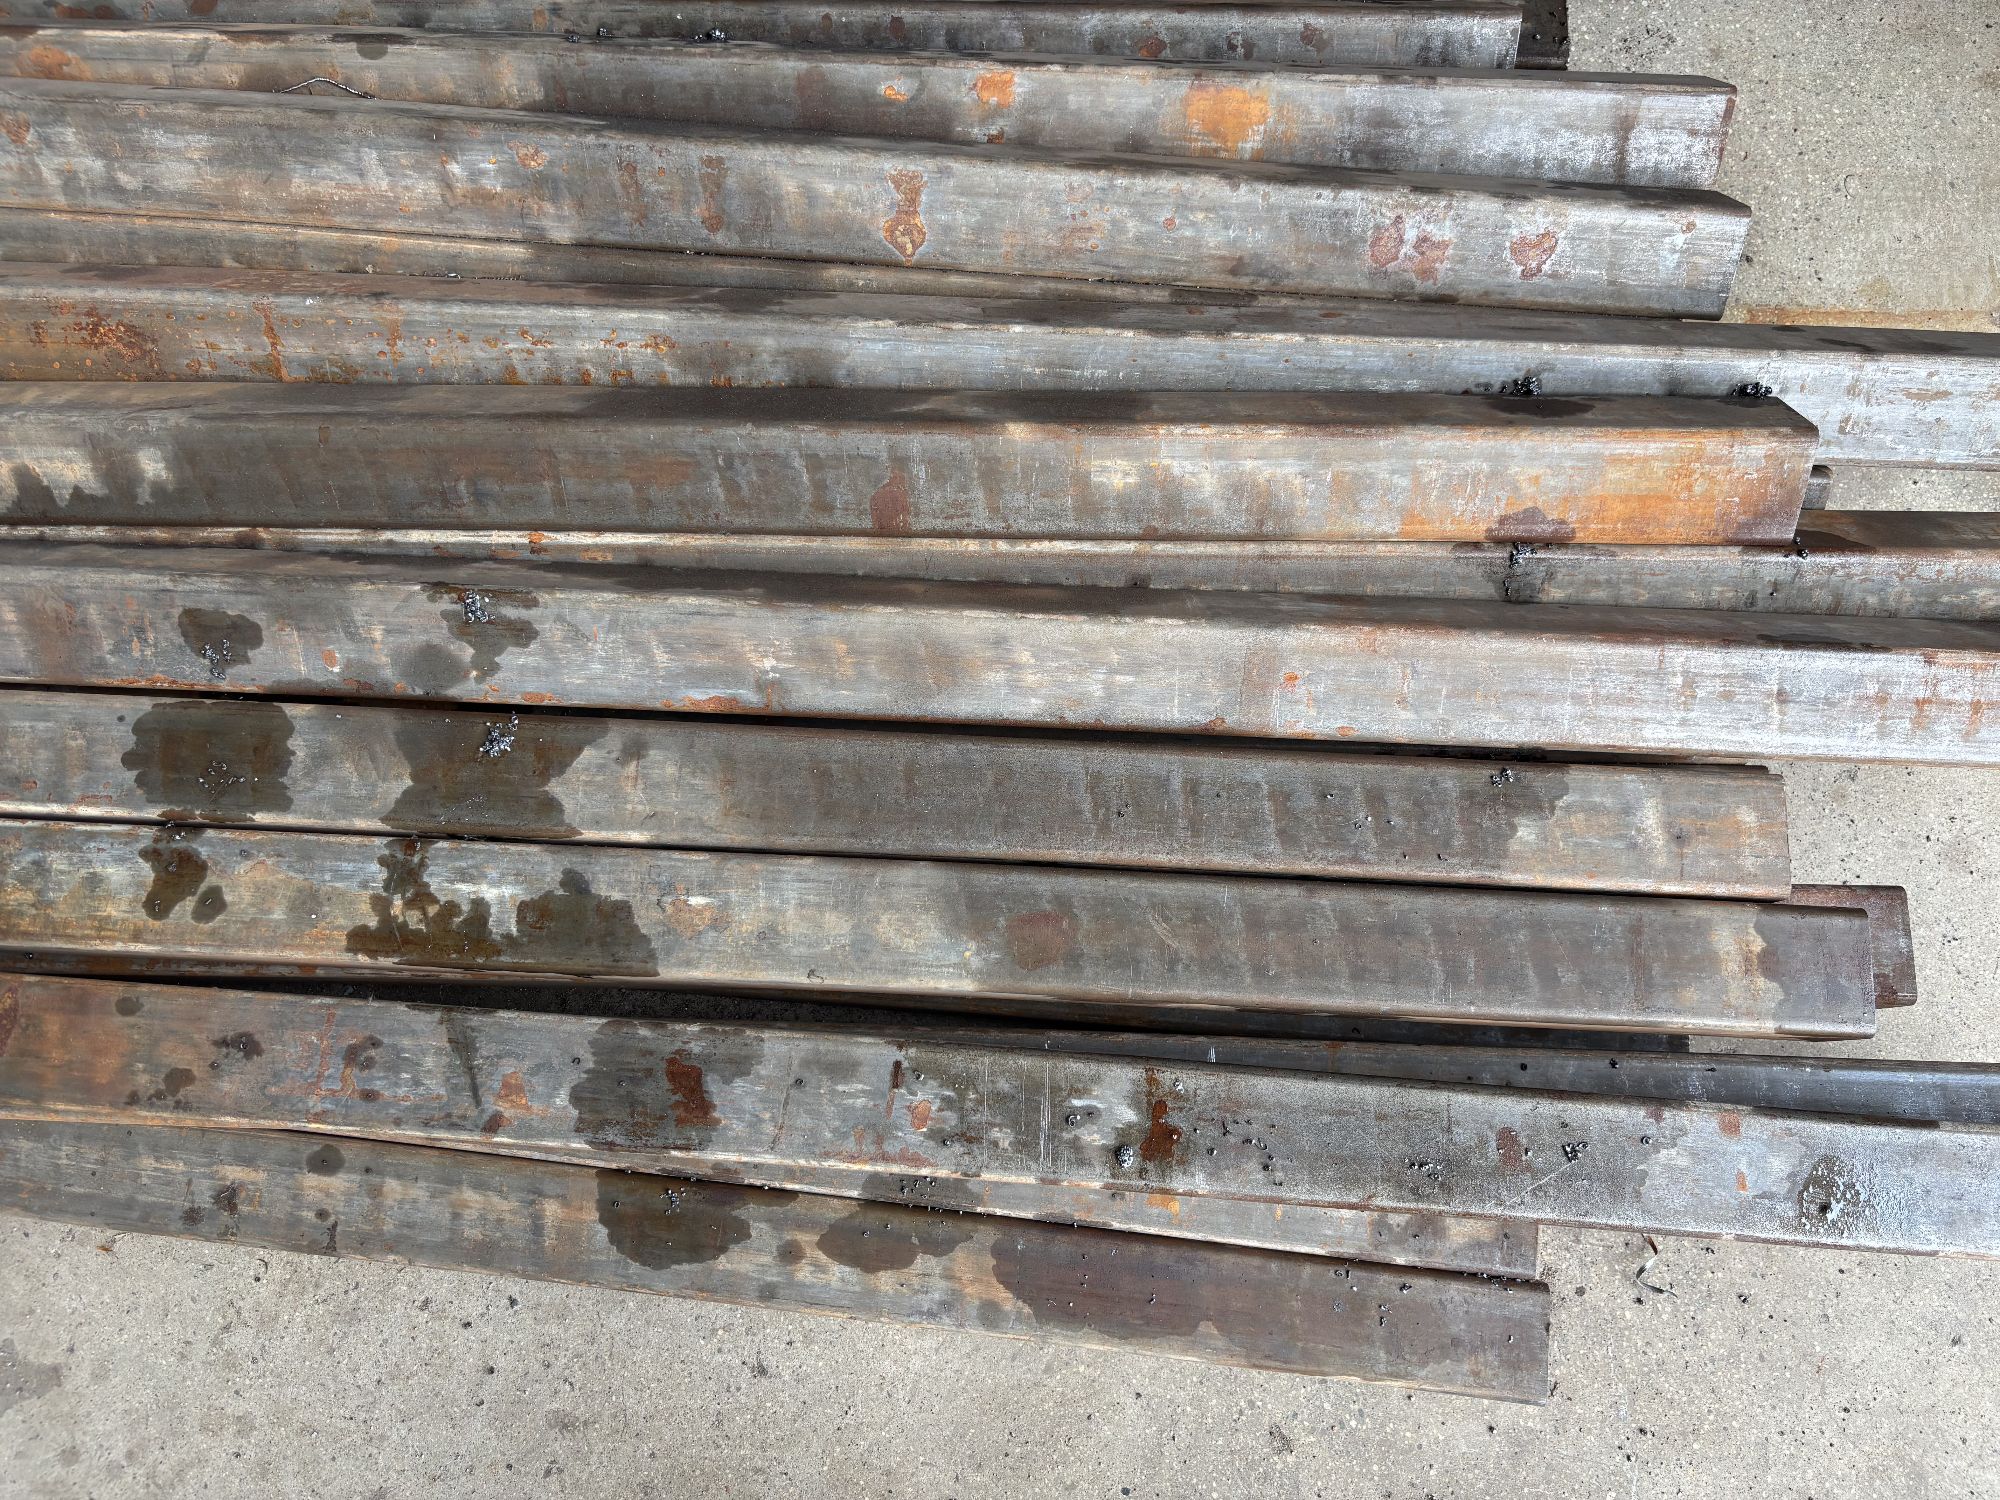 Müşteri Deneme Partisi — Karışık Kare Borular
Özellikler ve Konfigürasyonlar
Birden fazla tonaj sınıfı ve konfigürasyon mevcuttur. İş parçası boyutlarınıza ve tolerans gereksinimlerinize uygun bir spesifikasyon için mühendislik ekibimizle iletişime geçin.
| Parametre | Standart Aralık | Notlar |
|---|---|---|
| İş Parçası Profili | Kare ve Dikdörtgen Boru | Takım değişikliği ile yuvarlak boru kapasiteli |
| Çevrim Süresi | 30 saniye – 2 dakika | Uzunluk, et kalınlığı, başlangıç sapmasına bağlıdır |
| Tekrarlanabilirlik (Konumlandırma) | ±0,005 mm | Her sensör düğümünde lazer ölçümüyle doğrulanır |
| Düzleştirme Kontrol Aralığı | ±0,5 mm – ±0,05 mm | Standart sensör konfigürasyonu |
| Hassas Düzleştirme | ±0,03 mm | Ek sensör başlıklarıyla; kısa ila orta uzunluklar |
| Ölçüm Sistemi | Çok Noktalı Lazer Deplasman | Oksit kabuğu veya yüzey düzensizliklerinden etkilenmez |
| Düzeltme Yöntemi | Kapalı Devre Servo-Hidrolik | Malzeme modeline göre gerçek zamanlı geri yaylanma telafisi |
| Hidrolik Tonaj | 500 tona kadar | İş parçası gereksinimlerine göre özelleştirilebilir |
| Kontrol Sistemi | Dokunmatik HMI'lı PLC | Reçete tabanlı; parça numarası başına parametreleri saklar |
| Yükleme / Boşaltma | Manuel veya Otomatik (Opsiyonel) | Hat yüksekliğine uygun giriş/çıkış konveyörleri |
| Çerçeve Konfigürasyonu | Sabit veya Mobil Portal | Daha uzun iş parçaları için mobil portal mevcuttur |
| Takım Değişimi | < 60 saniye | Hızlı değiştirilebilir insert sistemi; HMI'da reçete çağırma |
Kare borularınızı bize gönderin.
Gerçek iş parçalarınız üzerinde hiçbir yükümlülük doğurmayan bir düzleştirme denemesi yapacağız. Düzleştirilmiş numuneler, ölçüm verileri ve bir çevrim süresi tahmini geri alırsınız — hepsi herhangi bir taahhütte bulunmadan önce. Çoğu deneme, parçalarınızı aldıktan sonra 5 iş günü içinde geri gönderilir.
Aramayı mı tercih edersiniz? Uygulama ekibimizle doğrudan iletişime geçin. İş parçası boyutlarınızı, malzemenizi, mevcut düzleştirme sapmanızı ve hedef toleransınızı sorarız — ardından doğru konfigürasyonu öneririz.
Request a Quote
Interested in Otomatik Kare Boru Doğrultma Makinesi? Fill out the form below and our team will get back to you within 24 hours.