
Hassas Silindirik İşler
Mil Doğrultma Kapasitesi ve Hassasiyeti
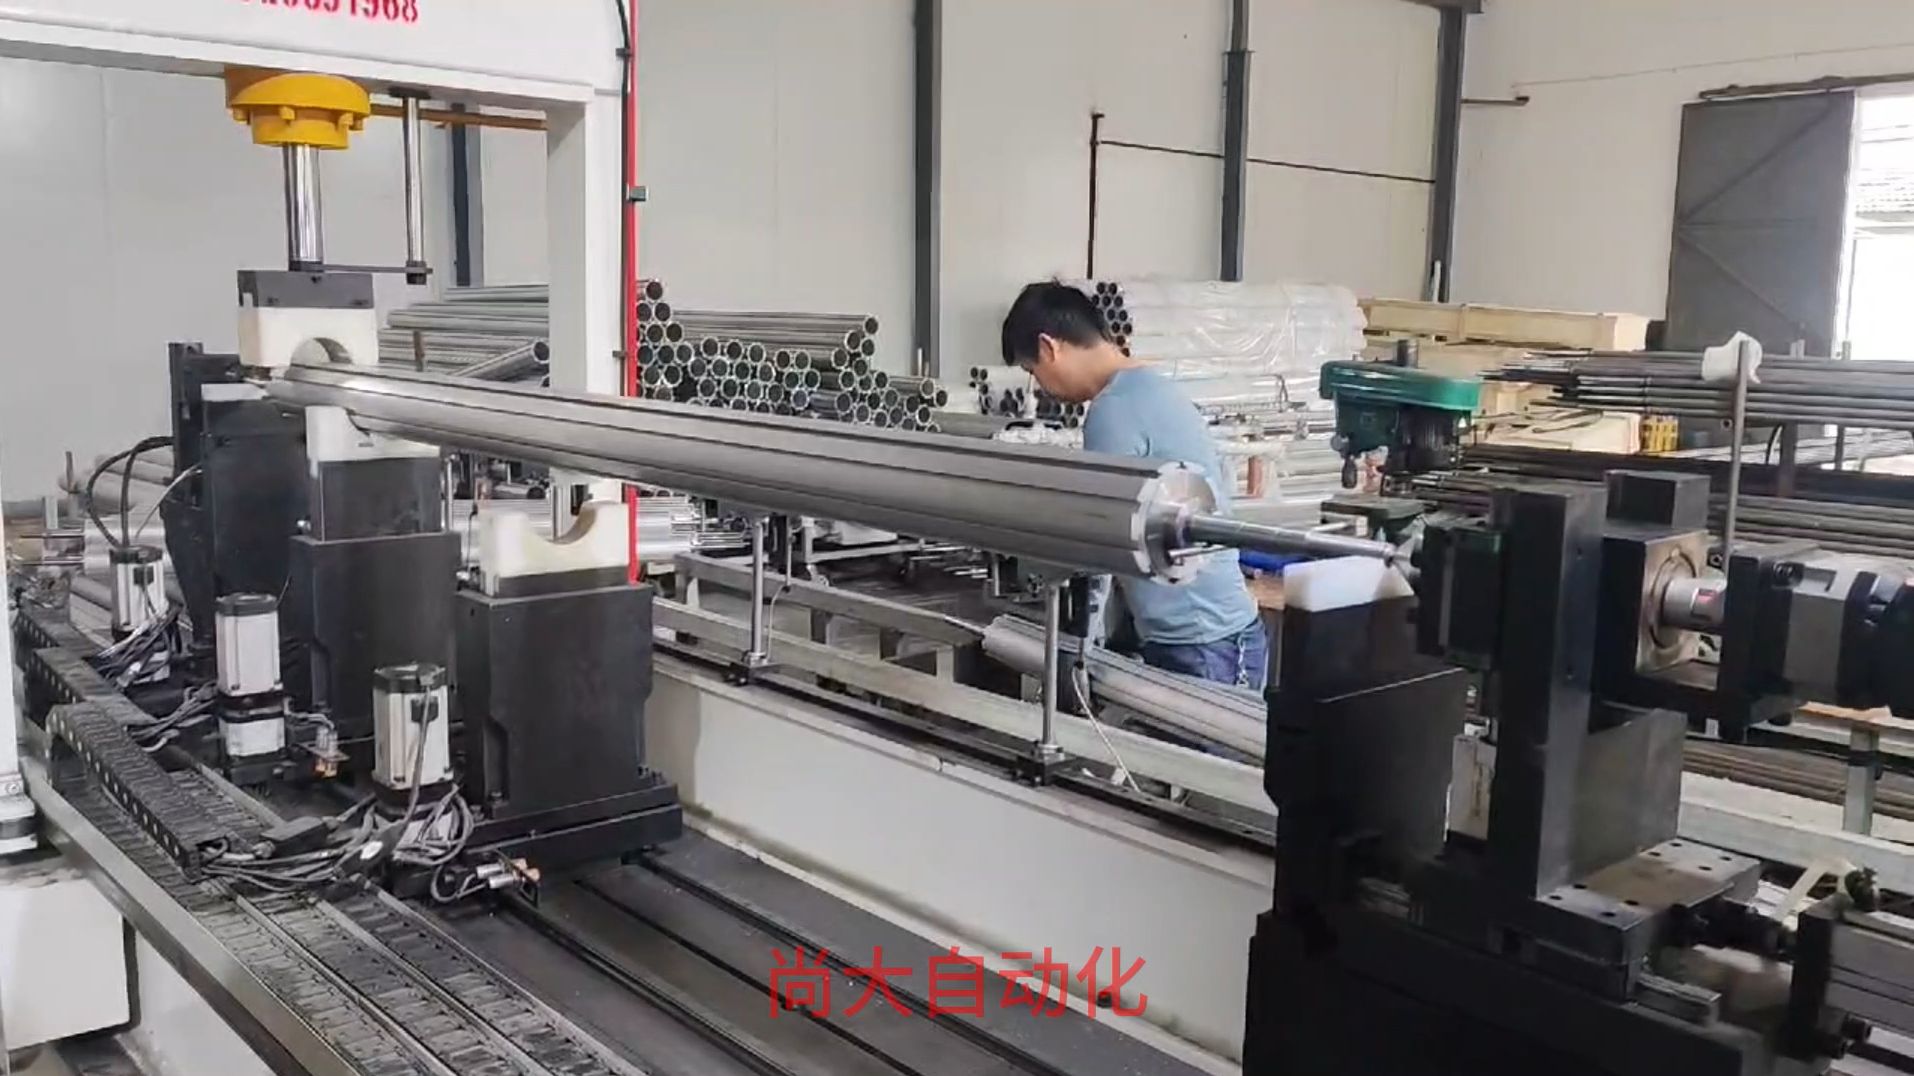
Her milin kendine özgü bir salgı imzası vardır. Ortasında 0,8 mm başlangıç TIR değeri olan 1.200 mm'lik bir tahrik mili, 0,05 mm TIR değerine sahip 200 mm'lik bir motor milinden farklı bir düzeltme stratejisi gerektirir. Bu makine, servo-hidrolik kuvvet uygulamadan önce mil boyunca üç ila beş noktada sapmayı okur; böylece deneme yanılma yerine tek çevrimde düz bir parça elde edersiniz.
Miller uzun ve ince olduğundan, başlangıç eğriliği, ağırlık ve ısıl işlem sonrası kalıntı gerilme düzeltme yolunu etkiler. Çok noktalı ölçüm, mil uzunlukları arasında yeniden takım ayarı yapmadan bu değişkenleri yönetir.
Odak Açısı
Çok Noktalı Ölçüm Mil Doğrultmayı Neden Değiştirir
Manuel doğrultma ve açık çevrim hidrolik presler uzun ince millerde zorlanır. Operatör vardiyalar arasında sıfır noktasını değiştirir; geri yaylanma ısıl işlem lotuna göre değişir; çok adımlı düzeltmeler taşlanmış muylularda iz bırakır. Bu makine, her düzeltmeden önce üç ila beş noktada salgıyı ölçerek bu değişkenliği ortadan kaldırır.
Çok noktalı salgı haritalama
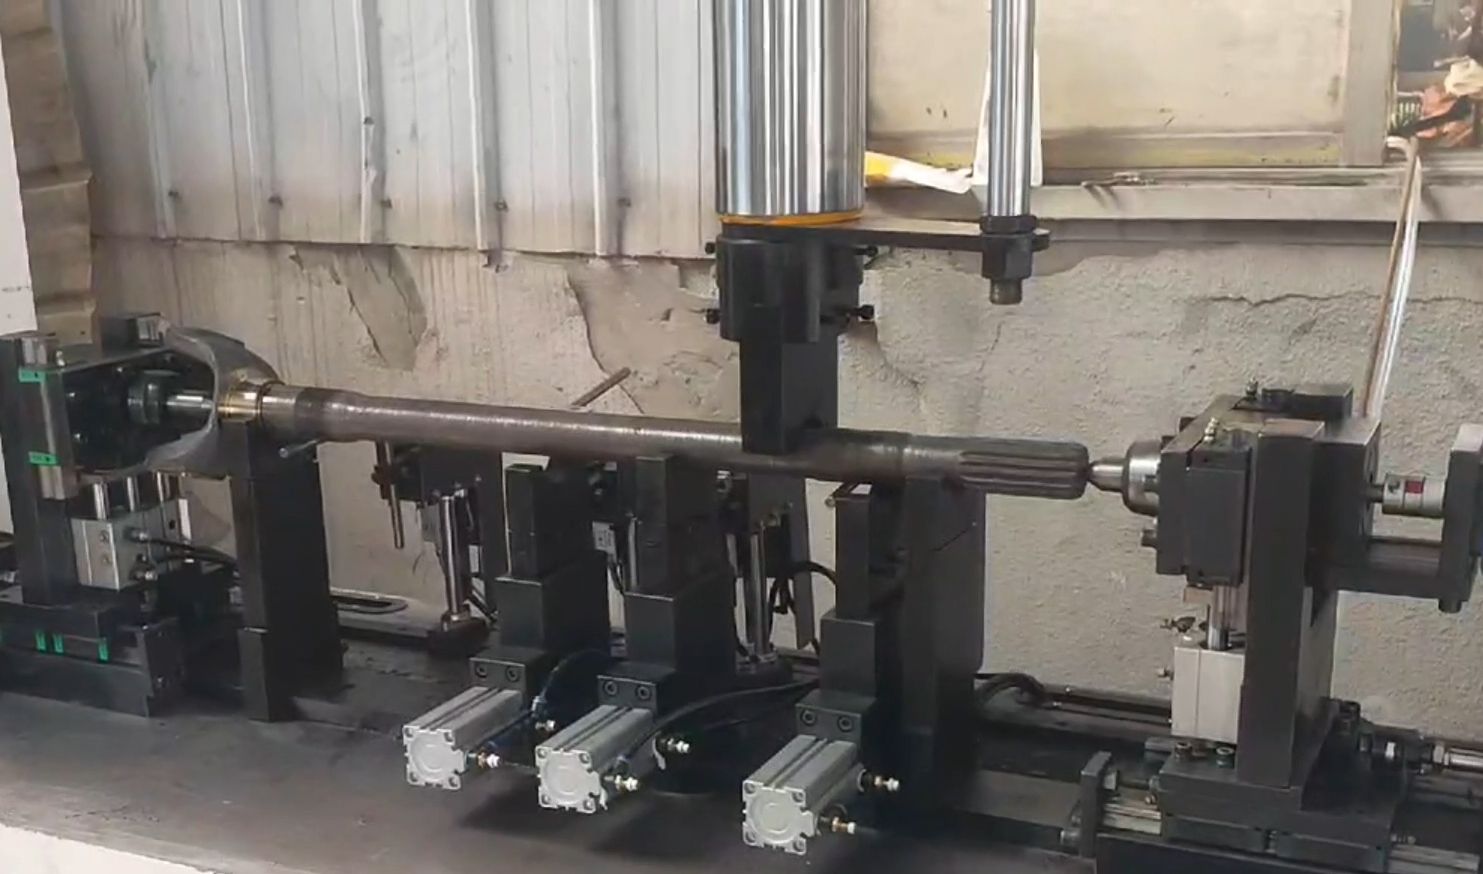
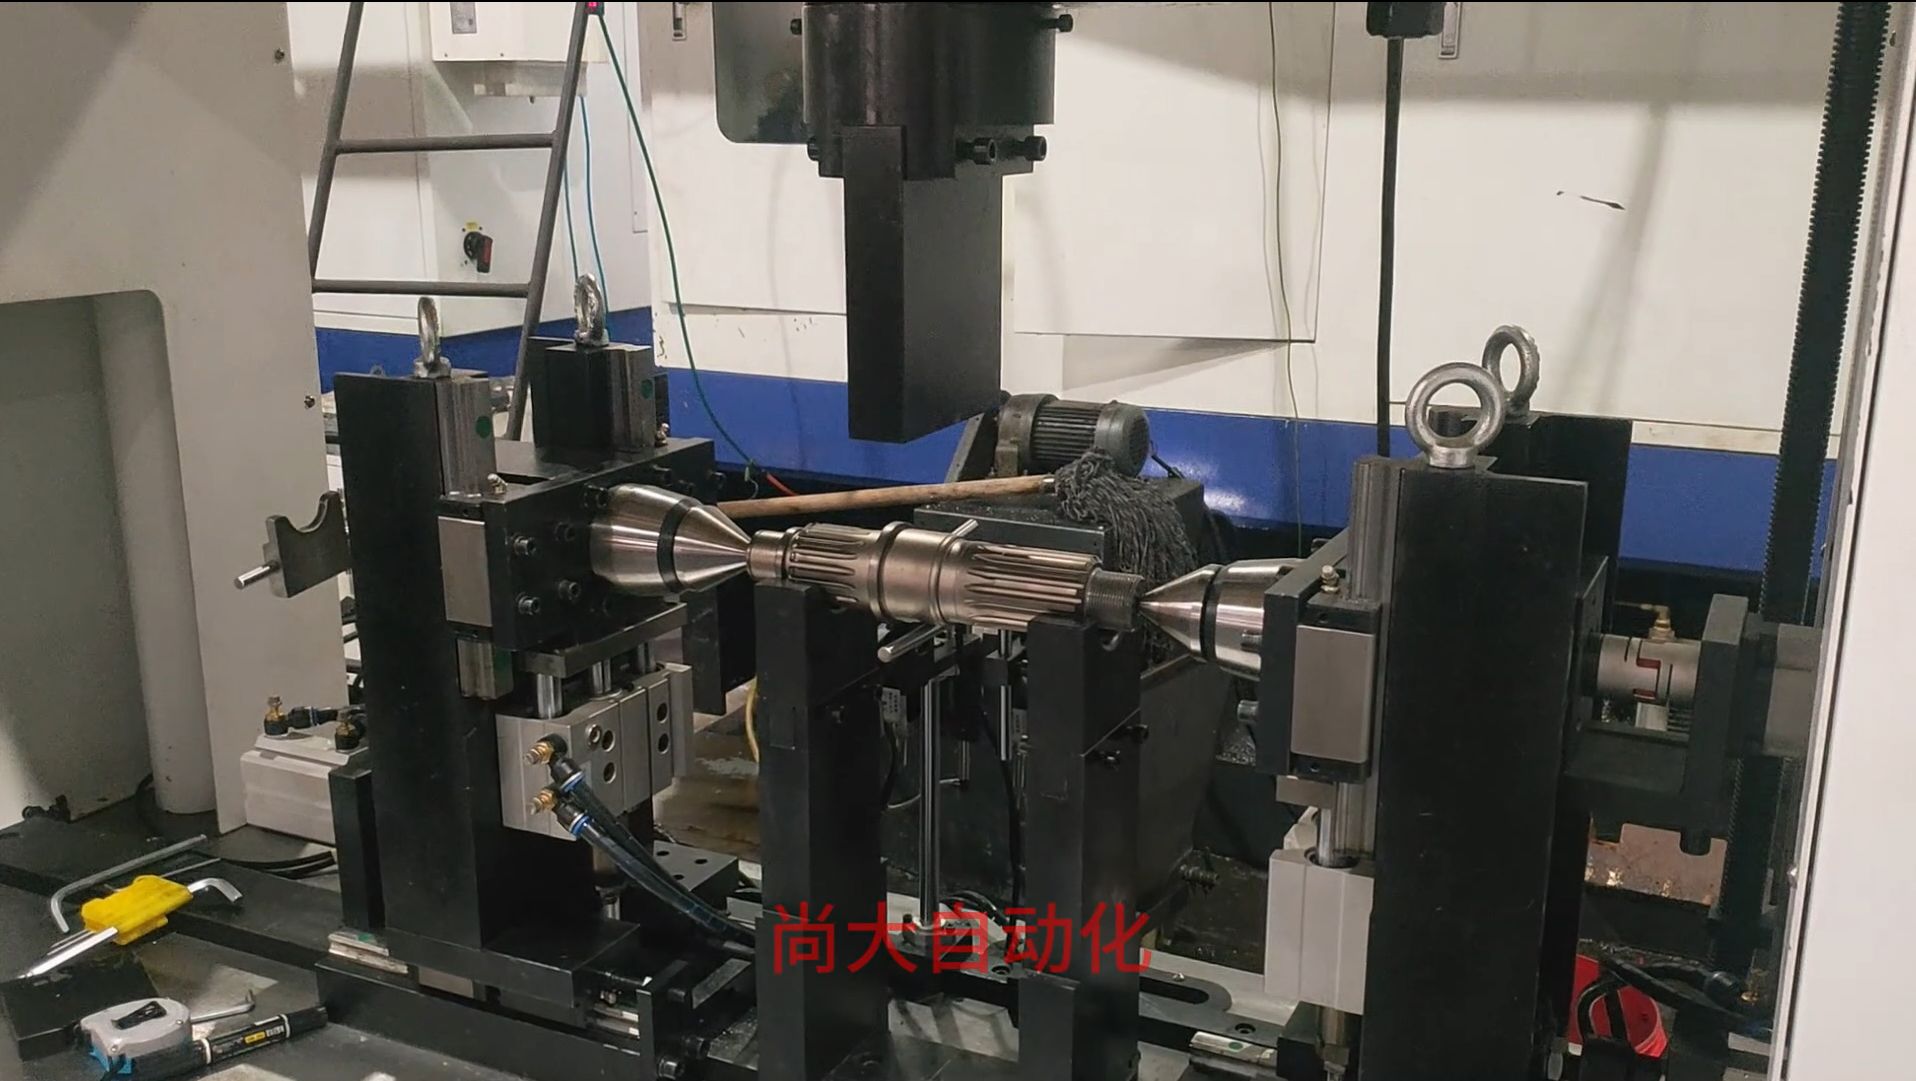
Lazer veya temaslı problar, üç ila beş eksenel konumda TIR değerini eşzamanlı olarak yakalar. Kontrolör basit bir eğrilik varsaymak yerine bir sapma haritası oluşturur; böylece düzeltme kuvveti milin gerçekten ihtiyaç duyduğu yere uygulanır.
Kapalı çevrim kuvvet kontrolü
Her pres strokundan sonra sistem yeniden ölçer ve hesaplar. Mikron altı tekrarlanabilirlik, operatör hissinden veya sabit bir kuvvet ayarından değil, kapalı çevrimden gelir.
İnce parçalar için otomatik elleçleme
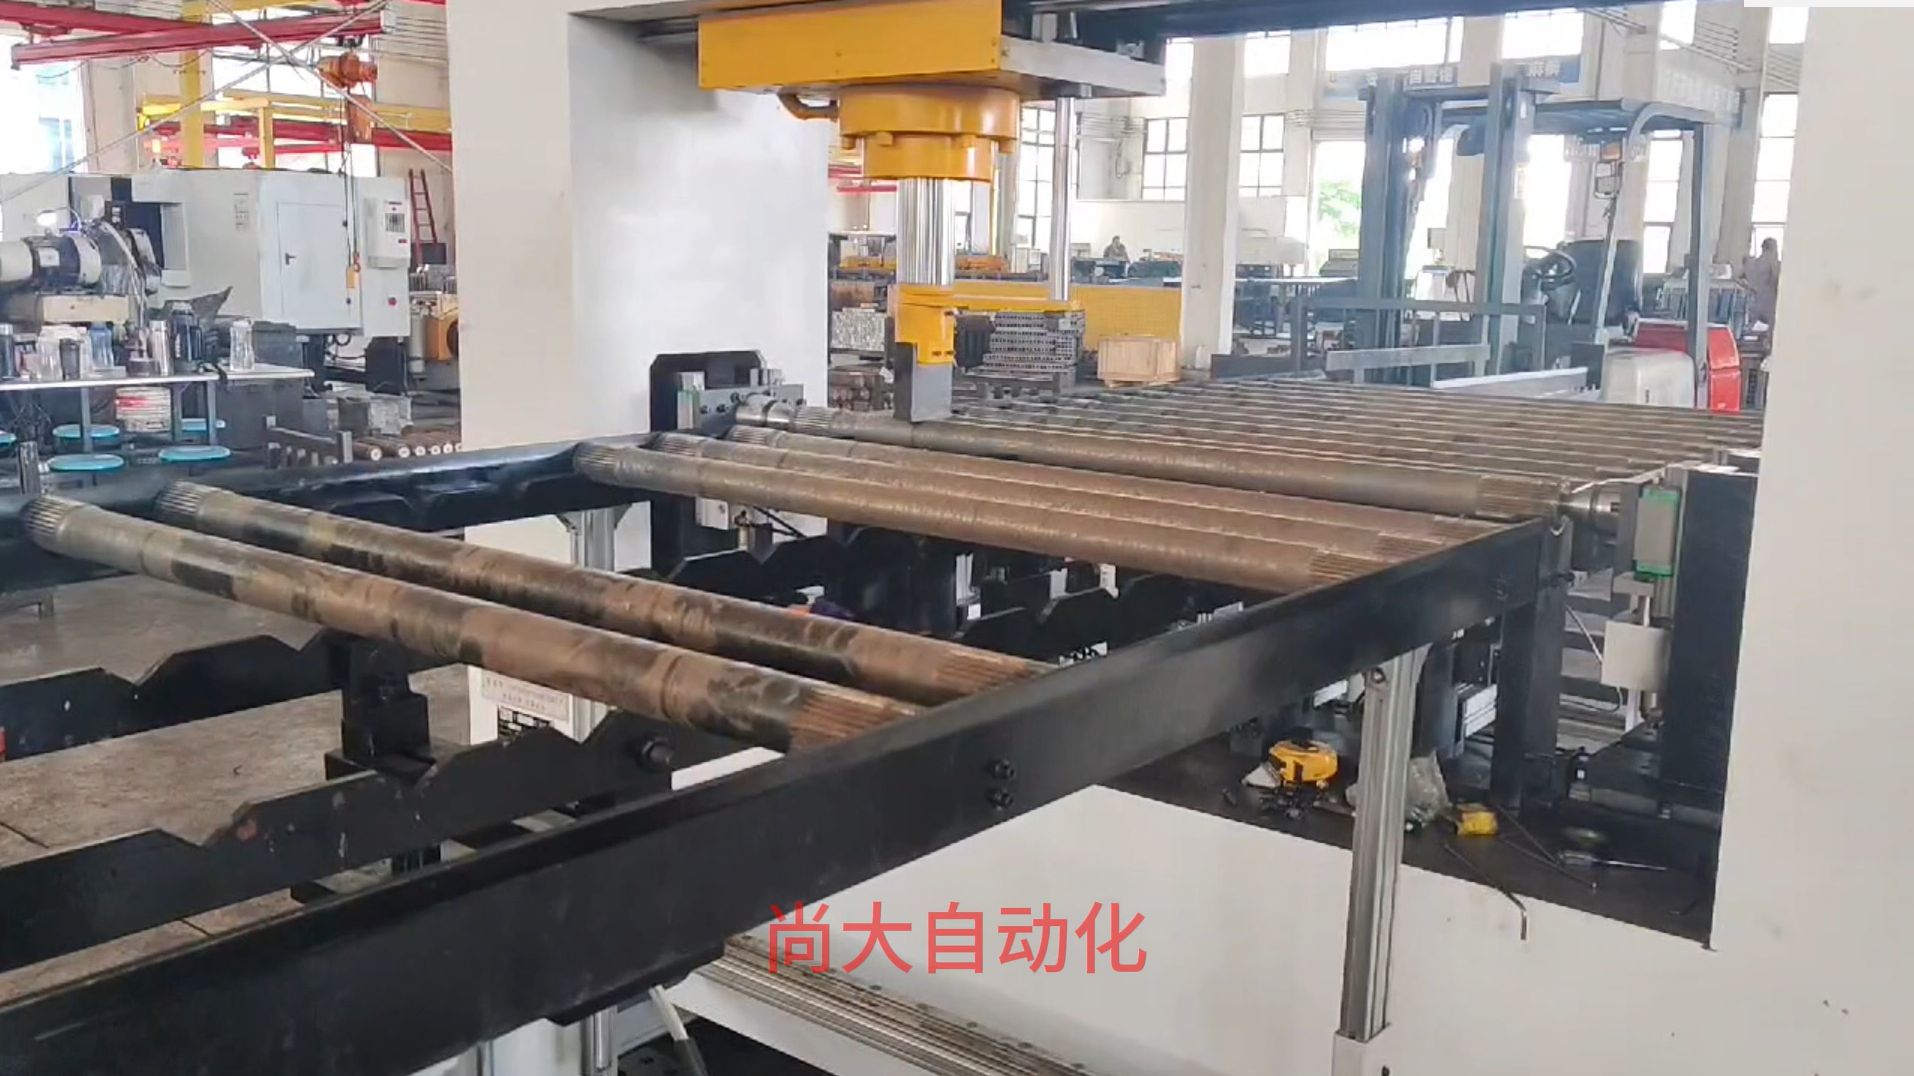
Bir portal veya robot hücresi, milleri sarkma veya yüzey hasarı olmadan yükler. Bir operatör birden fazla makineyi izleyerek 7/24 çalışabilir ve millerde manuel doğrultmadan kaynaklanan çene izleri asla oluşmaz.
Yerleşik MES izlenebilirliği
Her çevrim önce/sonra TIR, pres kuvveti, konum ve parça kimliğini kaydeder. Bu veriler PPAP, havacılık denetimi veya kötü bir lotu sevkıyattan önce çözmek için MES'inize aktarılır.
Referans Verileri
Hassas Silindirik İşler için Teknik Veriler
| İş parçası uzunluk aralığı | 200 – 1.600 mm |
|---|---|
| Maks. mil çapı | 80 mm |
| Maks. iş parçası ağırlığı | 80 kg |
| Başlangıç TIR kapasitesi | 2,0 mm'ye kadar |
| Ölçüm sistemi | 3–5 noktalı lazer / temaslı problar |
| Ölçüm tekrarlanabilirliği | ±0,5 µm |
| Doğrultma hassasiyeti | ±0,01 mm |
| Pres tipi | Servo-hidrolik, kapalı çevrim |
| Maksimum pres kuvveti | 300 kN |
| Kontrol sistemi | Shangda AI kendi kendine öğrenme + MES arayüzü |
| Çevrim süresi | 25–45 sn (standart miller) |
| Yükleme sistemi | Otomatik portal / robot hücresi |
| Opsiyonel muayene | QASS çatlak tespiti |
| Kalite sistemi | ISO 9001, CE |
80 mm çap sınırına yakın miller işliyorsanız, servo-hidrolik devre yüzeyde iz oluşmasını önlemek için yaklaşma hızını otomatik olarak düşürür ve bekleme süresini artırır. Ölçüm problarının kalibrasyonu bir referans çubukla beş dakikadan kısa sürer.
Nerede Çalışır
Mikron Altı Tekrarlanabilirliğin Karşılığını Verdiği Mil Doğrultma Uygulamaları
Otomotiv ve NEV
Şanzıman milleri, aks milleri, motor rotor milleri. Isıl işlemden 0,6 mm TIR ile çıkan aks millerinin 38 saniyede çevrimden 0,01 mm ile ayrıldığını gördük. Aynı hücre Tesla ve BYD tedarikçi programlarını işler.
Havacılık
Aktüatör milleri ve iniş takımı pimleri. Çok noktalı ölçüm, tek noktalı kontrollerin kaçırdığı tüm uzunluk boyunca eğriliği yakalar ve veri kaydı AS9100 izlenebilirliğini destekler.
Hassas hidrolik
Çapsal boşluğun 10 µm'nin altında olduğu ve salgının yüzey izi olmadan düzeltilmesi gereken sürgü milleri ve valf sapları.
Delme takımları
Kuyu dibi takımları için uzun ince delme çubukları ve tahrik milleri. Buradaki düzlük titreşimi, conta ömrünü ve bağlantı yorulmasını etkiler.
Bu işlerdeki ortak nokta: tek noktalı kontrol yeterli değildir. Uzun ince miller iki düzlemde eğrilir ve bir noktayı düzeltmek başka bir noktayı tolerans dışına itebilir. Çok noktalı döngü, tüm profil tolerans içine girene kadar ölçer, düzeltir ve yeniden ölçer.
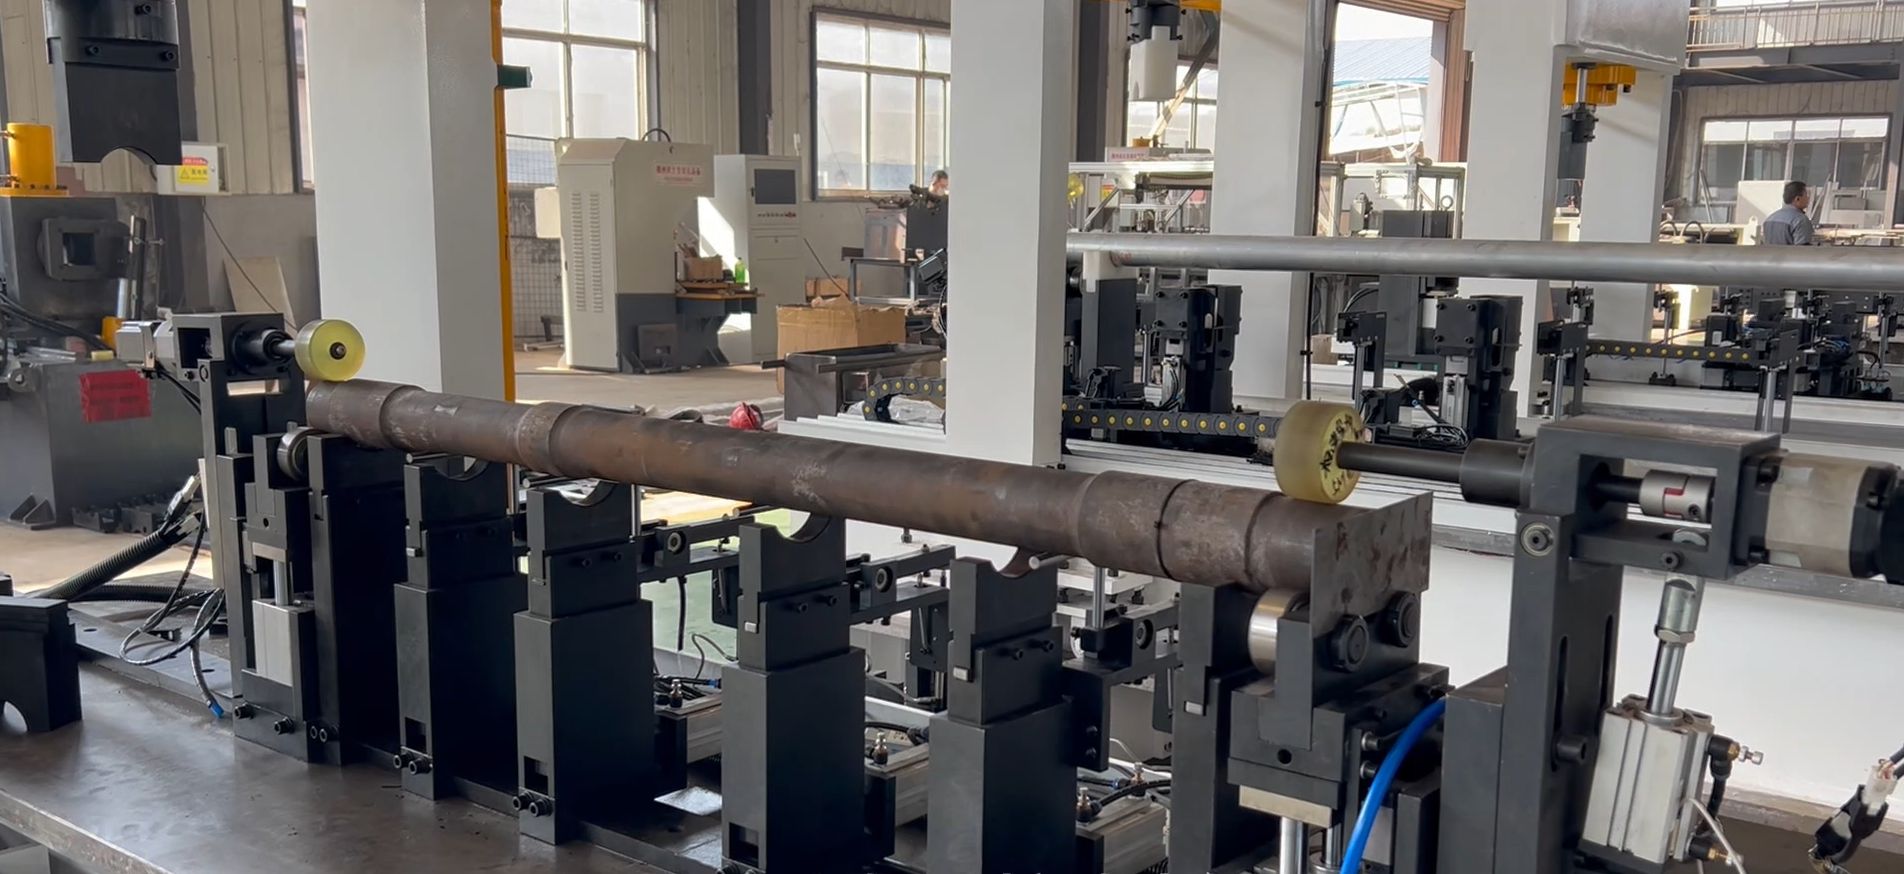
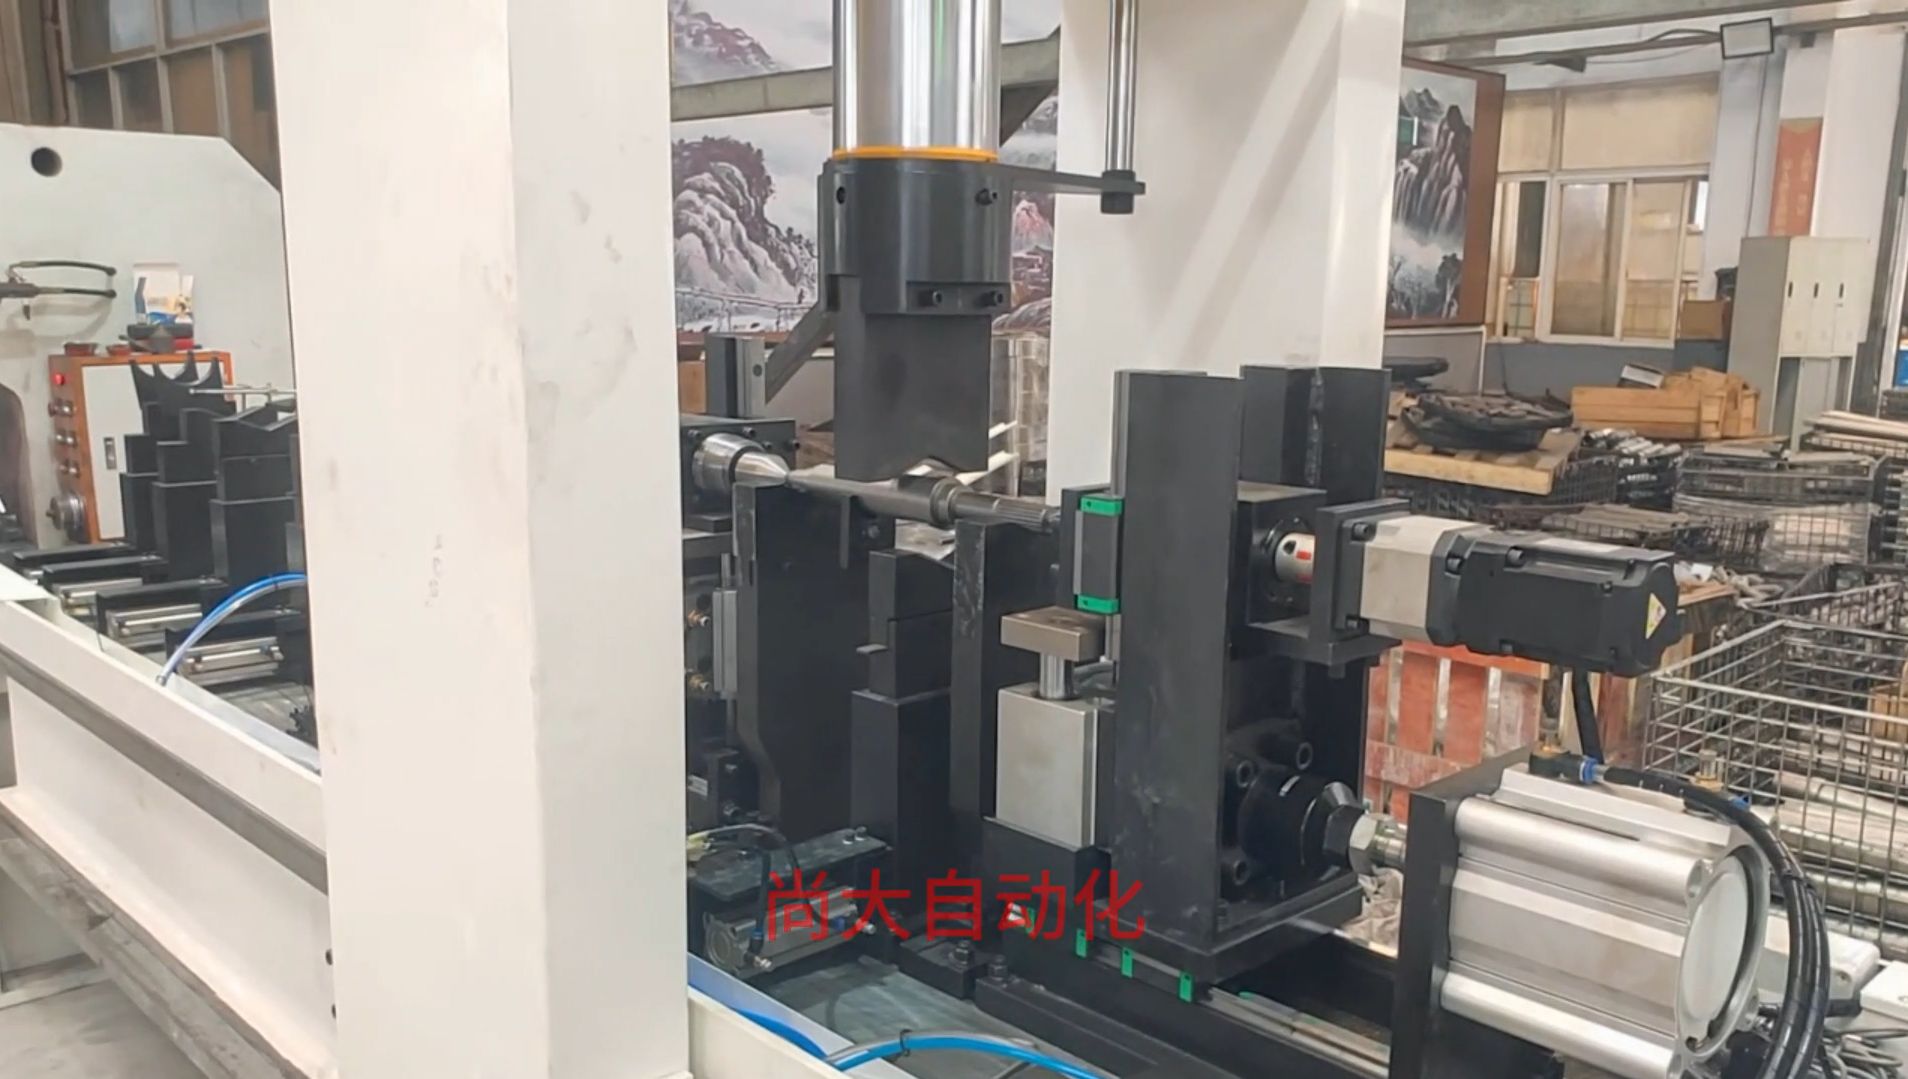
Satın Almadan Önce En Zor Milinizi Test Edin
En kötü salgılı millerinizden bir parti gönderin—kademeli, kama kanallı, dişli açılmış, asimetrik. Onları otomatik mil doğrultma çevriminden geçirir ve önce/sonra TIR raporlarını geri göndeririz. Mikron altı tekrarlanabilirlik iddiası atölyenizde önemliyse, kendi parçalarınızda kanıtlayın. Standart kapasite dahilindeki numune testleri için ücret almıyoruz. Parçalarınız bir satış konuşmasıyla değil, ölçüm raporlarıyla geri döner.
Otomatik Mil Doğrultma
Otomatik Mil Doğrultma Makinesi
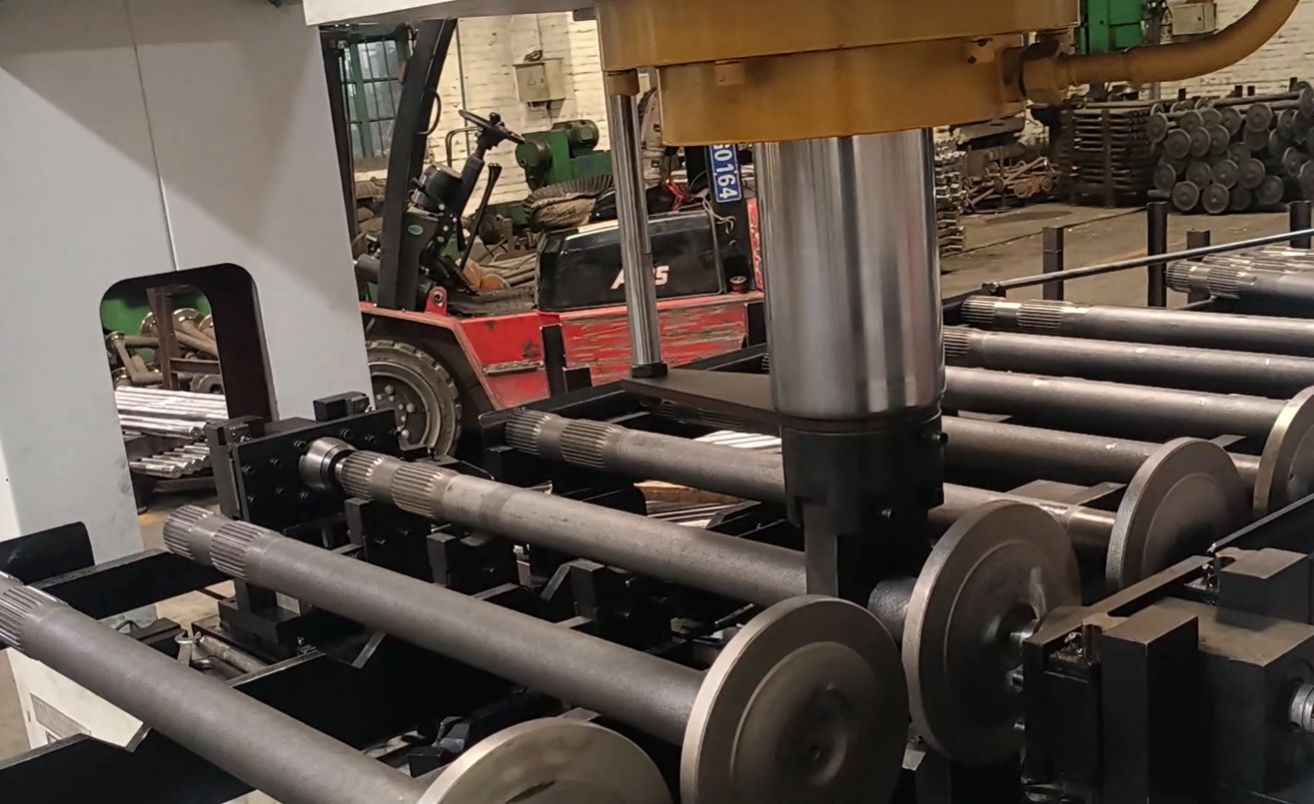
Hassas silindirik işler için tek noktalı manuel pres yeterli değildir. Bu makine, uzun ince millerde salgıyı üç ila beş noktada haritalar, kapalı çevrimde servo-hidrolik düzeltme uygular ve çevrimden çevrime, operatörden operatöre mikron altı tekrarlanabilirlikle düz bir parça verir. Kurulum, tesviye ve prob kalibrasyonu dahil olmak üzere üç gün içinde tesisinizde yapılır.
Request a Quote
Interested in Otomatik mil doğrultma makinesi? Fill out the form below and our team will get back to you within 24 hours.