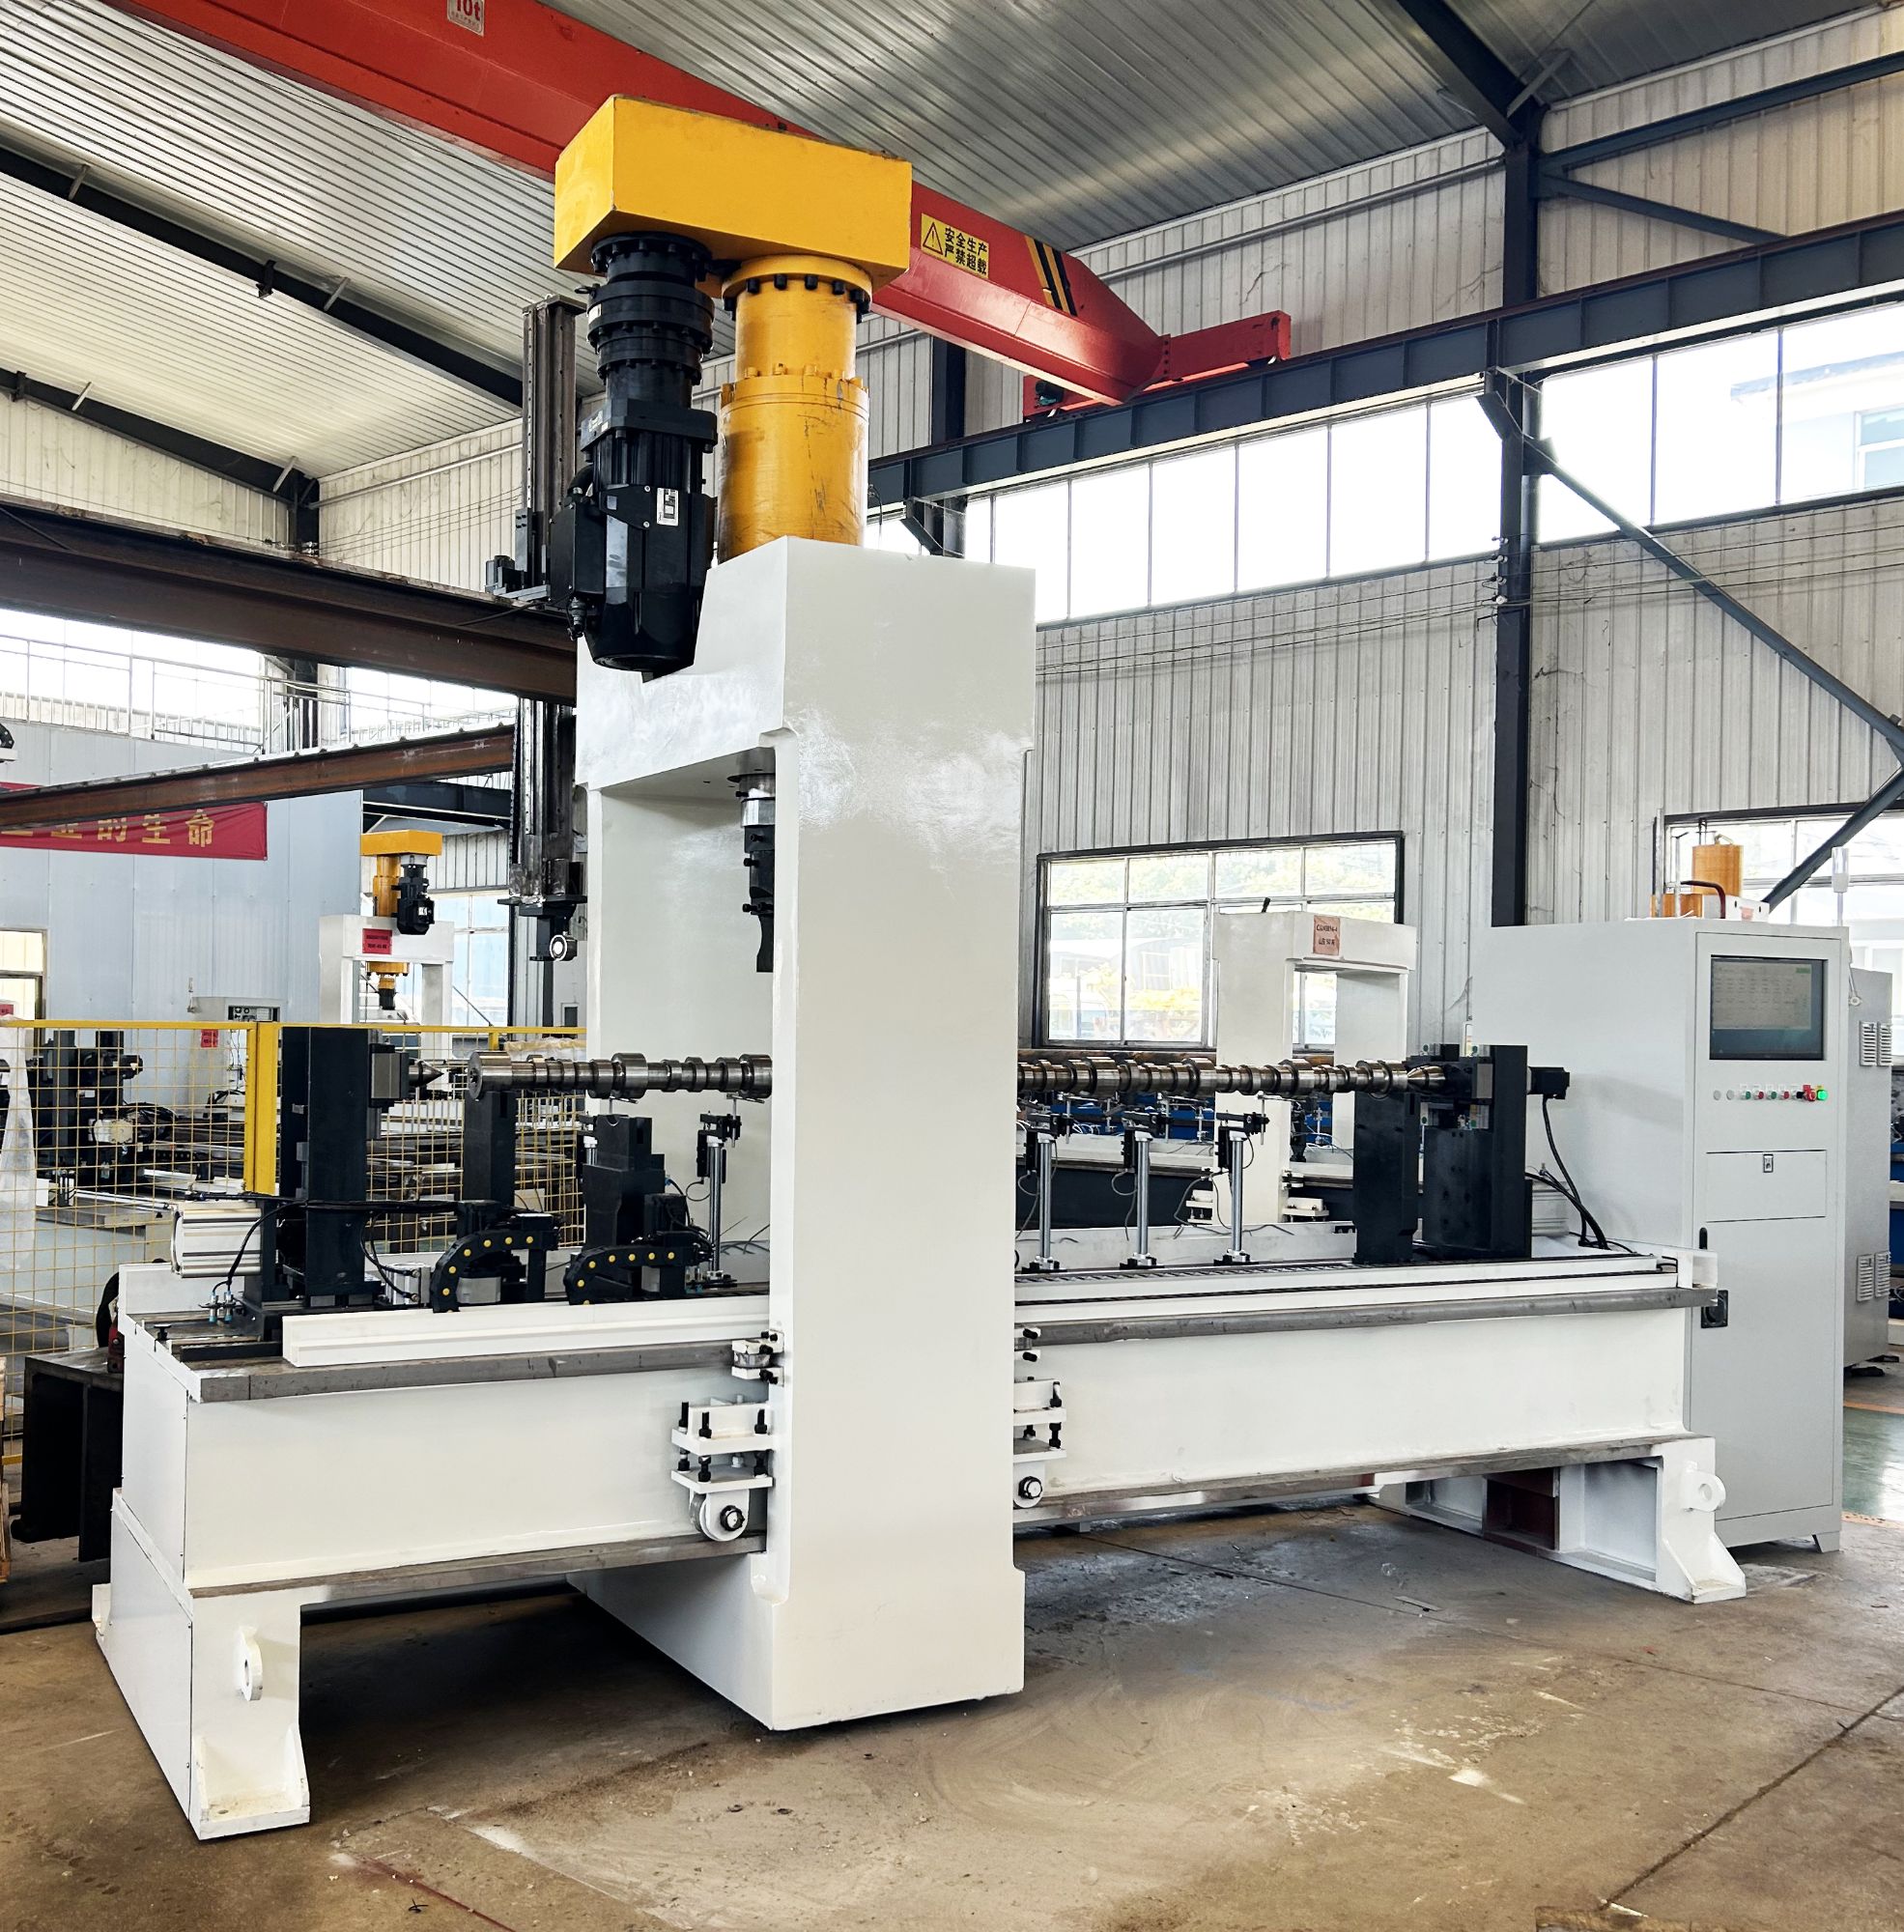
Bu Makineden Geçen Otomotiv Aktarma Organı İş Parçaları
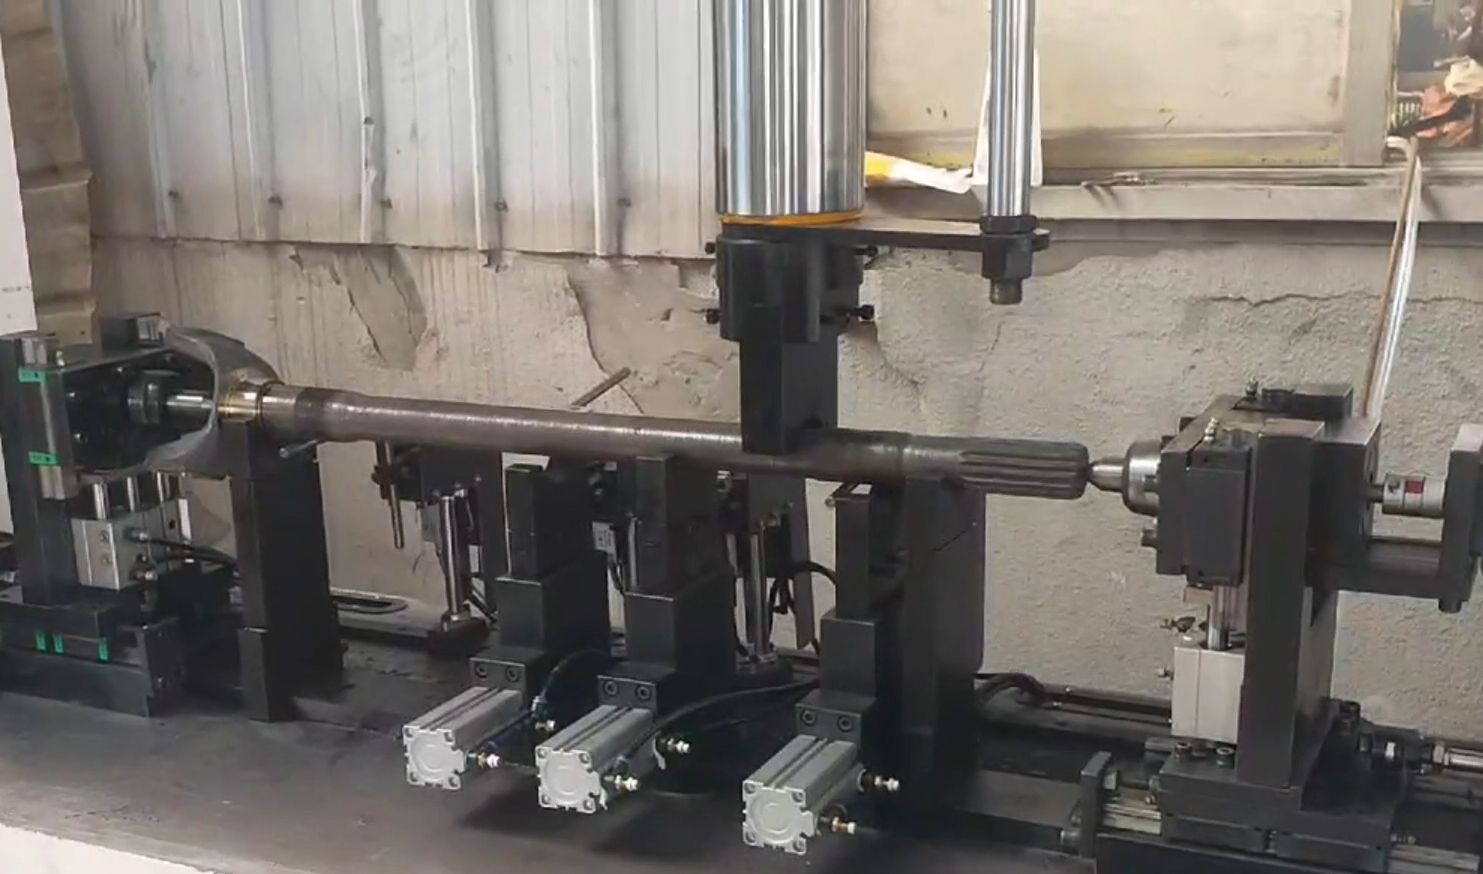
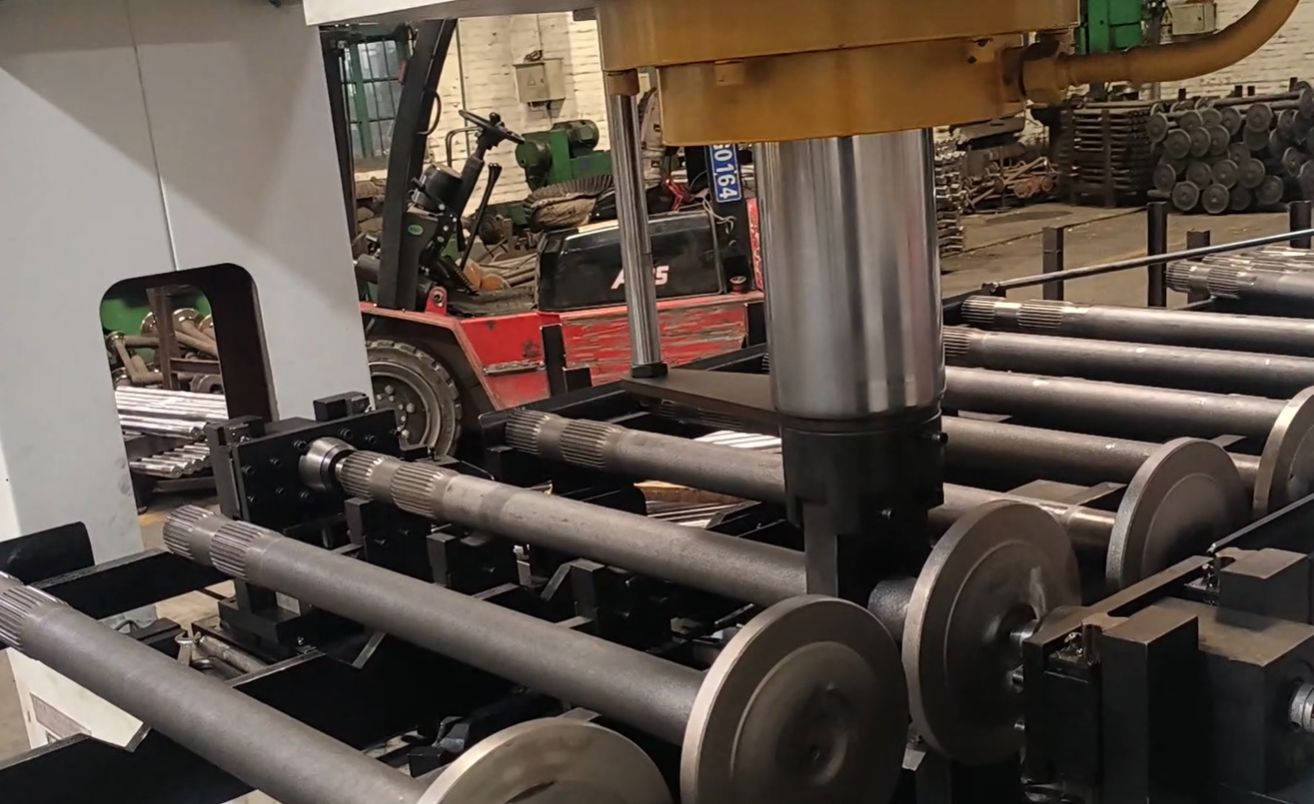
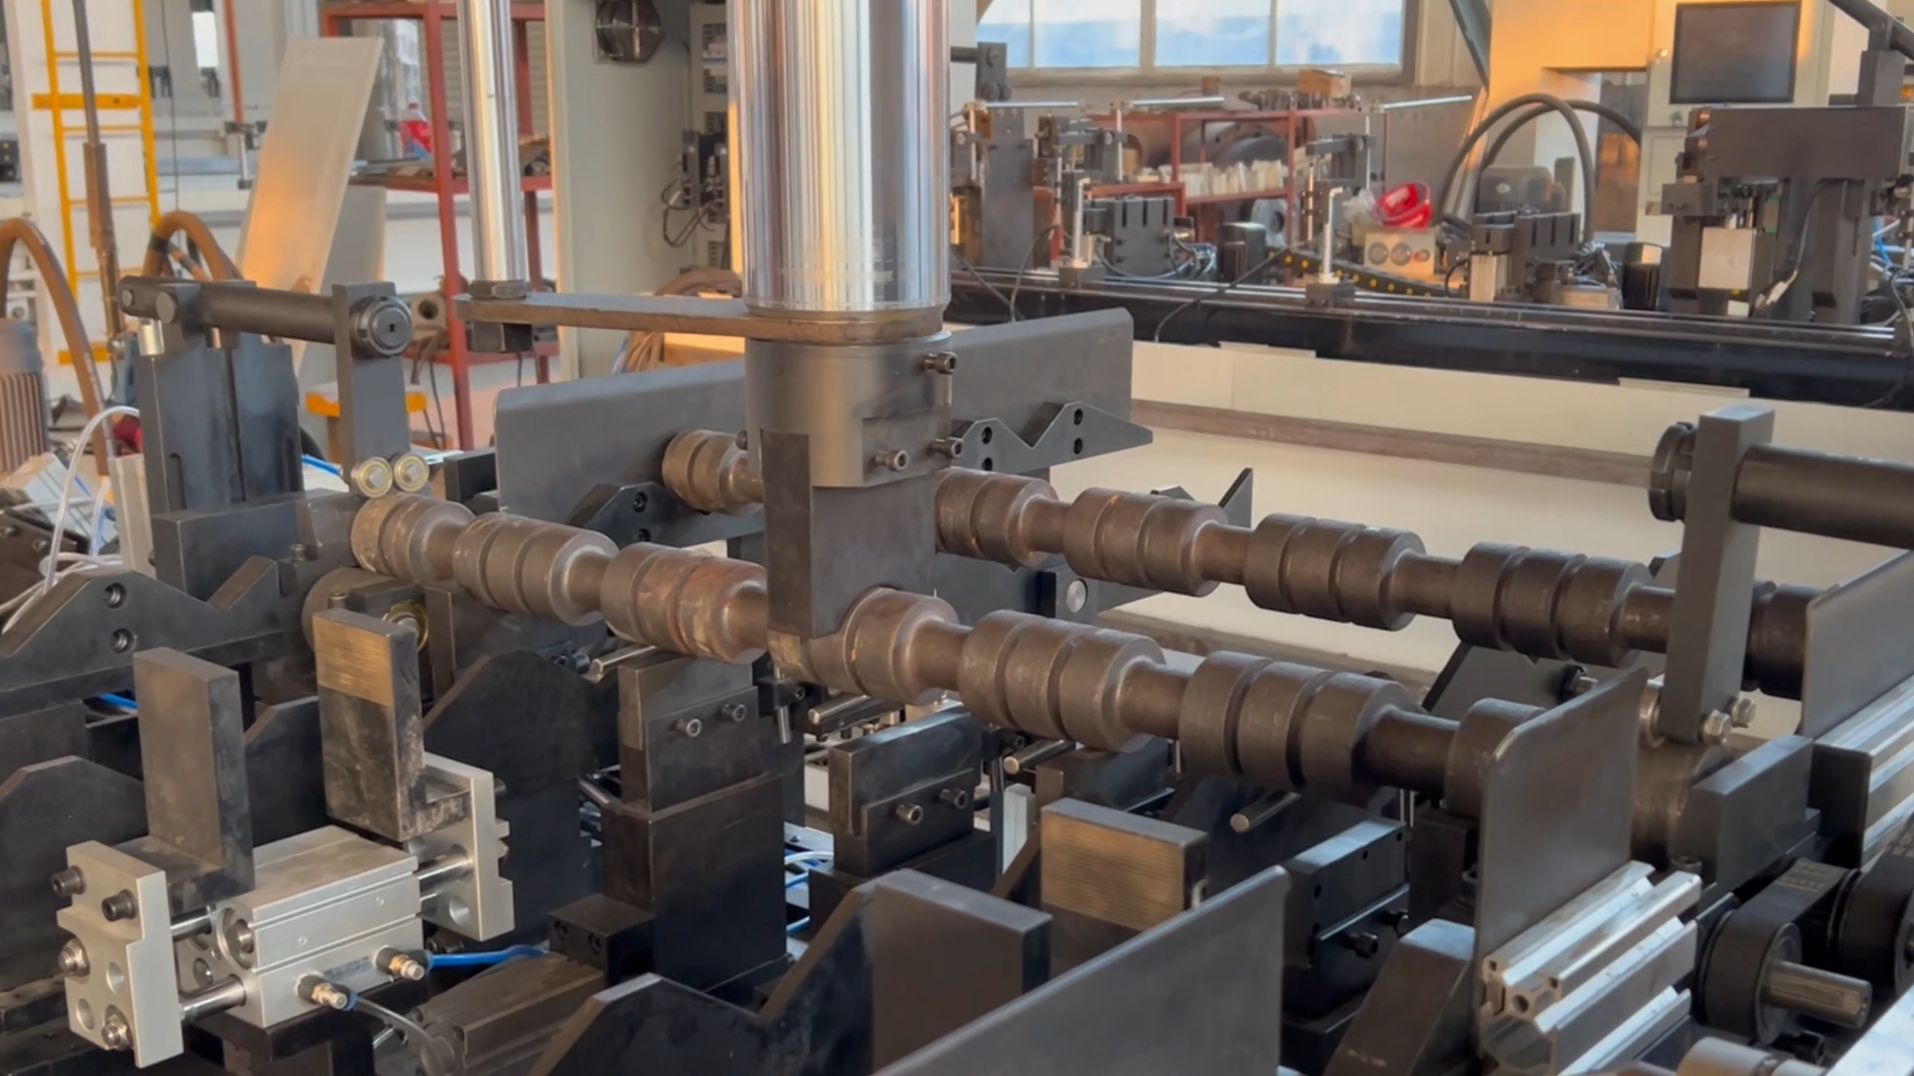
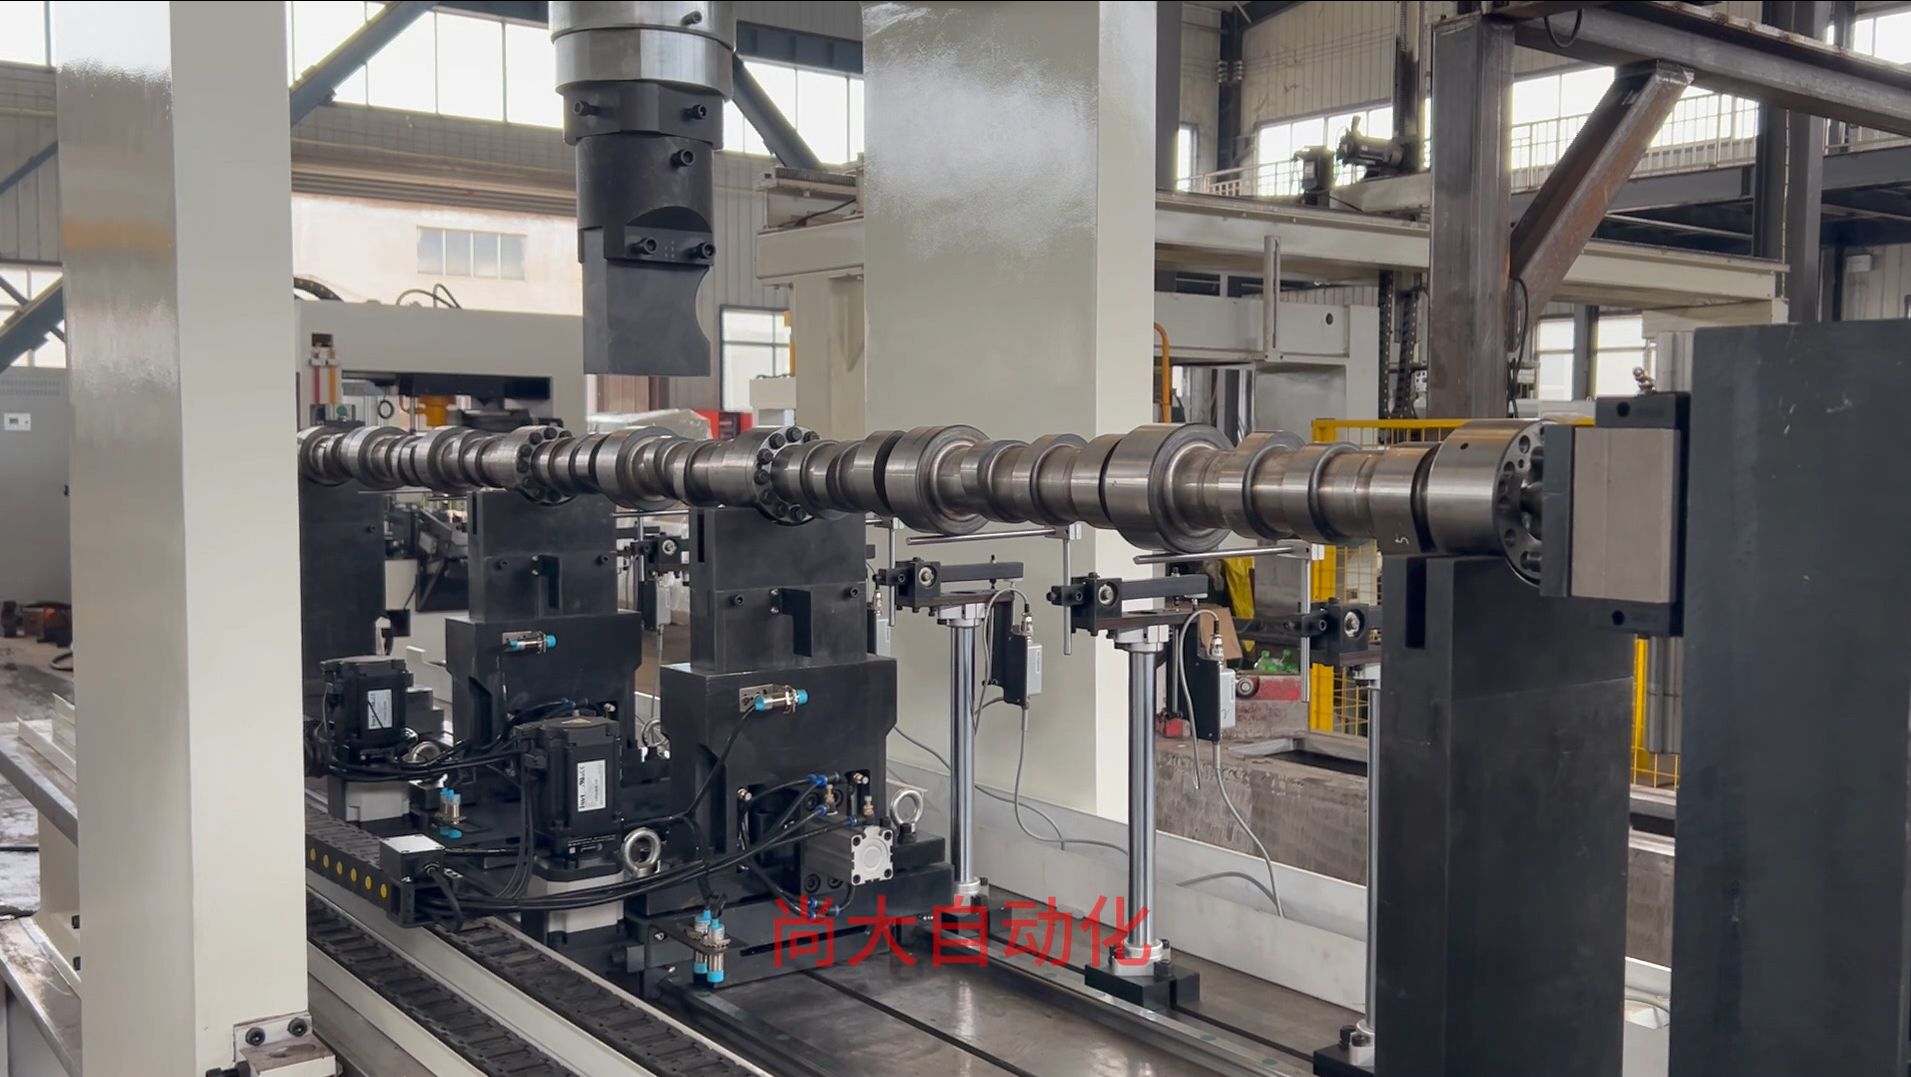
Otomotiv aks üretimi, düzeltme ekipmanını genel amaçlı bir presin asla görmediği şekillerde zorlar. Tahrik milleri, yarım miller, pinyon milleri ve krank milleri, ısıl işlemden partiden partiye değişen salgı ile çıkar. Rulman muylularını, spline'ları veya flanş yüzeylerini işaretlemeden toleransı koruyan düzeltmeye ihtiyacınız vardır. Bu makinenin en sık binek araç yarım milleri ve ticari kamyon aks milleri için yüksek hacimli hatlarda kullanıldığını görüyoruz; burada bir operatör birkaç hücreyi denetler ve kaçırılan bir geri yaylanmadan kaynaklanan hurda, bir vardiyanın marjını siler. Aşağıdaki dört uygulama fotoğrafı, otomotiv fabrikalarında devreye aldığımız iş parçası tiplerini ve yükleme düzenlerini göstermektedir.
Isıl işlem sonrası binek araç tahrik mili düzeltmeOtomatik yükleme ve boşaltmalı yarım mil düzeltme hücresi
Otomatik beslemeli, manuel yüklemesiz loblu aks mili düzeltme istasyonuDüzeltme sırasında birden fazla muyluda desteklenen büyük krank mili
Tipik otomotiv aktarma organı parçaları: aks milleri, yarım miller, şanzıman giriş ve çıkış milleri, elektrikli tahrik motoru milleri, krank milleri ve NEV platformları için içi boş hafif miller.
En Kötü Aks Salgı Verilerinizi Bize Gönderin
Mevcut hattınız ısıl işlem sonrası geri yaylanmanın peşindeyse, hedef düzgünlüğünüzle birlikte bize 10–20 parça gönderin. Otomotiv aks düzeltme makinesinde numune testi yaparız, size ölçüm raporunu göndeririz ve ulaştığımız çevrim süresini söyleriz. Pres satıcısı lafı yok; lazer test tezgahımızdan gerçek düzgünlük eğrisini alırsınız.
Otomotiv aks ve mil üretimi için bu makine, çok noktalı ölçüm ve servo-hidrolik nokta basınçlı düzeltme ile aktarma organı bileşenlerindeki ısıl işlem bozulmasını düzeltir. Sistem otomatik olarak yükler, salgıyı kontrol eder, düzeltmeyi uygular ve yeniden ölçer — muyluları çizmeden veya pres izi bırakmadan. Binek araç, ticari araç ve elektrikli tahrikli aks hatlarının hızları ve tolerans bantları için tasarlanmıştır; atölye tipi partiler için değil.
3–5× manuel düzeltme hızı
24/7 gözetimsiz çalışma
1 operatör, birden fazla makine
Aks Düzeltme Çalışma Aralığı & Çevrim Verileri
Vardiya başına 1.500 mil işlerken önemli olan parametreler bunlardır. Makine, iş parçası ailenize göre yapılandırılır, ancak temel aynı kalır: kapalı çevrim düzeltme, otomatik taşıma ve parça üzerinde iz olmaması.
0,01 mm
Düzeltme doğruluğu
3–5×
Manuel çalışmaya kıyasla işlem kapasitesi
45–90 s
Mil başına tipik çevrim
3–5
Salgı ölçüm noktaları
300–1.500 mm
Standart iş parçası uzunluğu
15–80 mm
İş parçası çap aralığı
24/7
Gözetimsiz çalışma
1 operatör
Birden fazla makine denetimi
Bu Makine 3 Vardiyalı Bir Hatta Neden ±0,01 mm Toleransı Korur
Çok noktalı kapalı çevrim düzeltme
İş mili mili döndürür, problar birkaç konumda salgıyı ölçer ve AI düzeltme modeli koç hareket etmeden önce nokta basınç strokunu hesaplar. Sistem her düzeltmeden sonra yeniden ölçtüğü için geri yaylanma yakalanır ve aynı çevrimde düzeltilir; son muayenede keşfedilmez.
İz bırakmadan nokta basınçlı düzeltme
Koç yalnızca yüksek nokta üzerinde, kontrollü bir kuvvet aralığıyla çalışır. Rulman muyluları, spline'lar ve sızdırmazlık yüzeyleri temiz kalır. Düzeltme sonrası plansız parlatma veya yeniden işleme gerekmez.
Yüksek çeşitlilik için otomatik yükleme ve boşaltma
Portal veya robot arayüzleri ham parçaları alır, merkezler arasına yerleştirir ve bitmiş milleri operatör dokunuşu olmadan çıkarır. Parti değişimi, benzer mil aileleri için genellikle 20 dakikanın altında, bir reçete seçimi artı fikstür ayarıdır.
AI kendi kendine öğrenme ve MES bağlantısı
Kontrolör her düzeltmeyi ve salgı izini kaydeder. 2.000 parça boyunca model, malzemeniz ve geometriniz için hangi sapma vektörlerinin en hızlı yanıt verdiğini öğrenir. Bu veriler MES/ERP'nize aktarılır, böylece reddedilenleri ve takım aşınmasını vardiyaya göre izleyebilirsiniz.
QASS çatlak algılama opsiyonu
Makine, Almanya'nın QASS çatlak algılamasını entegre edebilir; böylece düzeltme sırasında tetiklenen bir mikro çatlak, parça sevk edilmeden önce işaretlenir. İyi parçaları düzeltirken kötü hale getirmezsiniz.
Sürekli üretim için tasarlandı
Servo-hidrolik aktüatörler, yağ soğutma ve lineer kılavuzlar 3 vardiyalı çalışma için boyutlandırılmıştır. Vardiya başında bir ana mil ile kalibrasyon 15 dakikadan kısa sürer ve ortam sıcaklığı sapması ölçümleri etkilerse sistem sizi uyarır.
Aktarma Organı Düzeltme İçin Yapılandırılmış Teknik Parametreler
Düzeltme doğruluğu
±0,01 mm, lazer ölçümle doğrulanmıştır
Düzeltme yöntemi
Servo-hidrolik nokta basınç, çok noktalı kapalı çevrim
Tipik çevrim süresi
Salgı ve kesite bağlı olarak mil başına 45–90 saniye
Standart iş parçası uzunluğu
300–1.500 mm; istek üzerine daha uzun konfigürasyonlar
Standart iş parçası çapı
15–80 mm; istek üzerine daha büyük çaplar
Malzeme kapsamı
İndüksiyonla sertleştirilmiş, sementasyonlu, mikro alaşımlı çelik; dolu ve içi boş miller
Yükleme / boşaltma
Red kanallı otomatik portal veya robot arayüzü
Kontrol sistemi
MES/ERP bağlantılı Shangda AI kendi kendine öğrenen CNC
Operatör gereksinimi
Birden fazla makine için 1 operatör; 24/7 insansız çalışma
Çatlak algılama
Almanya'dan opsiyonel QASS entegrasyonu
Kalite sistemi
ISO 9001 fabrika kalite sistemi; CE uyumlu elektrik ve güvenlik devreleri
Tipik hücre yerleşim alanı
Yaklaşık 4,5 m × 3,0 m; otomasyon seviyesine göre yapılandırılır
Güç kaynağı
380 V, 3 faz; uygulamaya göre boyutlandırılmış hidrolik güç ünitesi
Bakım aralığı
Her 2.000 saatte hidrolik yağ analizi; kılavuzların aylık yağlanması
Aks mili geometrisi ön ve arka akslar, dolu ve içi boş miller ile yeni enerji araç rotor milleri arasında değiştiği için nihai konfigürasyon, çizimleriniz ve salgı verilerinizle ücretsiz bir numune testine dayanır.
Request a Quote
Interested in aks doğrultma makinesi? Fill out the form below and our team will get back to you within 24 hours.