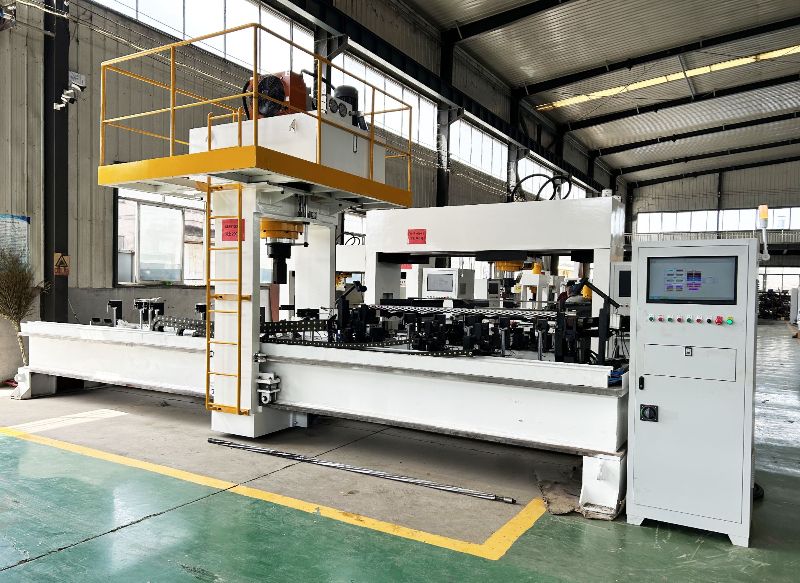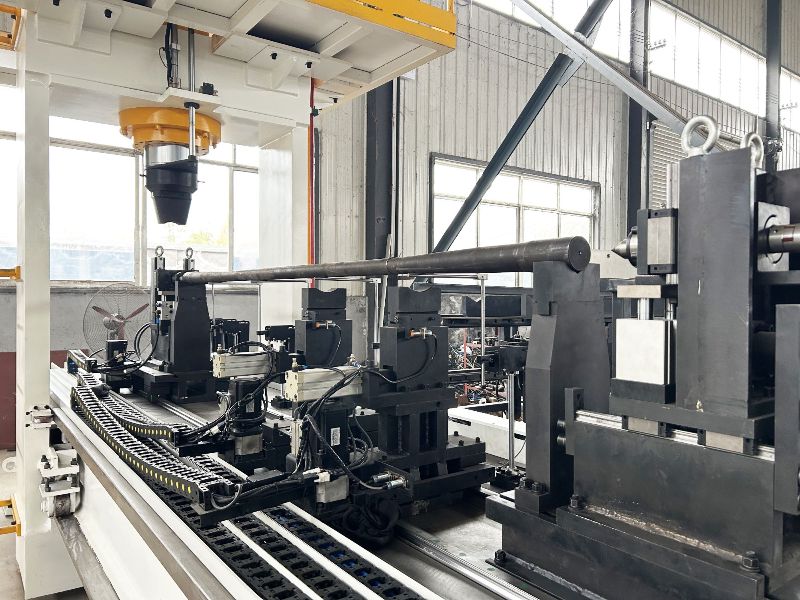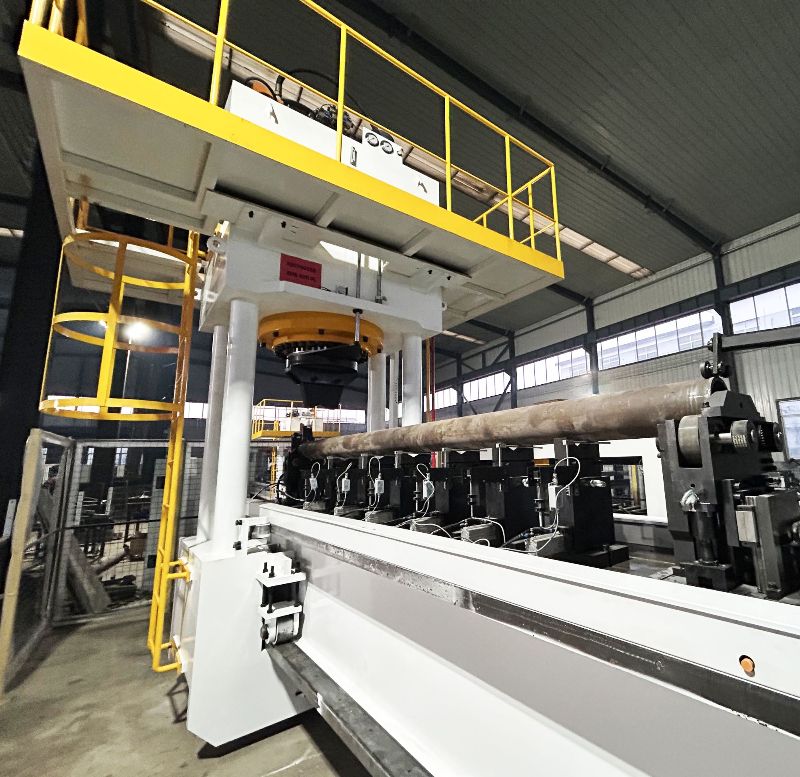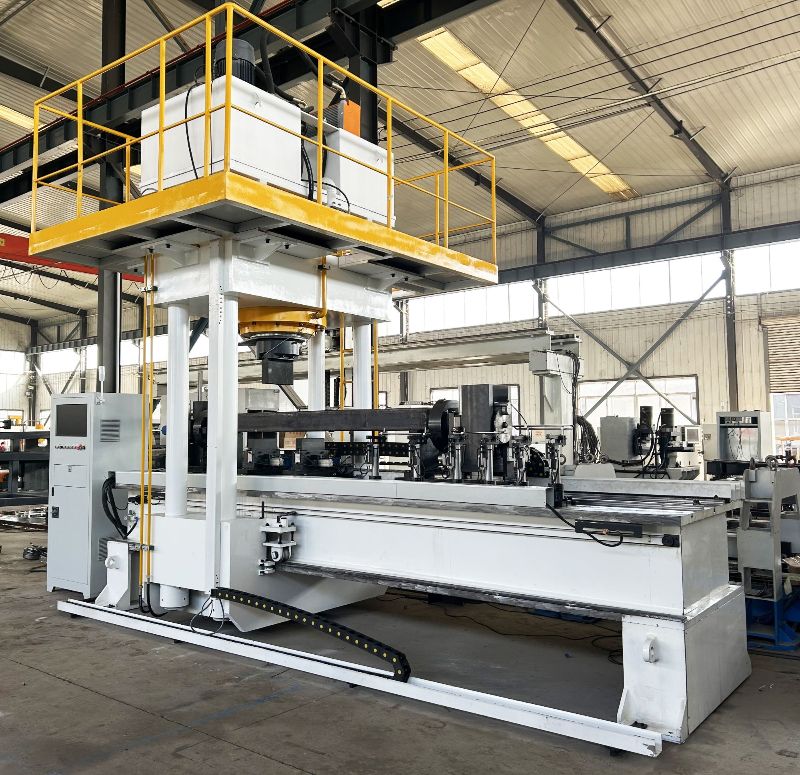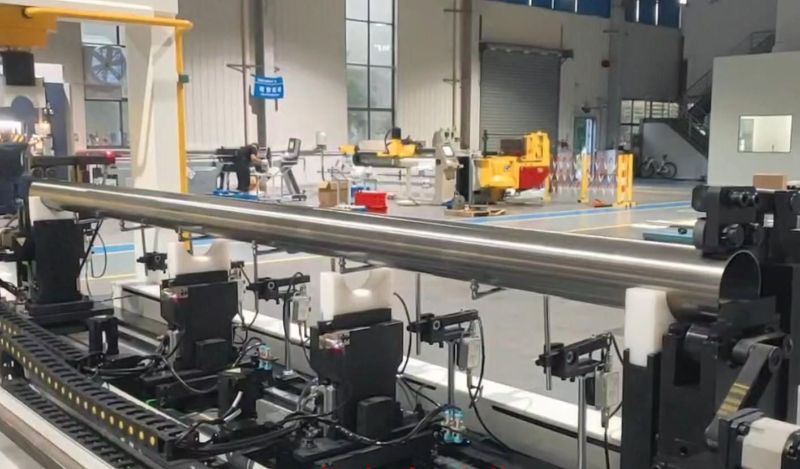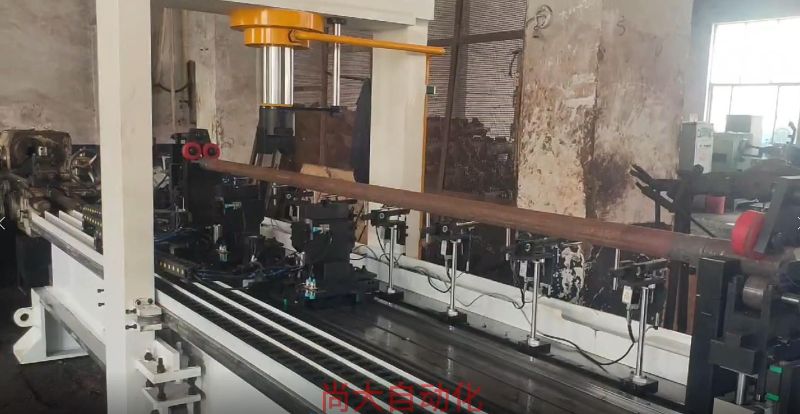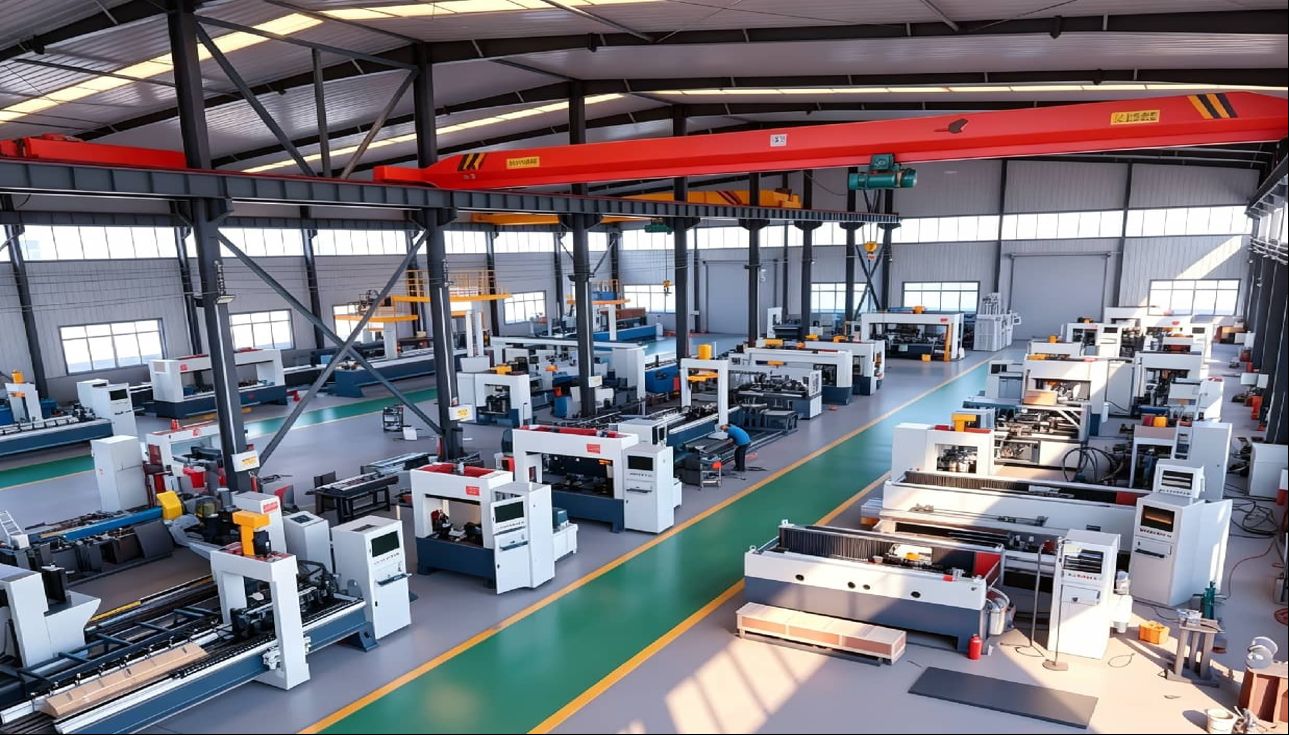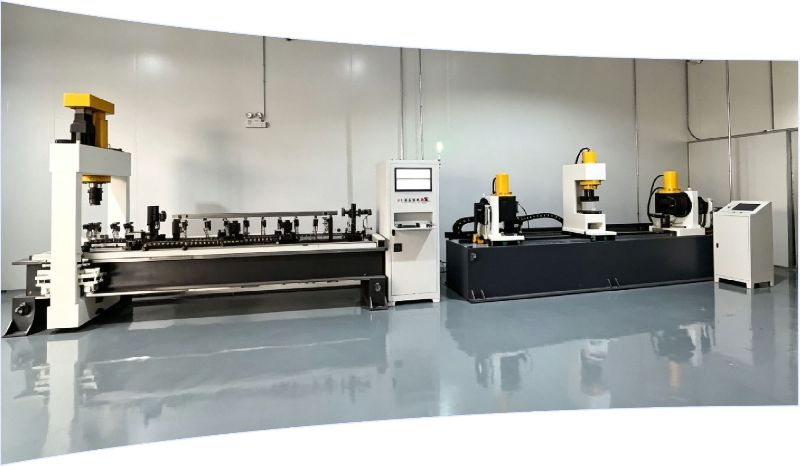
Автоматический трубоправильный станок для трубок жидкостного охлаждения
Трубки жидкостного охлаждения требуют правки, которая не оставит вмятин на тонких стенках. Вот как автоматические машины для правки измеряют, правят и проверяют.
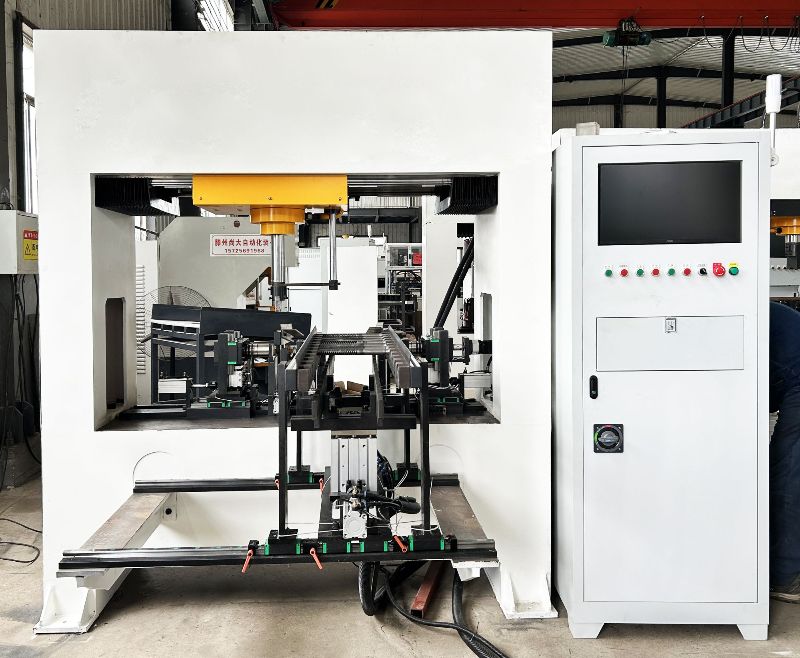
Expert insights on hydraulic straightening technology, industry trends, and best practices.
Трубки жидкостного охлаждения требуют правки, которая не оставит вмятин на тонких стенках. Вот как автоматические машины для правки измеряют, правят и проверяют.
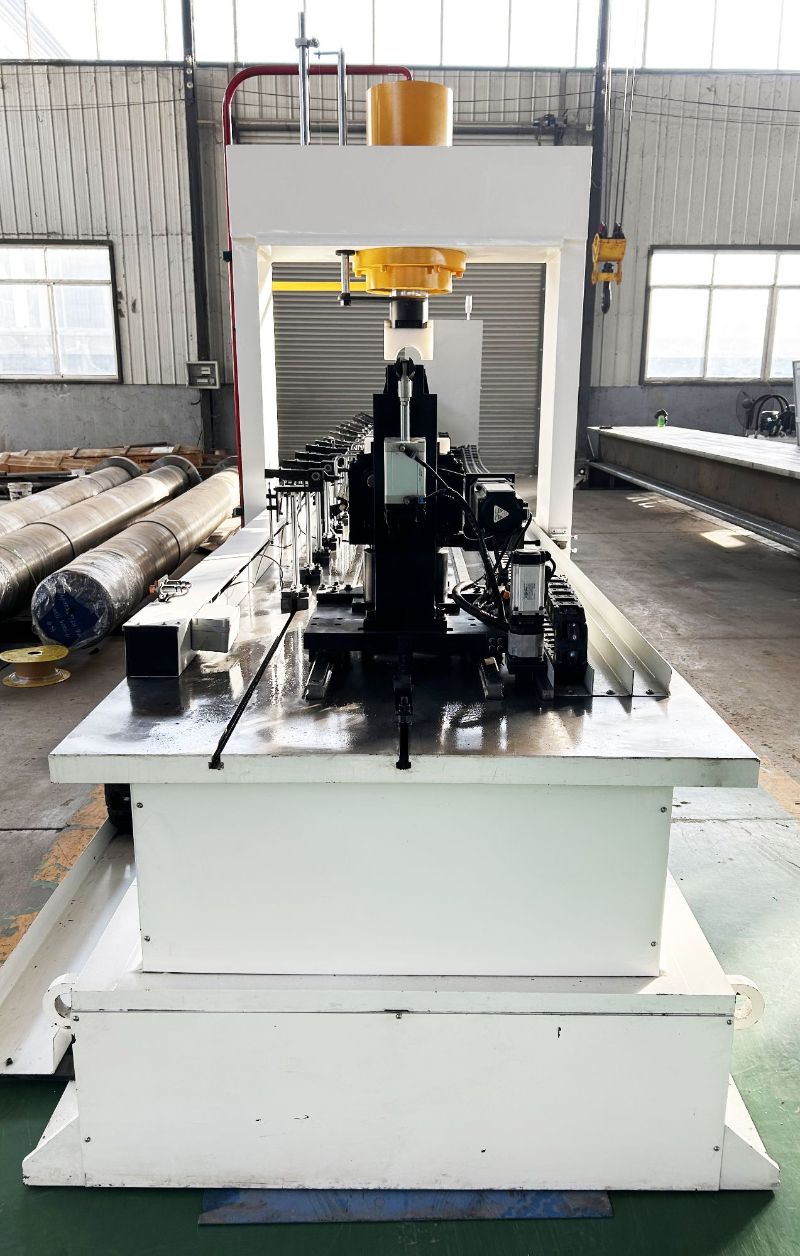
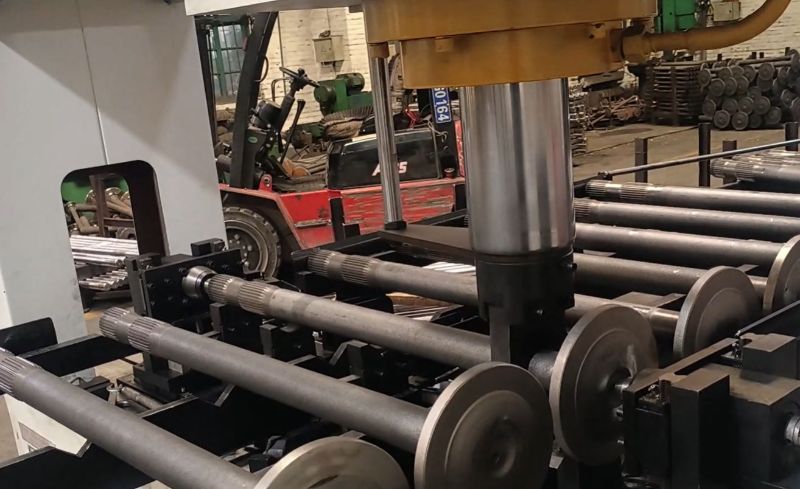
Коробление вала при термической обработке невозможно полностью устранить. Узнайте, почему это происходит и когда гидравлическая правка является практичным окончательным решением.
Коробление чугуна после механической обработки приводит к появлению изогнутых и скрученных деталей. Правка точечным давлением устраняет деформацию без трещин. Обратитесь в Shangda.
Термообработанную сталь можно править точечным давлением, многоточечным измерением и контролем трещин. Узнайте, что на самом деле требуется для этого процесса.
Не каждый погнутый коленчатый вал требует замены. Мы разбираем, что вызывает изгибы, когда правка эффективна и где автоматизированные прессы делают ремонт целесообразным.
Деформация шины из-за внутренних напряжений может вызывать изгиб, скручивание или коробление профилей. Автоматическая точечная правка давлением исправляет до 0,01 мм без следов.
Искривление прутка обычно возникает из-за напряжений при прокатке и термообработки. Автоматизированная правка точечным давлением исправляет его до 0,01 мм без следов.
Алюминиевые трубы часто гнутся из-за остаточных напряжений или при обращении с ними. Изучите воспроизводимые проверки прямолинейности, безопасные методы правки, критерии отправки в брак и то, когда автоматизация окупается.
Прутки из сплава гнутся из-за остаточных напряжений или при обращении. Научитесь проверять биение, применять гидравлическую правку для контролируемого устранения отклонений и избегать рискованных исправлений.
Один контролёр говорит, что вал соответствует норме при 0,20 мм. Другой бракует ту же деталь при 0,25 мм.
Когда механически обработанный вал или пруток из стали 4140 выходит после термообработки с видимым прогибом, легко обвинить в этом закалку.
Станок измеряет биение вала в нескольких точках, рассчитывает необходимые точный ход и положение пресса и прикладывает усилие по замкнутому контуру, часто достигая прямолинейности в пределах 0,01 мм.
Биение, которое до термообработки было в пределах 0,02 мм, внезапно возрастает до 0,3 мм, 0,5 мм или ещё хуже. Это одна из тех головных болей, знакомых любому производственному цеху.