
Итак, можно ли на самом деле править термообработанную сталь?
Короткий ответ — да. Но длинный ответ во многом зависит от того, насколько твёрдый материал, сколько остаточных напряжений заперто внутри и как прикладывается усилие правки. Если вы положите закалённый вал в обычный пресс и будете давить, пока он не покажется ровным, вы легко внесёте микротрещины, поцарапаете поверхность или получите упругий возврат, который проявится позже в работе. Мы достаточно часто видим это с закалённым круглым прокатом, отпущенными валами и нержавеющими трубами.
Термообработка меняет правила
Когда сталь проходит закалку и отпуск, она становится твёрже и прочнее, но также становится менее уступчивой. Пластичность падает. Остаточные напряжения от неравномерного охлаждения могут заставить деталь сместиться после механической обработки. Это означает, что правка термообработанной стали — это на самом деле не «сгибание её обратно». Это приложение небольших, локальных усилий в нужных точках с измерением того, что происходит с деталью после каждого цикла. Если переусердствовать за один проход, материал может треснуть ещё до того, как вы увидите повреждение на поверхности.
Как современная правка справляется с твёрдыми деталями
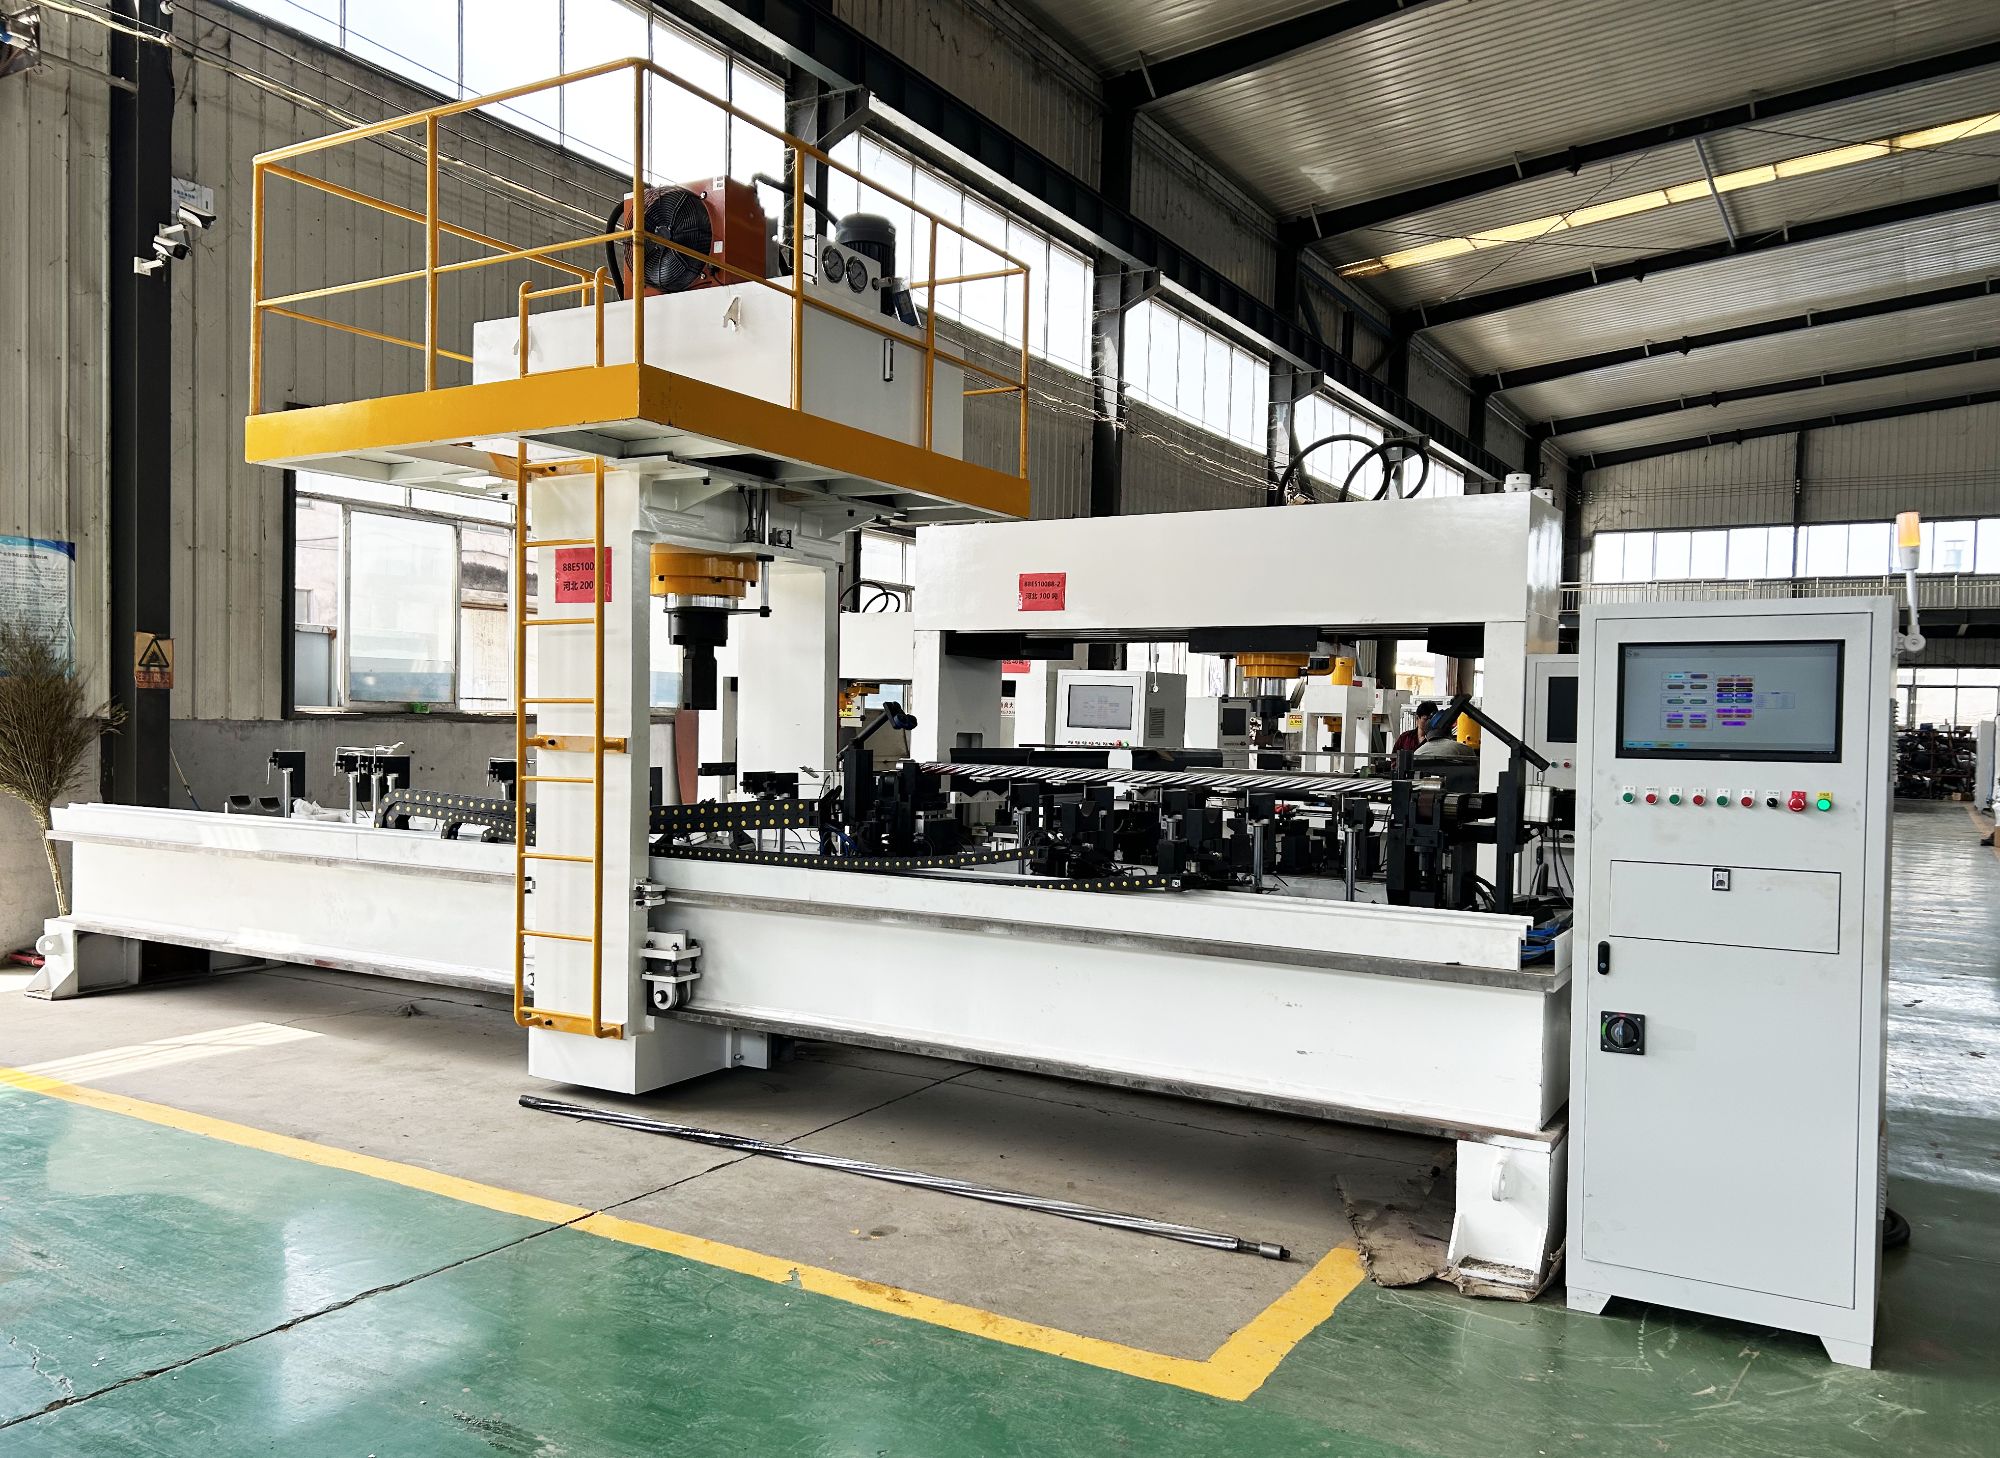
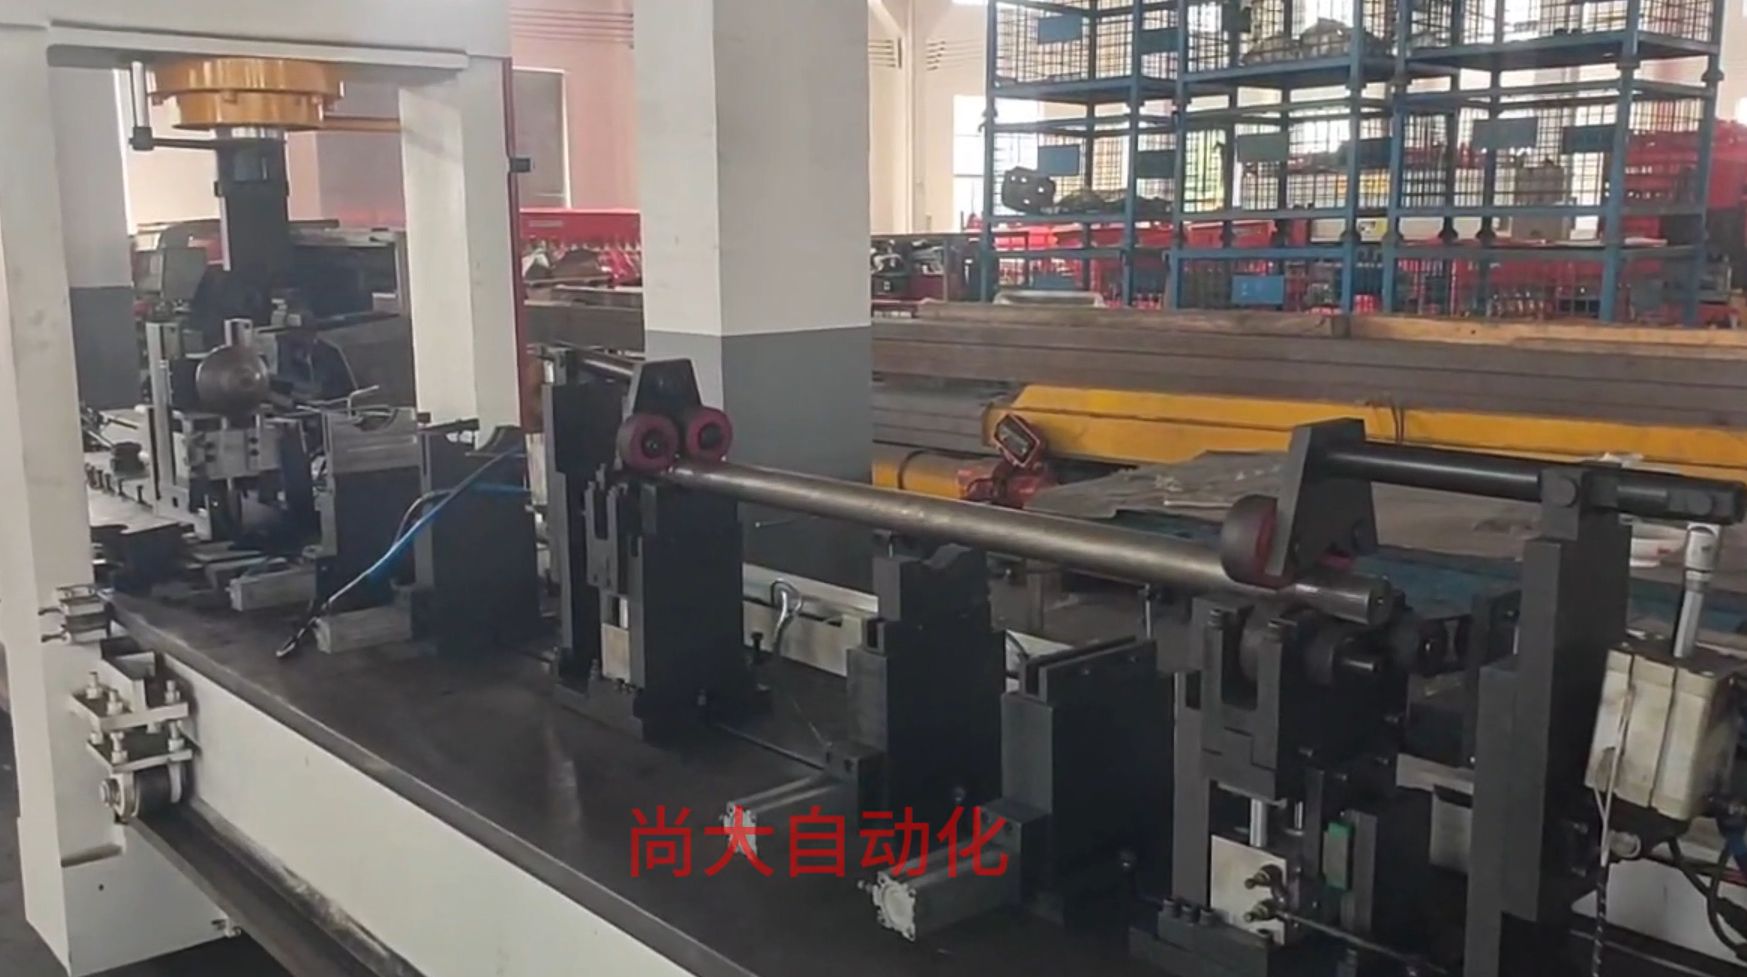
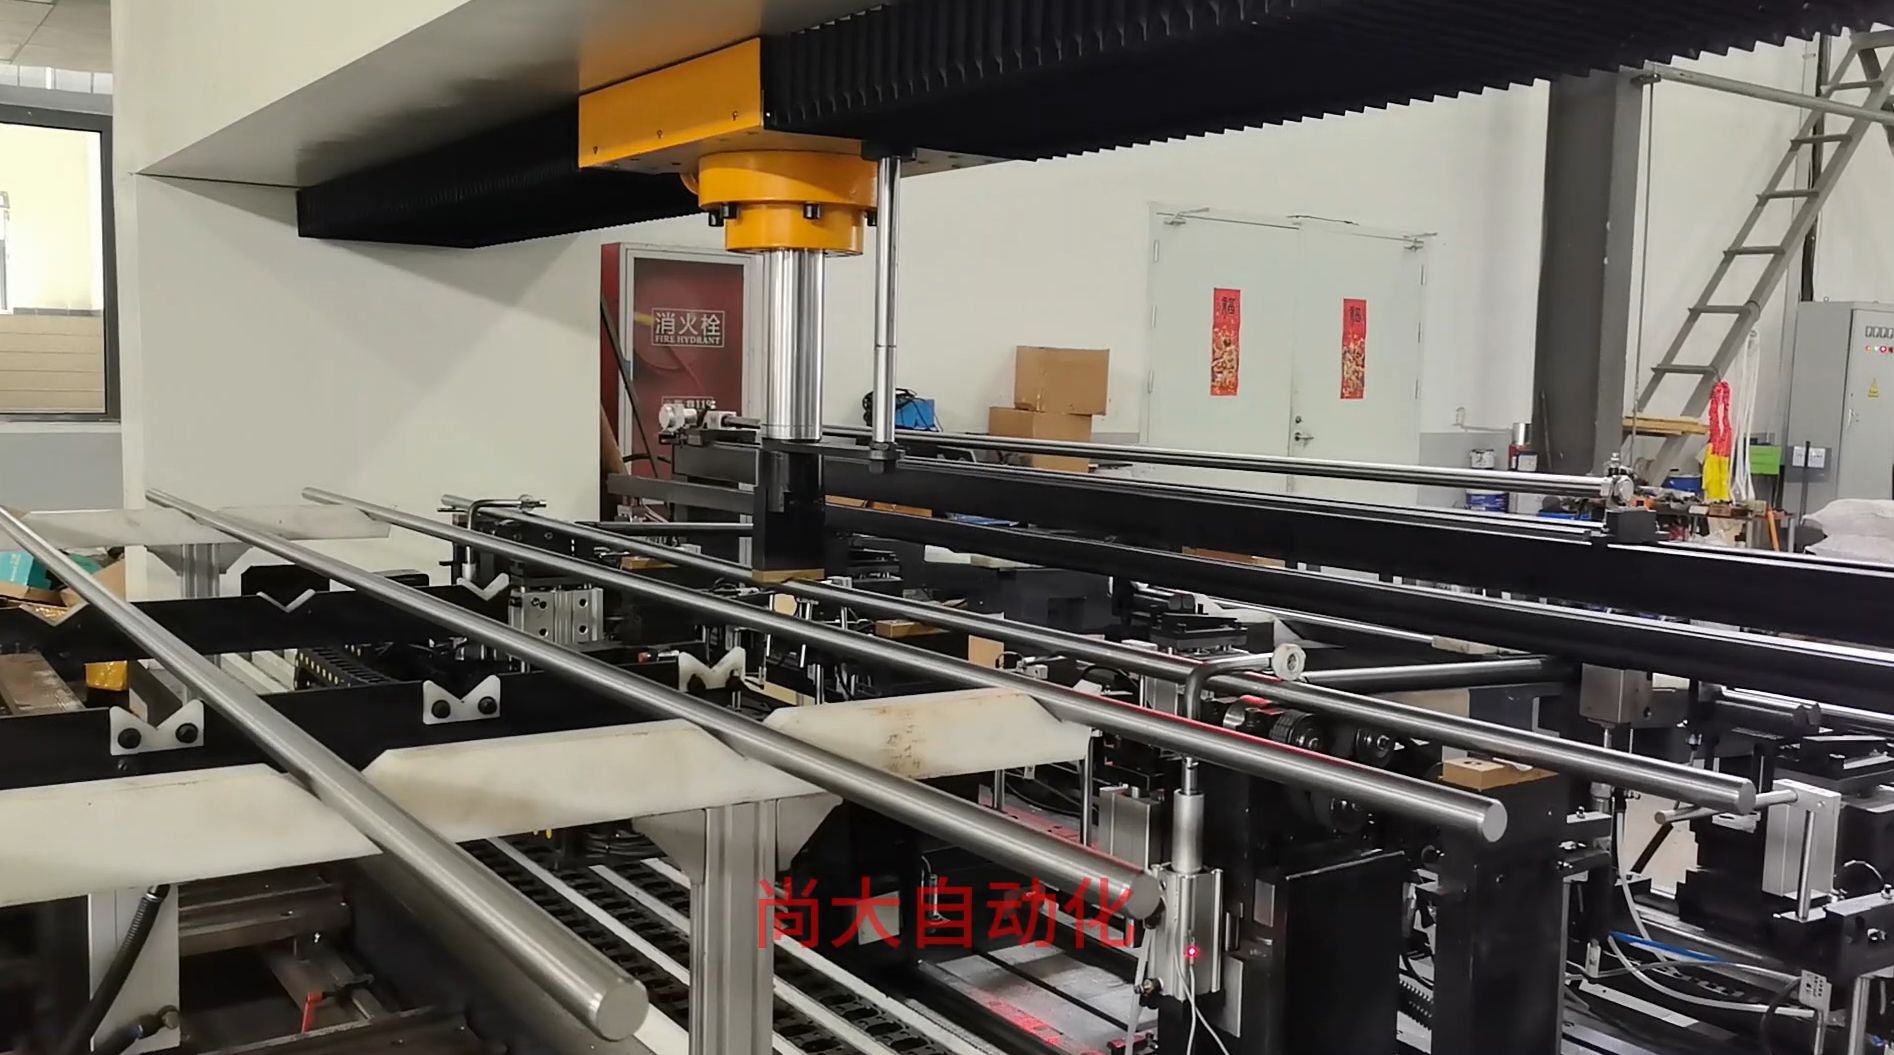
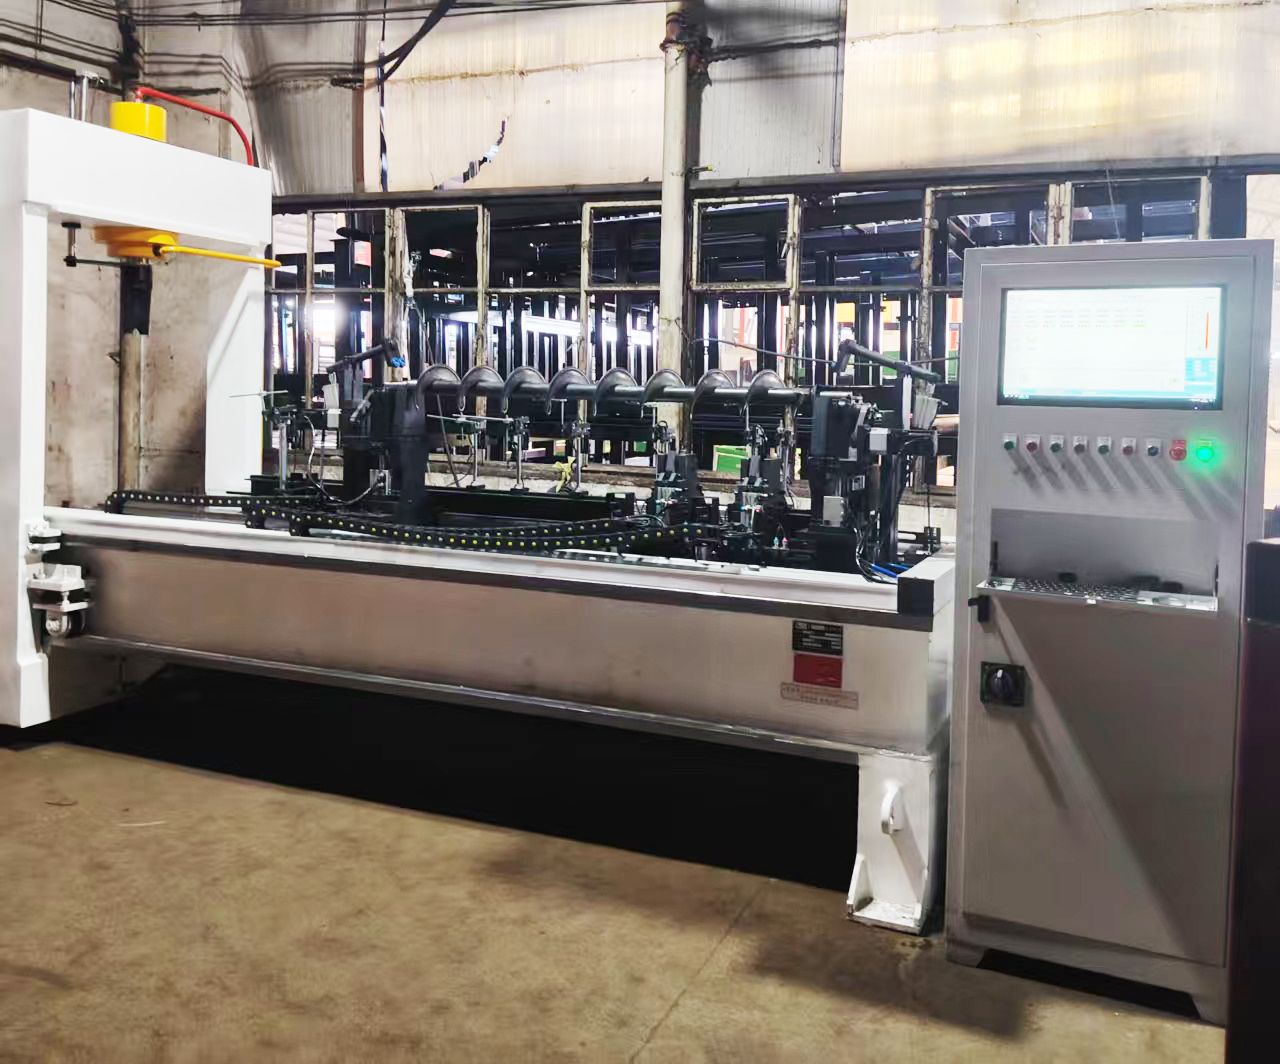
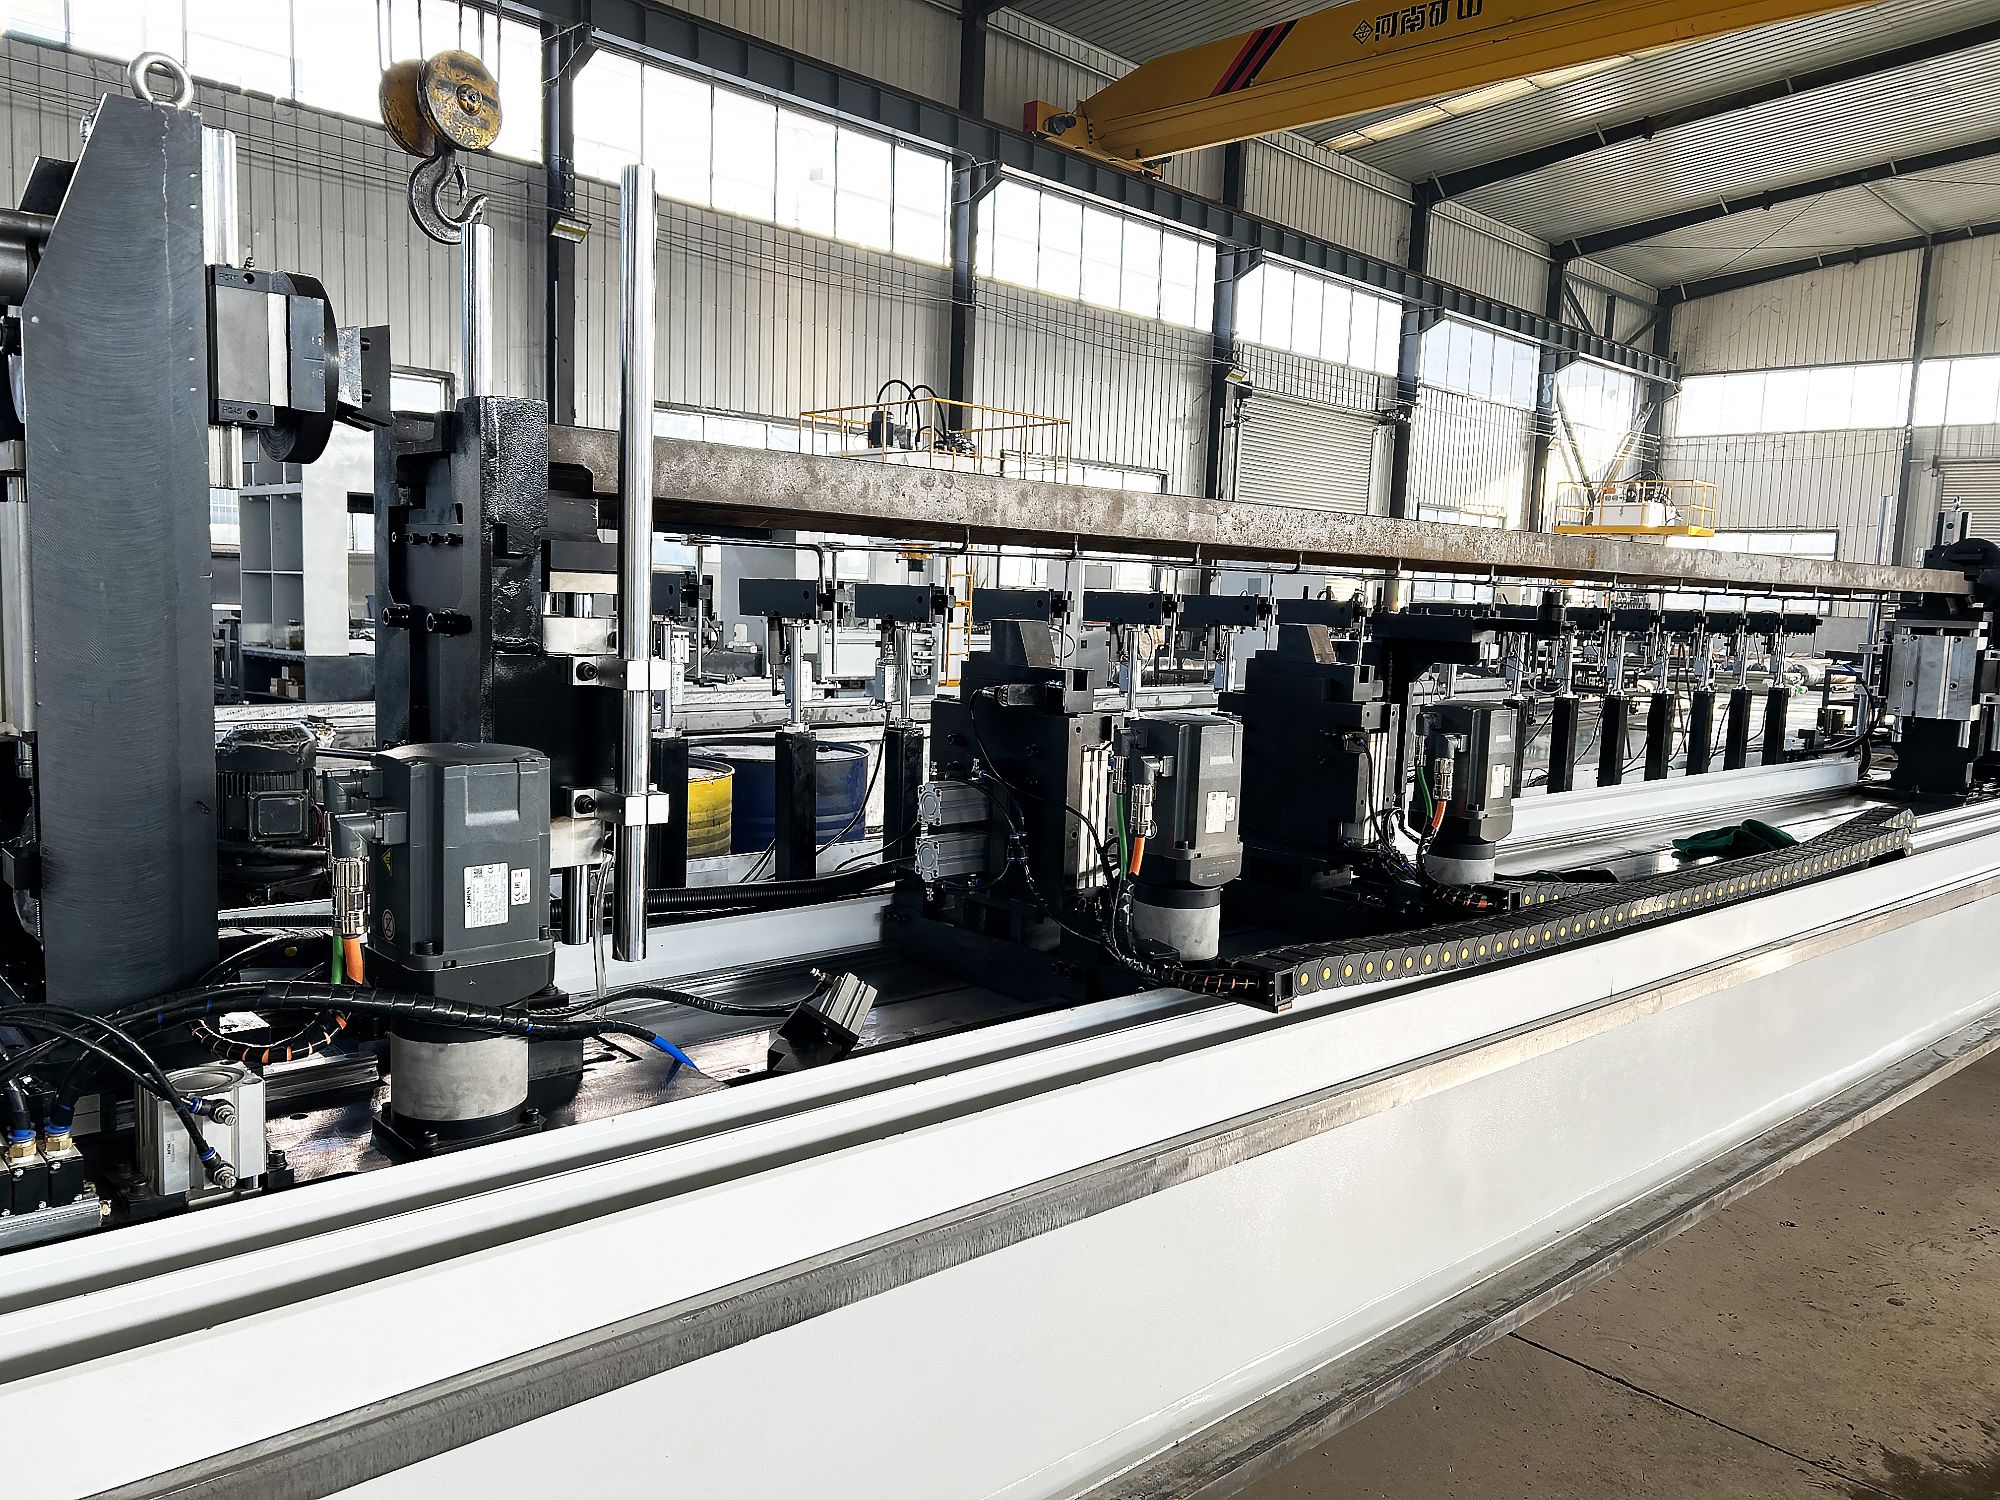
Лучше всего работает точечная правка давлением. Вы опираете заготовку в двух точках, прикладываете контролируемое усилие в точке максимального изгиба, отпускаете и снова измеряете. Вместо одной большой коррекции станок выполняет несколько малых коррекций, пока биение не войдёт в допуск. На нашем оборудовании точность правки может достигать 0,01 мм. Станок измеряет несколько точек по длине детали, рассчитывает смещение и автоматически регулирует процесс.
Некоторые спрашивают, не повреждает ли это материал. При правильной геометрии контакта и полированных опорах точечная правка давлением не оставляет ни царапин, ни вмятин. Это очень важно для валов, которые будут работать в подшипниках, или для нержавеющих труб, где критична чистота поверхности.
Давление, геометрия и почему тоннаж — не показатель
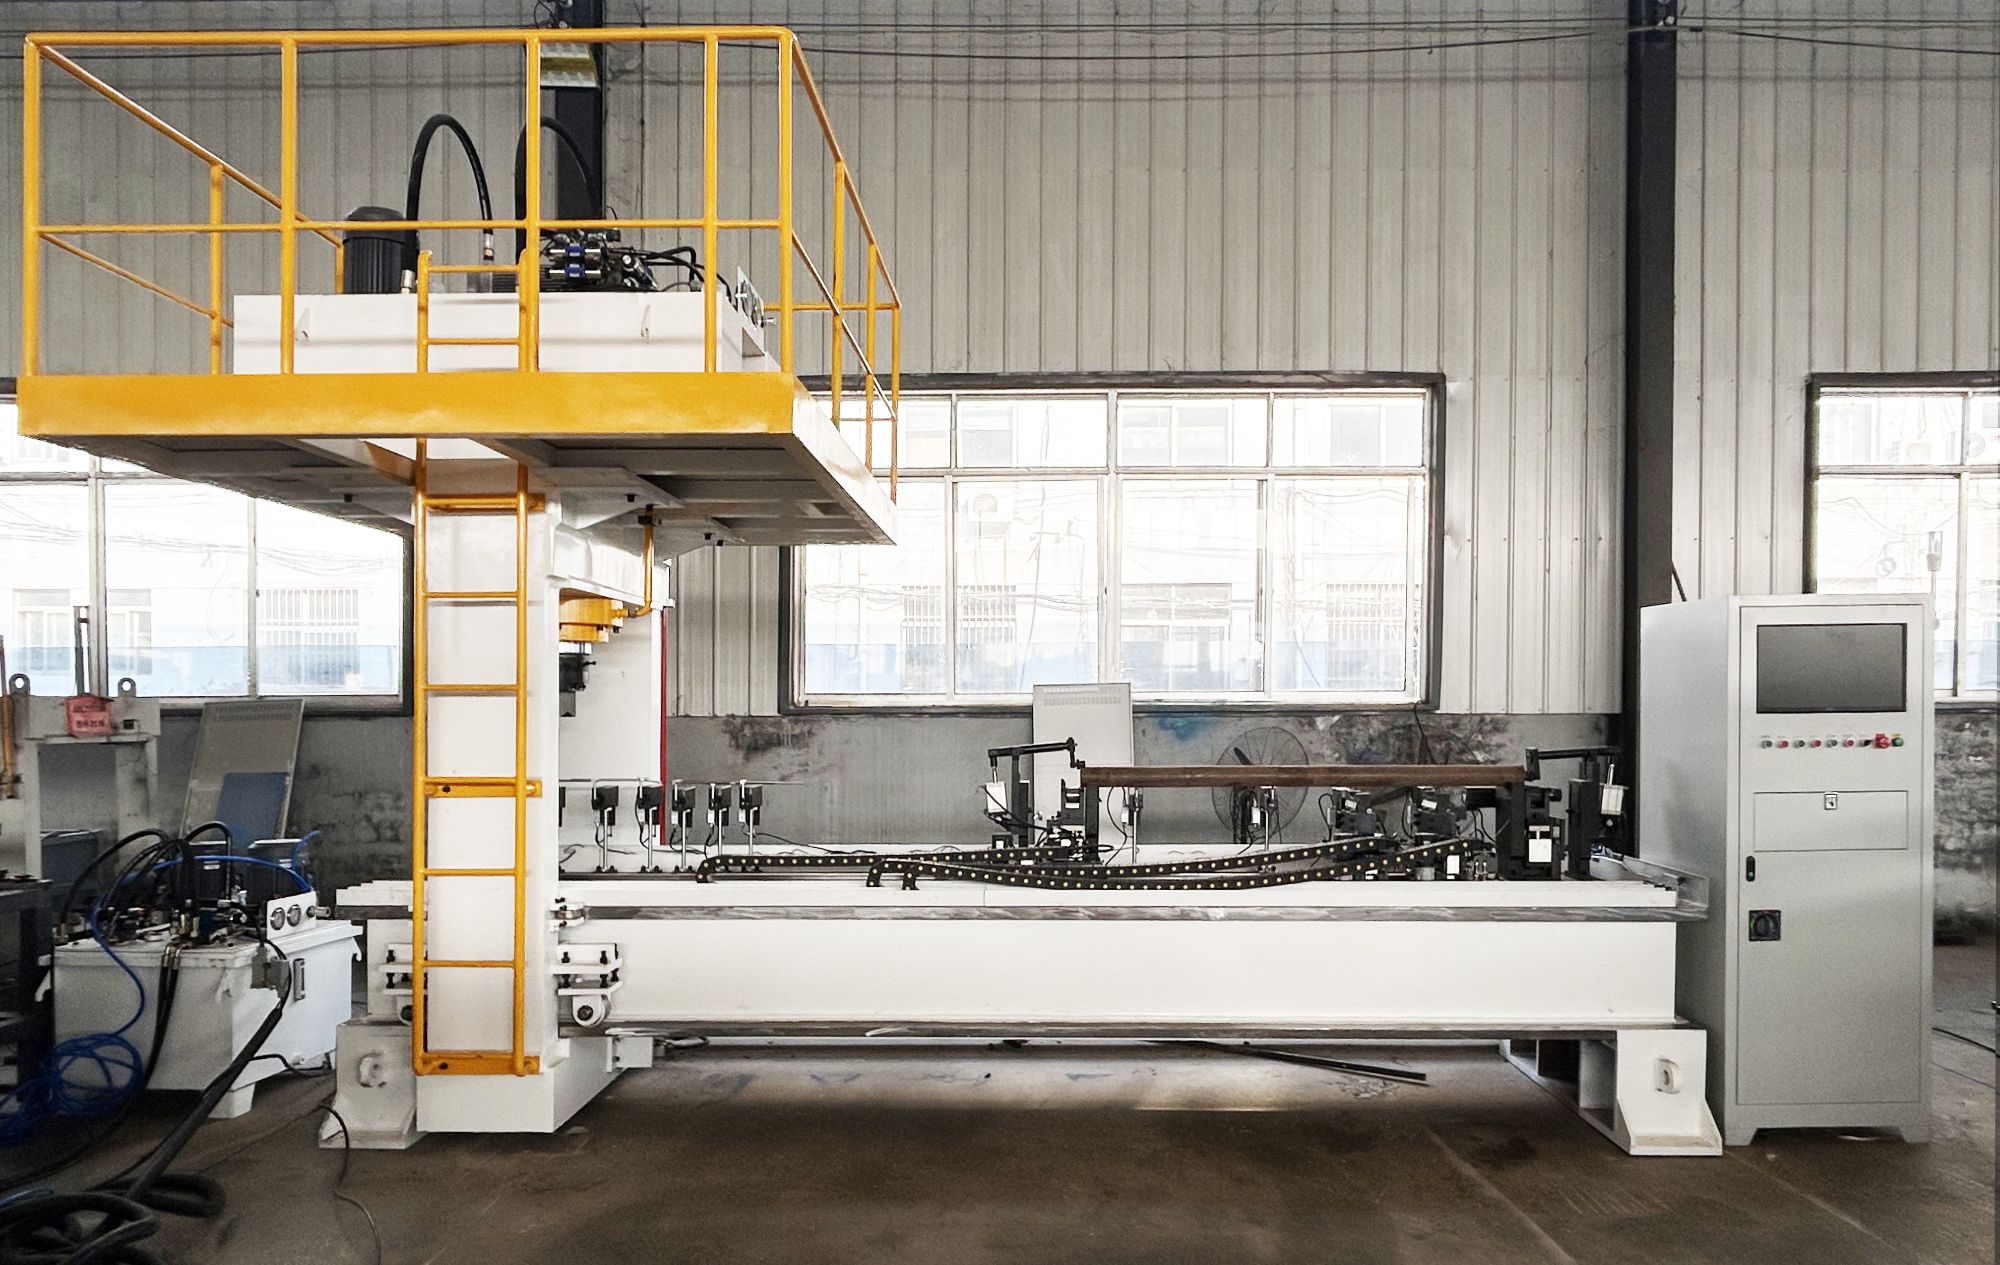
Вы услышите цифры вроде 60 тонн, 100 тонн или 150 тонн. Ни одно из этих чисел само по себе не означает, что станок «сильнее» в полезном смысле. Правильное давление зависит от предела текучести материала, поперечного сечения и величины остаточных напряжений. Закалённому валу диаметром 60 мм может потребоваться около 60 тонн, чтобы сместить точку максимального изгиба. Более крупному термообработанному круглому прокату может понадобиться 150 тонн. Двутавр имеет очень разную жёсткость по разным осям, поэтому ему может потребоваться 100 тонн или больше только для исправления небольшого скручивания или прогиба.
Ключевое в том, что усилие прикладывается в контролируемой точке. Не по всей длине. Не путём сплющивания выступа. В этом разница между правкой и просто принудительным приданием металлу формы.
Обнаружение трещин и уверенность в процессе
Один из реальных рисков для термообработанной стали заключается в том, что уже существующая закалочная трещина или концентратор напряжений может разрастись во время правки. Если не следить за этим, можно отгрузить деталь, которая откажет позже. Мы внедрили обнаружение трещин от немецкой компании QASS и собственную ИИ-калибровку, чтобы выявлять микротрещины в реальном времени. Система отслеживает акустическую сигнатуру во время цикла прессования и может остановить процесс или пометить деталь, если обнаружит развивающуюся трещину. Это не гаджет; это меняет то, можно ли доверять партии закалённых деталей.
Так что да, но делать это нужно правильно
Термообработанную сталь можно править с жёсткими допусками. Вам нужна оснастка для точечного давления, многоточечное измерение биения, контролируемые малые коррекции и мониторинг трещин, когда материал твёрдый или критичный для безопасности. Если вы боретесь с упругим возвратом, следами на поверхности или трещинами в деталях, проблема обычно в процессе, а не в стали.
Если вы хотите обсудить конкретную задачу — валы, закалённые трубы, буровой инструмент, двутавры — не стесняйтесь связаться с нами. Мы посмотрим на материал, твёрдость и требования по биению и скажем, что реально осуществимо.