
Почему прутки из сплава вообще изгибаются
Пруток из сплава, который выходит после термообработки с изгибом, — это не просто неприятно. Это может нарушить балансировку вала, создать проблемы при сборке или оставить холоднотянутый профиль за пределами допуска по прямолинейности. Мы часто видим это в Shangda: материал хороший, обработка чистая, но пруток всё равно не проходит окончательный контроль, потому что искривление не обнаружили достаточно рано.

В большинстве случаев причина не в одной единственной ошибке. Это накопление напряжений и воздействия при обращении. Термообработка, особенно закалка, создаёт большие перепады температур между поверхностью и сердцевиной. Наружные слои остывают и сжимаются первыми, пока внутренние ещё горячие. Это фиксирует остаточные напряжения. Если при охлаждении пруток поддерживается неравномерно или остывает по-разному по длине, эти напряжения проявляются в виде видимого прогиба.
Механическая обработка добавляет ещё один фактор. Снятие материала с одной стороны высвобождает напряжения неравномерно, поэтому пруток, который до точения был в норме, может уйти после нескольких проходов. Сюда же добавляются транспортировка и хранение. Прутки из сплава, лежащие на неровных стеллажах или поднимаемые за один конец, могут получить остаточную деформацию, особенно малых диаметров. Более высокое содержание легирующих элементов и твёрдость часто делают материал более чувствительным к локальным напряжениям. Длинные тонкие прутки имеют меньшую жёсткость относительно длины, поэтому небольшой дисбаланс напряжений становится заметным биением.
Проверка дефекта без догадок
Прежде чем выбирать способ исправления, измерьте фактическую прямолинейность. Я бы не полагался только на глаз при отклонении менее 0,5 мм. Самая простая проверка — установить пруток на две V-образные призмы вблизи концов, поместить индикатор часового типа посередине и медленно вращать. Полное показание индикатора даёт биение. Для более длинных деталей проверьте несколько точек по длине, а не только центр.
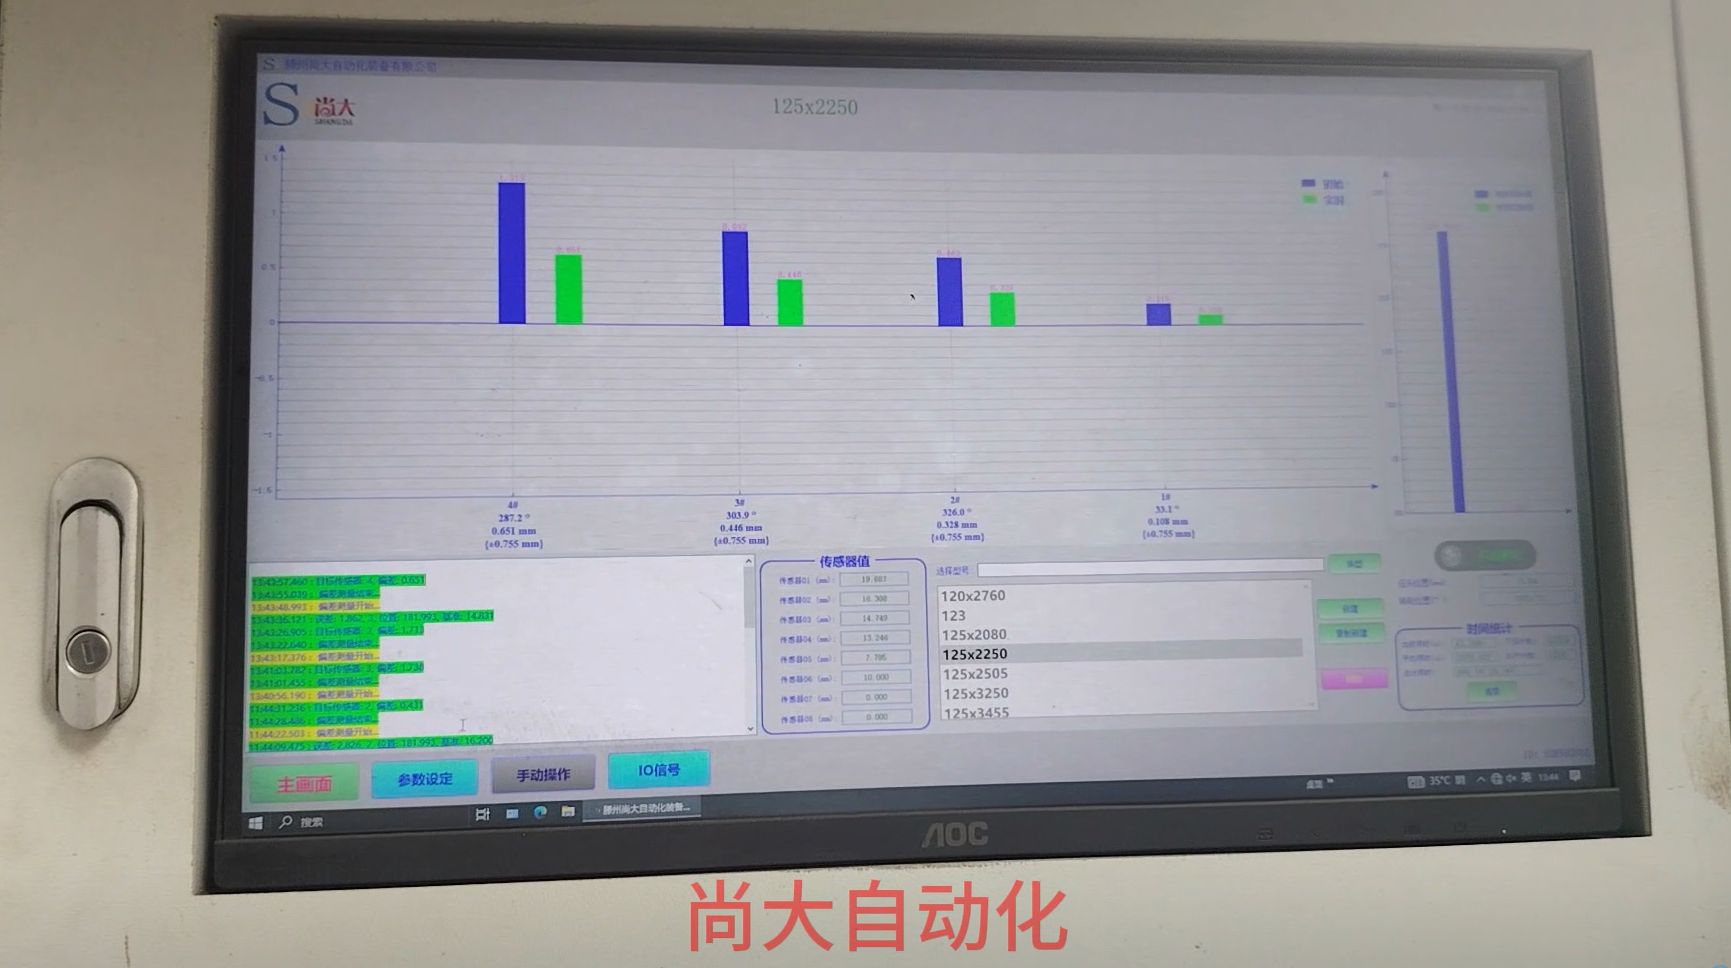
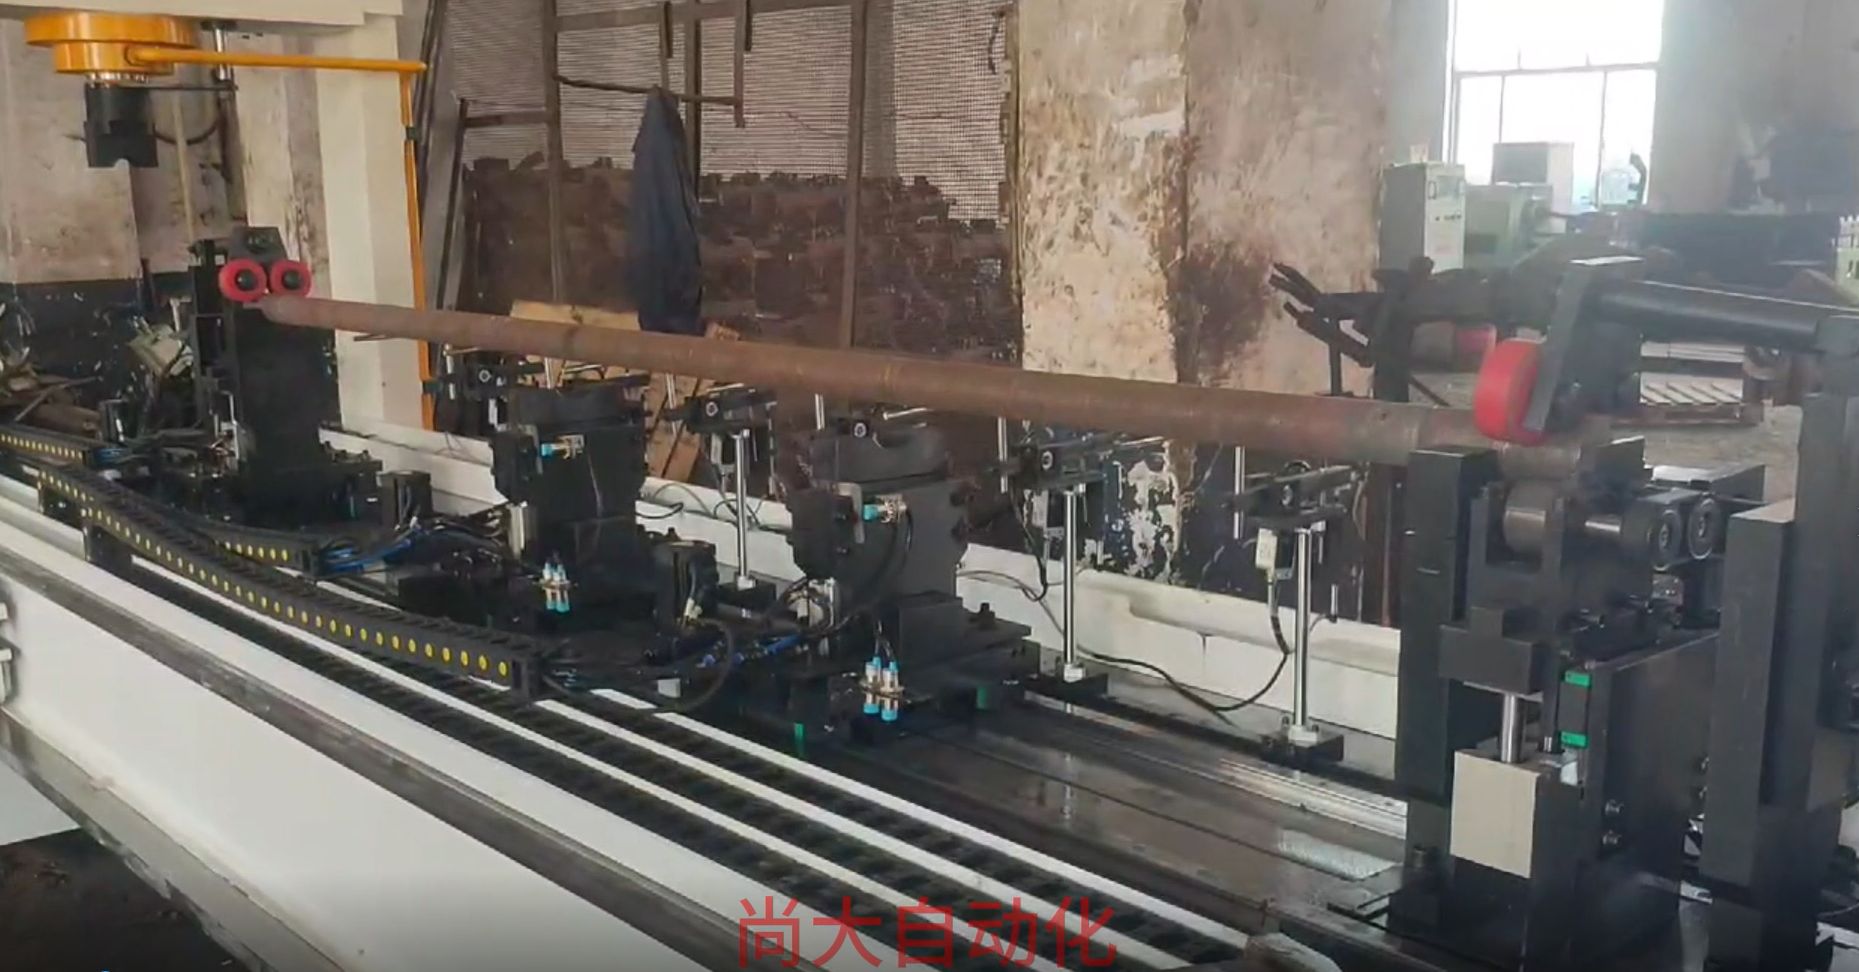
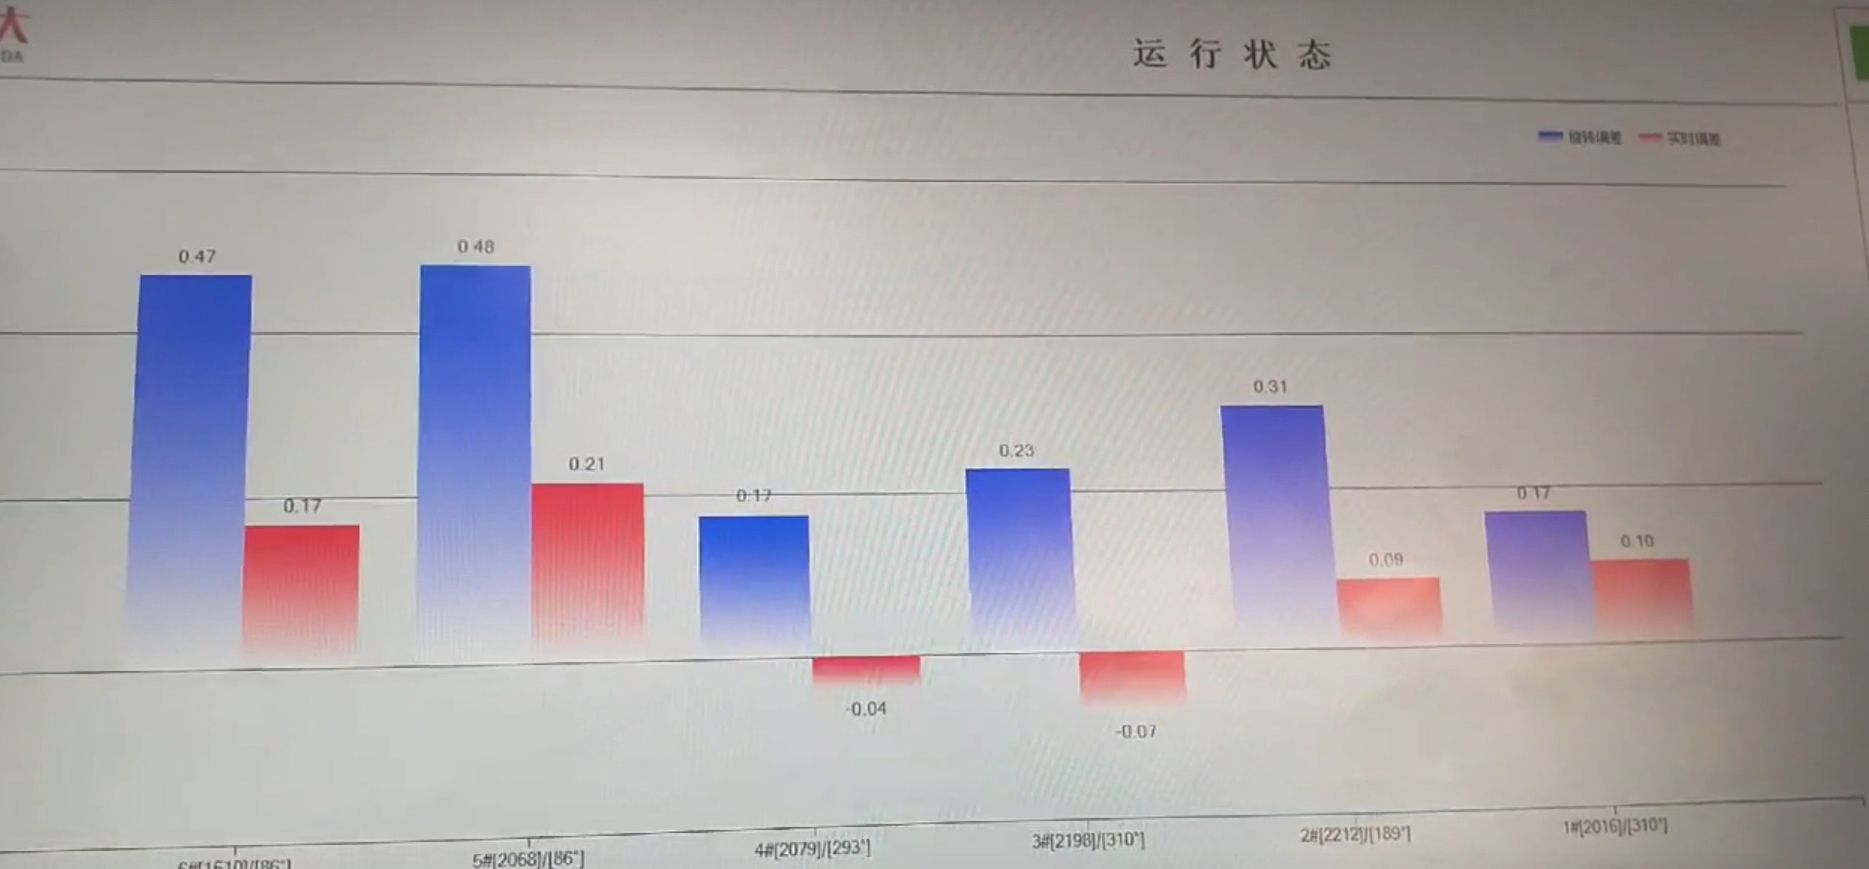
Если у вас большие объёмы или более жёсткие допуски, многоточечный контроль быстрее и надёжнее. Наши автоматические правильные машины измеряют сразу в нескольких положениях, поэтому оператор видит характер изгиба до начала правки. Это важно, потому что одиночный прогиб ведёт себя иначе, чем S-образная кривая или локальный перегиб.
Зафиксируйте, где находятся высокие точки и насколько материал отклоняется от линии. Если отклонение контролируемое и материал ещё без дефектов, автоматическая гидравлическая правка может применяться перед окончательным контролем. Если у прутка резкий перегиб или повреждённое поперечное сечение, ситуация меняется.
Практические способы исправления искривления прутков из сплава
Когда характер изгиба известен, подберите способ исправления под проблему. Для контролируемых отклонений металлических прутков автоматическая гидравлическая правка — наша рекомендация по умолчанию. Машина находит высокие точки, прикладывает давление в нужных местах и сразу проверяет снова. Поскольку усилие точечное и контролируемое, вы избегаете следов от молотка и местных вмятин, которые может оставить ручная правка.
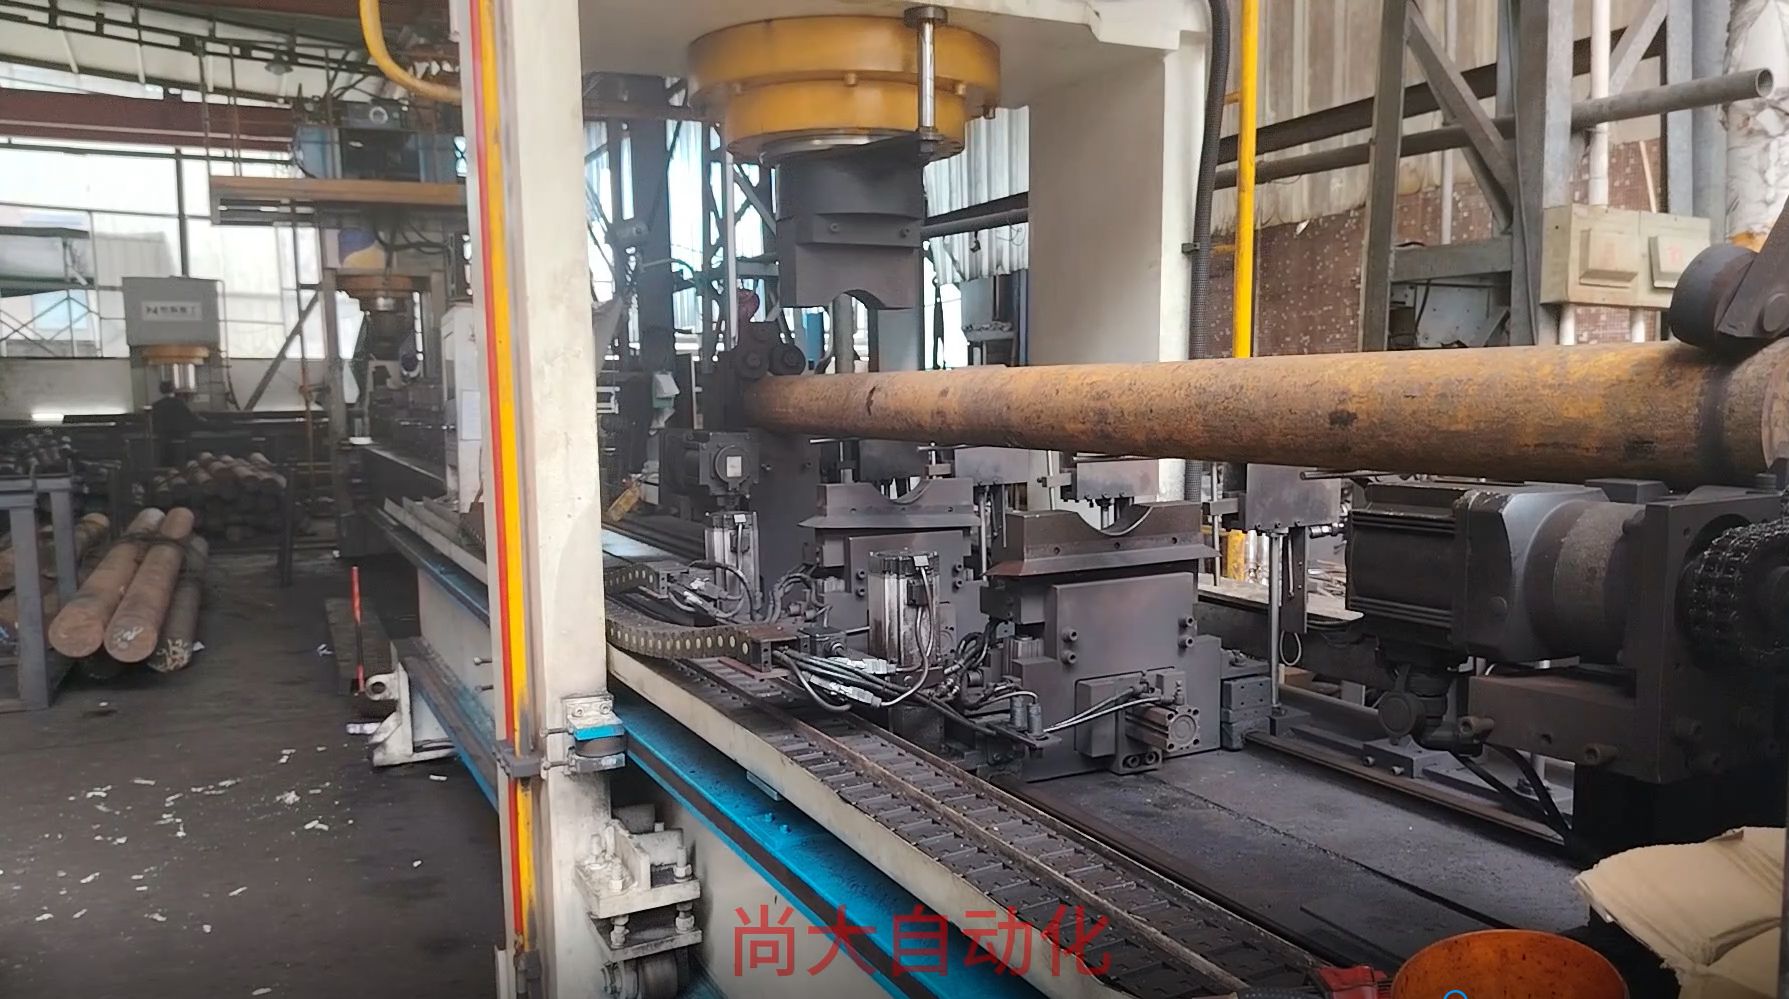
В недавней партии термообработанных круглых прутков из сплава входное искривление варьировалось по длине. Автоматическая система измерила каждый пруток, исправила высокие точки и повторно проверила результат. Целью был не просто внешне прямой пруток. Он должен был соответствовать требованиям перед окончательным контролем, поэтому правка должна была оставаться стабильной после снятия нагрузки.
После правки прутки прошли ещё один измерительный проход, чтобы подтвердить улучшение. Многоточечный контроль выявляет небольшой остаточный прогиб, который пропустило бы одно измерение в центре.
Ручное прессование для малых объёмов или прототипов
Если вы имеете дело с несколькими деталями, ручной гидравлический пресс и оснастка с V-образными призмами помогут справиться. Оператор измеряет, прессует в высокой точке, отпускает и снова измеряет. Это работает, но медленнее и сильно зависит от ощущений оператора. На деталях с критичным качеством поверхности также нужны медные или алюминиевые прокладки, чтобы защитить зону контакта. При гидравлической правке точечным давлением контакт спроектирован так, чтобы с самого начала избегать царапин и вмятин, что снижает объём доработки.
Когда снятие напряжений должно быть частью процесса
Иногда правка — не полное решение. Если в прутке остались сильные остаточные напряжения от закалки, вы можете выправить его сегодня, а после окончательной обработки он снова уйдёт. В этом случае снятие напряжений перед финишной обработкой устраняет первопричину. Тогда правка становится финальной коррекцией небольших стабильных отклонений, а не борьбой с проблемой напряжений.
Когда не стоит править
Правка не всегда безопасна. Если вы обнаружили трещины, особенно поверхностные трещины или микротрещины после термообработки, не прикладывайте усилие, пока деталь не проверена. Обнаружение трещин здесь важно. Наше оборудование может интегрировать обнаружение трещин QASS, чтобы не править пруток с трещиной, который может разрушиться во время правки или позже в эксплуатации.
Также избегайте правки очень тонкостенных труб или профилей, которые уже смялись или овализовались. Поперечное сечение должно быть целым, чтобы точечно-силовая правка работала предсказуемо. Если отклонение выходит за пределы управляемого диапазона машины, например сильный изгиб или резкий перегиб, правка может вызвать локальную текучесть и дополнительные остаточные напряжения, которые ухудшат деталь. В таких случаях лучше отправить деталь в брак или на переделку.
И наконец, не используйте правку, чтобы скрыть проблему процесса. Если каждая партия выходит из термообработки изогнутой, исправление по одному — это временная мера. Обычно дешевле настроить оснастку, охлаждение или обращение с материалом на предыдущих этапах, а автоматическую правку использовать для оставшихся небольших отклонений.
Подготовка к окончательному контролю
Прямолинейность — это требование, а не просто визуальная проверка. Перед окончательным контролем измерьте деталь, исправьте контролируемые отклонения подходящим процессом и задокументируйте, что изменилось. Если заготовка металлическая, а отклонение контролируемо, автоматическая гидравлическая правка хорошо вписывается перед окончательным контролем. Она быстрая, повторяемая и не повреждает поверхность.
Нужна помощь в решении, подходят ли ваши прутки из сплава для автоматической правки? Сообщите материал, диаметр, длину и требование по прямолинейности. Мы можем пройтись по подходу к измерению и правке. Свяжитесь с нашей командой.