
Почему изогнутый пруток стоит дороже, чем кажется
Вы это видели. Партия круглого проката сходит с линии термической обработки и выглядит нормально, а затем первая токарная операция выявляет биение 0,4 мм там, где чертеж допускает 0,05. Или длинный вал три недели лежит на стеллаже, теряет внутренние напряжения и уже никогда не становится полностью прямым. Брак, переделка или жалоба клиента — выбирайте.
Станок для правки прутков существует именно для этого. Он устраняет изгиб и скручивание, которые металлические прутки, трубы и валы приобретают при ковке, термической обработке, прокатке и транспортировке. Не все эти повреждения возникают на заводском полу — многие проявляются гораздо позже, и поэтому станок, который измеряет и правит за одну установку, важнее, чем ожидают.
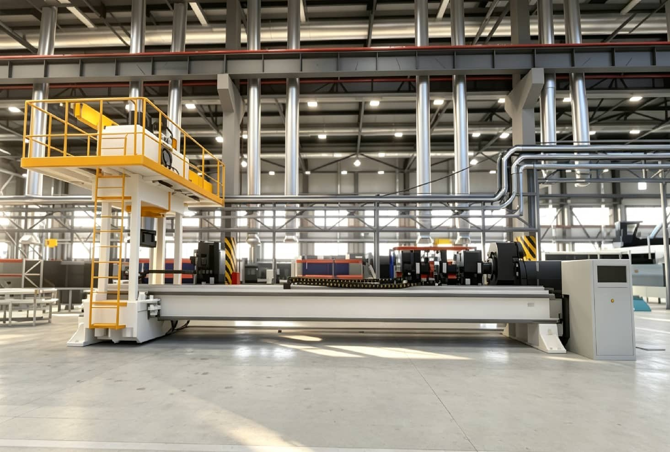
На видео выше показан интеллектуальный станок точечной правки валов в работе на реальной партии. Здесь я хочу объяснить, что происходит внутри этого цикла и откуда на самом деле берутся цифры.
Что на самом деле означает «точечное давление»
Эту задачу выполняют два семейства станков. Роликовые правильные станки протягивают заготовку через набор смещенных роликов. Пруток одновременно сжимается и вращается, и вся длина проходит через них. Это быстро и хорошо работает для длинномерного материала с бунтовой подачей.
Точечная правка устроена иначе. Станок измеряет пруток, находит точки максимального отклонения и нажимает в определенных точках — по одной за раз или в нескольких запрограммированных положениях. Затем он снова измеряет и решает, нажимать ли еще раз.
Это различие важно по двум причинам.
Во-первых, поверхность. Ролики касаются всей длины заготовки. На полированных валах, штоках гидроцилиндров или любом материале, где царапина означает отбраковку, это проблема. Точечное давление контактирует с заготовкой только в месте касания инструмента, с контролируемым усилием, а опорная конструкция сохраняет пятно контакта без повреждений. Ни царапин, ни вмятин, ни сплющивания наружного диаметра.
Во-вторых, остаточные напряжения. Нажатие в одной точке позволяет станку вносить правку именно там, где есть деформация, и нигде больше. Вы не перегружаете прямые участки только чтобы исправить изогнутый.
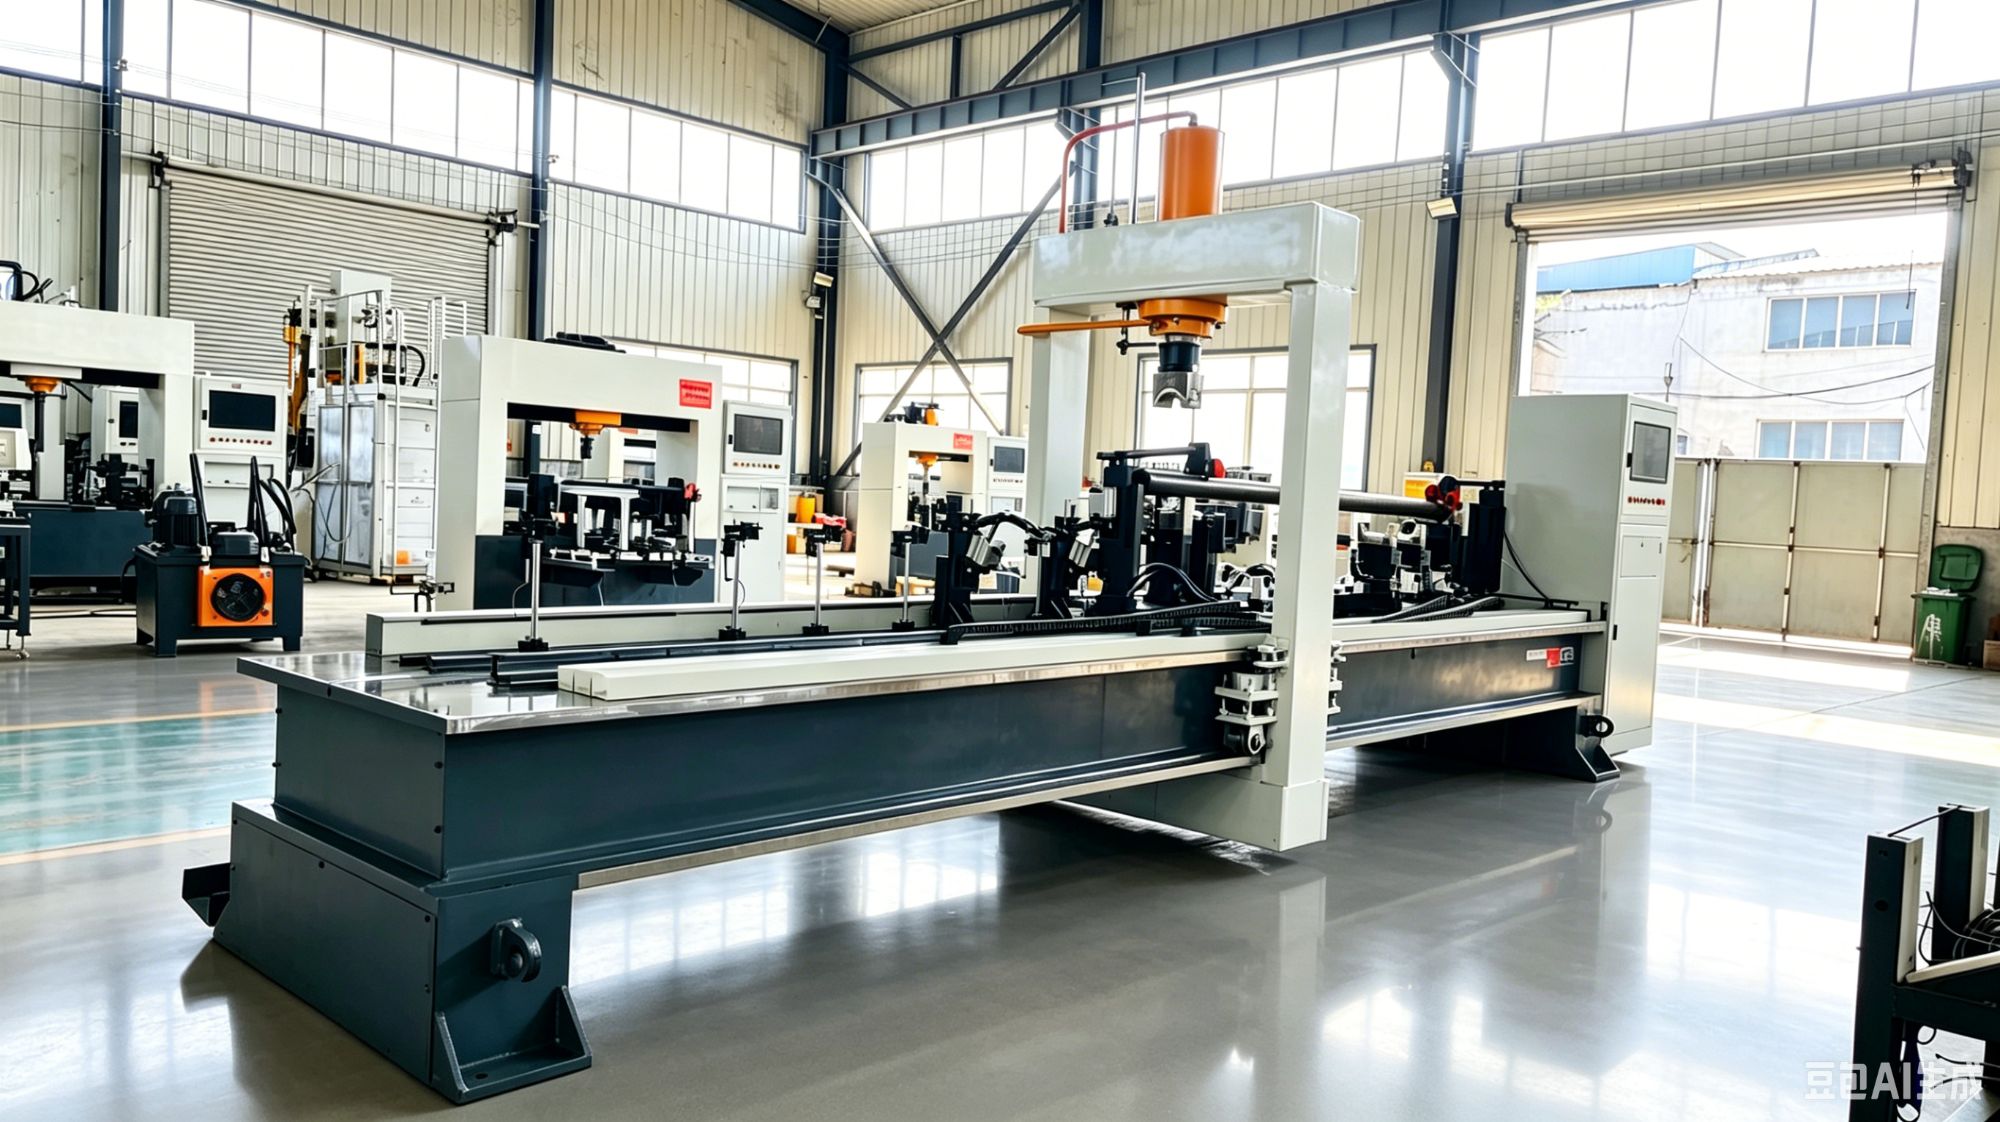
Внутри контура управления
Вот последовательность на современном станке.
Сначала многоточечное измерение
Прежде чем что-либо начнет двигаться, система контроля проходит вдоль заготовки и фиксирует отклонение в нескольких положениях — не только посередине. Пруток может быть прямым в центре и иметь отклонение в 300 мм от конца, а одноточечная проверка этого полностью не заметит. Именно по этой карте измерений планируется правка.
Решение принимает ИИ, а не оператор
Это та часть, о которой спрашивают чаще всего. На старых станках оператор должен был смотреть на индикатор, угадывать, с каким усилием нажимать, нажимать, проверять заново, снова угадывать. Это процесс, основанный на ощущениях, и он дает разброс от смены к смене и к концу долгого дня.
На наших станках план правки формируется самообучающейся моделью. Она берет карту измерений, добавляет то, что узнала о предыдущих заготовках в той же партии, прогнозирует глубину нажатия, а затем сверяет результат со следующим измерением. Каждый цикл обновляет модель. 500-я заготовка выходит ровнее, чем 5-я, потому что станок уже обработал 495 из них.
Точность правки до 0,01 мм
Это самый жесткий показатель, который мы заявляем, и он относится не к каждой детали. Трехметровый пруток и вал 200 мм ведут себя по-разному. Цифра 0,01 мм говорит о том, что разрешение измерения и управления достаточно высокое, поэтому ограничением для вашей детали обычно становится собственное пружинение материала, а не станок.
Типичные показатели: точность правки до 0,01 мм · в 3–5 раз быстрее ручной правки · круглосуточная работа без оператора, при этом один оператор контролирует несколько станков · экспорт данных MES по каждой заготовке.
Прирост производительности в основном дает отказ от цикла «угадай и проверь», а не более быстрое нажатие. Оператор, которому больше не нужно смотреть на индикатор, принимать решение и перепроверять, может направить это внимание на другой участок завода.
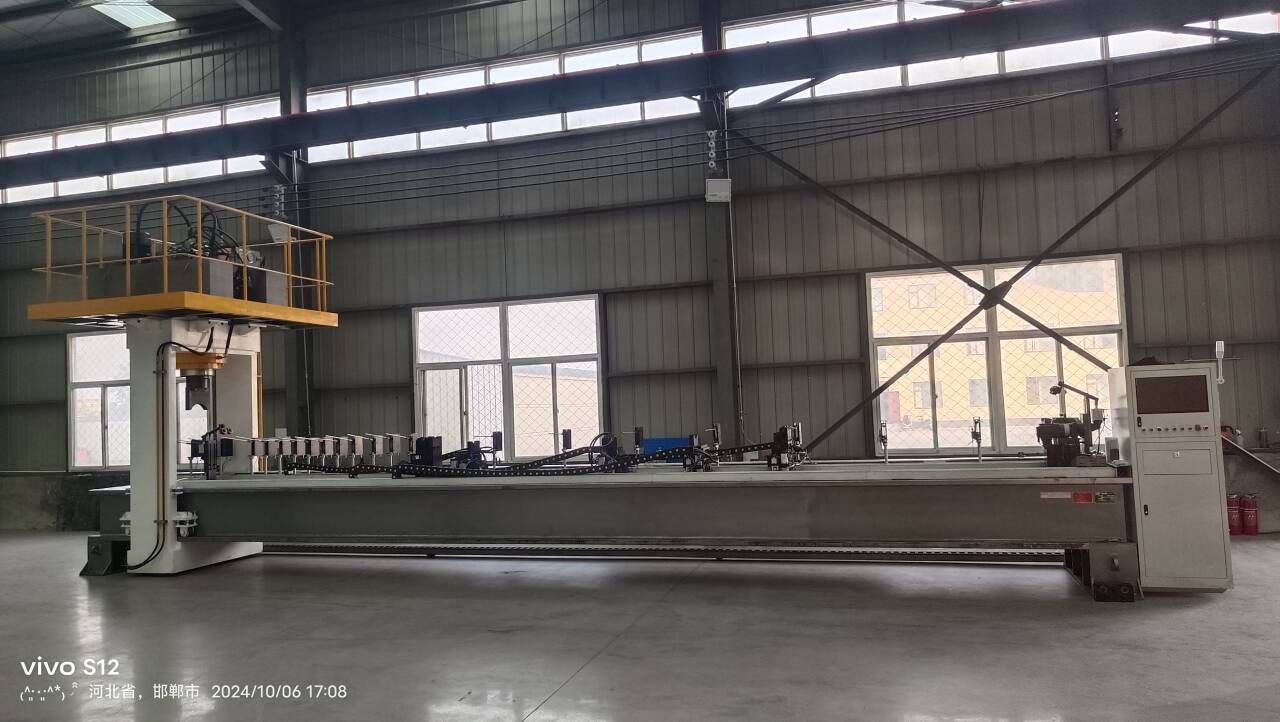
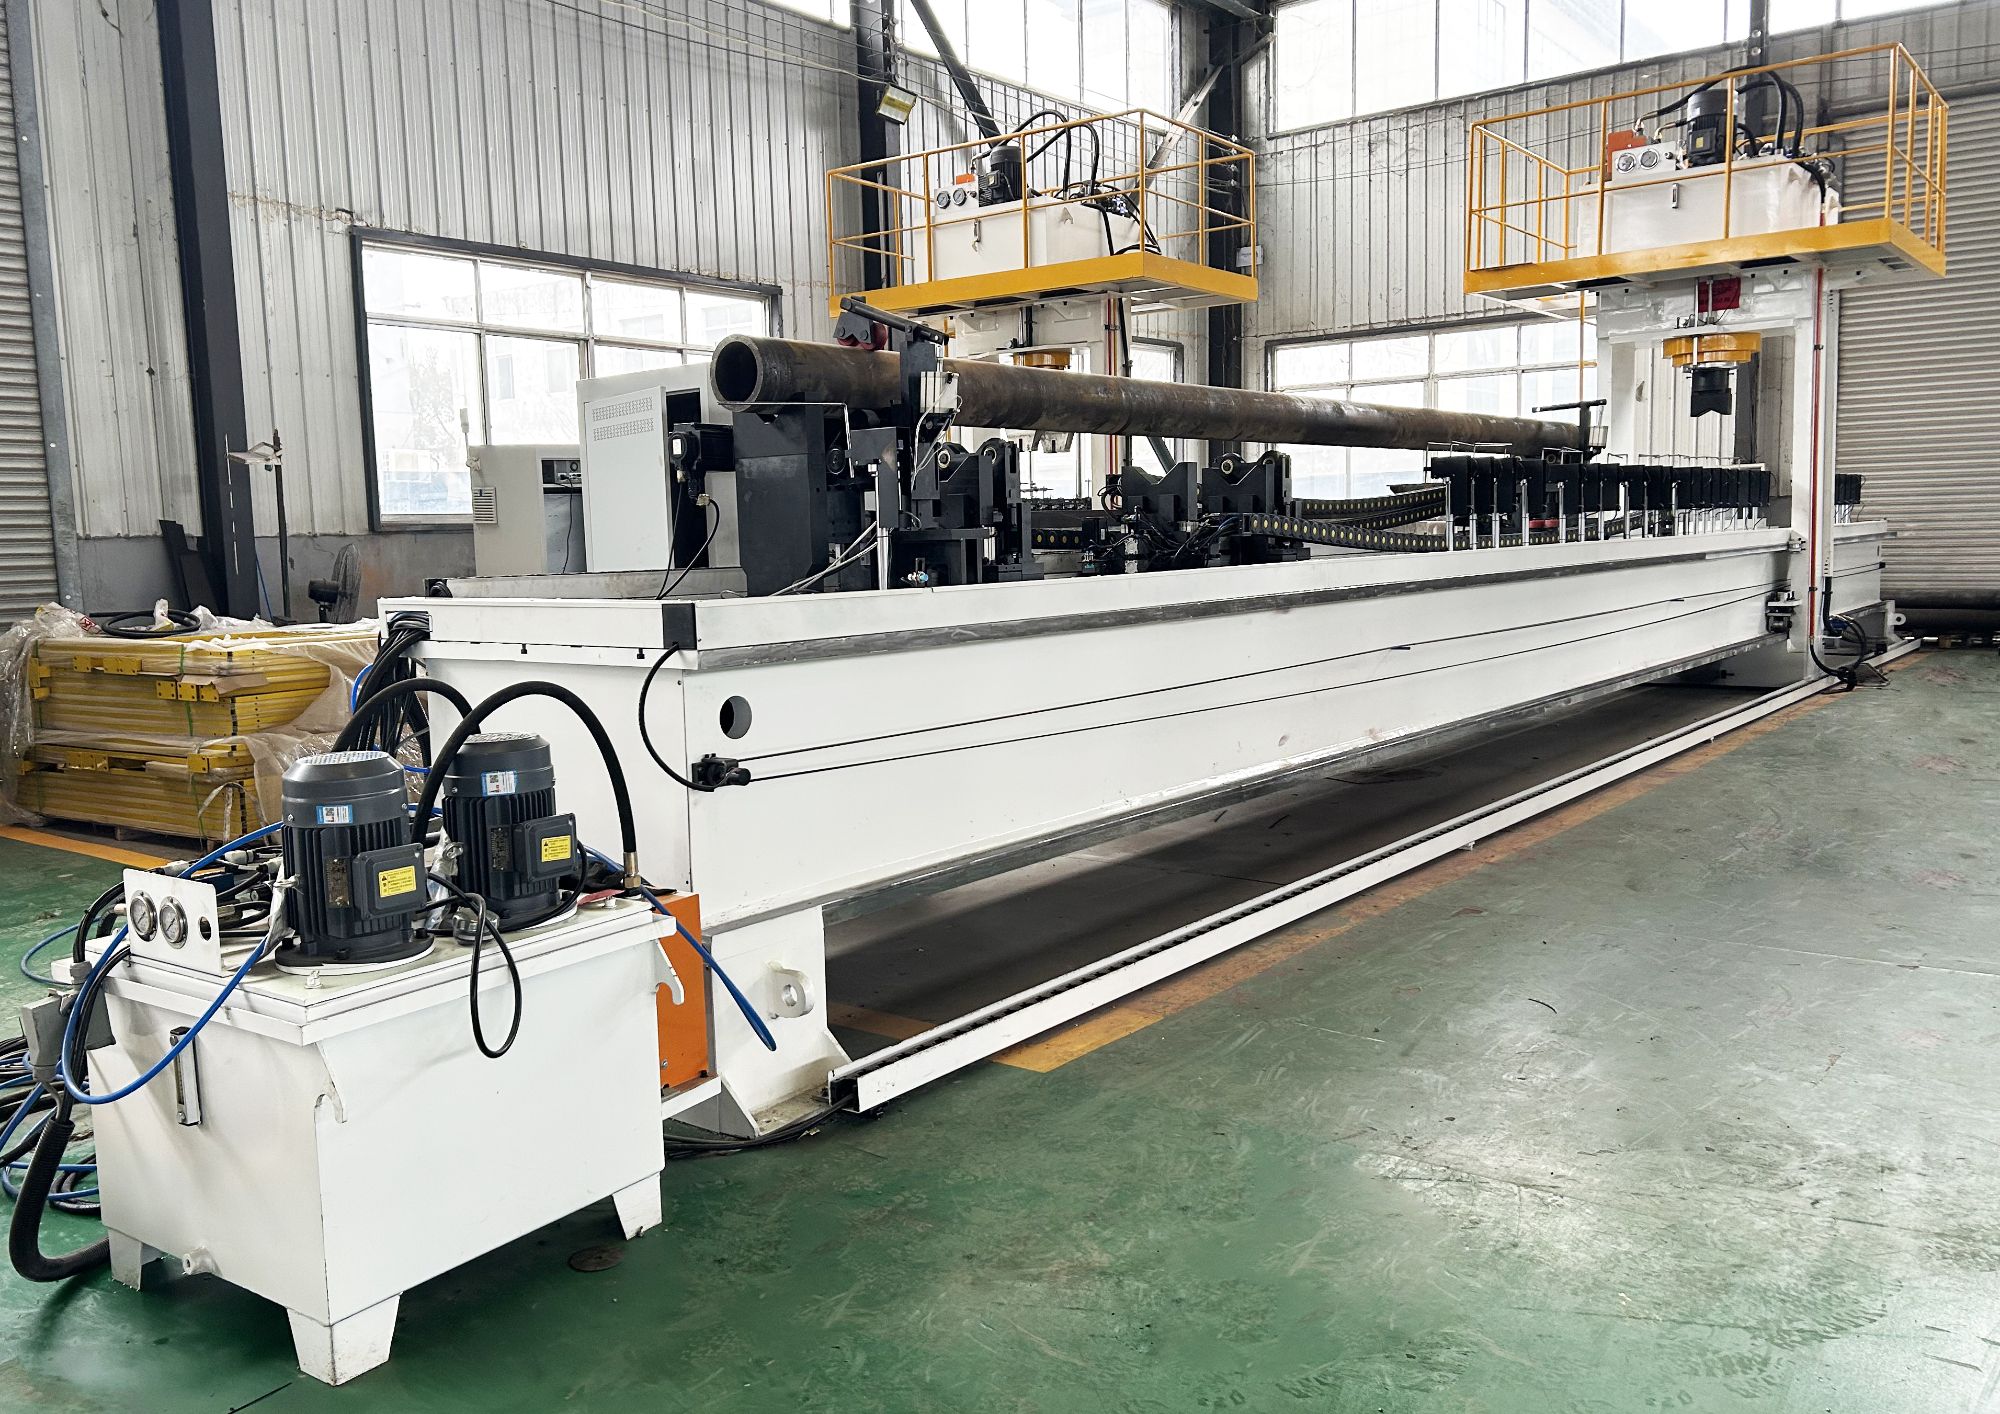
Работа без оператора и интеграция в линию
Станок для правки помогает только тогда, когда успевает за линией. Для этого нужны две вещи.
Автоматизированное перемещение заготовок. Станок загружает, измеряет, правит, повторно измеряет и выгружает деталь без участия оператора. Именно это делает круглосуточную работу реалистичной — вам не нужно платить человеку, который стоит там в 2 часа ночи, а один оператор может контролировать несколько станков вместо одного.
Подключение к MES. Данные измерений по каждой заготовке куда-то передаются. При подключении к MES предприятия эти данные показывают долю прошедших и непрошедших деталей по партии, позволяют поймать смещение предыдущего процесса до того, как он превратится в гору брака, и сохраняют записи для клиентов, которым нужна прослеживаемость. В аэрокосмической и медицинской отрасли это часто не опция.
Что касается контроля, независимая дефектоскопия трещин тоже важна — мы используем немецкую систему QASS — потому что прямолинейность не единственное, что должен пройти ответственный вал. Идеально прямая деталь с трещиной — всё равно брак.
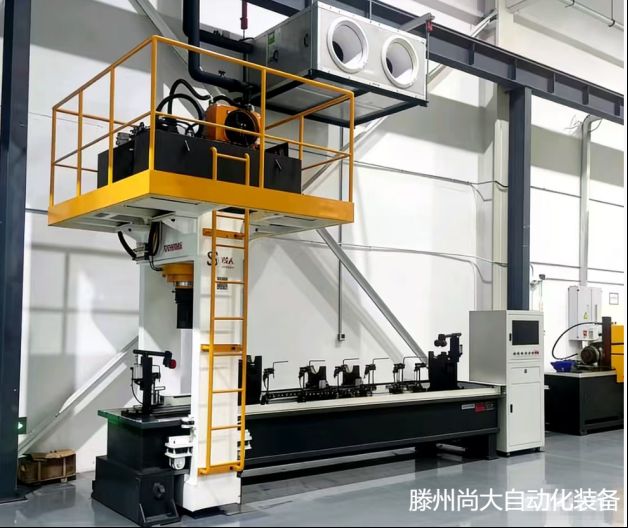
Где это применяется: аэрокосмическая отрасль, электромобили, охлаждение серверов
Спрос, который мы видим, идет из нескольких конкретных областей.
В аэрокосмической и оборонной отрасли требуется документированное измерение каждой детали, а также гибкость для малых партий — нельзя переналаживать всю линию ради сорока штук.
Сегмент NEV определяется спросом на валы двигателей, валы роторов и компоненты привода, где биение напрямую проявляется вибрацией и шумом в готовом автомобиле.
Компоненты жидкостного охлаждения серверов — вероятно, самая быстрорастущая категория прямо сейчас. Охлаждающие пластины и трубки должны плотно прилегать к корпусу чипа или кристаллу, а трубка с отклонением в несколько десятых позже становится проблемой теплового контакта. Мы создаем индивидуальные решения для правки именно под такую геометрию.
Квадратные трубы, профили специальной формы, кольца и сверлильный инструмент — у каждого своя версия одной и той же проблемы; им просто нужны разные приспособления и стратегии нажатия.
На что смотреть перед покупкой
Несколько вопросов, которые я задал бы любому поставщику, включая нас.
Каково требование по прямолинейности для вашей самой сложной детали, а не средней? Это определяет класс станка больше, чем что-либо еще.
Какой диапазон диаметров, длин и масс вам нужно охватить? Станок, рассчитанный на 2-метровые прутки, не справится с 6-метровой трубой, а покупка слишком большого станка стоит дороже, чем приносит отдачи.
Выполняет ли он измерение и правку в одной установке, или вы перемещаете деталь между операциями? Каждый дополнительный шаг перемещения добавляет погрешность и время.
Куда передаются данные? Если станок не может взаимодействовать с вашей MES, вы покупаете отдельный островок, и кто-то все равно будет вручную вбивать цифры в таблицу.
И отдельно спросите про оснастку для нажатия. Защита поверхности — реальное конкурентное преимущество на готовой продукции. Стоит попросить показать образец правки из вашего собственного материала, а не только спецификацию.
Что делать дальше
Изгиб и скручивание металлических прутков — одна из тех проблем, которые все считают нормальными, пока не увидят, как их решают за один автоматический проход. Если вы все еще сортируете вручную или пропускаете детали через роликовую линию, которая их царапает, цифры по браку, вероятно, хуже, чем кому-либо хочется признавать.
Посмотрите видео выше, если пропустили — полный цикл, от измерения до повторного измерения, занимает лишь долю времени, которое ручному оператору нужно только на настройку.
Если вы хотите обсудить свою деталь — размеры, материал, допуск, производительность — мы будем рады разобраться. Shangda производит оборудование для правки и формообразования с 2014 года, и в нашей команде есть люди, посвятившие десятилетия интеллектуальному зрению, гидравлике и электрической автоматизации. Пришлите нам чертеж через /contact, и мы честно скажем, подходит ли это решение.