
Почему шины редко бывают плоскими
Медные и алюминиевые шины выглядят просто: это всего лишь прямоугольные проводники. Но к тому моменту, когда их разрезали, пробили, нанесли покрытие или подвергли термообработке, многие из них уже не плоские. Можно увидеть небольшой прогиб по длине, скручивание на одном конце или волнистую кромку, из-за которой образуется зазор на монтажной поверхности. Такая деформация — не просто косметическая проблема. Шины должны аккуратно собираться в пакет, обеспечивать полный контакт в болтовых соединениях и помещаться в тесные корпуса распределения питания. Если это не так, вы получаете плохой электрический контакт, локальные перегревы и задержки сборки.
Мы видим это в распределении электроэнергии, транспортных средствах на новых источниках энергии и серверных системах охлаждения. Точная форма дефекта меняется, но первопричина обычно остаётся той же.
Что на самом деле вызывает деформацию
Большинство деформаций шин начинается с внутреннего напряжения. Экструзия или прокатка оставляют в материале остаточное напряжение. Когда шину разрезают, пробивают или обрабатывают на станке, это напряжение высвобождается неравномерно. Деталь деформируется. Она может изогнуться вдоль длинной оси, скрутиться или получить волнистость кромки. Более тонкие и длинные шины особенно чувствительны, поскольку в них меньше материала, сопротивляющегося деформации.
Характерные случаи, которые мы обычно проверяем
- Продольный прогиб: шина изгибается как банан и не лежит ровно.
- Скручивание: один конец поворачивается на несколько градусов из плоскости, из-за чего болтовые отверстия перестают совпадать.
- Волнистость кромки или локальный перегиб: короткий участок деформируется возле пробитого отверстия или обрезанного конца.
Сложность в том, что ручная правка часто оставляет следы, наклёпывает поверхность или просто не обеспечивает достаточно жёсткий допуск. Именно здесь становится полезной автоматическая правка точечным давлением.
Правка шин без следов на поверхности
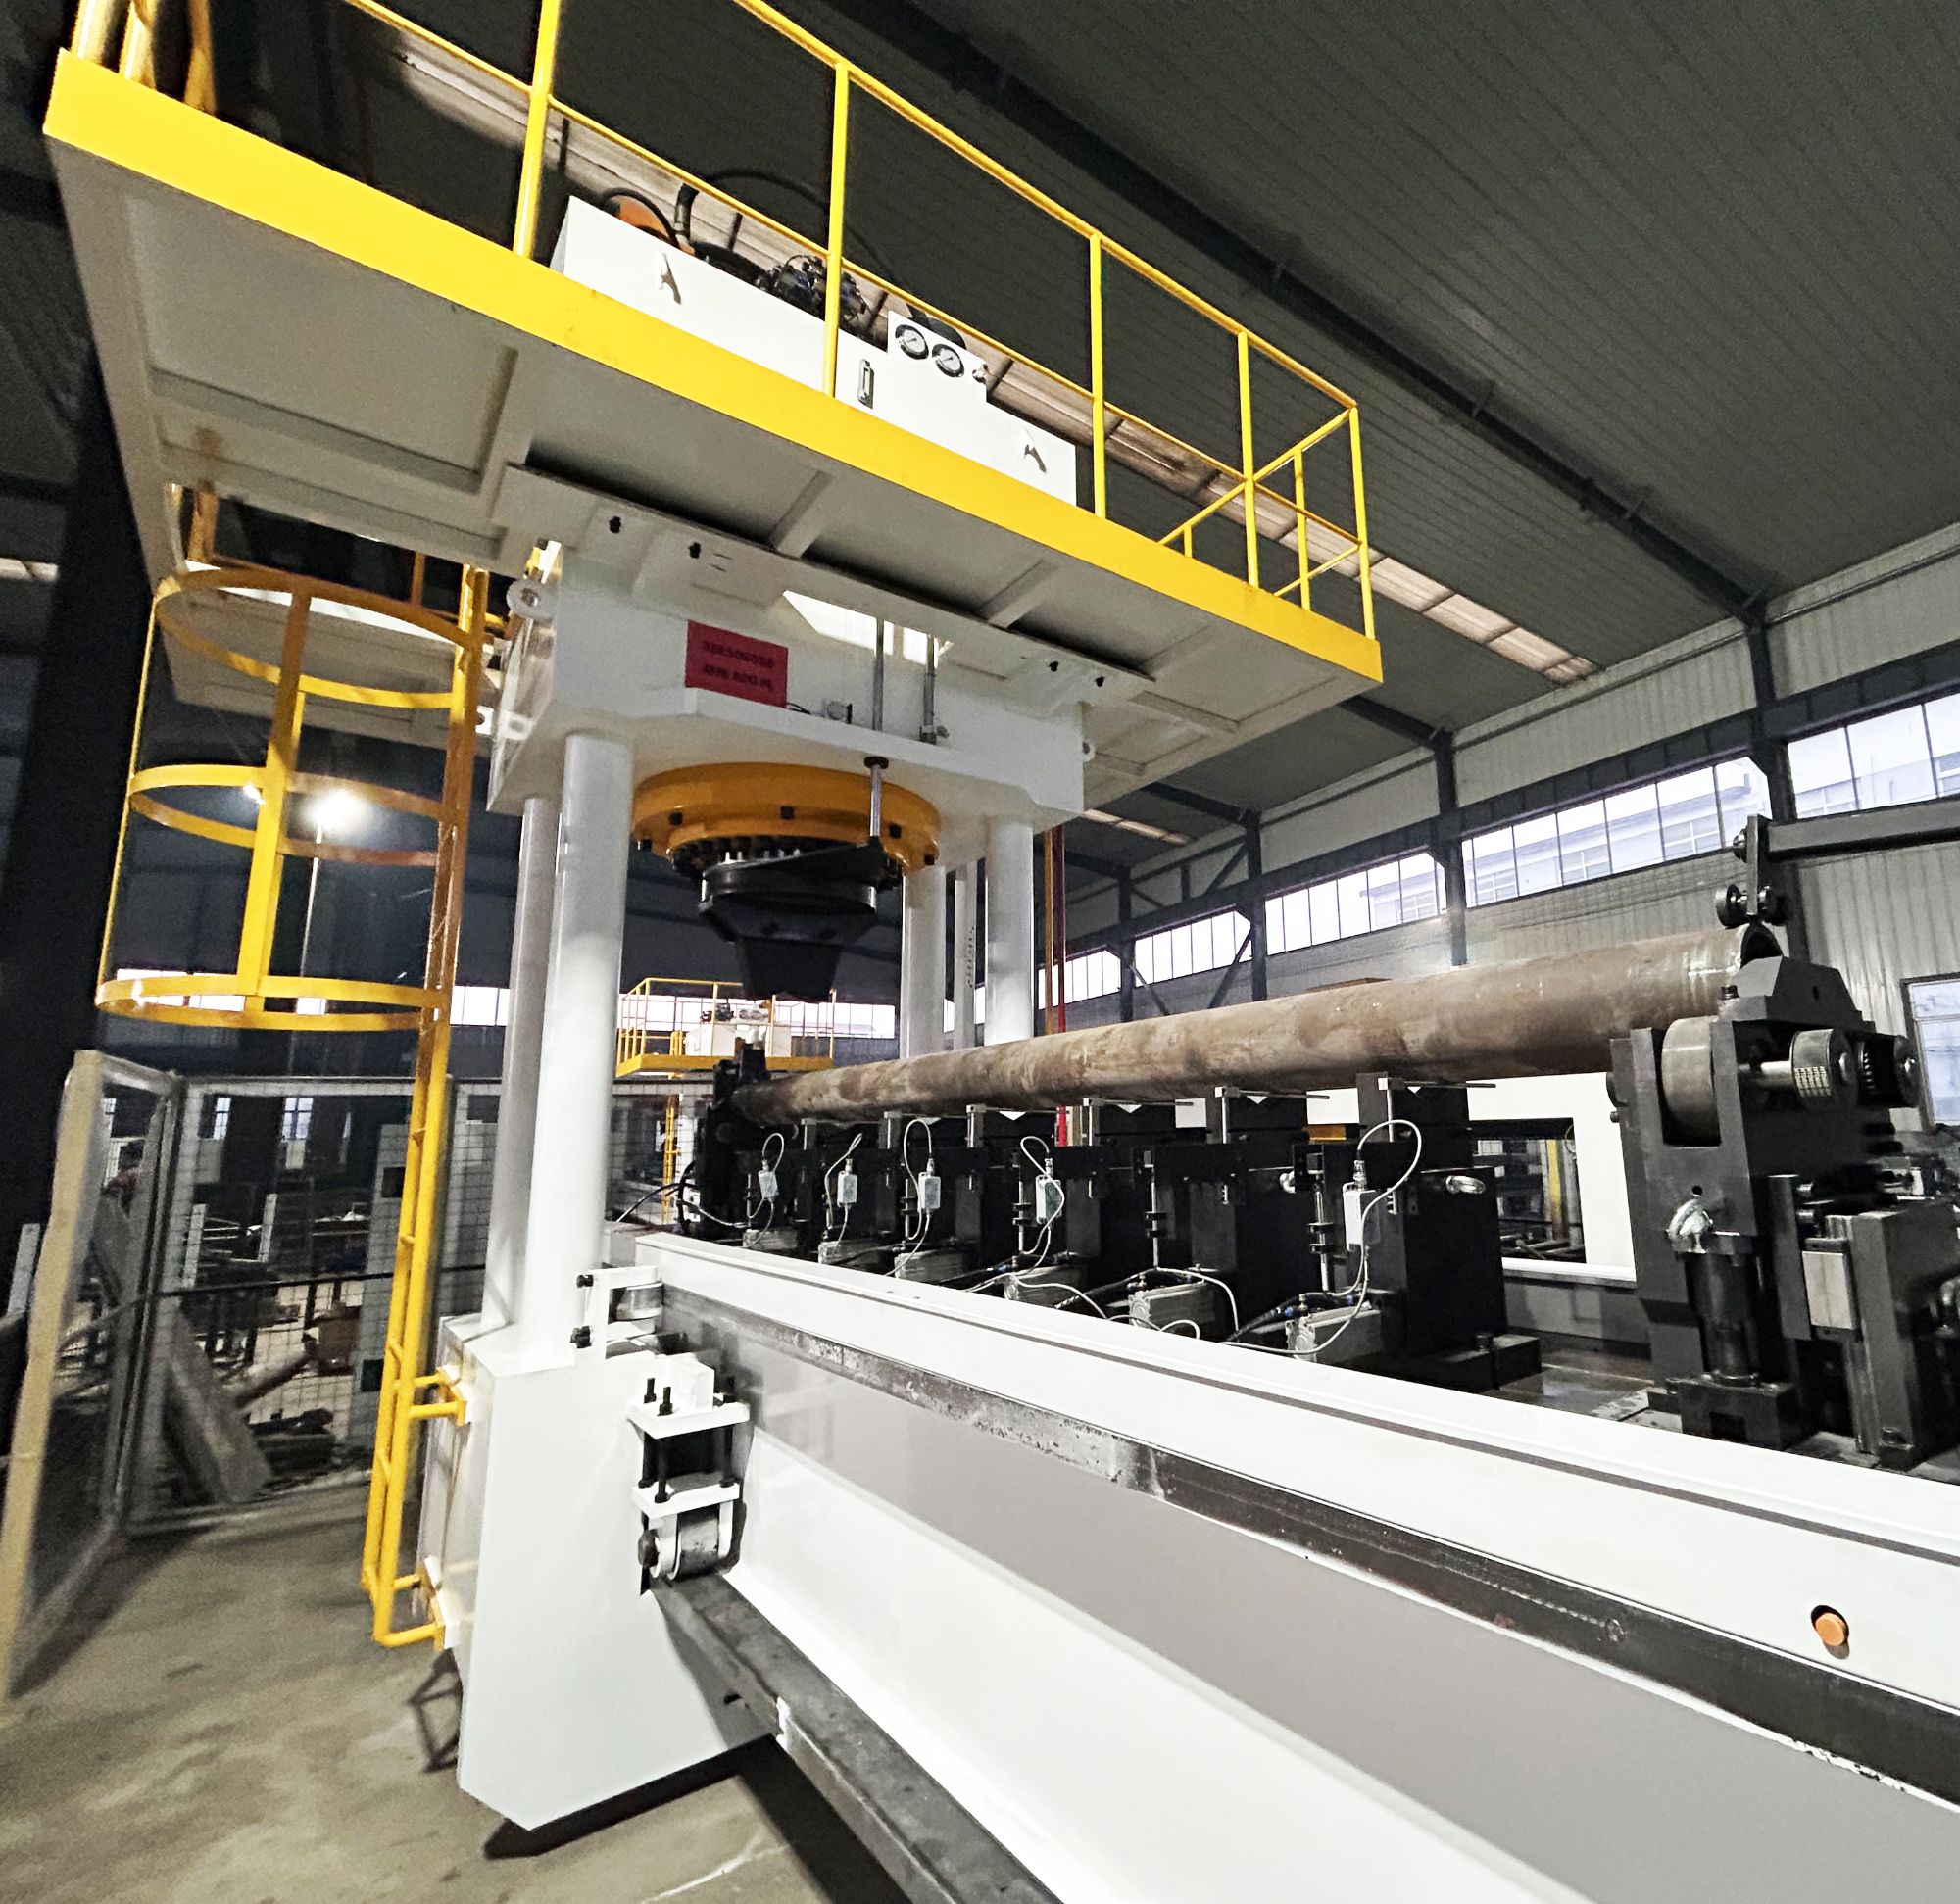
Наш подход — правка точечным давлением. Вместо ударов или термической правки станок измеряет высокие точки по длине шины, рассчитывает необходимое небольшое обратное усилие и давит в определённых позициях. Поскольку давление контролируется и локализовано, поверхность остаётся чистой. Нет царапин, вмятин и повреждений, которые могли бы повлиять на проводимость или потребовать повторного нанесения покрытия.
Для работы с шинами такой уровень контроля имеет значение. Медная шина, используемая в сильноточной цепи, не может позволить себе шероховатую поверхность в зоне контакта. Процесс также должен быть повторяемым, поскольку заказы на шины часто включают сотни или тысячи деталей с одинаковым поперечным сечением.
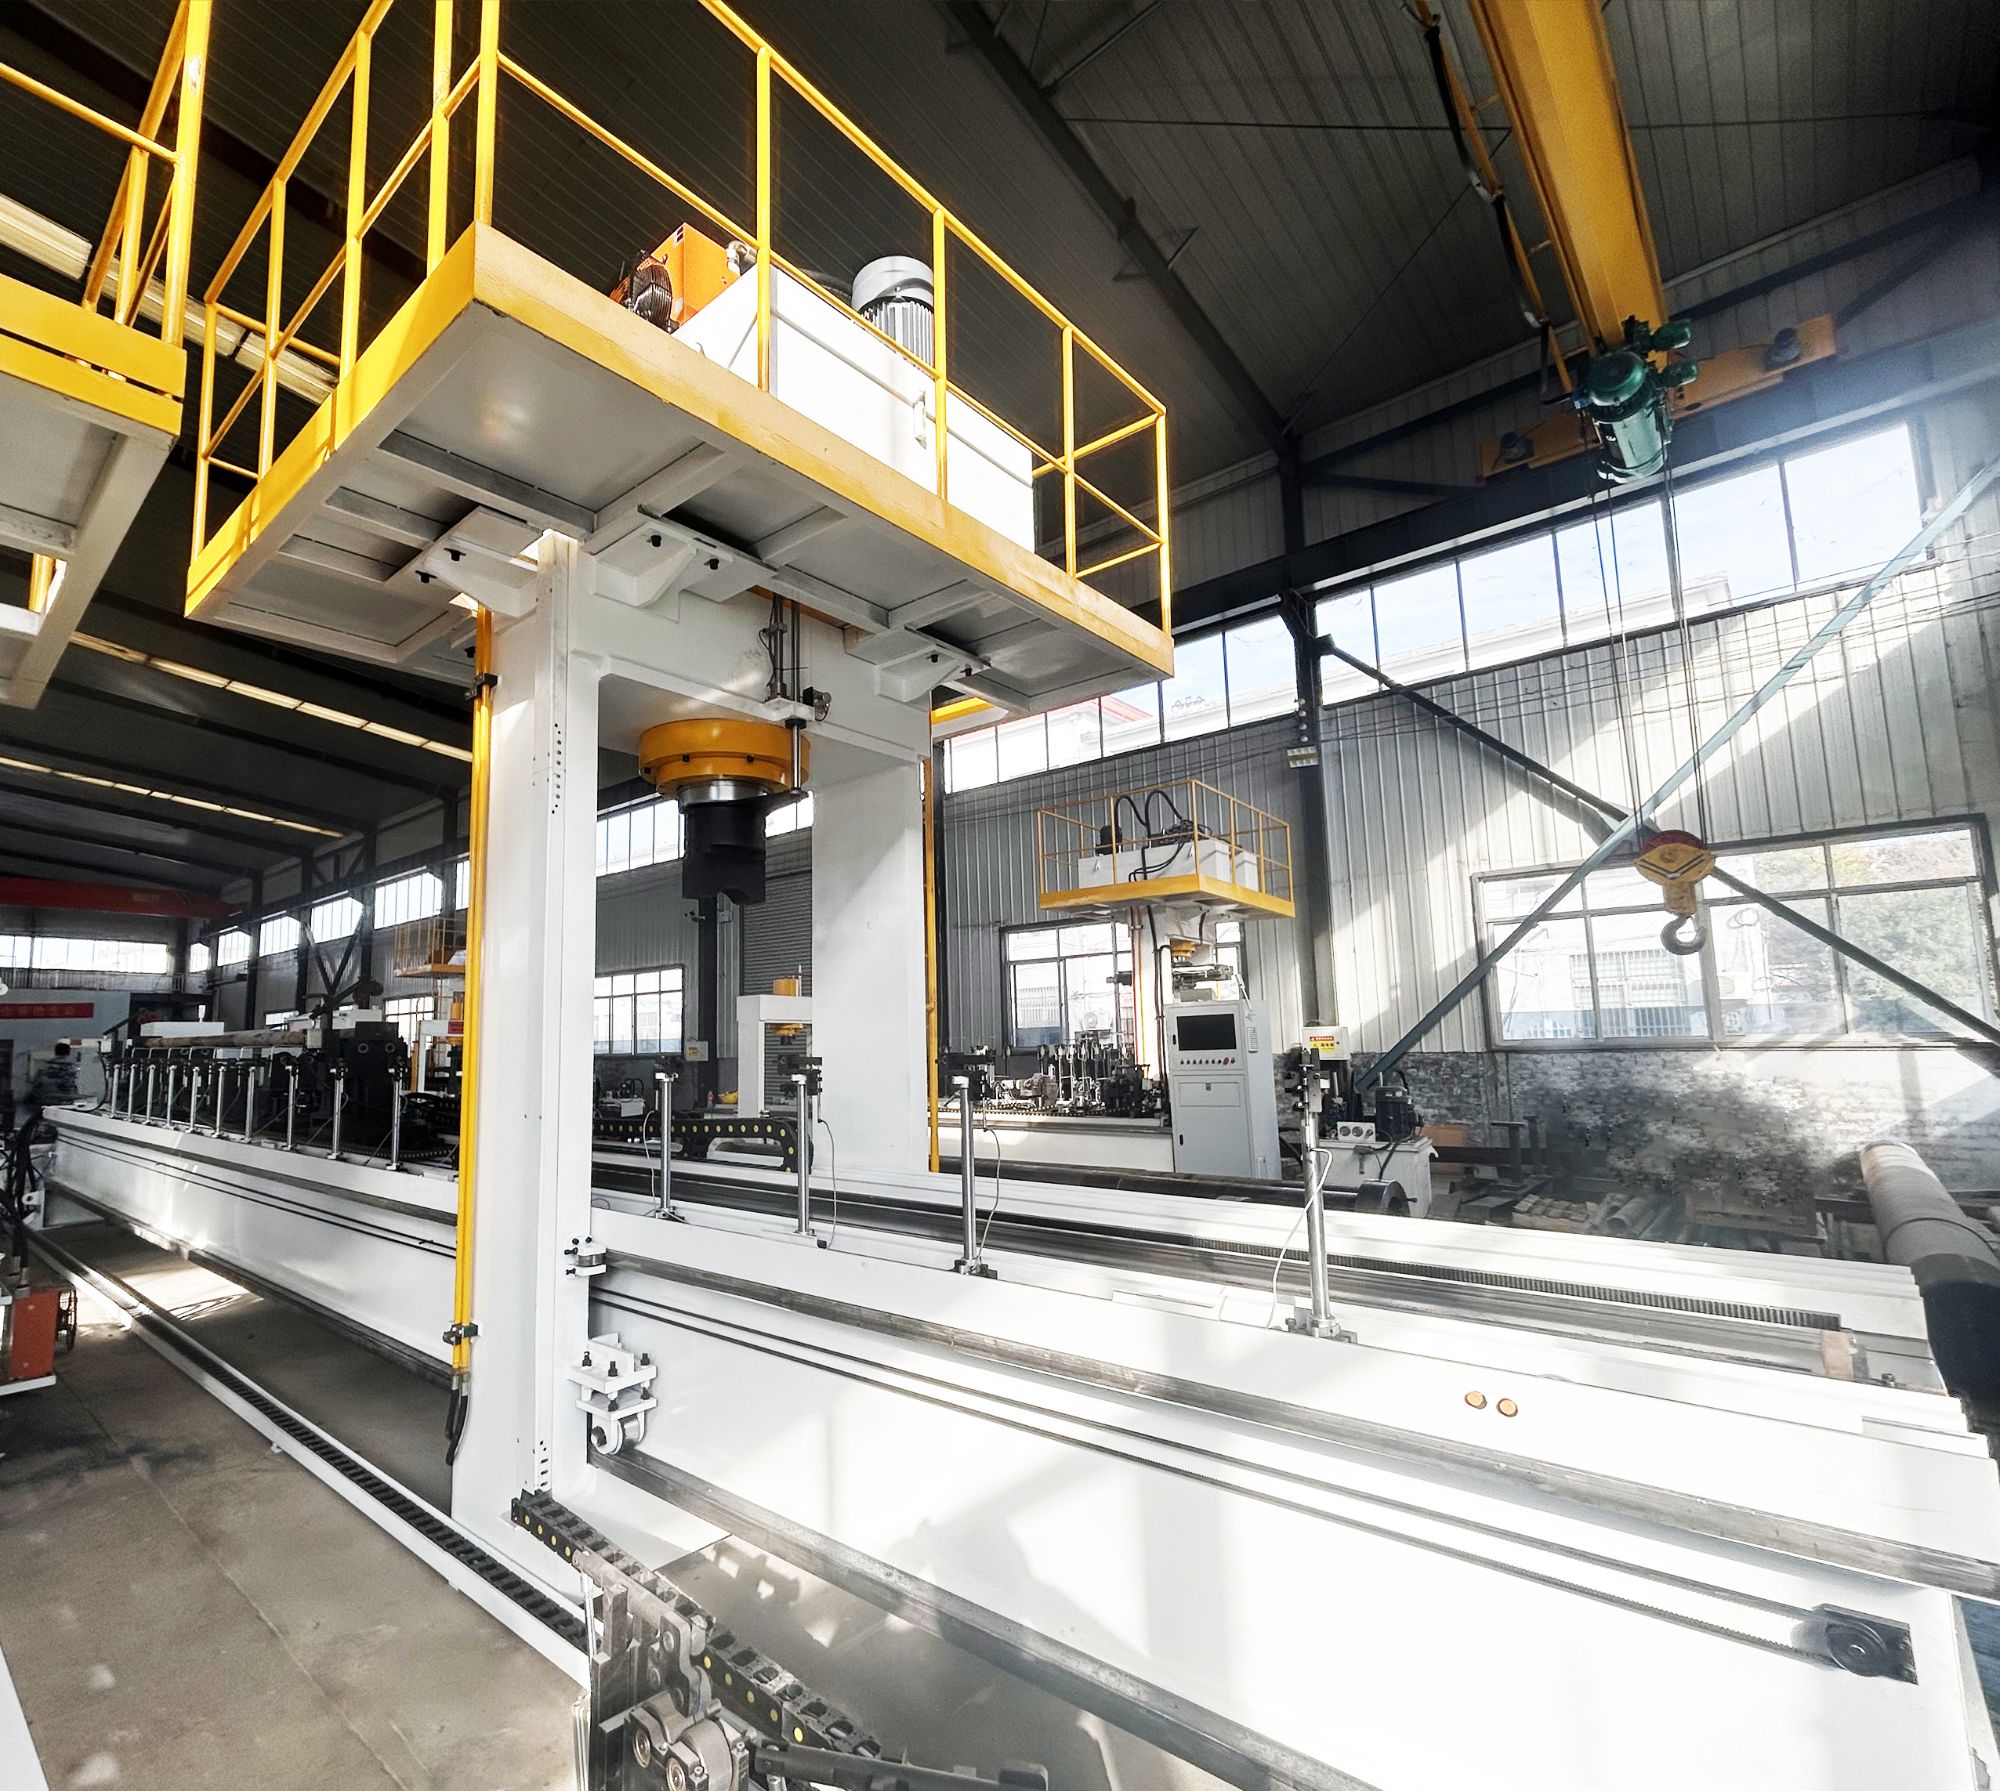
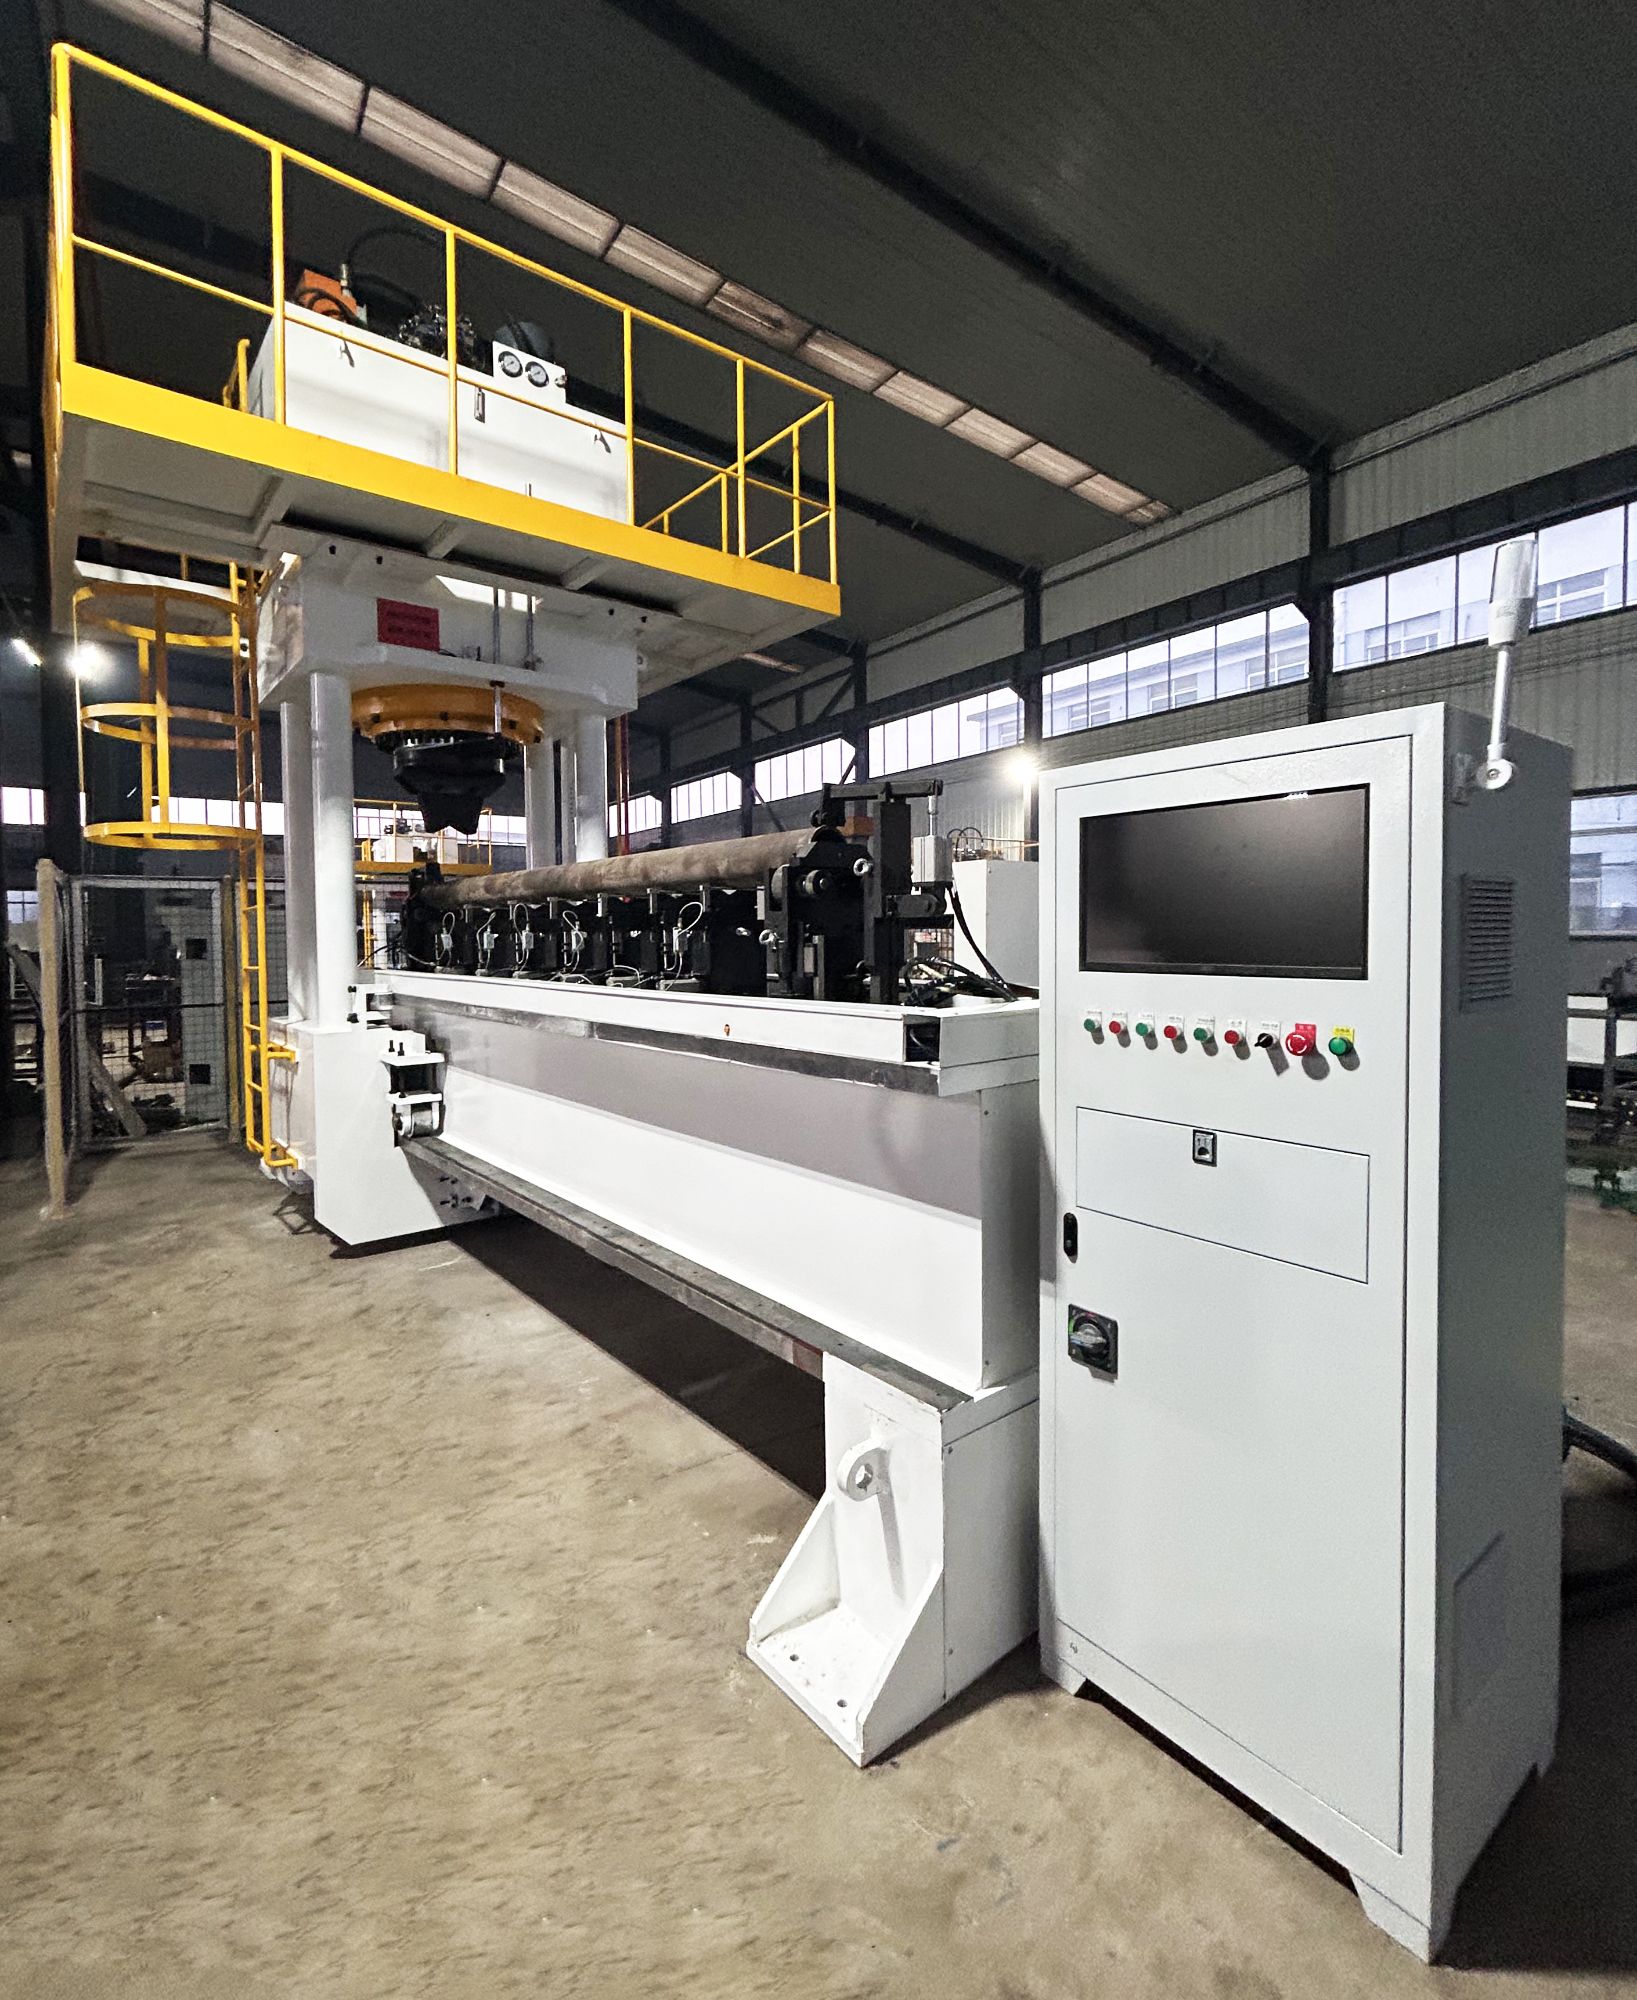
Возможности станка не бывают универсальными. Для более тонкой шины может хватить компактного станка, тогда как для толстой составной шины или длинного профиля может потребоваться агрегат большой тоннажности. Обычно мы подбираем станок после испытания образца детали, поскольку требуемое усилие зависит от материала, размера сечения и типа деформации.
Когда ручная правка перестаёт иметь смысл
Ручная правка подходит для очень малых партий, но у неё есть пределы. Оператору приходится измерять, давить, снова измерять и надеяться, что после пружинения деталь окажется достаточно близко к нужной форме. Для длинной медной шины несколько сотых миллиметра могут определять разницу между плоской шиной и шиной, которая качается на монтажной рейке.
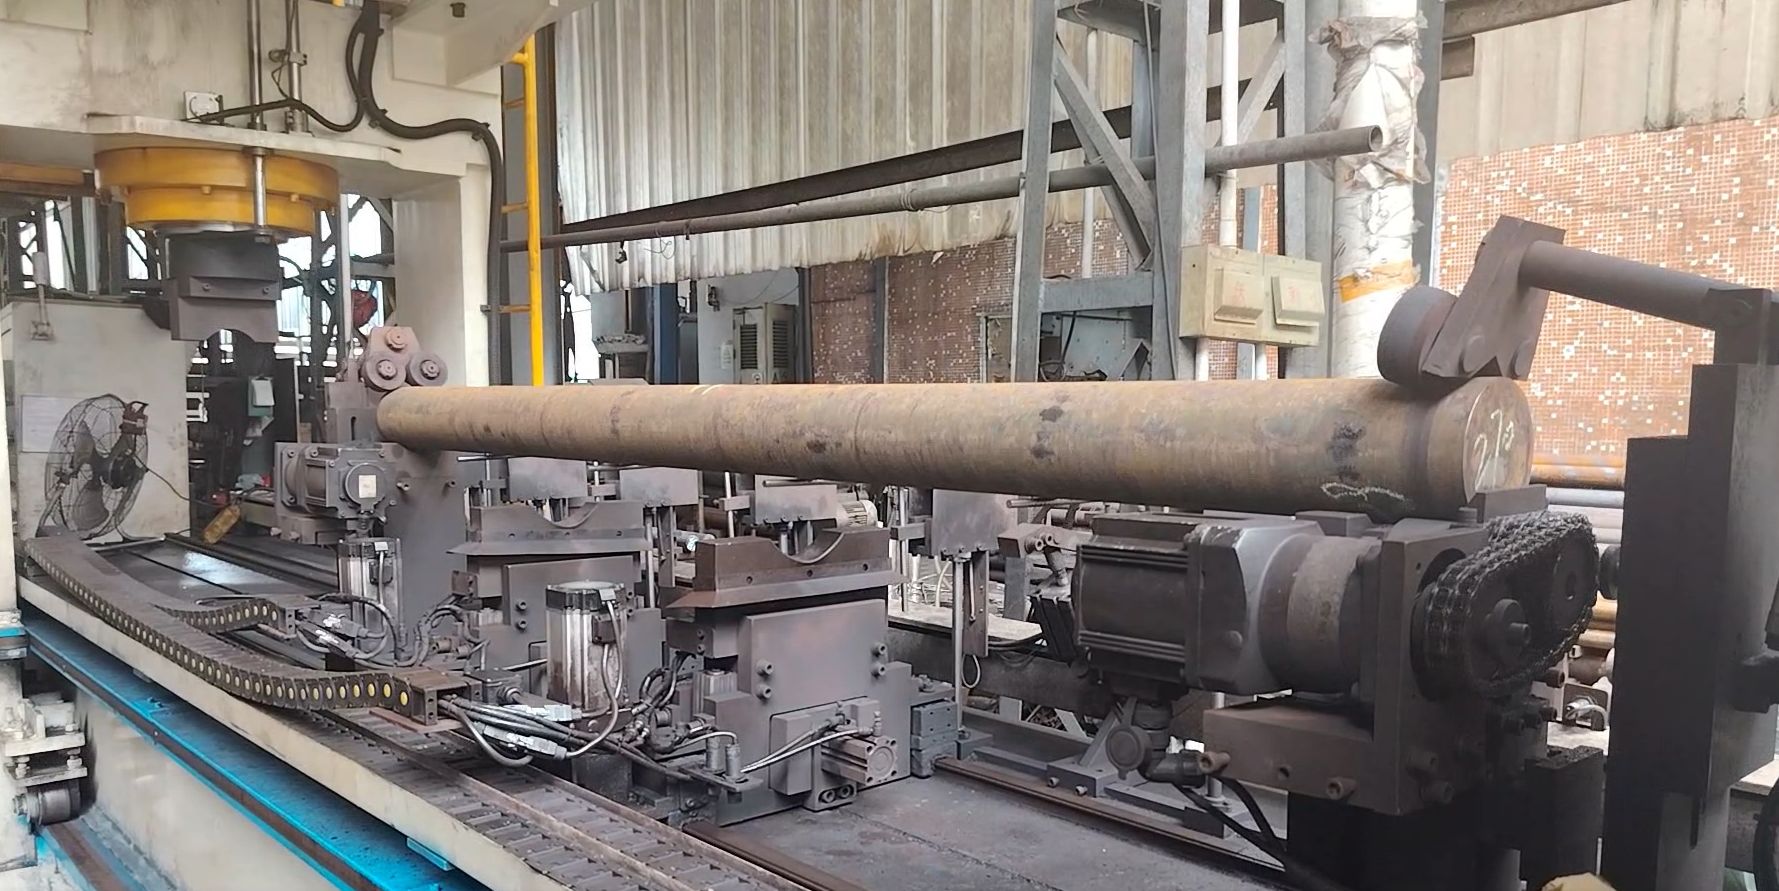
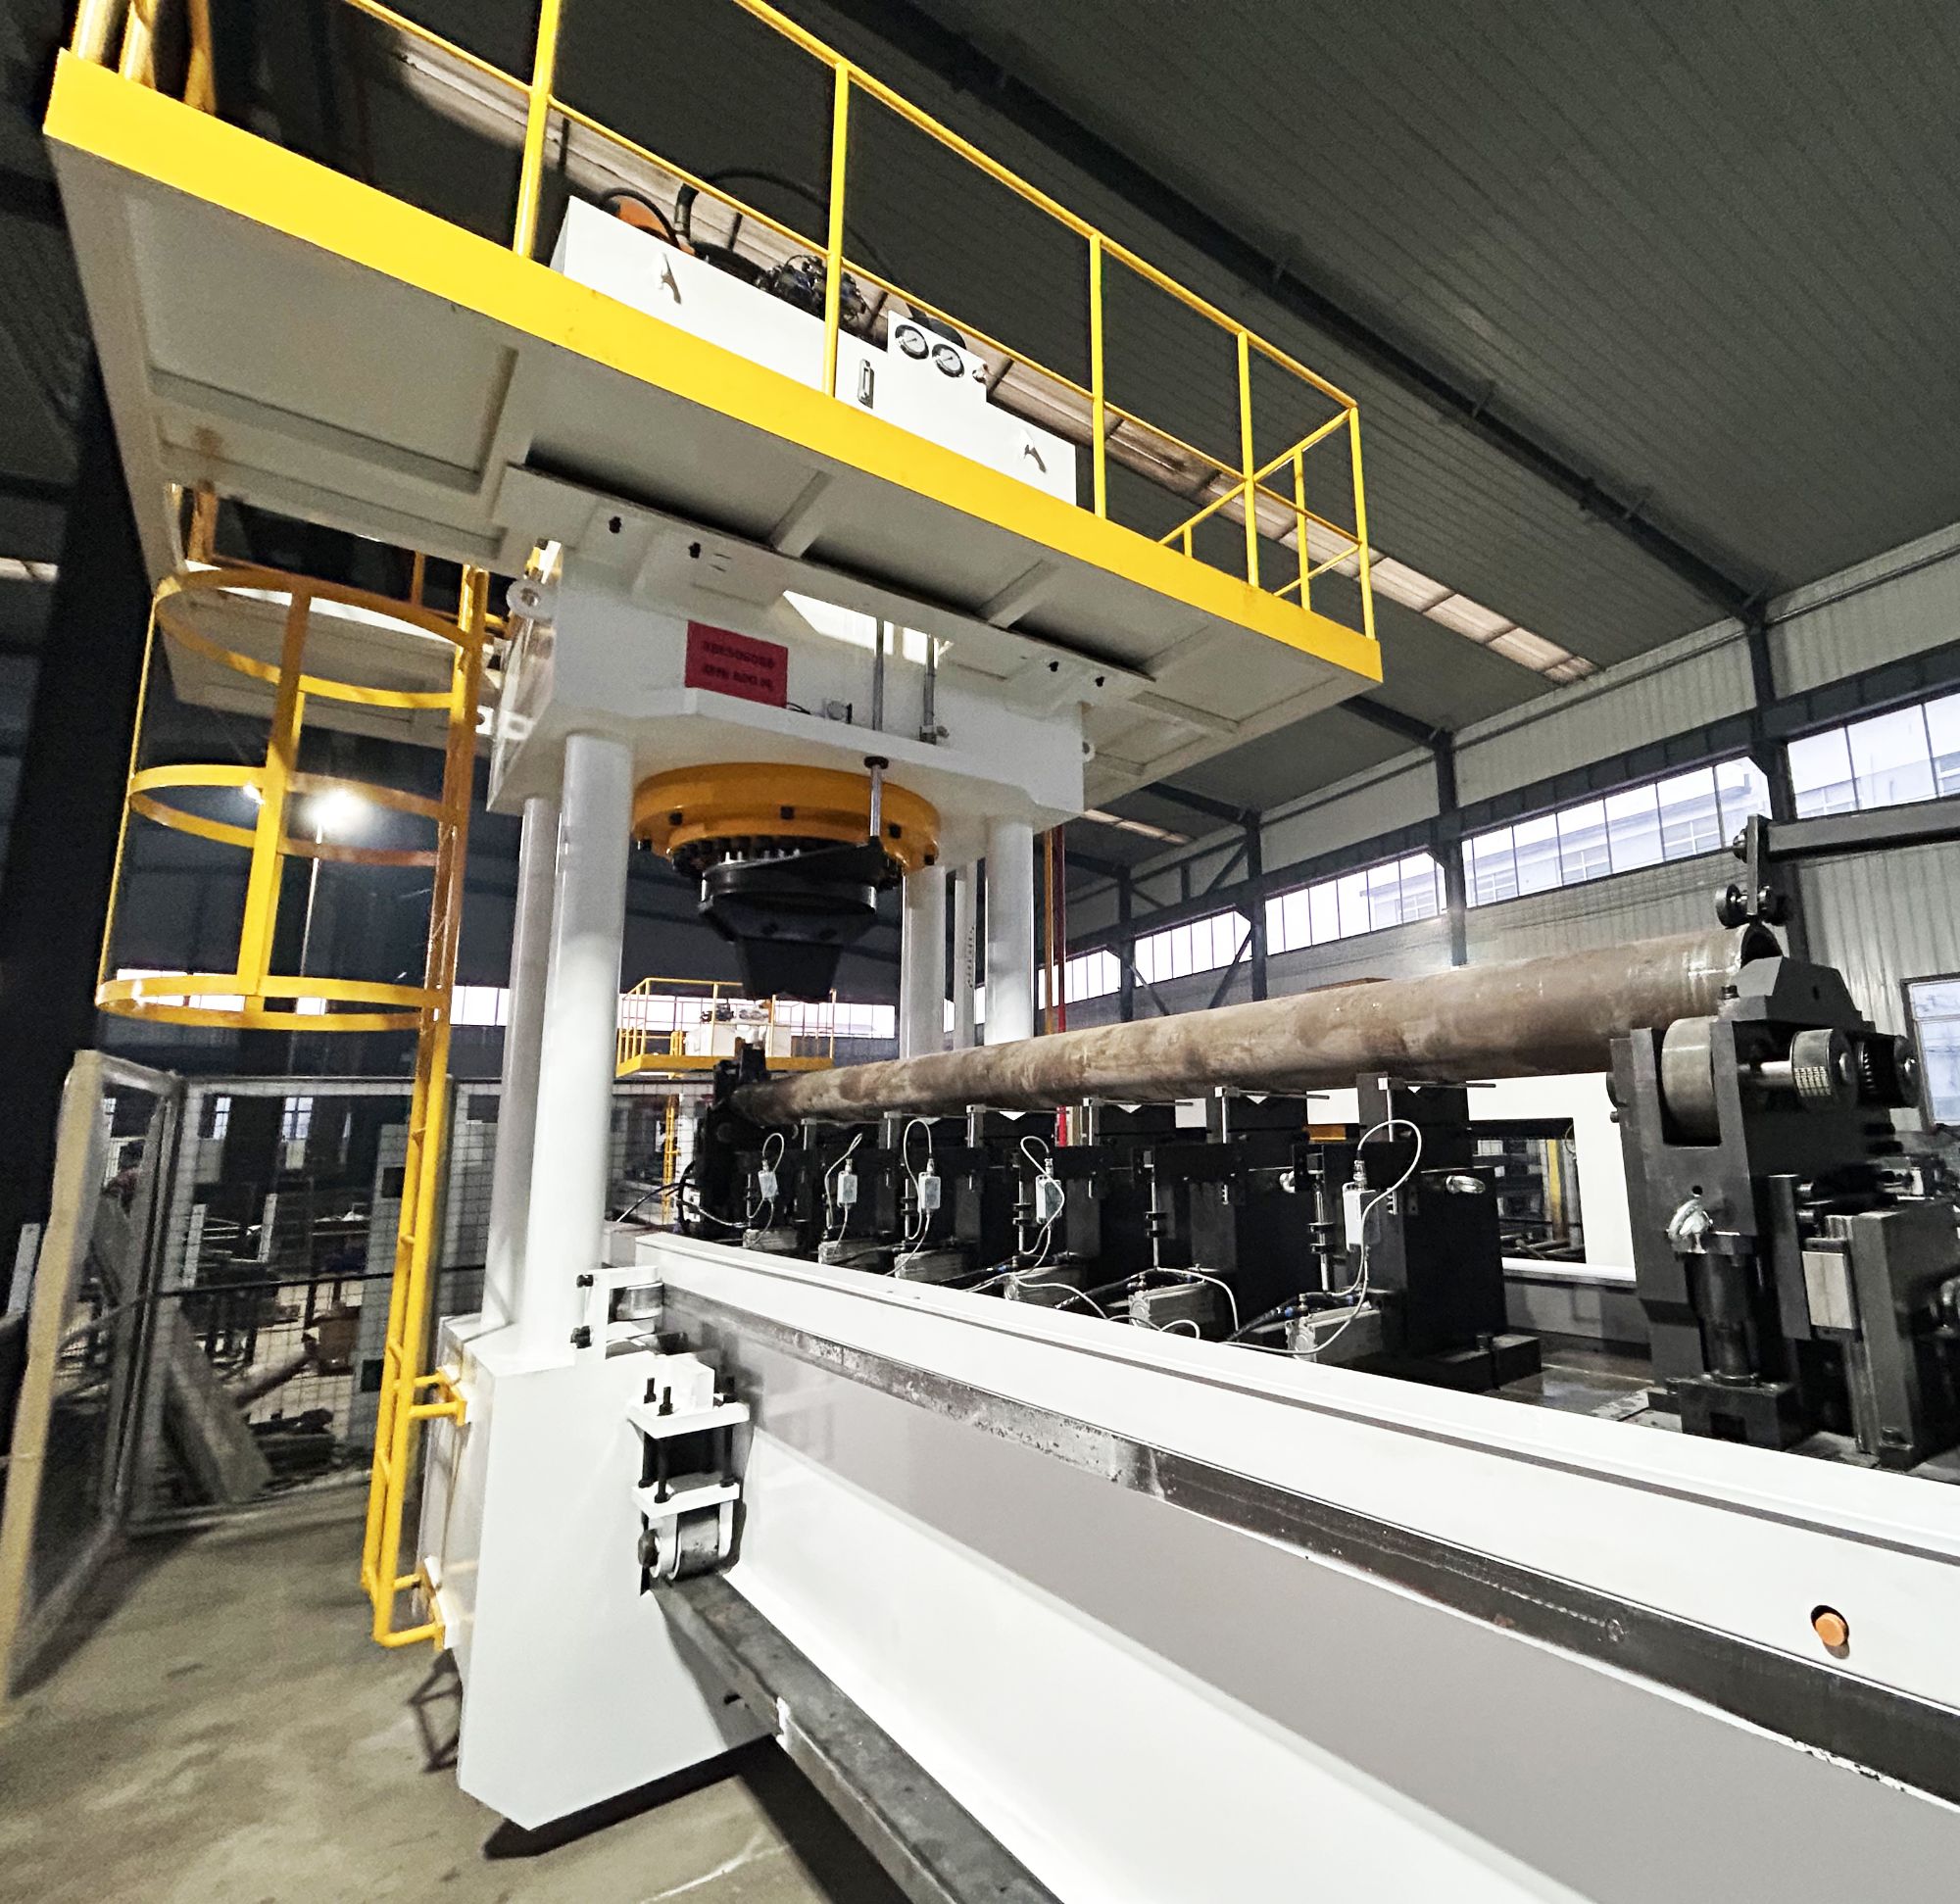
Автоматические станки меняют рабочий процесс. Они проверяют в нескольких точках, используют самообучающийся алгоритм для компенсации пружинения и передают данные в MES, если требуется прослеживаемость. Это особенно полезно для шин электромобилей и жидкостно-охлаждаемых серверных компонентов, где стабильность размеров влияет на сборку и тепловые характеристики. Станок может работать круглосуточно, а ваша команда сможет заниматься работой, создающей ценность, вместо повторяющихся ручных измерений.
Путь от деформированной детали до готовой к производству
Деформация шин не исчезнет только от покупки более качественного сырья. Напряжение находится внутри материала, и обработка будет продолжать его высвобождать. Практичное решение — добавить контролируемый этап правки после операций, вызывающих деформацию. При правильном выполнении она защищает поверхность, обеспечивает жёсткий допуск и поддерживает стабильность процесса во всей партии.
Если вы имеете дело с изогнутыми, скрученными или волнистыми шинами, самый быстрый следующий шаг — испытать несколько образцов деталей. Это даст нам реальные данные по усилию и позволит рекомендовать станок, соответствующий вашему размеру сечения и объёму выпуска. Свяжитесь с нашей командой, чтобы организовать пробное испытание или обсудить вашу задачу правки шин.