
Когда «прямой» пруток оказывается изогнутым
Вы выгружаете партию термически обработанного круглого прутка, устанавливаете его на обработку, и первая деталь «гуляет» по индикатору. Коробление прутка — одна из тех проблем, которые скрываются, пока не станут дорогостоящими. Материал может выглядеть нормально при входном контроле и всё ещё нести достаточно остаточных напряжений, чтобы сместиться после черновой резки, шлифования или даже при транспортировке.
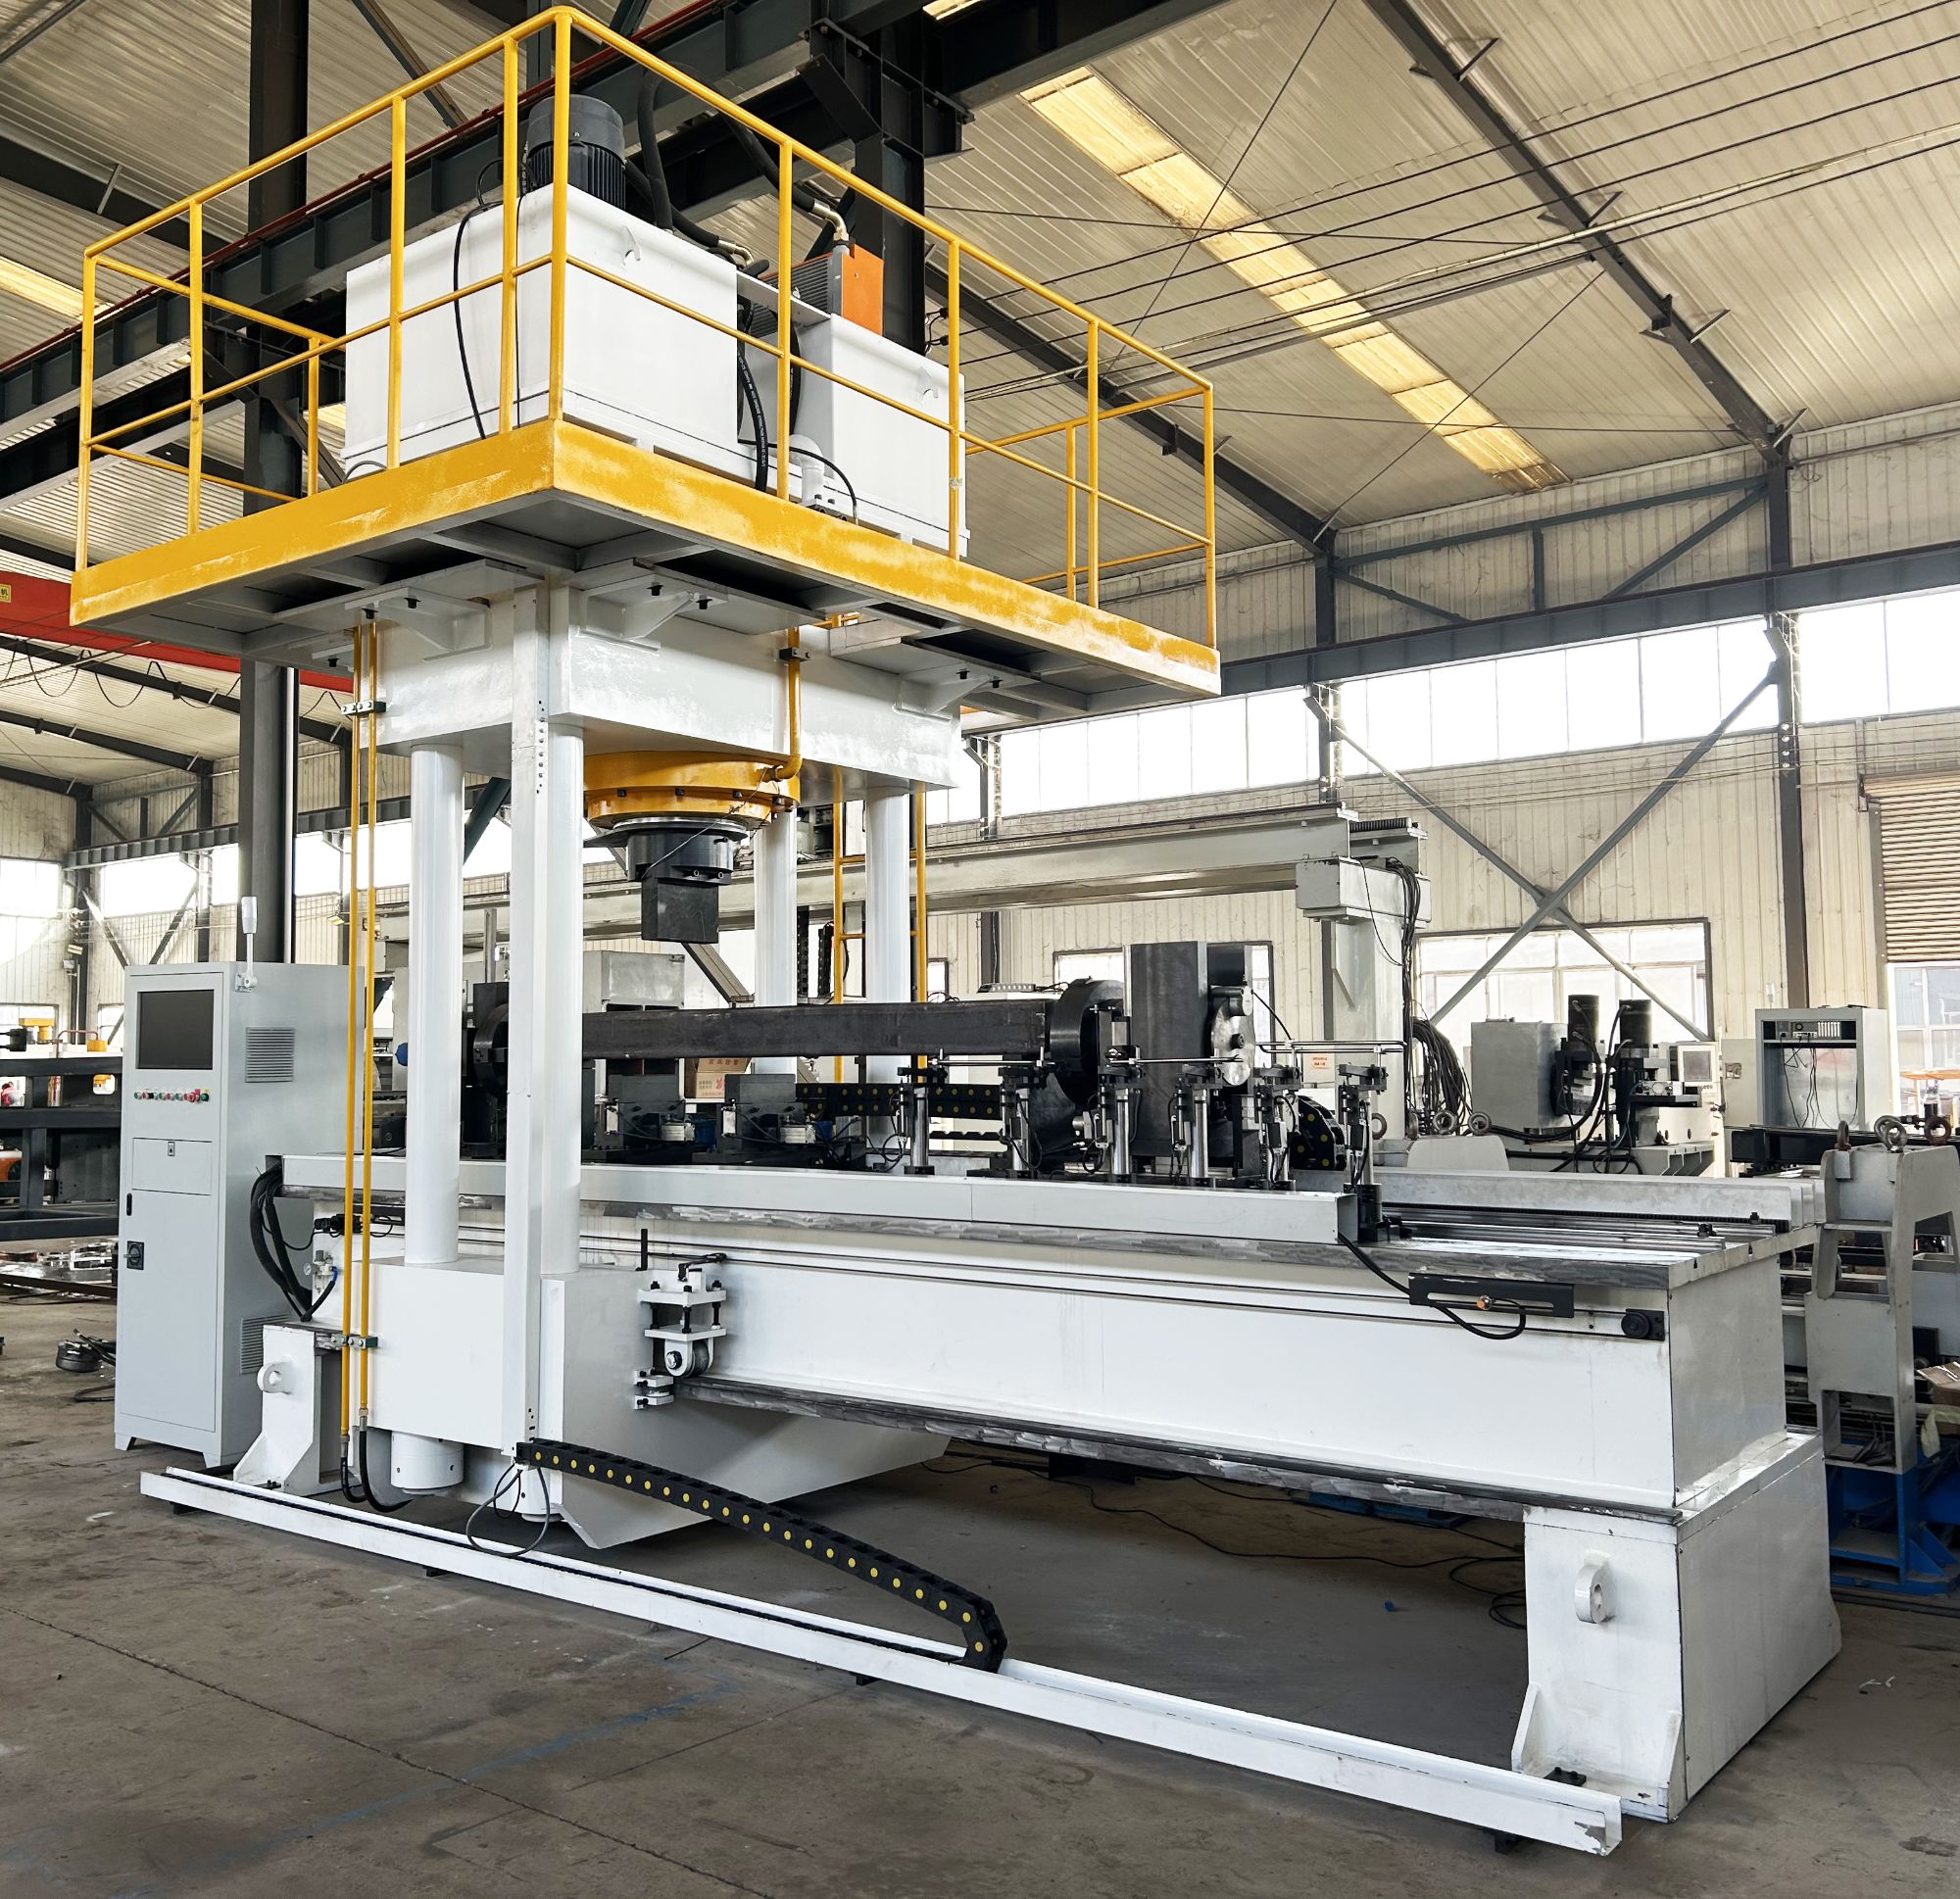
Чаще всего мы видим это с круглым прутком, валами, буровым инструментом и длинными профилями. Затраты — это не только брак. Это дополнительные переналадки, сорванные сроки поставки и операторы, пытающиеся выправить изгиб на ощупь. Такой ручной подход может сработать для нескольких штук, но он медленный, и результат зависит от того, кто в смене.
Что на самом деле вызывает деформацию прутка
Большинство короблений прутка начинается ещё до того, как ваш цех к нему прикоснётся. Прокатанный пруток выходит с завода с запертыми внутри остаточными напряжениями. Термическая обработка добавляет ещё один слой: неравномерное охлаждение, изменения сечения и фазовое превращение материала тянут пруток в ту или иную сторону. Если пруток длинный и тонкий, даже небольшое снятие напряжений может проявиться в виде видимого прогиба, скручивания или биения по всей длине.
Затем добавляется обращение с материалом. Прутки роняют, плотно связывают в пакеты или хранят на неровных стеллажах. Пруток, который был прямым после правки, может снова изогнуться через неделю на полу. Поэтому окончательную правку следует выполнять как можно ближе к следующей механической обработке, а не за несколько дней до неё.
Как автоматическая правка это исправляет
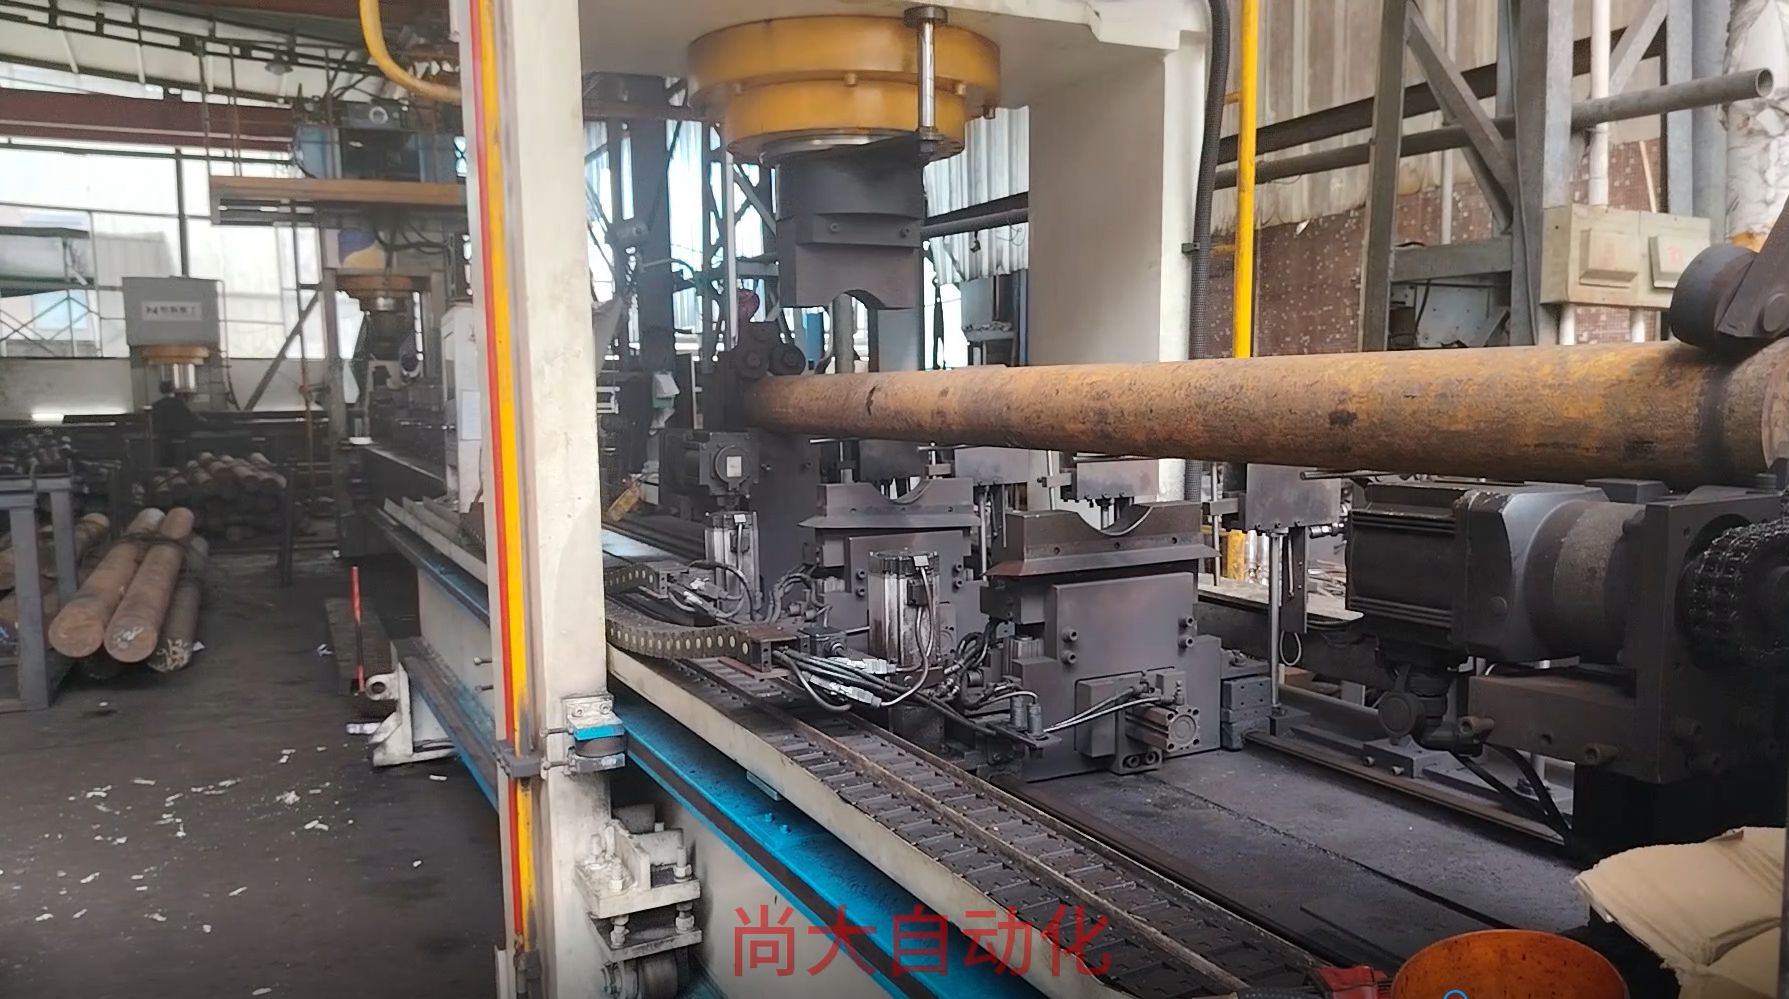
Старый метод прост: оператор прокатывает пруток, находит высокую точку и давит. Проблема — повторяемость. Ручная правка зависит от ощущений и часто оставляет следы на поверхности от жёстких точек контакта. Это важно, если пруток — гидравлический вал или труба с жидкостным охлаждением, где качество поверхности критично.
Автоматическая правка меняет порядок действий. Станок измеряет несколько точек по длине прутка, рассчитывает геометрию изгиба и прикладывает давление только там, где это необходимо. Поскольку давление контролируется по точкам, нет следов от ударов, царапин и глубоких вмятин. Это большое дело для деталей, которые уже имеют окончательную отделку поверхности или должны избегать концентраторов напряжений.
Примечание о точности: наши автоматические ячейки правки обеспечивают прямолинейность 0,01 мм на многих валах и прутках, работая в 3–5× быстрее ручной правки.
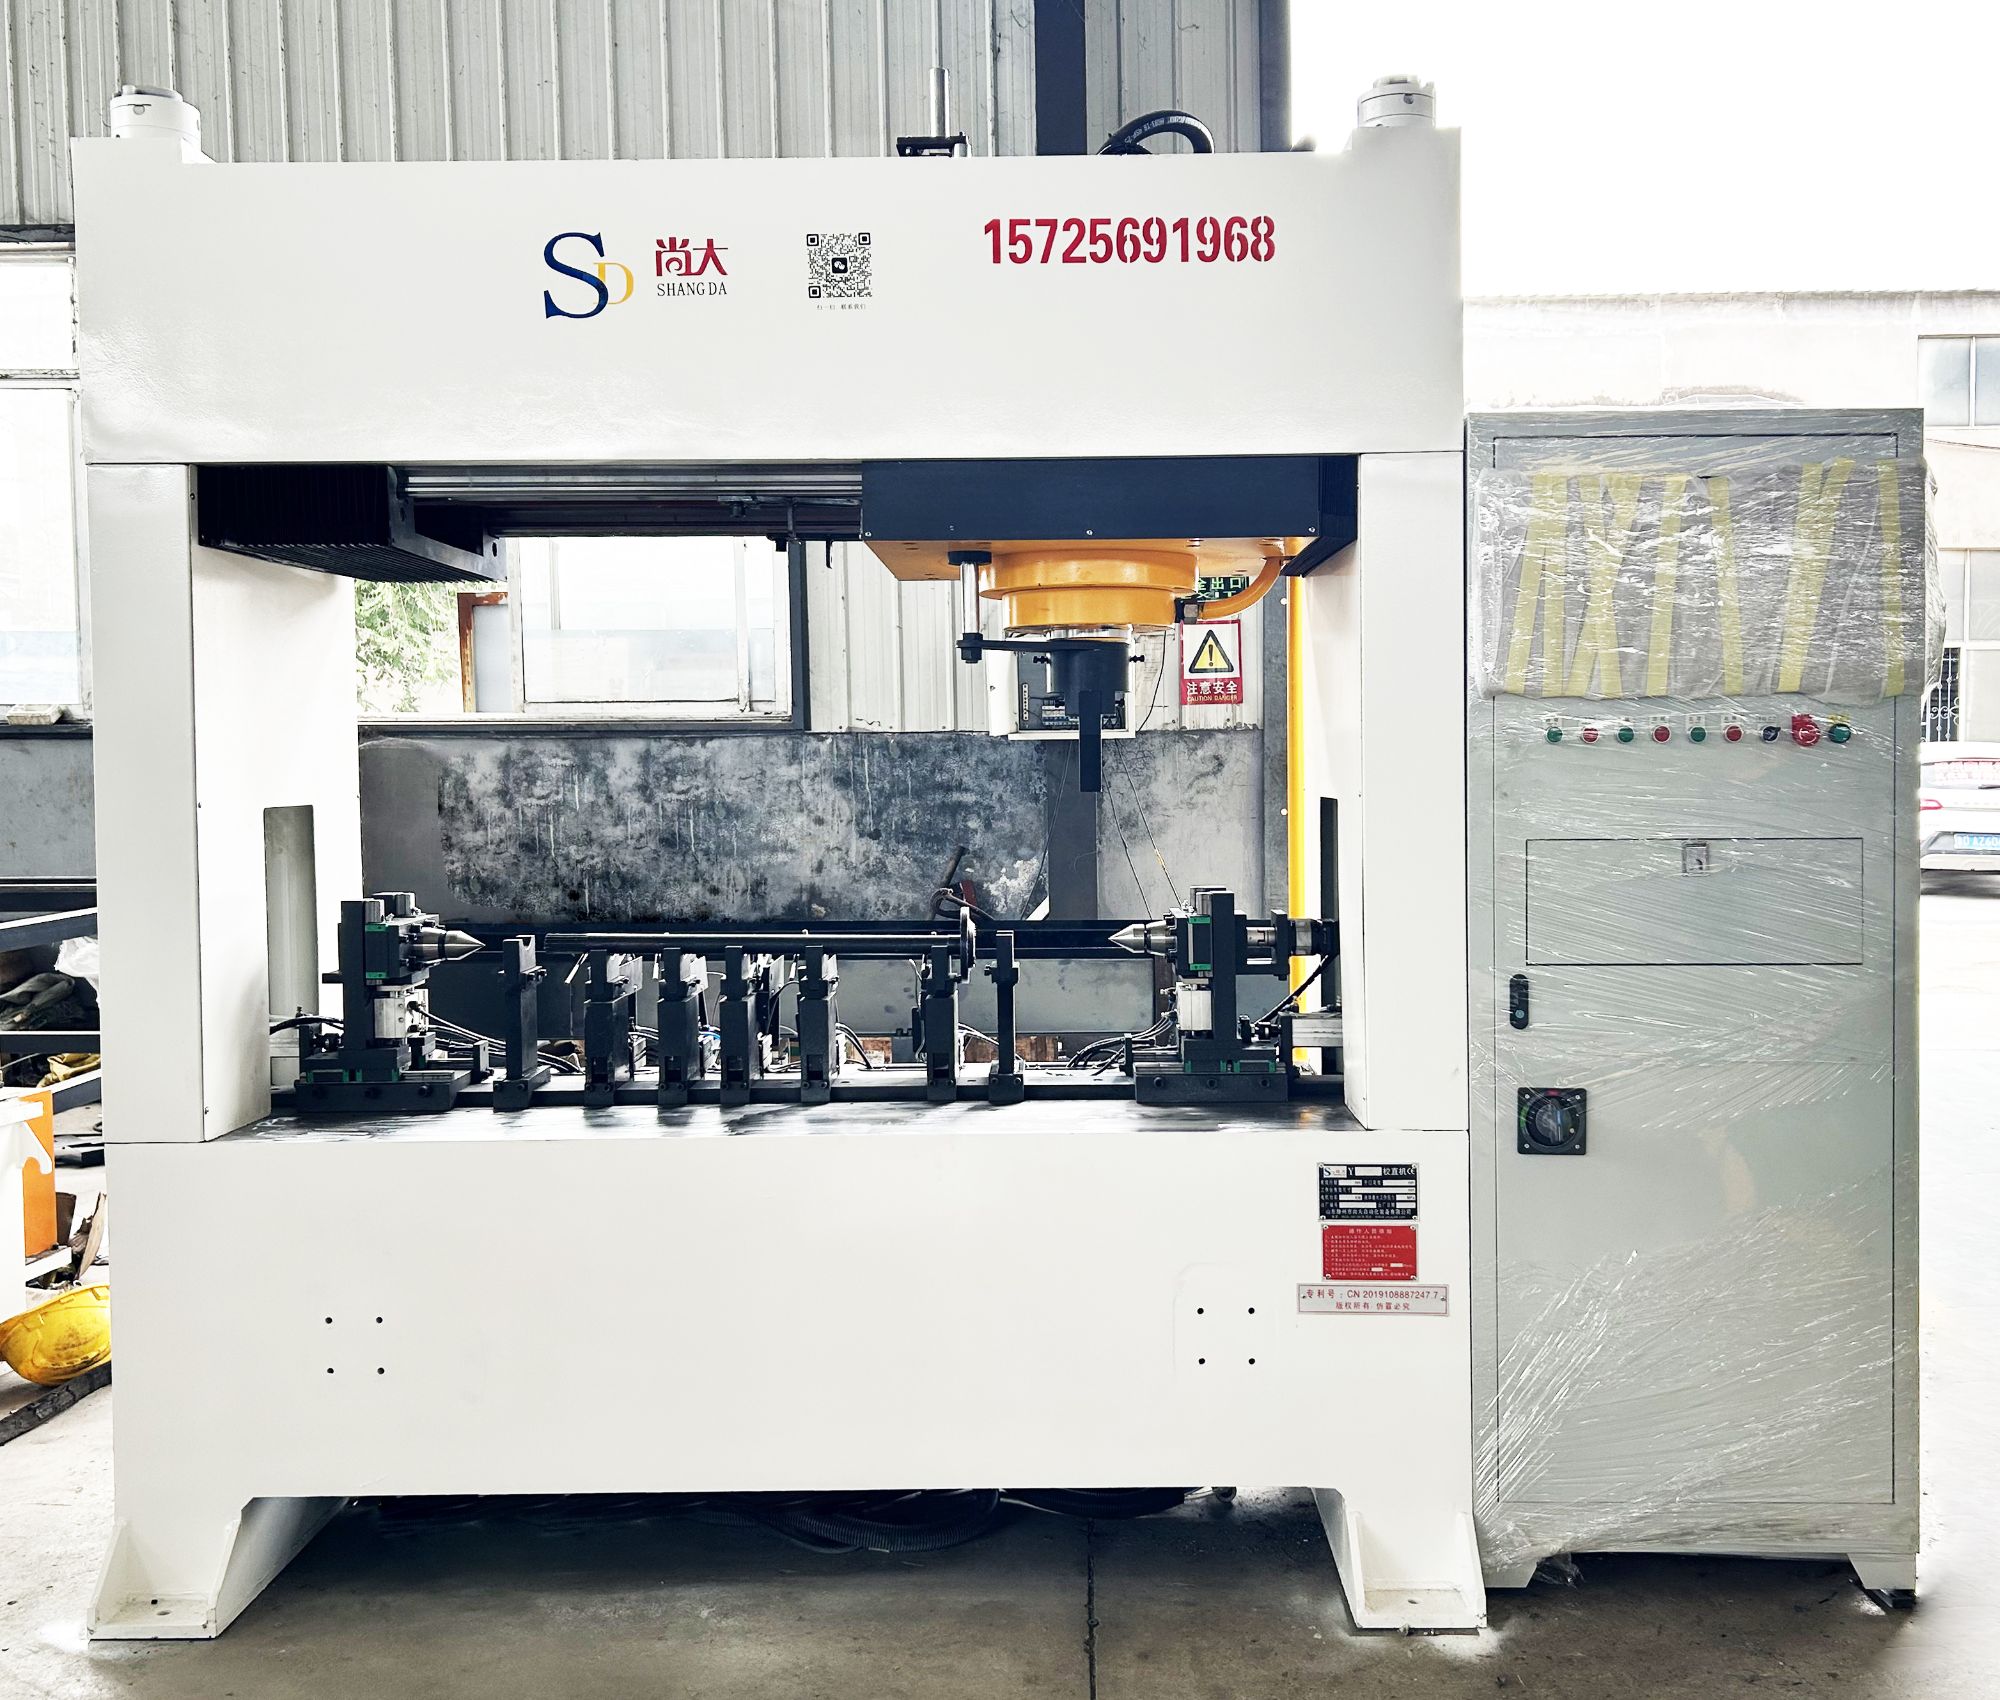
Мы также используем на этом оборудовании собственный ИИ. Он следит за тем, как материал реагирует от хода к ходу, и корректирует следующее нажатие. Благодаря этому один оператор может управлять несколькими станками без постоянного внимания, и поэтому результат воспроизводим от первого прутка до последнего.
Выбор правильного подхода к правке
Не каждому прутку нужен 200-тонный пресс. Прутки меньшего диаметра и тонкостенные трубы могут лучше правиться при более лёгких и быстрых циклах давления. Длинные детали требуют больше точек опоры. Квадратные трубы и специальные профили часто нуждаются в коррекции скручивания и круглости, а не только в правке изгиба в одной плоскости. Если пруток прошёл термическую обработку, важно также обнаружение трещин. Мы выполняем обнаружение трещин QASS на критичных деталях, чтобы цикл правки не скрыл проблему материала.
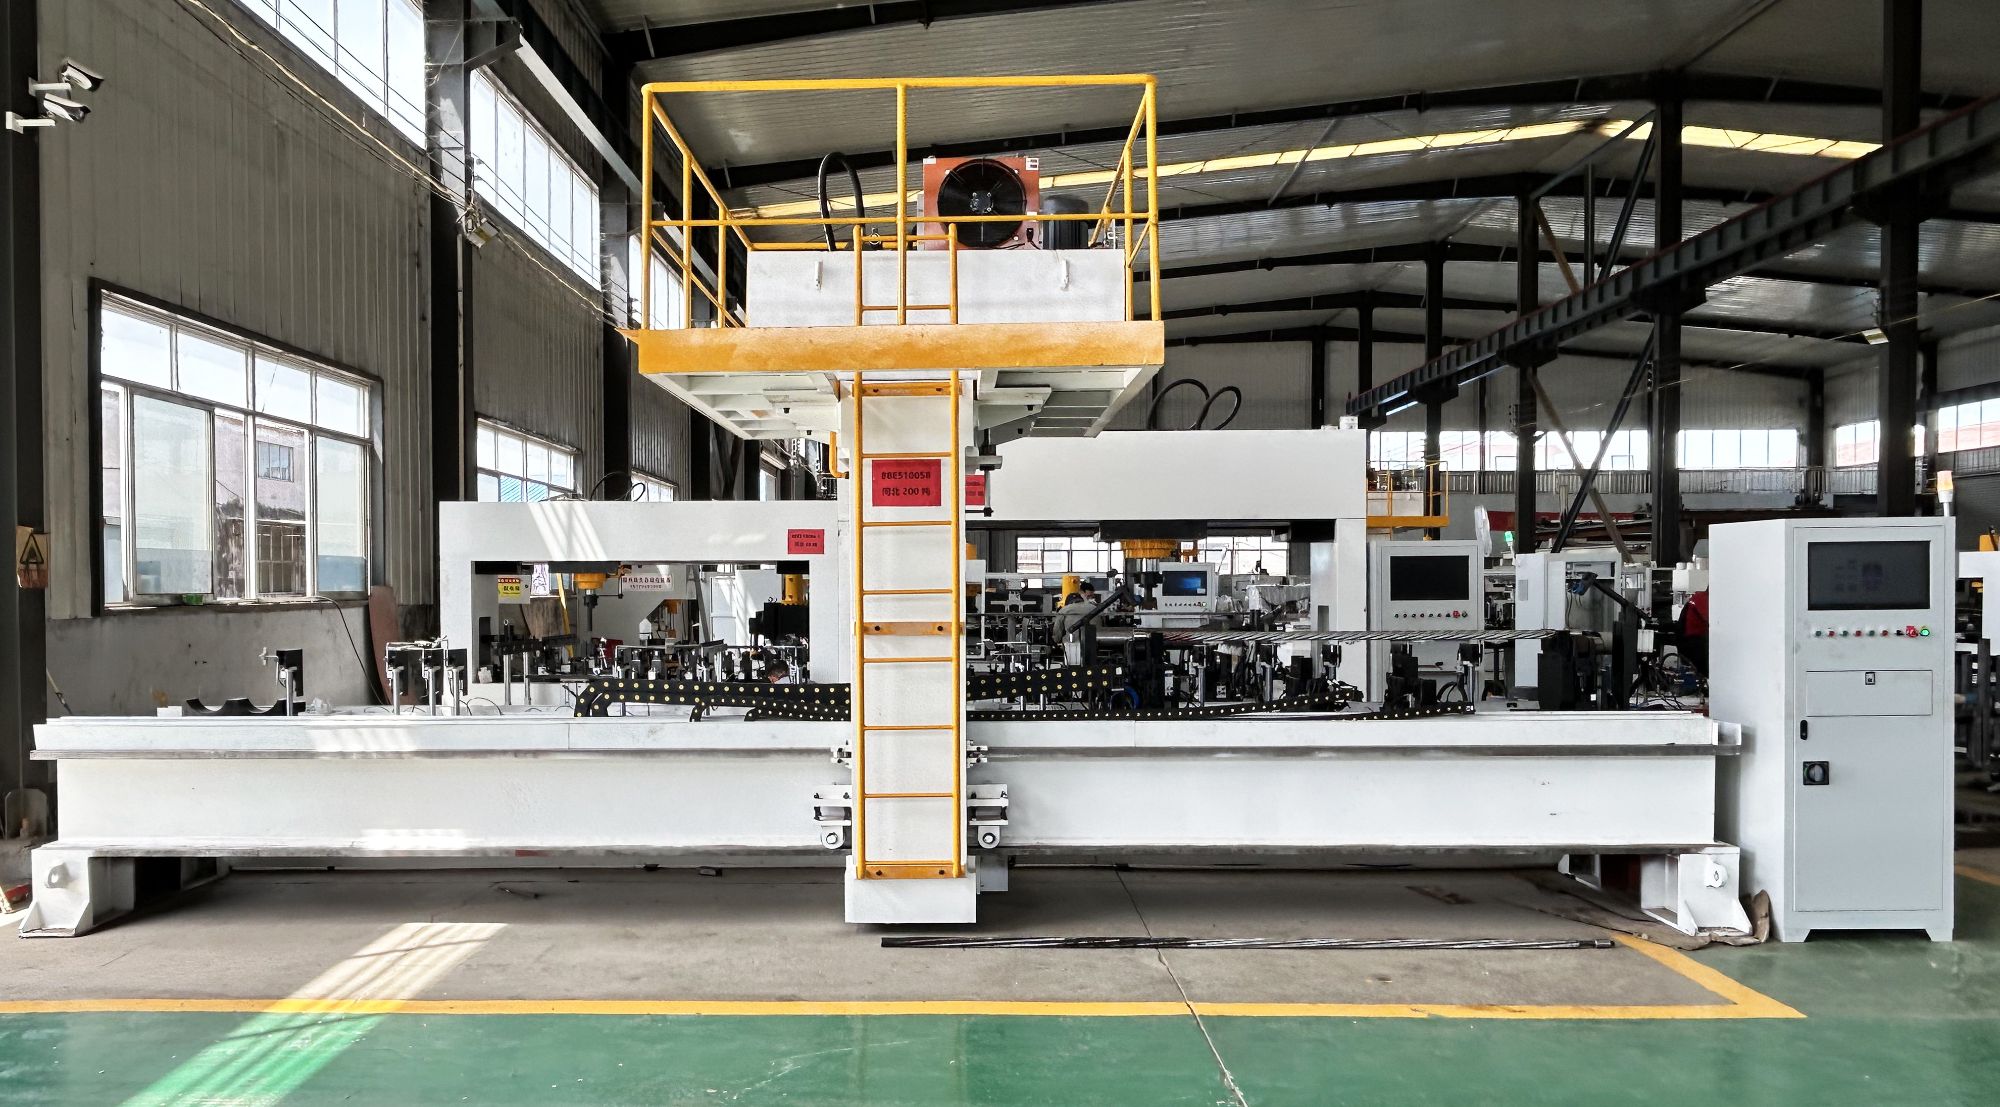
Для серийного производства ищите линию, которая может загружать, измерять, править и выгружать без участия человека в цикле. Это меняет количество прутков, которые вы можете обработать за смену, и устраняет самую большую переменную — суждение оператора. Длинные и тяжёлые заготовки — это то, где 200-тонный станок для правки валов и прутков оправдывает занимаемое место.
Что делать дальше
Если коробление прутка вызывает переделку или брак, начните с построения схемы того, откуда берётся изгиб: напряжения от прокатки, термическая обработка, обращение или смещение после механической обработки. Затем проверьте несколько деталей на оборудовании для автоматической правки и сравните прямолинейность через 24 часа, а не только сразу после цикла. Хорошая правка должна сохраняться.
Мы работаем с такими задачами каждую неделю — от полуосей и бурового инструмента до длинного круглого прутка и специальных профилей. Если вы хотите прислать чертёж или изогнутый образец, свяжитесь с нашей командой здесь, и мы дадим вам прямой ответ.