
Итак, можно ли на самом деле исправить погнутый коленчатый вал?
Если вы смотрите на коленчатый вал с биением, первый вопрос обычно таков: заменить или отремонтировать? Во многих случаях да — погнутый коленчатый вал можно выправить. Но у ответа есть большое условие. Небольшой изгиб в нужном месте, без трещин, часто можно исправить. Сильный изгиб или вал со скрытыми трещинами — совсем другое дело.
Большинство изгибов проявляются как биение на коренной шейке или щеке кривошипа. Я видел валы с биением всего 0,05 мм, которые вызывали вибрацию и износ подшипников. Если изгиб обнаружен рано, контролируемая правка может вернуть вал почти к исходным параметрам. Если после изгиба вал эксплуатировали с большой нагрузкой, металл мог подвергнуться наклёпу или растрескаться. Вот тогда замена безопаснее.
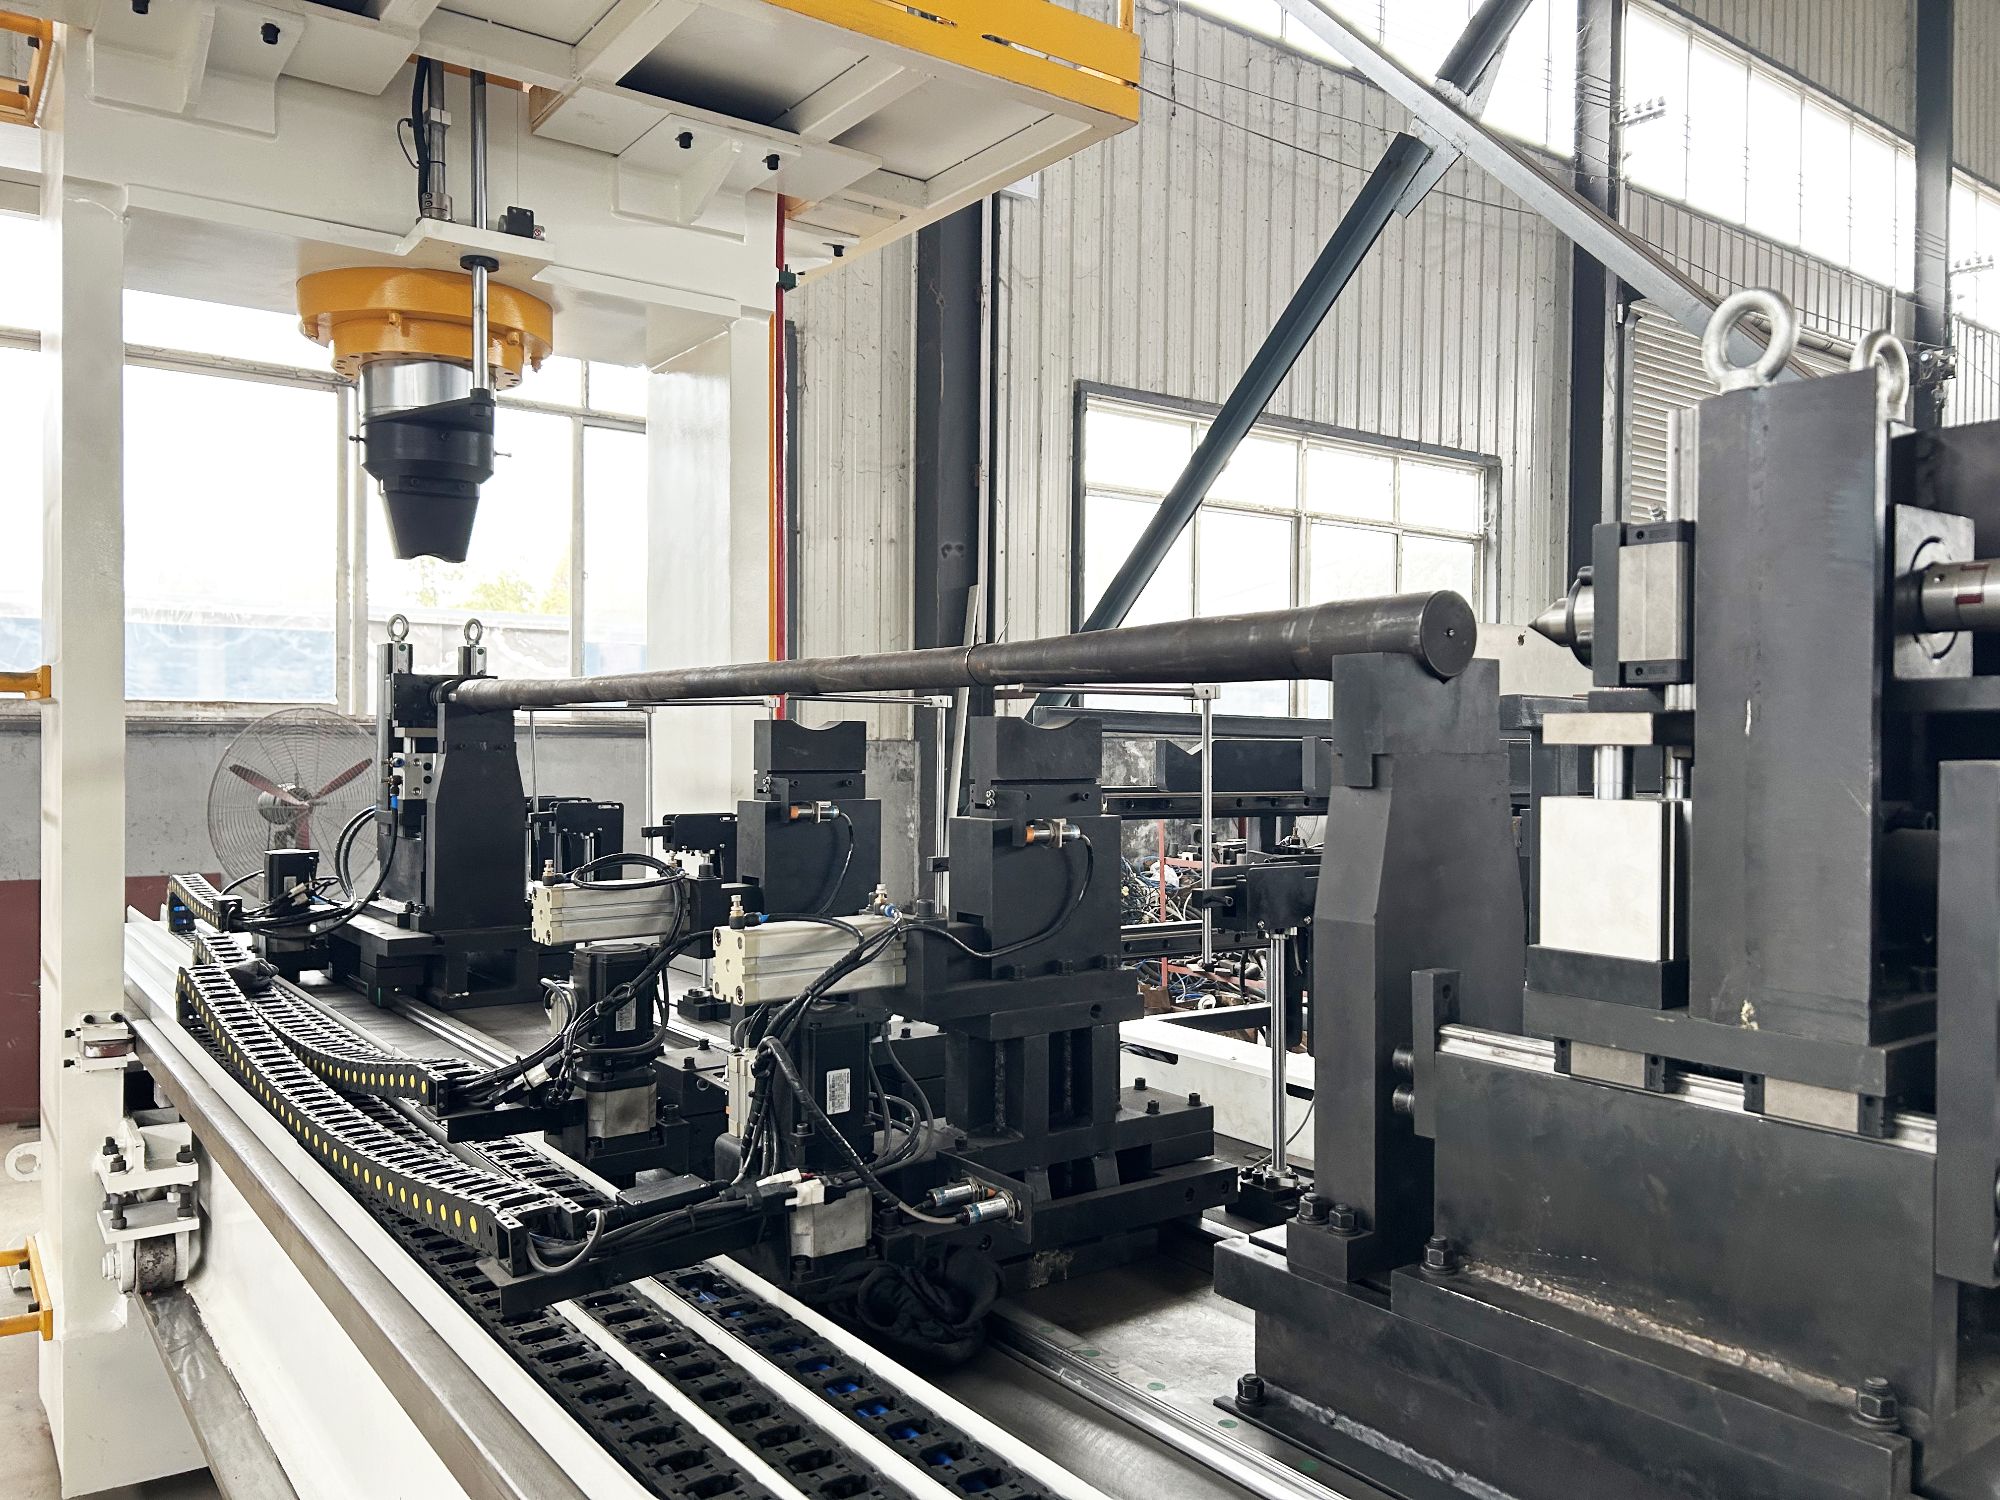
Что измеряют перед правкой
Перед любым прессованием измерьте вал на V-образных призмах или в центрах. Используйте индикаторы часового типа на нескольких шейках, чтобы понять, где на самом деле находится изгиб. Местоположение имеет значение: изгиб рядом с коренной шейкой часто поддаётся правке лучше, чем изгиб рядом со щекой кривошипа, где концентрация напряжений выше.
Также нужно проверить вал на трещины. Магнитопорошковая дефектоскопия или капиллярный контроль с пенетрантом стоят затраченного времени. Если есть трещина, не пытайтесь править вал — он может сломаться под нагрузкой. Закалённые коленчатые валы более хрупкие, чем стержни из мягкой стали, поэтому нужен более мягкий и более контролируемый подход.
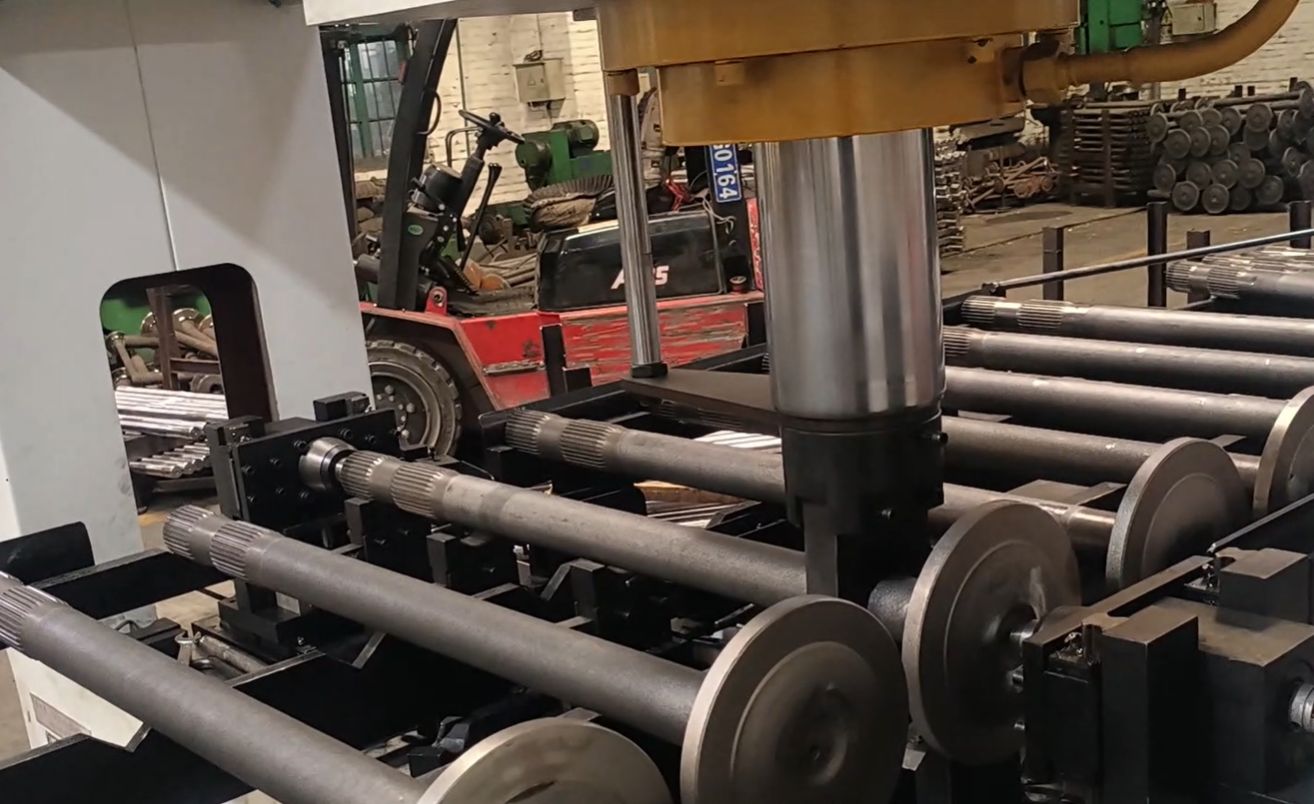
Как на самом деле выполняется правка
Обычный ремонт — это холодная правка. Вал устанавливают на призмы или ролики, гидравлический толкатель давит на точку максимального прогиба, затем давление снимают и снова измеряют. При ручной работе это цикл проб и ошибок. Вы давите, следите за индикатором часового типа, давите немного сильнее, проверяете упругую отдачу и повторяете.
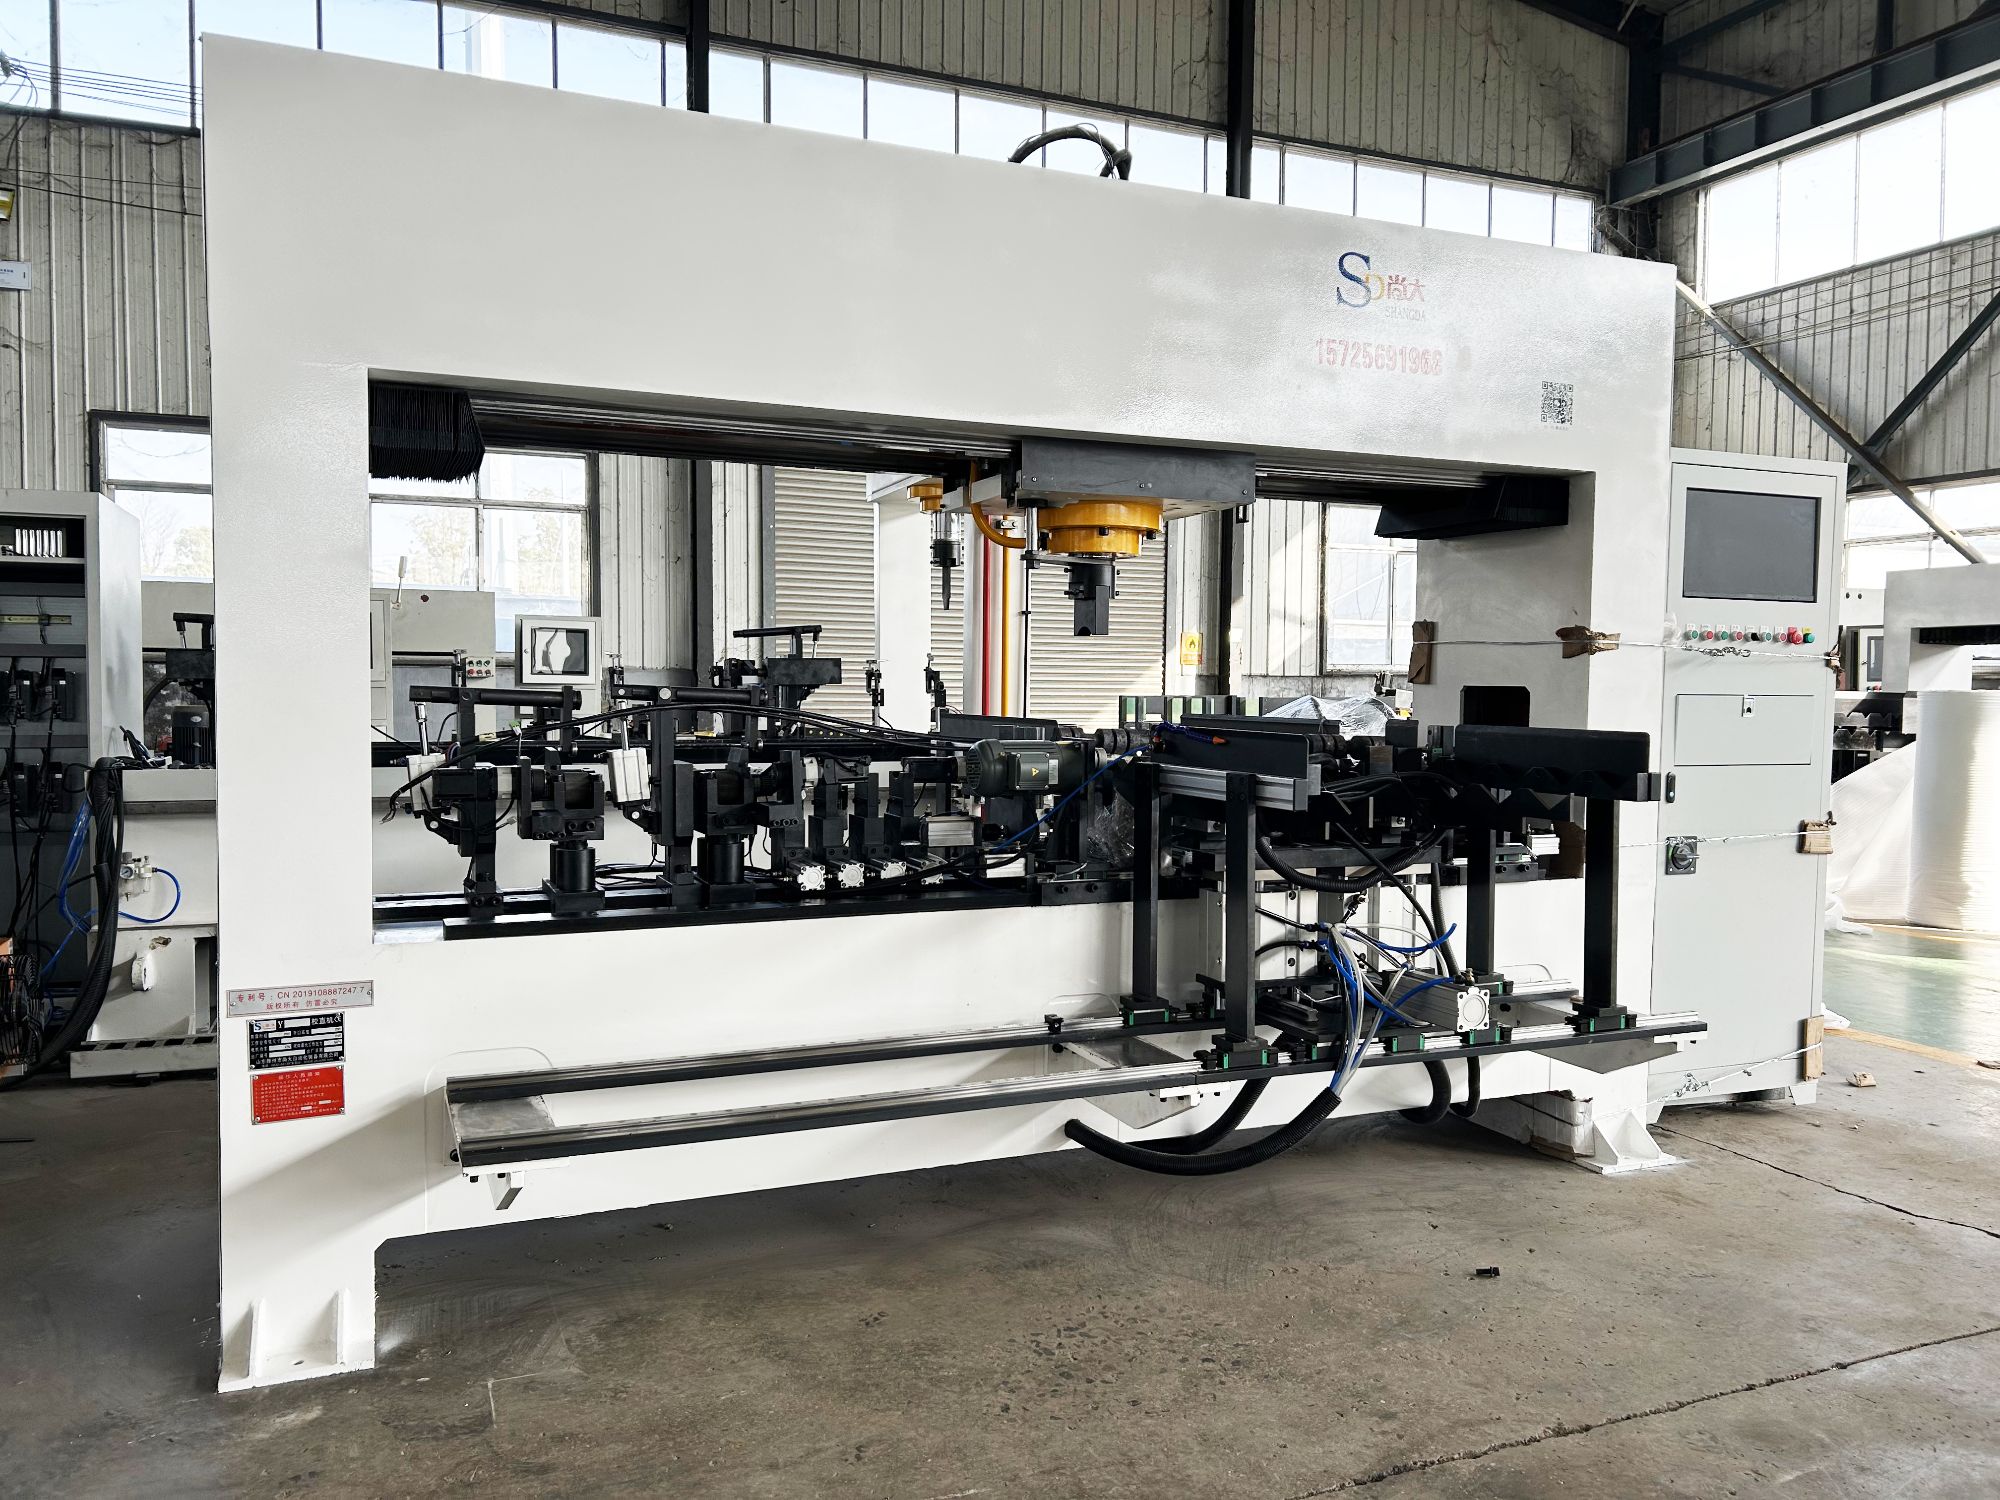
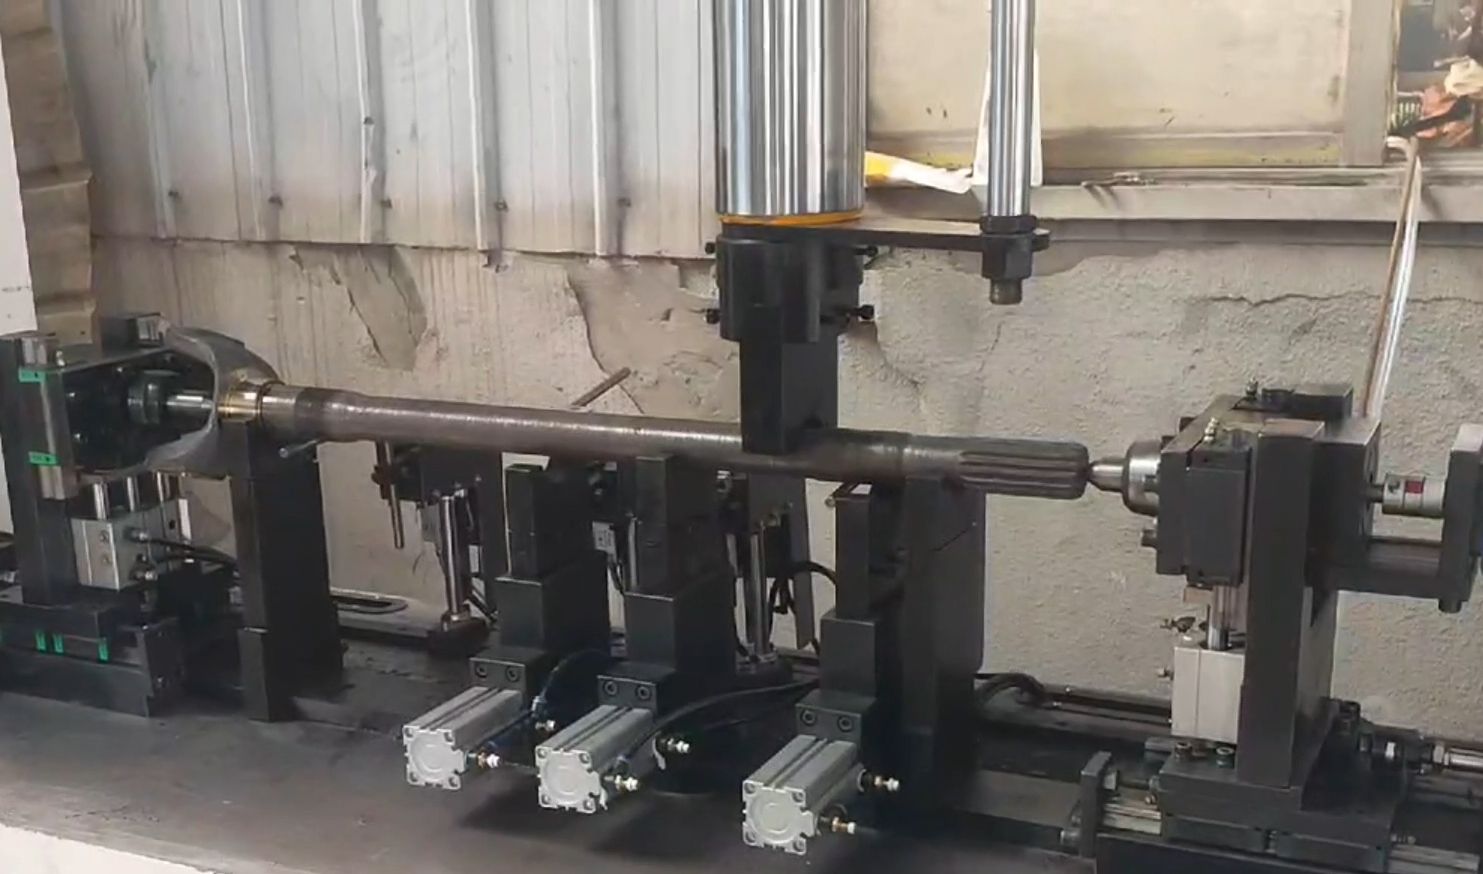
Такой ручной цикл медленный, и в нём легко ошибиться. Если переусердствовать, можно погнуть вал в другую сторону. Если призмы из твёрдой стали с острыми кромками, на шейках могут остаться следы. Современное автоматизированное оборудование позволяет избежать многого из этого: оно измеряет биение в нескольких точках, рассчитывает необходимое положение приложения давления и прикладывает давление, не повреждая поверхность.
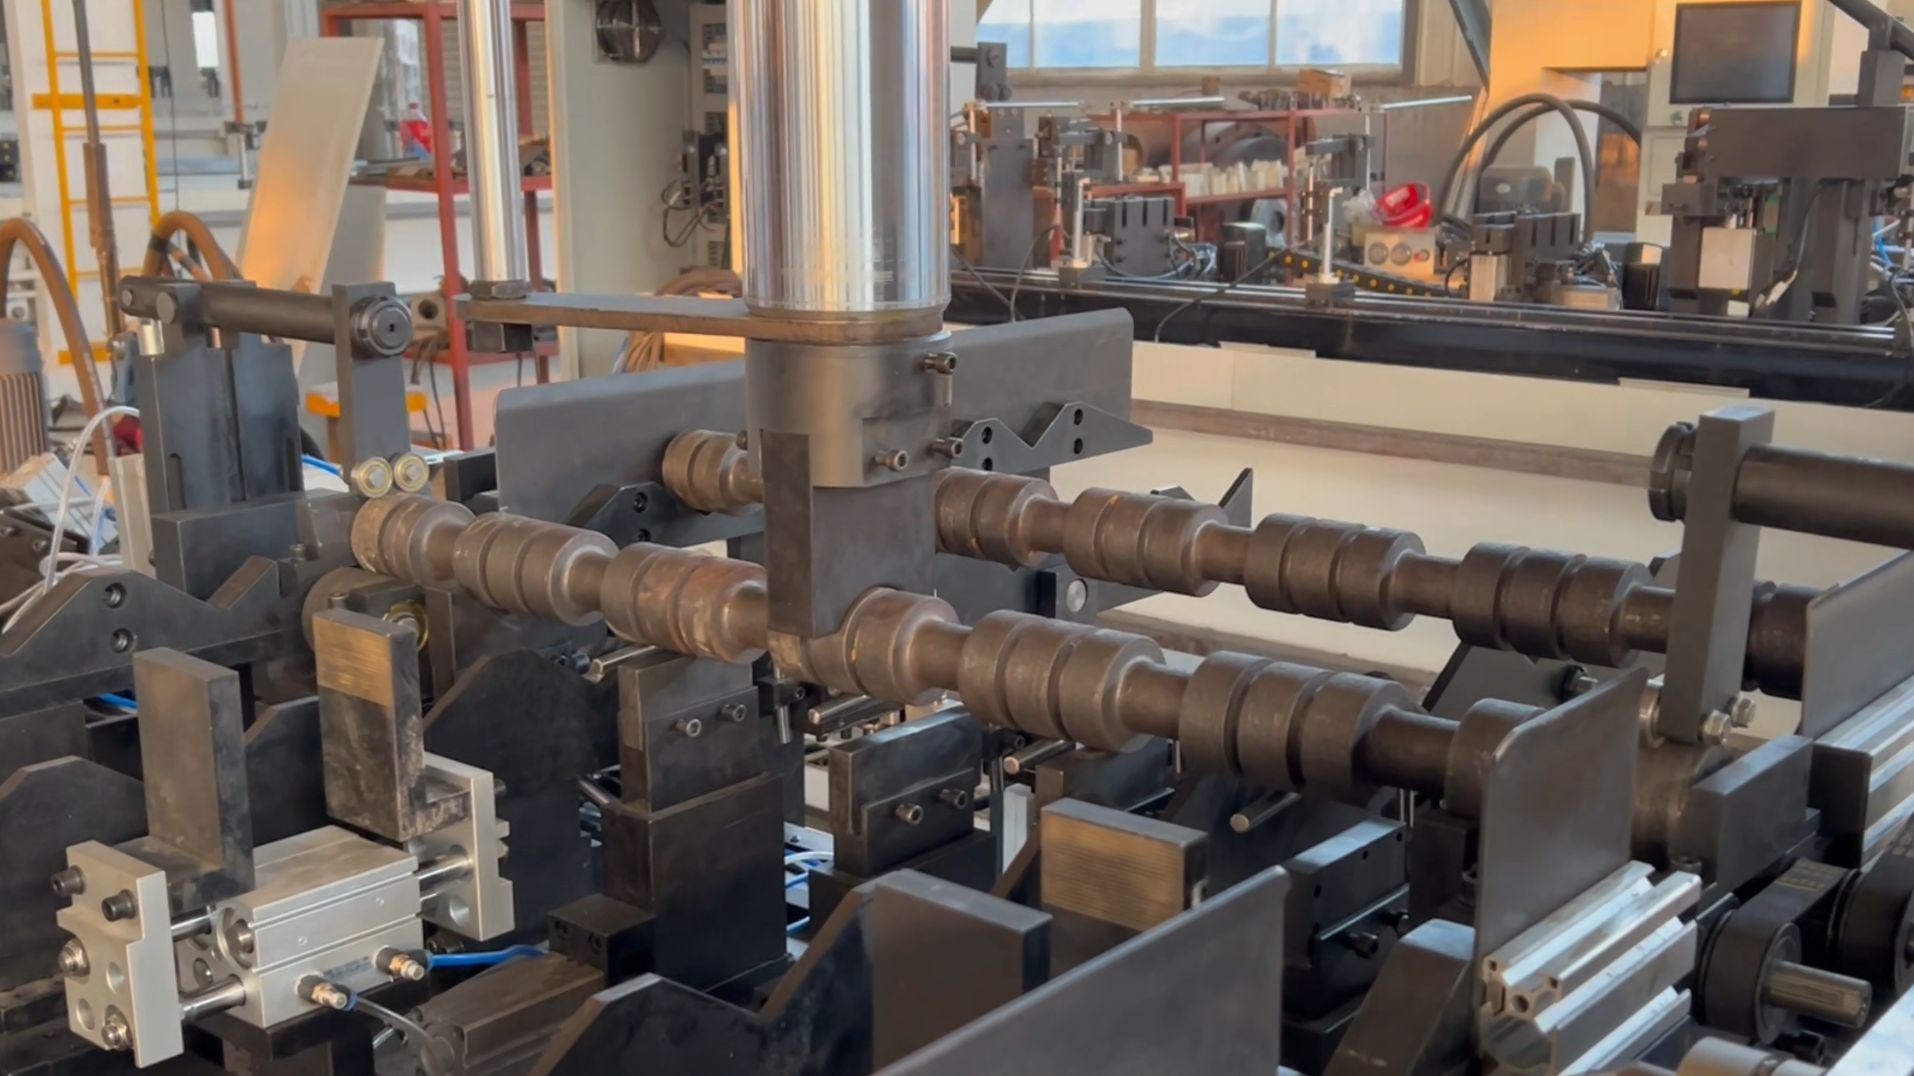
Холодная правка против шлифования под ремонтный размер
Если изгиб слишком велик или вал уже достиг предельного размера для шлифования, холодной правки может быть недостаточно. Другой вариант — шлифовать шейки под ремонтный размер и устанавливать подшипники ремонтного размера, но это меняет твёрдость поверхности и геометрию, и такой способ подходит только для изгибов, которые можно устранить шлифованием. Если биение выходит за допуск настолько, что шлифование его не убирает, правка — единственный путь ремонта, кроме замены.
Где автоматизированное оборудование меняет решение
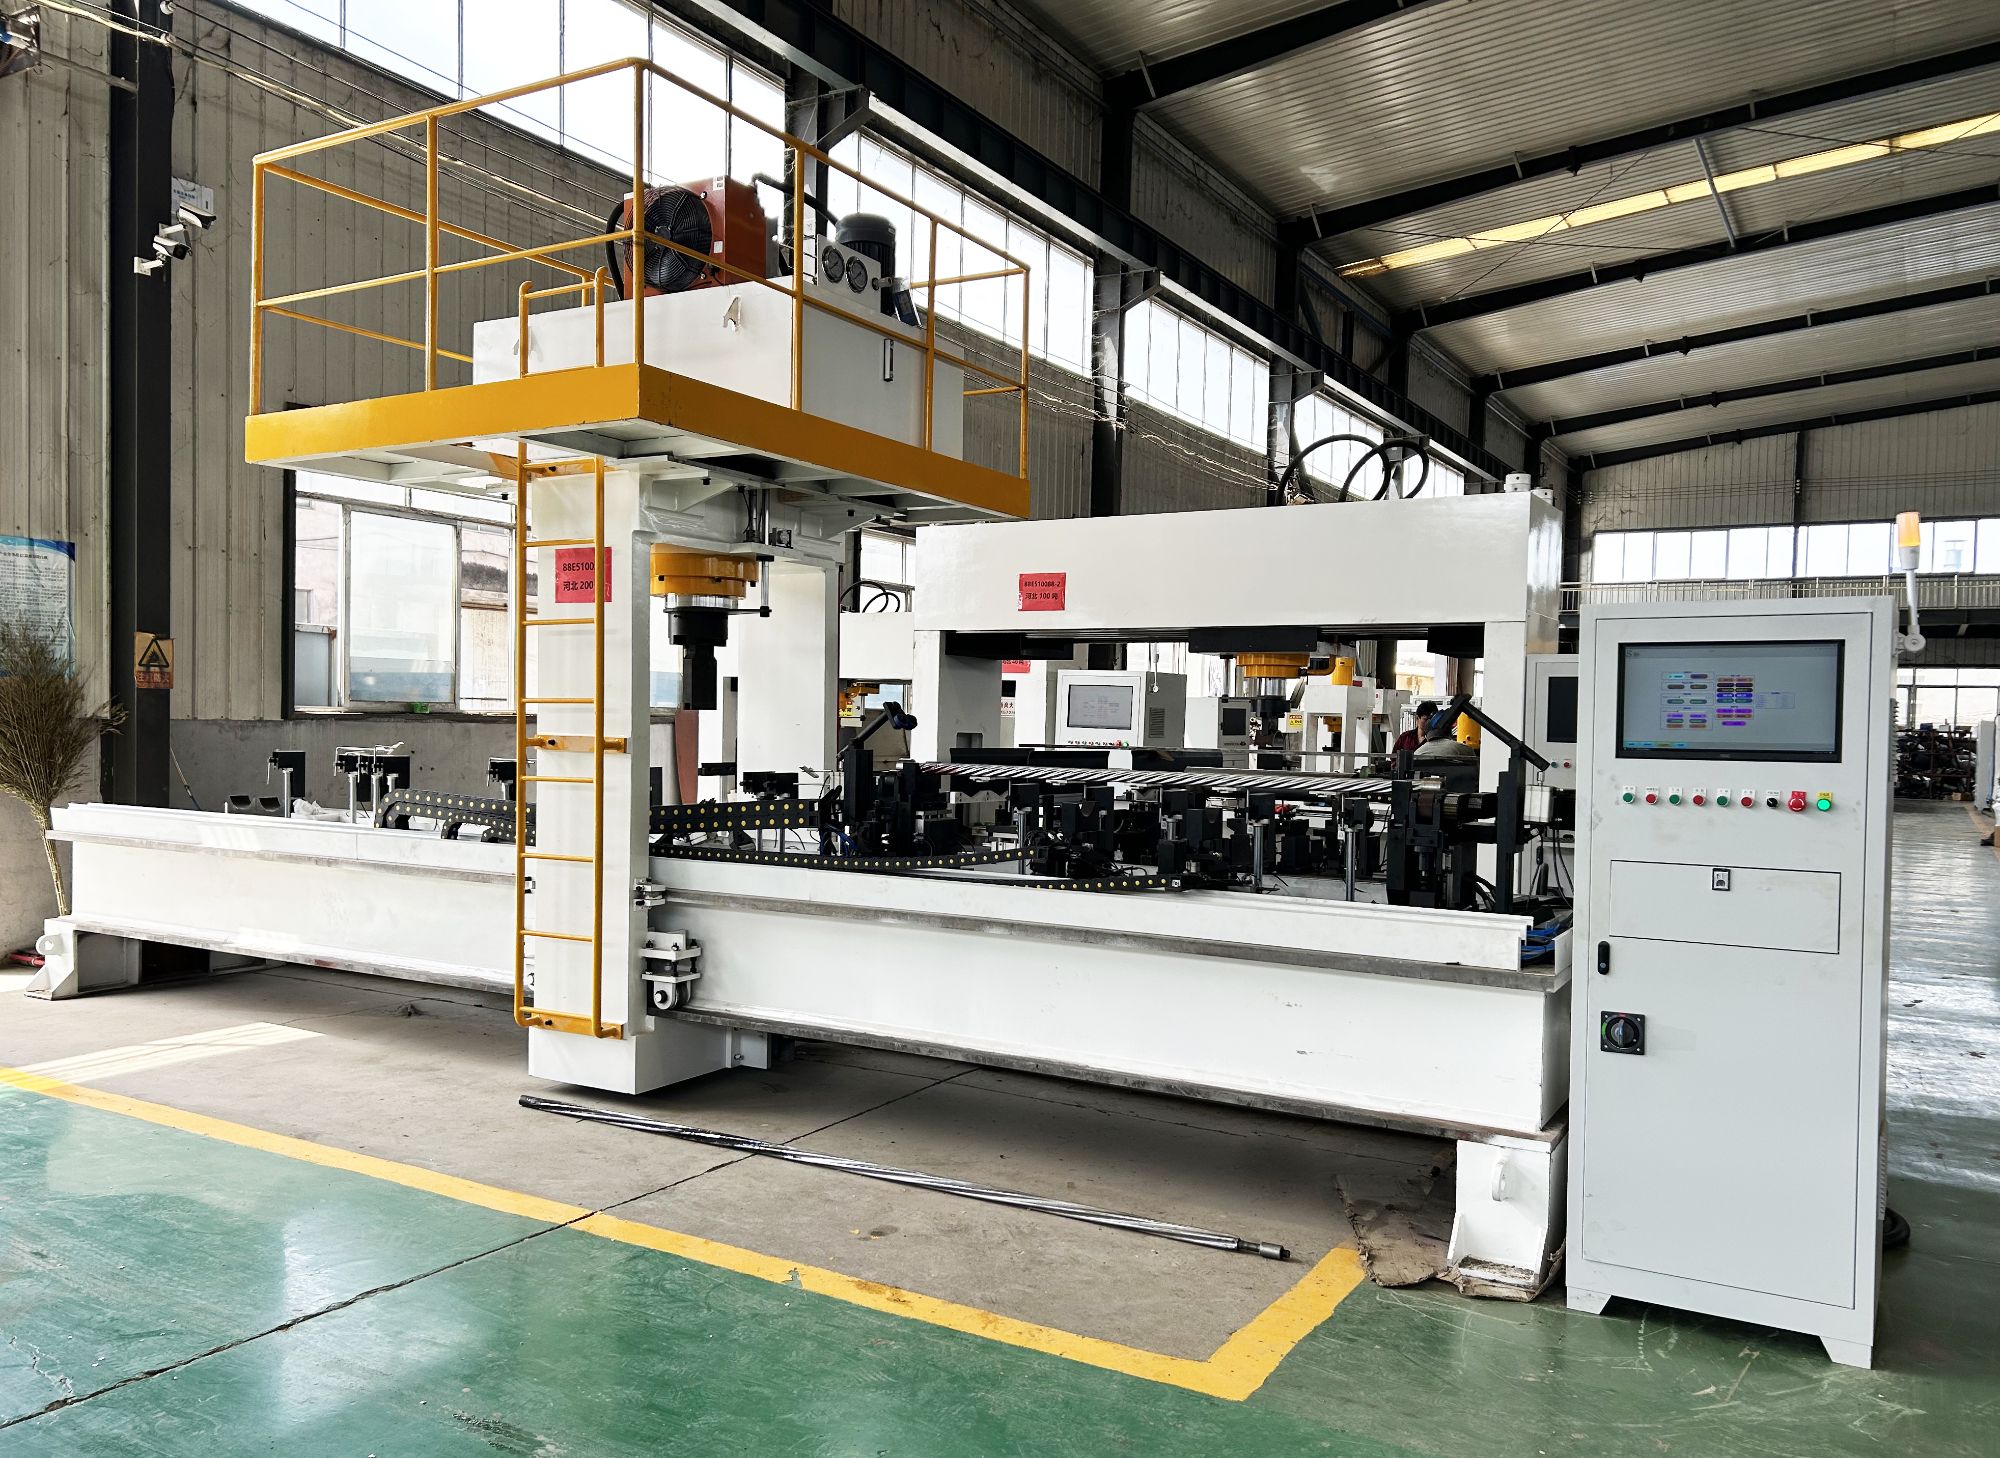
Автоматическая правильная машина меняет расчёт, потому что может измерять, давить и повторно измерять за один цикл. Вместо того чтобы рабочий угадывал, какое давление приложить, система управления станка изучает поведение вала при упругой отдаче. Именно здесь важна точность 0,01 мм. Для погнутого коленчатого вала удержание такого допуска после правки может означать разницу между деталью, пригодной к повторному использованию, и утилем.
Вы также получаете скорость в 3–5 раз выше ручной правки. Один оператор может обслуживать несколько станков, а процесс может работать ночью без присмотра. Это не значит, что каждый погнутый коленчатый вал стоит ремонтировать. Но если изгиб находится в пределах ремонтопригодности, автоматическая правка точечным давлением сохраняет материал неповреждённым и позволяет избежать шлифования или сварки.
Заключение: ремонт или замена?
Итак, можно ли исправить погнутый коленчатый вал? Часто да — если изгиб небольшой, обнаружен рано и вал не имеет трещин. Ремонт использует контролируемую правку точечным давлением, а не нагрев. Цель — вернуть биение к рабочему допуску, не поцарапав шейки и не оставив остаточных напряжений.
Прежде чем решать, измерьте вал, проверьте его на трещины и сравните стоимость ремонта с заменой. Если вы регулярно работаете с коленчатыми валами, стоит присмотреться к автоматической правке. Она уменьшает догадки, обеспечивает более узкие допуски и превращает медленную ручную работу в воспроизводимый процесс. Хотите обсудить ваши конкретные валы? Свяжитесь с нами, и мы поможем разобраться с расчётами.