
Почему 4140 деформируется после термообработки
Когда обработанный на станке вал или пруток из 4140 выходит после термообработки с заметной кривизной, легко обвинить закалку. Я видел, как цеха отправляли в брак хороший материал, потому что никто не разделял причины. Правда в том, что коробление почти всегда возникает из-за сочетания термических градиентов, напряжений фазовых превращений, остаточных напряжений от механообработки или ковки и того, как деталь расположена при нагреве и охлаждении. Как только вы увидите, какой фактор доминирует, вы сможете решить, что предотвращать в процессе, а что исправлять после отпуска.
4140 — это среднеуглеродистая хромомолибденовая сталь, которая глубоко прокаливается в масле или полимере. Такая прокаливаемость полезна для валов, шестерён и инструментов, но она также означает, что разные части одного и того же поперечного сечения могут превращаться в разные моменты. Это несоответствие — одна из главных причин деформации деталей.
Четыре технологические причины деформации 4140 при термообработке
Эти факторы можно разделить на четыре группы.
1. Термические градиенты при нагреве и закалке
Когда длинный пруток нагревается, наружные слои расширяются быстрее, чем сердцевина. При закалке поверхность сжимается и охлаждается, пока сердцевина ещё горячая. Если тепло отводится быстрее с одной стороны, деталь изгибается в сторону более медленно охлаждающейся стороны. Опора длинного прутка в слишком немногих точках или его неравномерная укладка в корзину значительно усугубляют это.
2. Скорость охлаждения и фазовое превращение
При закалке поверхность охлаждается быстрее сердцевины. В 4140 быстрее охлаждённые области могут превращаться в мартенсит, тогда как более медленно охлаждённые образуют бейнит или перлит. Разные продукты превращения имеют разный удельный объём и образуются в разное время. Одна область может расширяться, пока другая ещё сжимается. Такая локальная деформация создаёт изгиб, а иногда и скручивание, особенно в ступенчатых валах или деталях с отверстиями и шпоночными пазами.
3. Остаточные напряжения от предыдущих операций
Ещё до термообработки пруток несёт в себе напряжения от прокатки, ковки, правки или черновой механообработки. Нагрев неравномерно снимает часть этих напряжений. Вал, который после механообработки выглядел прямым, может деформироваться при закалке просто потому, что материал наконец получил возможность релаксировать в форму с меньшими напряжениями.
4. Геометрия и закрепление
Асимметричные сечения, отверстия, шпоночные пазы и ступенчатые переходы изменяют тепловой поток. Если деталь закреплена слишком жёстко, она не может двигаться, пока накапливаются напряжения, и «отыгрывает», как только снимаются зажимы. Если детали сложены в стопку или плохо опираются, гравитация и точки контакта добавляют локальные напряжения. Длинные детали особенно чувствительны к расстоянию между опорами.
Предотвращение в процессе или исправление после процесса
Есть два разных подхода к деформации 4140. Можно уменьшить её до и во время термообработки либо исправить оставшийся изгиб после отпуска. Они не взаимозаменяемы.
| Подход | Что он делает | Основное ограничение |
|---|---|---|
| Нормализация или снятие напряжений перед закалкой | Уменьшает предшествующие остаточные напряжения от ковки или черновой механообработки | Не устраняет изгиб, вызванный закалкой |
| Контролируемый нагрев и более медленная закалка | Уменьшает термический градиент и несоответствие превращений | При чрезмерном применении может снизить твёрдость или прокаливаемость |
| Проектирование приспособлений и опор | Обеспечивает постоянство ориентации детали и расстояния между опорами | Не может полностью компенсировать сильно неравномерное сечение |
| Правка после отпуска | Исправляет остаточный прогиб после того, как процесс снял напряжения | Добавляет новые напряжения и требует контролируемого усилия |
Профилактические меры стоят затраченного времени, но у них есть практические пределы. На длинных тонких деталях определённая остаточная кривизна может сохраняться даже после тщательного контроля процесса. Именно в этом случае правка становится рациональным этапом исправления, а не временной заплатой.
Где правка имеет смысл — а где нет
Если улучшения процесса всё ещё оставляют остаточный прогиб, правка может быть практичным этапом исправления. Это не универсальное решение. Я рассматриваю её как границу, а не как замену контролю термообработки.
- Правка обычно применима к 4140 после отпуска, когда твёрдость ещё поддаётся обработке, а деталь обладает некоторой пластичностью.
- Она хорошо работает на прутках, валах, трубах и симметричных профилях с однородным изгибом.
- Она менее пригодна для очень твёрдого, неотпущенного мартенсита или деталей с острыми надрезами, которые могут треснуть под усилием пресса.
- После правки следует проверять наличие трещин, особенно на деталях высокой твёрдости или несущих высокие остаточные напряжения.
Ручная правка может обработать несколько деталей, но страдает повторяемость. Здесь обычно и вступает в дело автоматическая гидравлическая правка.
Автоматическая гидравлическая правка для повторяющегося исправления после термообработки
Когда вы исправляете сотни прутков или труб из 4140 после термообработки, ручная правка на прессе становится узким местом. Оператор давит, проверяет, снова давит, и результат зависит от того, кто выполняет работу. Автоматическая гидравлическая линия правки меняет это. Станок загружает деталь, измеряет биение в нескольких точках, вычисляет точку наибольшего отклонения, выполняет контролируемый ход и повторно измеряет. Он продолжает, пока деталь не окажется в пределах допуска.
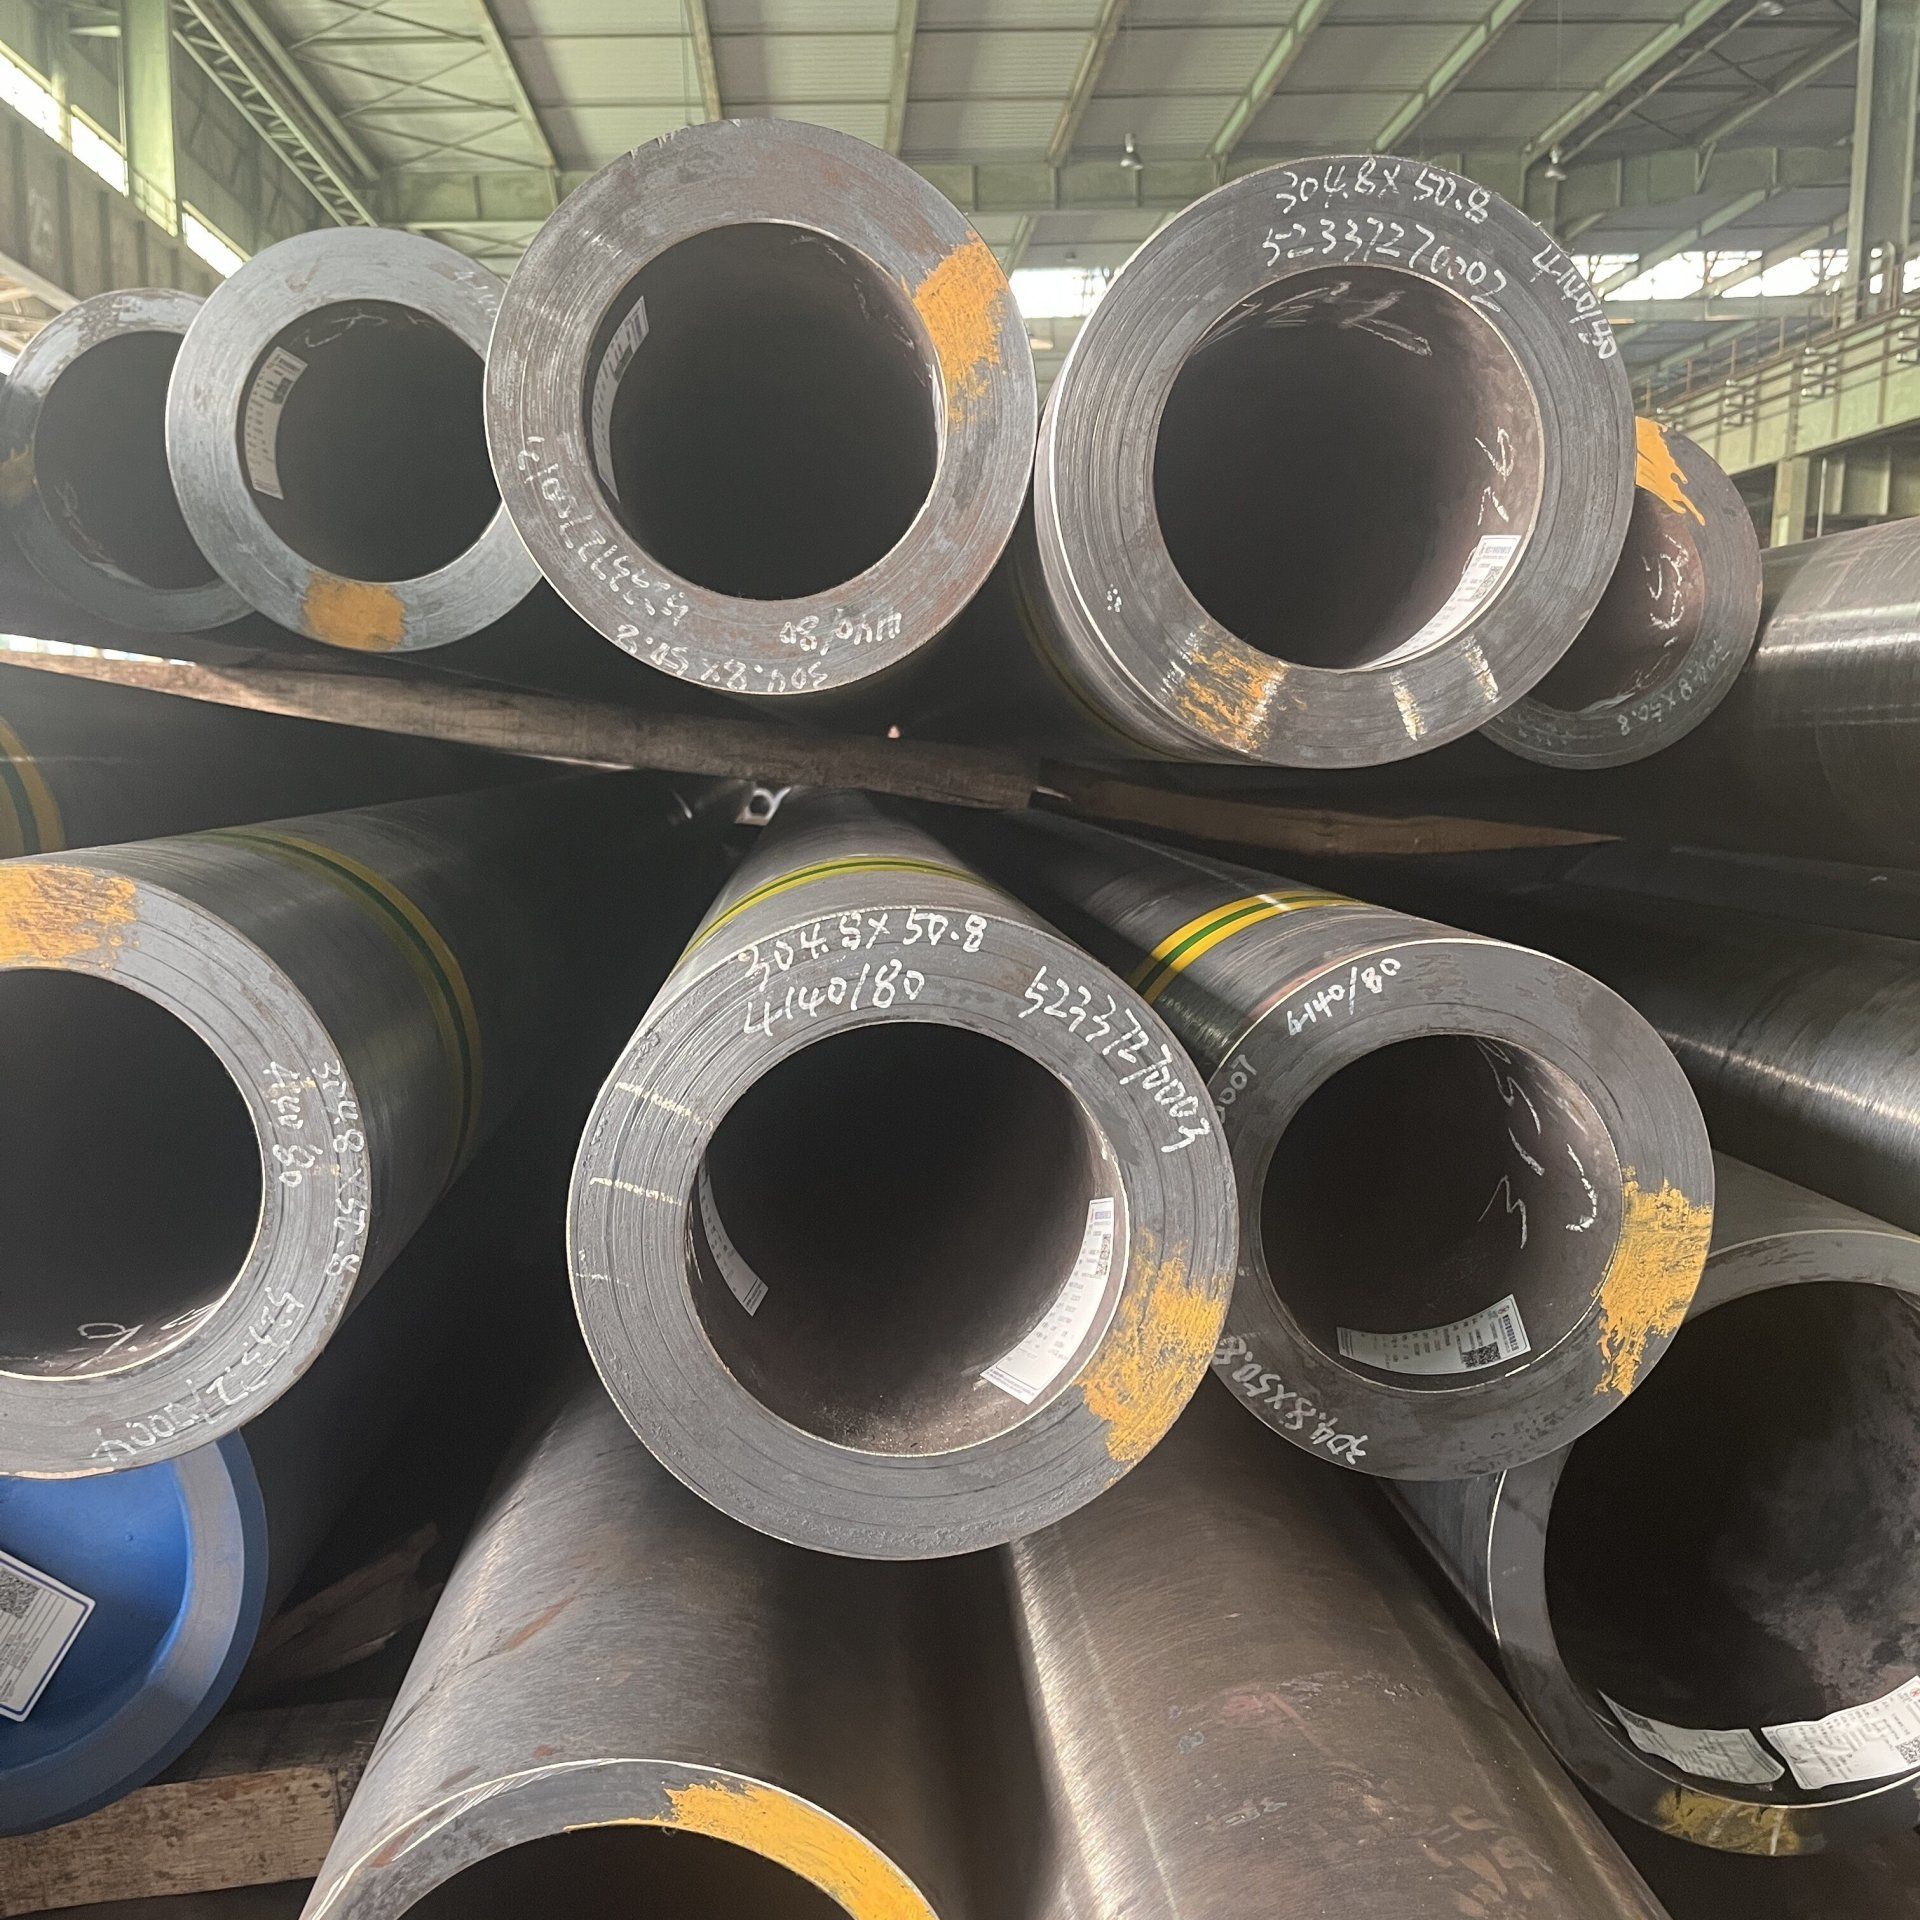
На валах и круглых прутках из 4140 наши автоматические системы правки могут выдерживать прямолинейность в пределах 0,01 мм и работать в три–пять раз быстрее ручной операции. Поскольку система управления записывает результат каждой правки и корректирует следующий ход, один оператор может обслуживать несколько станков одновременно. Для длинных или тяжёлых заготовок это особенно важно.
Мы также интегрируем системы обнаружения трещин от немецкой компании QASS на некоторых линиях, когда детали близки к верхним пределам твёрдости или когда этого требуют спецификации заказчика. Это даёт возможность отделить треснувшие детали до того, как их будут дальше прессовать. Такого рода система не исправляет плохую закалку, но представляет собой воспроизводимый способ борьбы с остаточным изгибом, который не удалось устранить одним лишь контролем процесса.
Что можно применить в цехе
При деформации 4140 при термообработке я бы начал с процесса: проверить опоры и закрепление, уменьшить ненужные термические градиенты, снять остаточные напряжения перед закалкой и избегать чрезмерной закалки с учётом геометрии детали. Затем измерьте, какой прогиб остался. Если остаточный изгиб находится в допустимом диапазоне для правки, а деталь после отпуска находится в пластичном состоянии, правка имеет смысл. Если детали трескаются в прессе или деформируются после правки, остановитесь и перепроверьте процесс.
Для повторяющегося исправления после термообработки автоматическая гидравлическая правка предлагает более предсказуемую альтернативу ручному прессу, особенно для длинных прутков, валов и труб. Если вы хотите подробнее разобрать собственные случаи деформации 4140, свяжитесь с нами, и мы сможем пройтись по деталям.