
Введение: почему для трубок жидкостного охлаждения нужен особый подход к правке
Если вы работаете с контурами жидкостного охлаждения для серверов, электромобилей или силовой электроники, вы уже знаете эту проблему. Трубки выглядят просто: круглые, тонкостенные, часто алюминиевые или медные, с малыми радиусами гиба и компактной прокладкой. Но после гибки, сварки или термообработки они редко остаются прямыми. Небольшой прогиб или скручивание могут сместить порт коллектора настолько, что это вызовет проблемы при сборке, вибрацию или даже снижение расхода охлаждающей жидкости.
Видео выше показывает автоматический станок для правки, работающий с этими деталями в условиях реального производства. То, что вы видите, — не ручной пресс, где оператор следит за индикатором на глаз. Это процесс правки точечным давлением с измерениями, который проверяет трубку в нескольких местах, определяет, где давить, и прикладывает усилие, не оставляя вмятин и царапин. Я хочу разобрать, почему это особенно важно для трубок жидкостного охлаждения и на что обращать внимание, когда вы решаете автоматизировать процесс.
Проблема правки тонкостенных трубок жидкостного охлаждения
Трубки жидкостного охлаждения не прощают ошибок. Толщина стенки часто находится в диапазоне 1–2 мм, иногда меньше для компактных серверных контуров. Каналы для жидкости должны иметь гладкие внутренние поверхности, поэтому любая внутренняя деформация может создать ограничение потока или кавитацию. Снаружи трубка должна оставаться чистой и круглой, чтобы проходить через втулки, блоки коллекторов и уплотнительные кольца. Поцарапанный или сплющенный участок становится риском утечки.
После резки, гибки на ЧПУ, пайки или пайки в печи в материале остаются остаточные напряжения. Эти напряжения снимаются неравномерно, вызывая прогиб, скручивание или овальность. Термообработка может ухудшить ситуацию, потому что трубка размягчается, а тонкостенные участки легче деформируются при охлаждении. Ручная правка всё ещё распространена, но она медленная и нестабильная. Оператор может использовать пресс, киянку или простое приспособление с V-образными блоками. Каждая правка может привести к перекорректировке, поцарапать поверхность или слегка смять трубку.
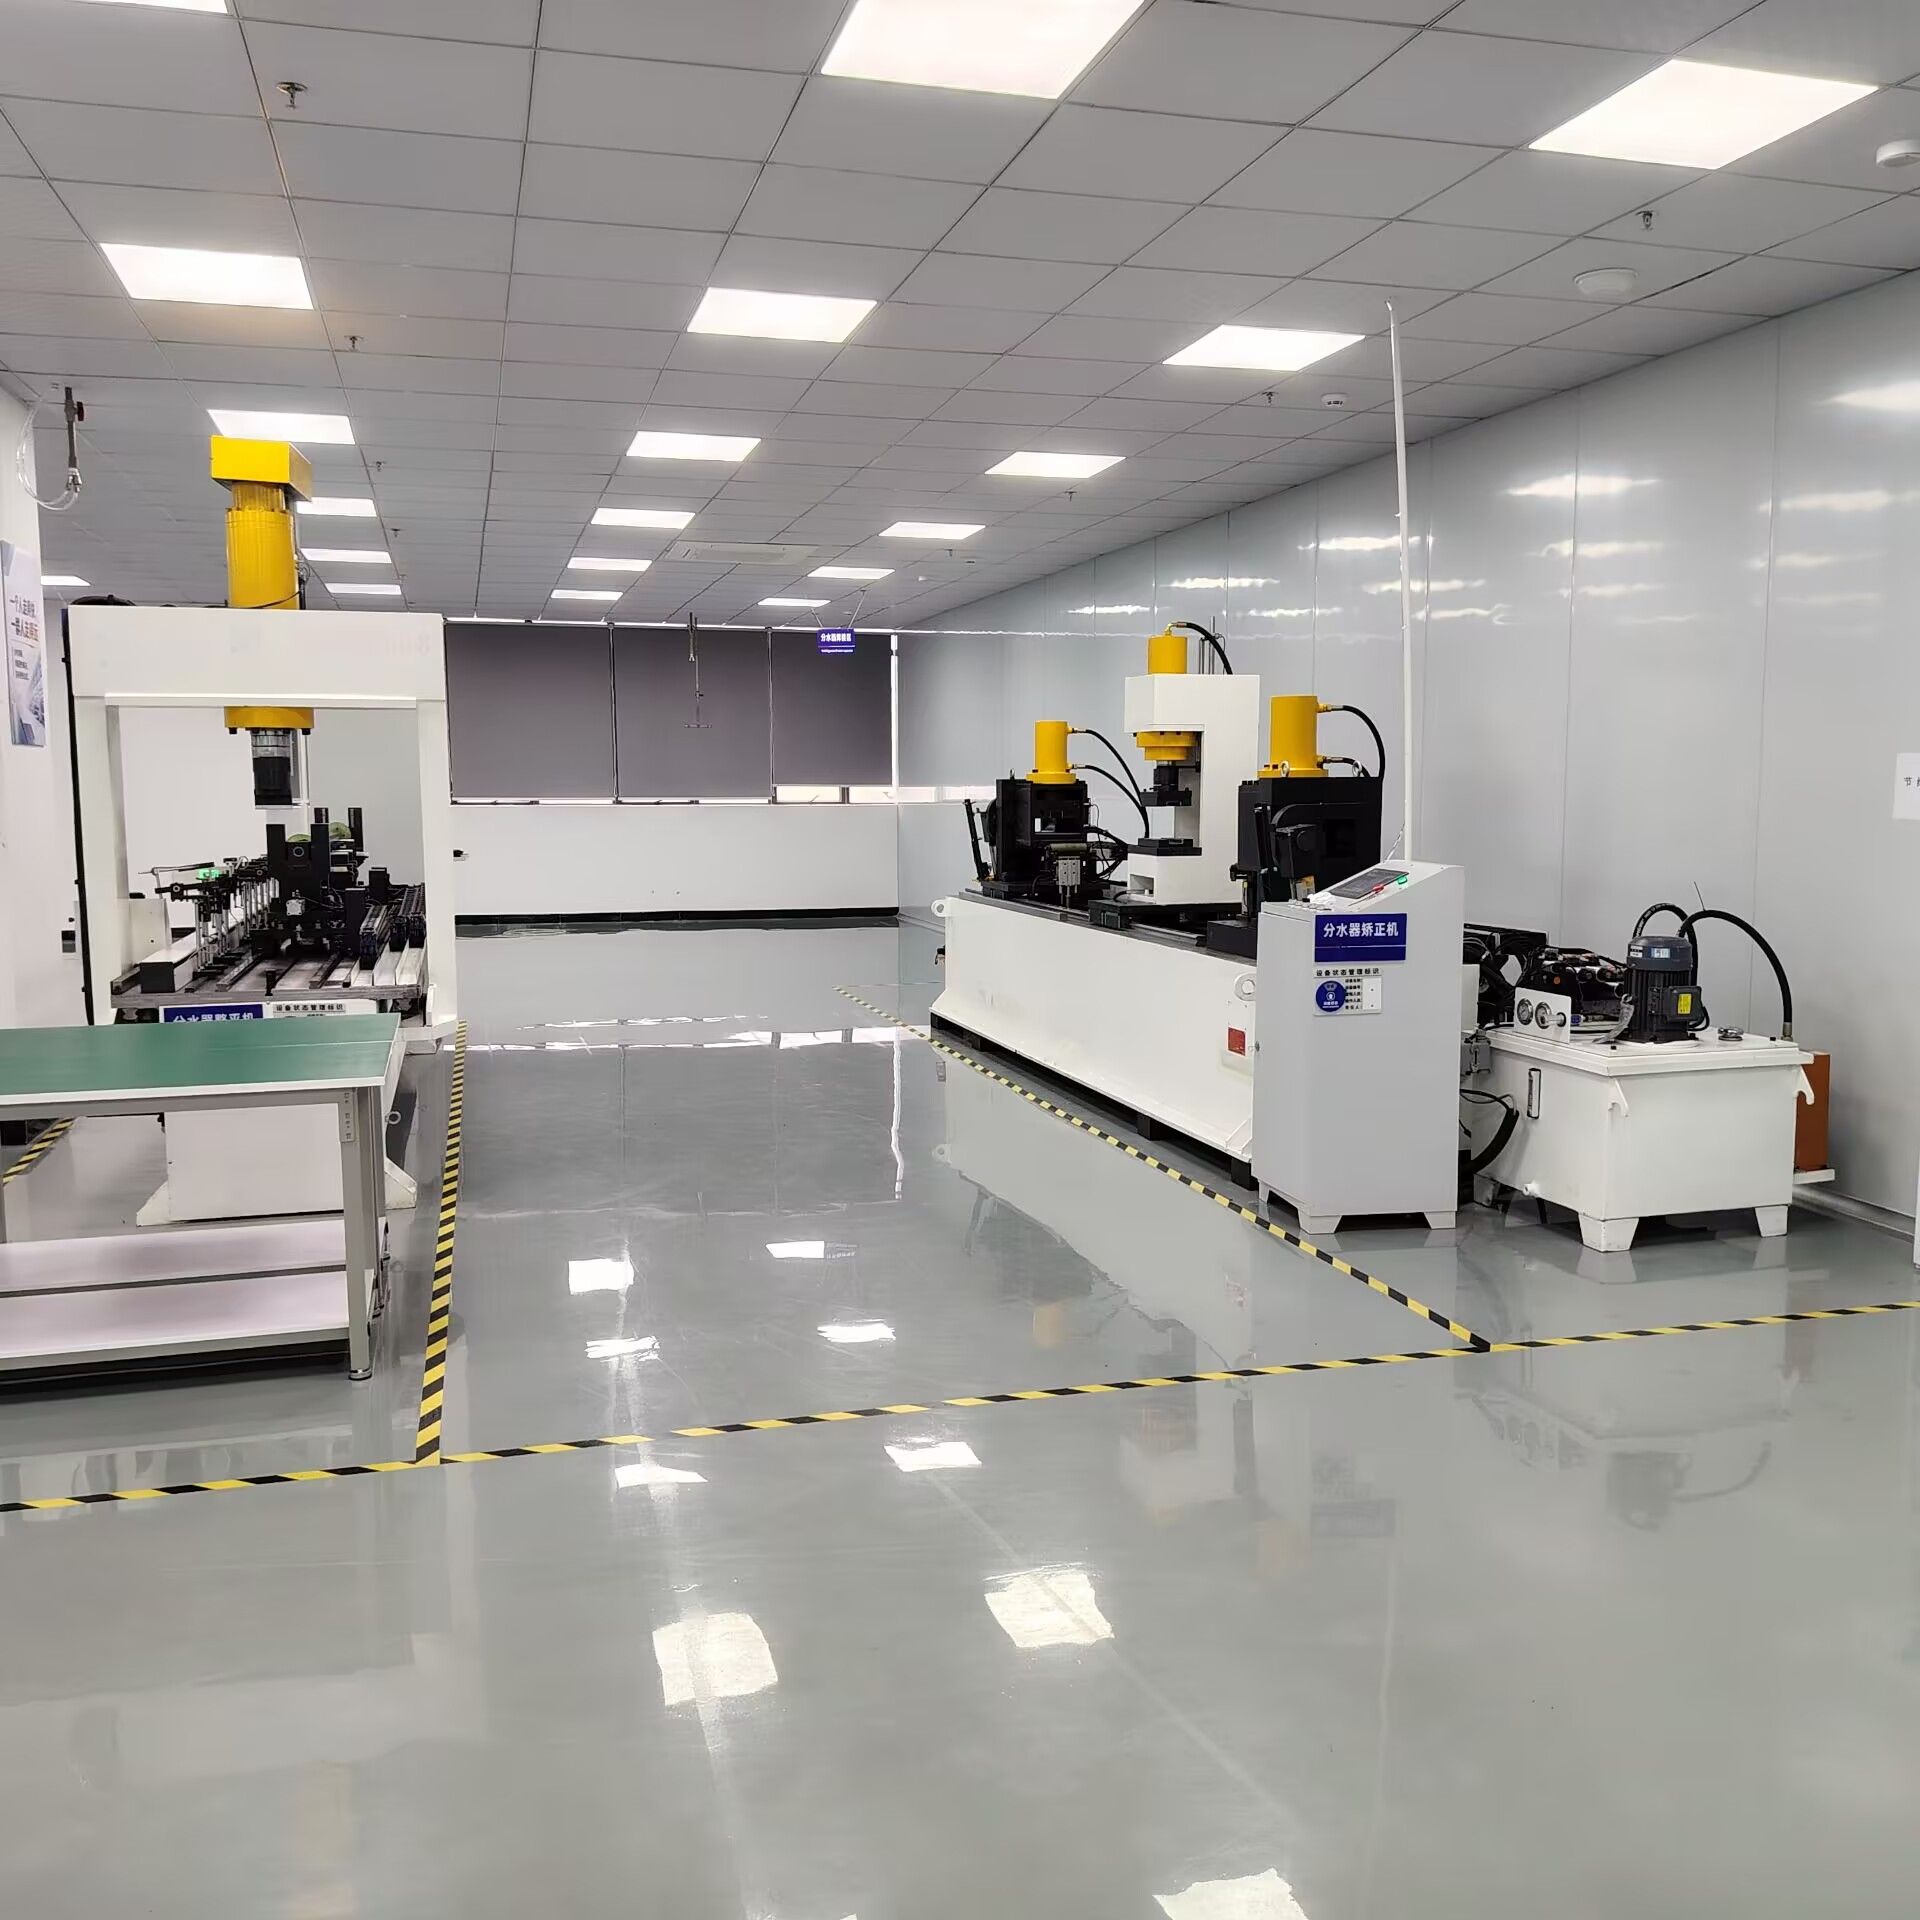
Именно эта нестабильность и есть настоящая стоимость. Вы можете получить десять хороших деталей, а затем одну с отклонением 0,3 мм в неверном направлении. В коллекторе жидкостного охлаждения такая деталь может неправильно сесть на холодную плиту, и вы обнаружите это только на финальной сборке.
Почему ручные методы не работают на маленьких деликатных трубках
Ручная правка зависит от ощущений. Опытные операторы существуют, но они не могут час за часом повторять одно и то же усилие в одной и той же точке. Тонкостенные трубки жидкостного охлаждения особенно рискованны, потому что разница между «исправлено» и «раздавлено» мала. Цикл ручного пресса часто представляет собой один резкий удар, который может создать точечные вмятины. Эти вмятины становятся слабыми местами при термоциклировании: охлаждающая жидкость нагревается, давление пульсирует, и со временем трубка может треснуть или дать течь.
Автоматизация решает проблему повторяемости. Автоматический станок для правки сначала измеряет, а затем прикладывает контролируемое усилие прессования. Поскольку усилие не является ударом, поверхность трубки остаётся неповреждённой. Если система спроектирована правильно, инструмент контактирует с деталью через гладкие скруглённые контакты, а не через острые кромки.
Как автоматический станок для правки обрабатывает трубки жидкостного охлаждения
В Shangda мы строим автоматические станки для правки вокруг простой последовательности: загрузка, измерение, расчёт, прессование, повторное измерение и годен/не годен. Станок использует несколько лазерных или контактных датчиков для проверки трубки по всей длине. Программное обеспечение строит карту отклонений за секунды, а затем решает, какие точки исправлять и в каком порядке. Для трубки жидкостного охлаждения длиной 300–600 мм цикл измерения может быть достаточно быстрым, чтобы успевать за непрерывной линией.
Сама правка — это точечное давление, а не изгиб по всей длине. Это важно для тонкостенных деталей. Вместо того чтобы выгибать трубку между двумя опорами, станок прикладывает локальное усилие в месте наибольшего отклонения, поддерживая деталь рядом. Это устраняет прогиб, не внося новой деформации. Мы используем гидравлические или сервоэлектрические оси в зависимости от диапазона усилий и жёсткости трубки.
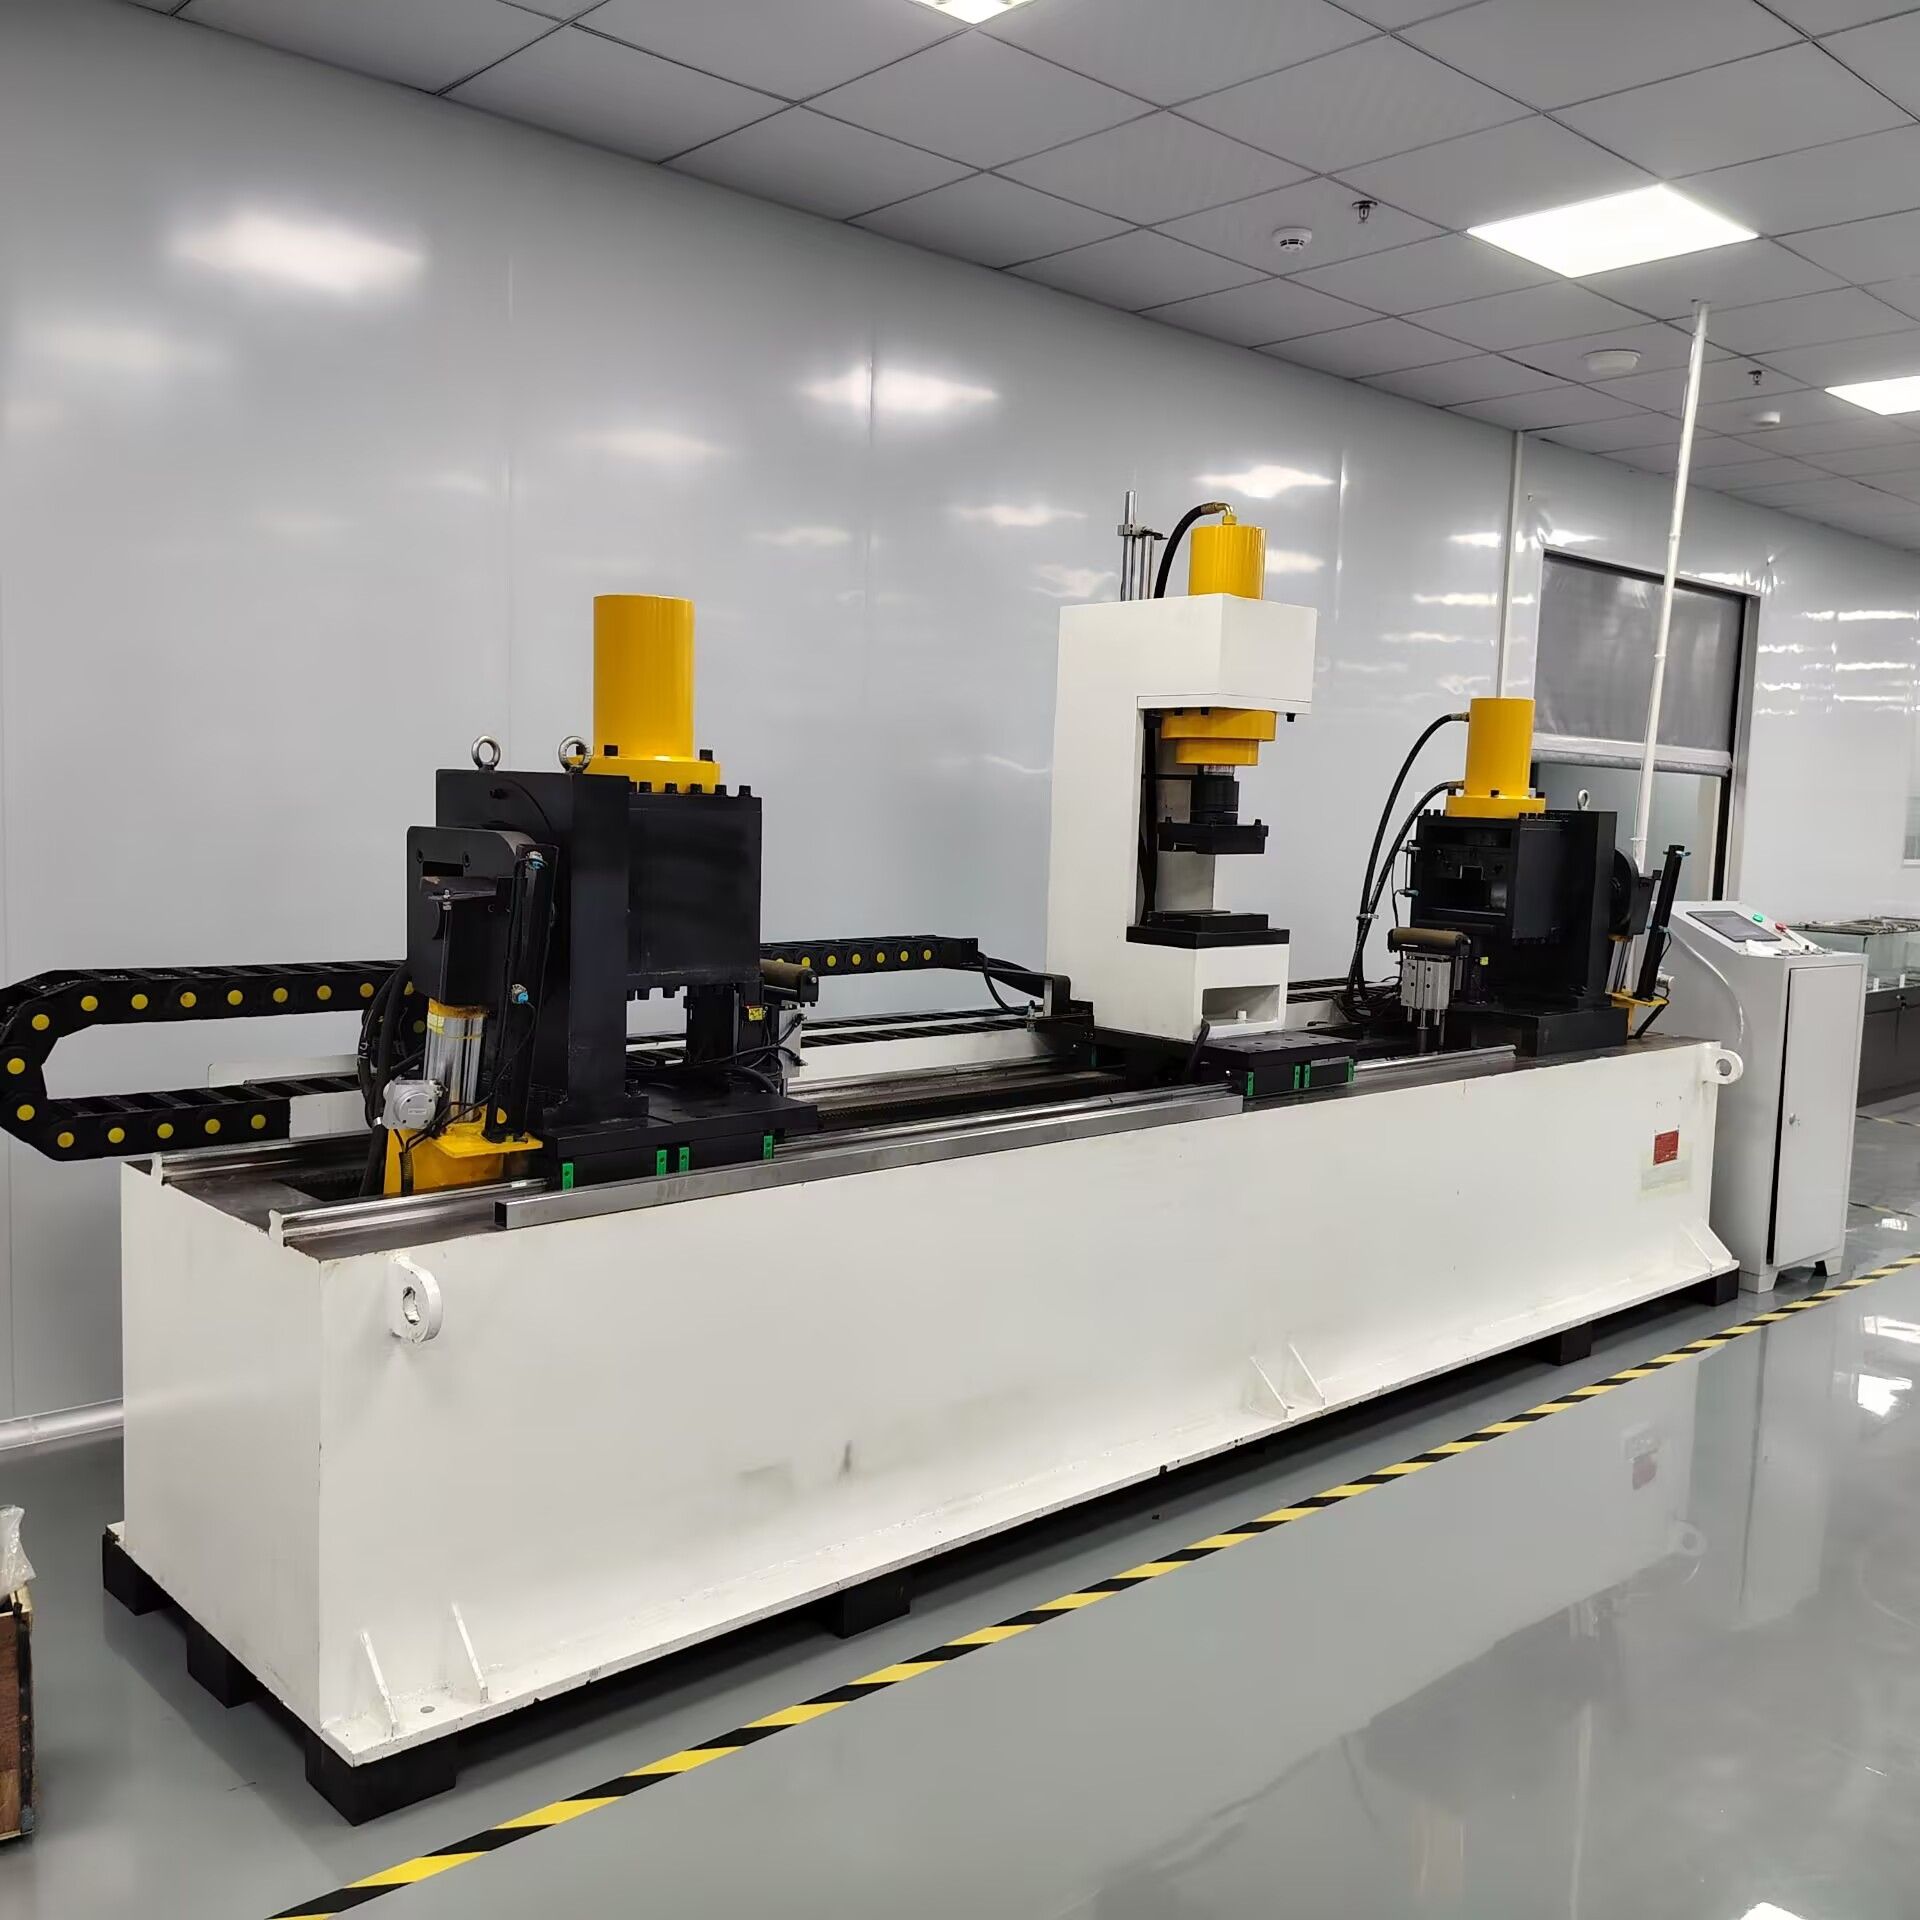
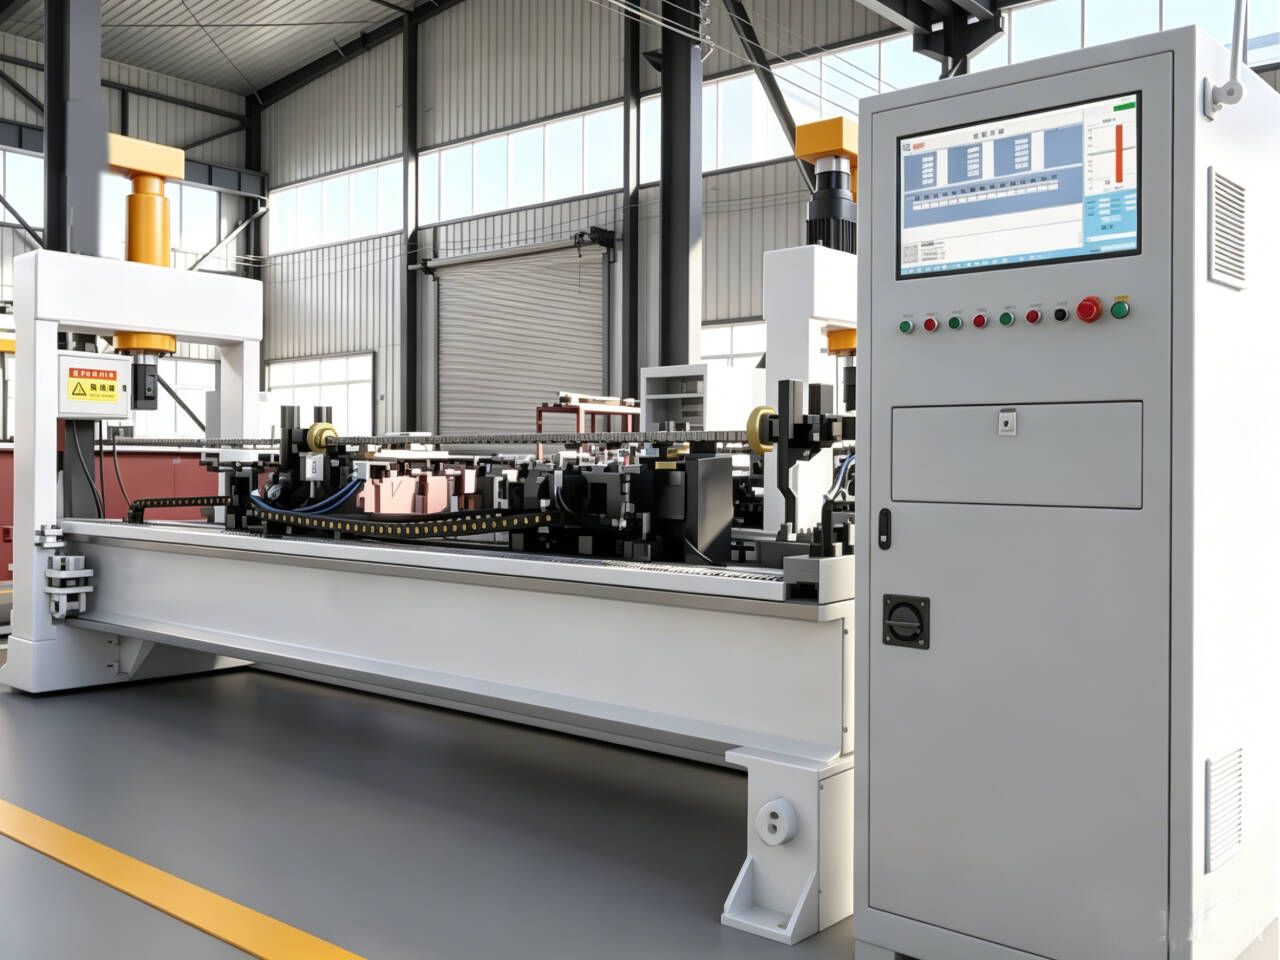
Эти два изображения показывают одну и ту же идею с разных сторон: на одном — полная станция правки для труб распределения воды, на другом — сам гидравлический прессующий узел. Видно, что инструмент — не молоток. Он перемещается по контролируемой оси, а деталь удерживается в нужном положении во время правки.
Точность измерений и что на самом деле означает 0,01 мм
Мы говорим о точности правки 0,01 мм, и это число имеет значение. На трубке жидкостного охлаждения биение 0,01 мм жёстче большинства сборочных допусков. Станок измеряет в нескольких точках, поэтому он находит не только самый сильный прогиб; он также определяет скручивание и локальную овальность. Если трубка не только изогнута, но и скручена, исправление только прогиба может оставить порты под неправильным углом. Программное обеспечение решает это, вычисляя последовательность правки, которая учитывает оба состояния.
Поскольку измерение выполняется в линии, станок также может сортировать детали. Если исходная деталь слишком сильно выходит за допуск, система отмечает её до прессования. Это экономит время цикла и защищает оснастку. Если деталь находится в диапазоне правки, станок работает, пока не достигнет цели или не дойдёт до предела правки.
Наш слой ИИ-самообучения со временем улучшает этот процесс. Он записывает каждую последовательность правки и конечный результат, а затем корректирует расчётную модель для следующей партии. Если поставщик материала меняется или толщина стенки немного сдвигается, станок адаптируется раньше, чем оператор это заметит.
Ключевые цифры: точность правки 0,01 мм, производительность в 3–5× выше ручной, безлюдная работа 24/7, один оператор на несколько станков.
Почему подключение и безлюдная работа важны
Автоматический станок для правки трубок жидкостного охлаждения не должен быть изолированной ячейкой. Он должен взаимодействовать с линией. Мы подключаем наши станки к MES, чтобы каждая деталь получала запись о прямолинейности, привязанную к её серийному номеру или партии. Эти данные полезны, если последующее испытание на герметичность не проходит: можно проверить, была ли трубка овальной до пайки. Станок также работает 24/7 без усталости, и один оператор может контролировать несколько станков. На загруженной линии по производству трубок охлаждения это освобождает людей для контроля пайки или испытаний на герметичность, где человеческое суждение заменить сложнее.
На что смотреть при оценке станка
Если вы выбираете автоматический станок для правки трубок жидкостного охлаждения, начните с вашего фактического диапазона деталей. Запросите минимальный и максимальный наружный диаметр, толщину стенки и длину. Некоторые станки созданы для сплошных валов и тяжёлых прутков; они используют слишком большое усилие для тонкостенных трубок. Неподходящий станок раздавит деталь прежде, чем выправит её. Попросите поставщика обработать образец детали, а не просто провести демонстрацию на сплошном прутке.
Проверьте, как станок справляется со смешанными партиями. Линии трубок жидкостного охлаждения часто выпускают несколько артикулов за день. Переналадка должна быть быстрой, а программное обеспечение должно хранить параметры рецепта по артикулу. Если станок использует техническое зрение для идентификации детали, это ещё лучше.
Посмотрите на оснастку. Контактные точки должны быть гладкими и скруглёнными. Зажим не должен оставлять следов на трубке. Спросите о разрешении управления давлением. Гидравлический пресс, который может двигаться только грубыми шагами, никогда не достигнет 0,01 мм на стенке 2 мм.
Наконец, спросите о сервисе и обучении. Этими системами не сложно управлять, но первоначальная настройка имеет значение. Вам нужен поставщик, который знает, что делать, когда появляется новая форма трубки. В Shangda наши инженеры работают с чертежами деталей заказчика и часто проводят пробные испытания до установки.
Заключение: прямые трубки без повреждения поверхности
Цель — не просто сделать трубку жидкостного охлаждения «визуально прямой». Нужно производить трубки, которые надёжно встают в холодные плиты, коллекторы и уплотнительные кольца, без микровмятин, царапин или утончённых стенок, которые откажут позже. Автоматический станок для правки делает это, сначала измеряя, затем прессуя в контролируемых точках и проверяя после правки. Он убирает догадки из процесса, который раньше зависел от руки и настроения оператора.
Если вы ещё не посмотрели видео выше, вернитесь и посмотрите, как цикл измерения и прессования работает в реальном времени. Видео показывает ритм станка, но детали здесь объясняют то, чего вы не видите: многоточечные данные, управление усилием и принятие решений в процессе.
Хотите обсудить конкретную трубку жидкостного охлаждения или коллектор? Свяжитесь с нашей командой и пришлите чертёж детали. Мы скажем, имеет ли смысл автоматическая правка для ваших объёмов и допусков.