
Почему алюминиевые трубы и трубки теряют прямолинейность
Если вы достаточно долго работаете с алюминиевыми трубами, вы это увидите: деталь выглядит прямой на стеллаже, но как только вы прокатываете её по ровному столу или вставляете в приспособление, один конец приподнимается или появляется зазор. Проблемы с прямолинейностью алюминиевых труб и трубок обычно не случайны. В большинстве случаев есть конкретная причина, и если вы её не найдёте, вы будете снова и снова исправлять один и тот же дефект постфактум.
Первое, что я проверяю, — это история материала. Модуль упругости алюминия намного ниже, чем у стали, поэтому при той же нагрузке он прогибается сильнее. Но более серьёзная проблема обычно — внутренние напряжения. При экструзии наружная часть профиля может остывать быстрее внутренней, что фиксирует напряжения. Термообработка на растворение и закалка добавляют ещё больше. Затем вы разрезаете трубу и снимаете это напряжение, и деталь, которая до этого измерялась как прямая, теперь изгибается.
- Экструзия и волочение: неравномерное охлаждение после выхода профиля из фильеры.
- Термообработка и закалка: температурные градиенты создают остаточные напряжения.
- Резка и механообработка: распиливание высвобождает зафиксированные напряжения и может вывести деталь из линии.
- Погрузочно-разгрузочные работы и хранение: опора длинной трубы только по концам, слишком высокое штабелирование или чрезмерное затягивание стяжек.
- Геометрия тонкой стенки: большое отношение диаметра к толщине стенки делает трубу легко изгибаемой.
- Сварка, формовка концов или гибка: локальный нагрев и формообразование могут оставить постоянный изгиб.
Труба, которая была прямой перед резкой под углом, после резки может выгнуться на 1 мм или более. Я чаще всего наблюдал это на тонкостенной трубе 6061-T6, но это может происходить и с 6063, 2024 и 7075.
Как проверить дефекты прямолинейности
Прежде чем что-либо править, подтвердите дефект воспроизводимым методом. Проверка трубы на глаз относительно стены или пола ненадёжна, особенно для длинных деталей. Вам нужна установка, которая показывает отклонение, направление и то, находится ли изгиб в одной плоскости или в нескольких.
Вот метод, который хорошо работает в условиях мелкосерийного производства. Опирайте трубу около обоих концов на V-образные блоки или ролики, каждый раз на одинаковом расстоянии от каждого конца. Медленно поворачивайте трубу. Если середина или концы качаются, установите индикатор часового типа в нескольких точках по длине и запишите полное показание индикатора (TIR). Отклонение от прямолинейности для простого изгиба составляет примерно половину TIR. Для изгибов в нескольких плоскостях снимите показания под углами 0, 90, 180 и 270 градусов в каждой точке.
Для быстрых проверок линейка и щуп на стороне наибольшего отклонения позволят выявить грубый изгиб, но они не скажут, есть ли скручивание или S-образный изгиб. Если нужны более точные данные, используйте лазерную линию или оптический компаратор. Лазер полезен тем, что вы видите, где начинается и заканчивается изгиб, что помогает решить, где нажимать.
Когда прямолинейность является критичным размером, не говорите просто, что деталь достаточно прямая. Выразите это числом. Для коммерческой тянутой алюминиевой трубы часто выдерживают около 0,5 мм на 500 мм, но для сварочного приспособления может потребоваться 0,1 мм на 1 м. Если вы проверяете детали в повторяющемся производстве, записывайте TIR в фиксированных точках, возможно, каждые 300 мм на длинной детали, и храните эти данные в системе MES или SPC. Этот тренд покажет, связана ли проблема с входящим материалом или с чем-то в вашем собственном процессе.
Практические методы правки
Как только вы знаете расположение и направление изгиба, можно выбрать метод правки. Правильный метод зависит от толщины стенки, состояния термообработки, допуска и количества деталей, которые нужно исправить.
Ручная правка на прессе
Для толстостенной трубы или свободных допусков может подойти ручной винтовой пресс или гидравлический пресс. Поддержите трубу в двух точках, установите контакт с прокладкой в месте наибольшего отклонения и нажимайте небольшими шагами. После каждого нажатия поворачивайте и перепроверяйте. Используйте алюминиевые, пластиковые или уретановые прокладки, потому что алюминий мягкий и легко оставляет вмятины. Если стенка тонкая, может понадобиться внутренняя оправка, чтобы труба не смялась. Недостаток в том, что этот процесс медленный, зависит от оператора, а повторные нажатия могут создавать небольшие следы на поверхности, если прокладка смещается.
Роликовая правка
Роликовая правка работает для длинных круглых труб и трубопроводов. Труба проходит через смещённые валки, которые поочерёдно изгибают её в противоположных направлениях, пока она не выйдет прямой. Это быстрее ручного прессования, но на алюминии нужно следить за давлением валков. Слишком большое давление может изменить диаметр или оставить спиральные следы. Полированные валки и правильная смазка помогают, но я бы проявил осторожность с анодированными деталями или очень тонкими стенками.
Автоматизированная гидравлическая правка для повторяющегося производства
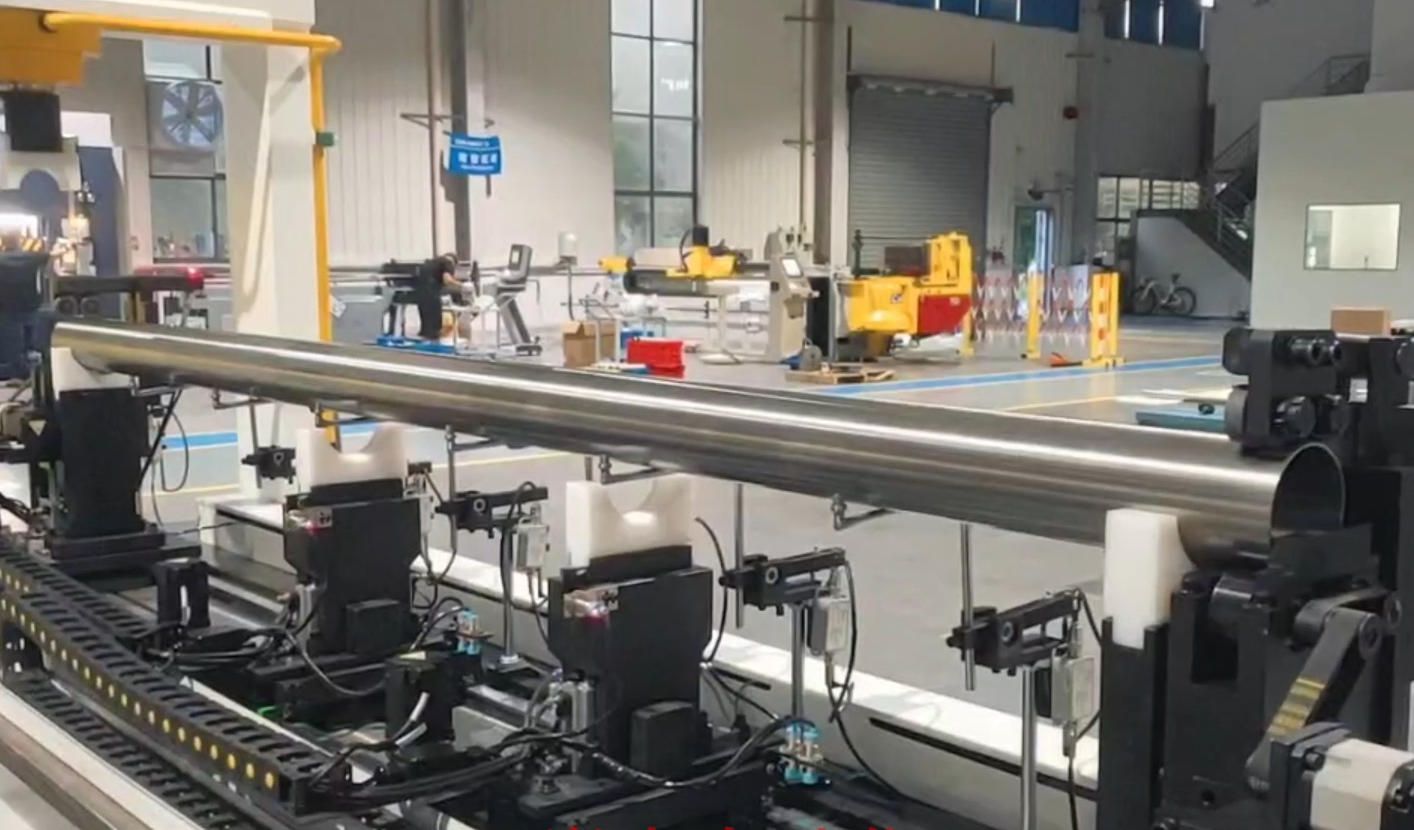
Если вы изготавливаете одно и то же семейство алюминиевых труб неделя за неделей, здесь я бы отошёл назад и посмотрел на автоматизированное оборудование. После подтверждения параметров заготовки и допуска на прямолинейность оцените гидравлическое оборудование для правки Shangda. В процессе используется правка точечным давлением, поэтому деталь поддерживается и прессуется в расчётных точках, а не подвергается ударам или протягивается через фиксированные валки. Результат — отсутствие царапин и вмятин, что очень важно для алюминия.
Точность правки может достигать 0,01 мм, а система обычно работает в 3–5 раз быстрее ручной операции. Она использует многоточечный высокоточный контроль, поэтому станок измеряет, принимает решение и правит за один шаг. Функция самообучения ИИ позволяет со временем адаптироваться к пружинению материала, а мониторинг в реальном времени может подключаться к вашей MES. Для повторяющейся работы один оператор может управлять несколькими станками, а ячейка может работать в безлюдном режиме 24/7. Если ваша команда тратит часы на ручную правку одной и той же трубы, эти трудозатраты быстро накапливаются.
| Фактор | Ручной пресс | Гидравлическая правка Shangda |
|---|---|---|
| Наилучшее применение | Единичные работы, толстые стенки, свободные допуски | Повторяющееся производство после подтверждения параметров и допусков |
| Точность правки | Зависит от оператора | До 0,01 мм |
| Скорость | Медленно, множество итераций | В 3–5 раз выше ручной производительности |
| Качество поверхности | Риск следов | Точечное давление, без царапин и вмятин |
| Отслеживание данных | Ручные заметки или отсутствуют | Подключение к MES в реальном времени |
| Трудозатраты | Один оператор на деталь | Один оператор для нескольких станков; возможен безлюдный режим 24/7 |
Когда не стоит править
Правка не всегда является правильным решением. Если труба треснула, перегнута или смята, повторное нажатие обычно делает хуже. Трещины на алюминии бывает трудно увидеть, поэтому если вы подозреваете микротрещины, особенно после предыдущей гибки или правки, сначала выполните проверку проникающей краской. Если вы их найдёте, отправьте в брак или вырежьте этот участок.
- Труба с трещинами или микротрещинами: правка может распространить трещину.
- Перегнутые или смятые стенки: локальная пластическая деформация уже испортила поперечное сечение.
- Компоненты, критичные по усталости: повторная правка может сократить остаточный ресурс. Если деталь несколько раз изгибали за предел текучести, замените её.
- Очень тонкостенная труба: если отношение диаметра к толщине стенки велико, нажатие может создать новое место с отклонением. Например, труба с наружным диаметром 30 мм и толщиной стенки менее 1 мм требует осторожной поддержки.
- Готовые детали: правка после анодирования или нанесения покрытия растрескает отделку. Выполняйте правку до обработки поверхности.
- Неизвестное состояние термообработки или неопределённая история материала: не зная состояния термообработки, вы рискуете изменить механические свойства.
- Слишком жёсткий допуск для материала: некоторые алюминиевые трубы дают достаточное пружинение, чтобы вручную выдерживать 0,05 мм на 2 м было нереалистично. Вместо этого исправьте предыдущий процесс.
Когда стоимость труда и забракованных деталей выше стоимости замены, не оправдывайте правку только потому, что пресс доступен.
Итог: подбирайте способ правки под деталь
Проблемы с прямолинейностью алюминиевых труб решаемы, если действовать по порядку: найдите первопричину, подтвердите воспроизводимым измерением, выберите метод правки, соответствующий материалу и допуску, и знайте, когда остановиться. Ручная правка на прессе подходит для единичного ремонта или короткой серии. Но если вы снова и снова правите одни и те же номера деталей, трудозатраты и время на измерения накапливаются, и это обычно признак того, что стоит рассмотреть автоматизацию.
Гидравлическое оборудование для правки Shangda стоит оценить после того, как вы подтвердили параметры заготовки и допуск на прямолинейность. Пришлите нам чертёж детали, материал, толщину стенки, длину и требуемую спецификацию по прямолинейности. Мы поможем определить, подходит ли автоматизированная правка точечным давлением. Свяжитесь с нами, указав данные вашей детали.