
Почему валы деформируются после термообработки
Если вы когда-нибудь доставали вал из закалочной среды и видели биение в десятые доли или даже миллиметры, вы уже знаете эту проблему. Коробление при термообработке — не признак того, что ваш процесс полностью неправильный. Это реакция детали на тепловые и металлургические изменения, происходящие быстрее, чем материал успевает релаксировать. Его можно уменьшить, но нельзя полностью устранить инженерными методами. Это меняет то, куда вы направляете усилия.
Что на самом деле вызывает коробление
Градиенты температуры
Вал редко нагревается или охлаждается равномерно. Поверхность первой контактирует с печью или закалочной средой, а сердцевина отстаёт. Это создаёт резкий градиент температуры. Горячий металл расширяется, более холодный сжимается, и когда эти две зоны соединены в одной детали, накапливаются внутренние напряжения. Результат — изгиб, скручивание или овальность в зависимости от геометрии вала.
Фазовые превращения и остаточные напряжения
Когда сталь охлаждается из аустенита, она превращается в мартенсит, бейнит или перлит в зависимости от размера сечения и скорости охлаждения. Мартенсит занимает больший объём, чем исходный аустенит. Если наружные слои превращаются, пока внутренние ещё горячие и мягкие, эти изменения объёма происходят неравномерно. В результате возникают зафиксированные остаточные напряжения. Позже, при механической обработке или шлифовании, эти напряжения могут высвободиться, и вал снова сместится.
Геометрия и закрепление
Длинные тонкие валы естественно более склонны к короблению, чем короткие и массивные. Асимметричные элементы, такие как шпоночные пазы, шлицы, ступени и отверстия, охлаждаются с разной скоростью. Закрепление в приспособлении тоже может стать частью проблемы. Если приспособление слишком жёстко удерживает деталь при нагреве или охлаждении, оно мешает свободному расширению и сжатию, что добавляет напряжения вместо снижения перемещений.
Предотвращение против коррекции: где что помогает
Предотвращение направлено на уменьшение величины коробления до того, как оно произойдёт. Это включает оптимизацию равномерности нагрева, использование контролируемых скоростей закалки, ориентацию деталей для снижения асимметричного охлаждения и проектирование приспособлений, которые поддерживают, но не перезакрепляют. Отпуск для снятия напряжений после закалки может снизить остаточные напряжения, но редко полностью устраняет все перемещения.
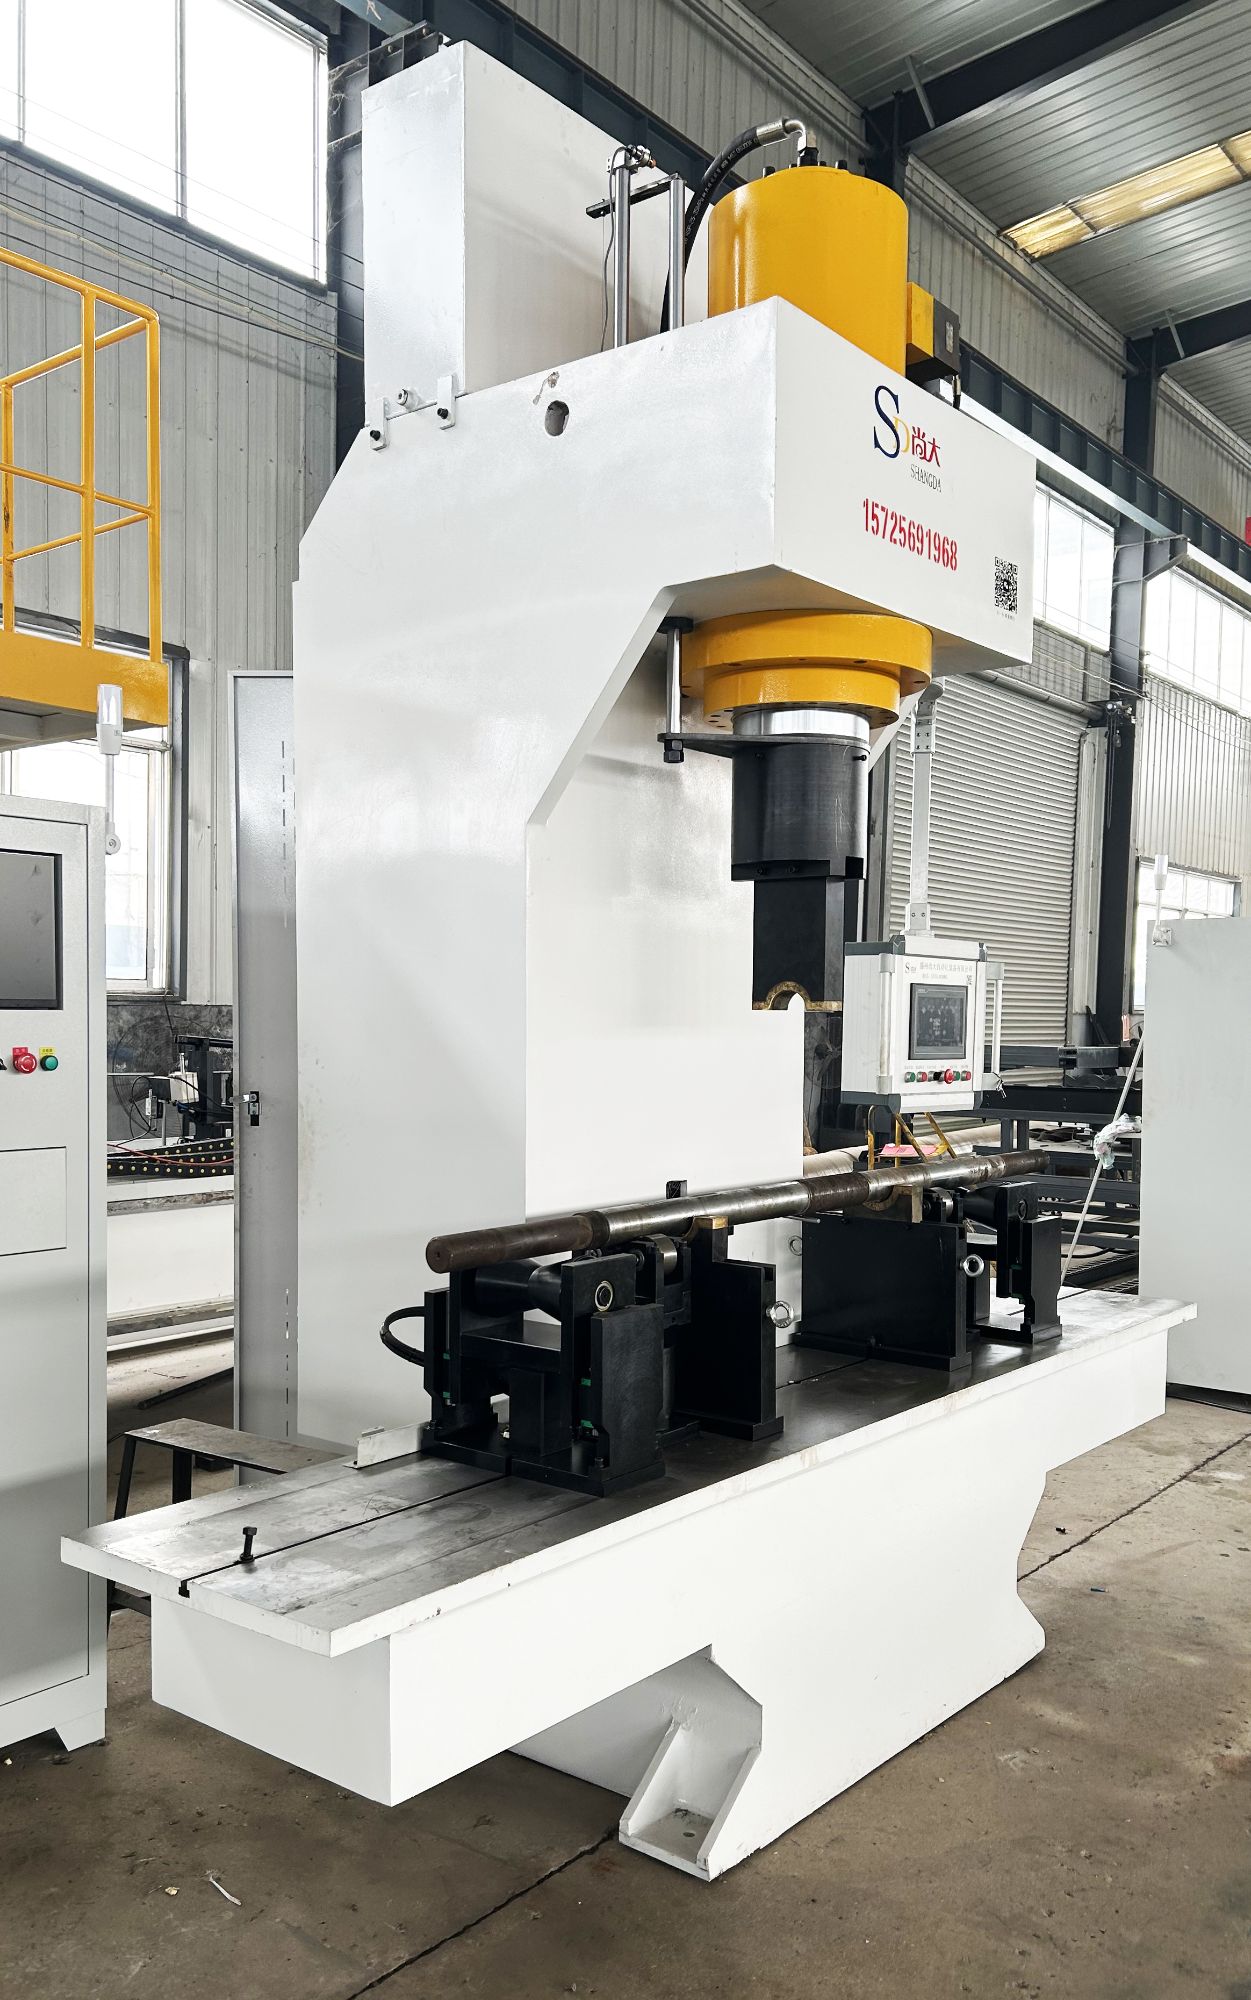
Коррекция вступает в дело после того, как деталь уже сместилась. Ручная правка прессом подходит для малых объёмов, но она медленная и зависит от оператора. Термическую правку можно применять для некоторых деталей, но она часто изменяет локальные свойства. Автоматическая гидравлическая правка отличается: она измеряет вал в нескольких точках, рассчитывает, где и с каким усилием давить, и исправляет изгиб точечным давлением — без царапин и вмятин.
| Предотвращение | Коррекция после обработки |
|---|---|
| Равномерный нагрев и контролируемая закалка | Автоматическая гидравлическая правка |
| Отпуск для снятия напряжений | Ручная правка прессом или термическая коррекция |
| Поддержка в приспособлении без избыточного закрепления | Многоточечное измерение и коррекция точечным давлением |
Где гидравлическая правка становится окончательным решением
Не каждый деформированный вал следует править. Если материал после закалки слишком хрупкий или изгиб слишком резкий для данного сечения, правка может привести к трещинам в детали. Практическая граница проста: если вал обладает достаточной пластичностью, чтобы его можно было прессовать без разрушения, и если деформация находится в диапазоне, который можно исправить пластическим изгибом, автоматическая гидравлическая правка — эффективный финишный процесс. Это охватывает многие термообработанные стальные валы, используемые в электродвигателях, редукторах, насосах и аналогичных деталях трансмиссии.
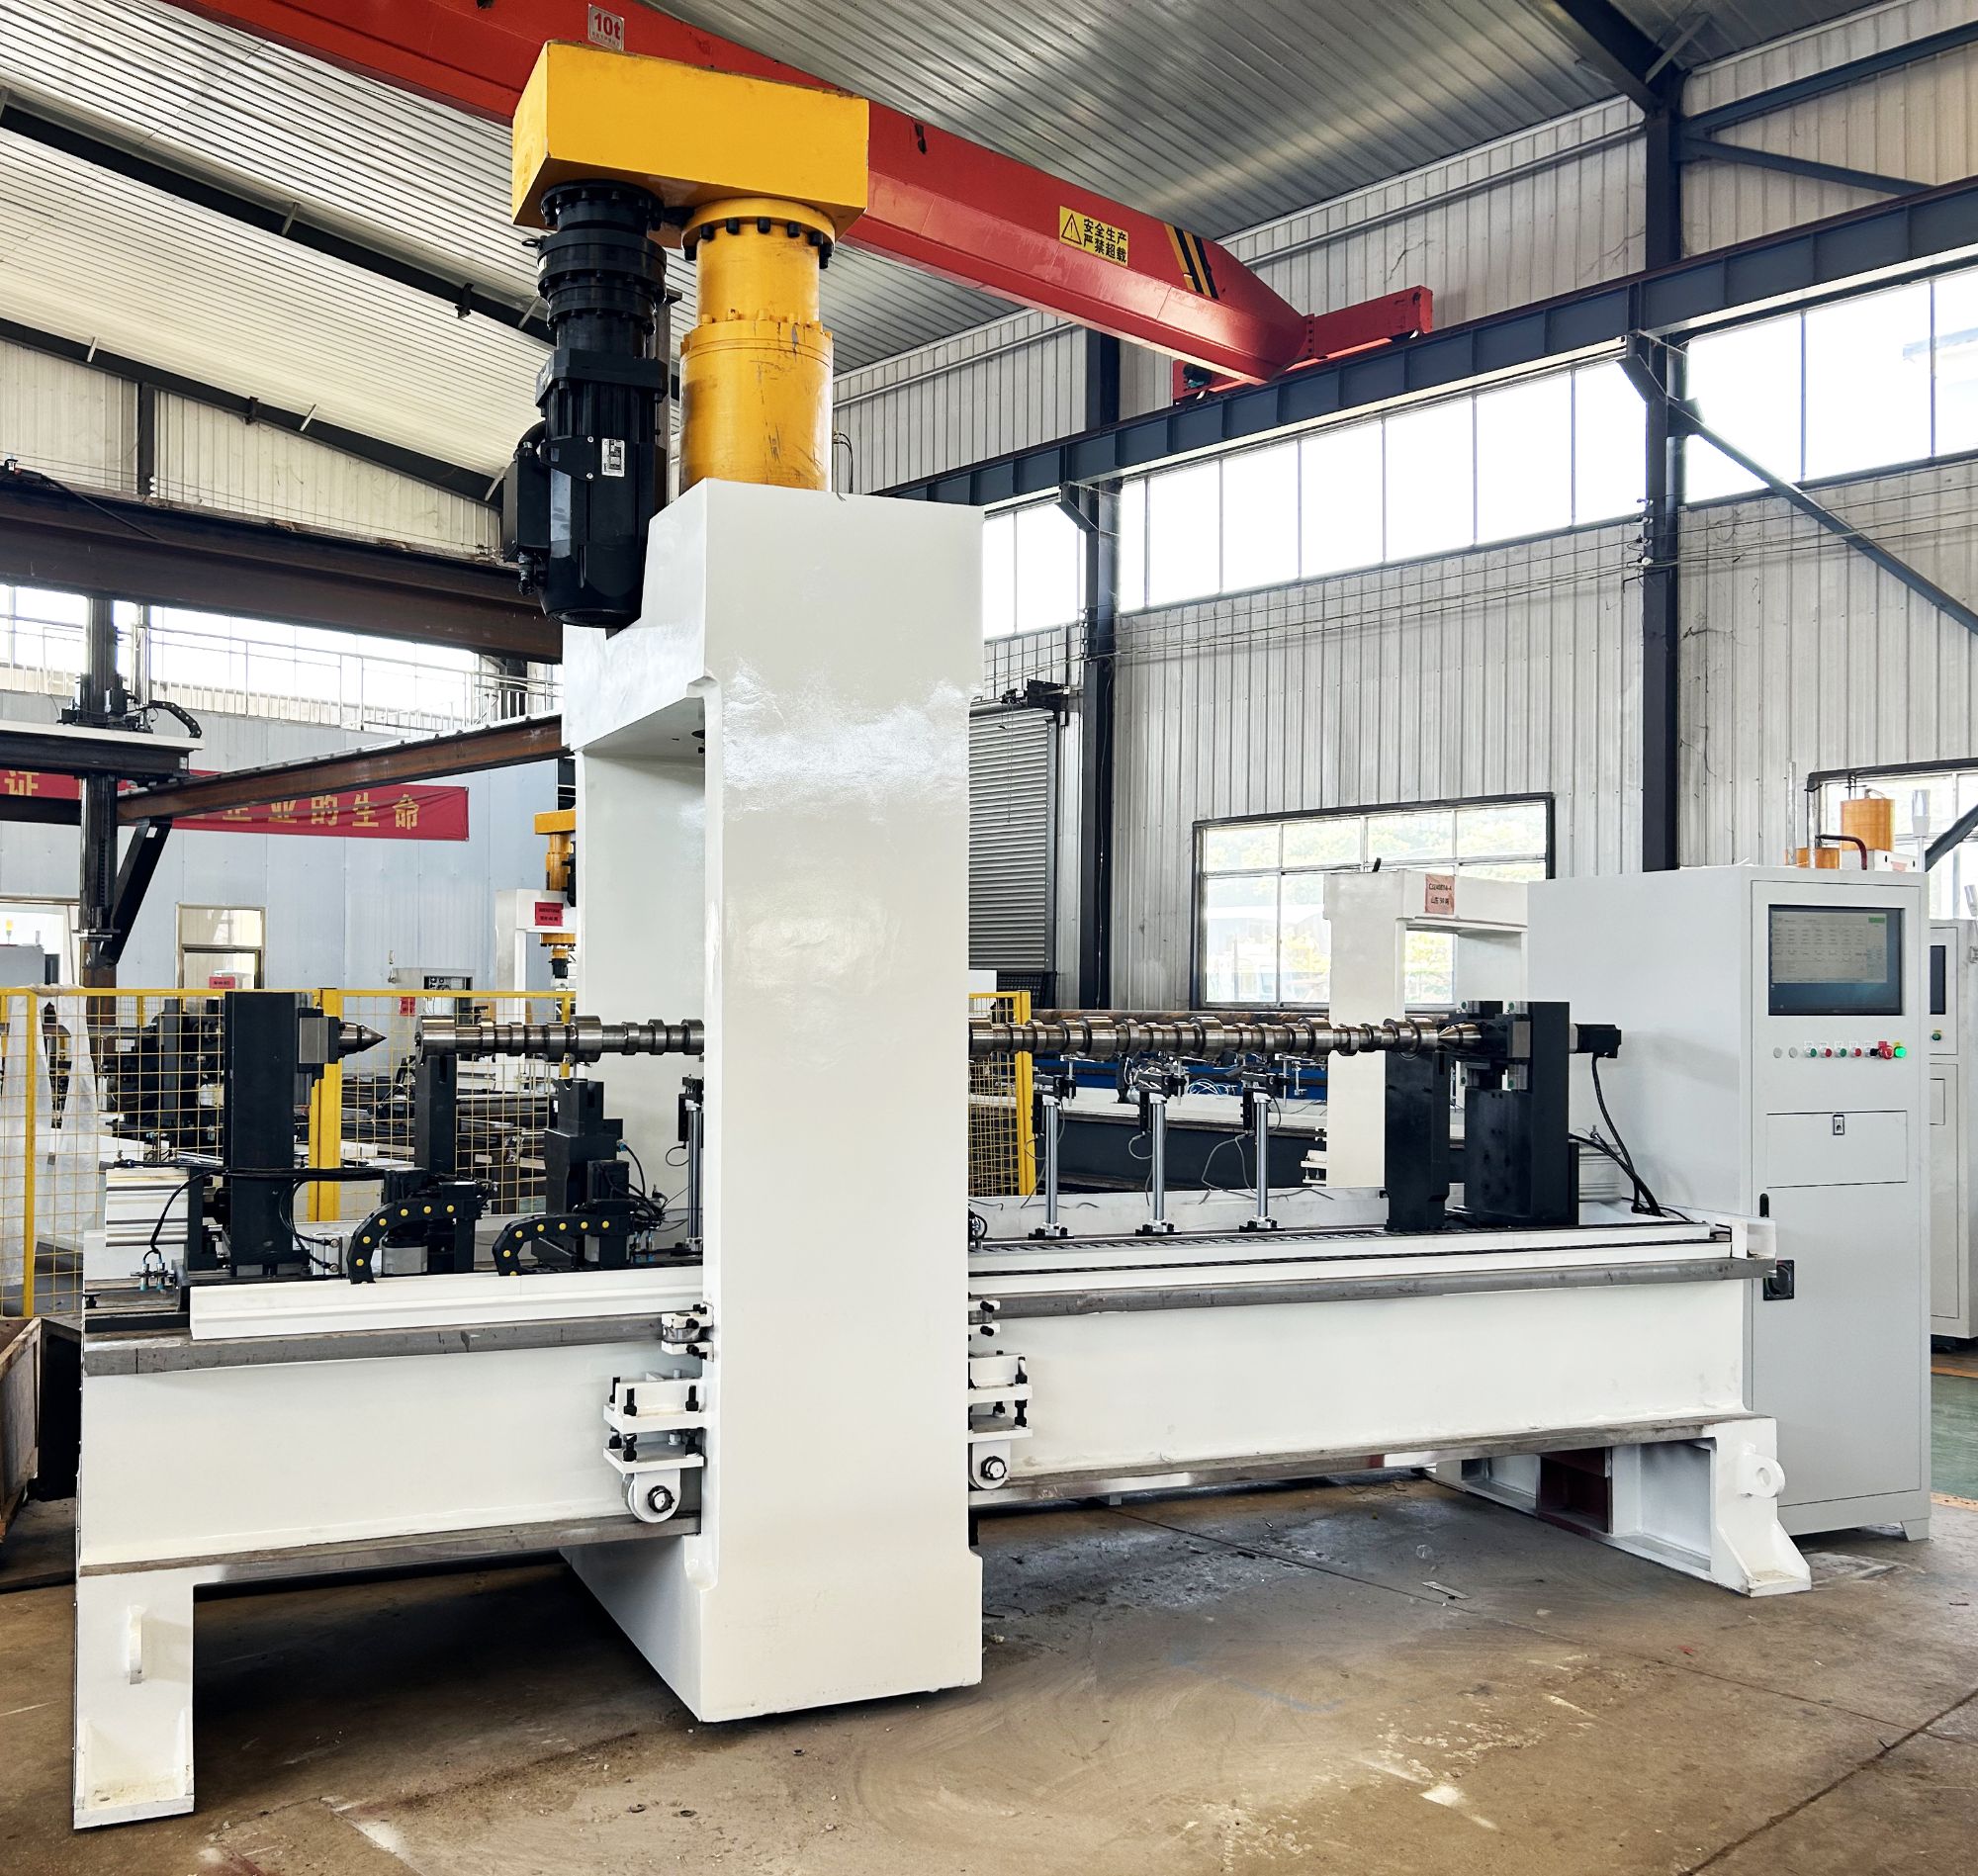
Для таких подходящих валов автоматическая гидравлическая правка работает как окончательное решение, потому что она не пытается предотвратить коробление — она исправляет фактически измеренную форму. Например, станки Shangda обеспечивают точность правки до 0,01 мм и работают без оператора 24/7, при этом один оператор обслуживает несколько станков. Длинные или тяжёлые валы можно обрабатывать на установках портального типа, а пресс усилием 200 тонн справляется с более крупными сечениями.
Практические выводы
Коробление после термообработки — это характерная особенность процесса. Вы уменьшаете его за счёт правильной термической практики и конструкции приспособлений, но завершаете работу этапом коррекции. Для длинных термообработанных валов с достаточной пластичностью автоматическая гидравлическая правка часто является самым стабильным и экономичным финишным решением. Если вы хотите рассмотреть конкретную геометрию вашего вала и цикл термообработки, мы поможем решить, где правка уместна, а где нет. Поговорите с нашими инженерами.