
Чугун выглядит стабильным—пока не окажется, что это не так
Вы обрабатываете чугунный вал, проверяете его на стенде — размеры в норме. Отправляете на термообработку или черновое точение, и внезапно начинаете бороться с изгибом в несколько десятых, скручиванием или овальностью, которых раньше не было. Чугун славится стабильностью, но в реальном производстве коробление — обычное дело. Мы видим его на шестигранных валах, заготовках зубчатых колёс, корпусах насосов и длинных прутках. Проблема не всегда в самой отливке. Часто дело в том, как остаточные напряжения, изменения сечения и механическая обработка вместе смещают деталь.
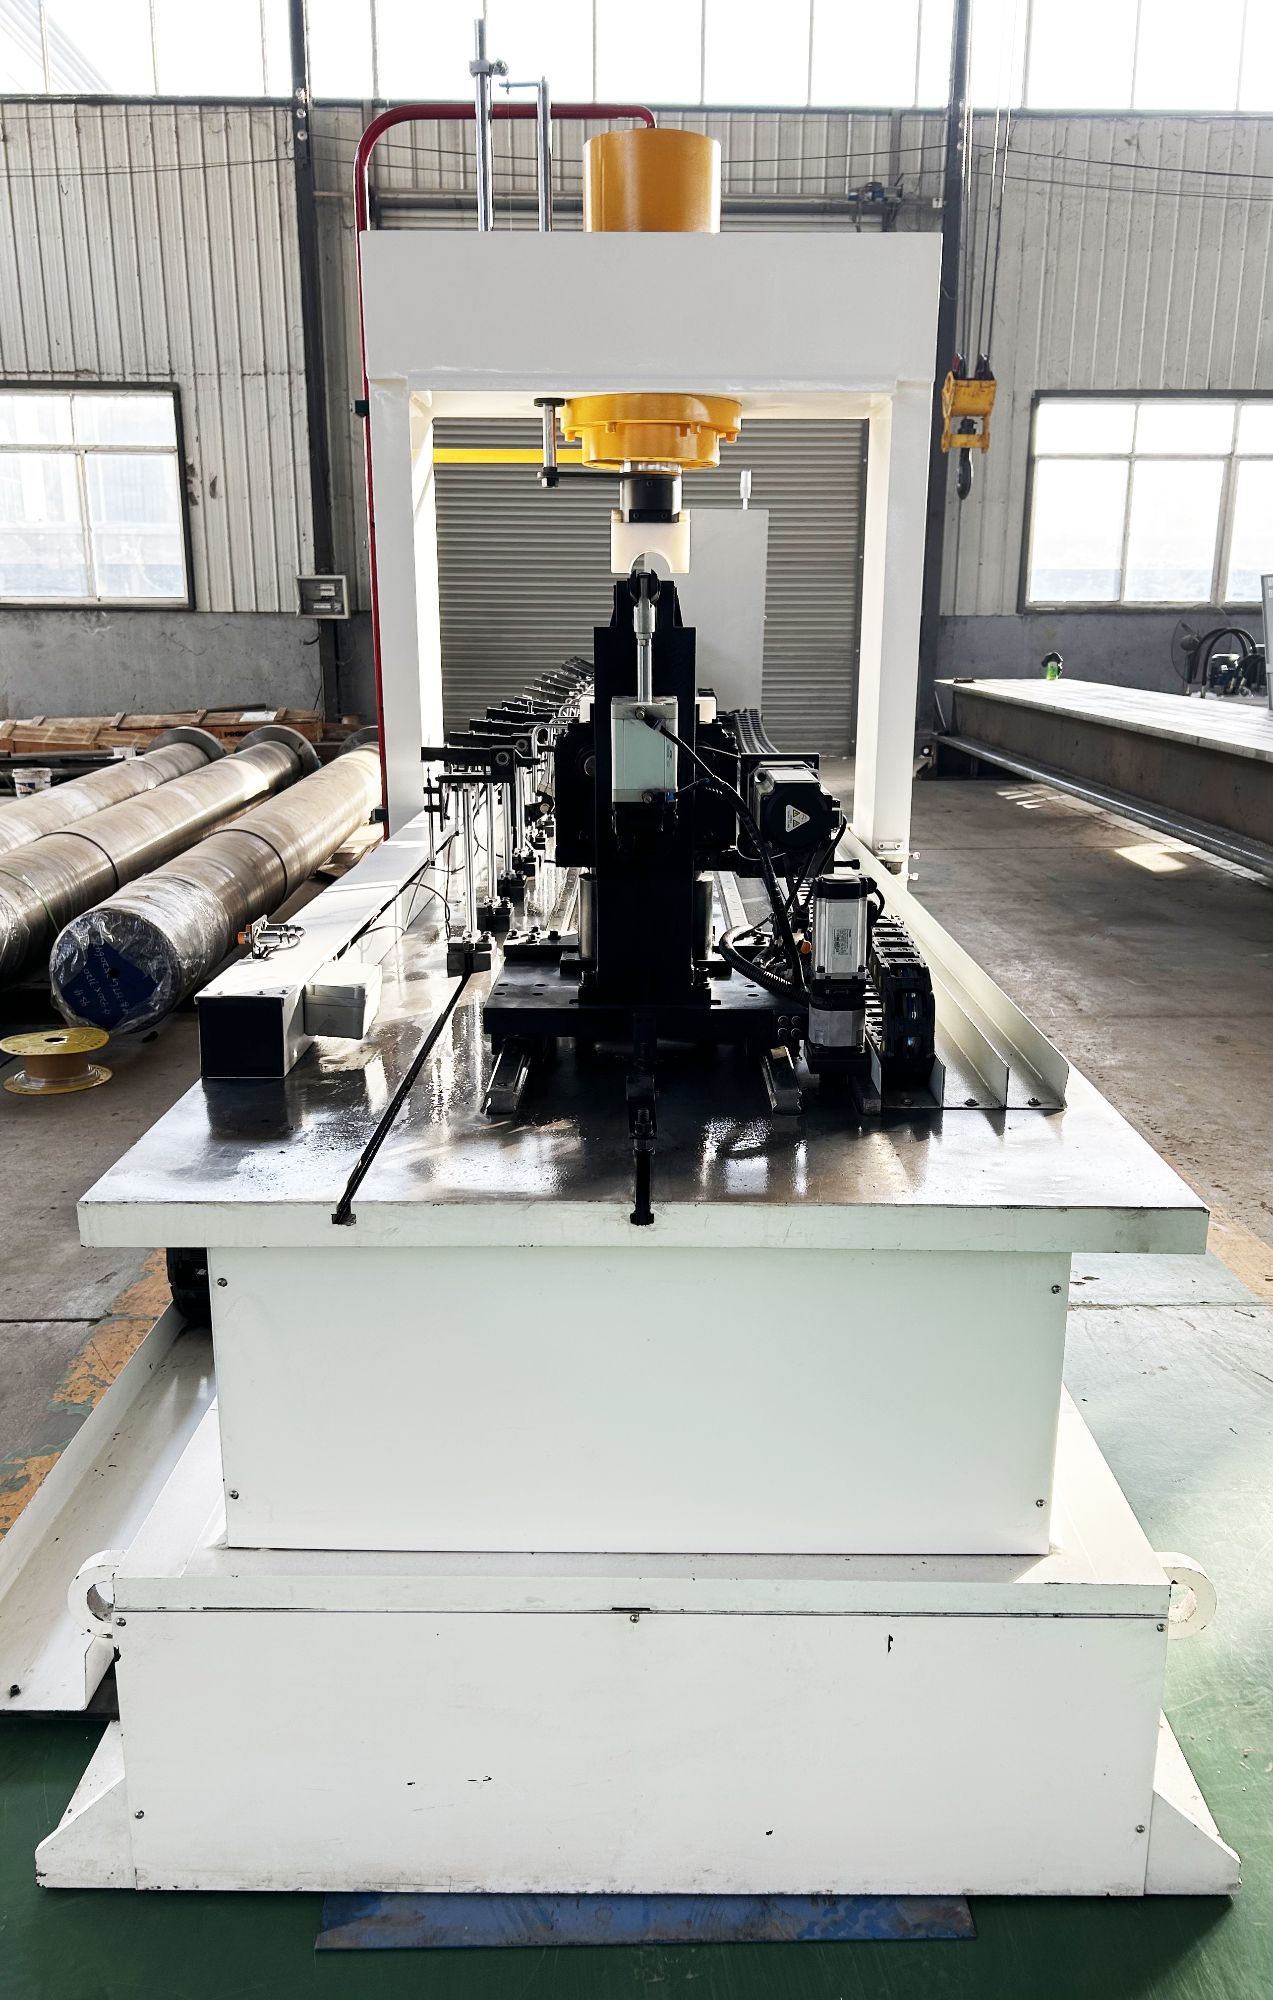
Хорошая новость: чугун обычно можно править без трещин и следов на поверхности — если использовать правильный способ правки. Пытаться выправить его одним сильным нажатием — значит напрашиваться на неприятности. Практичное решение — контролируемый подход с коррекцией точка за точкой.
Откуда берётся коробление чугуна
Когда отливка остывает, толстые участки удерживают тепло дольше, чем тонкие рёбра или фланцы. Это создаёт остаточные напряжения. Затем механическая обработка неравномерно удаляет напряжённый наружный слой. Деталь перераспределяет напряжения — обычно в виде изгиба или скручивания. Термообработка может дать тот же эффект. У нас были детали, которые после снятия напряжений отходили меньше чем на полмиллиметра, но это всё равно вызывало большие проблемы на следующих операциях.
Ещё один фактор — графитовая структура чугуна. Он прочен на сжатие, но не прощает растяжения. Поэтому когда изогнутый вал пытаются вернуть в исходное положение одним движением, наружная поверхность может треснуть прежде, чем изгиб полностью поддастся. Вот почему процесс правки чугуна требует множества небольших коррекций, а не одного сильного толчка.
Правка чугуна без растрескивания
В нашем цехе мы используем правку точечным давлением. Деталь поддерживается в определённых положениях, щуп или датчик измеряет биение в нескольких точках, а управляемый пресс прикладывает давление точно к месту максимального отклонения. Станок снова проверяет, корректирует и повторяет. Поскольку коррекция локальная и постепенная, удаётся избежать глубоких царапин, вмятин и микротрещин, которые возникают при ударах молотком или изгибе прессом по всей длине.
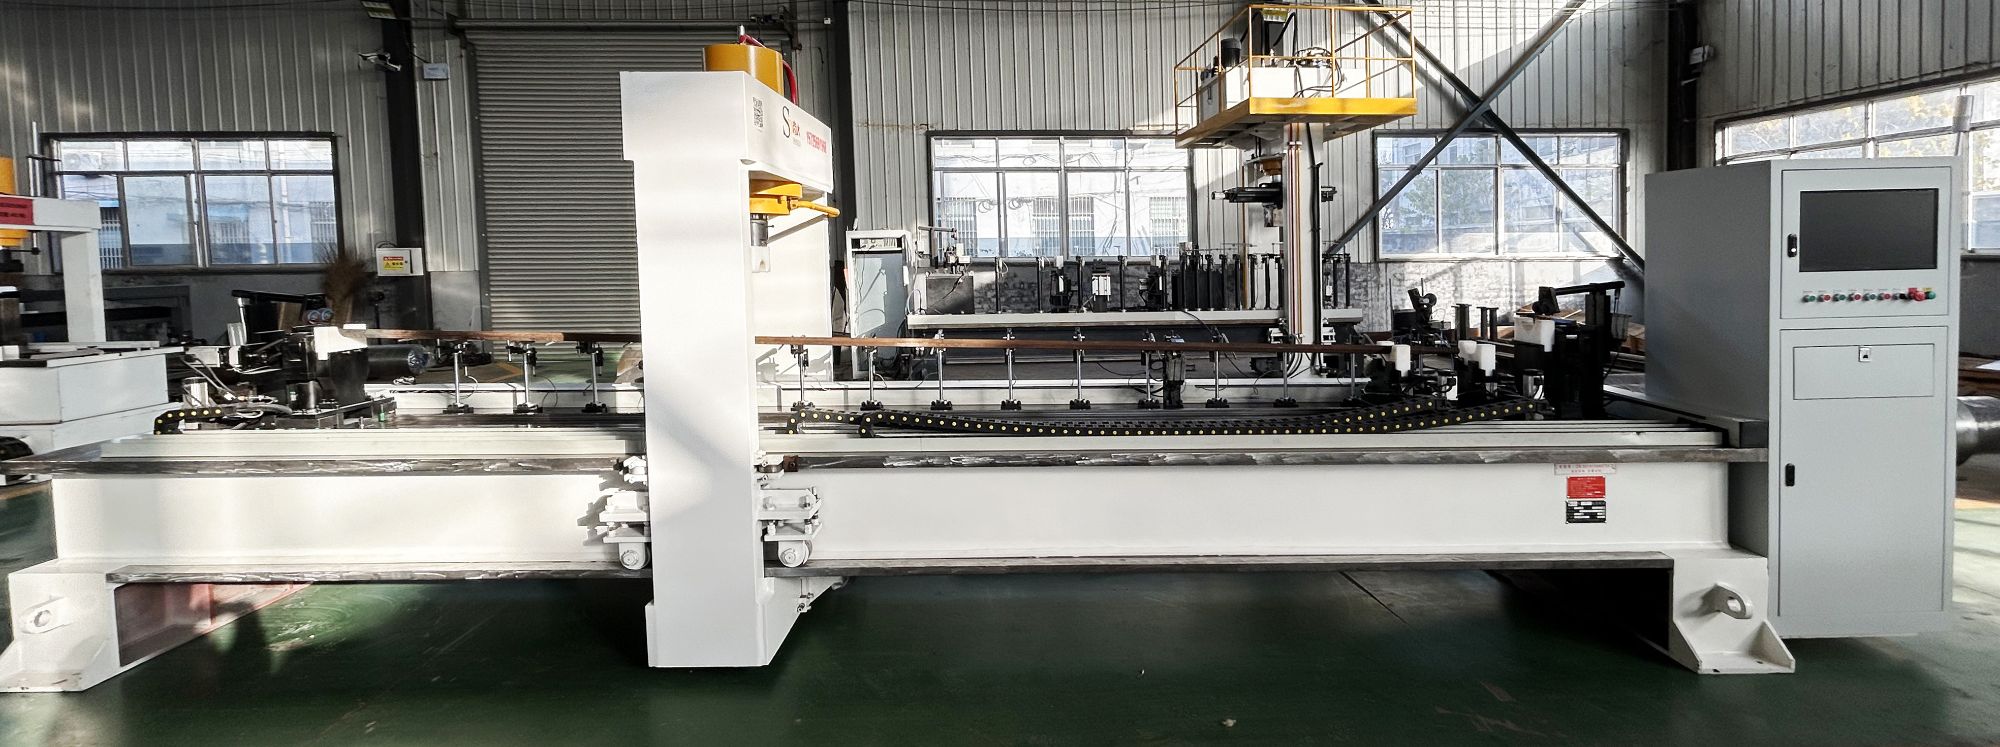
Например, с чугунными шестигранными валами мы измеряем по нескольким граням и корректируем ось на несколько сотых за раз. Обучение на основе ИИ помогает станку запоминать, как ведёт себя конкретная партия, поэтому время цикла снижается после первых нескольких деталей. Точность правки до 0,01 мм становится реальной, когда процесс отлажен.
Это не магия. Если в отливке есть серьёзная внутренняя раковина или уже существующая трещина, правка может сделать хуже. Быстрая проверка на трещины — особенно для ответственных деталей — должна проводиться до коррекции.
Как сделать процесс повторяемым
Ручная правка подходит для нескольких деталей, но при больших объёмах становится дорогой. Один оператор с прессом может тратить 10 минут на деталь и всё равно не получать одинаковый результат дважды. Автоматический станок для правки меняет ситуацию. Один оператор может обслуживать несколько ячеек. Станок загружает деталь, измеряет, корректирует и выгружает без ручного вмешательства. Если подключить его к MES, каждая кривая коррекции и конечное значение биения регистрируются.
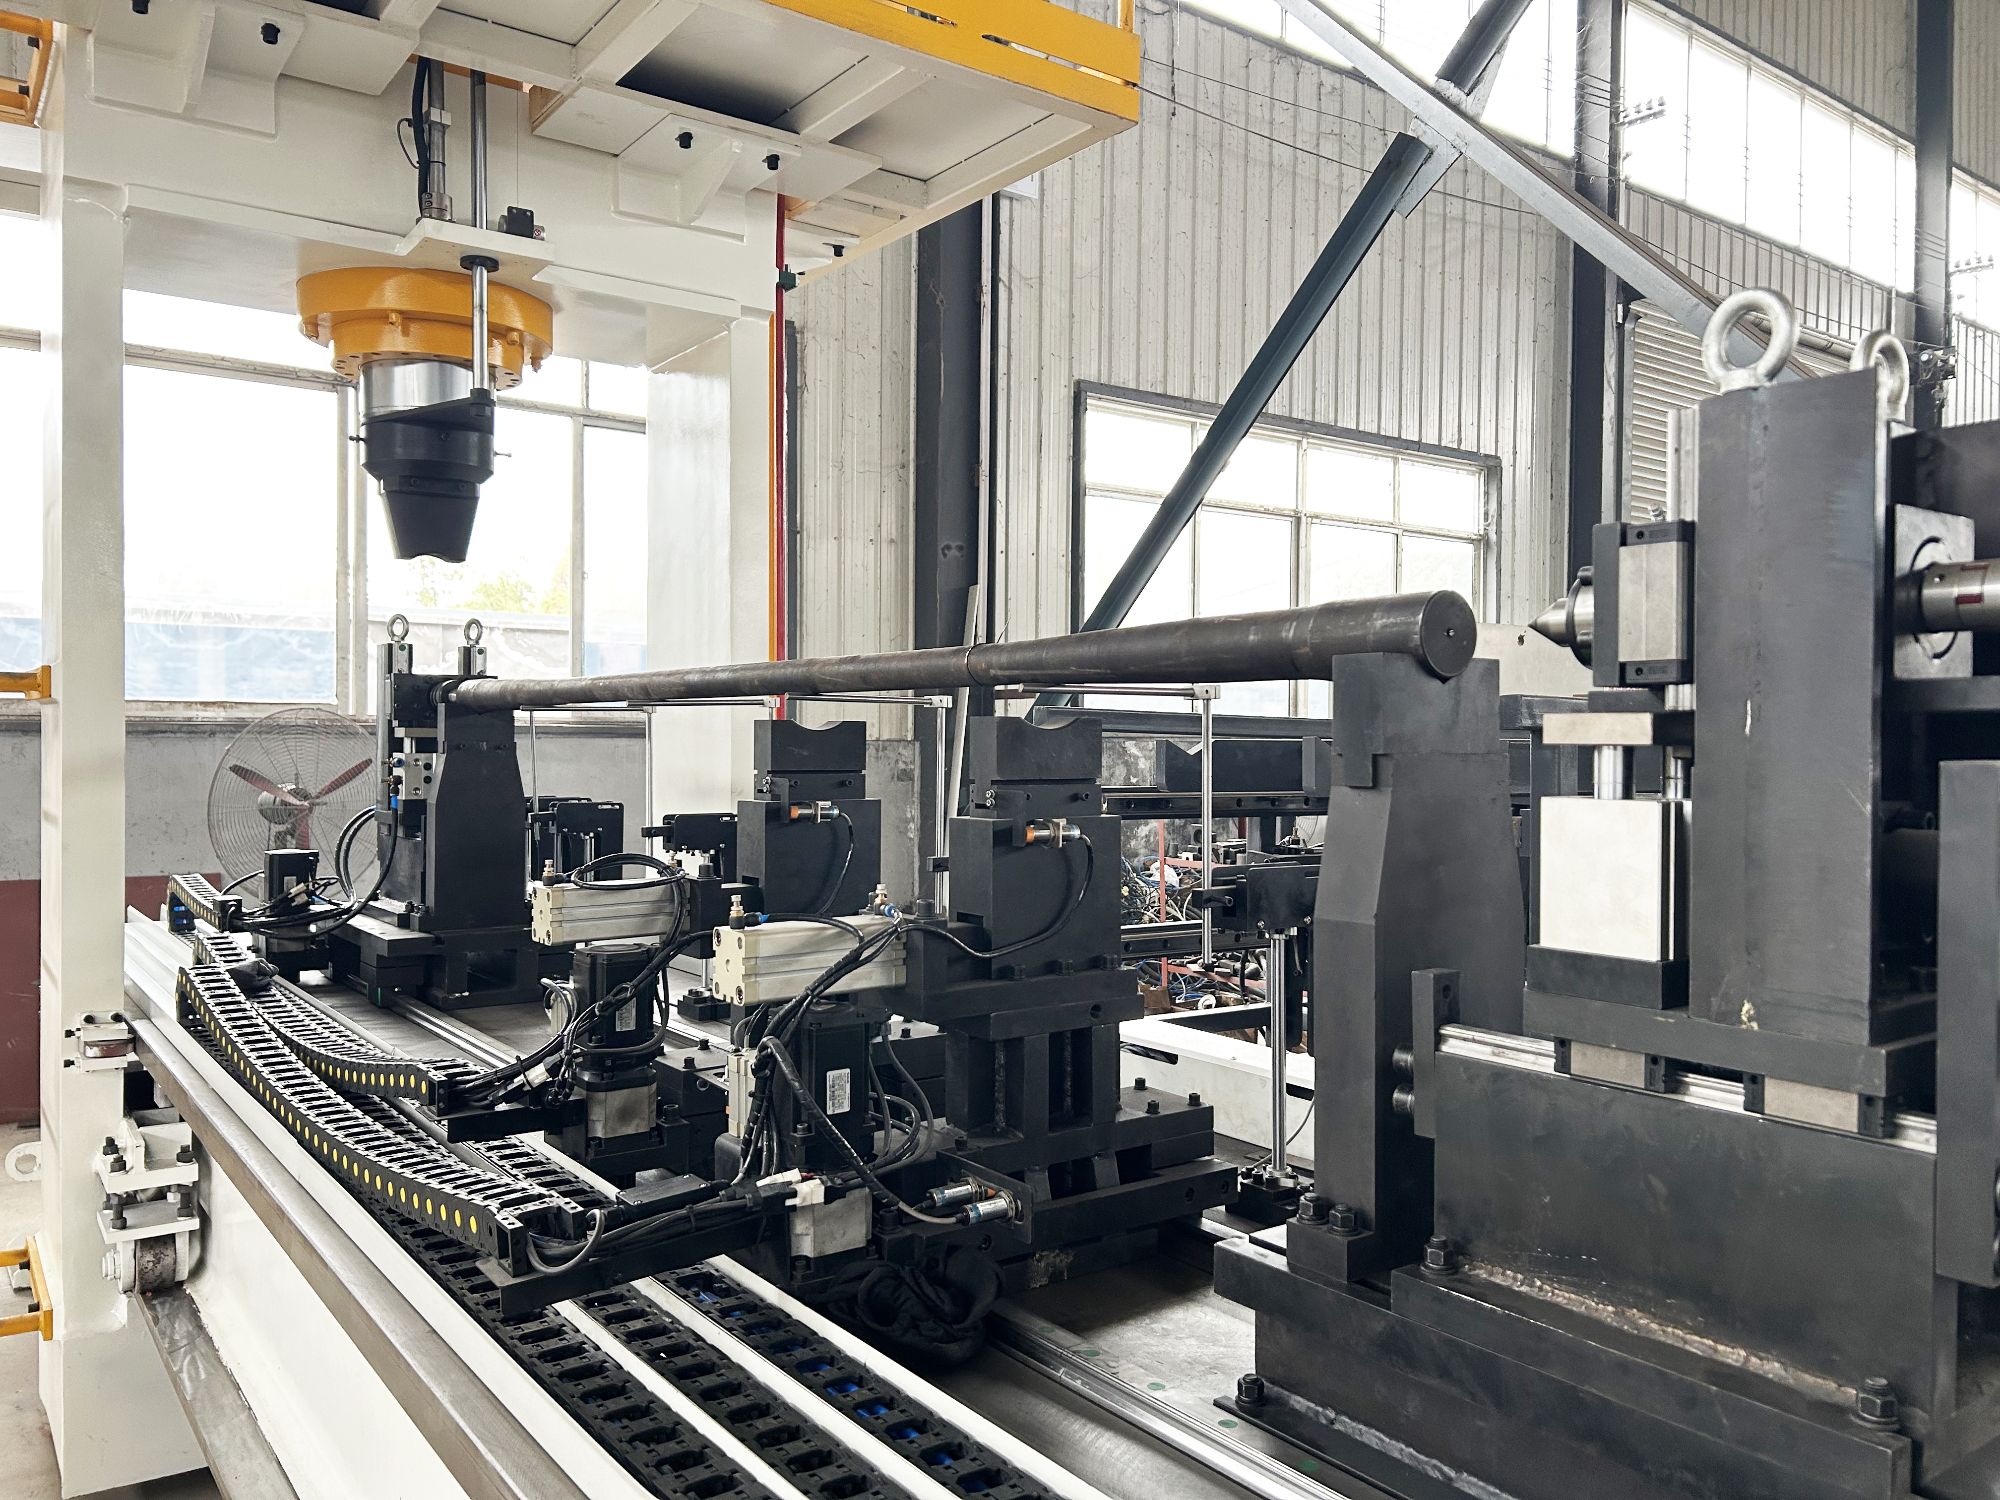
Мы внедряли процессы, где одна и та же ячейка обрабатывает чугунные валы, а затем переключается на стальные трубы сменой программы. Такая гибкость важна при работе с малыми партиями.
Ключевые выводы
Если коробление чугуна приводит к браку или переделкам, начните с измерения детали после каждой операции. Выясните, где именно происходит смещение. Правильно поддерживайте деталь, используйте коррекцию точечным давлением вместо сильного изгиба и автоматизируйте процесс, если нужны стабильные результаты. Для сложных геометрий или больших объёмов стоит провести пробную правку на ваших реальных деталях.
Не стесняйтесь обращаться через нашу страницу контактов, если хотите обсудить вашу проблему с короблением.