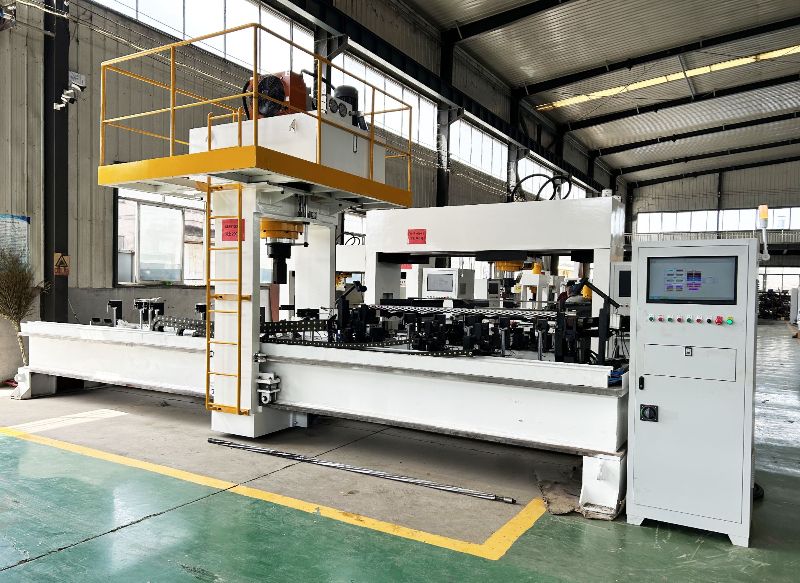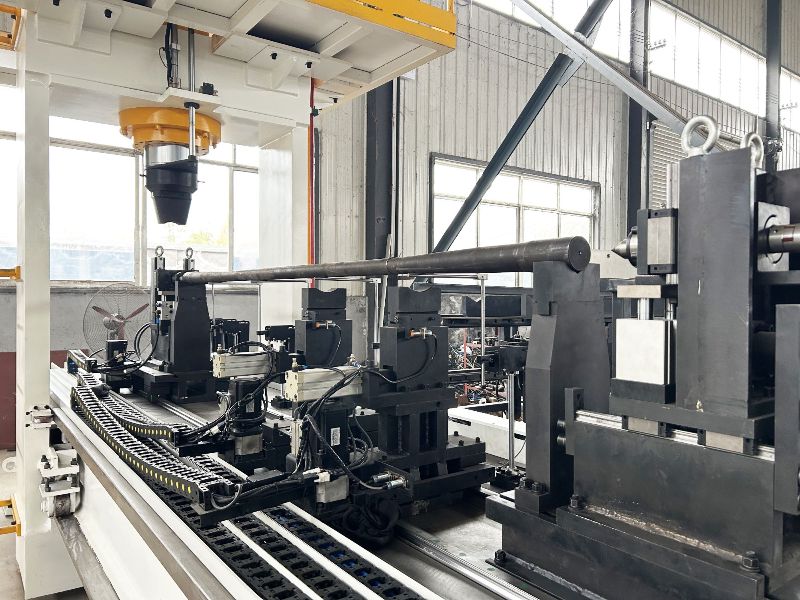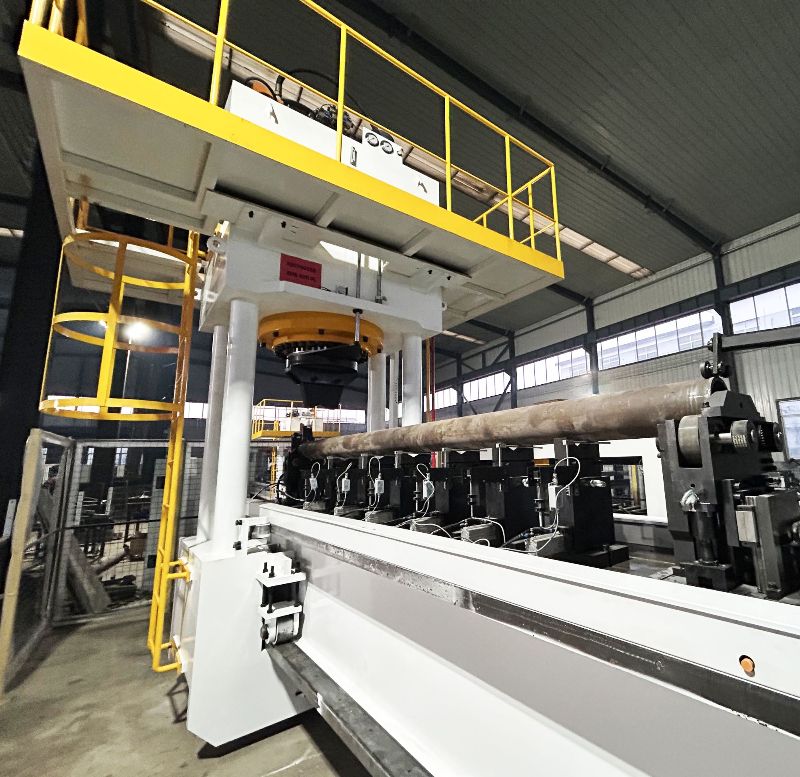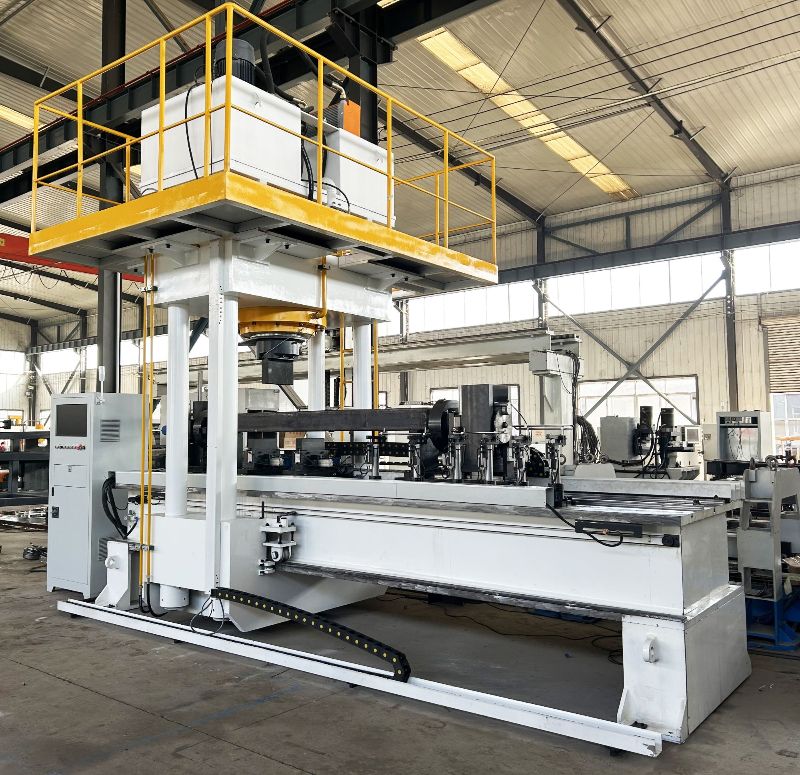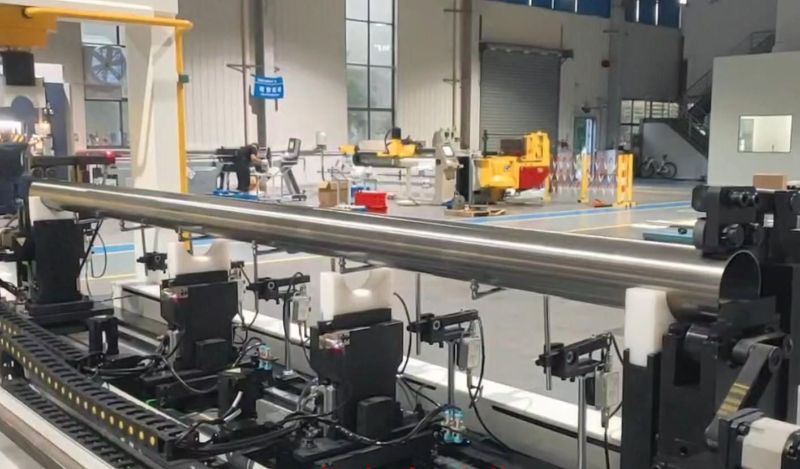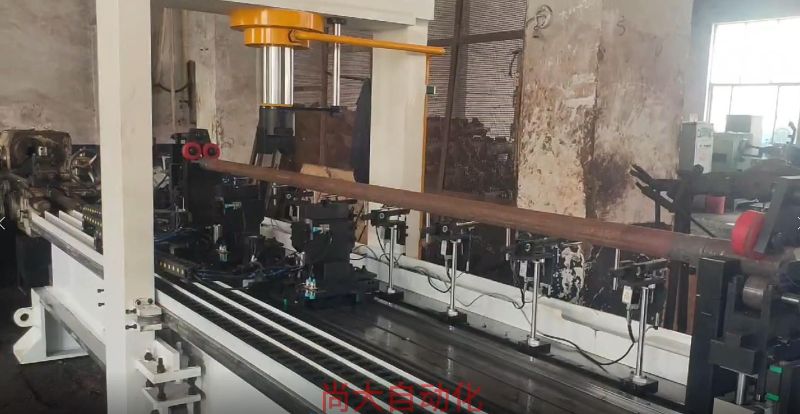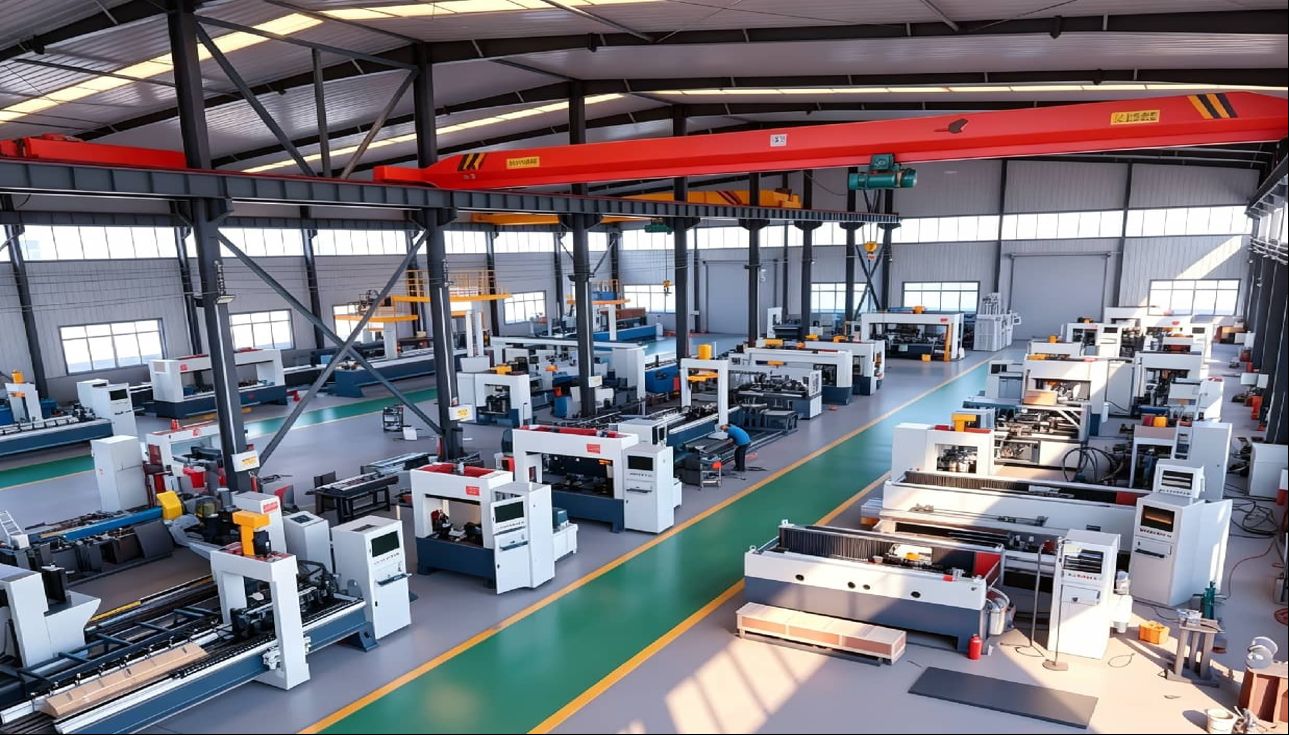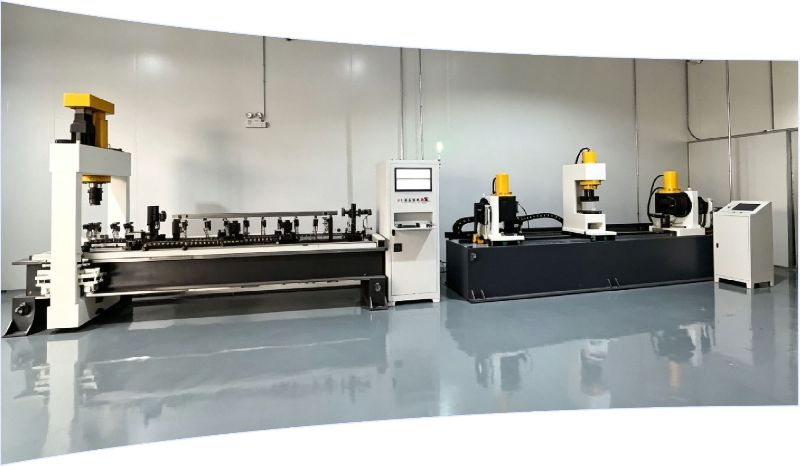
Máquina enderezadora automática para tubos de refrigeración líquida
Los tubos de refrigeración líquida necesitan un enderezado que no abolle las paredes finas. Así es como las máquinas enderezadoras automáticas miden, corrigen y verifican.
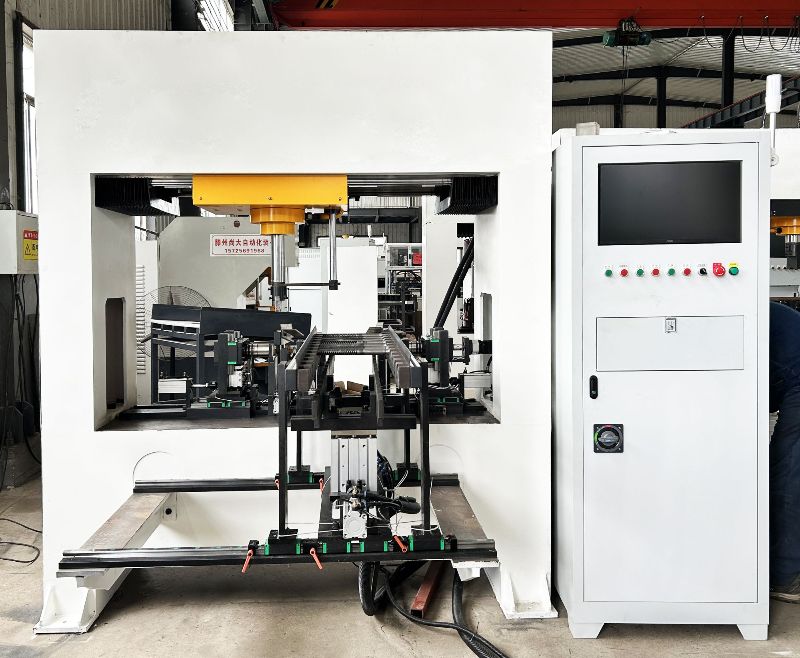
Expert insights on hydraulic straightening technology, industry trends, and best practices.
Los tubos de refrigeración líquida necesitan un enderezado que no abolle las paredes finas. Así es como las máquinas enderezadoras automáticas miden, corrigen y verifican.
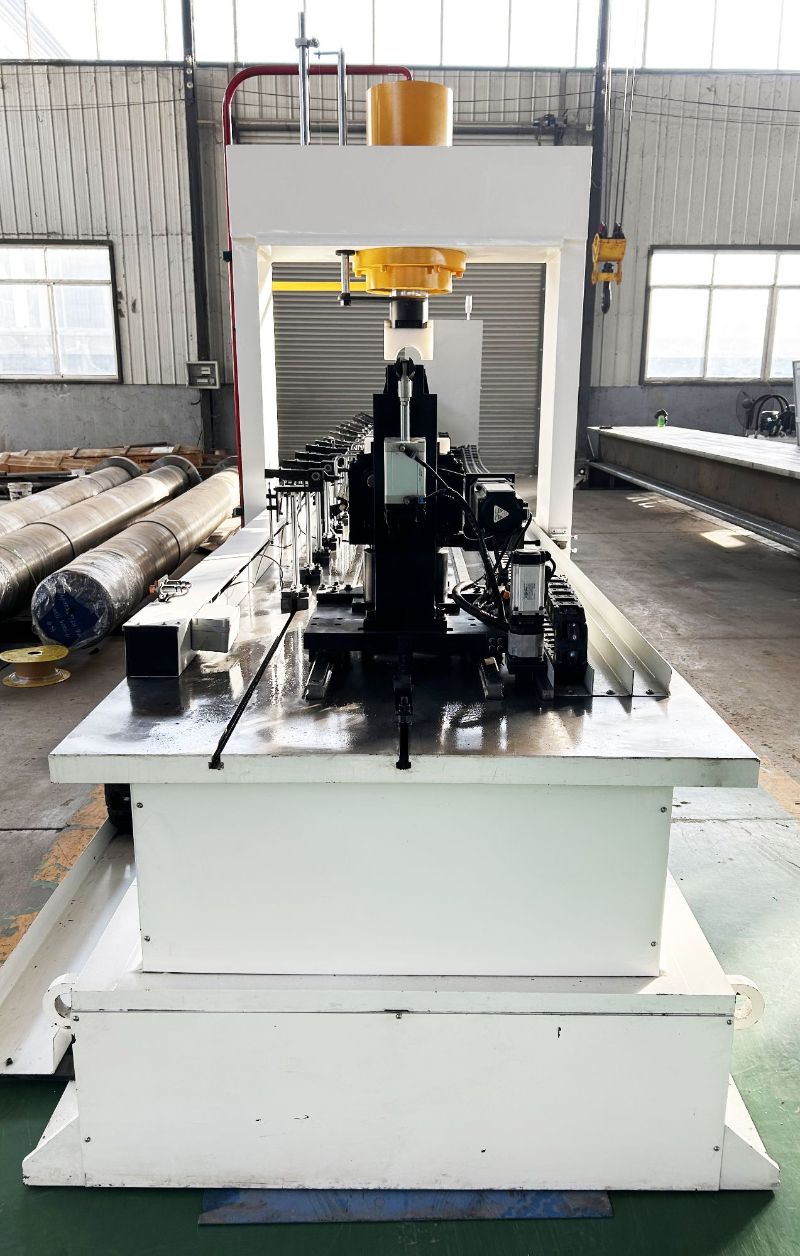
La distorsión de los ejes por tratamiento térmico no puede eliminarse por completo. Aprenda por qué ocurre y cuándo el enderezado hidráulico es la solución final práctica.
La distorsión del hierro fundido después del mecanizado crea piezas combadas y torcidas. El enderezado mediante presión puntual corrige sin grietas. Contacte a Shangda.
El acero tratado térmicamente se puede enderezar con presión puntual, medición multipunto y monitoreo de grietas. Conozca lo que el proceso realmente requiere.
No todos los cigüeñales doblados necesitan sustitución. Desglosamos qué causa las dobleces, cuándo funciona el enderezado y dónde las prensas automatizadas hacen que la reparación sea práctica.
La deformación de la barra colectora por tensiones internas puede arquear, torcer o alabear los perfiles. El enderezado automático mediante presión puntual corrige hasta 0,01 mm sin dejar marcas.
La deformación de las barras suele comenzar con tensiones del laminador y el tratamiento térmico. El enderezado automatizado por presión puntual lo corrige a 0,01 mm sin dejar marcas.
Los tubos de aluminio a menudo se comban debido al esfuerzo residual o a la manipulación. Aprenda comprobaciones de rectitud repetibles, métodos de corrección seguros, cuándo desechar y cuándo vale la pena la automatización.
Las barras de aleación se doblan por tensiones residuales o por manipulación. Aprenda a verificar la excentricidad, use el enderezado hidráulico para desviaciones controladas y evite soluciones arriesgadas.
Un inspector dice que un eje está bien a 0,20 mm. Otro rechaza la misma pieza a 0,25 mm.
Cuando un eje o una barra de 4140 mecanizados salen del tratamiento térmico con una combadura visible, es fácil culpar al temple.
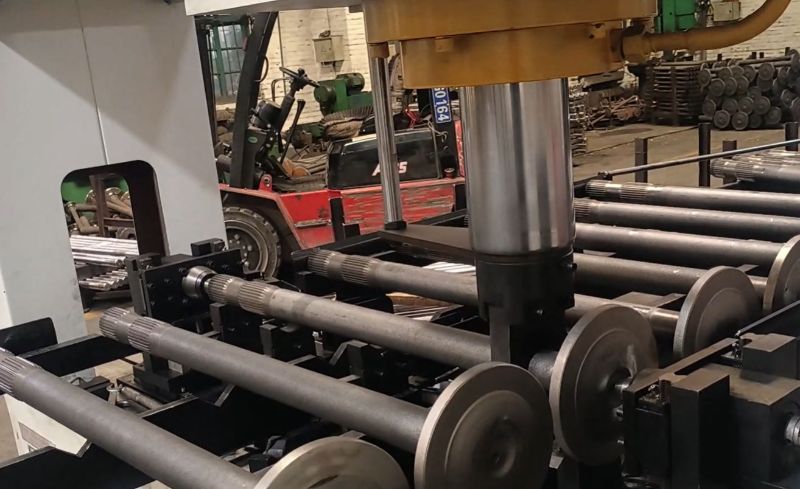
La máquina mide el descentrado del eje en múltiples puntos, calcula la carrera de prensa y la posición exactas necesarias, y aplica fuerza en lazo cerrado, alcanzando a menudo una rectitud de hasta 0,01 mm.
El descentramiento que estaba dentro de 0,02 mm antes del tratamiento térmico de repente salta a 0,3 mm, 0,5 mm o peor. Es uno de esos dolores de cabeza que conoce cualquier taller de producción.