
El hierro fundido parece estable, hasta que deja de serlo
Se mecaniza un eje de hierro fundido, se comprueba en el banco y da las medidas correctas. Se somete a tratamiento térmico o a torneado en desbaste y, de repente, se empieza a perseguir una comba de unas décimas, una torsión o una falta de redondez que antes no existían. El hierro fundido tiene fama de ser estable, pero en el trabajo de producción real la distorsión es frecuente. La vemos en ejes hexagonales, preformas de engranajes, carcasas de bombas y barras largas. El problema no siempre es la pieza fundida en sí. A menudo es cómo las tensiones residuales, los cambios de sección y el mecanizado actúan juntos para mover la pieza.
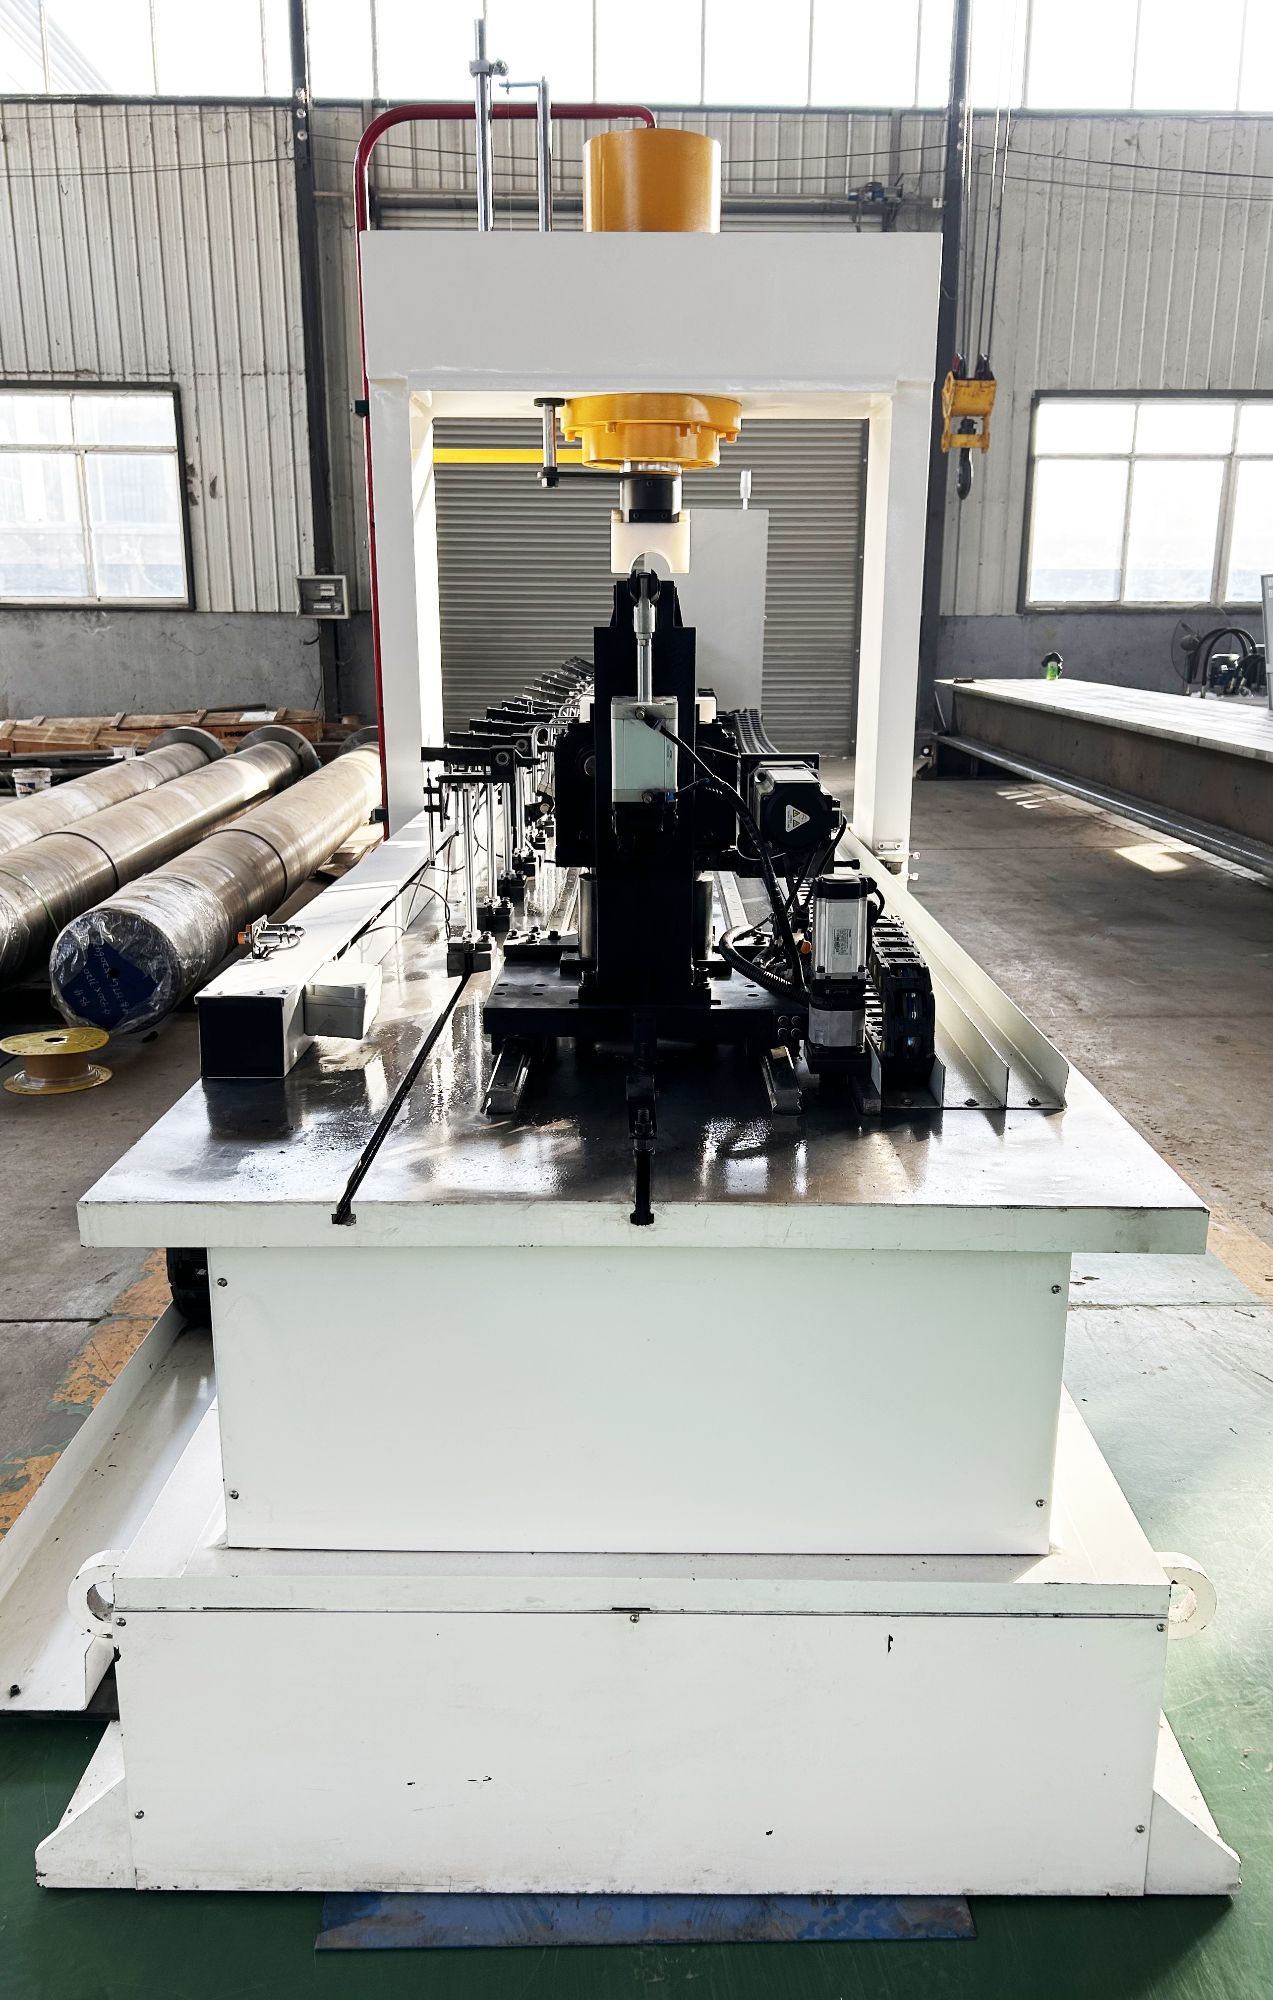
La buena noticia: el hierro fundido normalmente se puede corregir sin agrietar ni marcar la superficie—si se utiliza el tipo correcto de enderezado. Prensarlo en una sola carrera fuerte es buscarse problemas. La solución práctica es un enfoque controlado, punto por punto.
De dónde viene la distorsión del hierro fundido
Cuando una pieza fundida se enfría, las secciones gruesas retienen el calor más tiempo que las nervaduras o bridas delgadas. Eso crea tensiones residuales. Después, el mecanizado elimina de forma desigual la capa exterior tensionada. La pieza se reequilibra por sí sola—normalmente adoptando una comba o una torsión. El tratamiento térmico puede hacer lo mismo. Hemos tenido piezas que salen del alivio de tensiones con menos de medio milímetro de movimiento y que aun así causaron grandes problemas en etapas posteriores.
Otro factor es la estructura de grafito del hierro fundido. Es resistente a compresión, pero poco tolerante a tracción. Así que cuando se fuerza un eje doblado a volver a su sitio de un solo movimiento, la superficie exterior puede agrietarse antes de que la comba ceda por completo. Por eso un proceso de enderezado para hierro fundido necesita muchas correcciones pequeñas, no un solo empujón grande.
Corregir el hierro fundido sin agrietarlo
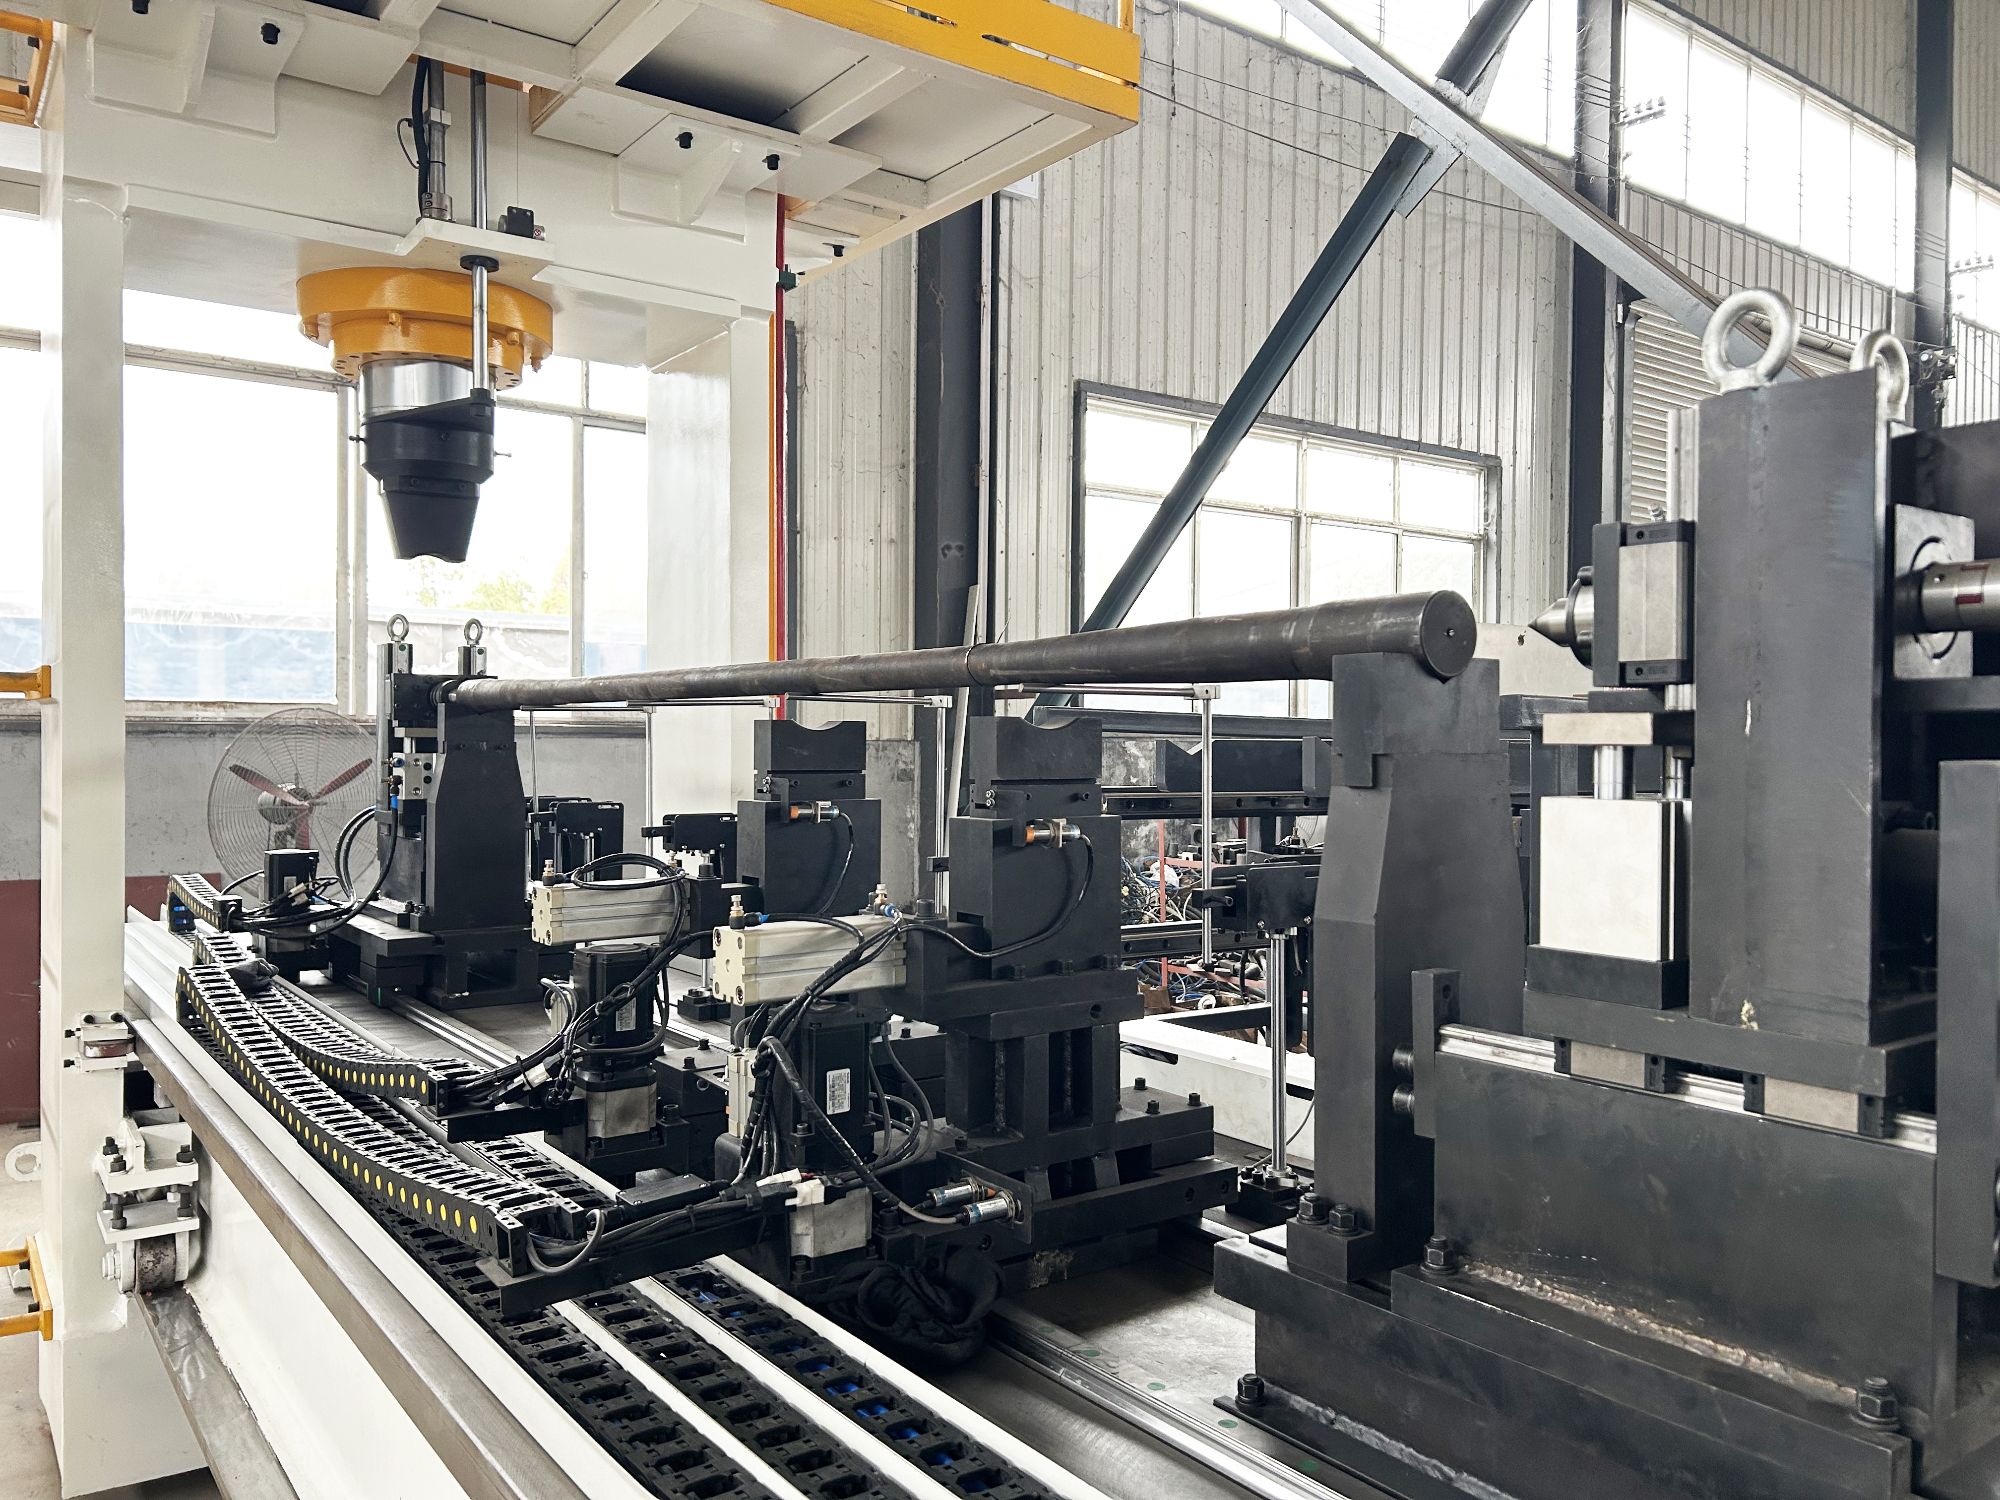
En nuestro taller recurrimos al enderezado por presión puntual. La pieza se apoya en posiciones específicas, un palpador o sensor mide la excentricidad en varios puntos, y una prensa controlada aplica presión exactamente en el punto alto. La máquina comprueba de nuevo, ajusta y repite. Como la corrección es local y gradual, se evitan los arañazos profundos, las hendiduras y las microfisuras que provienen de martillar o de doblar con la prensa en toda la longitud.
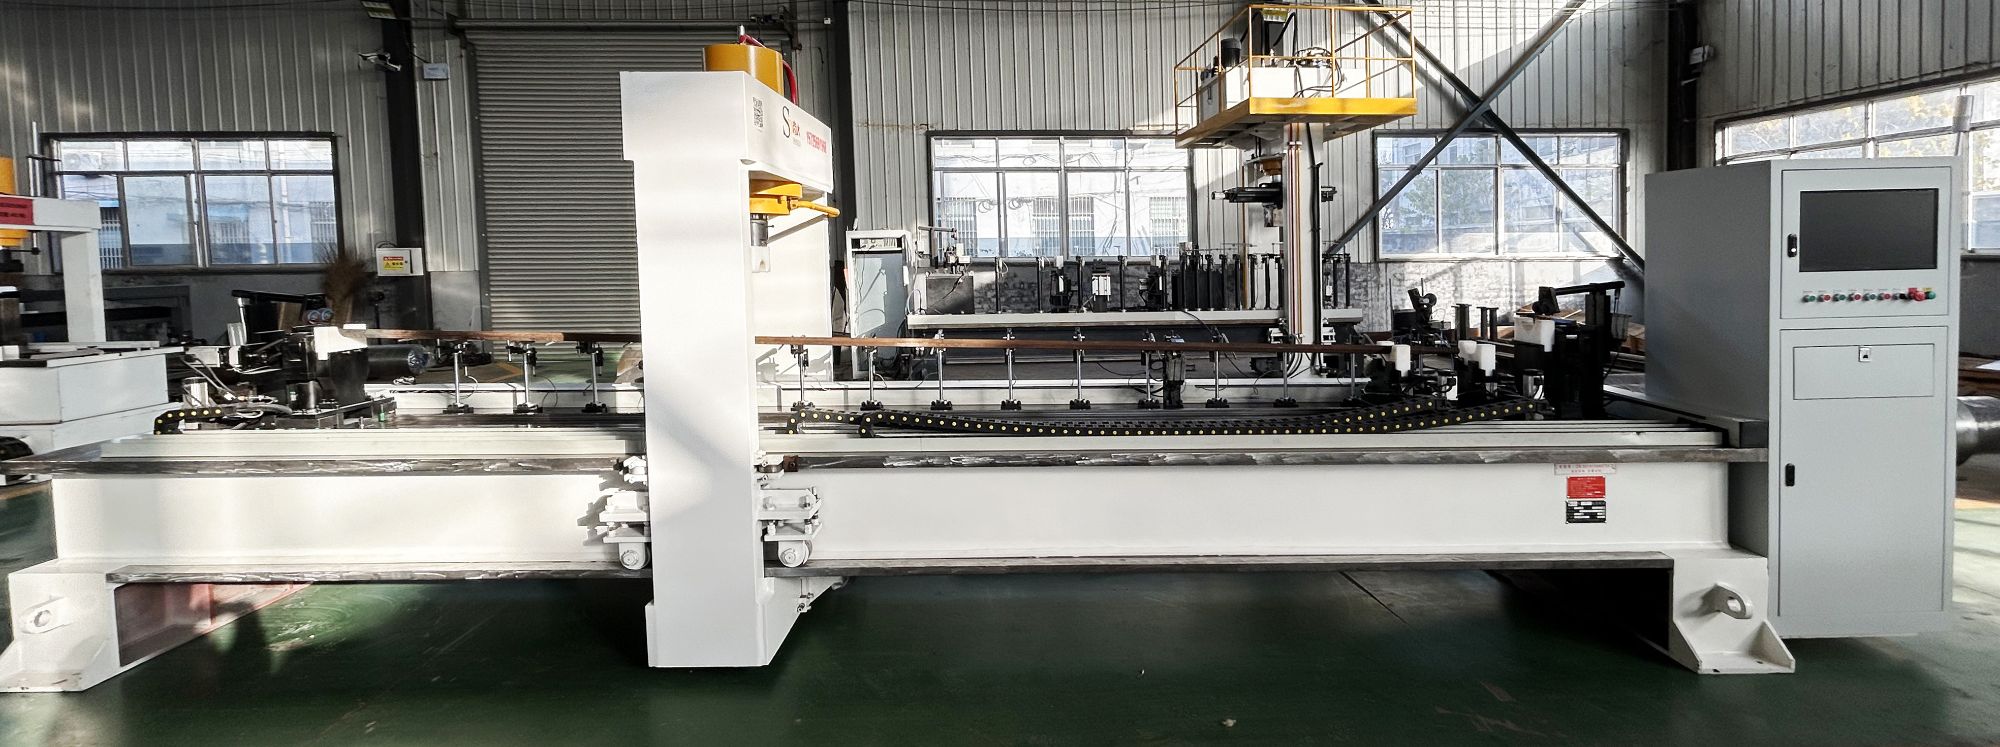
Con los ejes hexagonales de hierro fundido, por ejemplo, medimos a través de varias caras planas y corregimos el eje unas pocas centésimas cada vez. El aprendizaje basado en IA ayuda a la máquina a recordar cómo responde un lote concreto, de modo que el tiempo de ciclo disminuye después de las primeras piezas. Una precisión de enderezado de hasta 0,01 mm es realista una vez ajustado el proceso.
No es magia. Si una pieza fundida tiene una cavidad interna grave o una grieta preexistente, el enderezado puede empeorarla. Una comprobación rápida de grietas—especialmente en piezas críticas—debería hacerse antes de la corrección.
Hacer que el proceso sea repetible
El enderezado manual funciona para unas pocas piezas, pero resulta caro en volumen. Un operador con una prensa puede dedicar 10 minutos por pieza y aun así no obtener el mismo resultado dos veces. Una máquina de enderezado automática cambia eso. Un solo operador puede gestionar varias celdas. La máquina carga la pieza, mide, corrige y descarga sin intervención manual. Si se conecta a un MES, se registran todas las curvas de corrección y el valor final de excentricidad.
Hemos integrado procesos en los que la misma celda maneja ejes de hierro fundido y luego cambia a tubos de acero con un cambio de programa. Esa flexibilidad importa cuando se trabaja con lotes pequeños.
Conclusiones clave
Si la distorsión del hierro fundido está provocando piezas desechadas o reprocesos, empiece por medir la pieza a la salida de cada operación. Averigüe dónde se produce el movimiento. Apoye la pieza correctamente, use corrección por presión puntual en lugar de doblado fuerte, y automatice si necesita resultados consistentes. Para geometrías difíciles o grandes volúmenes, vale la pena hacer una prueba de enderezado con sus piezas reales.
No dude en ponerse en contacto a través de nuestra página de contacto si quiere hablar sobre su problema de distorsión.