
Por qué los ejes se mueven después del tratamiento térmico
Si alguna vez has sacado un eje del temple y lo has visto presentar una excentricidad de unas décimas o incluso milímetros, ya conoces el problema. La distorsión por tratamiento térmico no es señal de que tu proceso esté completamente mal. Es la respuesta de la pieza a cambios térmicos y metalúrgicos que ocurren más rápido de lo que el material puede relajarse. Puedes reducirla, pero no puedes eliminarla por completo mediante ingeniería. Eso cambia dónde pones tu esfuerzo.
Qué causa realmente la distorsión
Gradientes de temperatura
Un eje rara vez se calienta o se enfría de manera uniforme. La superficie recibe primero el calor del horno o el medio de temple, mientras que el núcleo se queda atrás. Esto crea un gradiente de temperatura pronunciado. El metal caliente se expande, el metal más frío se contrae y, cuando esas dos regiones están unidas en una misma pieza, se acumulan tensiones internas. El resultado es flexión, torsión u ovalización, según la geometría del eje.
Cambios de fase y tensiones residuales
A medida que el acero se enfría desde la austenita, se transforma en martensita, bainita o perlita, según el tamaño de la sección y la velocidad de enfriamiento. La martensita ocupa más volumen que la austenita de la que procede. Si el exterior se transforma mientras el interior aún está caliente y blando, esos cambios de volumen no ocurren de manera uniforme. Acabas con tensiones residuales atrapadas. Más tarde, cuando mecanizas o rectificas, esas tensiones pueden liberarse y el eje se mueve de nuevo.
Geometría y sujeción
Los ejes largos y esbeltos son naturalmente más propensos a la distorsión que los cortos y robustos. Las características asimétricas, como chaveteros, estrías, escalones y agujeros, se enfrían a velocidades diferentes. La sujeción con utillaje también puede formar parte del problema. Si un utillaje sujeta la pieza con demasiada rigidez durante el calentamiento o el enfriamiento, impide la libre expansión y contracción, lo que añade tensiones en lugar de reducir el movimiento.
Prevención frente a corrección: en qué ayuda cada una
La prevención consiste en reducir la magnitud de la distorsión antes de que ocurra. Eso incluye optimizar la uniformidad del calentamiento, usar velocidades de temple controladas, orientar las piezas para reducir el enfriamiento asimétrico y diseñar utillajes que soporten sin restringir en exceso. El revenido para alivio de tensiones después del templado puede reducir las tensiones residuales, pero rara vez elimina todo el movimiento.
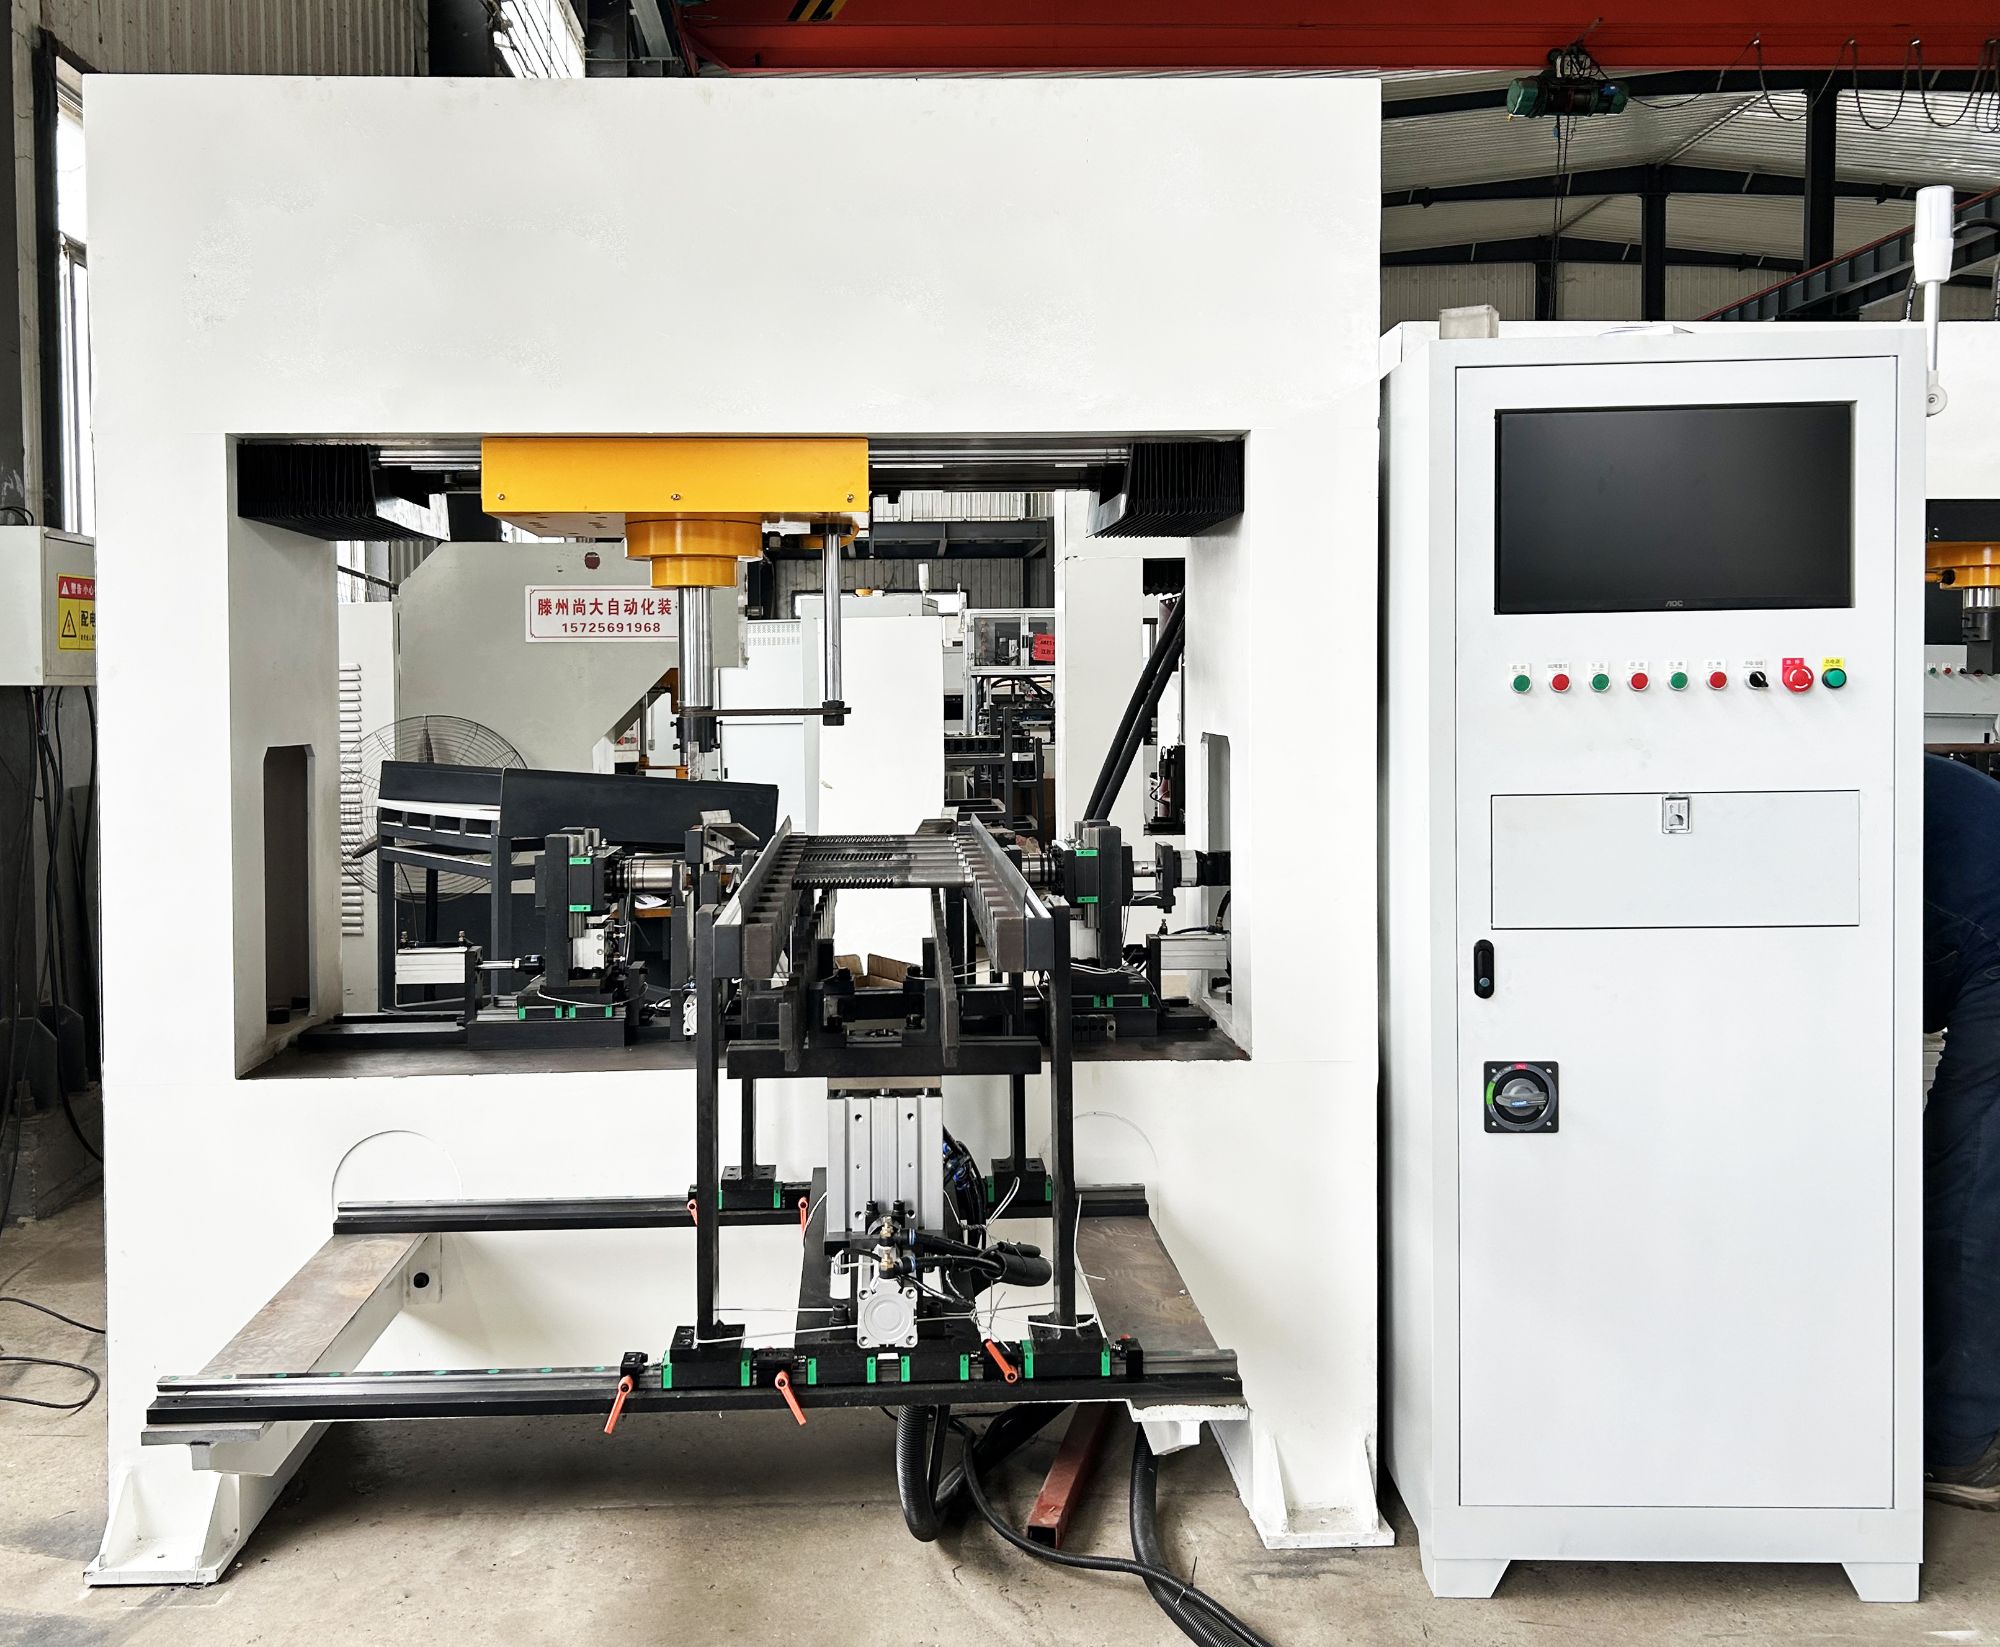
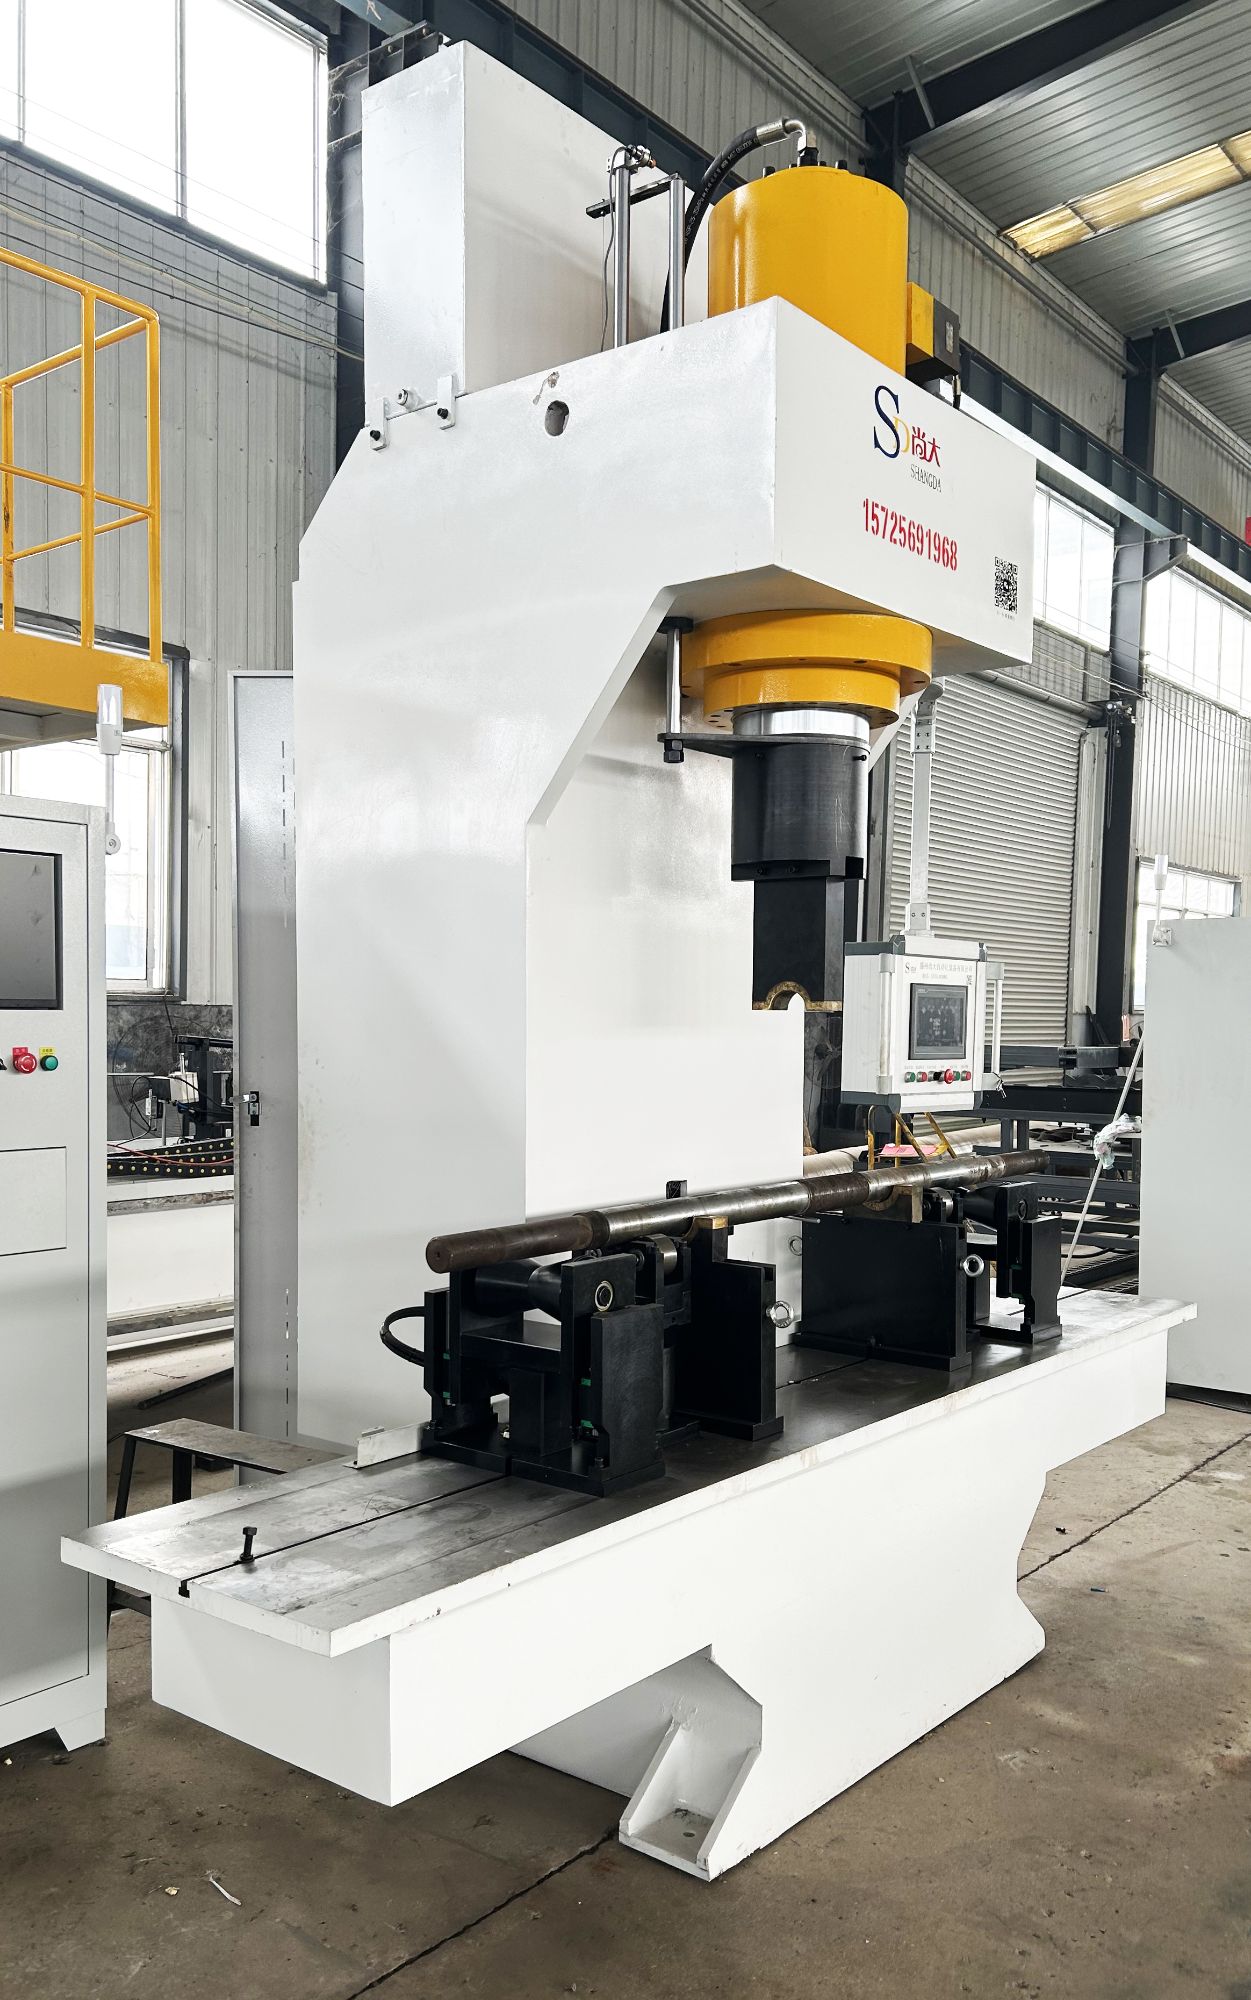
La corrección interviene después de que la pieza ya se ha movido. El enderezado manual con prensa funciona para volúmenes pequeños, pero es lento y depende del operario. El enderezado térmico puede usarse en algunas piezas, pero a menudo altera las propiedades locales. El enderezado hidráulico automatizado es diferente: mide el eje en múltiples puntos, calcula dónde y cuánto presionar, y corrige la flexión con presión puntual — sin rayaduras ni hendiduras.
| Prevención | Corrección posterior al tratamiento |
|---|---|
| Calentamiento uniforme y temple controlado | Enderezado hidráulico automatizado |
| Revenido para alivio de tensiones | Corrección manual con prensa o térmica |
| Soporte con utillaje sin restricción excesiva | Medición multipunto y corrección con presión puntual |
Dónde el enderezado hidráulico es la solución final
No todos los ejes distorsionados deben enderezarse. Si el material es demasiado frágil después del templado, o si la flexión es demasiado pronunciada para la sección, el enderezado puede agrietar la pieza. El límite práctico es simple: si el eje tiene suficiente ductilidad para ser prensado sin fracturarse, y si la distorsión está dentro de un rango que la flexión plástica puede corregir, el enderezado hidráulico automático es un proceso final sólido. Eso abarca muchos ejes de acero tratados térmicamente utilizados en motores, cajas de engranajes, bombas y piezas similares de transmisión de potencia.
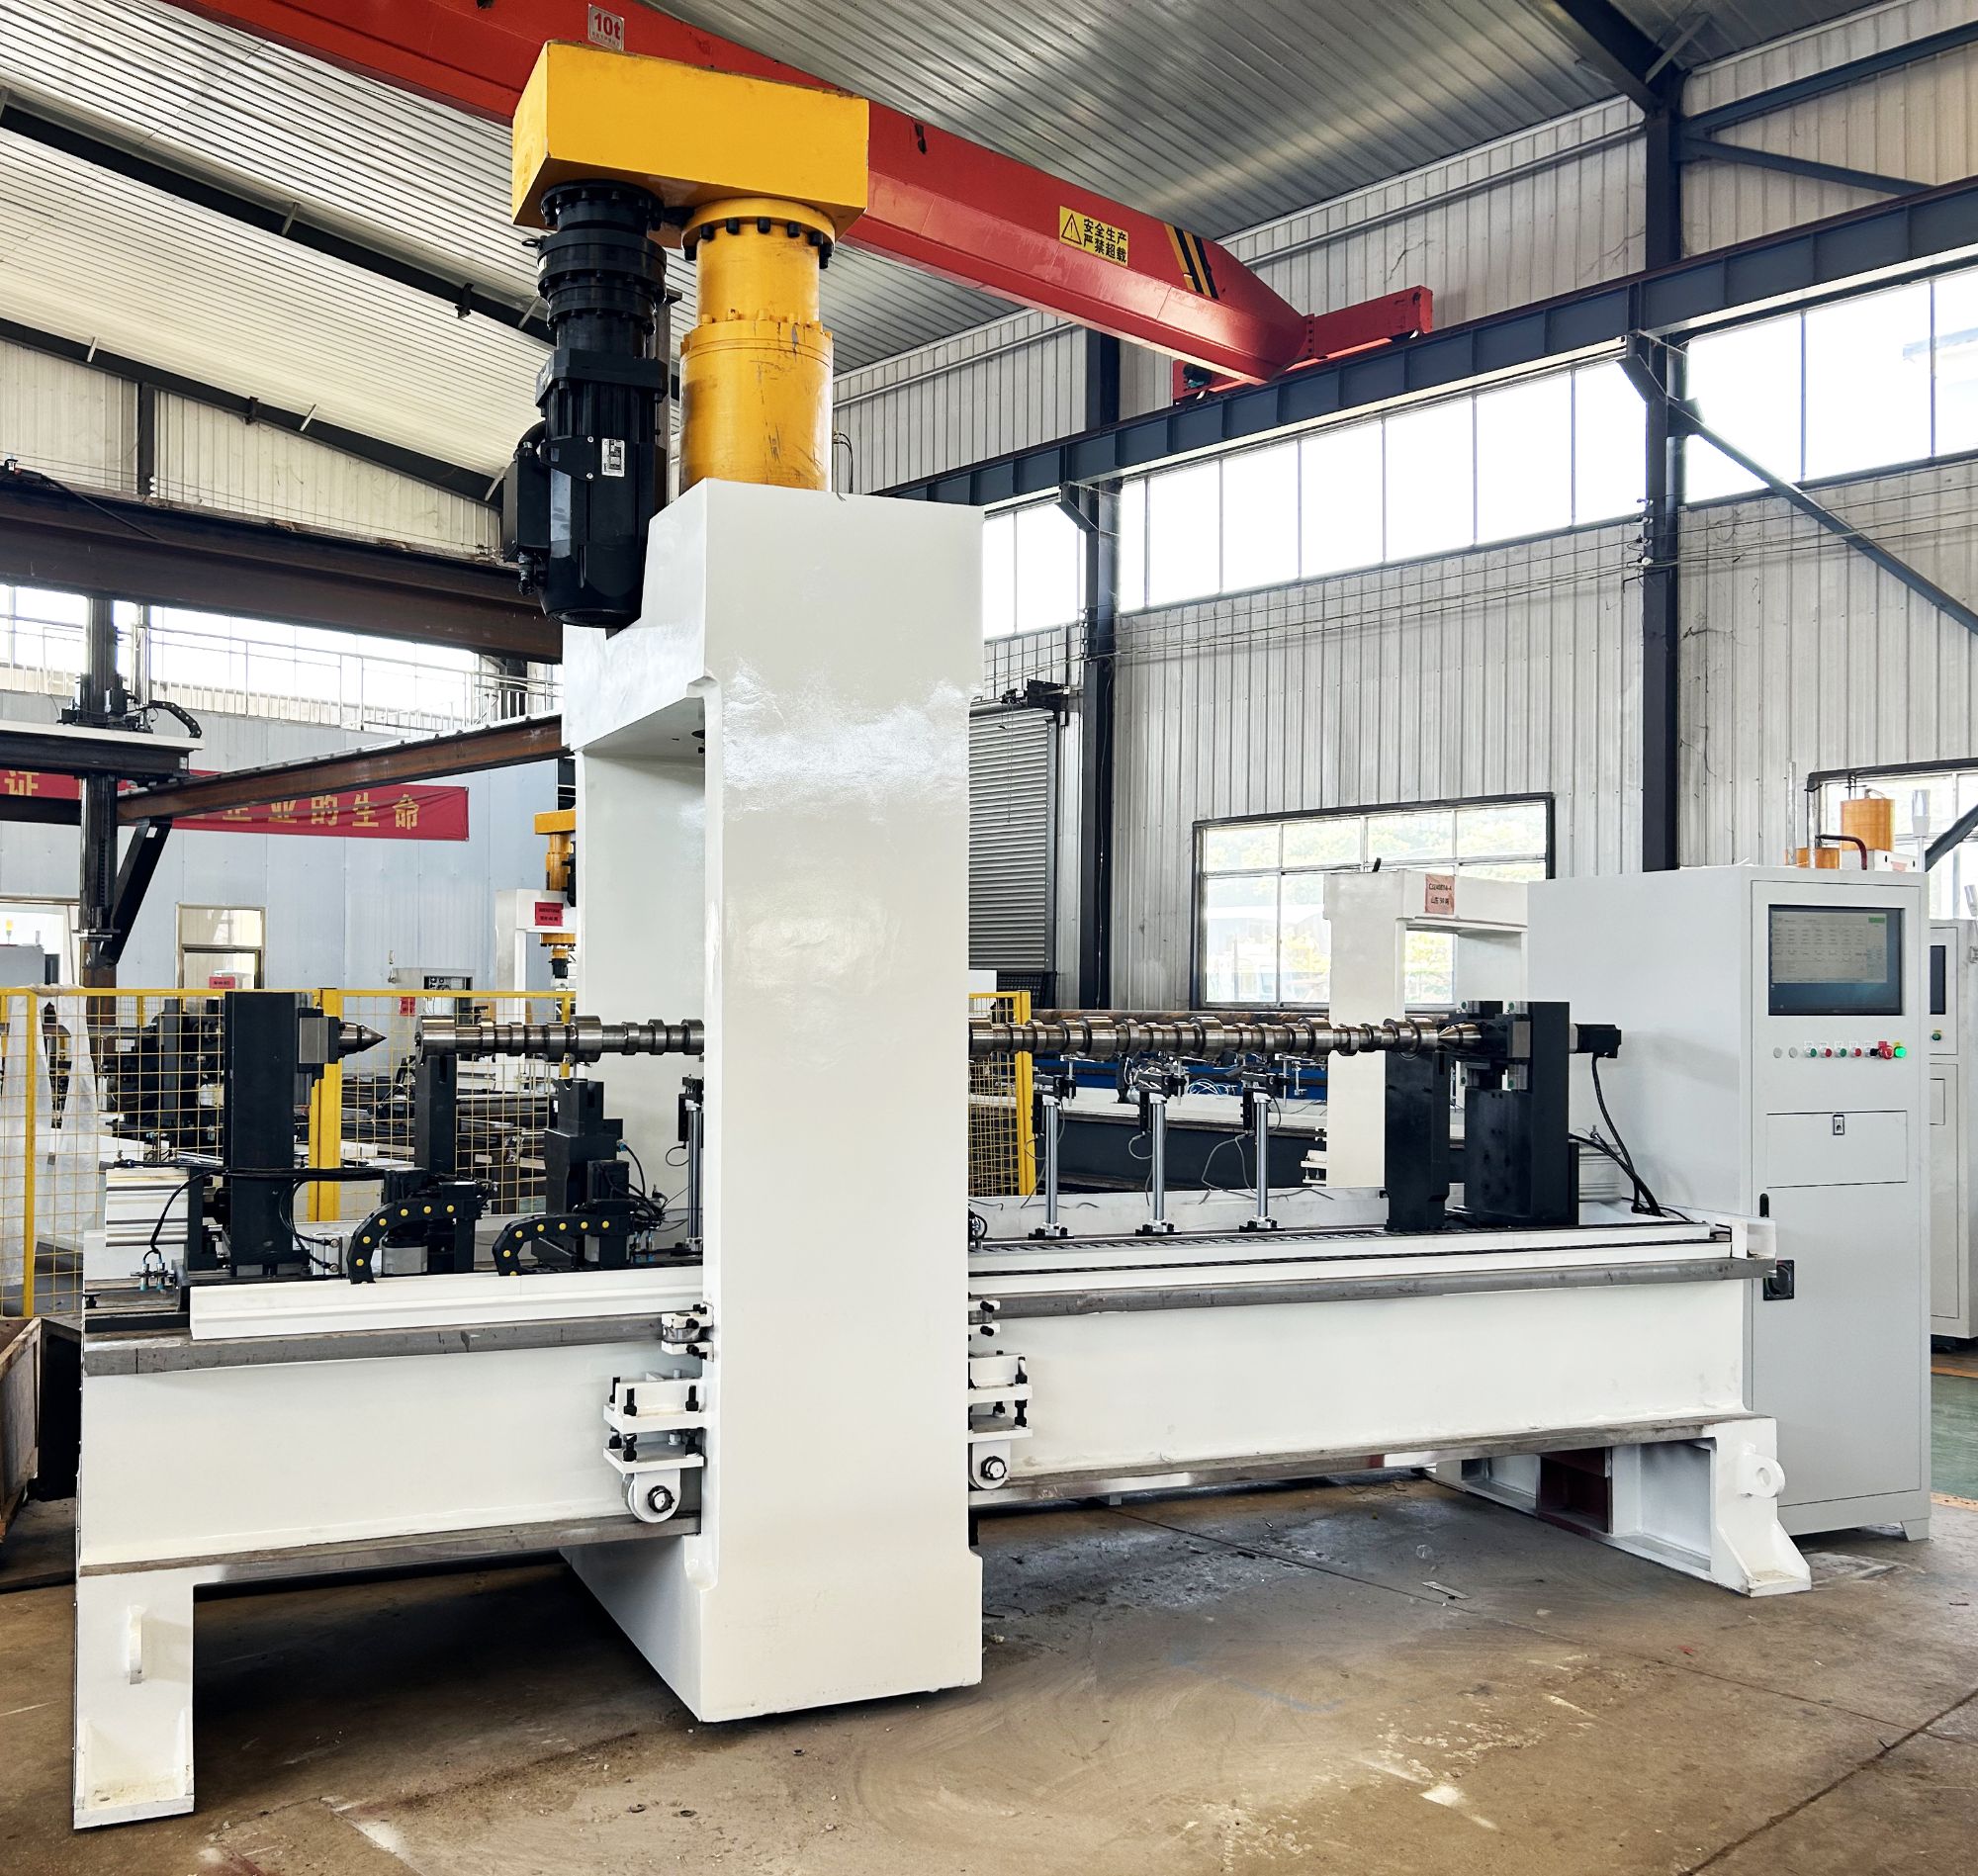
Para estos ejes adecuados, el enderezado hidráulico automático funciona como solución final porque no intenta prevenir la distorsión — corrige la forma real medida. Las máquinas de Shangda, por ejemplo, mantienen una precisión de enderezado de hasta 0,01 mm y funcionan desatendidas 24/7, con un operario gestionando varias máquinas. Los ejes largos o pesados pueden manipularse en unidades tipo pórtico, mientras que una prensa de 200 toneladas maneja secciones transversales más grandes.
Conclusiones prácticas
La distorsión después del tratamiento térmico es una firma del proceso. Se reduce con buenas prácticas térmicas y diseño de utillajes, pero el trabajo se termina con un paso de corrección. Para ejes largos tratados térmicamente con suficiente ductilidad, el enderezado hidráulico automatizado suele ser la solución final más consistente y económica. Si quieres analizar la geometría específica de tu eje y tu ciclo de tratamiento térmico, podemos ayudarte a decidir dónde encaja el enderezado y dónde no. Habla con nuestros ingenieros.