
Por qué las barras colectoras rara vez llegan planas
Las barras colectoras de cobre y aluminio parecen simples: solo son conductores rectangulares. Pero para cuando se han cortado, punzonado, recubierto o tratado térmicamente, muchas ya no están planas. Es posible que veas una ligera comba a lo largo, un alabeo en un extremo o un borde ondulado que crea una separación en la superficie de montaje. Esa deformación es más que un problema estético. Las barras colectoras deben apilarse de forma limpia, hacer contacto total en las uniones atornilladas y encajar en carcasas ajustadas de distribución de energía. Si no lo hacen, se producen contactos eléctricos deficientes, puntos calientes y retrasos en el ensamblaje.
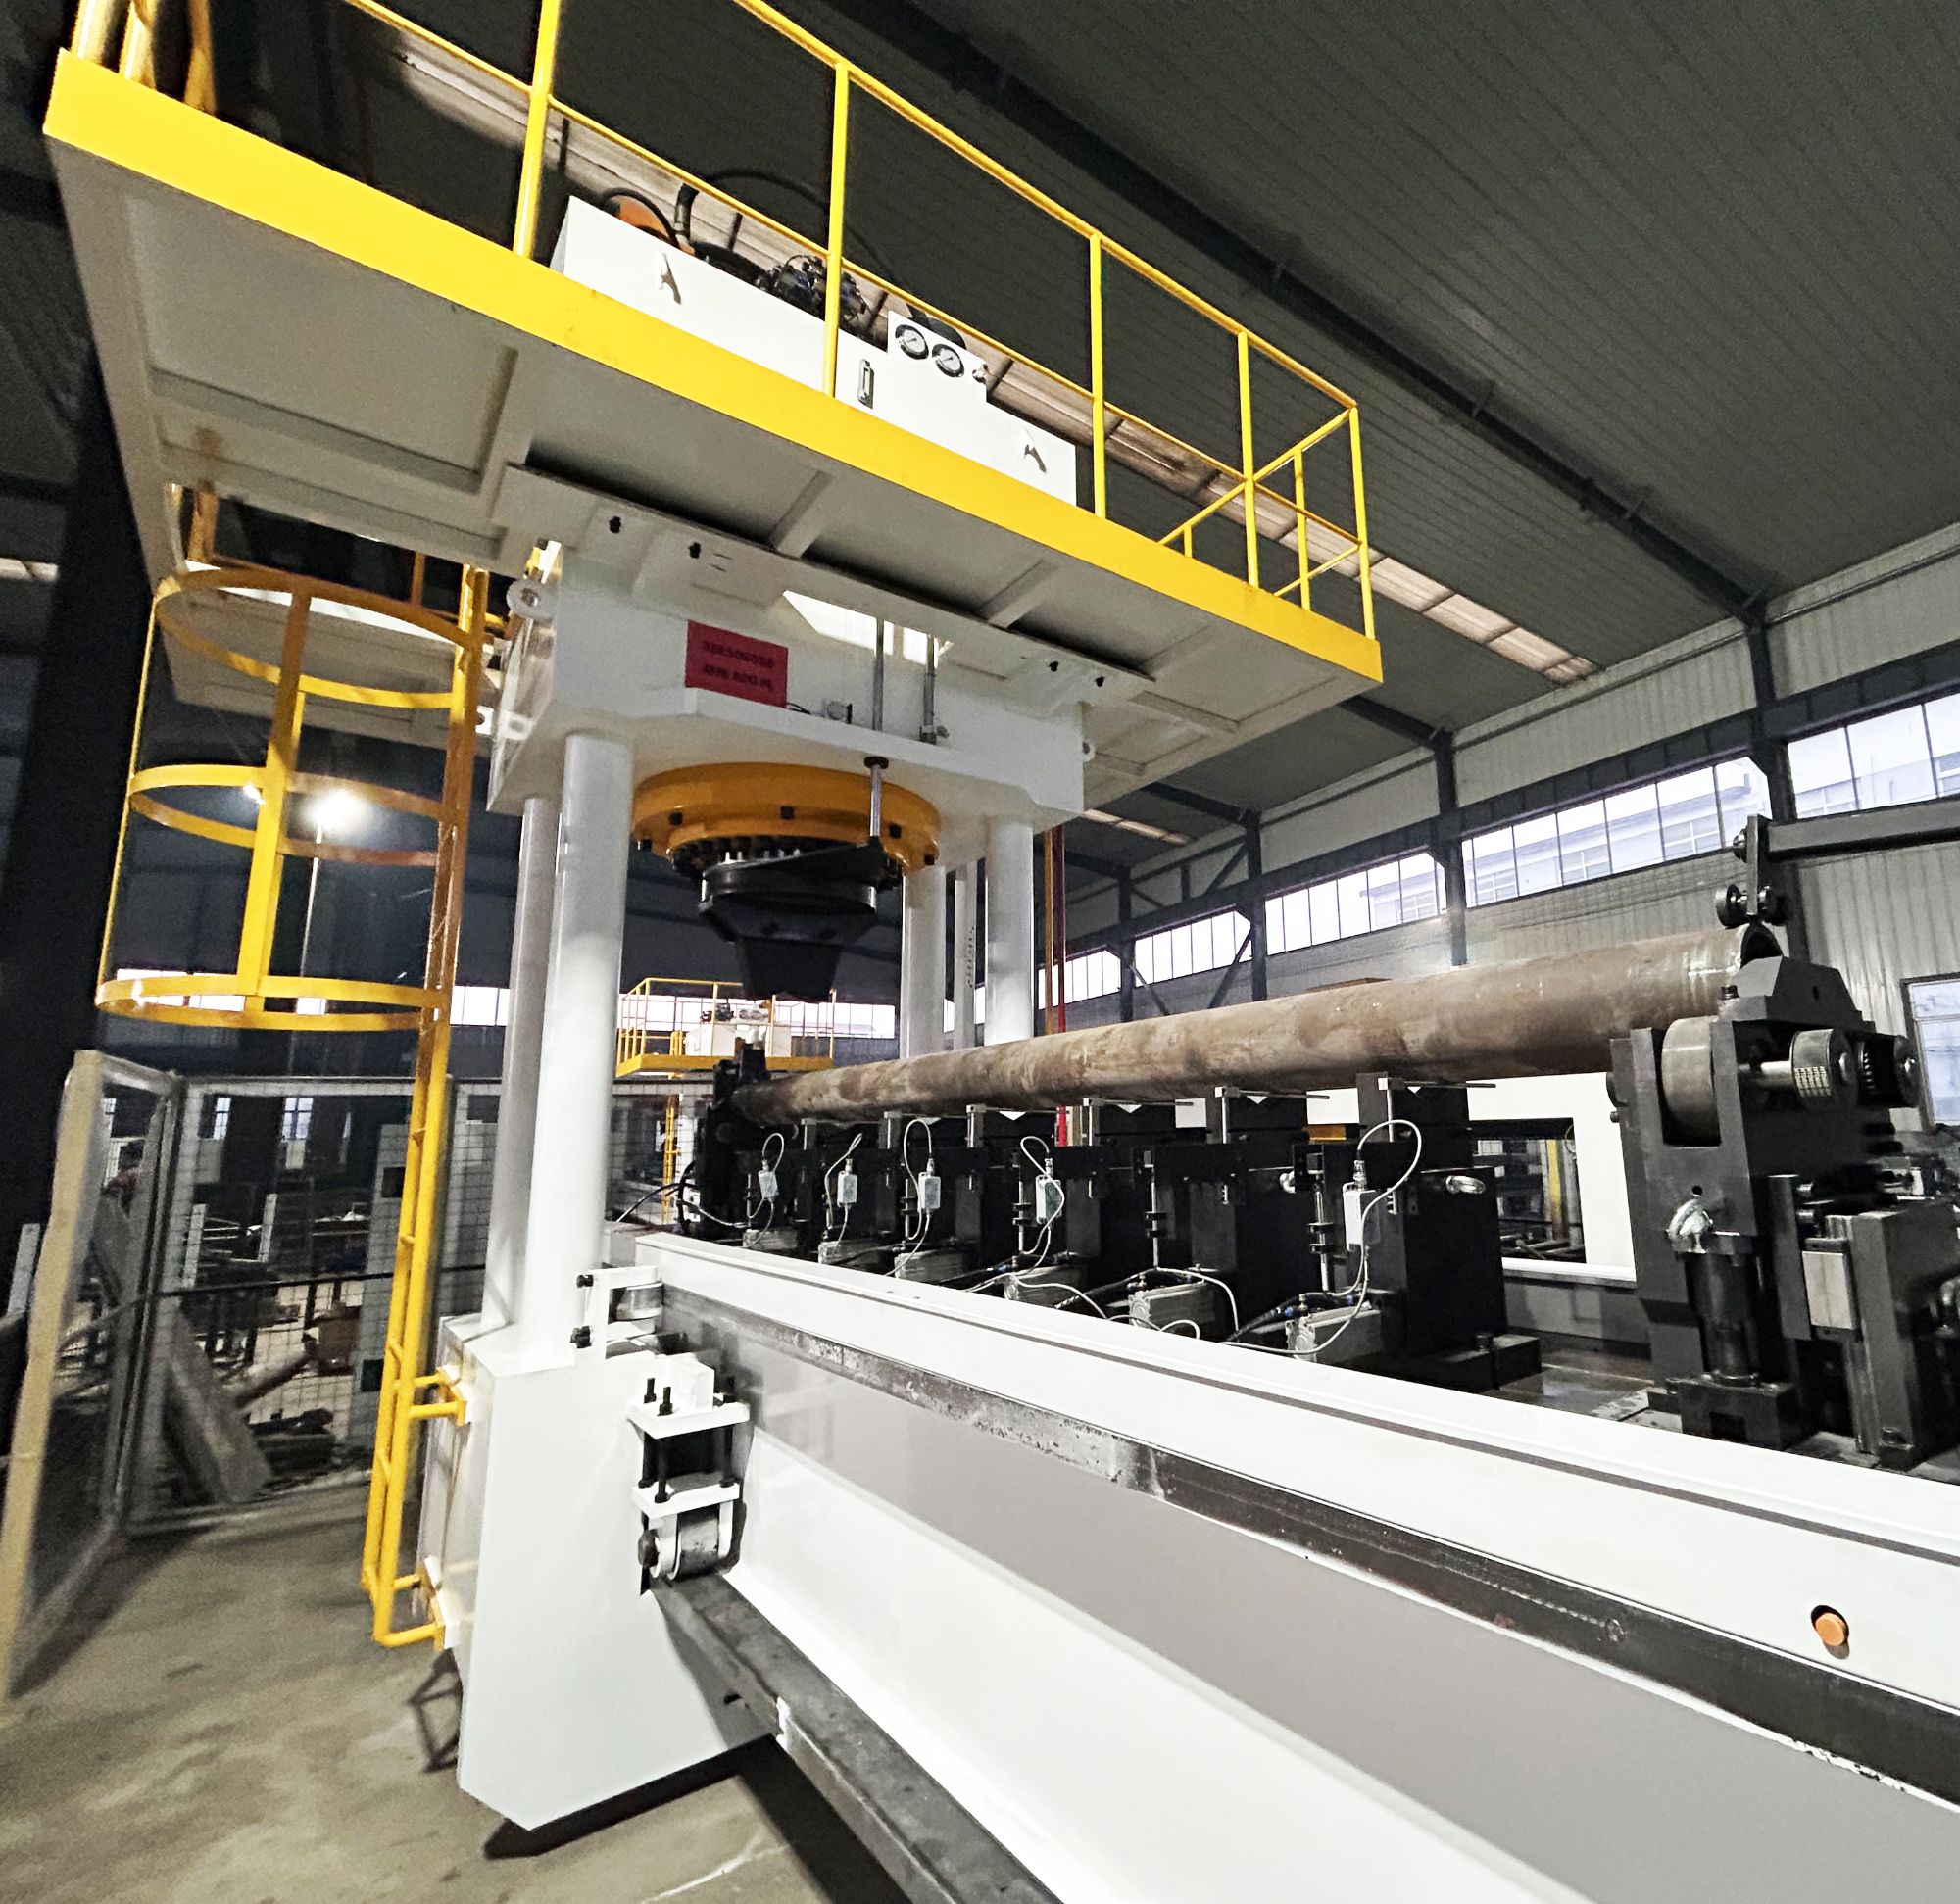
Vemos esto en distribución de energía, vehículos de nueva energía y aplicaciones de refrigeración de servidores. La forma exacta del defecto cambia, pero la causa raíz suele seguir siendo la misma.
Qué causa realmente la deformación
La mayoría de la deformación de las barras colectoras comienza con tensiones internas. La extrusión o el laminado dejan tensiones residuales dentro del material. Cuando cortas, punzonas o mecanizas la barra, esa tensión se libera de forma desigual. La pieza se mueve. Puede combarse a lo largo del eje longitudinal, alabearse o desarrollar una onda en el borde. Las barras más delgadas y las barras largas son especialmente sensibles porque tienen menos material para resistir el movimiento.
Patrones que solemos revisar
- Comba longitudinal: la barra se curva como un plátano y no asienta plana.
- Alabeo: un extremo gira unos grados fuera del plano, por lo que los agujeros de los tornillos ya no se alinean.
- Onda en el borde o torcedura local: una sección corta se deforma cerca de una zona punzonada o un extremo cortado.
El desafío es que el enderezado manual a menudo deja marcas, endurece la superficie por deformación o simplemente no puede mantener una tolerancia lo suficientemente ajustada. Ahí es donde resulta útil el enderezado automático por presión puntual.
Enderezar barras colectoras sin marcar la superficie
Nuestro enfoque es el enderezado por presión puntual. En lugar de martillar o corregir térmicamente, la máquina mide los puntos altos a lo largo de la barra, calcula la pequeña carga inversa necesaria y presiona en posiciones específicas. Como la presión es controlada y localizada, la superficie permanece limpia. No hay arañazos, ni abolladuras, ni daños que puedan afectar la conductividad o requerir un nuevo recubrimiento.
Para el trabajo con barras colectoras, ese nivel de control importa. Una barra de cobre utilizada en una trayectoria de alta corriente no puede permitirse una superficie rugosa en la zona de contacto. El proceso también debe ser repetible, porque los pedidos de barras colectoras a menudo implican cientos o miles de piezas con la misma sección transversal.
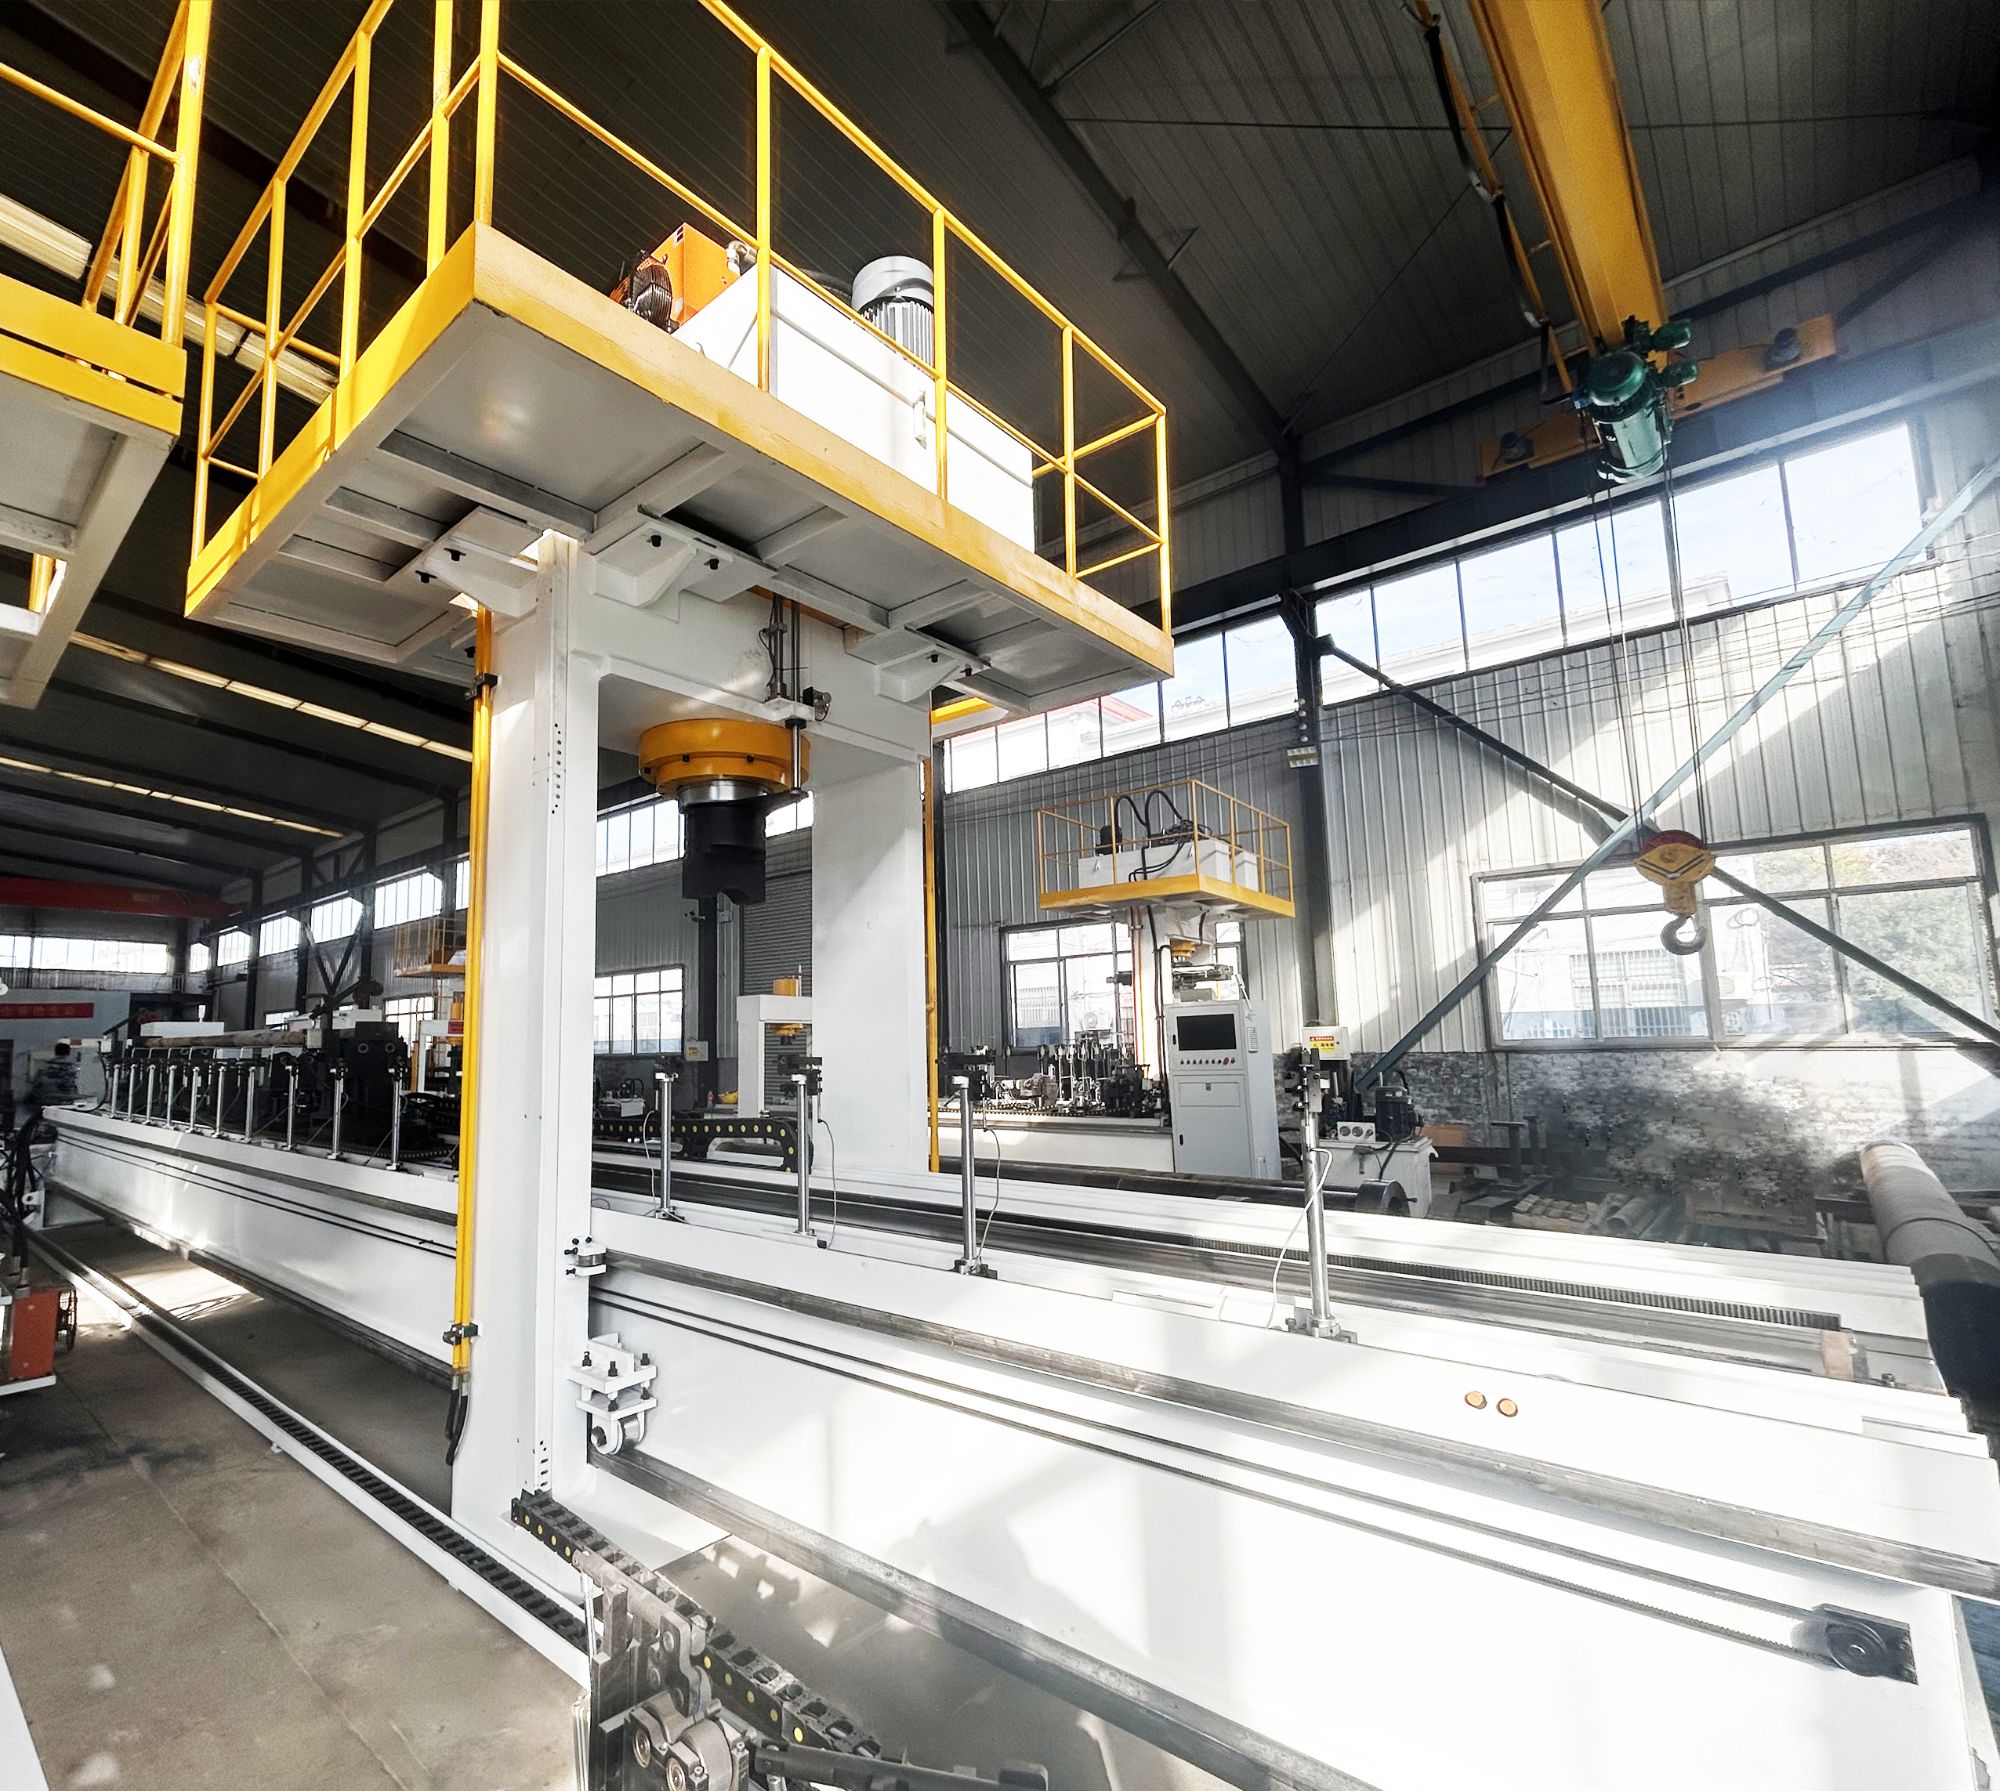
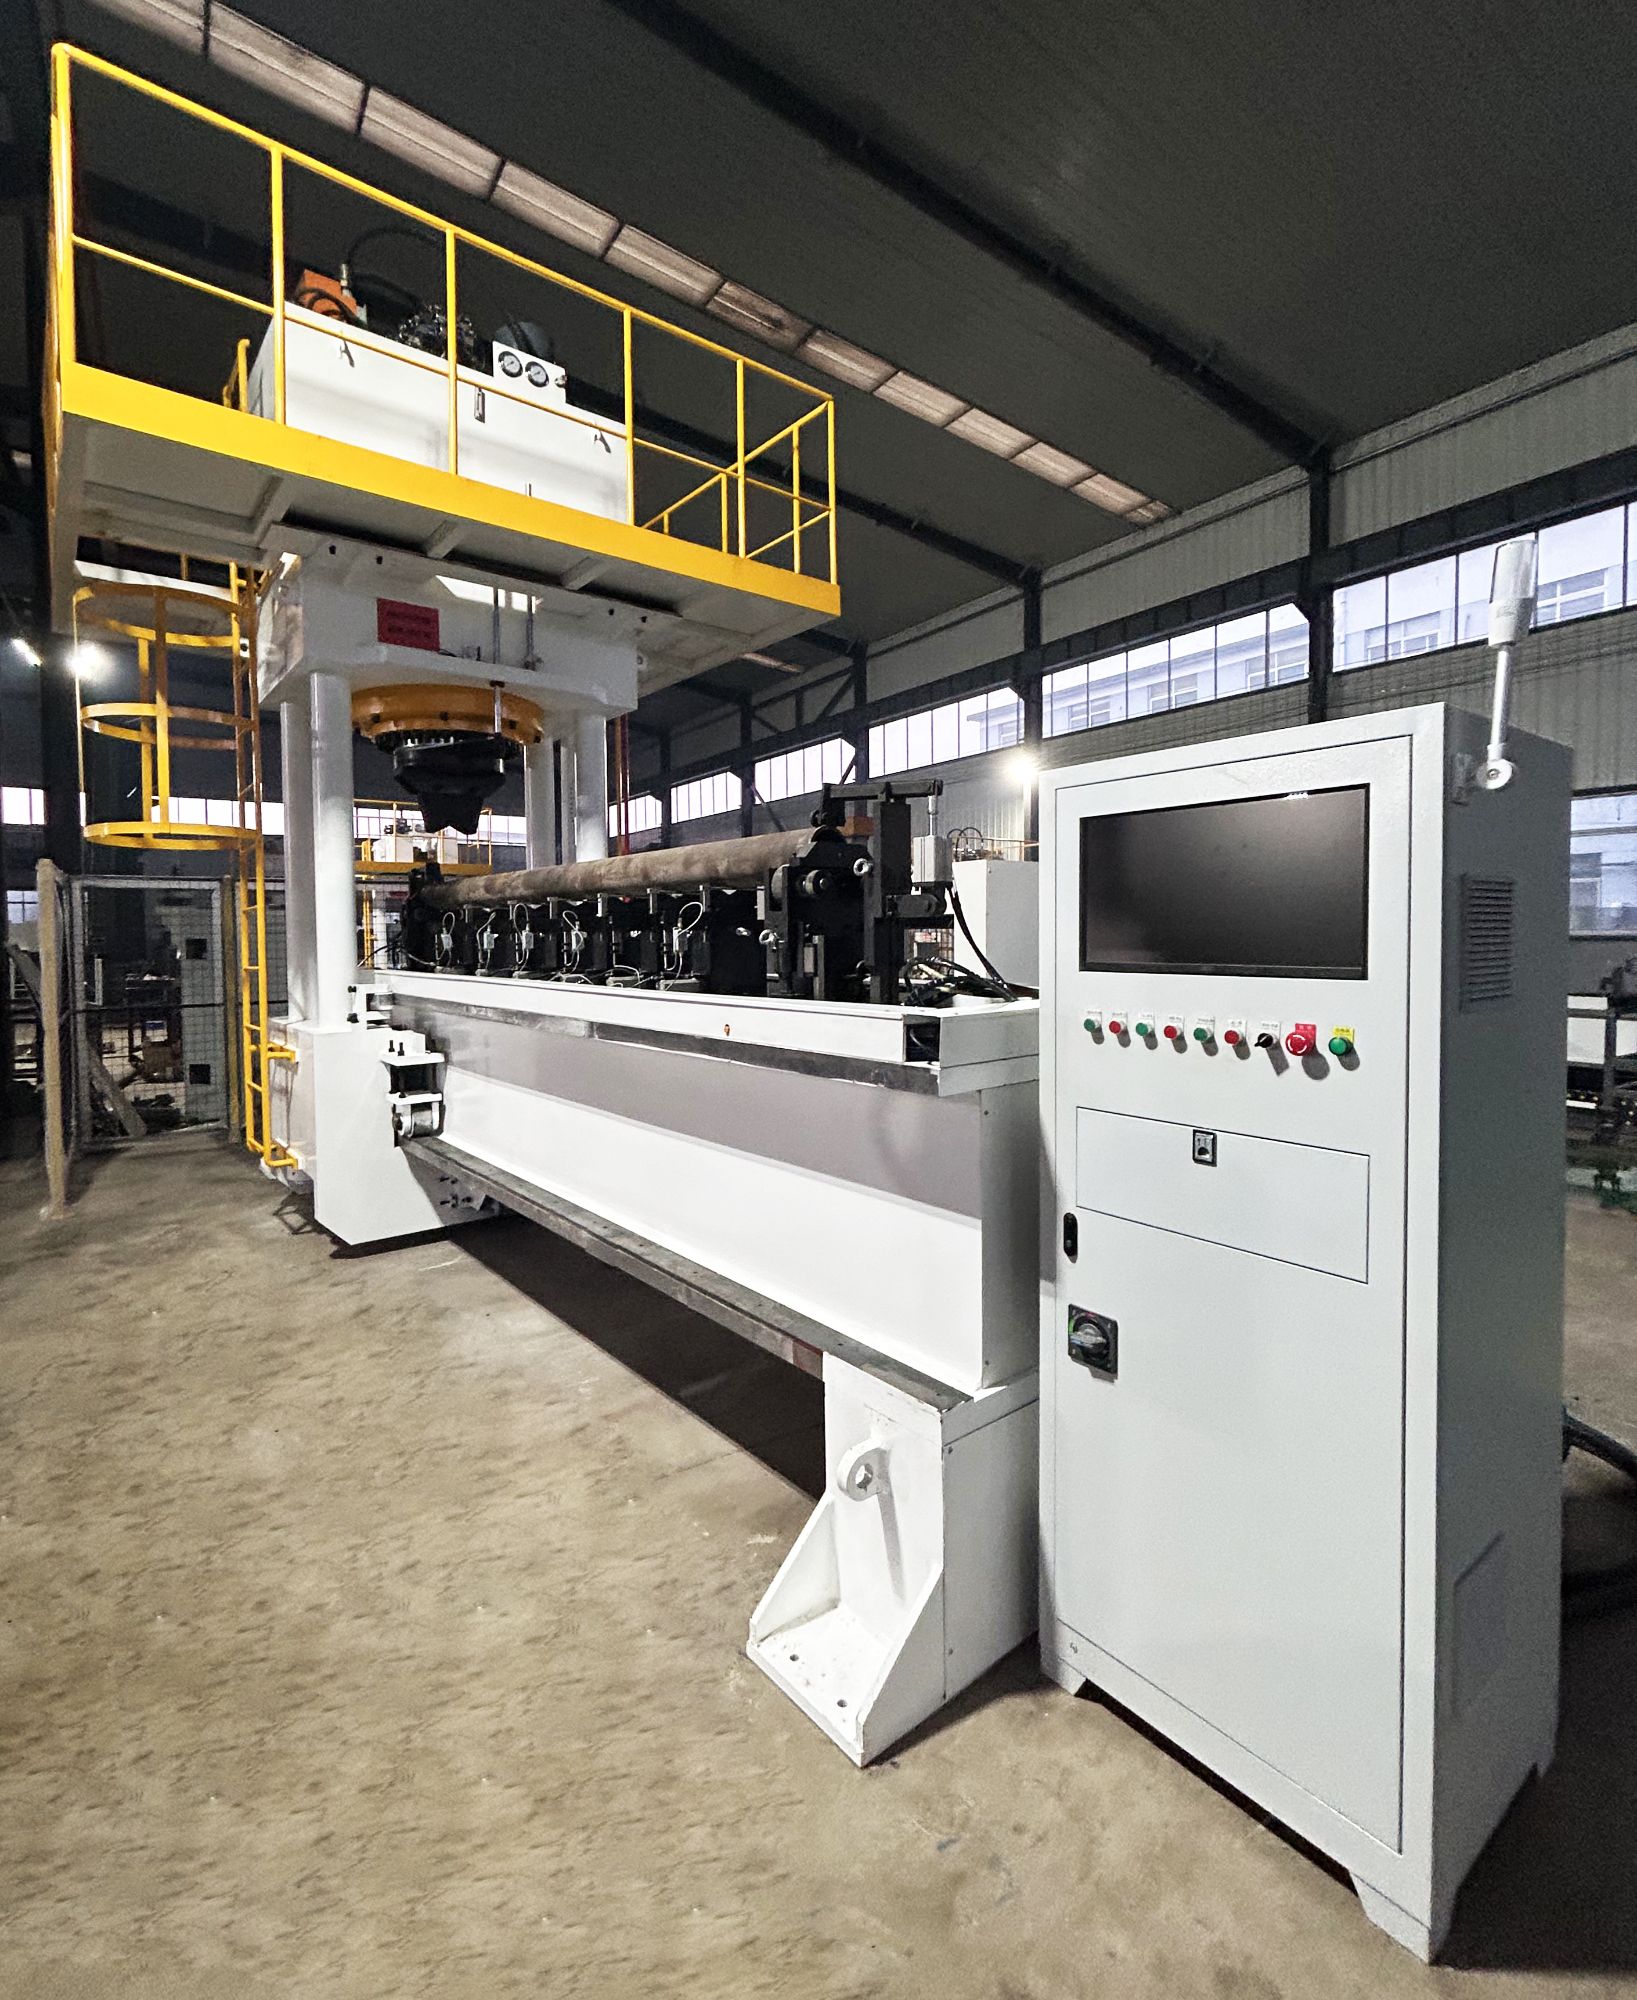
La capacidad de la máquina no es universal. Una barra colectora más delgada puede necesitar solo una máquina compacta, mientras que una barra apilada gruesa o un perfil largo pueden necesitar una unidad de alto tonelaje. Normalmente seleccionamos la máquina después de probar una pieza de muestra, porque la fuerza requerida depende del material, el tamaño de la sección y el tipo de deformación.
Cuándo la corrección manual deja de tener sentido
El enderezado manual funciona para lotes muy pequeños, pero tiene límites. El operador tiene que medir, presionar, medir de nuevo y esperar que la pieza recupere la forma con la suficiente precisión. Con una barra de cobre larga, unas pocas centésimas de milímetro pueden significar la diferencia entre una barra colectora plana y una que se balancea sobre su carril de montaje.
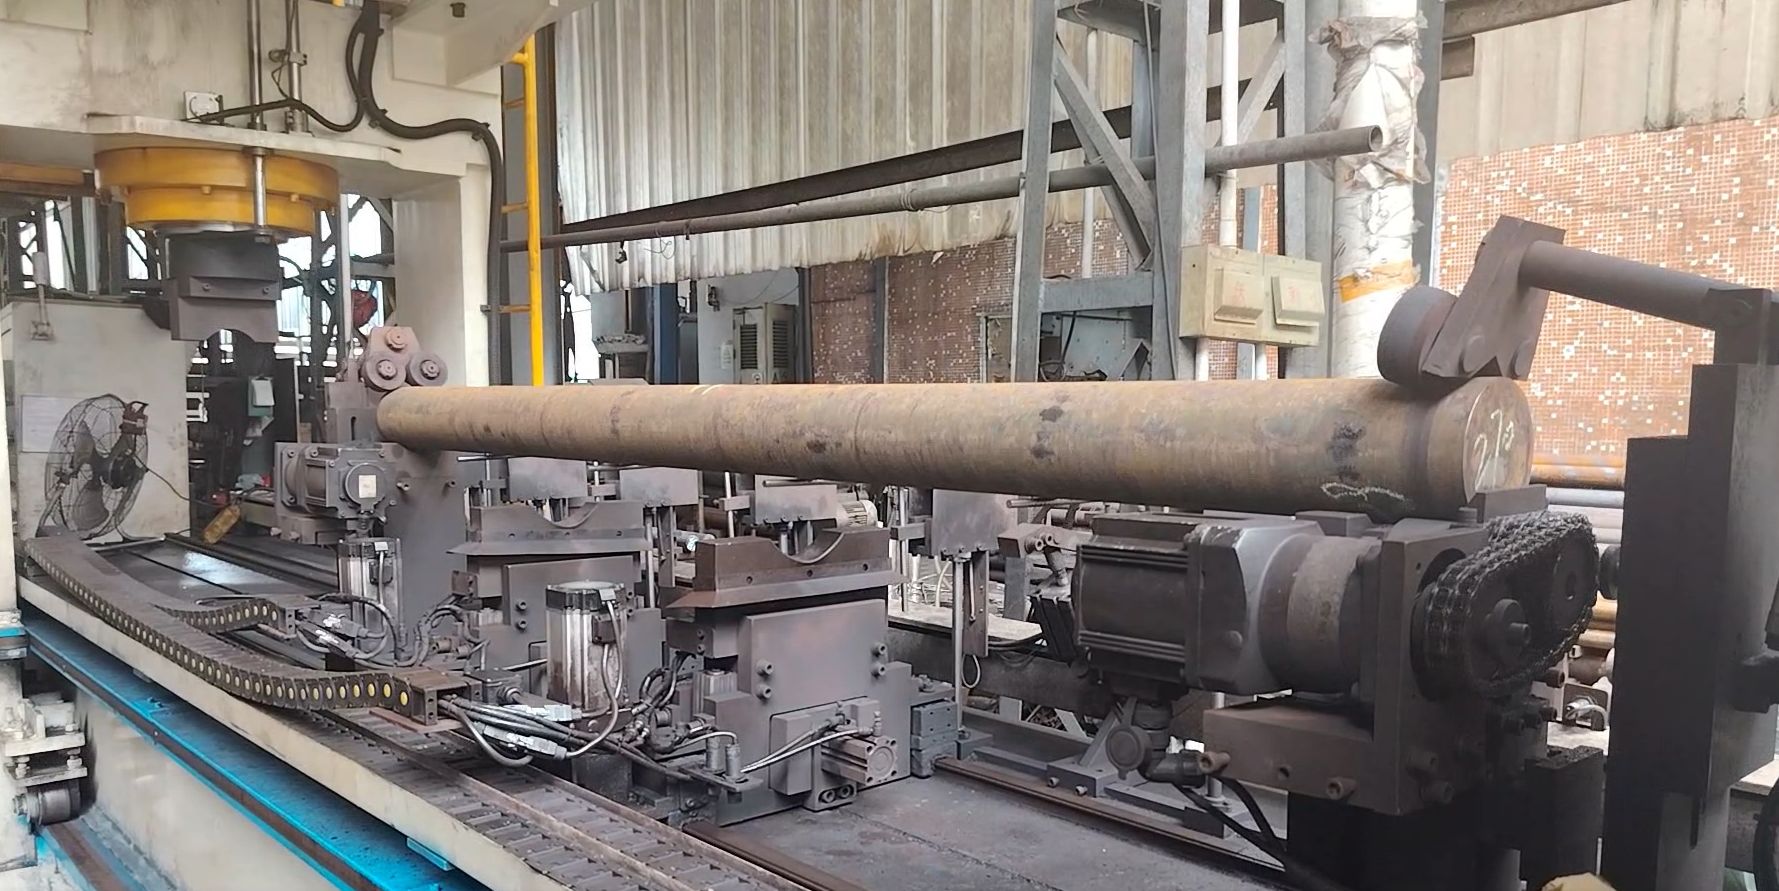
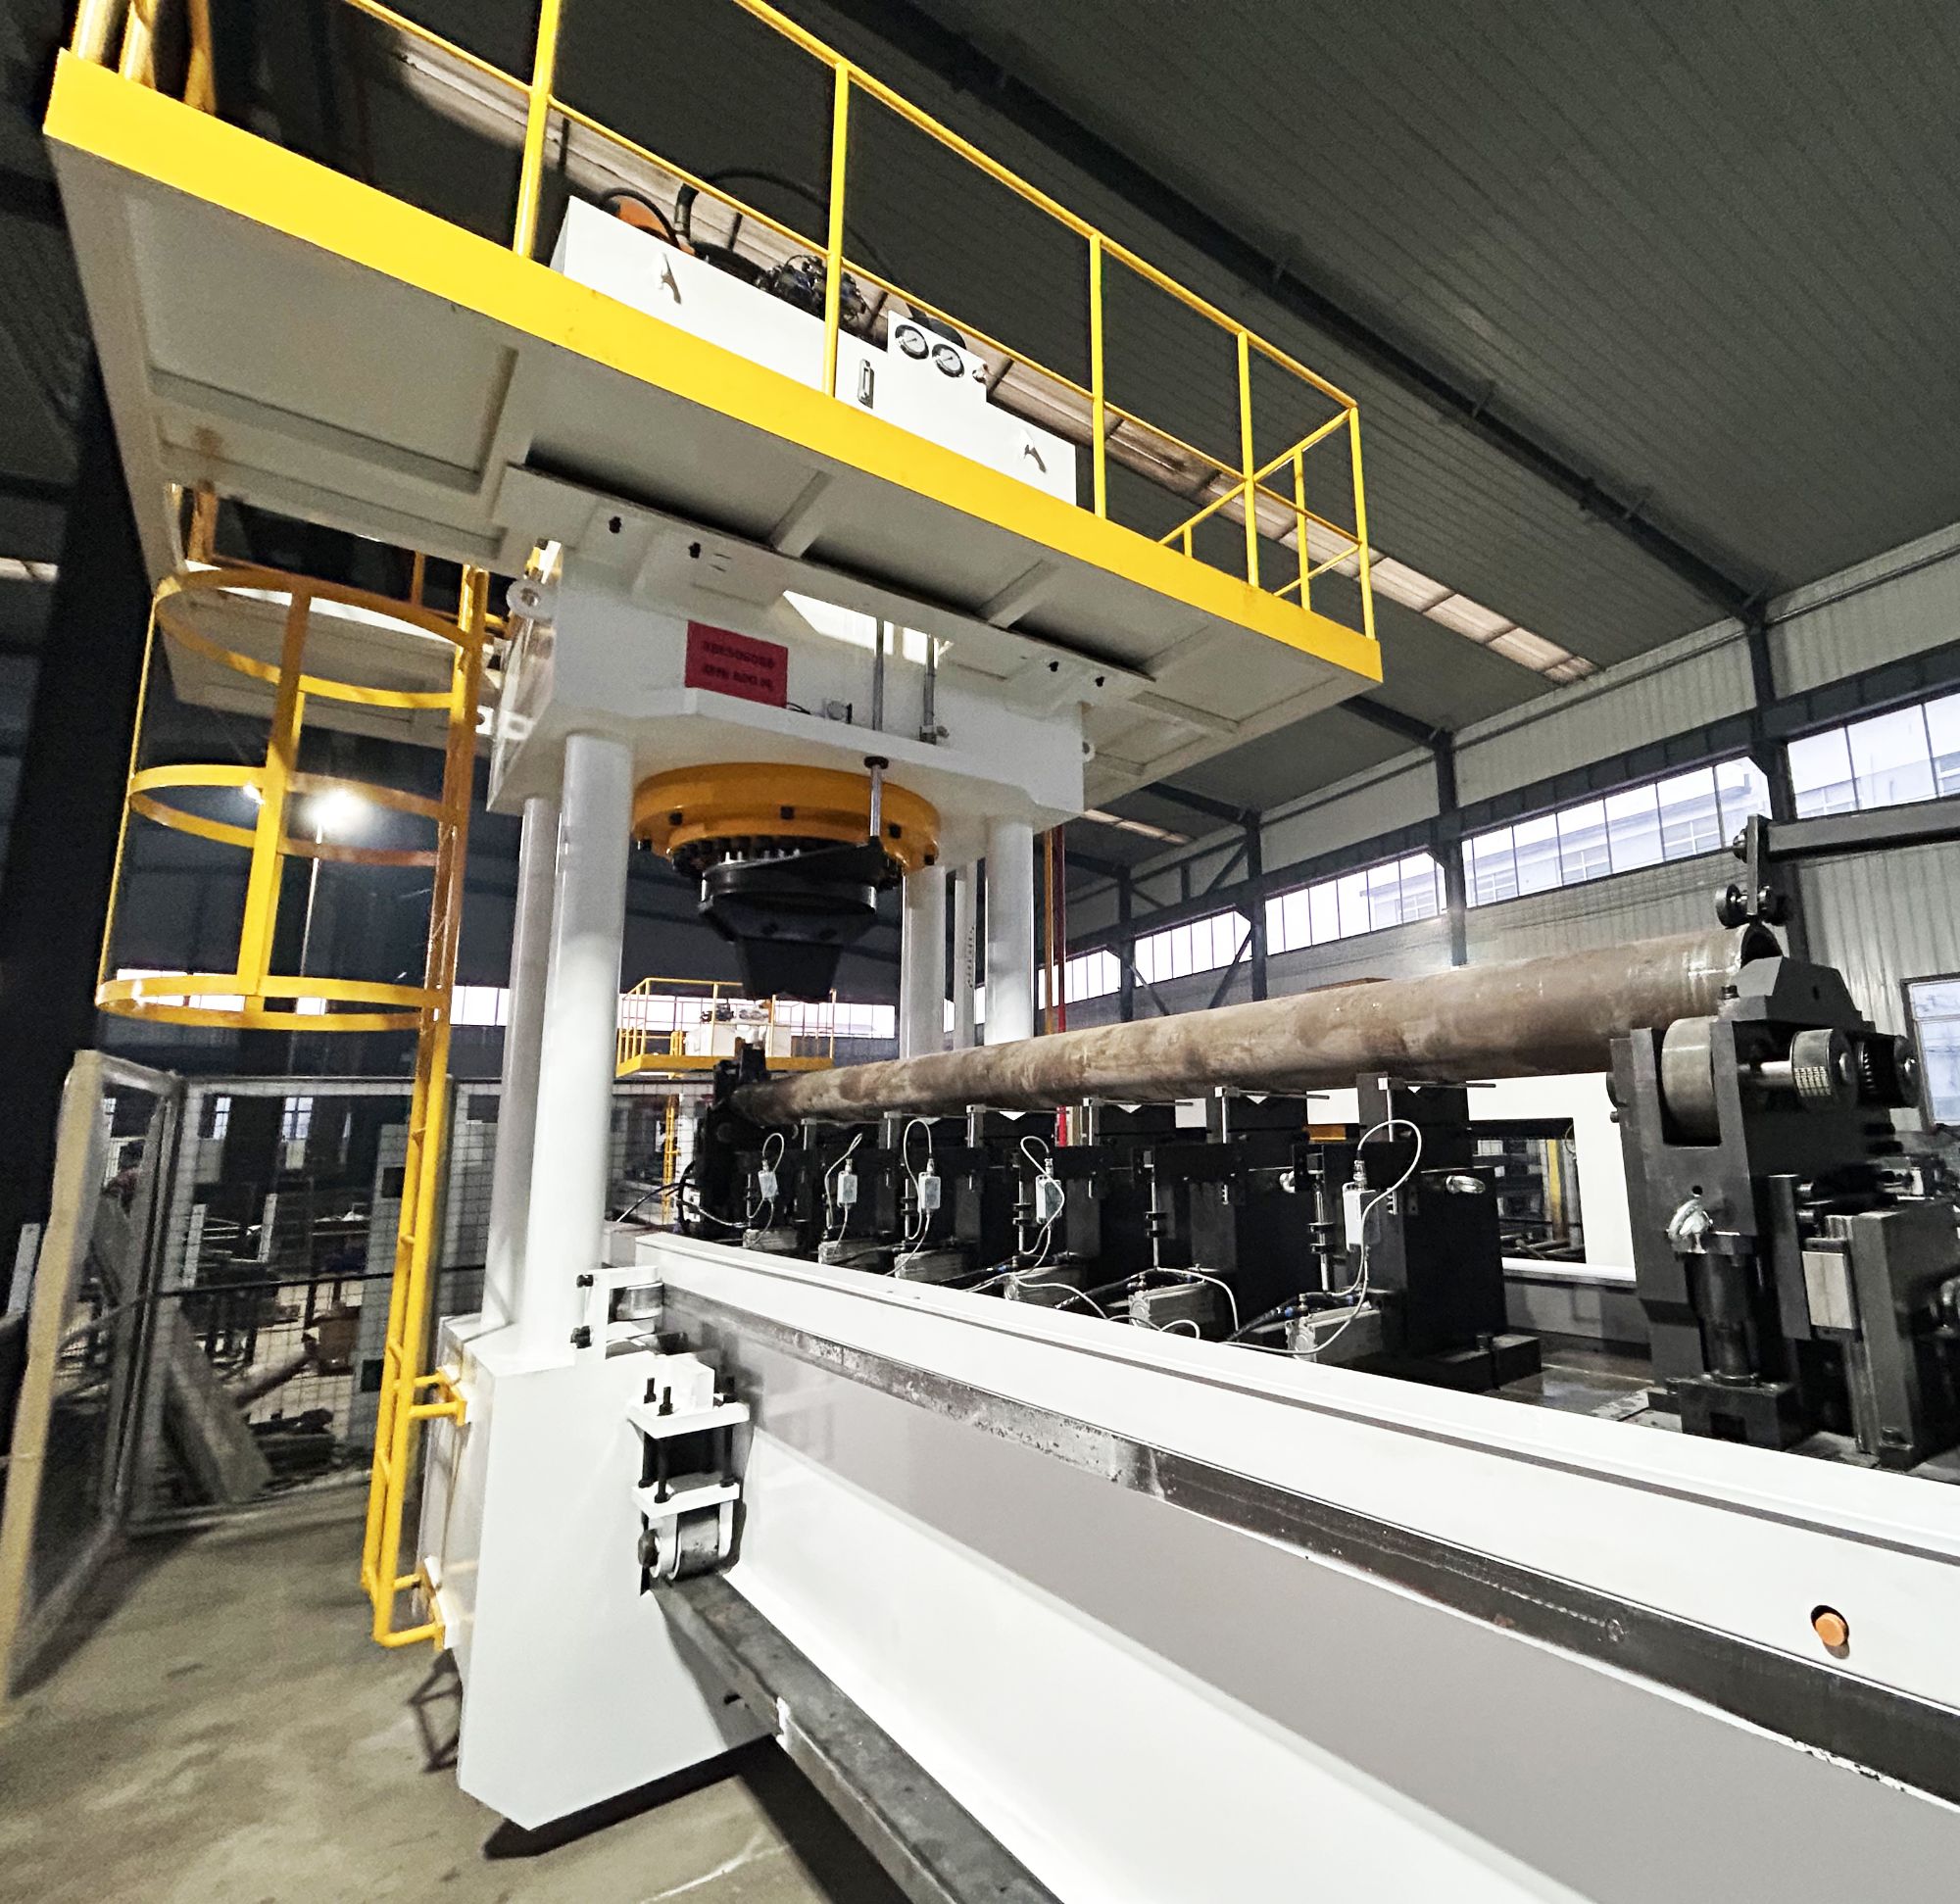
Las máquinas automáticas cambian el flujo de trabajo. Inspeccionan en múltiples puntos, utilizan un algoritmo de autoaprendizaje para corregir la recuperación elástica y alimentan datos al MES si necesitas trazabilidad. Eso es especialmente útil para barras colectoras de vehículos eléctricos y componentes de servidores refrigerados por líquido, donde la estabilidad dimensional afecta el ensamblaje y el rendimiento térmico. La máquina puede funcionar 24/7, y tu equipo puede dedicar tiempo a trabajo de valor añadido en lugar de a mediciones manuales repetidas.
Cómo pasar de deformado a listo para producción
La deformación de las barras colectoras no desaparecerá solo por comprar mejor materia prima. La tensión está dentro del material, y el procesamiento seguirá liberándola. La solución práctica es añadir un paso de enderezado controlado después de las operaciones que crean el movimiento. Si se hace correctamente, protege la superficie, mantiene una tolerancia ajustada y mantiene el proceso estable en todo el lote.
Si estás lidiando con barras colectoras combadas, alabeadas u onduladas, el siguiente paso más rápido es probar algunas piezas de muestra. Eso nos proporciona datos reales de fuerza y nos permite recomendar una máquina que se ajuste al tamaño de tu sección y a tu producción. Contacta con nuestro equipo para organizar una prueba con muestras o hablar sobre tu aplicación de enderezado de barras colectoras.