
Por qué la “desviación radial aceptable de un árbol de transmisión” es más complicada de lo que parece
Un inspector dice que un árbol está bien con 0,20 mm. Otro rechaza la misma pieza con 0,25 mm. Normalmente el problema no es el número. Es que están midiendo cosas diferentes. La “desviación radial” a menudo se usa como término comodín para rectitud, redondez, descentramiento y alabeo de cara. En un árbol de transmisión, esos no son el mismo defecto, y no todos responden al mismo proceso de corrección.
Cuando nos involucramos en el enderezado de árboles de transmisión, la primera pregunta rara vez es “¿cuál es la desviación radial?”. Es “¿qué estamos viendo en realidad?”. Esa distinción decide si la pieza puede aceptarse, mecanizarse de nuevo o corregirse mediante enderezado hidráulico.
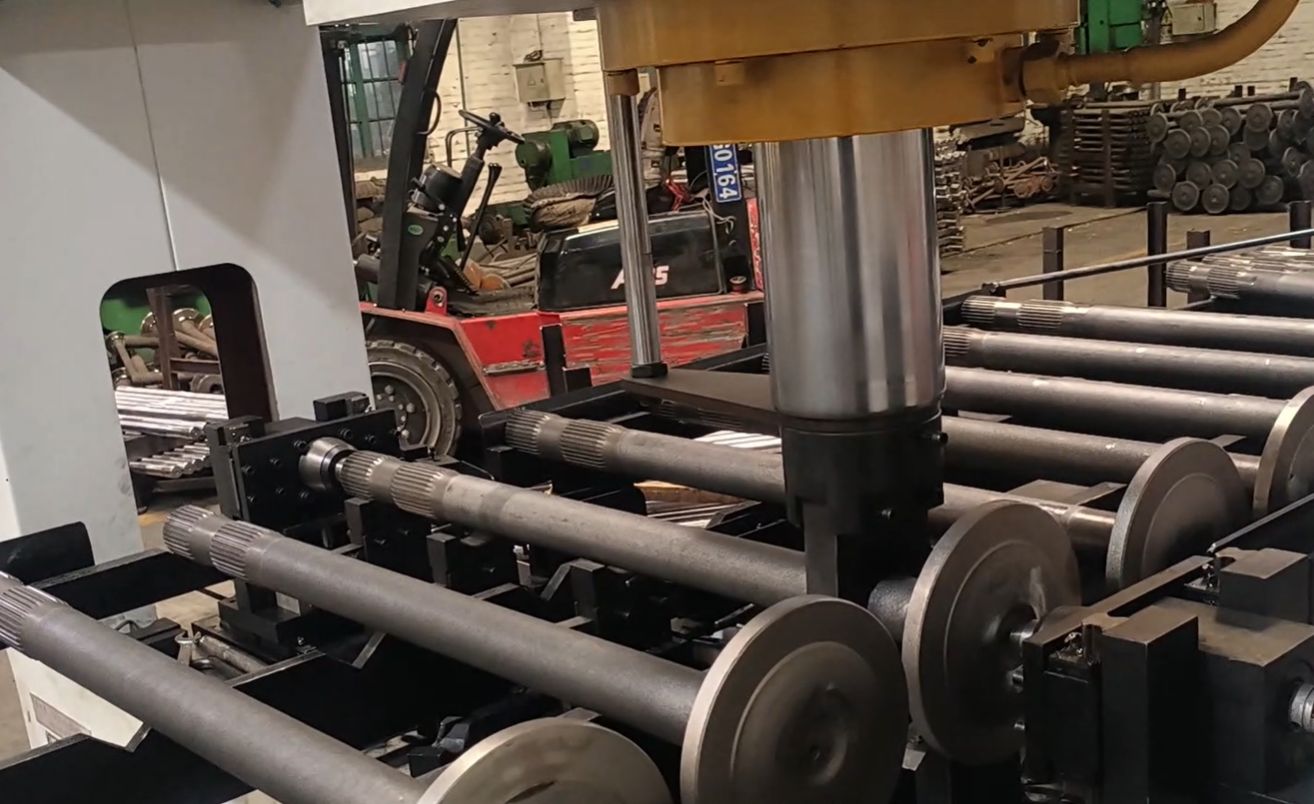
Cinco defectos que se confunden
Rectitud, desviación radial, ovalidad, excentricidad y planitud no son intercambiables. Si los trata como si fueran lo mismo, rechazará árboles buenos o aceptará malos.
| Defecto | Qué describe en realidad | Comprobación típica | ¿Puede corregirlo el enderezado hidráulico? |
|---|---|---|---|
| Rectitud | Desviación del eje a lo largo de toda la longitud | Puntos o bloques en V, indicador a lo largo de la longitud | Sí, si es una flexión real |
| Desviación radial | Movimiento de la superficie con respecto a un eje de referencia durante la rotación | Barrido total del indicador de carátula | Solo el componente de flexión |
| Ovalidad | Falta de redondez en una sección transversal | Micrómetro de dos puntos o de tres puntos | No |
| Excentricidad | Centro de una característica desplazado del centro de referencia | Patrón de desviación radial o comprobación del espesor de pared | No, normalmente relacionado con mecanizado o montaje |
| Planitud | Variación o alabeo de la cara de la brida | Indicador de cara o placa de superficie | No, normalmente mecanizado de cara |
La rectitud es la fácil: dibuje una línea por el eje del árbol. Si esa línea se curva, el árbol está flexionado. La desviación radial es diferente. La desviación radial es lo que ve el indicador de carátula cuando gira el árbol. Un tubo perfectamente recto con una sección ovalada o un muñón mecanizado descentrado mostrará desviación radial. Un árbol realmente flexionado también. Por eso usar la desviación radial como sinónimo de rectitud causa problemas.
La ovalidad a menudo aparece como dos saltos del indicador por revolución. La excentricidad suele aparecer como un ciclo suave, igual que una flexión, pero no desaparecerá cuando enderece el árbol. La planitud es sobre todo un problema de brida: la cara de montaje está deformada, así que el conjunto se alabea aunque la línea central del árbol sea recta.
Medir la desviación radial sin perseguir fantasmas
Empiece con superficies limpias. El óxido, la pintura, la cascarilla, los cordones de soldadura y las abolladuras por manipulación moverán la aguja. Si mide sobre la superficie de un tubo en bruto, está añadiendo ruido superficial a la lectura real. En árboles de transmisión, prefiero medir primero sobre muñones de cojinete mecanizados o agujeros de centrado. Después, compruebe el cuerpo por separado si el plano lo exige.
Un montaje básico usa puntos o bloques en V. Gire despacio a mano y lea el barrido completo. El TIR es el máximo menos el mínimo. Un ciclo por revolución normalmente indica flexión o excentricidad. Dos ciclos sugieren ovalidad. Un patrón repetitivo que cambia con la posición axial puede ser un doblez local o distorsión por soldadura. Verifique siempre que los soportes estén limpios y concéntricos; un punto desgastado introducirá su propio error.
La desviación radial no es rectitud. Un árbol flexionado siempre mostrará desviación radial, pero la desviación radial no siempre significa que el árbol esté flexionado.
Los errores comunes incluyen una punta de indicador que no está perpendicular, una base magnética que se desplaza, demasiada precarga, una pieza que no está completamente asentada y medir a través de un chavetero o estriado. Usar una separación estrecha de bloques en V puede dejar que un árbol largo se combe y cambiar la lectura. Además, deje las manos fuera de la pieza el tiempo suficiente para que la temperatura se estabilice. Un árbol que se calienta de forma desigual puede dar una lectura distinta en unas centésimas.
La aceptación no es un único número universal. Para árboles de transmisión automotrices, muchos talleres trabajan con 0,15–0,30 mm de TIR en diámetros de cojinete central, mientras que las aplicaciones de alta velocidad o de vehículos eléctricos a menudo exigen por debajo de 0,10 mm. Pero el plano siempre manda. Pregunte qué característica se está midiendo, a qué longitud, con qué referencia y qué tolerancia de TIR o rectitud se aplica.
Cuándo tiene sentido el enderezado hidráulico
Si la desviación medida está dominada por una flexión real, y la pieza está dentro de un rango corregible, el enderezado hidráulico automático puede ser un paso de corrección controlado en lugar de una apuesta. La palabra clave es controlado. No se trata de martillar un árbol hasta que parezca recto. Se miden los puntos altos, se aplica presión puntual, se vuelve a medir y se repite.
Esto funciona bien para árboles macizos, tubos de pared gruesa, barras y algunos perfiles. Las piezas de pared delgada o endurecidas necesitan más precaución; demasiada presión local puede agrietarlas o abollarlas. Aquí es donde importan la detección de grietas y la retroalimentación. En nuestro equipo, el ciclo de enderezado mapea la pieza, selecciona posiciones de prensado, aplica carga y verifica el resultado automáticamente. Los datos de corrección pueden alimentar al MES, de modo que se puede rastrear el TIR inicial y final de cada árbol. Eso convierte la corrección de la desviación radial de una corazonada del operador en un proceso repetible.
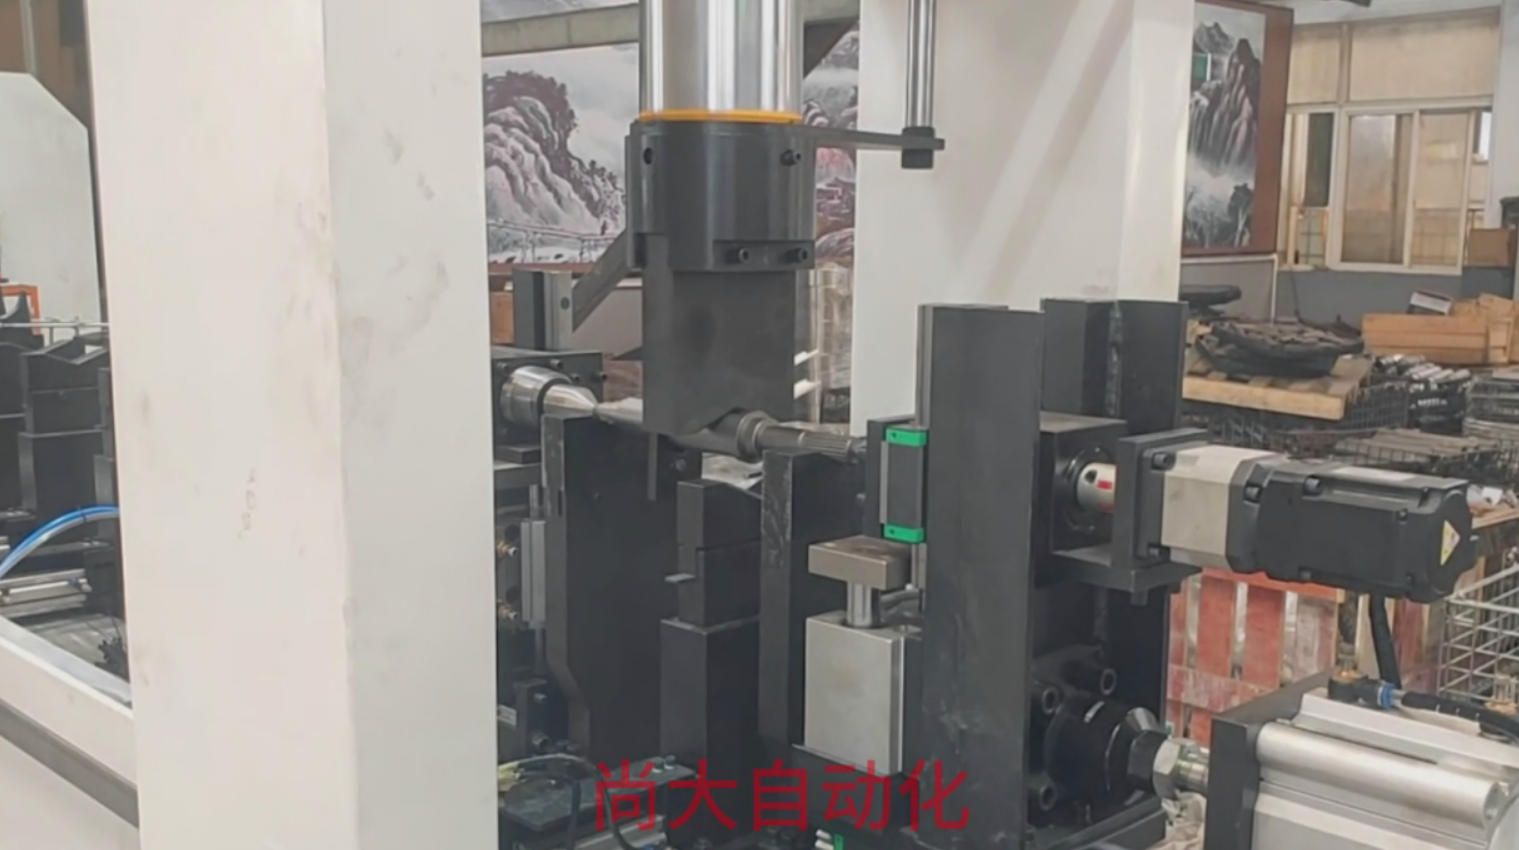
El enderezado por presión puntual puede alcanzar una precisión de alrededor de 0,01 mm en piezas adecuadas, sin rayaduras ni hendiduras si el utillaje y la fuerza son correctos. Un solo operador puede gestionar varias máquinas porque el sistema se encarga de la carga, la medición, la corrección y el registro de datos. Eso importa cuando hay que corregir cientos de árboles por turno, no solo un prototipo.
Pero el enderezado hidráulico no es una solución para la ovalidad, la variación de espesor de pared, el mecanizado descentrado o una brida deformada. Si la señal de TIR es principalmente ovalidad, presionará y la aguja apenas mejorará. Si es excentricidad, el enderezado puede mover la característica equivocada. Por eso volvemos siempre al mismo punto: identifique el defecto antes de elegir la corrección.
Una ruta más clara para aceptar o corregir
Cuando aparece una lectura de desviación radial de un árbol de transmisión en la mesa de inspección, me gusta pasarla por una breve lista de verificación:
- ¿La medición es limpia: soportes, referencia, posición del indicador, temperatura?
- ¿El patrón es de un ciclo, dos ciclos o localizado?
- ¿El defecto es flexión, ovalidad, excentricidad o planitud de brida?
- ¿El TIR supera la tolerancia del plano en la ubicación especificada?
- Si es una flexión real, ¿el rango de corrección es adecuado para el enderezado hidráulico?
Si la respuesta apunta a una flexión real dentro del rango corregible, el enderezado hidráulico automático es una forma fiable de devolver el árbol a tolerancia sin desecharlo. Si los datos apuntan a otra cosa, el enderezado solo desperdiciará un ciclo. Cuando el problema no está claro, normalmente empezamos por el montaje de medición. La mayoría de las desviaciones radiales misteriosas no son un árbol misterioso; son una definición confundida.
Si tiene dificultades con los límites de desviación radial de árboles de transmisión o intenta decidir si el enderezado encaja en su proceso, hable con nuestro equipo.