
Entonces, ¿realmente se puede enderezar el acero tratado térmicamente?
La respuesta corta es sí. Pero la respuesta larga tiene mucho que ver con cuán duro es el material, cuánta tensión residual queda atrapada en su interior y cómo se aplica la fuerza de enderezado. Si colocas un eje endurecido en una prensa común y empujas hasta que parezca recto, puedes introducir microfisuras con facilidad, rayar la superficie o provocar un retroceso elástico que aparezca más tarde en servicio. Lo vemos con bastante frecuencia en barras redondas templadas, ejes revenidos y tubos de acero inoxidable.
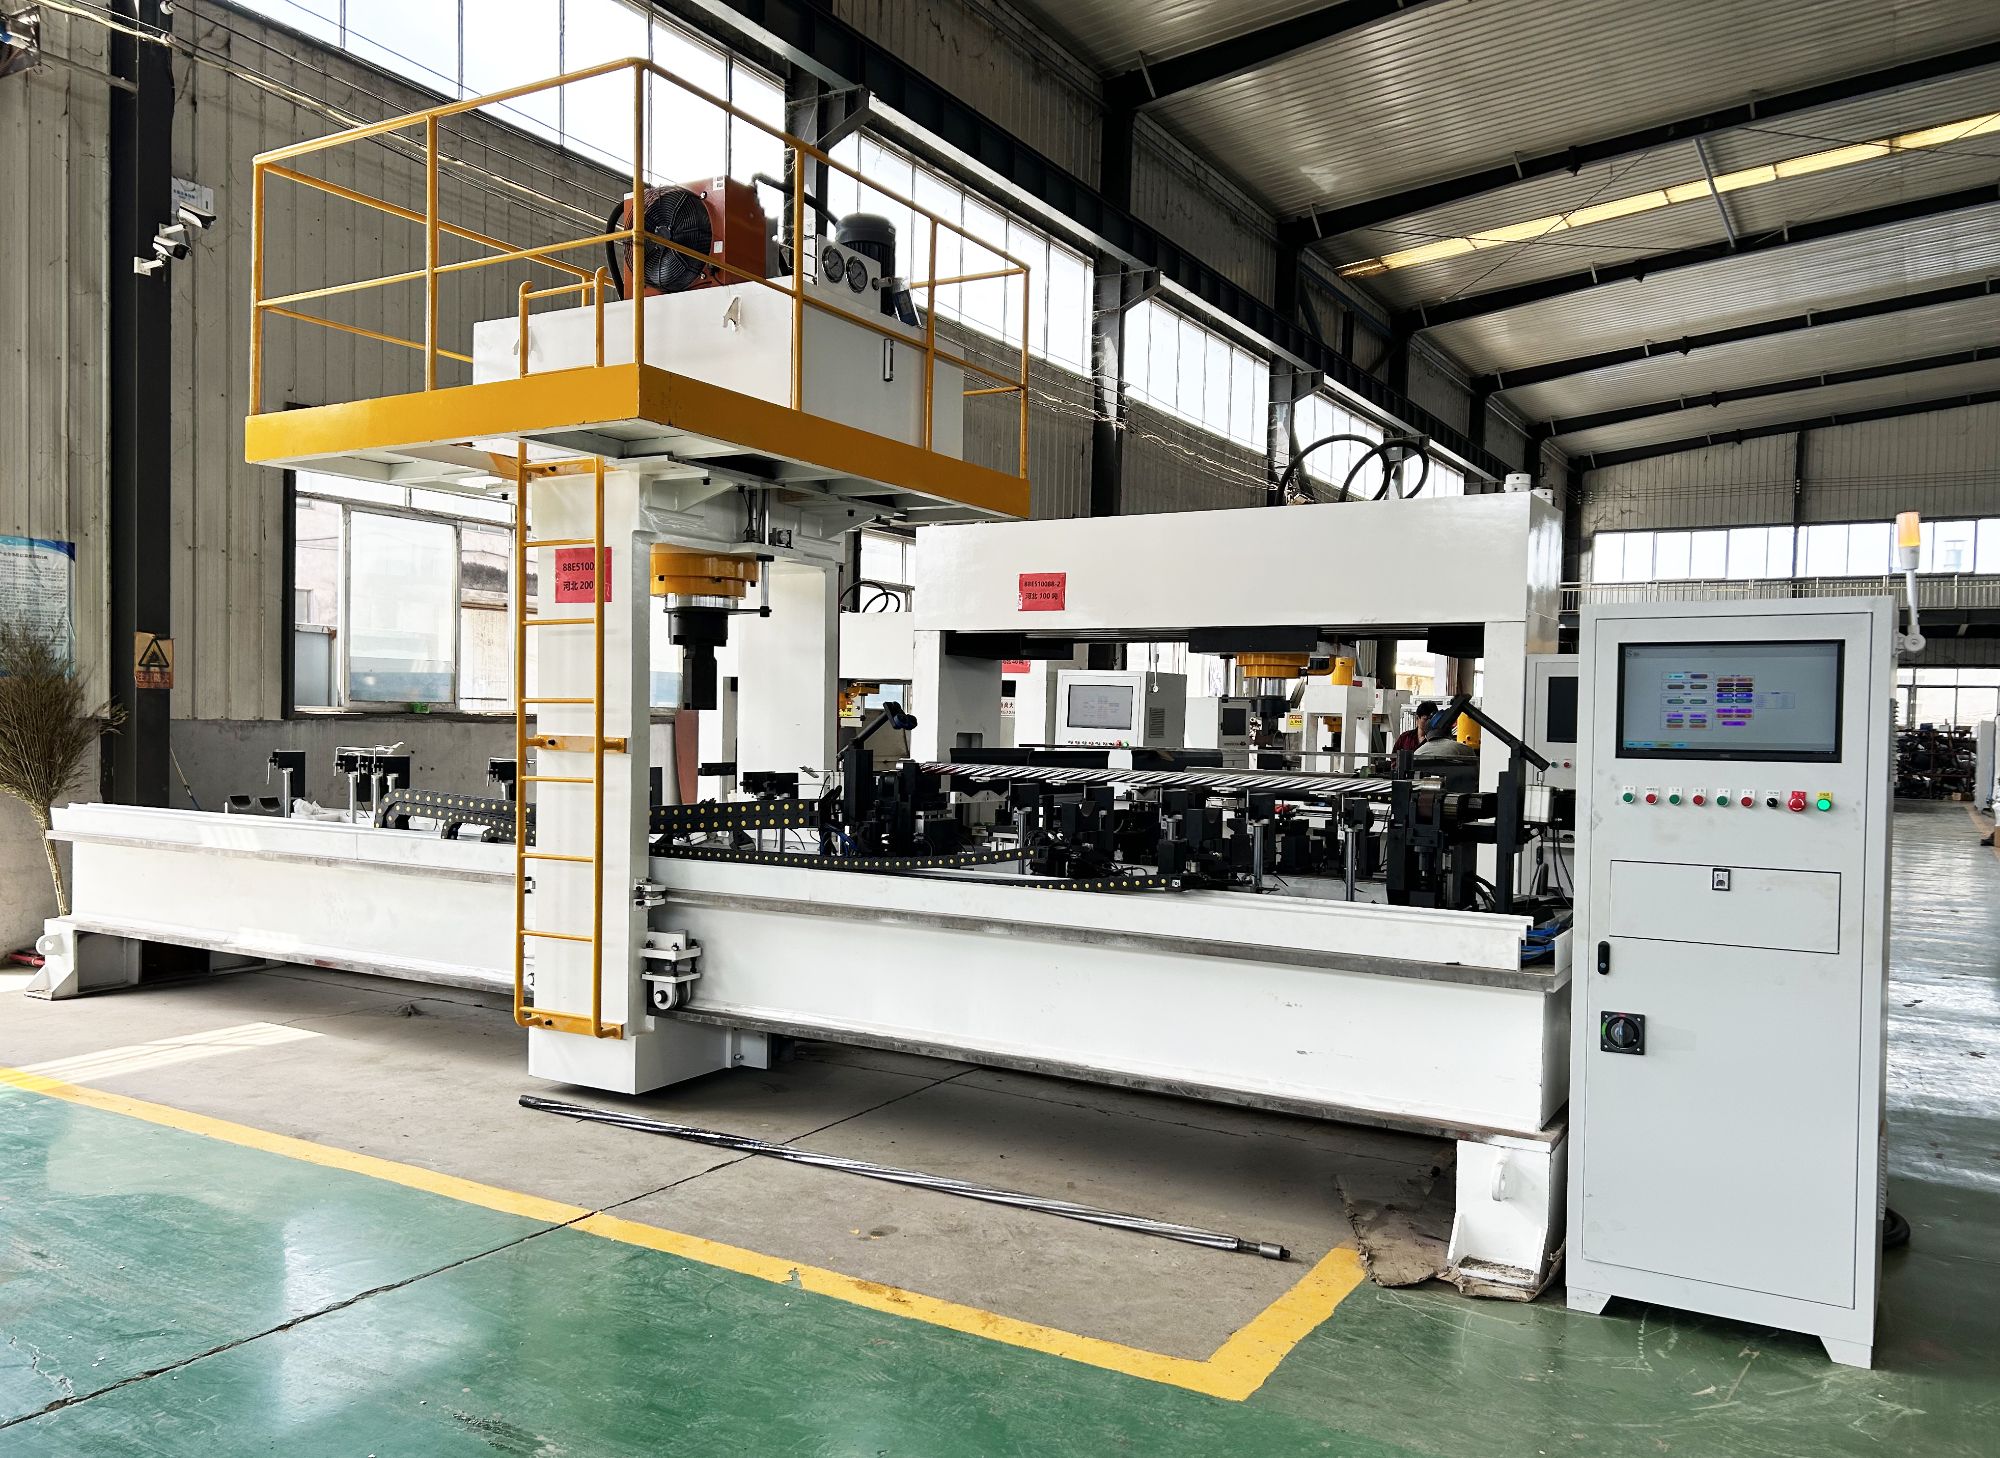
El tratamiento térmico cambia las reglas
Cuando el acero pasa por temple y revenido, se vuelve más duro y resistente, pero también menos tolerante. La ductilidad disminuye. La tensión residual por un enfriamiento desigual puede hacer que la pieza se mueva después del mecanizado. Eso significa que enderezar acero tratado térmicamente no se trata realmente de "volverlo a doblar". Se trata de aplicar una presión pequeña y contenida en los puntos correctos mientras se mide lo que hace la pieza después de cada ciclo. Si te pasas demasiado en un solo golpe, el material puede agrietarse antes de que siquiera veas el daño en la superficie.
Cómo maneja el enderezado moderno las piezas duras
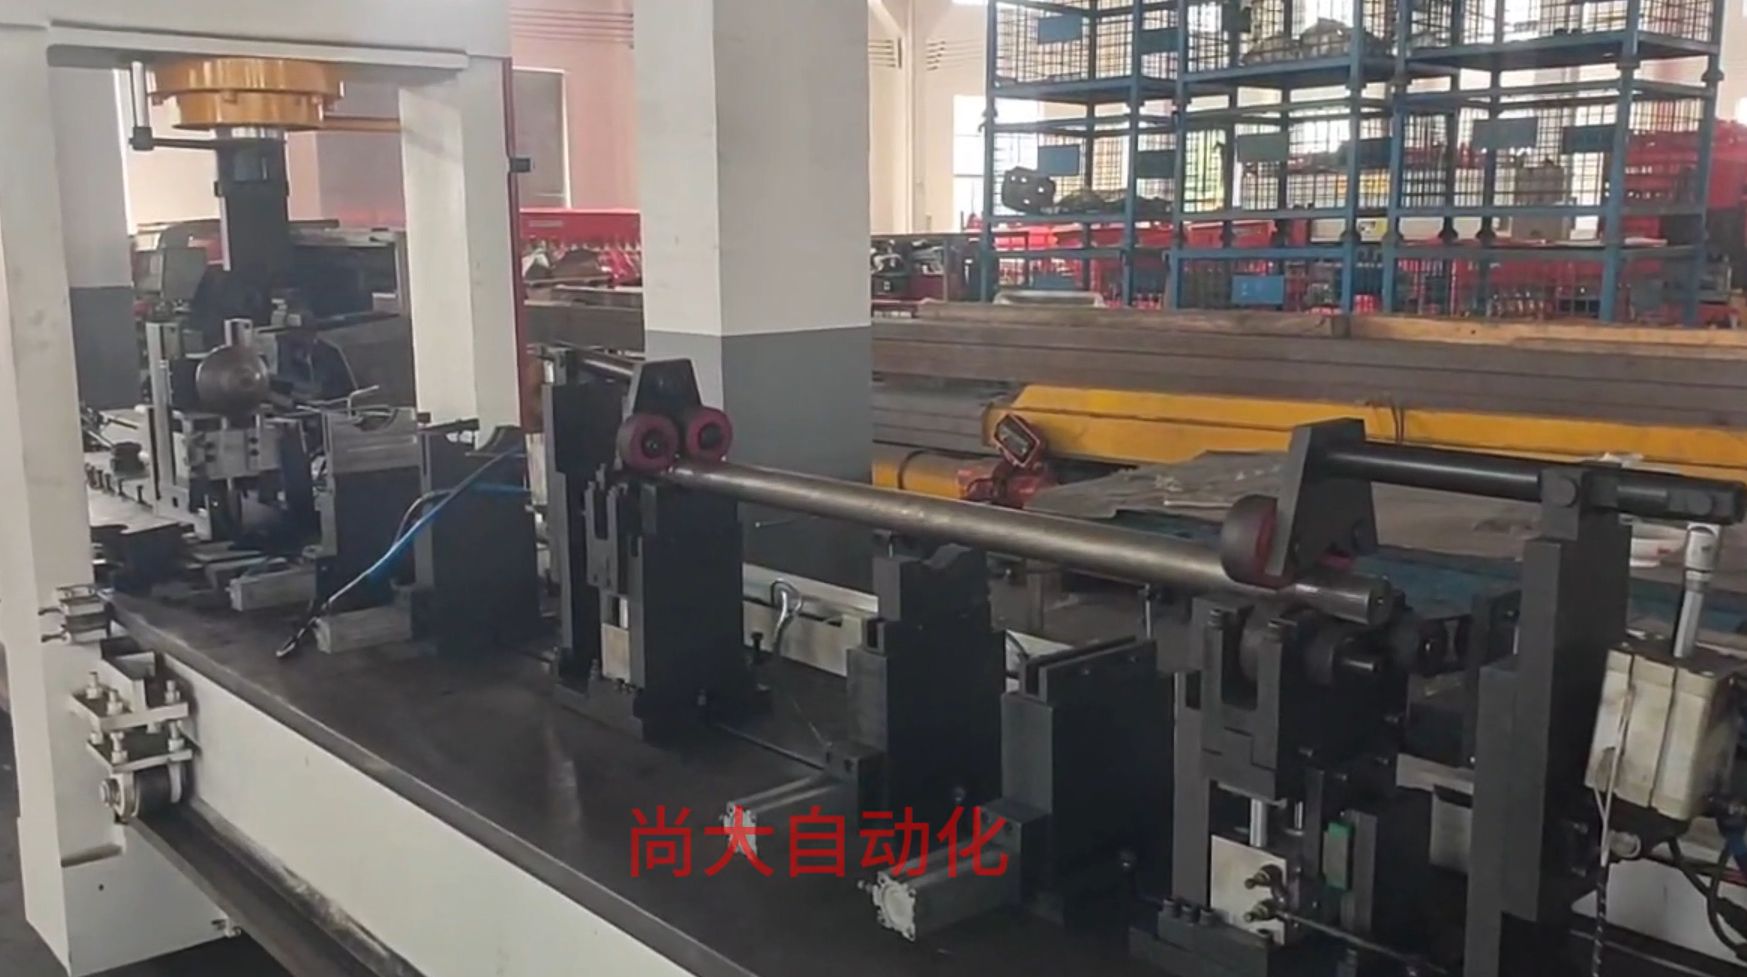
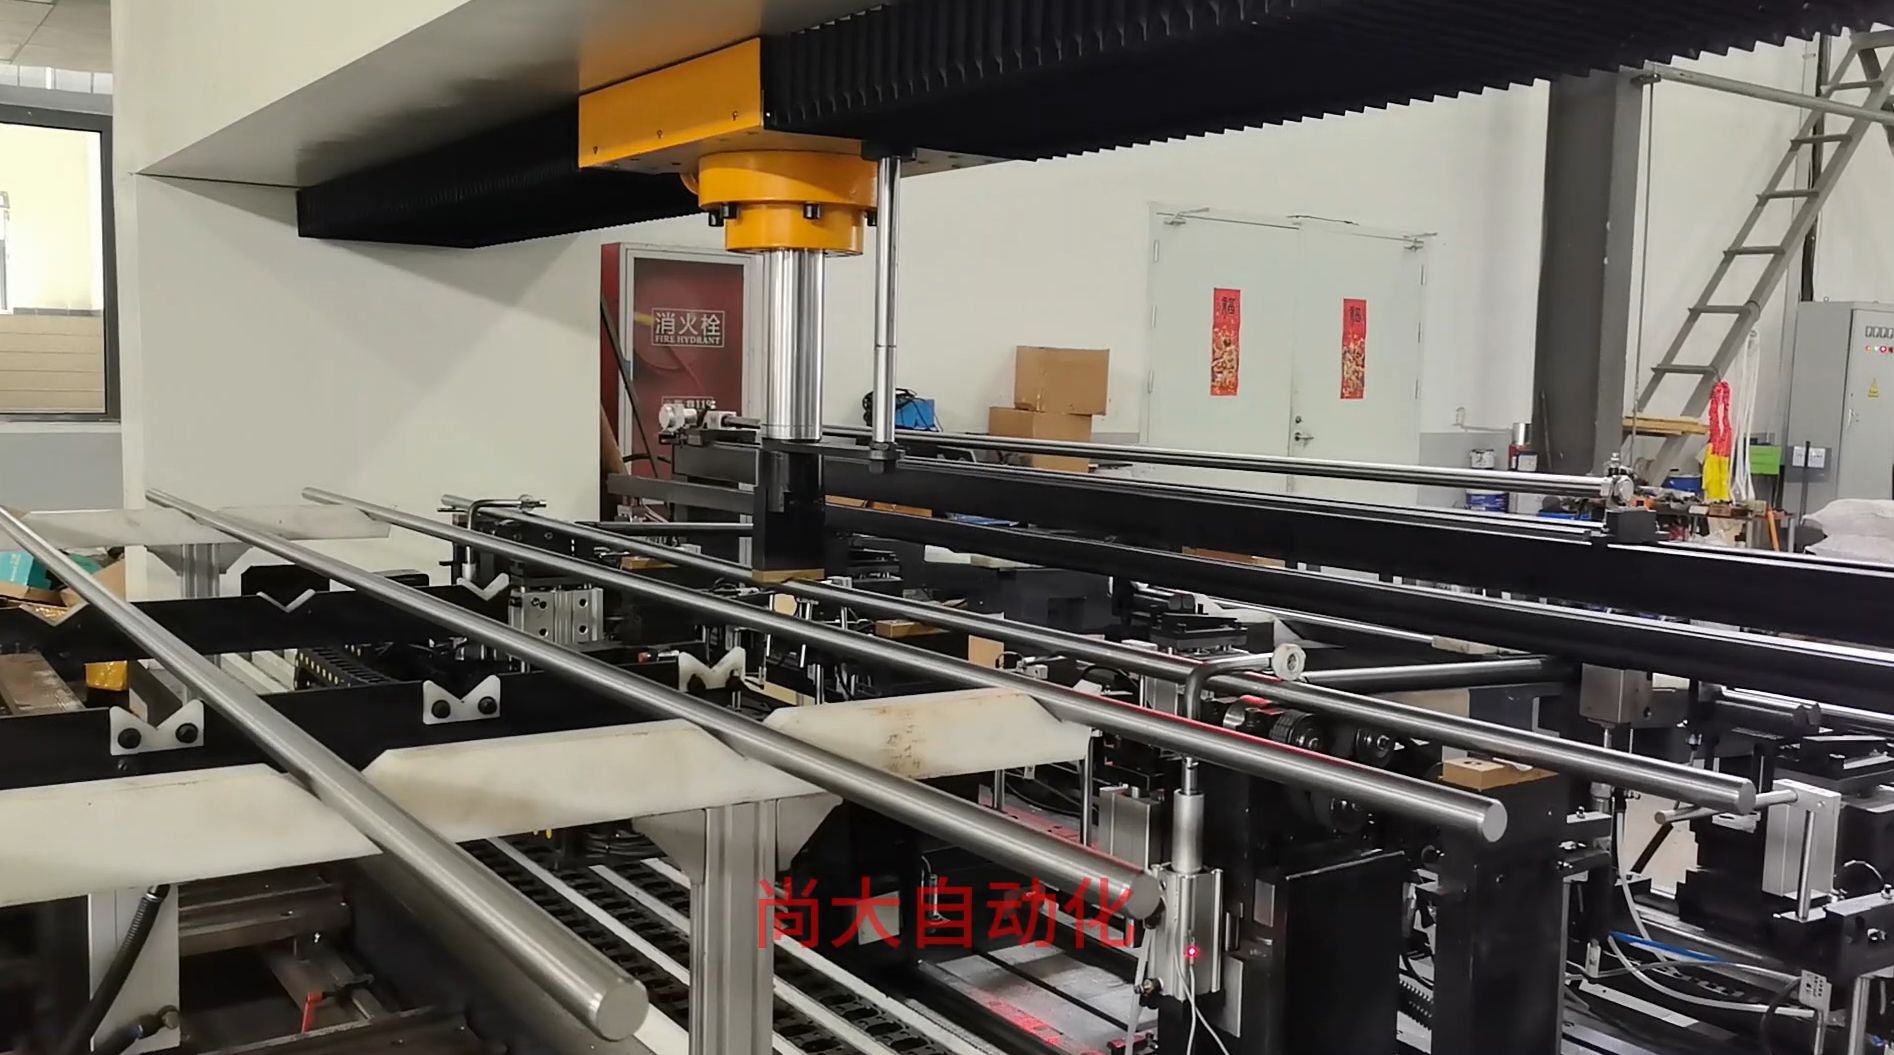
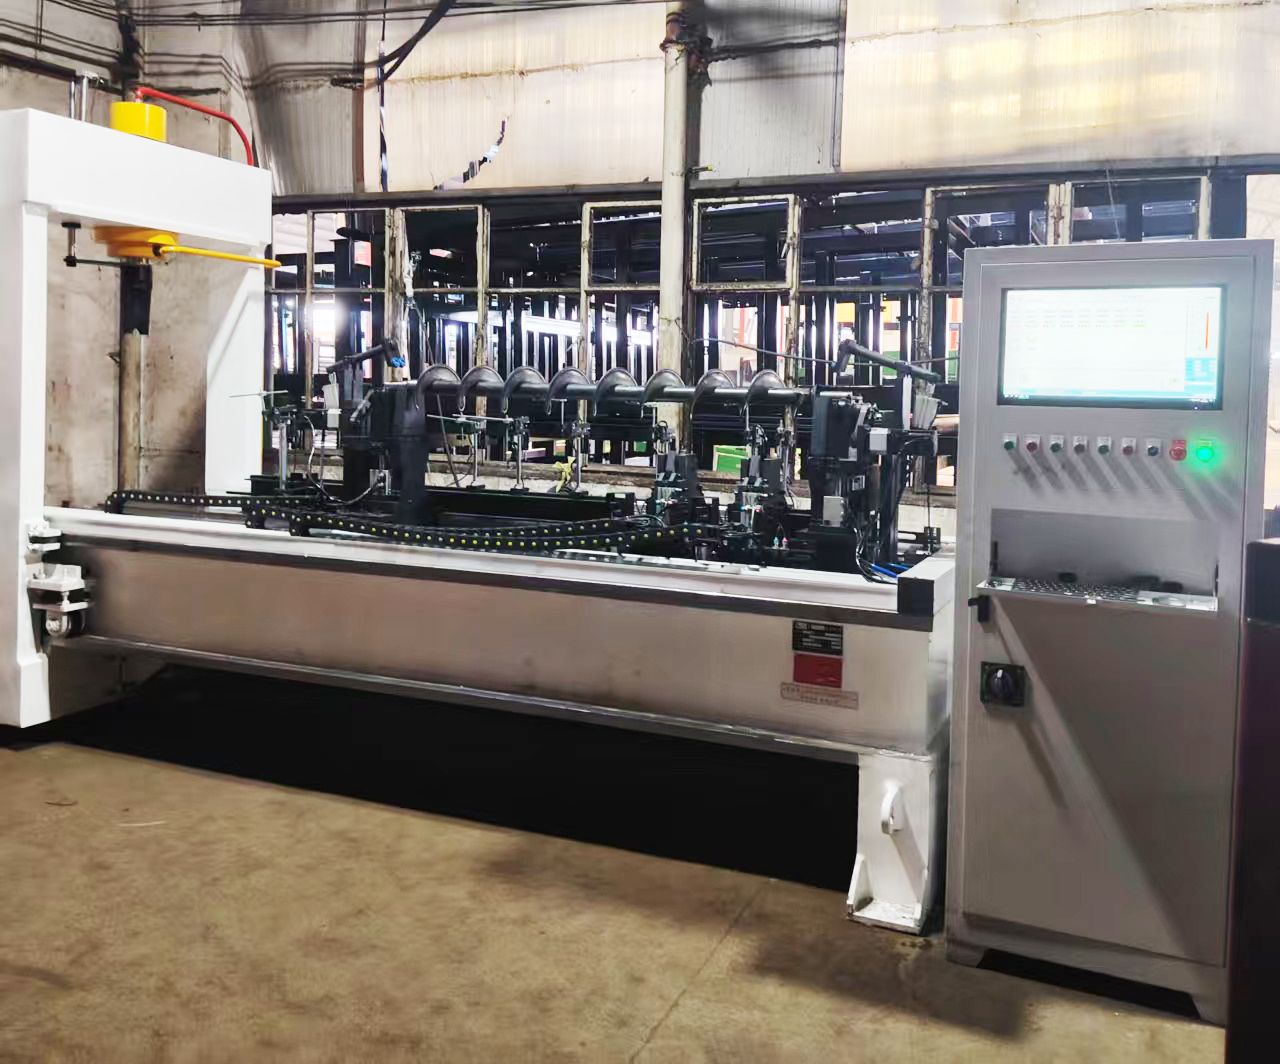
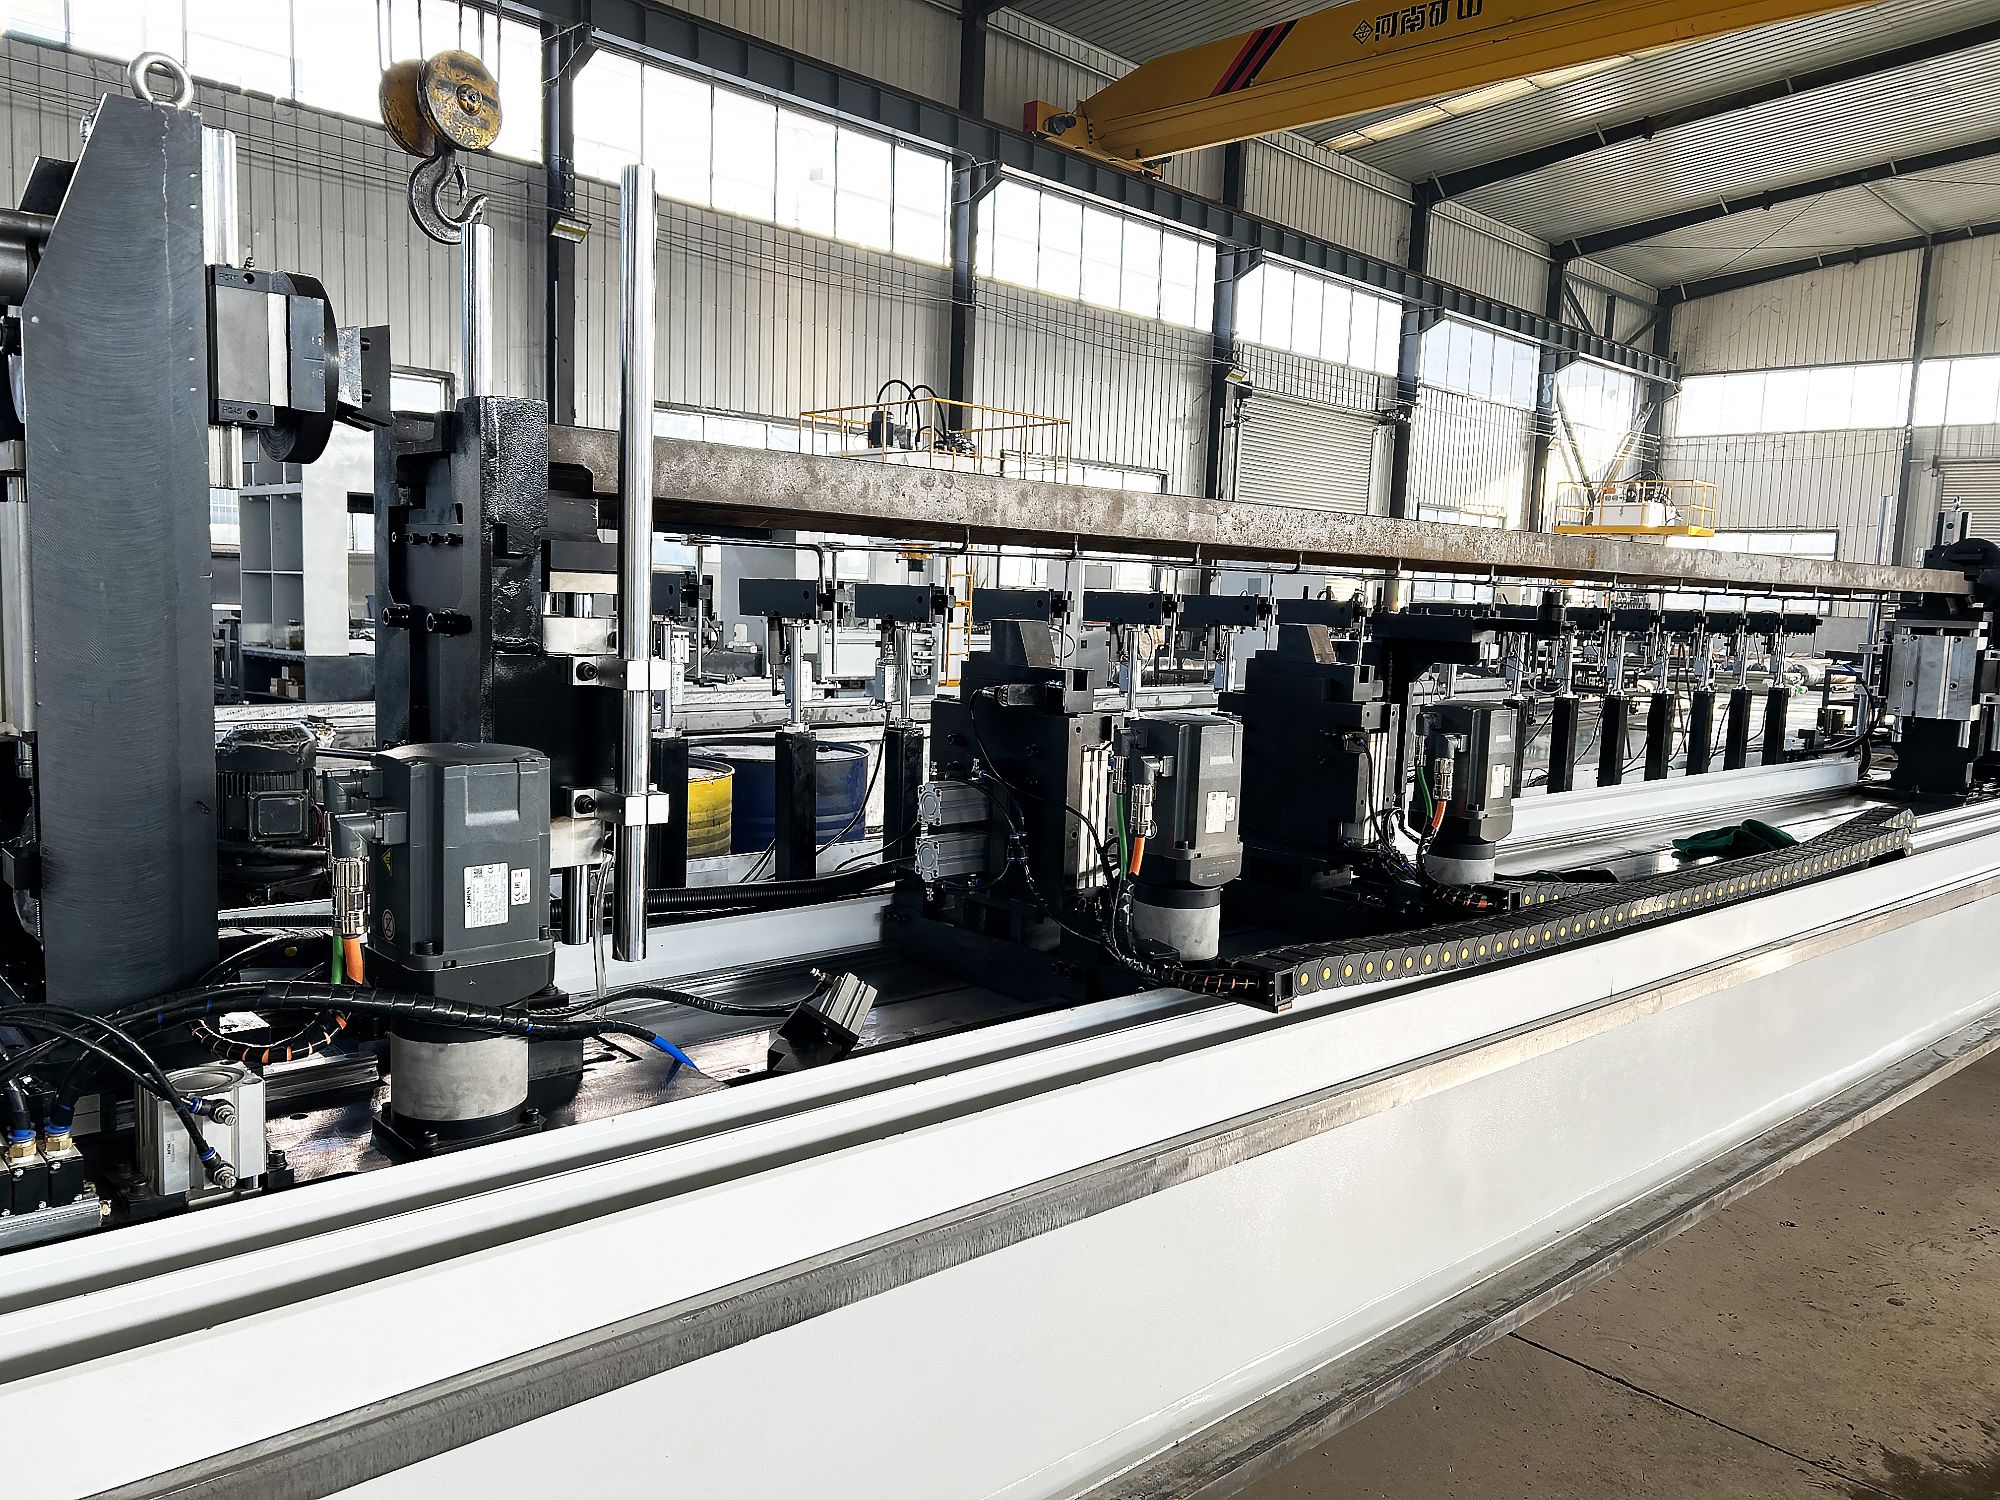
El método que mejor funciona es el enderezado por presión puntual. Se apoya la pieza de trabajo en dos puntos, se aplica una fuerza controlada en el punto alto, se suelta y se vuelve a medir. En lugar de una gran corrección, la máquina realiza múltiples correcciones pequeñas hasta que el descentramiento entra en tolerancia. En nuestro equipo, la precisión de enderezado puede alcanzar 0,01 mm. La máquina mide múltiples puntos a lo largo de la pieza, calcula la desviación y se ajusta automáticamente.
Algunas personas preguntan si esto daña el material. Con la geometría de contacto correcta y soportes pulidos, el enderezado por presión puntual no deja rayones ni hendiduras. Eso importa mucho en ejes que girarán en rodamientos o en tuberías de acero inoxidable donde el acabado superficial es crítico.
Presión, geometría y por qué el tonelaje no es algo de lo que presumir
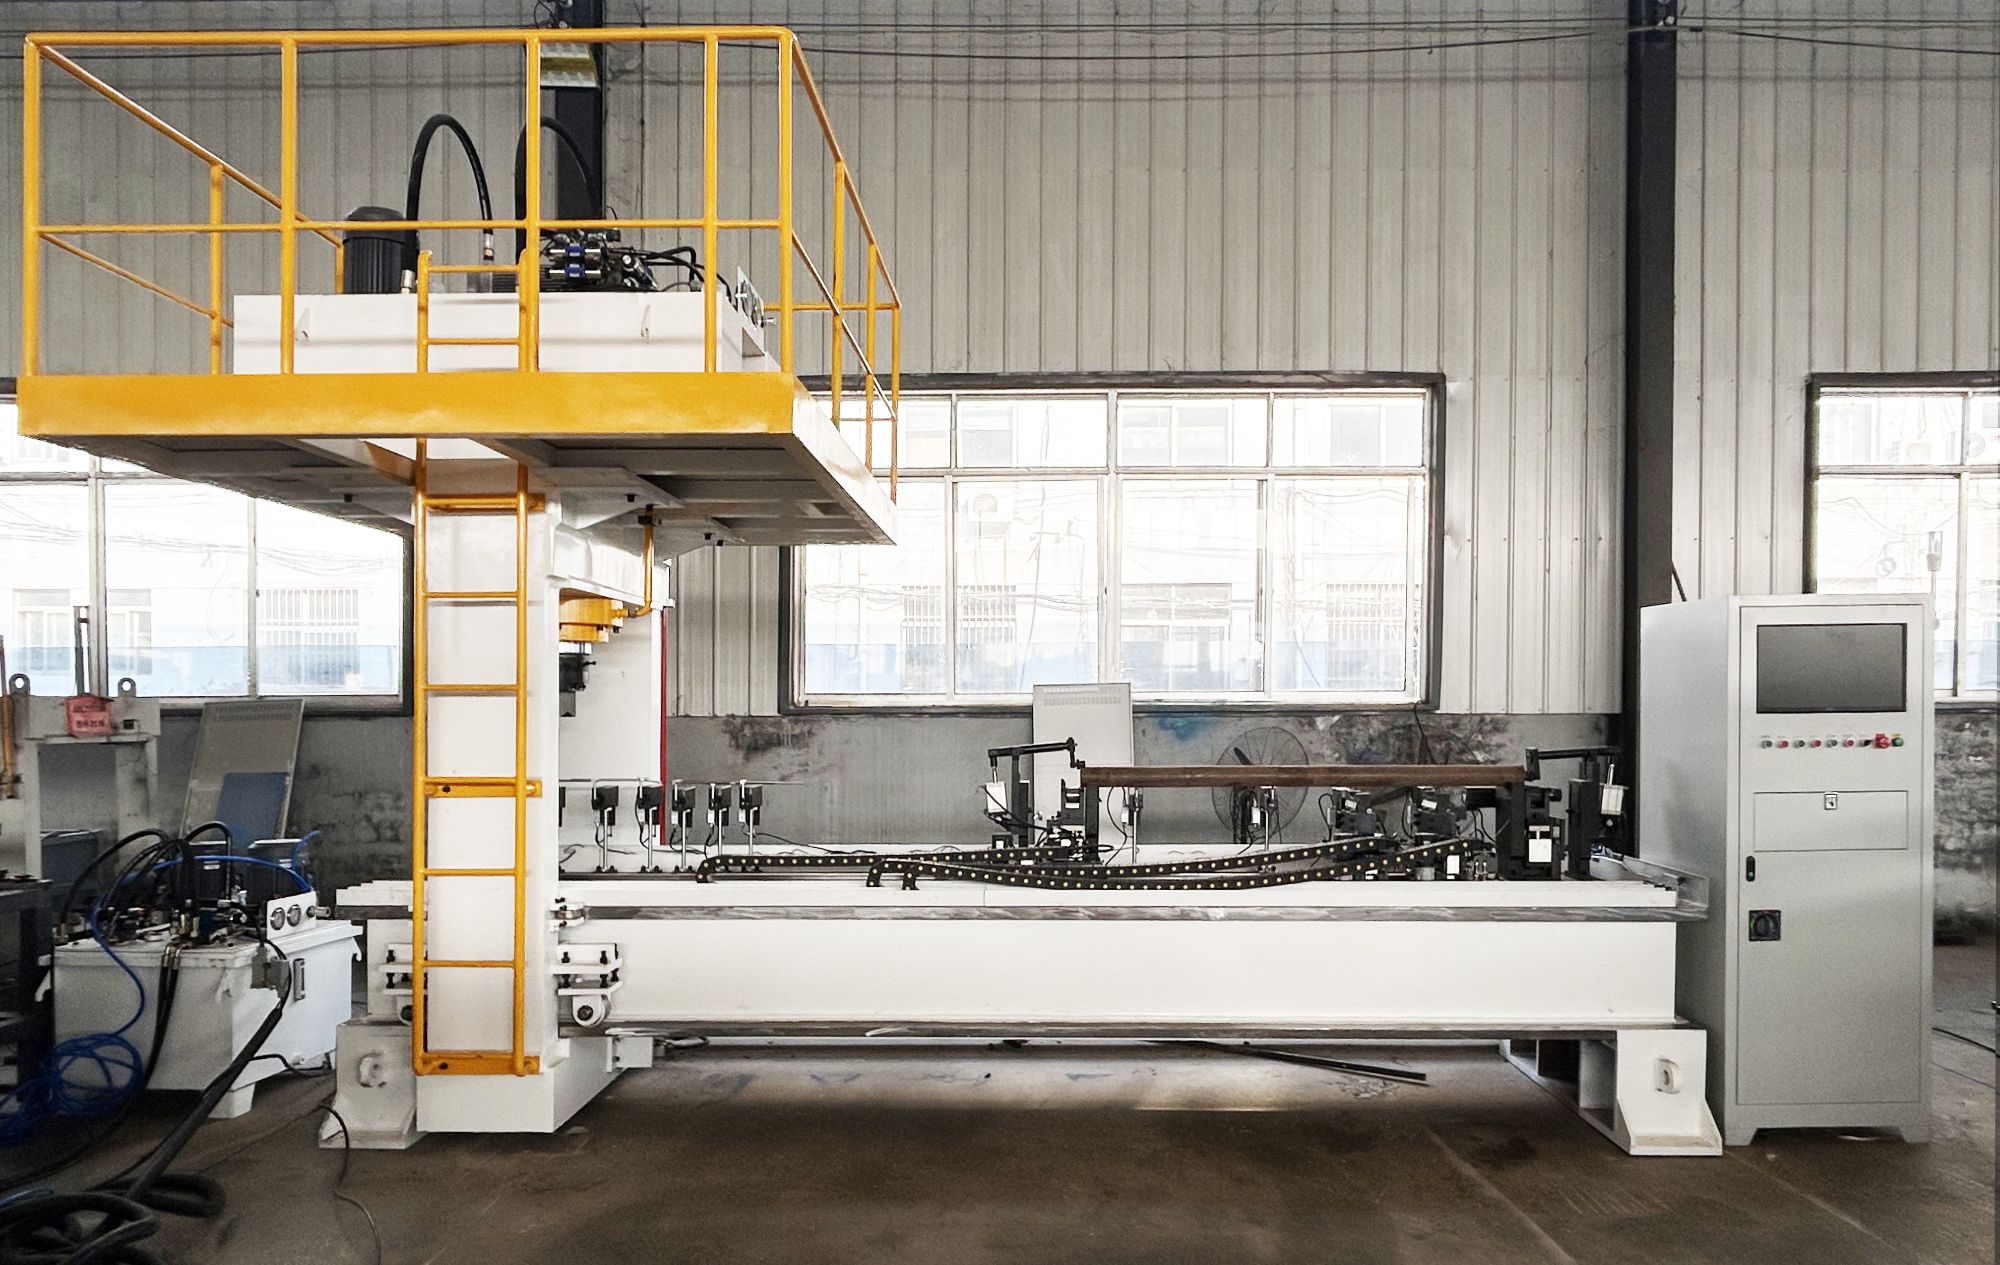
Oirás que se lanzan cifras como 60 toneladas, 100 toneladas o 150 toneladas. Ninguno de esos números significa que la máquina sea "más fuerte" de forma útil por sí sola. La presión correcta depende del límite elástico del material, de la sección transversal y de la cantidad de tensiones residuales. Un eje endurecido de 60 mm puede necesitar alrededor de 60 toneladas para mover el punto alto. Una barra redonda tratada térmicamente más grande podría necesitar 150 toneladas. Una viga en I tiene una rigidez muy diferente en distintos ejes, por lo que puede necesitar 100 toneladas o más solo para corregir una pequeña torsión o comba.
La clave es que la fuerza se aplica en un punto controlado. No a lo largo de toda la longitud. No aplanando el punto alto. Esa es la diferencia entre enderezar y simplemente forzar el metal para darle forma.
Detección de grietas y confianza en el proceso
Uno de los riesgos reales con el acero tratado térmicamente es que una grieta de temple preexistente o un concentrador de tensiones pueda crecer durante el enderezado. Si no lo supervisas, podrías enviar una pieza que falle más adelante. Integramos detección de grietas de QASS de Alemania y nuestra propia calibración con IA para detectar microfisuras en tiempo real. El sistema observa la firma acústica durante el ciclo de prensado y puede detener o marcar la pieza si detecta una grieta en desarrollo. Eso no es un artilugio; cambia si puedes confiar en un lote de piezas endurecidas.
Así que sí, pero hazlo correctamente
El acero tratado térmicamente se puede enderezar con tolerancias ajustadas. Necesitas utillaje de presión puntual, medición de descentramiento multipunto, pequeñas correcciones controladas y monitoreo de grietas cuando el material es duro o crítico para la seguridad. Si estás luchando contra el retroceso elástico, las marcas superficiales o las piezas agrietadas, el problema suele ser el proceso, no el acero.
Si quieres hablar sobre un trabajo específico — ejes, tubos templados, herramientas de perforación, vigas en I — no dudes en contactarnos. Revisaremos el material, la dureza y los requisitos de descentramiento, y te diremos qué es realista.