
Cuando una barra “recta” aparece doblada
Descargas un lote de barra redonda tratada térmicamente, lo preparas para mecanizado y la primera pieza hace que el indicador se mueva por todos lados. La deformación de barras es uno de esos problemas que se esconden hasta que resultan caros. El material puede verse bien en la inspección de recepción y aun así llevar suficientes tensiones residuales como para moverse después del desbaste, el rectificado o incluso durante el transporte.
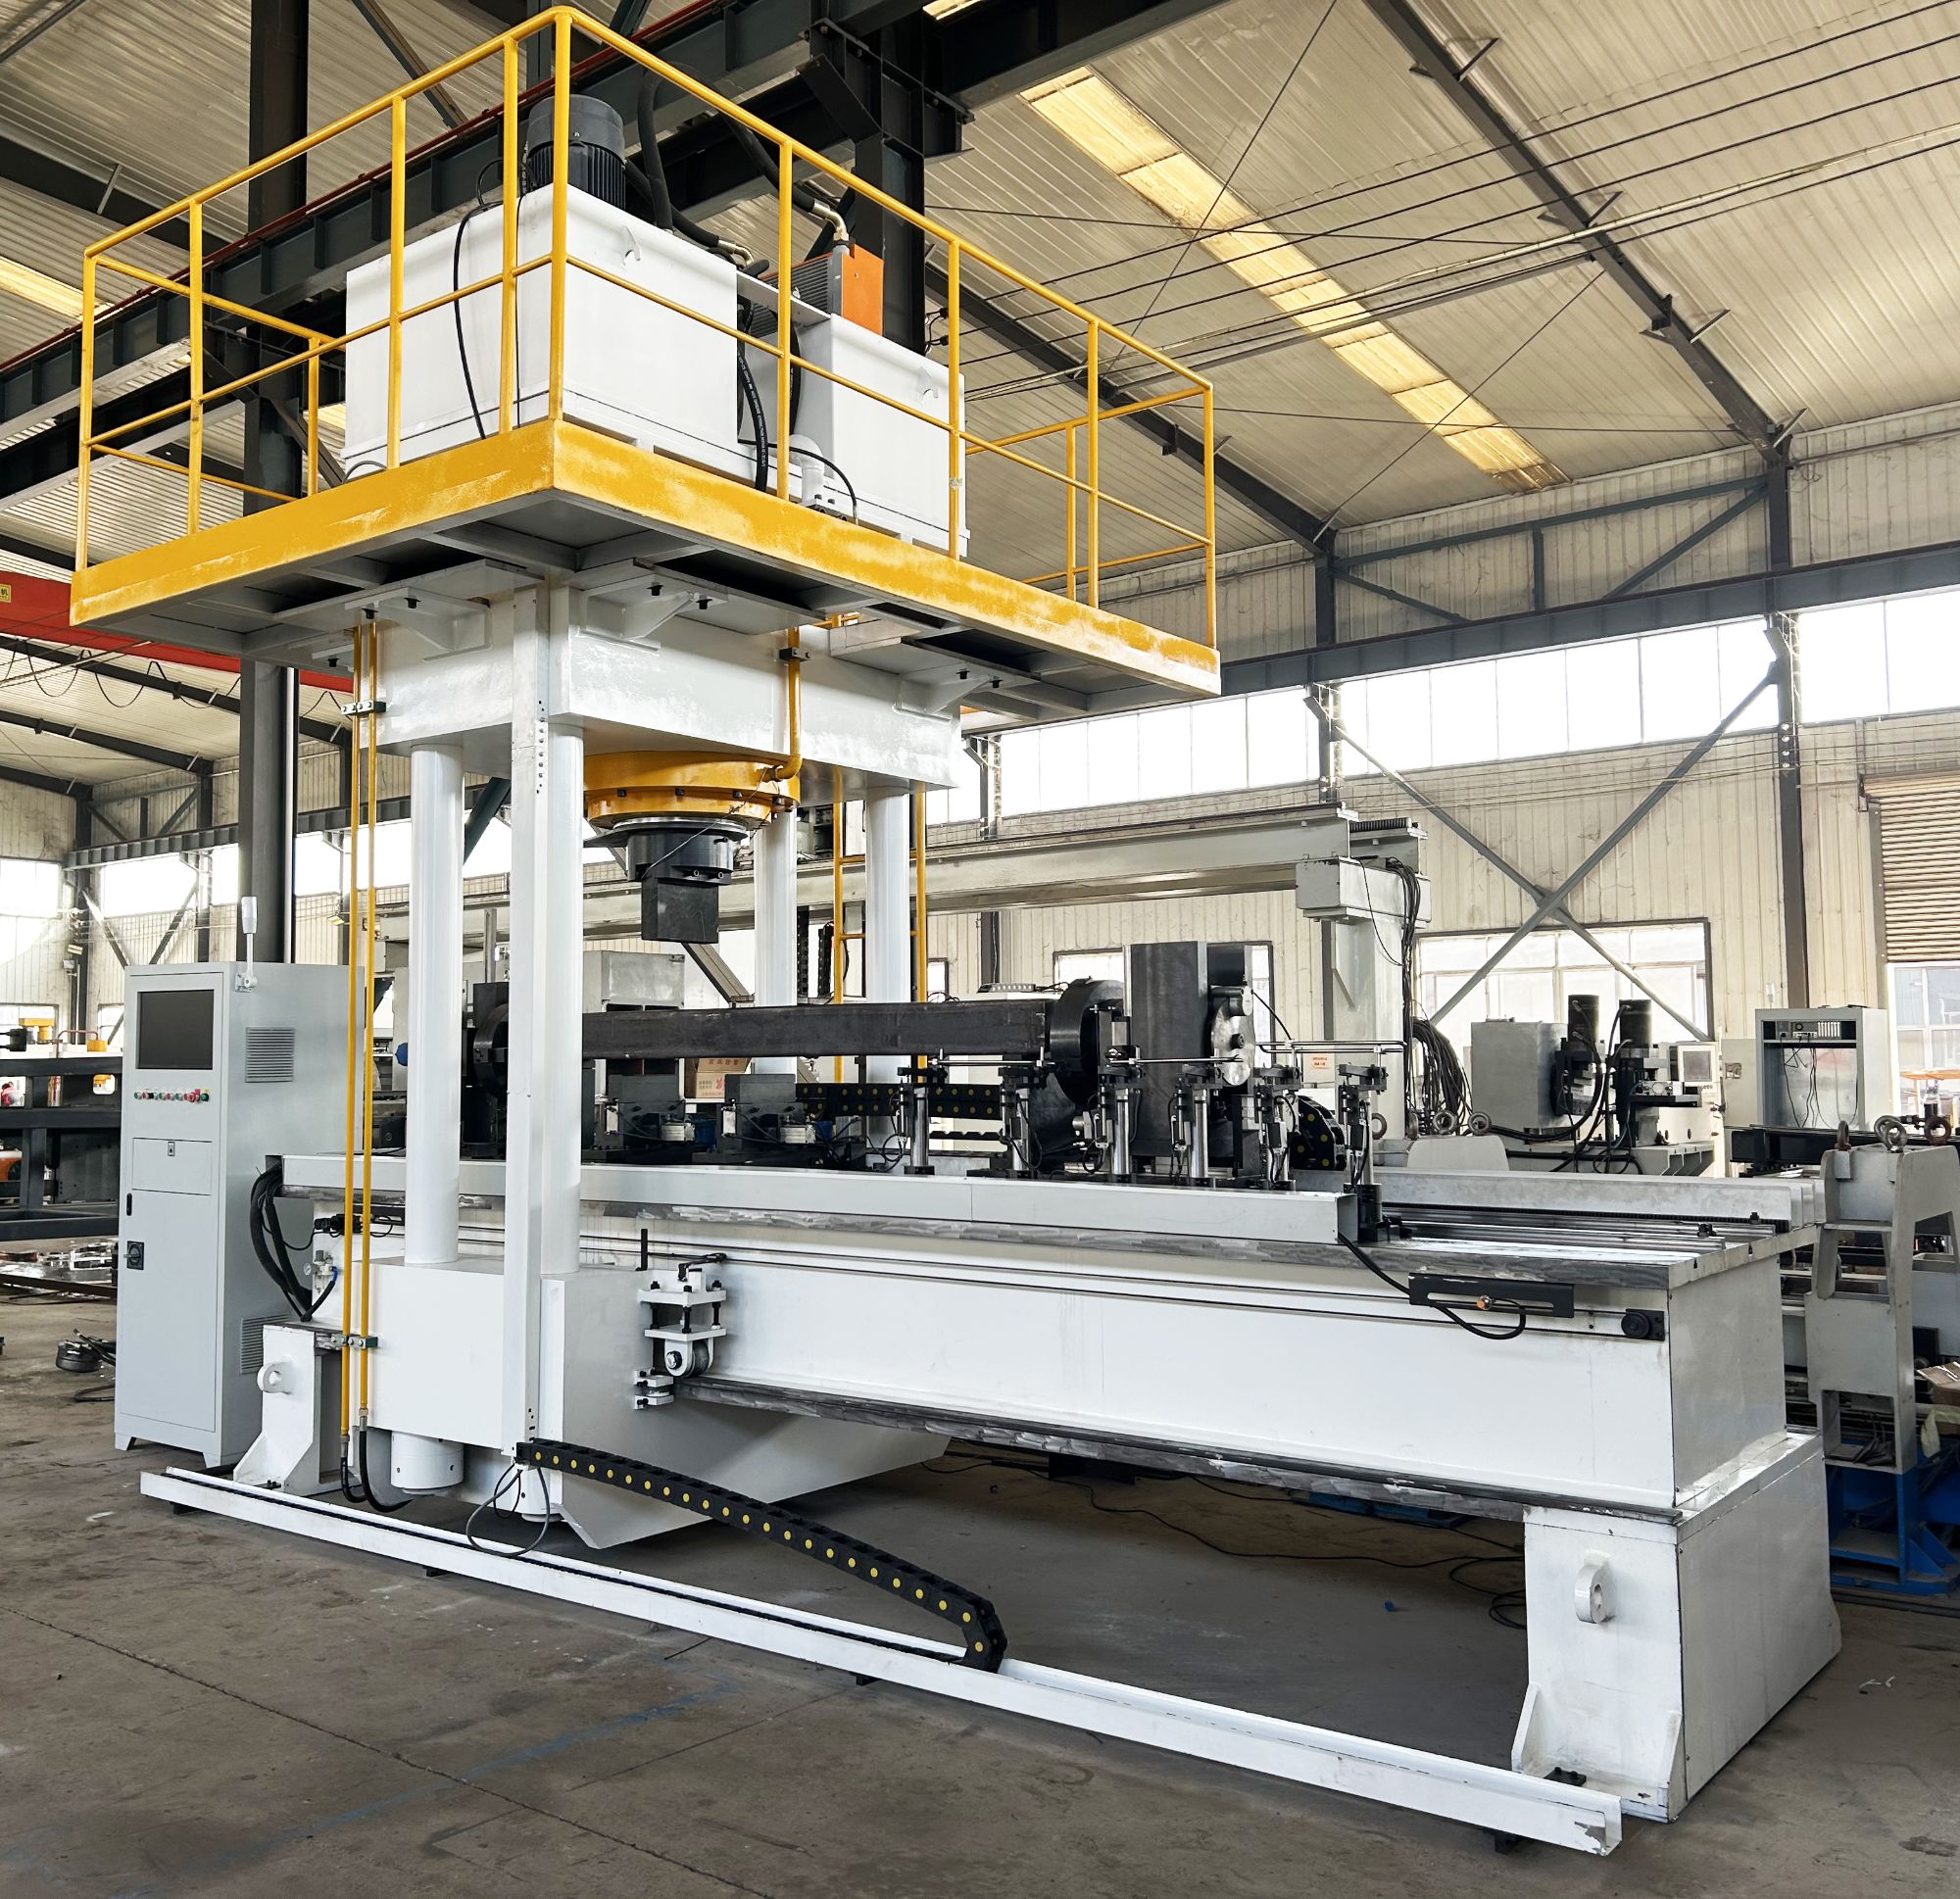
Lo vemos con mayor frecuencia en barras redondas, ejes, herramientas de perforación y perfiles largos. El costo no es solo el desecho. Son preparaciones adicionales, fechas de entrega incumplidas y operarios que intentan quitar una comba a base de tacto. Ese enfoque manual puede funcionar para unas pocas piezas, pero es lento y los resultados dependen de quién esté en el turno.
Qué causa realmente la deformación de las barras
La mayoría de la deformación de barras comienza antes de que tu taller la toque siquiera. La barra laminada sale del laminador con tensiones residuales atrapadas en su interior. El tratamiento térmico añade otra capa: el enfriamiento desigual, los cambios de sección y la transformación de fase del material tiran de la barra en uno u otro sentido. Si la barra es larga y esbelta, incluso una pequeña liberación de tensiones puede manifestarse como comba visible, torsión o descentramiento de extremo a extremo.
A eso se suma la manipulación. Las barras se caen, se atan fuertemente o se almacenan en soportes desiguales. Una barra que estaba recta después del enderezado puede volver doblada tras una semana en planta. Por eso el enderezado final debe realizarse lo más cerca posible de la siguiente operación de mecanizado, no días antes.
Cómo lo soluciona el enderezado automatizado
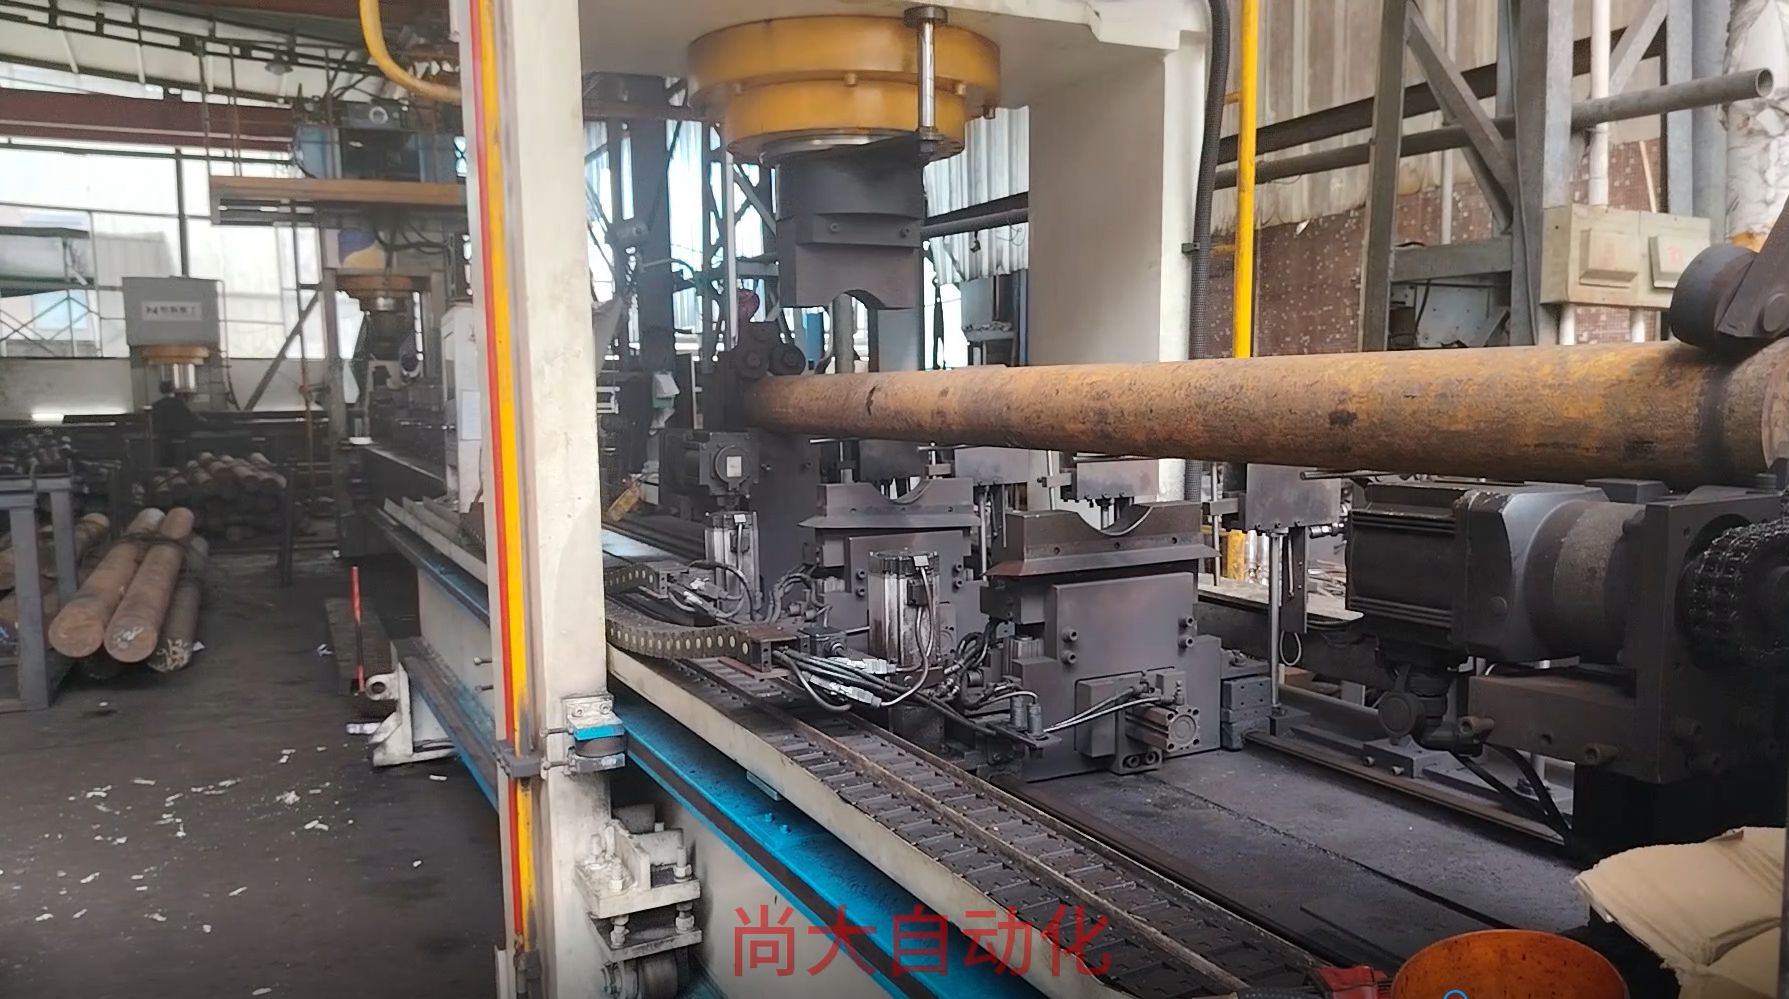
El método antiguo es sencillo: un operario gira la barra, encuentra el punto alto y prensa. El problema es la repetibilidad. El enderezado manual depende del tacto y a menudo deja marcas superficiales de los puntos de contacto duros. Eso importa si la barra es un eje hidráulico o un tubo refrigerado por líquido, donde el acabado superficial es crítico.
El enderezado automatizado cambia el orden. La máquina mide múltiples puntos a lo largo de la barra, calcula la geometría de la comba y aplica presión solo donde es necesario. Como la presión se controla por puntos, no hay marcas de martillo, ni arañazos, ni hendiduras profundas. Esto es muy importante para piezas que ya tienen su acabado superficial final o que deben evitar concentradores de tensiones.
Nota de precisión: nuestras celdas de enderezado automático mantienen una rectitud de 0,01 mm en muchos ejes y barras, y funcionan de 3 a 5 veces más rápido que el enderezado manual.
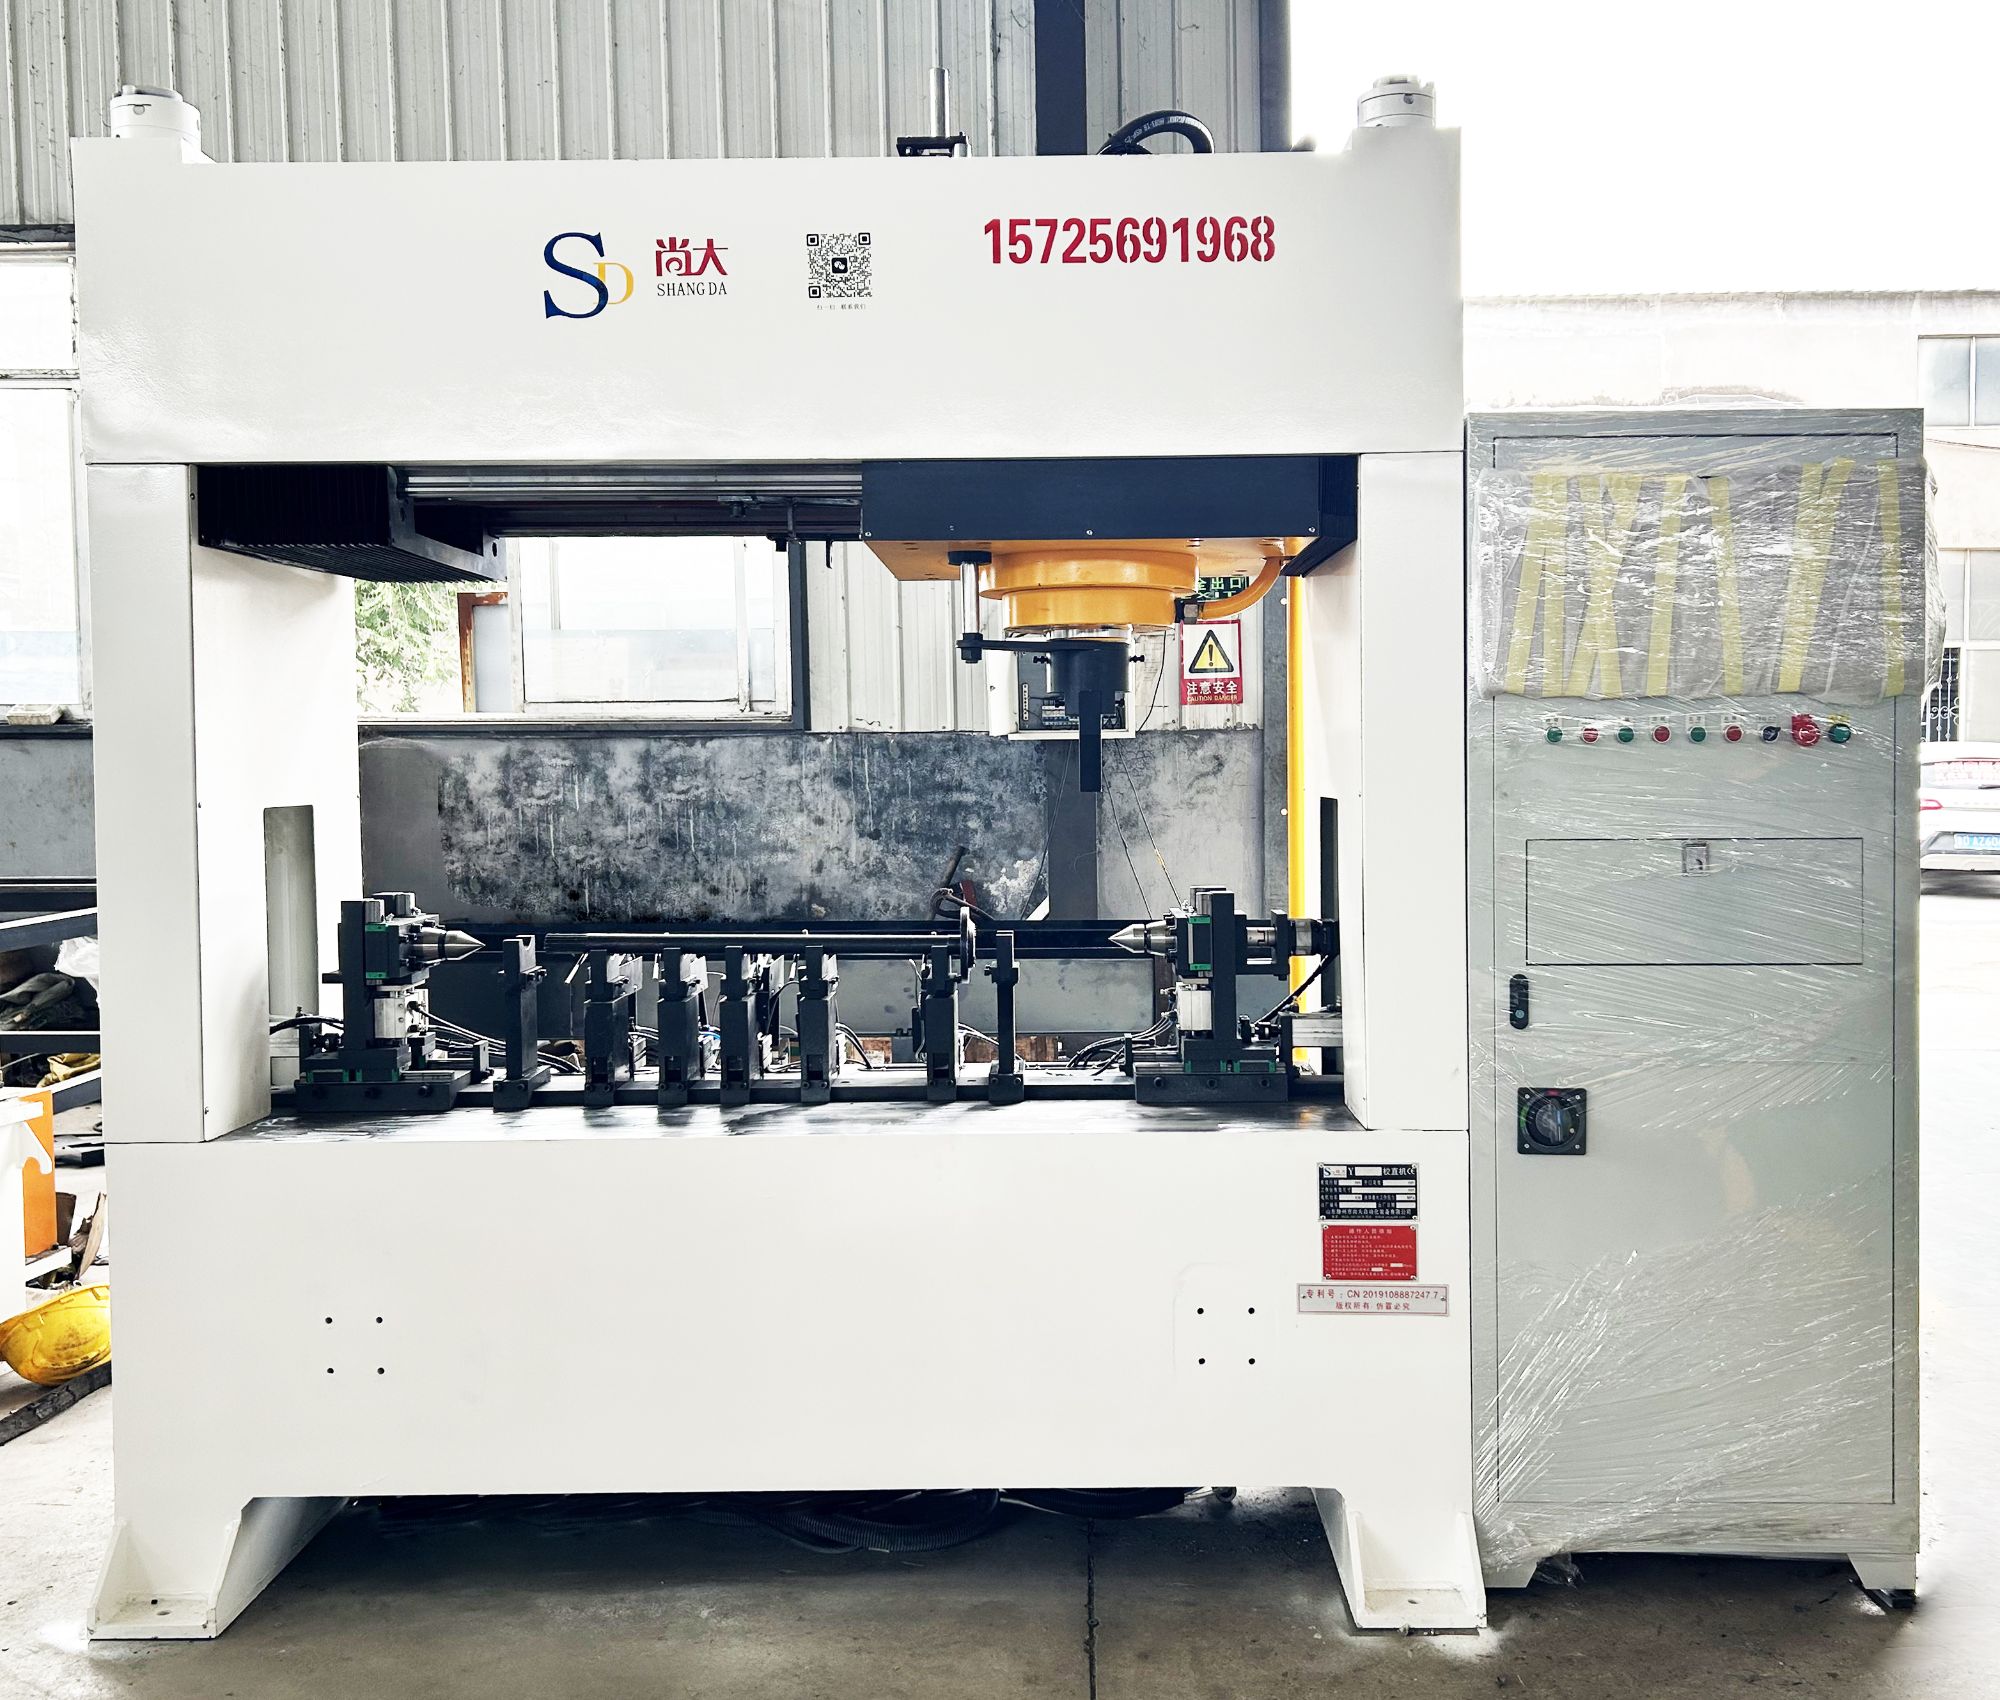
También utilizamos IA desarrollada internamente en este equipo. Observa cómo responde el material golpe a golpe y ajusta la siguiente prensada. Así es como un solo operario puede gestionar varias máquinas sin atención constante, y por lo que el resultado es repetible desde la primera barra hasta la última.
Elegir el enfoque de enderezado adecuado
No todas las barras necesitan una prensa de 200 toneladas. Las barras redondas de menor diámetro y los tubos de pared delgada pueden enderezarse mejor con ciclos de presión más ligeros y rápidos. Las piezas más largas necesitan más puntos de apoyo. Los tubos cuadrados y los perfiles especiales a menudo necesitan corrección de torsión y redondez, no solo flexión en un solo plano. Si la barra ha sido tratada térmicamente, la detección de grietas también importa. Realizamos detección de grietas QASS en piezas críticas para que un ciclo de enderezado no enmascare un problema del material.
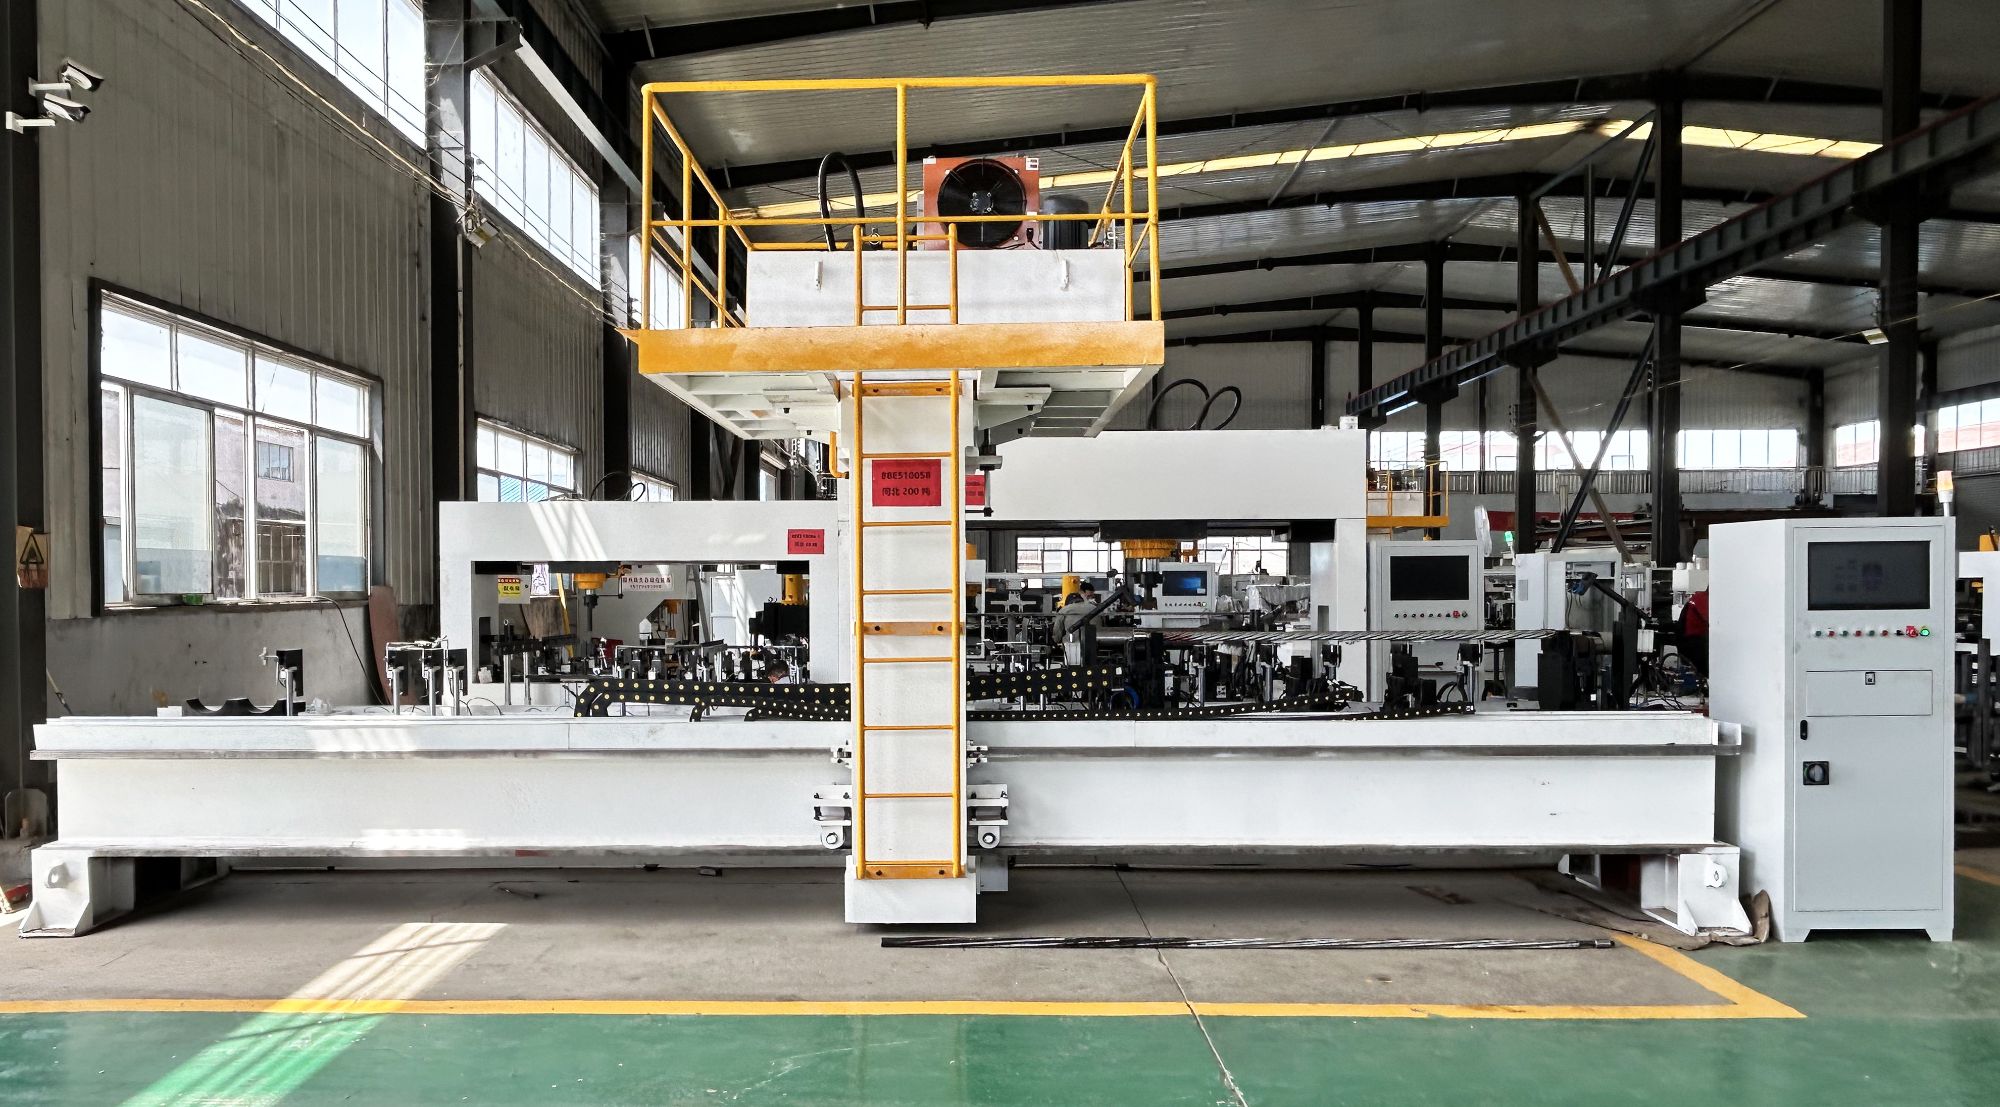
Para producción en serie, busca una línea que pueda cargar, medir, enderezar y descargar sin intervención humana. Eso cambia cuántas barras puedes procesar en un turno y elimina la variable más grande: el criterio del operario. Las piezas largas y pesadas son donde una máquina de enderezado de ejes y barras de 200 toneladas se gana su espacio en planta.
Qué hacer a continuación
Si la deformación de barras está causando retrabajos o desechos, empieza por registrar de dónde viene la comba: tensiones de laminación, tratamiento térmico, manipulación o movimiento posterior al mecanizado. Luego prueba algunas piezas en equipos de enderezado automatizado y compara la rectitud después de 24 horas, no solo justo después del ciclo. Un buen enderezado debe mantenerse.
Trabajamos en estas aplicaciones cada semana, desde semiejes y herramientas de perforación hasta barras redondas largas y perfiles especiales. Si quieres enviar un plano o una muestra doblada, habla con nuestro equipo aquí y te daremos una respuesta directa.