
Por qué las tuberías y tubos de aluminio pierden la rectitud
Si manipula tubo de aluminio durante el tiempo suficiente, lo verá: la pieza parece recta en el soporte, pero en el momento en que la rueda sobre una mesa plana o la coloca en un dispositivo de sujeción, un extremo se levanta o se abre una separación. Los problemas de rectitud de tuberías y tubos de aluminio normalmente no son aleatorios. La mayoría de las veces hay una razón específica, y si no la encuentra, seguirá corrigiendo el mismo defecto después de que ocurra.
Lo primero que reviso es el historial del material. El aluminio tiene un módulo mucho menor que el acero, por lo que se flexiona más bajo la misma carga. Pero el problema mayor suele ser la tensión interna. Durante la extrusión, el exterior del perfil puede enfriarse más rápido que el interior, lo que atrapa tensiones. El tratamiento térmico de solución y el temple añaden más. Luego corta el tubo y libera esa tensión, y una pieza que medía recta ahora se comba.
- Extrusión y trefilado: enfriamiento desigual después de que el perfil sale de la matriz.
- Tratamiento térmico y temple: los gradientes térmicos crean tensiones residuales.
- Corte y mecanizado: el aserrado libera tensiones atrapadas y puede sacar la pieza de alineación.
- Manipulación y almacenamiento: apoyar tubos largos solo en los extremos, apilar demasiado alto o apretar demasiado las correas.
- Geometría de pared delgada: una alta relación diámetro-espesor hace que el tubo se flexione con facilidad.
- Operaciones de soldadura, conformado de extremos o doblado: el calor local y el conformado pueden dejar una comba permanente.
Un tubo que está recto antes de un corte a inglete puede saltar 1 mm o más después del corte. Lo he visto con mayor frecuencia en tubo 6061-T6 de pared delgada, pero también puede ocurrir con 6063, 2024 y 7075.
Cómo verificar los defectos de rectitud
Antes de enderezar algo, verifique el defecto con un método repetible. Mirar un tubo a ojo contra una pared o el suelo no es confiable, especialmente para piezas largas. Necesita una configuración que muestre la desviación, la dirección y si la curvatura está en un plano o en varios planos.
Este es un método que funciona bien en un taller de trabajos por encargo. Apoye el tubo cerca de ambos extremos sobre bloques en V o rodillos, a la misma distancia de cada extremo cada vez. Gire el tubo lentamente. Si el centro o los extremos oscilan, monte un indicador de carátula en varios puntos a lo largo de la longitud y registre la lectura total del indicador (TIR). La desviación de rectitud es aproximadamente la mitad del TIR para una comba simple. Para curvaturas en múltiples planos, tome lecturas a 0, 90, 180 y 270 grados en cada punto.
Para comprobaciones rápidas, una regla de rectitud y una galga de espesores en el lado alto detectarán una comba gruesa, pero no le dirán si hay un alabeo o una curva en S. Si necesita datos más precisos, use una línea láser o un comparador óptico. El láser es útil porque puede ver dónde comienza y termina la comba, lo que ayuda a decidir dónde prensar.
Cuando la rectitud es una dimensión crítica, no se limite a decir que una pieza es lo suficientemente recta. Póngale un número. El tubo de aluminio trefilado comercial a menudo se mantiene alrededor de 0,5 mm por 500 mm, pero un dispositivo de soldadura puede necesitar 0,1 mm en 1 m. Si va a verificar para producción repetitiva, registre el TIR en estaciones fijas, quizás cada 300 mm en una pieza larga, y guarde esos datos en un sistema MES o SPC. Esa tendencia le dirá si el problema proviene del material entrante o de algo en su propio proceso.
Métodos prácticos de corrección
Una vez que conoce la ubicación y la dirección de la curvatura, puede elegir un método de corrección. El adecuado depende del espesor de pared, el temple, la tolerancia y cuántas piezas necesita corregir.
Enderezado manual con prensa
Para tubo de pared gruesa o tolerancias holgadas, puede funcionar una prensa de husillo manual o una prensa hidráulica. Apoye el tubo en dos puntos, coloque un contacto acolchado en el punto alto y prense en pequeños incrementos. Gire y vuelva a verificar después de cada prensado. Use almohadillas de aluminio, plástico o uretano porque el aluminio es blando y fácil de marcar. Si la pared es delgada, puede necesitarse un mandril interno para evitar que el tubo se colapse. La desventaja es que este proceso es lento, depende del operador, y el prensado repetido puede crear pequeñas marcas superficiales si la almohadilla se desplaza.
Enderezado con rodillos
El enderezado con rodillos funciona en tubos y tuberías redondos largos. El tubo pasa a través de rodillos desfasados que lo flexionan alternativamente en direcciones opuestas hasta que sale recto. Es más rápido que el prensado manual, pero en aluminio hay que vigilar la presión de los rodillos. Demasiada presión puede cambiar el diámetro o dejar marcas en espiral. Los rodillos pulidos y una lubricación adecuada ayudan, pero yo sería cauteloso con piezas anodizadas o paredes muy delgadas.
Enderezado hidráulico automatizado para producción repetitiva
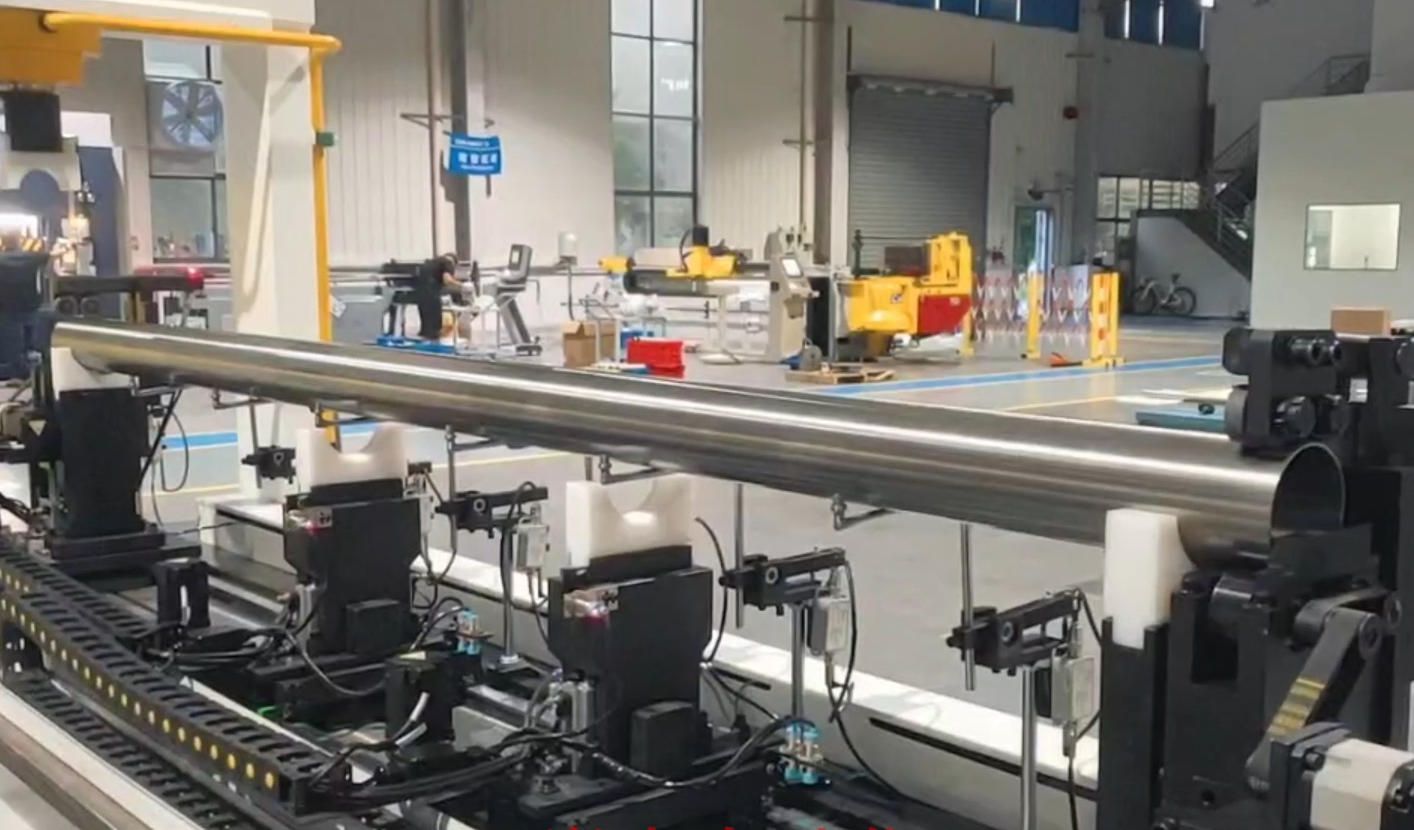
Si produce la misma familia de tuberías o tubos de aluminio semana tras semana, aquí es donde yo daría un paso atrás y consideraría equipo automatizado. Después de confirmar los parámetros de la pieza de trabajo y la tolerancia de rectitud, evalúe el equipo de enderezado hidráulico Shangda. El proceso utiliza enderezado por presión puntual, por lo que la pieza se apoya y se prensa en puntos calculados en lugar de ser martillada o forzada a través de rodillos fijos. El resultado es sin rayones y sin abolladuras, lo cual importa mucho para el aluminio.
La precisión de enderezado puede alcanzar 0,01 mm, y el sistema normalmente funciona de 3 a 5 veces más rápido que la operación manual. Utiliza inspección multipunto de alta precisión, por lo que la máquina mide, decide y corrige en un solo paso. La función de autoaprendizaje con IA le permite ajustarse al retroceso elástico del material con el tiempo, y el monitoreo en tiempo real puede conectarse a su MES. Para un trabajo repetitivo, un operador puede gestionar varias máquinas, y la celda puede funcionar desatendida 24/7. Si su equipo pasa horas enderezando a mano el mismo tubo, esa mano de obra se acumula rápidamente.
| Factor | Prensa manual | Enderezado hidráulico Shangda |
|---|---|---|
| Aplicación ideal | Trabajos únicos, paredes gruesas, tolerancias holgadas | Producción repetitiva después de confirmar parámetros y tolerancias |
| Precisión de enderezado | Dependiente del operador | Hasta 0,01 mm |
| Velocidad | Lento, múltiples iteraciones | 3 a 5 veces la eficiencia manual |
| Calidad superficial | Riesgo de marcas | Presión puntual, sin rayones ni abolladuras |
| Seguimiento de datos | Notas manuales o ninguna | Conectividad MES en tiempo real |
| Mano de obra | Un operador por pieza | Un operador para varias máquinas; posible funcionamiento desatendido 24/7 |
Cuándo no corregir
El enderezado no siempre es la decisión correcta. Si un tubo está agrietado, acodillado o colapsado, prensarlo de nuevo normalmente empeora las cosas. Las grietas pueden ser difíciles de ver en aluminio, así que si sospecha de microfisuras, especialmente después de doblados o enderezados previos, haga primero una prueba de líquidos penetrantes. Si las encuentra, deseche o corte esa sección.
- Tubo agrietado o con microfisuras: el enderezado puede propagar la grieta.
- Paredes acodilladas o colapsadas: la deformación plástica local ya arruinó la sección transversal.
- Componentes críticos para la fatiga: el enderezado repetido puede reducir la vida útil restante. Si una pieza se ha doblado más allá del límite elástico varias veces, reemplácela.
- Tubo de pared muy delgada: si la relación diámetro-espesor es alta, el prensado puede crear un nuevo punto bajo. Por ejemplo, un tubo de 30 mm de diámetro exterior con menos de 1 mm de pared necesita un soporte cuidadoso.
- Piezas terminadas: el enderezado después del anodizado o recubrimiento agrietará el acabado. Realice la corrección antes del tratamiento superficial.
- Temple desconocido o historial del material incierto: sin conocer el temple, corre el riesgo de cambiar las propiedades mecánicas.
- Tolerancia demasiado ajustada para el material: algunos tubos de aluminio retrocederán lo suficiente como para que perseguir 0,05 mm en 2 m a mano sea poco realista. Mejore el proceso anterior en su lugar.
Cuando el costo de la mano de obra y las piezas rechazadas es mayor que el de reemplazo, no justifique la corrección solo porque la prensa está disponible.
En resumen: adapte la solución a la pieza
Los problemas de rectitud del tubo de aluminio se pueden resolver si los ataca en orden: localice la causa raíz, verifique con una medición repetible, elija un método de corrección que se ajuste al material y la tolerancia, y sepa cuándo detenerse. El trabajo con prensa manual está bien para una reparación única o una serie corta. Pero si está enderezando repetidamente los mismos números de pieza, la mano de obra y el tiempo de medición se acumulan, y eso normalmente es una señal de que debe considerar la automatización.
Vale la pena evaluar el equipo de enderezado hidráulico Shangda después de haber confirmado los parámetros de su pieza de trabajo y la tolerancia de rectitud. Envíenos el plano de la pieza, el material, el espesor de pared, la longitud y la especificación de rectitud que necesita. Podemos ayudarle a determinar si el enderezado automatizado por presión puntual se ajusta a sus necesidades. Contáctenos con los datos de su pieza.