
Por qué una barra doblada cuesta más de lo que cree
Usted lo ha visto ocurrir. Un lote de acero redondo sale de la línea de tratamiento térmico con buen aspecto, y luego la primera operación de torneado revela 0,4 mm de excentricidad donde el plano permite 0,05. O un eje largo permanece en el rack durante tres semanas, se relaja y ya nunca vuelve a enderezarse del todo. Chatarra, retrabajo o una reclamación del cliente: elija una.
La máquina enderezadora de barras existe exactamente para esto. Elimina la flexión y la torsión que las varillas, los tubos y los ejes metálicos acumulan durante la forja, el tratamiento térmico, la laminación y la manipulación. No todo ese daño ocurre en la planta de producción; gran parte aparece mucho después, por eso una máquina que mide y corrige en un solo montaje importa más de lo que la gente espera.
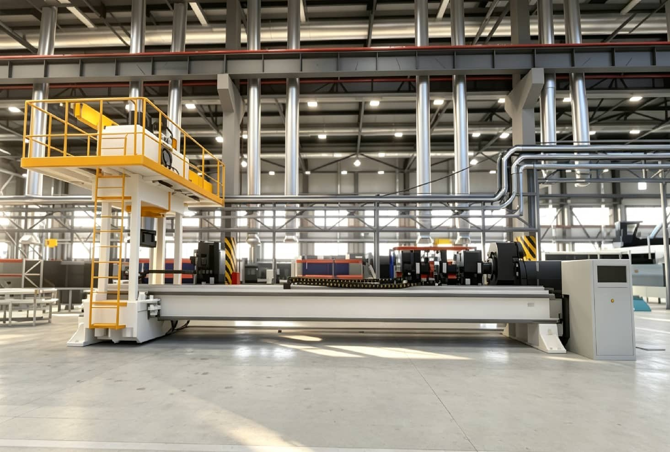
El vídeo de arriba muestra una máquina enderezadora de ejes por presión puntual inteligente trabajando con un lote real. Lo que quiero hacer aquí es explicar qué ocurre dentro de ese ciclo y de dónde vienen realmente las cifras.
Qué significa realmente "presión puntual"
Dos familias de máquinas realizan este trabajo. Las enderezadoras de rodillos hacen pasar la pieza a través de un conjunto de rodillos desplazados. La barra se comprime y gira al mismo tiempo, y toda su longitud pasa a través. Es rápido y funciona bien para material largo alimentado desde bobina.
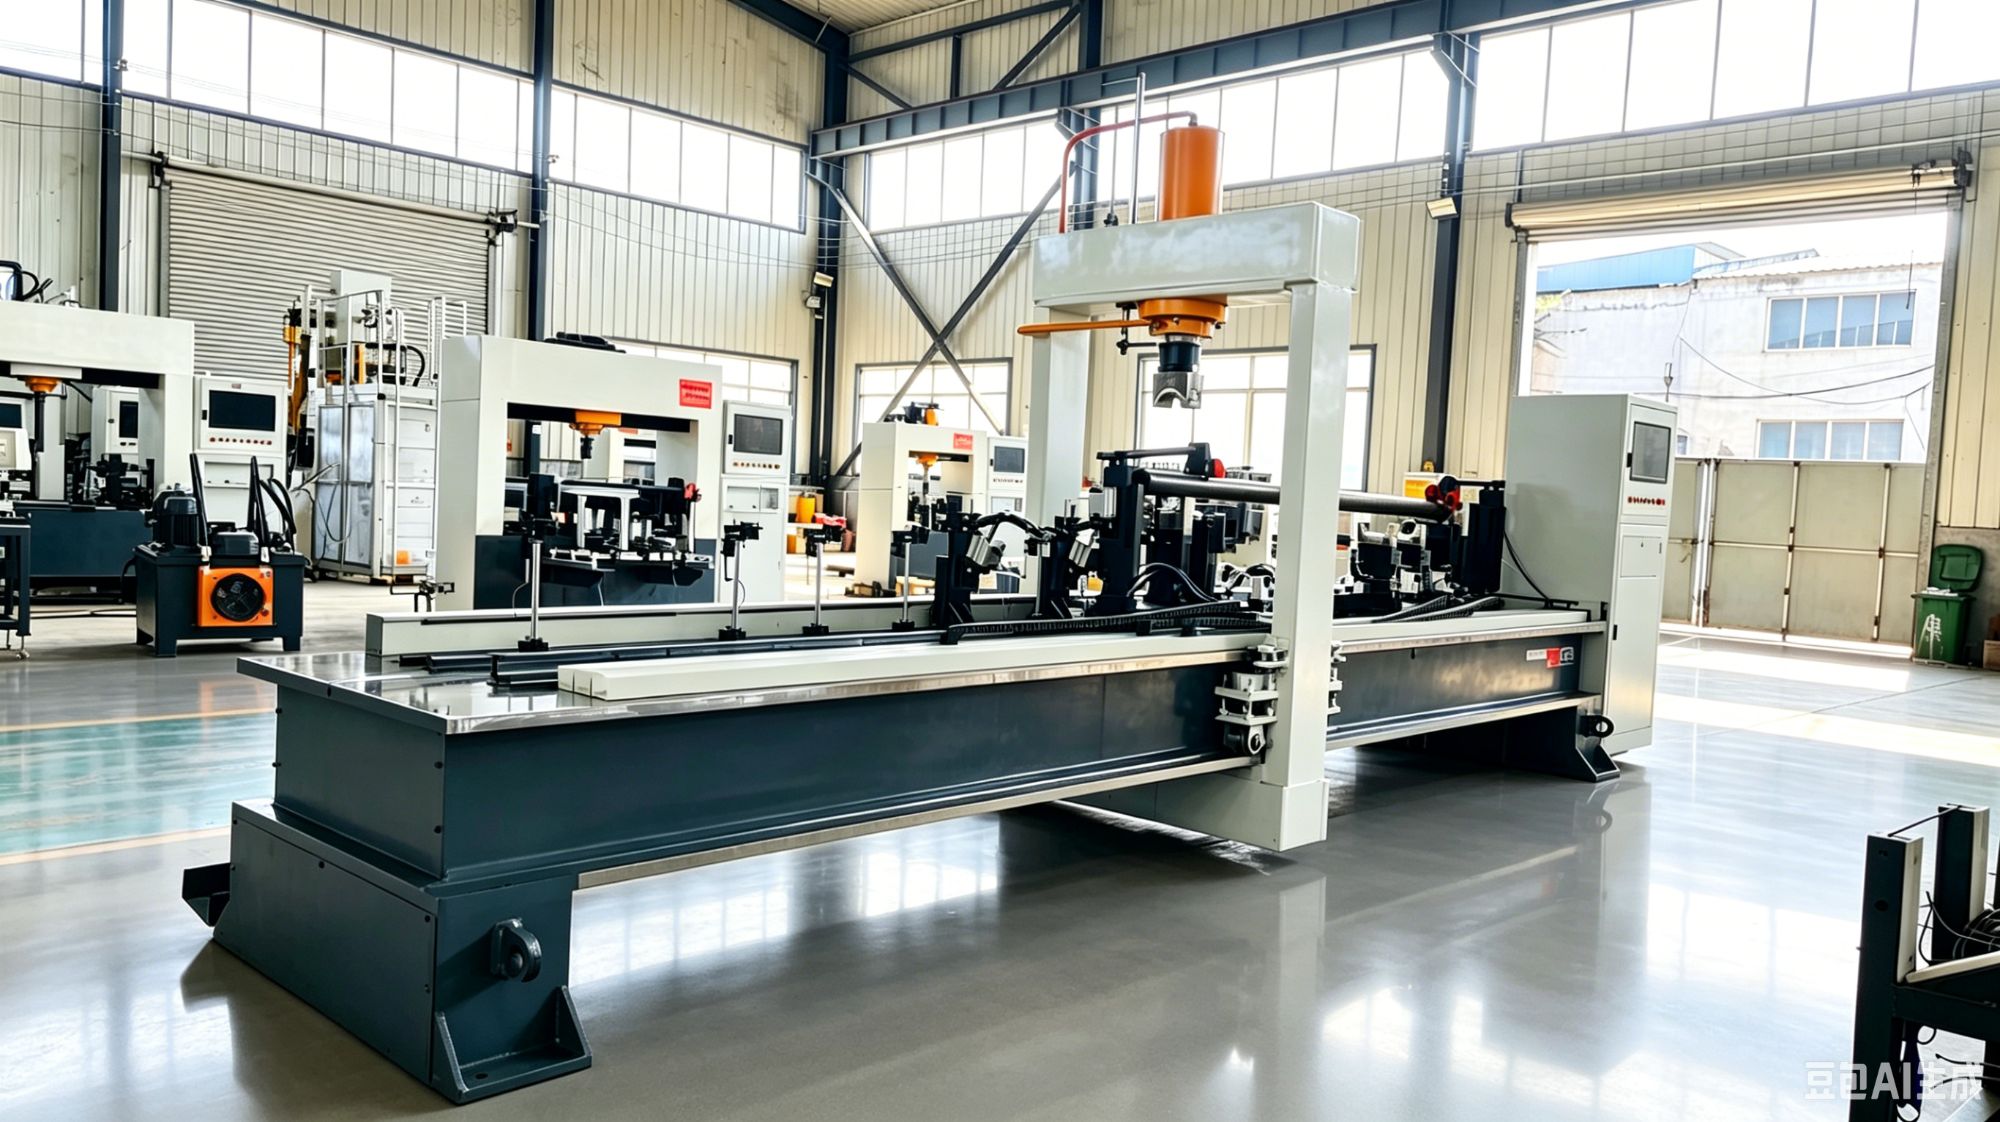
El enderezado por presión puntual es diferente. La máquina mide la barra, encuentra los puntos altos y presiona hacia abajo en puntos específicos, uno a la vez o en unas pocas posiciones programadas. Luego vuelve a medir y decide si debe prensar una vez más.
Esa diferencia importa por dos razones.
Primero, la superficie. Los rodillos tocan toda la longitud de la pieza. En ejes pulidos, vástagos hidráulicos o cualquier material en el que una rozadura signifique rechazo, eso es un problema. La presión puntual solo contacta la pieza donde incide la herramienta de prensado, con fuerza controlada y con una estructura de soporte que mantiene limpia la zona de contacto. Sin arañazos, sin abolladuras, sin aplanamiento del diámetro exterior.
Segundo, las tensiones residuales. Prensar un solo punto permite a la máquina aplicar la corrección exactamente donde está la deformación, y en ningún otro lugar. No se está trabajando en exceso las secciones rectas solo para corregir una doblada.
Dentro del bucle de control
Esta es la secuencia en una máquina moderna.
Primero, medición multipunto
Antes de que se mueva nada, el sistema de inspección recorre la pieza y detecta la desviación en múltiples posiciones, no solo en el centro. Una barra puede estar recta en el centro y desviada a 300 mm del extremo, y una comprobación de un solo punto no lo detectará en absoluto. Ese mapa de medición es la base a partir de la cual se planifica la corrección.
La IA decide, no el operador
Esta es la parte por la que más pregunta la gente. Las máquinas más antiguas necesitaban que un operador leyera un indicador, adivinara cuánto prensar, prensara, volviera a comprobar y adivinara de nuevo. Ese es un proceso basado en la intuición, y se desvía entre turnos y hacia el final de una jornada larga.
En nuestras máquinas, el plan de corrección proviene de un modelo de autoaprendizaje. Toma el mapa de medición, añade lo que aprendió de piezas anteriores del mismo lote, predice la profundidad de prensado y luego valida el resultado con la siguiente medición. Cada ciclo actualiza el modelo. La pieza 500 sale más recta que la pieza 5, porque la máquina ya ha visto 495 de ellas.
Precisión de enderezado de hasta 0,01 mm
Esa es la cifra más ajustada que ofrecemos, y no es la cifra para todas las piezas. Una barra de 3 metros y un eje de 200 mm no se comportan igual. Lo que 0,01 mm le indica es que la resolución de medición y control es lo bastante fina como para que el límite en su pieza suela ser el propio retroceso elástico del material, no la máquina.
Rendimiento típico: precisión de enderezado de hasta 0,01 mm · 3–5× más rápida que el enderezado manual · funcionamiento desatendido 24/7 con un operador supervisando varias máquinas · exportación de datos MES de cada pieza.
Las ganancias de rendimiento provienen principalmente de eliminar el ciclo de adivinar y comprobar, no de prensar más rápido. Un operador que ya no tiene que leer un indicador, decidir y volver a comprobar puede dedicar esa atención a otra cosa en la planta.
Funcionamiento desatendido e integración en línea
Una máquina enderezadora solo ayuda si sigue el ritmo de la línea. Dos cosas hacen que eso funcione.
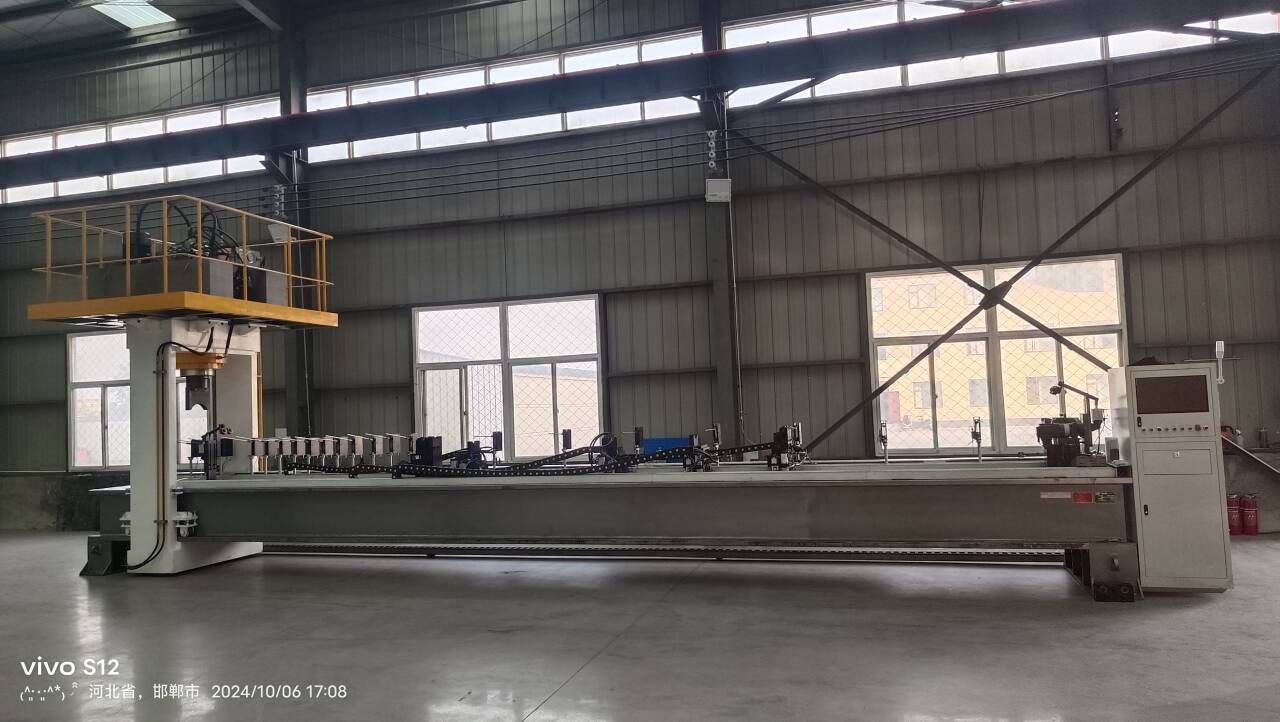
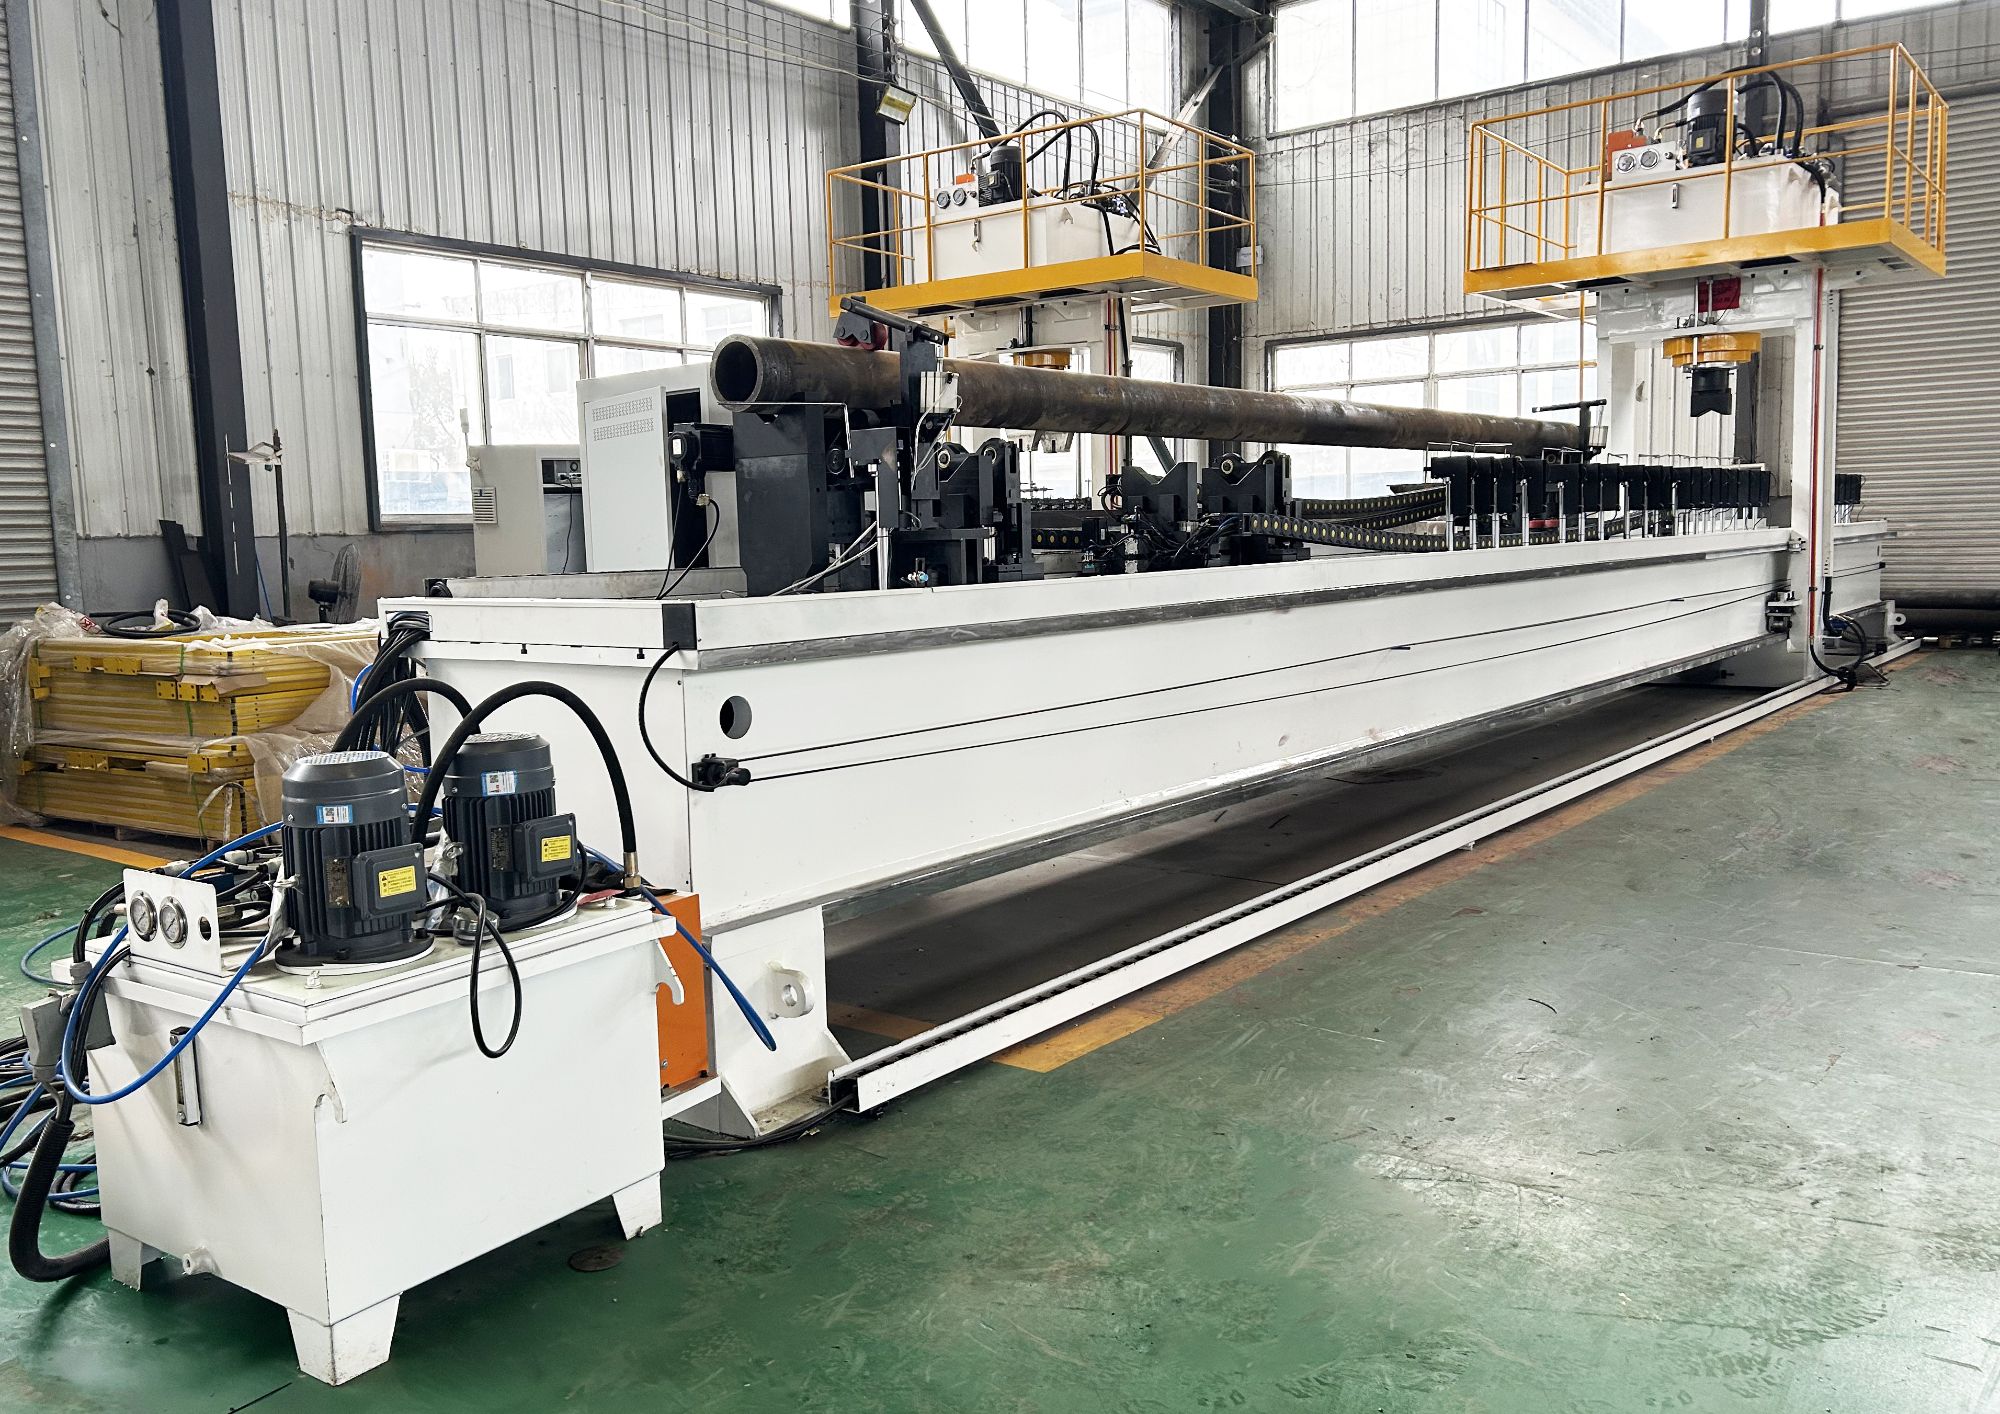
Manipulación automatizada de materiales. La máquina carga, mide, endereza, vuelve a medir y descarga sin que un operador toque la pieza. Eso es lo que hace realista el funcionamiento 24/7: no está pagando a alguien para que esté allí de pie a las 2 a. m., y un operador puede supervisar varias máquinas en lugar de una.
Conectividad con MES. Los datos de medición de cada pieza van a algún sitio. Conectados al MES de la planta, esos datos muestran tasas de aprobación/rechazo por lote, detectan un proceso aguas arriba que se está desviando antes de que se convierta en un montón de chatarra y mantienen registros para clientes que exigen trazabilidad. En el sector aeroespacial y médico, eso a menudo no es opcional.
En el lado de la inspección, la detección de grietas por terceros también importa —utilizamos el sistema QASS de Alemania—, porque la rectitud no es lo único que debe superar un eje crítico. Una pieza perfectamente recta con una grieta sigue siendo chatarra.
Dónde encaja esto: aeroespacial, vehículos eléctricos, refrigeración de servidores
La demanda que vemos proviene de unos cuantos sectores concretos.
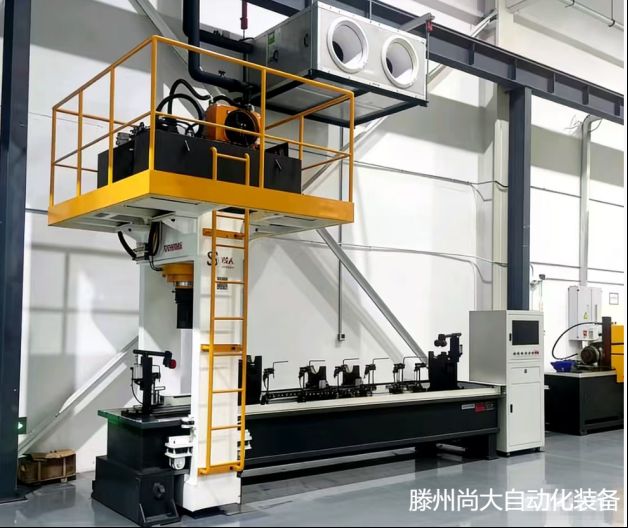
El trabajo aeroespacial y de defensa necesita medición documentada en cada pieza, además de flexibilidad para lotes pequeños: no se puede reconfigurar toda una línea para cuarenta piezas.
El segmento de los vehículos de nueva energía (NEV) está impulsado por ejes de motor, ejes de rotor y componentes de transmisión, donde la excentricidad se manifiesta directamente como vibración y ruido en el vehículo terminado.
Los componentes de servidor refrigerados por líquido son probablemente la categoría de más rápido crecimiento en este momento. Las placas frías y los tubos de refrigeración tienen que asentarse planos contra un encapsulado de chip o un dado, y un tubo desviado unas pocas décimas se convierte más adelante en un problema de contacto térmico. Fabricamos configuraciones de enderezado personalizadas para exactamente esa geometría.
Los tubos cuadrados, los perfiles de forma especial, los anillos y las herramientas de taladrado tienen cada uno su propia versión del mismo problema: solo necesitan utillajes y estrategias de prensado diferentes.
Qué hay que considerar antes de comprar
Algunas preguntas que le haría a cualquier proveedor, incluidos nosotros.
¿Cuál es la especificación de rectitud de su peor pieza, no de la media? Eso define la clase de máquina más que cualquier otra cosa.
¿Qué rango de diámetro, longitud y peso necesita cubrir? Una máquina dimensionada para barras de 2 metros no manejará tubos de 6 metros, y comprar una sobredimensionada cuesta más de lo que rentabiliza.
¿Mide y corrige en el mismo montaje, o hay que mover la pieza entre operaciones? Cada paso adicional de manipulación añade error y tiempo.
¿A dónde van los datos? Si no puede comunicarse con su MES, está comprando una isla independiente y alguien seguirá escribiendo números en una hoja de cálculo.
Y pregunte específicamente por el utillaje de prensado. La protección de la superficie es un diferenciador real en material acabado. Vale la pena pedir ver una muestra de enderezado de su propio material, no solo una hoja de especificaciones.
Cómo seguir a partir de aquí
La flexión y la torsión en varillas metálicas son uno de esos problemas que todo el mundo acepta como normales hasta que los ve resueltos en una sola pasada automática. Si todavía clasifica a mano, o hace pasar piezas por una línea de rodillos que las araña, las cifras de chatarra probablemente son peores de lo que nadie quiere admitir.
Vea el vídeo de arriba si se lo saltó: el ciclo completo, desde la medición hasta la nueva medición, se ejecuta en una fracción del tiempo que un operador manual necesita solo para prepararlo.
Si quiere que analicemos su pieza —dimensiones, material, tolerancia, rendimiento—, estaremos encantados de resolverlo. Shangda fabrica equipos de enderezado y conformado desde 2014, con un equipo que incluye personas que han dedicado décadas a la visión artificial, la hidráulica y la automatización eléctrica. Envíenos un plano a /contact y le diremos sin rodeos si es adecuado.