9月 23, 2026
Máy nắn thẳng tự động cho ống làm mát bằng chất lỏng
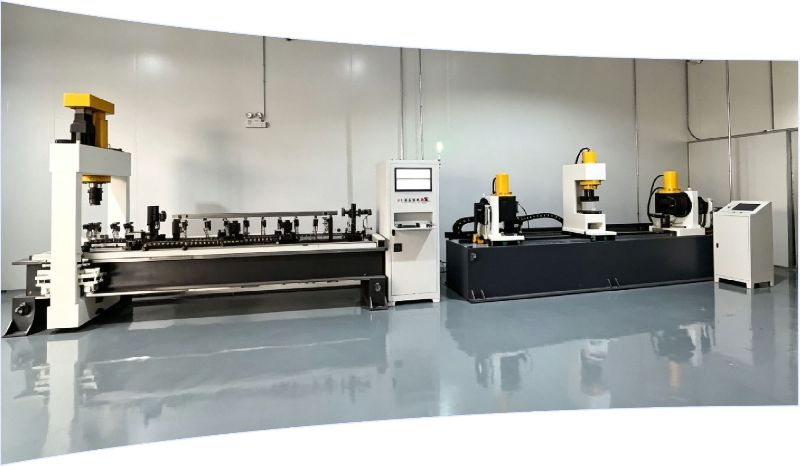
Ống làm mát bằng chất lỏng cần được nắn thẳng mà không làm móp vách mỏng. Dưới đây là cách máy nắn thẳng tự động đo, hiệu chỉnh và xác minh.

Expert insights on hydraulic straightening technology, industry trends, and best practices.
Ống làm mát bằng chất lỏng cần được nắn thẳng mà không làm móp vách mỏng. Dưới đây là cách máy nắn thẳng tự động đo, hiệu chỉnh và xác minh.
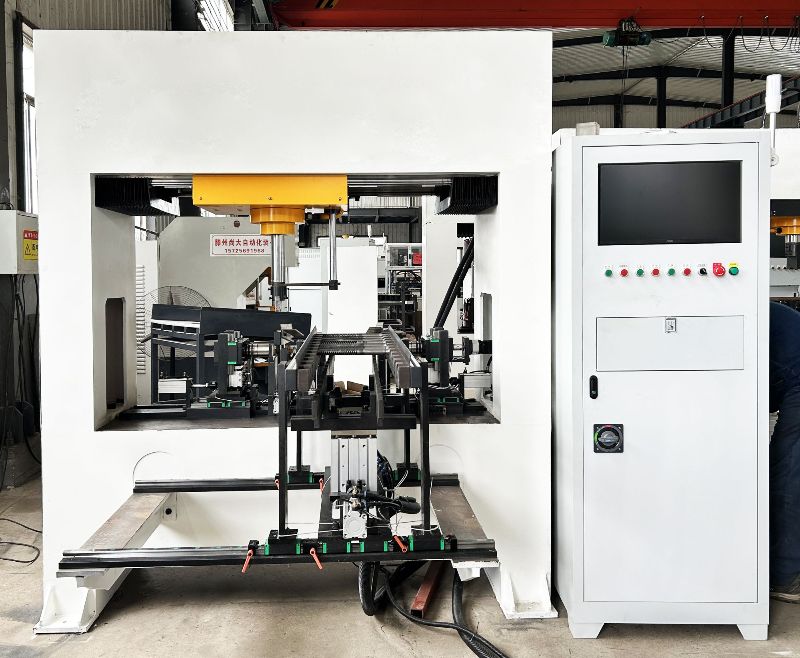
Biến dạng trục do xử lý nhiệt không thể được loại bỏ hoàn toàn. Hãy tìm hiểu vì sao nó xảy ra và khi nào nắn thẳng bằng thủy lực là giải pháp khắc phục cuối cùng thực tế.
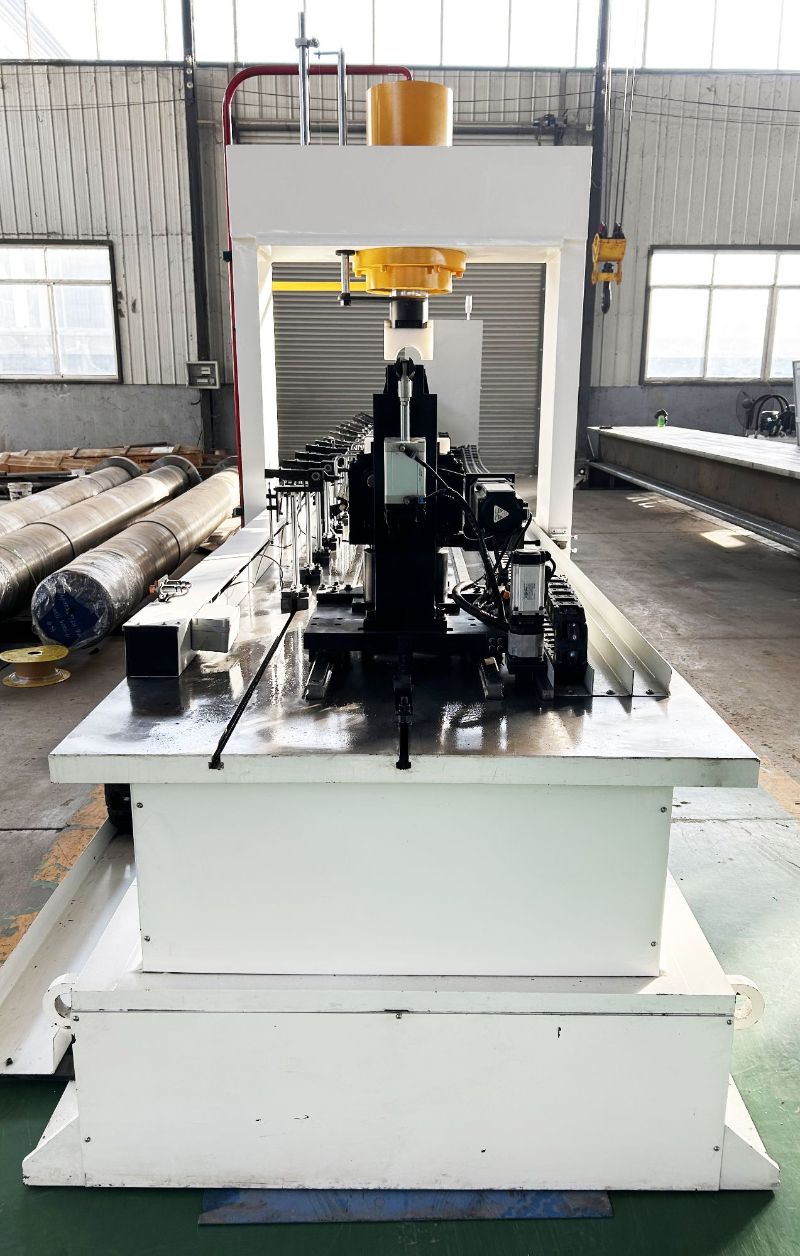
Biến dạng gang đúc sau gia công tạo ra các chi tiết bị cong, xoắn. Nắn thẳng bằng áp lực điểm khắc phục mà không gây nứt. Liên hệ Shangda.
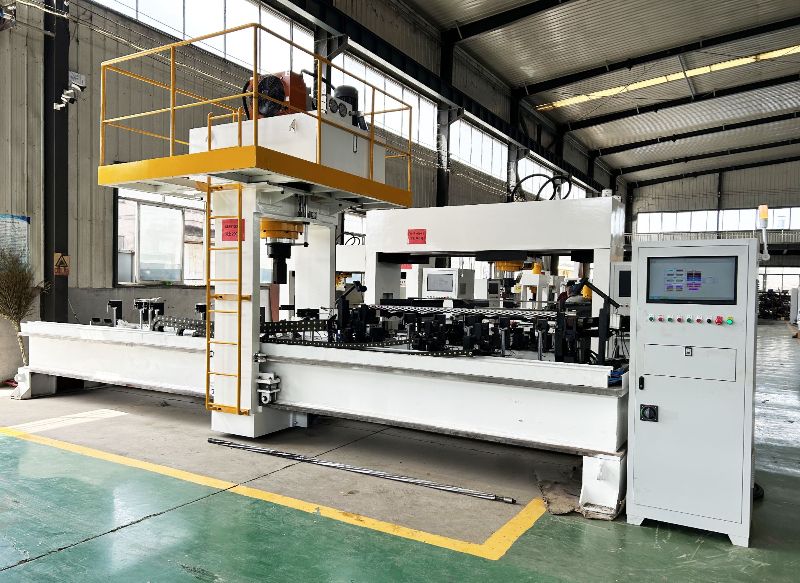
Thép đã qua xử lý nhiệt có thể được nắn thẳng bằng áp lực điểm, đo nhiều điểm và giám sát vết nứt. Hãy tìm hiểu quy trình này thực sự đòi hỏi những gì.
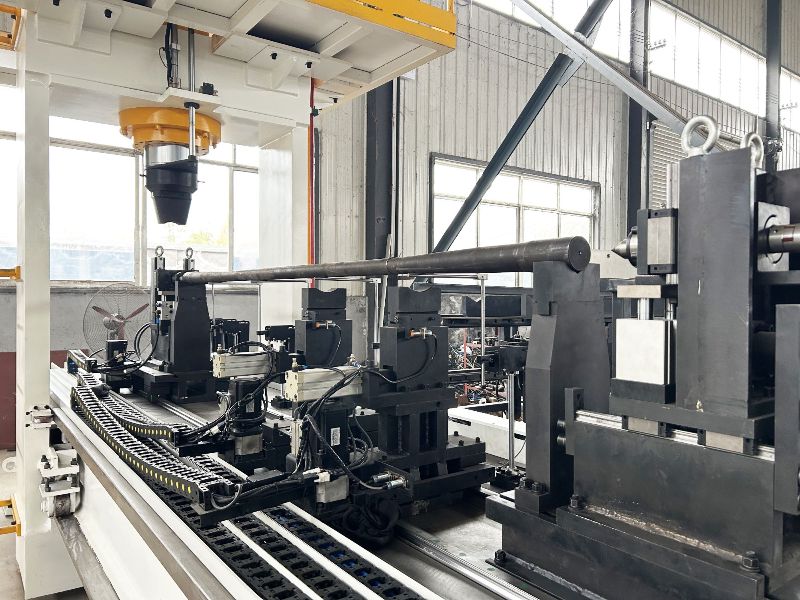
Không phải mọi trục khuỷu bị cong đều cần thay thế. Chúng tôi phân tích nguyên nhân gây cong, khi nào việc nắn thẳng có hiệu quả và ở đâu máy ép tự động giúp việc sửa chữa trở nên khả thi.
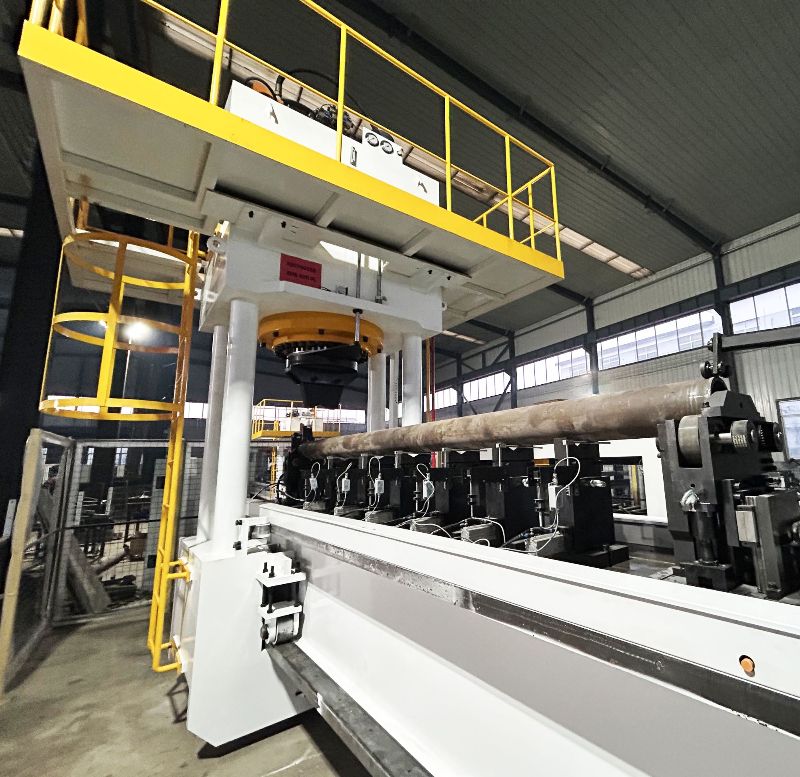
Biến dạng thanh cái do ứng suất bên trong có thể làm cong, xoắn hoặc vênh các biên dạng. Nắn thẳng bằng áp lực điểm tự động hiệu chỉnh đến 0,01 mm mà không để lại vết.
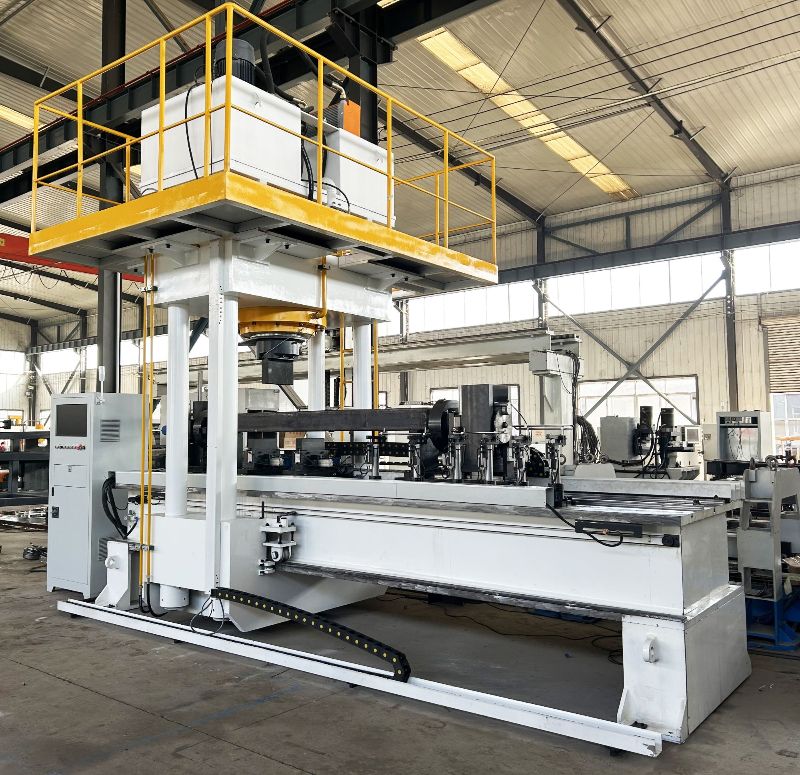
Biến dạng thanh thường bắt nguồn từ ứng suất cán và xử lý nhiệt. Quá trình làm thẳng bằng lực ép điểm tự động hiệu chỉnh về 0,01 mm mà không để lại vết hằn.
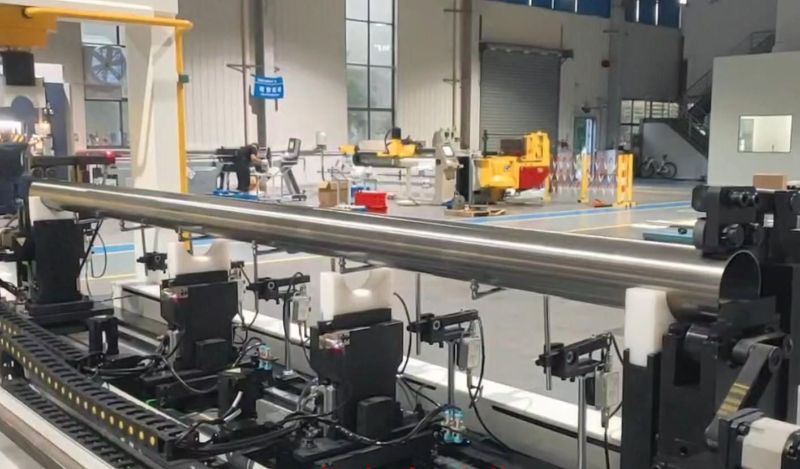
Ống nhôm thường bị cong do ứng suất dư hoặc quá trình bốc xếp. Hãy tìm hiểu các phương pháp kiểm tra độ thẳng có thể lặp lại, cách nắn chỉnh an toàn, khi nào nên loại bỏ và khi nào tự động hóa mang lại hiệu quả.
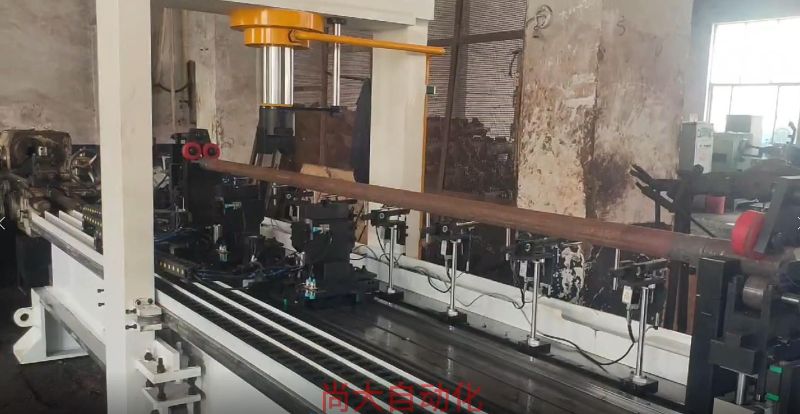
Thanh hợp kim bị cong do ứng suất dư hoặc quá trình bốc xếp. Hãy học cách kiểm tra độ đảo, dùng phương pháp nắn thẳng bằng thủy lực cho các sai lệch có kiểm soát, và tránh những cách sửa chữa rủi ro.
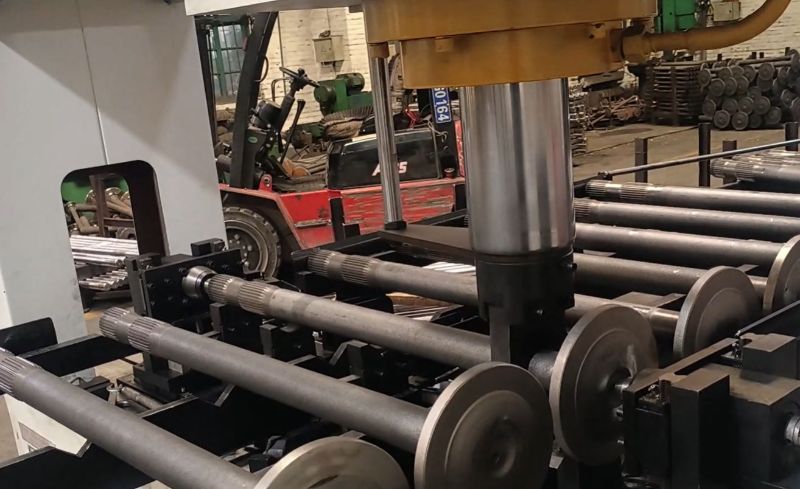
Một kiểm tra viên nói một trục đạt ở 0,20 mm. Một kiểm tra viên khác lại loại cùng chi tiết đó ở 0,25 mm.
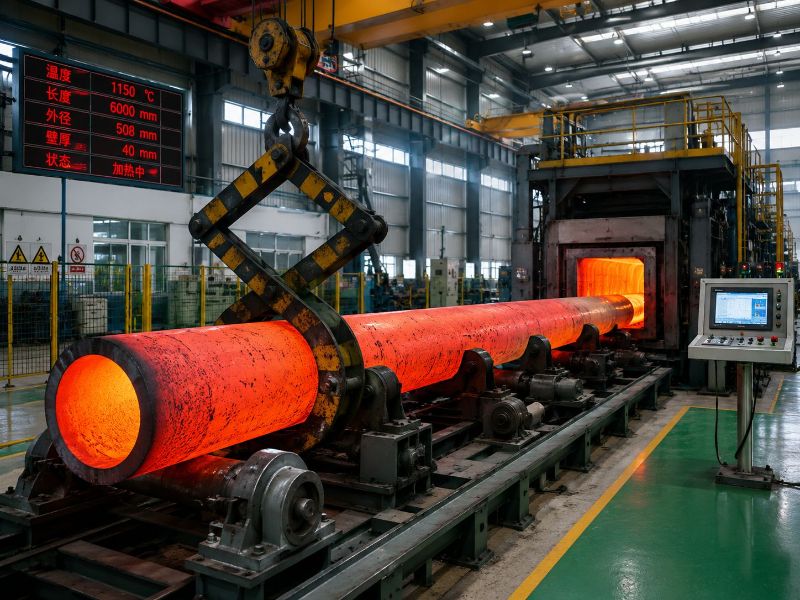
Khi một trục hoặc thanh 4140 đã gia công ra khỏi công đoạn nhiệt luyện với độ cong nhìn thấy rõ, thật dễ đổ lỗi cho khâu tôi.
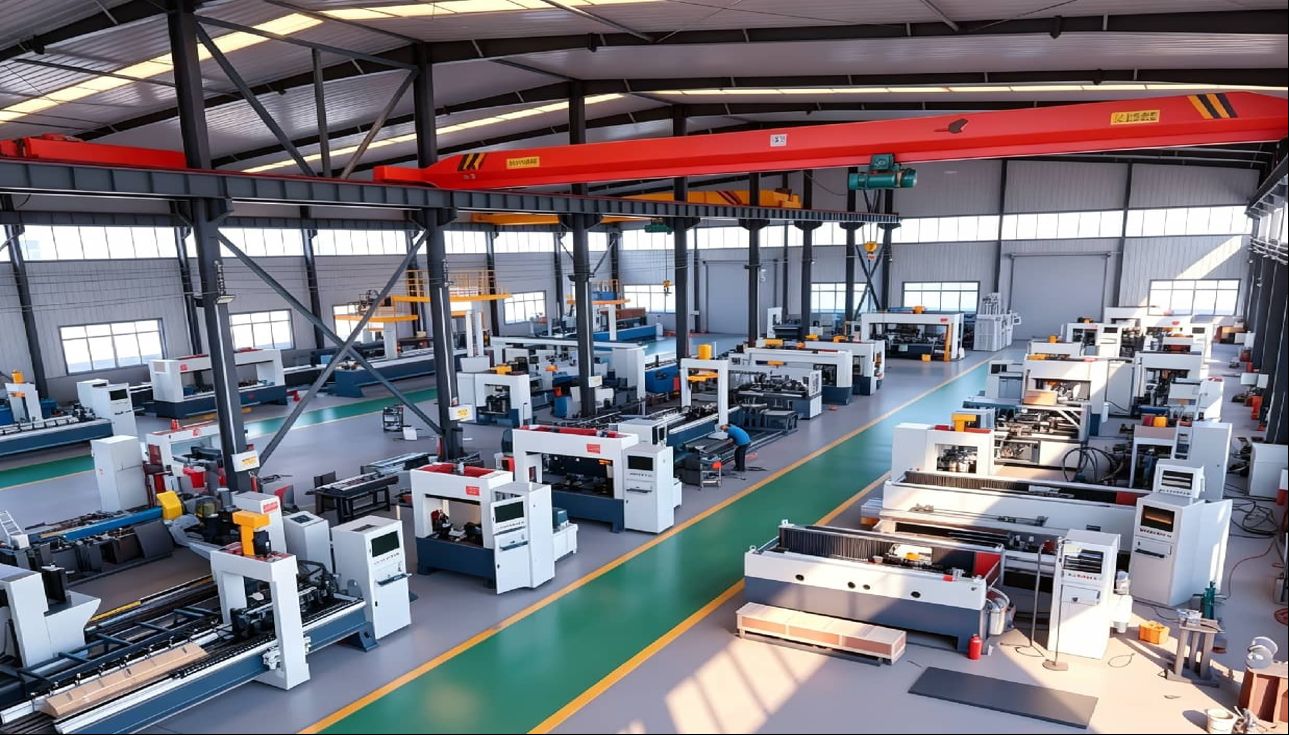
Máy đo độ đảo của trục tại nhiều điểm, tính toán chính xác hành trình và vị trí ép cần thiết, rồi tác dụng lực theo vòng kín—thường đạt độ thẳng trong khoảng 0,01 mm.
Độ đảo trước nhiệt luyện vốn nằm trong khoảng 0,02 mm bỗng đột ngột tăng vọt lên 0,3 mm, 0,5 mm, hoặc tệ hơn. Đó là một trong những vấn đề đau đầu mà mọi xưởng sản xuất đều biết.