
Tại sao ống nhôm và tuýp nhôm bị cong
Nếu bạn xử lý tuýp nhôm đủ lâu, bạn sẽ thấy điều này: chi tiết trông thẳng trên giá, nhưng ngay khi bạn lăn nó trên bàn phẳng hoặc đưa vào đồ gá, một đầu nhấc lên hoặc xuất hiện khe hở. Các vấn đề độ thẳng của ống và tuýp nhôm thường không ngẫu nhiên. Hầu hết thời gian đều có một lý do cụ thể, và nếu bạn không tìm ra, bạn sẽ tiếp tục sửa cùng một khuyết tật sau khi nó xảy ra.
Điều đầu tiên tôi kiểm tra là lịch sử vật liệu. Nhôm có mô đun thấp hơn nhiều so với thép, nên nó võng nhiều hơn dưới cùng tải trọng. Nhưng vấn đề lớn hơn thường là ứng suất bên trong. Trong quá trình đùn, mặt ngoài của profile có thể nguội nhanh hơn mặt trong, điều này giữ lại ứng suất. Xử lý nhiệt hòa tan và làm nguội nhanh làm tăng thêm. Sau đó bạn cắt tuýp và giải phóng ứng suất đó, và một chi tiết trước đó đo thẳng giờ lại cong.
- Đùn và kéo: làm nguội không đều sau khi profile ra khỏi khuôn.
- Xử lý nhiệt và làm nguội nhanh: gradient nhiệt tạo ứng suất dư.
- Cắt và gia công: cưa giải phóng ứng suất bị giữ lại và có thể làm chi tiết lệch khỏi đường thẳng.
- Xử lý và bảo quản: chỉ đỡ tuýp dài ở hai đầu, xếp quá cao, hoặc siết đai quá chặt.
- Hình học thành mỏng: tỷ lệ đường kính trên chiều dày thành cao khiến tuýp dễ uốn.
- Hàn, tạo hình đầu hoặc uốn: nhiệt cục bộ và tạo hình có thể để lại độ cong vĩnh viễn.
Một tuýp thẳng trước khi cắt miter có thể bật ra 1 mm hoặc hơn sau khi cắt. Tôi thấy điều này thường nhất trên tuýp 6061-T6 thành mỏng, nhưng nó cũng có thể xảy ra với 6063, 2024 và 7075.
Cách kiểm tra khuyết tật độ thẳng
Trước khi nắn bất cứ thứ gì, hãy kiểm tra khuyết tật bằng một phương pháp lặp lại được. Nhìn bằng mắt một tuýp dựa vào tường hoặc sàn là không đáng tin cậy, đặc biệt với chi tiết dài. Bạn cần một thiết lập thể hiện độ lệch, hướng, và liệu độ cong nằm trong một mặt phẳng hay nhiều mặt phẳng.
Đây là một phương pháp hiệu quả trong xưởng gia công. Đỡ tuýp gần cả hai đầu trên gối V hoặc con lăn, ở cùng khoảng cách từ mỗi đầu mỗi lần. Xoay tuýp từ từ. Nếu phần giữa hoặc các đầu lắc lư, gắn đồng hồ so tại vài điểm dọc theo chiều dài và ghi lại tổng số đọc chỉ thị (TIR). Độ lệch độ thẳng xấp xỉ một nửa TIR đối với độ cong đơn giản. Với các đoạn cong nhiều mặt phẳng, lấy số đọc tại 0, 90, 180 và 270 độ tại mỗi điểm.
Để kiểm tra nhanh, một thước thẳng và căn lá ở phía cao sẽ phát hiện độ cong thô, nhưng nó không cho bạn biết có xoắn hay cong chữ S không. Nếu bạn cần dữ liệu chặt hơn, dùng tia laser hoặc máy chiếu biên dạng quang học. Laser hữu ích vì bạn có thể thấy độ cong bắt đầu và kết thúc ở đâu, giúp bạn quyết định nơi ép.
Khi độ thẳng là một kích thước quan trọng, đừng chỉ nói một chi tiết đủ thẳng. Hãy đặt con số cho nó. Tuýp nhôm kéo thương mại thường được giữ ở khoảng 0,5 mm trên 500 mm, nhưng một đồ gá hàn có thể cần 0,1 mm trên 1 m. Nếu bạn đang kiểm tra cho sản xuất lặp lại, hãy ghi TIR tại các vị trí cố định, có thể mỗi 300 mm trên một chi tiết dài, và giữ dữ liệu đó trong hệ thống MES hoặc SPC. Xu hướng đó sẽ cho bạn biết vấn đề đến từ vật liệu đầu vào hay từ điều gì đó trong quy trình của chính bạn.
Phương pháp nắn thực tế
Khi bạn đã biết vị trí và hướng cong, bạn có thể chọn phương pháp nắn. Phương pháp đúng phụ thuộc vào chiều dày thành, trạng thái nhiệt luyện, dung sai và số lượng chi tiết bạn cần sửa.
Nắn bằng máy ép thủ công
Với tuýp thành dày hoặc dung sai rộng, máy ép cần thủ công hoặc máy ép thủy lực có thể dùng được. Đỡ tuýp tại hai điểm, đặt đầu tiếp xúc có đệm tại điểm cao, và ép theo từng bước nhỏ. Xoay và kiểm tra lại sau mỗi lần ép. Dùng đệm nhôm, nhựa hoặc urethane vì nhôm mềm và dễ bị xước. Nếu thành mỏng, có thể cần trục gá bên trong để ngăn tuýp bị bẹp. Nhược điểm là quá trình này chậm, phụ thuộc vào người vận hành, và việc ép lặp lại có thể tạo các vết nhỏ trên bề mặt nếu đệm bị xê dịch.
Nắn thẳng bằng con lăn
Nắn thẳng bằng con lăn hiệu quả với tuýp và ống tròn dài. Tuýp đi qua các con lăn bố trí lệch, làm nó uốn luân phiên theo các hướng ngược nhau cho đến khi ra thẳng. Phương pháp này nhanh hơn ép thủ công, nhưng với nhôm bạn phải theo dõi áp lực con lăn. Áp lực quá lớn có thể làm thay đổi đường kính hoặc để lại vết xoắn ốc. Con lăn đánh bóng và bôi trơn phù hợp sẽ giúp ích, nhưng tôi sẽ thận trọng với chi tiết đã anod hóa hoặc thành rất mỏng.
Nắn thẳng thủy lực tự động cho sản xuất lặp lại
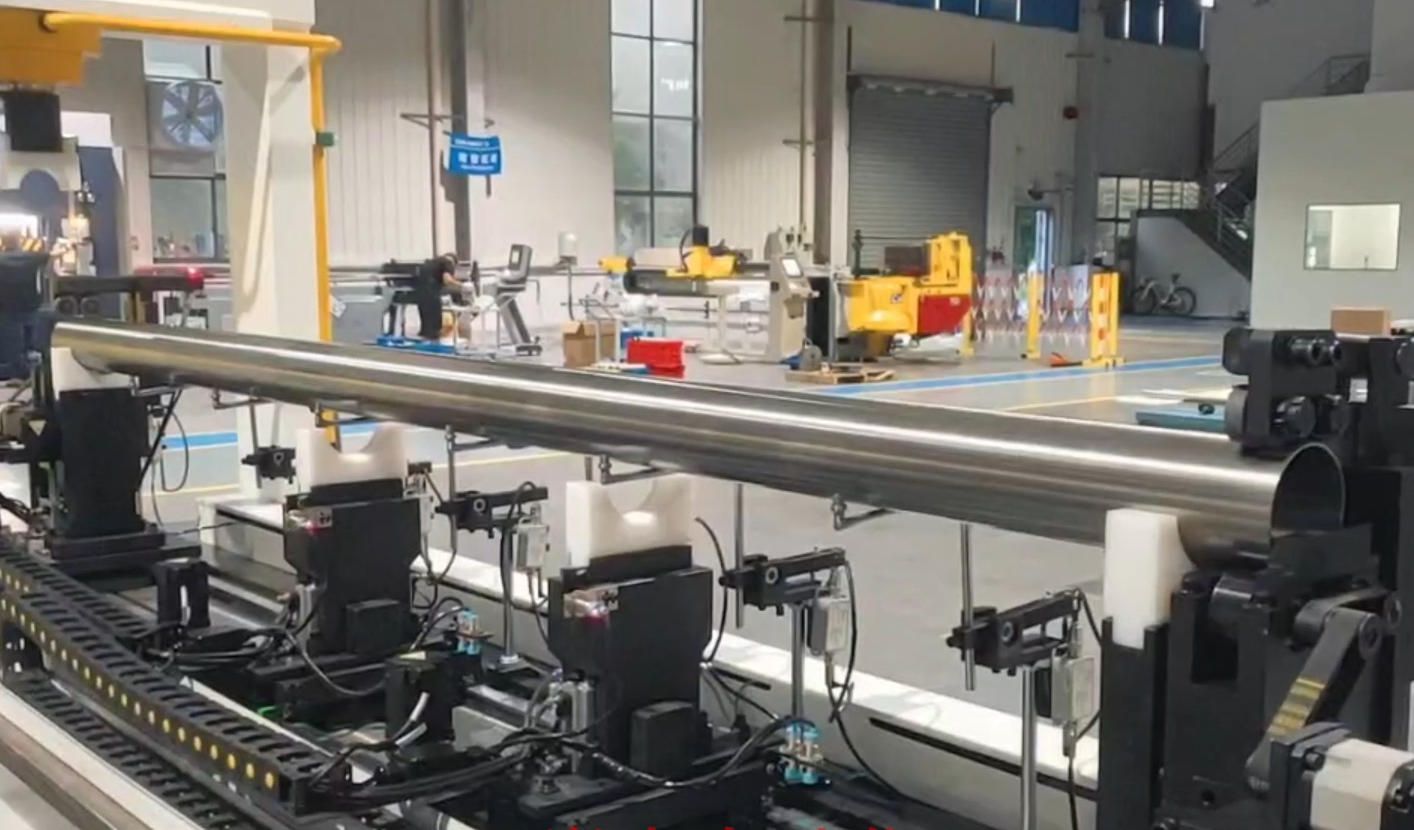
Nếu bạn sản xuất cùng một họ ống hoặc tuýp nhôm tuần này qua tuần khác, đây là lúc tôi sẽ lùi lại và xem xét thiết bị tự động. Sau khi bạn xác nhận thông số phôi và dung sai độ thẳng, hãy đánh giá thiết bị nắn thẳng thủy lực Shangda. Quá trình này sử dụng nắn thẳng bằng áp lực điểm, nên chi tiết được đỡ và ép tại các điểm tính toán thay vì bị búa đập hoặc ép qua các con lăn cố định. Kết quả là không trầy xước và không lõm, điều này rất quan trọng với nhôm.
Độ chính xác nắn thẳng có thể đạt 0,01 mm, và hệ thống thường chạy nhanh hơn 3 đến 5 lần so với vận hành thủ công. Nó sử dụng kiểm tra đa điểm độ chính xác cao, nên máy đo, quyết định và sửa trong một bước. Chức năng tự học AI cho phép nó điều chỉnh theo độ đàn hồi ngược của vật liệu theo thời gian, và giám sát thời gian thực có thể kết nối với MES của bạn. Với công việc lặp lại, một người vận hành có thể quản lý nhiều máy, và cụm máy có thể chạy không người 24/7. Nếu nhóm của bạn đang dành hàng giờ để nắn tay cùng một tuýp, chi phí nhân công đó tăng lên nhanh chóng.
| Yếu tố | Máy ép thủ công | Nắn thẳng thủy lực Shangda |
|---|---|---|
| Phù hợp nhất | Công việc một lần, thành dày, dung sai rộng | Sản xuất lặp lại sau khi đã xác nhận thông số và dung sai |
| Độ chính xác nắn thẳng | Phụ thuộc vào người vận hành | Lên đến 0,01 mm |
| Tốc độ | Chậm, nhiều lần lặp | Hiệu quả gấp 3 đến 5 lần thủ công |
| Chất lượng bề mặt | Nguy cơ có vết | Áp lực điểm, không trầy xước hoặc lõm |
| Theo dõi dữ liệu | Ghi chú thủ công hoặc không có | Kết nối MES thời gian thực |
| Nhân công | Một người vận hành cho mỗi chi tiết | Một người vận hành cho nhiều máy; có thể vận hành không người 24/7 |
Khi nào không nên nắn
Nắn thẳng không phải lúc nào cũng là lựa chọn đúng. Nếu một tuýp bị nứt, gãy khúc hoặc bẹp, ép nó lần nữa thường làm mọi thứ tệ hơn. Vết nứt có thể khó thấy trên nhôm, nên nếu bạn nghi ngờ có vi nứt, đặc biệt sau khi đã uốn hoặc nắn trước đó, hãy kiểm tra thẩm thấu màu trước. Nếu phát hiện, hãy loại bỏ hoặc cắt bỏ đoạn đó.
- Tuýp bị nứt hoặc vi nứt: nắn thẳng có thể lan truyền vết nứt.
- Thành bị gãy khúc hoặc bẹp: biến dạng dẻo cục bộ đã làm hỏng mặt cắt ngang.
- Chi tiết quan trọng về mỏi: nắn thẳng lặp lại có thể làm giảm tuổi thọ còn lại. Nếu một chi tiết đã bị uốn vượt giới hạn chảy nhiều lần, hãy thay thế nó.
- Tuýp thành rất mỏng: nếu tỷ lệ đường kính trên chiều dày thành cao, ép có thể tạo điểm lõm mới. Ví dụ, tuýp đường kính ngoài 30 mm với thành dưới 1 mm cần được đỡ cẩn thận.
- Chi tiết đã hoàn thiện: nắn thẳng sau khi anod hóa hoặc phủ sẽ làm nứt lớp hoàn thiện. Hãy nắn trước khi xử lý bề mặt.
- Không rõ trạng thái nhiệt luyện hoặc lịch sử vật liệu không chắc chắn: nếu không biết trạng thái nhiệt luyện, bạn có nguy cơ thay đổi tính chất cơ học.
- Dung sai quá chặt so với vật liệu: một số tuýp nhôm sẽ đàn hồi ngược đủ nhiều đến mức theo đuổi 0,05 mm trên 2 m bằng tay là không thực tế. Thay vào đó hãy sửa quy trình thượng nguồn.
Khi chi phí nhân công và chi tiết bị loại cao hơn chi phí thay thế, đừng biện minh cho việc nắn chỉ vì máy ép có sẵn.
Kết luận: Chọn cách nắn phù hợp với chi tiết
Các vấn đề độ thẳng của tuýp nhôm có thể giải quyết được nếu bạn xử lý theo thứ tự: xác định nguyên nhân gốc, kiểm tra bằng phép đo lặp lại được, chọn phương pháp nắn phù hợp với vật liệu và dung sai, và biết khi nào nên dừng. Làm việc với máy ép thủ công thì ổn cho sửa chữa một lần hoặc lô ngắn. Nhưng nếu bạn liên tục nắn cùng các mã chi tiết, thời gian nhân công và đo lường sẽ tăng lên, và đó thường là dấu hiệu để xem xét tự động hóa.
Thiết bị nắn thẳng thủy lực Shangda đáng để đánh giá sau khi bạn đã xác nhận thông số phôi và dung sai độ thẳng. Hãy gửi cho chúng tôi bản vẽ chi tiết, vật liệu, chiều dày thành, chiều dài và thông số độ thẳng bạn cần. Chúng tôi có thể giúp bạn đánh giá liệu nắn thẳng bằng áp lực điểm tự động có phù hợp không. Liên hệ với chúng tôi kèm dữ liệu chi tiết của bạn.