
Vì sao “độ đảo trục các-đăng chấp nhận được” lại khó hơn vẻ ngoài
Một kiểm tra viên nói một trục tốt ở 0,20 mm. Một người khác loại cùng chi tiết đó ở 0,25 mm. Thường vấn đề không nằm ở con số. Mà là họ đang đo những thứ khác nhau. “Độ đảo” thường được dùng như từ bao quát cho độ thẳng, độ tròn, lệch tâm và đảo mặt. Trên trục các-đăng, đó không phải cùng một khuyết tật, và chúng không cùng đáp ứng với một quy trình hiệu chỉnh.
Khi chúng tôi tham gia nắn thẳng trục các-đăng, câu hỏi đầu tiên hiếm khi là “độ đảo là bao nhiêu?”. Mà là “thực ra chúng ta đang nhìn vào cái gì?”. Sự phân biệt đó quyết định chi tiết có thể được chấp nhận, gia công lại, hay được sửa bằng nắn thẳng thủy lực.
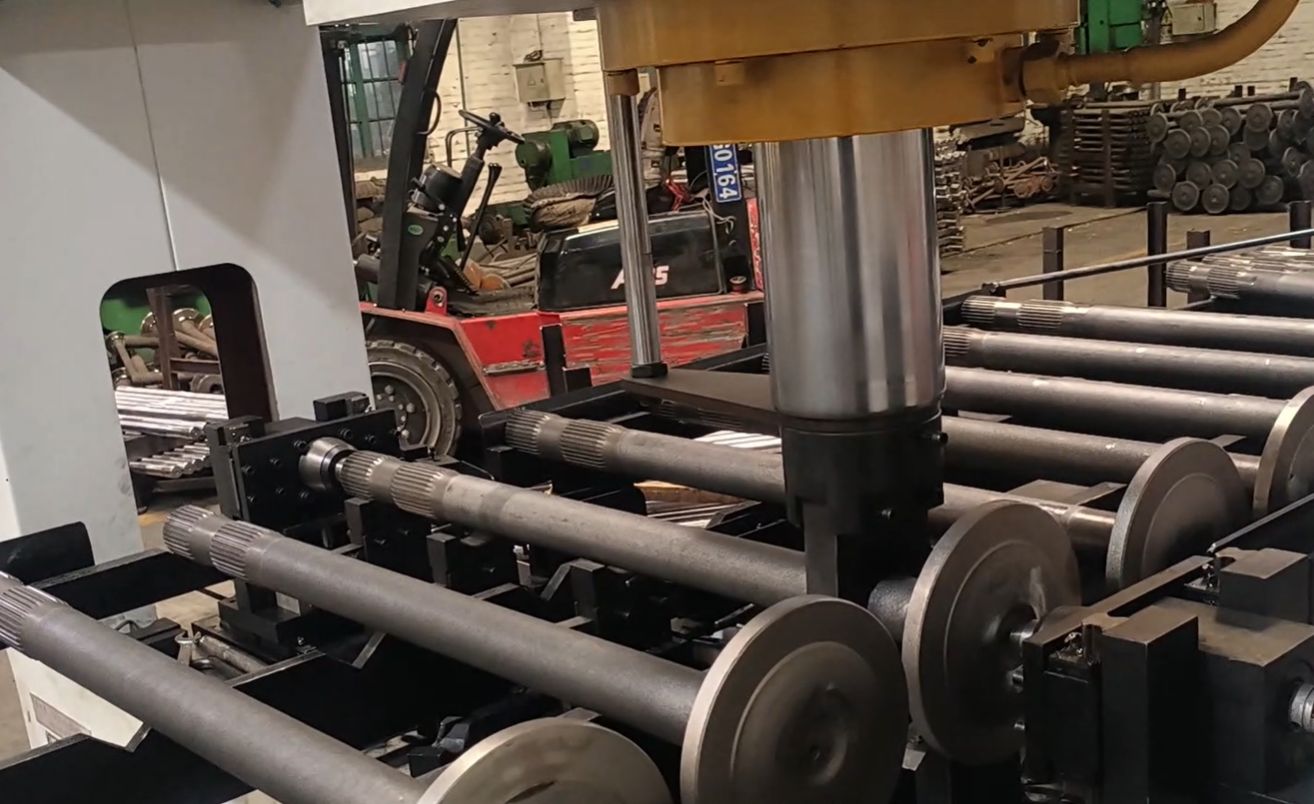
Năm khuyết tật thường bị nhầm lẫn
Độ thẳng, độ đảo, độ ô van, độ lệch tâm và độ phẳng không thể thay thế cho nhau. Nếu bạn coi chúng là một, bạn sẽ loại bỏ những trục tốt hoặc chấp nhận những trục xấu.
| Khuyết tật | Nó thực sự mô tả gì | Kiểm tra điển hình | Nắn thẳng thủy lực có thể sửa được không? |
|---|---|---|---|
| Độ thẳng | Sai lệch trục trên toàn bộ chiều dài | Mũi tâm hoặc gối V, đồng hồ so dọc theo chiều dài | Có, nếu là uốn thật |
| Độ đảo | Chuyển động bề mặt so với trục chuẩn trong quá trình quay | Tổng hành trình kim của đồng hồ so | Chỉ thành phần uốn |
| Độ ô van | Không tròn tại một mặt cắt | Panme hai điểm hoặc ba điểm | Không |
| Độ lệch tâm | Tâm của một đặc trưng lệch khỏi tâm chuẩn | Dạng độ đảo hoặc kiểm tra độ dày thành | Không, thường liên quan đến gia công hoặc lắp ráp |
| Độ phẳng | Biến thiên hoặc đảo mặt bích | Đồng hồ so mặt hoặc bàn rà | Không, thường là gia công mặt |
Độ thẳng là cái dễ: vẽ một đường qua trục của chi tiết. Nếu đường đó cong, trục bị uốn. Độ đảo thì khác. Độ đảo là những gì đồng hồ so thấy khi trục quay. Một ống thẳng hoàn hảo nhưng có mặt cắt ô van hoặc cổ trục gia công lệch tâm sẽ thể hiện độ đảo. Một trục thực sự bị uốn cũng vậy. Đó là lý do dùng độ đảo như từ đồng nghĩa với độ thẳng gây rắc rối.
Độ ô van thường xuất hiện dưới dạng hai lần nhảy kim mỗi vòng quay. Độ lệch tâm thường xuất hiện như một chu kỳ trơn, giống như uốn, nhưng nó sẽ không biến mất khi bạn nắn thẳng trục. Độ phẳng chủ yếu là vấn đề của mặt bích: mặt lắp ráp bị vênh, nên cụm lắp sẽ rung lắc ngay cả khi đường tâm trục thẳng.
Đo độ đảo mà không đuổi theo ảo ảnh
Bắt đầu với bề mặt sạch. Gỉ, sơn, vảy cán, mối hàn và vết lõm do bốc xếp đều sẽ làm kim dịch chuyển. Nếu bạn đo trên bề mặt ống thô, bạn đang cộng nhiễu bề mặt vào kết quả thực. Với trục các-đăng, tôi thích đo trên cổ trục ổ đỡ đã gia công hoặc lỗ tâm trước. Sau đó kiểm tra thân trục riêng nếu bản vẽ yêu cầu.
Một thiết lập cơ bản dùng mũi tâm hoặc gối V. Quay chậm bằng tay và đọc toàn bộ hành trình kim. TIR là giá trị lớn nhất trừ giá trị nhỏ nhất. Một chu kỳ mỗi vòng quay thường chỉ ra uốn hoặc lệch tâm. Hai chu kỳ gợi ý độ ô van. Một kiểu lặp lại thay đổi theo vị trí dọc trục có thể là gãy khúc cục bộ hoặc biến dạng hàn. Luôn xác minh các gối đỡ sạch và đồng tâm; một mũi tâm bị mòn sẽ đưa vào sai số của chính nó.
Độ đảo không phải độ thẳng. Một trục bị uốn sẽ luôn thể hiện độ đảo, nhưng độ đảo không luôn có nghĩa là trục bị uốn.
Các lỗi thường gặp gồm đầu kim không vuông góc, đế từ bị xê dịch, lực nén trước quá lớn, chi tiết không được đặt khít hoàn toàn, và đo ngang qua rãnh then hoặc then hoa. Dùng khoảng cách gối V hẹp có thể khiến trục dài bị võng và thay đổi kết quả đọc. Ngoài ra, hãy để tay không chạm vào chi tiết đủ lâu cho nhiệt độ ổn định. Một trục ấm lên không đều có thể cho kết quả đọc chênh vài phần trăm milimét.
Việc chấp nhận không phải một con số phổ quát. Với trục các-đăng ô tô, nhiều xưởng làm việc với TIR 0,15–0,30 mm trên đường kính ổ đỡ giữa, trong khi ứng dụng tốc độ cao hoặc xe điện thường yêu cầu dưới 0,10 mm. Nhưng bản vẽ luôn thắng. Hãy hỏi đặc trưng nào đang được đo, ở chiều dài nào, với chuẩn nào, và dung sai TIR hay độ thẳng nào được áp dụng.
Khi nào nắn thẳng thủy lực có ý nghĩa
Nếu sai lệch đo được chủ yếu là uốn thật, và chi tiết nằm trong phạm vi có thể sửa, nắn thẳng thủy lực tự động có thể là một bước hiệu chỉnh có kiểm soát thay vì đánh cược. Từ khóa là có kiểm soát. Bạn không đập búa vào trục cho đến khi nó trông thẳng. Bạn đo các điểm cao, tác dụng áp lực điểm, đo lại, và lặp lại.
Phương pháp này hiệu quả với trục đặc, ống thành dày, thanh và một số dạng biên dạng. Chi tiết thành mỏng hoặc đã tôi cứng cần thận trọng hơn; áp lực cục bộ quá lớn có thể làm chúng nứt hoặc móp. Đây là lúc kiểm tra nứt và phản hồi trở nên quan trọng. Trên thiết bị của chúng tôi, chu trình nắn thẳng lập bản đồ chi tiết, chọn vị trí ép, tác dụng tải và tự động kiểm tra kết quả. Dữ liệu hiệu chỉnh có thể được đưa vào MES, để bạn có thể truy vết TIR ban đầu và cuối cùng của từng trục. Điều đó đưa việc hiệu chỉnh độ đảo từ linh cảm của người vận hành thành một quy trình có thể lặp lại.
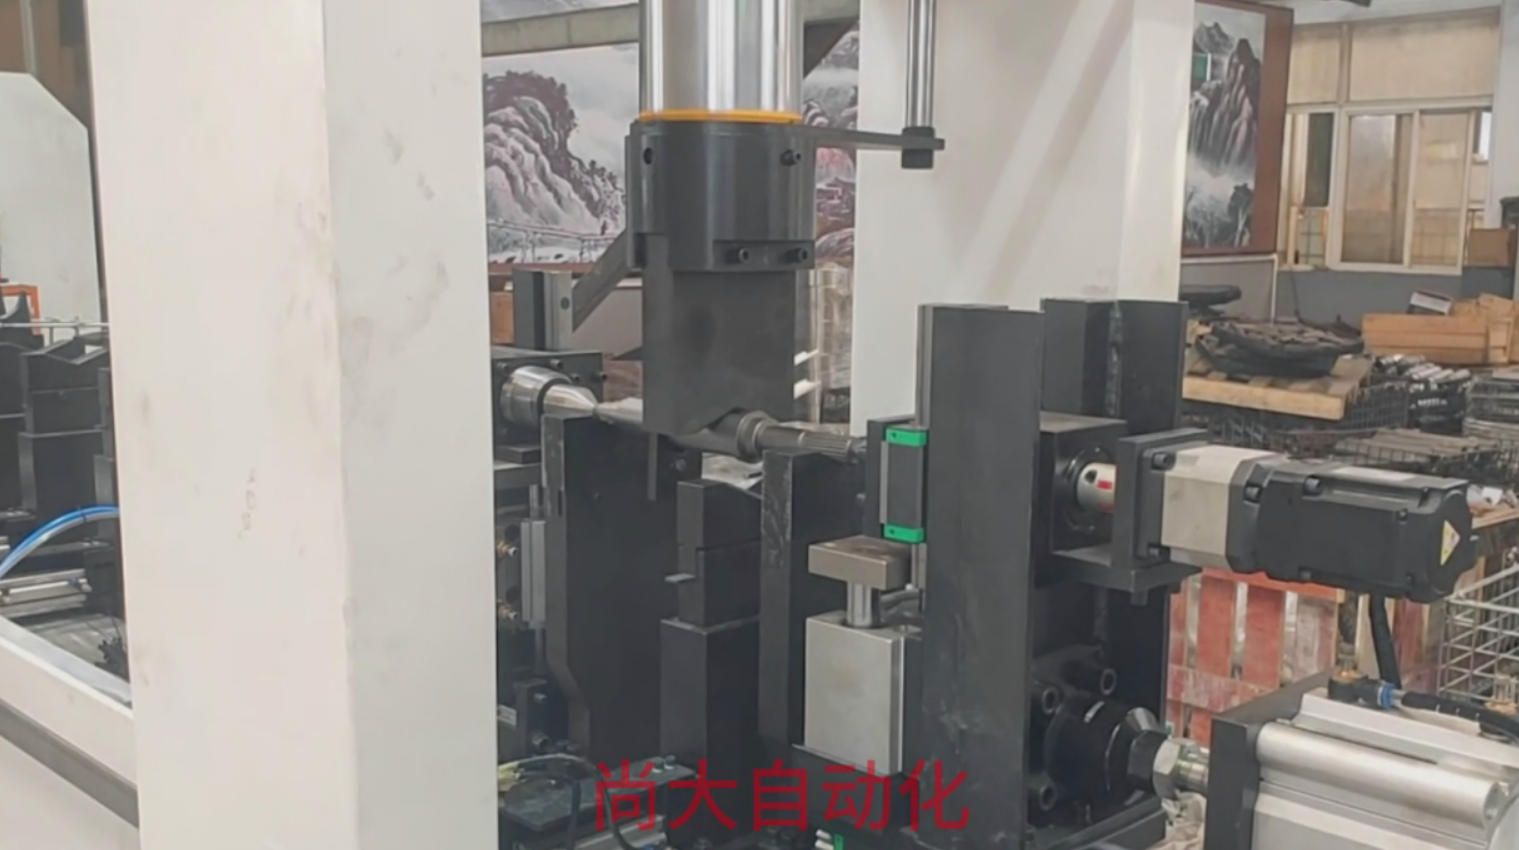
Nắn thẳng bằng áp lực điểm có thể đạt độ chính xác khoảng 0,01 mm trên các chi tiết phù hợp, không có vết xước hoặc vết lõm nếu dụng cụ và lực phù hợp. Một người vận hành duy nhất có thể quản lý nhiều máy vì hệ thống xử lý việc nạp, đo, hiệu chỉnh và ghi dữ liệu. Điều đó quan trọng khi bạn phải hiệu chỉnh hàng trăm trục mỗi ca, không chỉ một nguyên mẫu.
Nhưng nắn thẳng thủy lực không phải là cách khắc phục độ ô van, biến thiên độ dày thành, gia công lệch tâm hoặc mặt bích bị vênh. Nếu tín hiệu TIR chủ yếu là độ ô van, bạn sẽ ép và kim hầu như không cải thiện. Nếu đó là độ lệch tâm, nắn thẳng có thể làm dịch chuyển sai đặc trưng. Đó là lý do chúng tôi luôn quay lại cùng một điểm: xác định khuyết tật trước khi bạn chọn cách hiệu chỉnh.
Một lộ trình chấp nhận hoặc hiệu chỉnh rõ ràng hơn
Khi kết quả đo độ đảo trục các-đăng xuất hiện trên bàn kiểm tra, tôi thích cho nó qua một danh sách kiểm tra ngắn:
- Phép đo có sạch không: gối đỡ, chuẩn, vị trí đồng hồ so, nhiệt độ?
- Dạng là một chu kỳ, hai chu kỳ hay cục bộ?
- Khuyết tật là uốn, ô van, lệch tâm hay độ phẳng mặt bích?
- TIR có vượt dung sai bản vẽ tại vị trí quy định không?
- Nếu là uốn thật, phạm vi hiệu chỉnh có phù hợp với nắn thẳng thủy lực không?
Nếu câu trả lời chỉ ra một uốn thật trong phạm vi có thể sửa, nắn thẳng thủy lực tự động là một cách đáng tin cậy để đưa trục trở lại dung sai mà không phải bỏ phế. Nếu dữ liệu chỉ ra nơi khác, nắn thẳng sẽ chỉ lãng phí một chu trình. Khi vấn đề không rõ ràng, chúng tôi thường bắt đầu với thiết lập đo. Phần lớn độ đảo bí ẩn không phải là trục bí ẩn; đó là định nghĩa bị lẫn lộn.
Nếu bạn đang vật lộn với giới hạn độ đảo trục các-đăng hoặc đang cố quyết định liệu nắn thẳng có phù hợp với quy trình của bạn không, hãy nói chuyện với đội ngũ của chúng tôi.