
Tại sao 4140 biến dạng sau nhiệt luyện
Khi một trục hoặc thanh 4140 đã gia công ra khỏi nhiệt luyện với độ cong nhìn thấy được, thật dễ đổ lỗi cho khâu tôi. Tôi đã thấy các xưởng loại bỏ vật liệu tốt vì không ai tách bạch các nguyên nhân. Sự thật là biến dạng gần như luôn đến từ sự pha trộn giữa gradient nhiệt, biến dạng chuyển pha, ứng suất dư từ gia công hoặc rèn, và cách chi tiết nằm trong quá trình nung nóng và làm nguội. Khi bạn xác định được yếu tố nào chi phối, bạn có thể quyết định cần phòng ngừa gì trong quá trình và cần sửa gì sau ram.
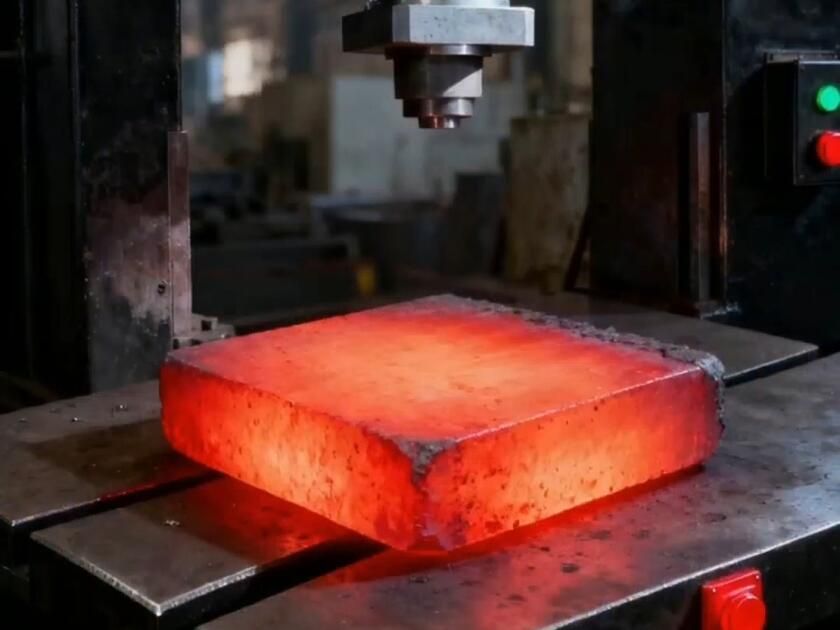
4140 là thép crôm-molypden cacbon trung bình có độ thấm tôi sâu khi tôi trong dầu hoặc polyme. Độ thấm tôi đó hữu ích cho trục, bánh răng và dụng cụ, nhưng cũng có nghĩa là các phần khác nhau của cùng một mặt cắt ngang có thể chuyển pha ở những thời điểm rất khác nhau. Sự không khớp đó là một trong những lý do lớn nhất khiến chi tiết biến dạng.
Bốn nguyên nhân từ quá trình gây biến dạng nhiệt luyện 4140
Có thể chia các yếu tố tác động thành bốn nhóm.
1. Gradient nhiệt trong quá trình nung nóng và tôi
Khi một thanh dài nóng lên, bên ngoài giãn nở nhanh hơn lõi. Trong quá trình tôi, bề mặt co lại và nguội đi trong khi lõi vẫn còn nóng. Nếu nhiệt được lấy đi nhanh hơn ở một phía, chi tiết cong về phía nguội chậm hơn. Kê đỡ một thanh dài ở quá ít điểm hoặc đặt nó không đều trong giỏ sẽ làm tình trạng này nặng hơn đáng kể.
2. Tốc độ nguội và chuyển pha
Trong quá trình tôi, bề mặt nguội nhanh hơn lõi. Ở 4140, vùng nguội nhanh hơn có thể chuyển thành martensit trong khi vùng nguội chậm hơn tạo thành bainit hoặc peclit. Các sản phẩm chuyển pha khác nhau có thể tích riêng khác nhau và hình thành ở những thời điểm khác nhau. Một vùng có thể đang giãn nở trong khi vùng khác vẫn đang co lại. Biến dạng cục bộ đó tạo ra uốn cong và đôi khi xoắn, đặc biệt ở trục bậc hoặc chi tiết có lỗ và rãnh then.
3. Ứng suất dư từ các nguyên công trước
Ngay cả trước nhiệt luyện, thanh thép đã mang ứng suất từ cán, rèn, nắn thẳng hoặc gia công thô. Việc nung nóng giải phóng một phần ứng suất đó không đồng đều. Một trục trông thẳng sau khi gia công có thể biến dạng trong quá trình tôi đơn giản vì vật liệu cuối cùng có cơ hội giãn về hình dạng ít ứng suất hơn.
4. Hình học và kẹp giữ
Mặt cắt không đối xứng, lỗ, rãnh then và thay đổi bậc làm thay đổi cách nhiệt truyền. Nếu chi tiết bị kẹp quá cứng, nó không thể dịch chuyển trong khi ứng suất tích tụ, và nó bật trở lại khi tháo kẹp. Nếu bị xếp chồng hoặc đỡ kém, trọng lực và các điểm tiếp xúc tạo thêm ứng suất cục bộ. Chi tiết dài đặc biệt nhạy với khoảng cách gối đỡ.
Phòng ngừa trong quá trình so với sửa sau quá trình
Có hai cách riêng biệt để xử lý biến dạng 4140. Bạn có thể giảm nó trước và trong nhiệt luyện, hoặc sửa phần cong còn lại sau ram. Chúng không thể thay thế cho nhau.
| Cách tiếp cận | Tác dụng | Hạn chế chính |
|---|---|---|
| Thường hóa hoặc khử ứng suất trước khi tôi | Giảm ứng suất dư trước đó từ rèn hoặc gia công thô | Không loại bỏ được uốn cong do tôi gây ra |
| Nung nóng có kiểm soát và tôi chậm hơn | Giảm gradient nhiệt và sự không khớp chuyển pha | Có thể làm giảm độ cứng hoặc độ thấm tôi nếu làm quá mức |
| Thiết kế đồ gá và gối đỡ | Giữ định hướng chi tiết và khoảng cách gối đỡ ổn định | Không thể bù trừ hoàn toàn cho mặt cắt rất không đồng nhất |
| Nắn thẳng sau ram | Sửa cong dư sau khi quá trình đã giải phóng ứng suất | Tạo thêm ứng suất mới và cần lực có kiểm soát |
Các bước phòng ngừa đáng để dành thời gian, nhưng chúng có giới hạn thực tế. Trên các chi tiết dài mảnh, một mức cong dư nhất định có thể vẫn còn ngay cả sau khi kiểm soát quá trình cẩn thận. Phần uốn cong còn lại đó là lúc nắn thẳng trở thành một bước sửa chữa hợp lý thay vì một giải pháp chắp vá.
Khi nào nắn thẳng hợp lý — và khi nào không
Nếu các cải tiến quy trình của bạn vẫn còn để lại độ cong dư, nắn thẳng có thể là một bước sửa chữa thực tế. Nó không phải là giải pháp phổ quát. Tôi coi nó như một ranh giới, không phải là thứ thay thế cho kiểm soát nhiệt luyện.
- Nắn thẳng thường hiệu quả trên 4140 sau ram, khi độ cứng vẫn còn có thể gia công được và chi tiết còn một độ dẻo nhất định.
- Nó hiệu quả với thanh, trục, ống và biên dạng đối xứng có độ cong đồng nhất.
- Nó ít phù hợp hơn với martensit rất cứng, chưa ram hoặc chi tiết có rãnh nhọn có thể nứt dưới lực ép.
- Bạn nên kiểm tra nứt sau khi nắn thẳng, đặc biệt với chi tiết có độ cứng cao hoặc chi tiết mang ứng suất dư cao.
Nắn thẳng thủ công có thể xử lý một vài chi tiết, nhưng độ lặp lại kém. Đó là lúc nắn thẳng thủy lực tự động thường phát huy tác dụng.
Nắn thẳng thủy lực tự động để sửa lặp lại sau nhiệt luyện
Khi bạn đang sửa hàng trăm thanh hoặc ống 4140 sau nhiệt luyện, nắn thẳng bằng máy ép thủ công trở thành nút thắt cổ chai. Người vận hành ép, kiểm tra, ép lại, và kết quả phụ thuộc vào người thực hiện. Một dây chuyền nắn thẳng thủy lực tự động thay đổi điều đó. Máy nạp chi tiết, đo độ đảo tại nhiều điểm, tính toán điểm cao, tác dụng một hành trình có kiểm soát và đo lại. Nó tiếp tục cho đến khi chi tiết nằm trong dung sai.
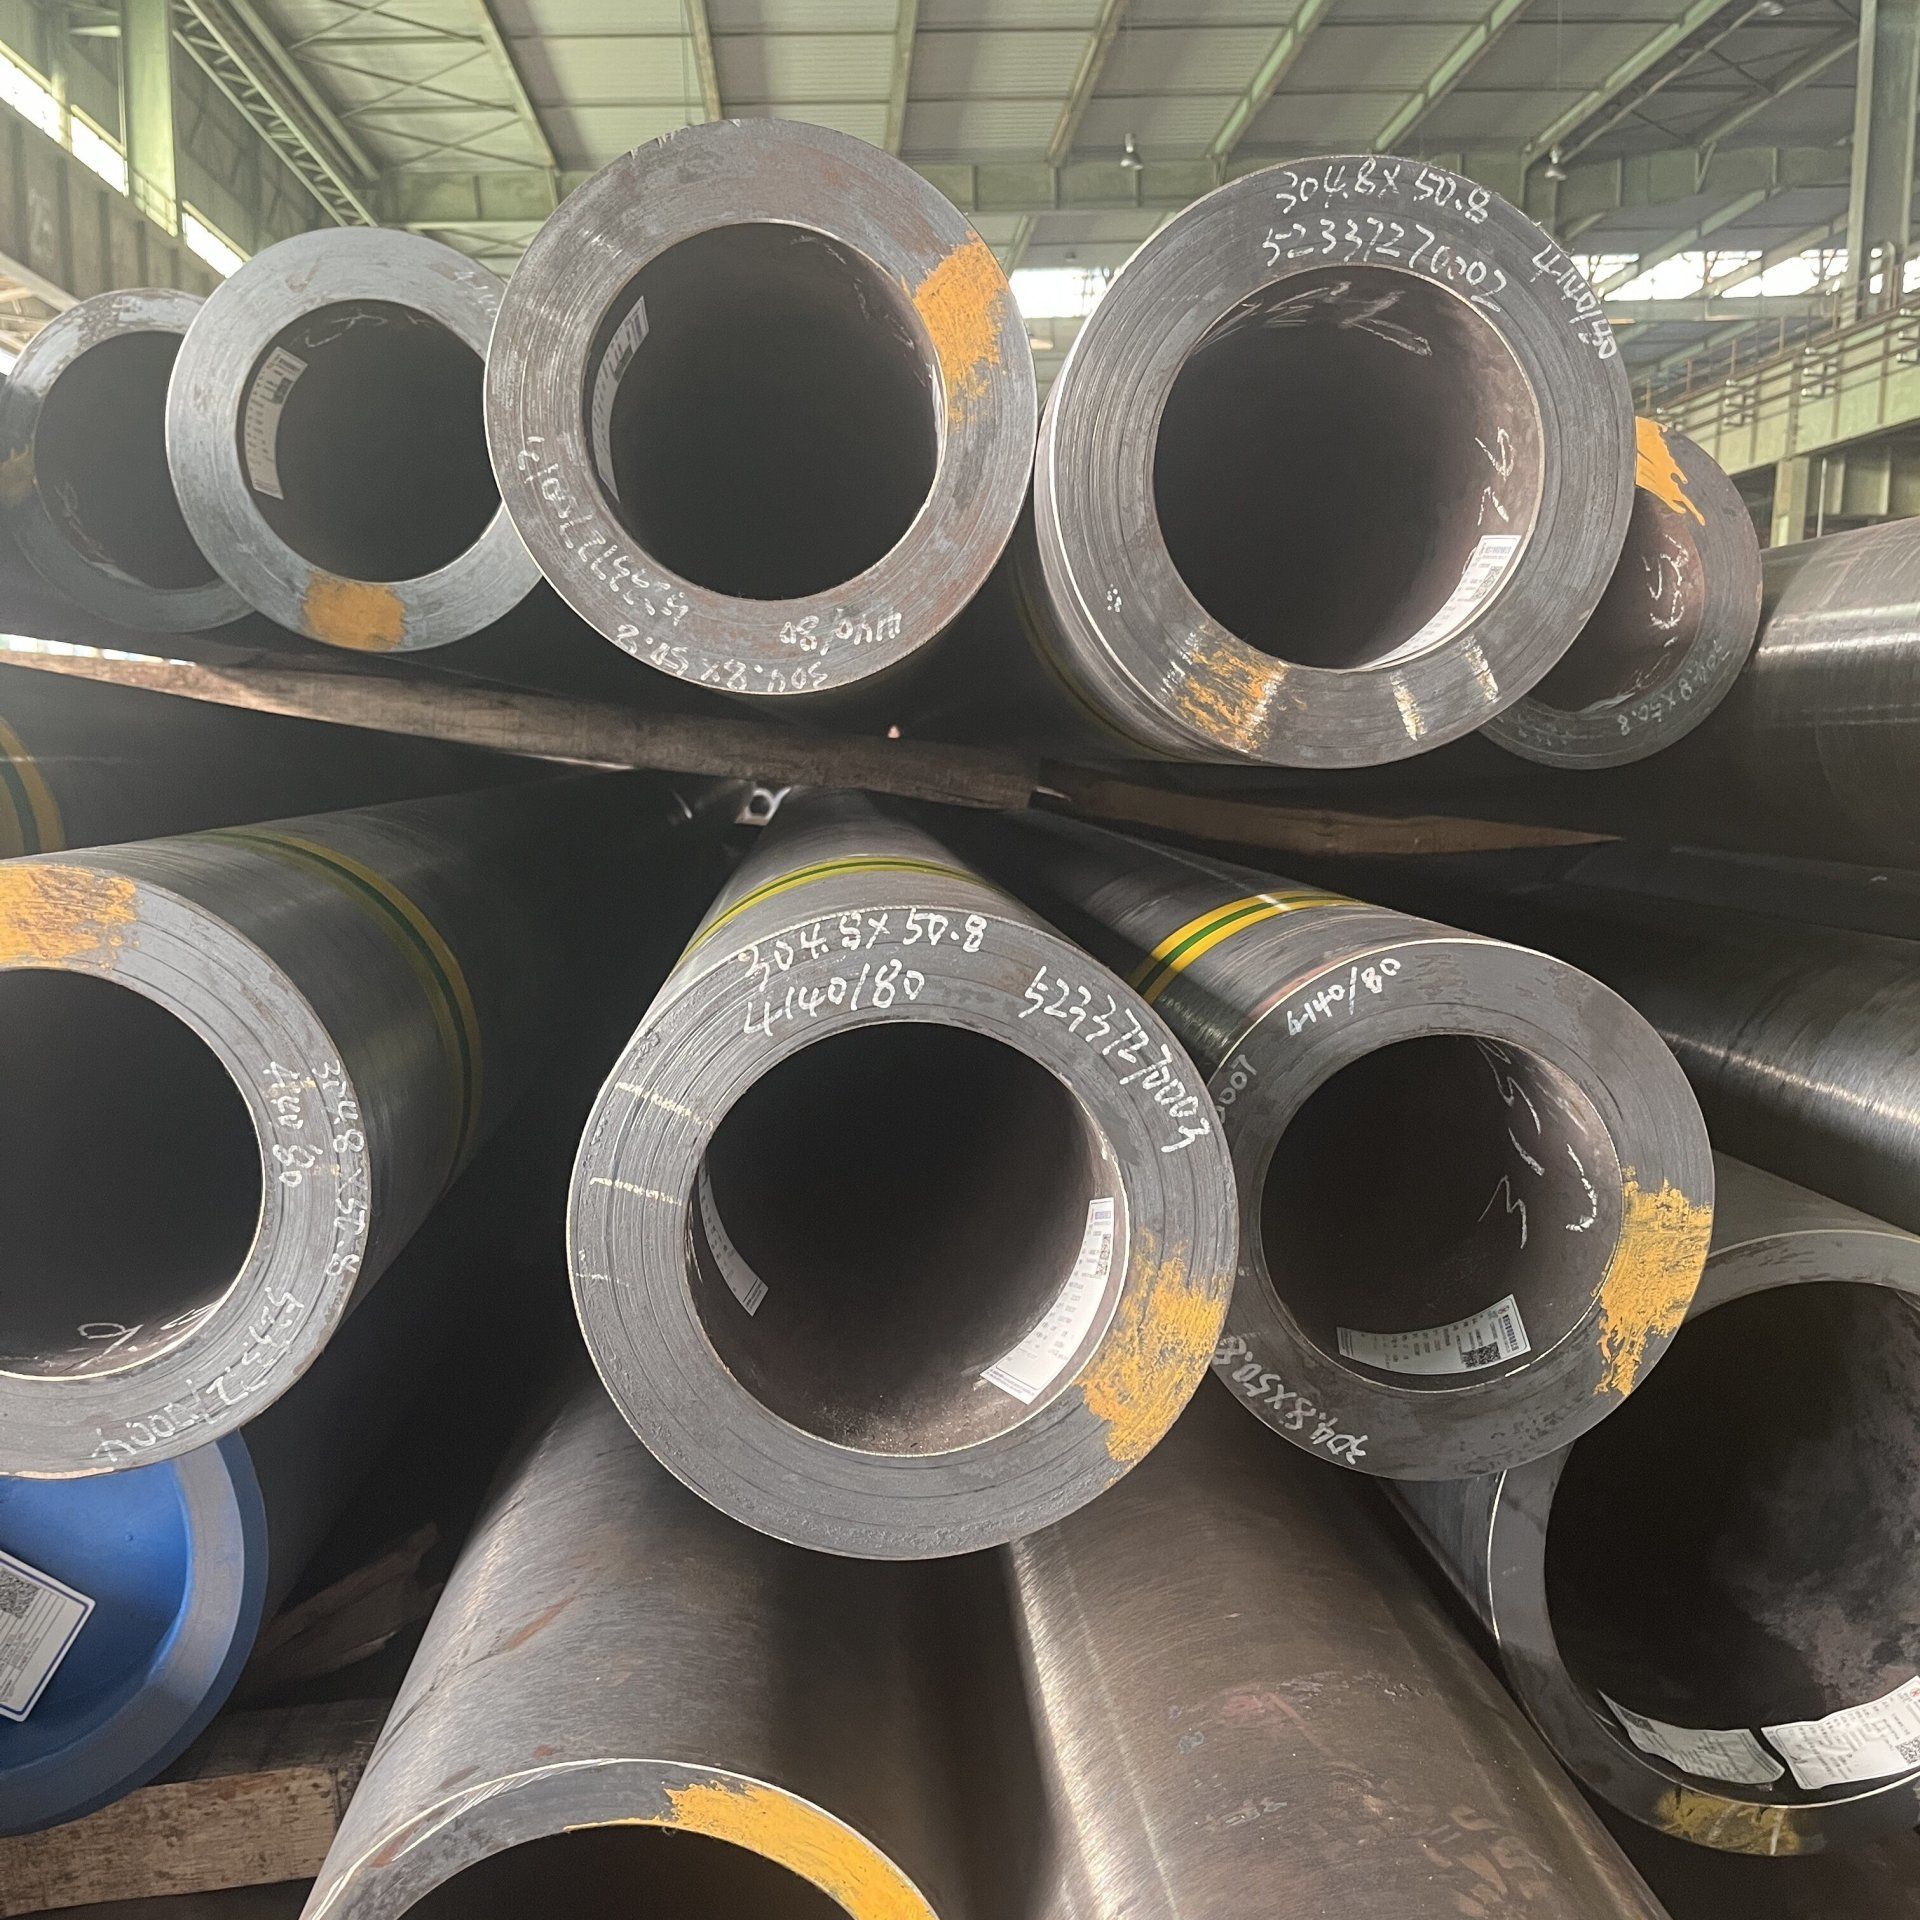
Trên trục và thanh tròn 4140, hệ thống nắn thẳng tự động của chúng tôi có thể giữ độ thẳng trong phạm vi 0,01 mm và chạy nhanh gấp ba đến năm lần so với thao tác thủ công. Vì hệ thống điều khiển ghi lại kết quả từng lần sửa và điều chỉnh hành trình tiếp theo, một người vận hành có thể quản lý nhiều máy cùng lúc. Với phôi dài hoặc nặng, điều này càng quan trọng hơn.
Chúng tôi cũng tích hợp kiểm tra nứt từ QASS của Đức trên một số dây chuyền khi chi tiết gần giới hạn độ cứng trên hoặc khi thông số kỹ thuật của khách hàng yêu cầu. Điều đó cho bạn cơ hội tách các chi tiết bị nứt trước khi ép chúng tiếp. Loại hệ thống này không phải là cách khắc phục cho một lần tôi kém, nhưng là một cách lặp lại được để xử lý uốn cong dư mà chỉ kiểm soát quá trình không loại bỏ được.
Những gì bạn có thể áp dụng tại xưởng
Với biến dạng nhiệt luyện 4140, tôi sẽ bắt đầu từ quá trình: kiểm tra gối đỡ và kẹp giữ, giảm gradient nhiệt không cần thiết, khử ứng suất dư trước khi tôi, và tránh tôi quá mức so với hình học chi tiết. Sau đó đo lượng cong còn lại. Nếu độ cong còn lại nằm trong phạm vi sửa cho phép và chi tiết ở trạng thái dẻo sau ram, nắn thẳng là hợp lý. Nếu chi tiết bị nứt trong máy ép hoặc dịch chuyển sau khi sửa, hãy dừng lại và kiểm tra lại quá trình.
Để sửa lặp lại sau nhiệt luyện, nắn thẳng thủy lực tự động mang lại một giải pháp thay thế dễ dự đoán hơn so với máy ép thủ công, đặc biệt trên thanh dài, trục và ống. Nếu bạn muốn xem xét kỹ hơn các trường hợp biến dạng 4140 của chính mình, hãy liên hệ với chúng tôi và chúng ta có thể đi sâu vào chi tiết.