
Khi một thanh “thẳng” lại cong
Bạn dỡ một lô thanh tròn đã qua xử lý nhiệt, gá lên để gia công, và chi tiết đầu tiên làm kim đồng hồ so nhảy khắp nơi. Cong vênh thanh là một trong những vấn đề chỉ lộ ra khi đã tốn kém. Vật liệu có thể trông ổn khi kiểm tra đầu vào mà vẫn mang đủ ứng suất dư để dịch chuyển sau khi cắt thô, mài, hoặc thậm chí trong vận chuyển.
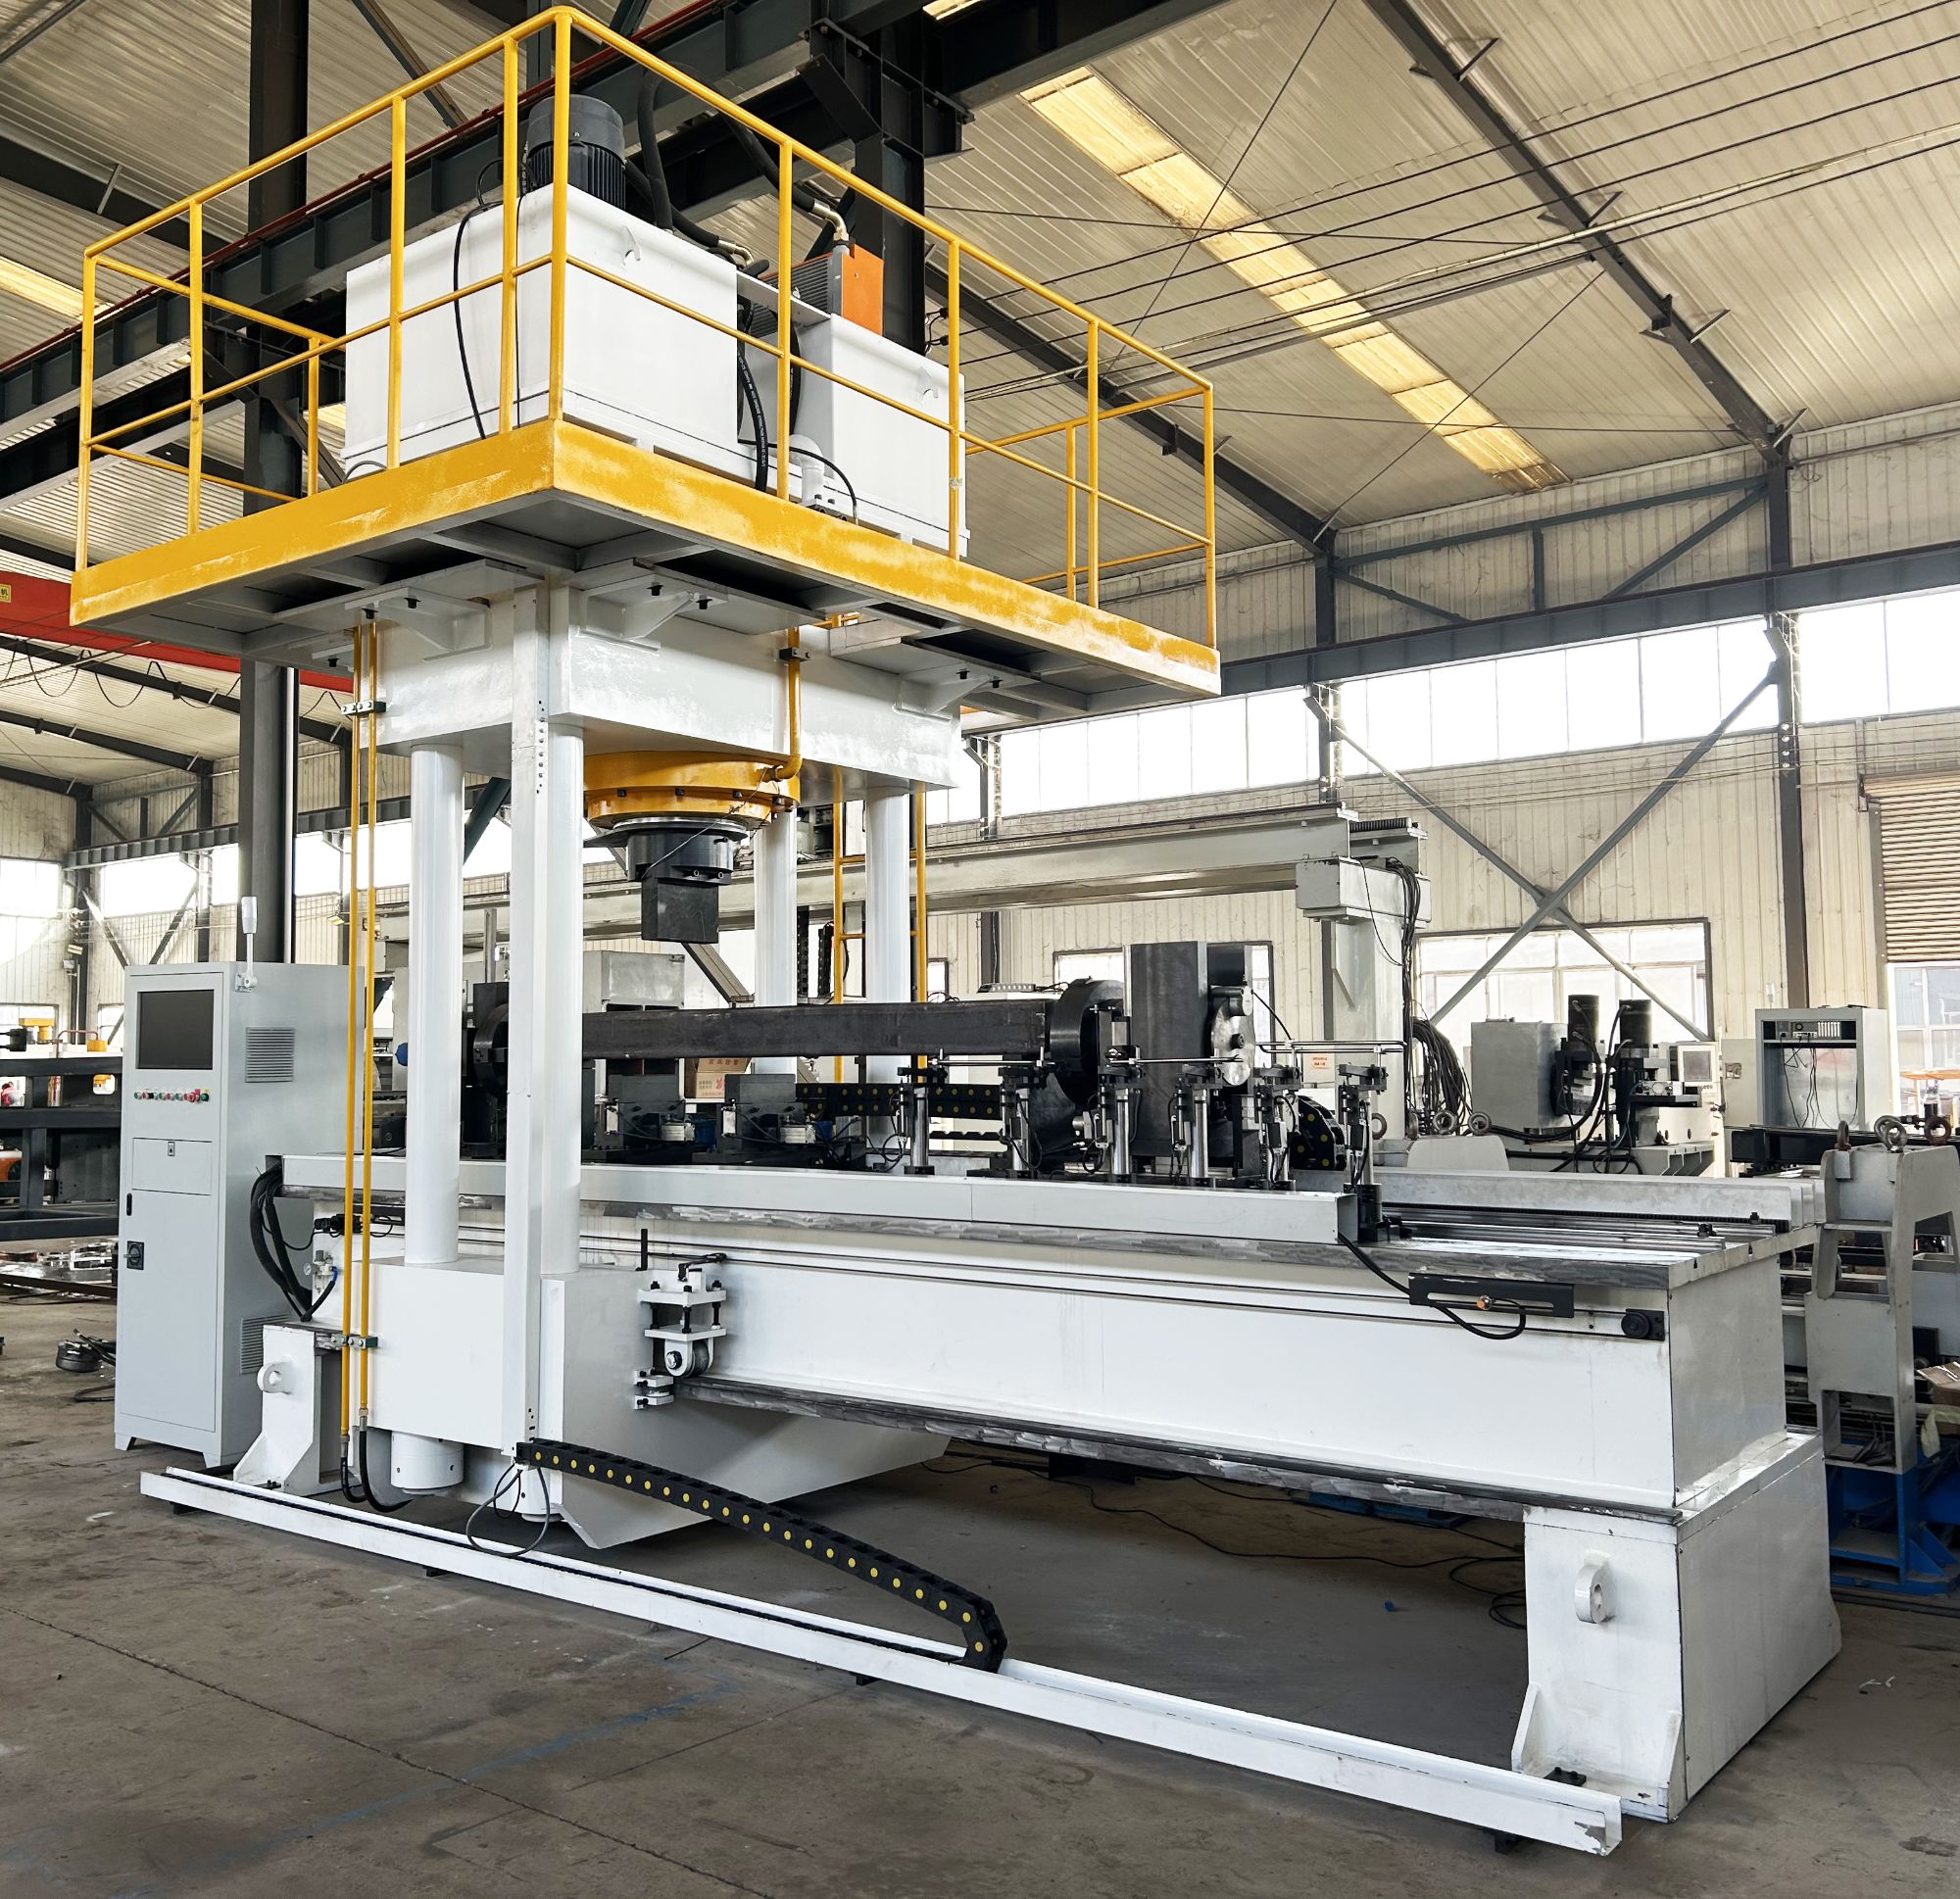
Chúng tôi thường gặp điều này nhất với thanh tròn, trục, dụng cụ khoan và các thanh định hình dài. Chi phí không chỉ là phế phẩm. Đó còn là các lần gá đặt thêm, trễ ngày giao hàng, và việc công nhân vận hành cố ép thẳng một chỗ cong bằng cảm giác. Cách thủ công đó có thể hiệu quả với vài chi tiết, nhưng chậm và kết quả phụ thuộc vào người trực ca.
Nguyên nhân thực sự gây biến dạng thanh
Hầu hết biến dạng thanh bắt đầu trước khi xưởng của bạn chạm vào nó. Thanh cán rời nhà máy với ứng suất dư bị khóa bên trong. Xử lý nhiệt thêm một lớp nữa: làm nguội không đều, thay đổi tiết diện và chuyển pha vật liệu đều kéo thanh theo hướng này hay hướng khác. Nếu thanh dài và mảnh, ngay cả một lần giải phóng ứng suất nhỏ cũng có thể biểu hiện thành độ cong, xoắn hoặc độ đảo từ đầu đến cuối nhìn thấy được.
Rồi đến khâu xử lý. Thanh bị rơi, bó chặt hoặc lưu trên giá không phẳng. Một thanh đã thẳng sau khi nắn có thể cong trở lại sau một tuần nằm xưởng. Đó là lý do việc nắn thẳng cuối cùng nên diễn ra càng gần công đoạn gia công tiếp theo càng tốt, chứ không phải vài ngày trước đó.
Nắn thẳng tự động khắc phục như thế nào
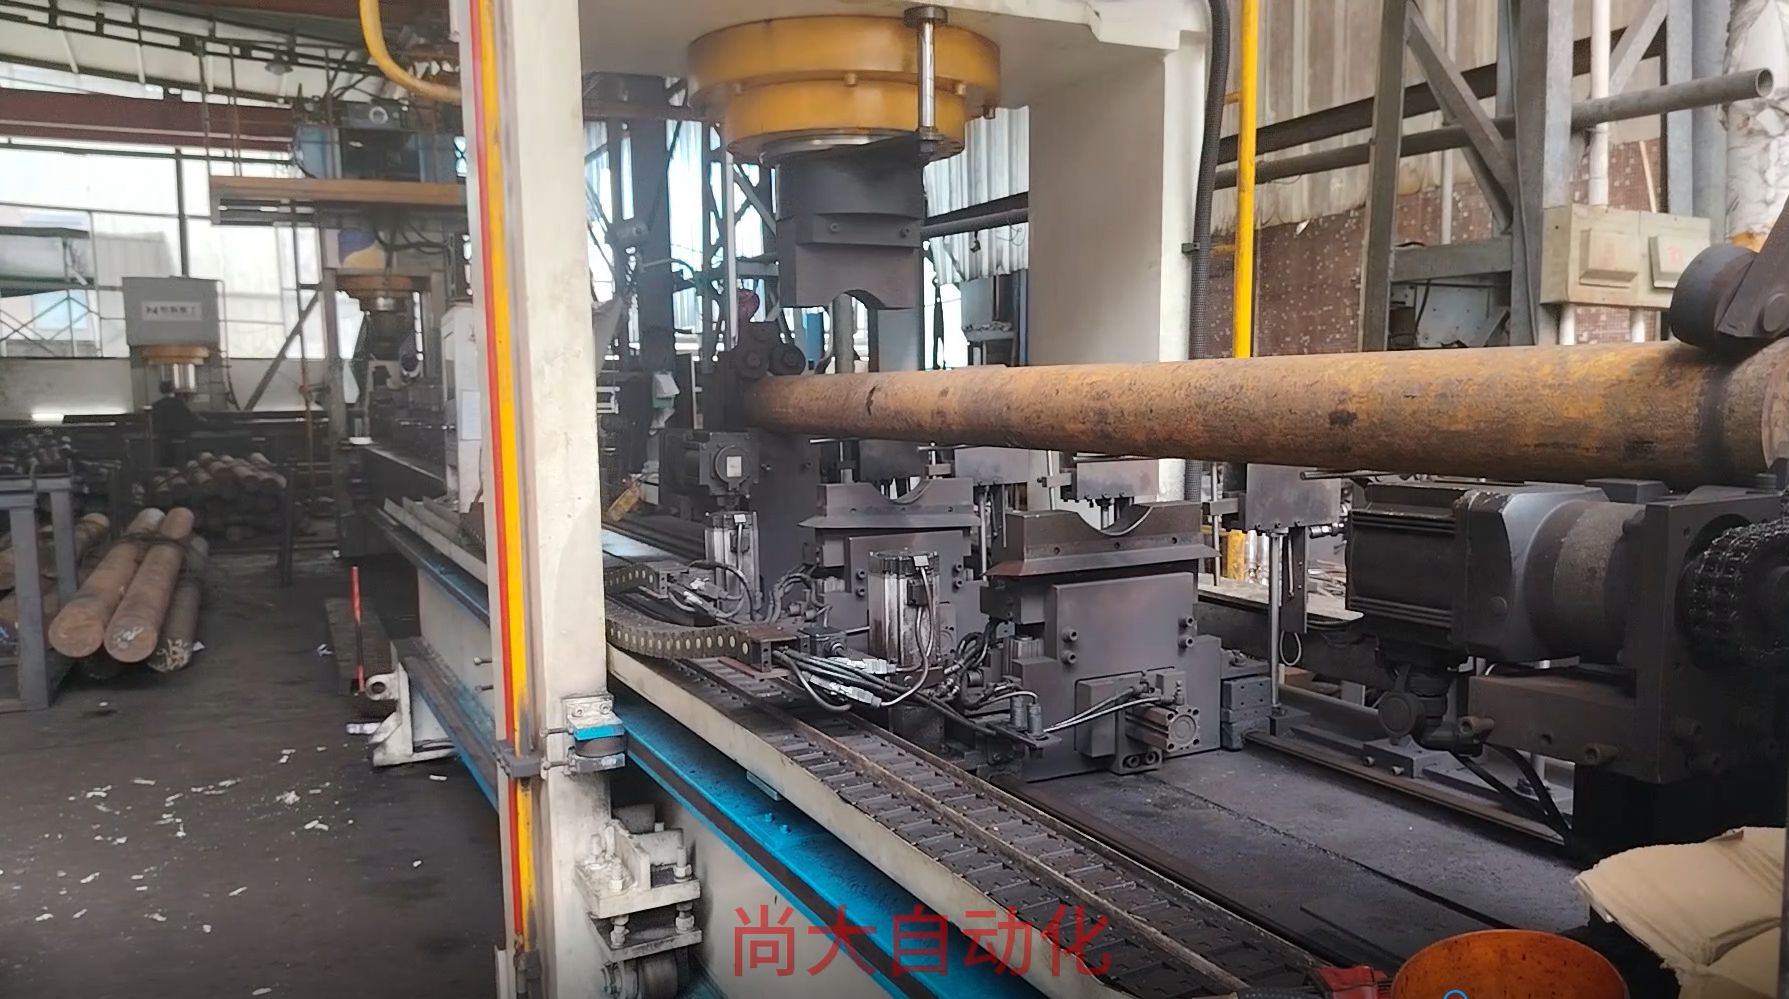
Phương pháp cũ rất đơn giản: công nhân lăn thanh, tìm điểm cao và ép. Vấn đề là độ lặp lại. Nắn thẳng thủ công phụ thuộc vào cảm giác, và thường để lại vết trên bề mặt do các điểm tiếp xúc cứng. Điều đó quan trọng nếu thanh là trục thủy lực hoặc ống làm mát bằng chất lỏng, nơi độ hoàn thiện bề mặt là yếu tố then chốt.
Nắn thẳng tự động thay đổi trình tự. Máy đo nhiều điểm dọc theo thanh, tính toán hình học chỗ cong và chỉ tác động lực ở nơi cần thiết. Vì lực được điều khiển theo điểm, không có vết búa, không có vết xước và không có vết lõm sâu. Điều này rất quan trọng với các chi tiết đã có bề mặt hoàn thiện cuối cùng hoặc cần tránh các điểm tập trung ứng suất.
Lưu ý về độ chính xác: các tổ hợp nắn thẳng tự động của chúng tôi giữ độ thẳng 0,01 mm trên nhiều trục và thanh, chạy nhanh hơn 3–5 lần so với nắn thẳng thủ công.
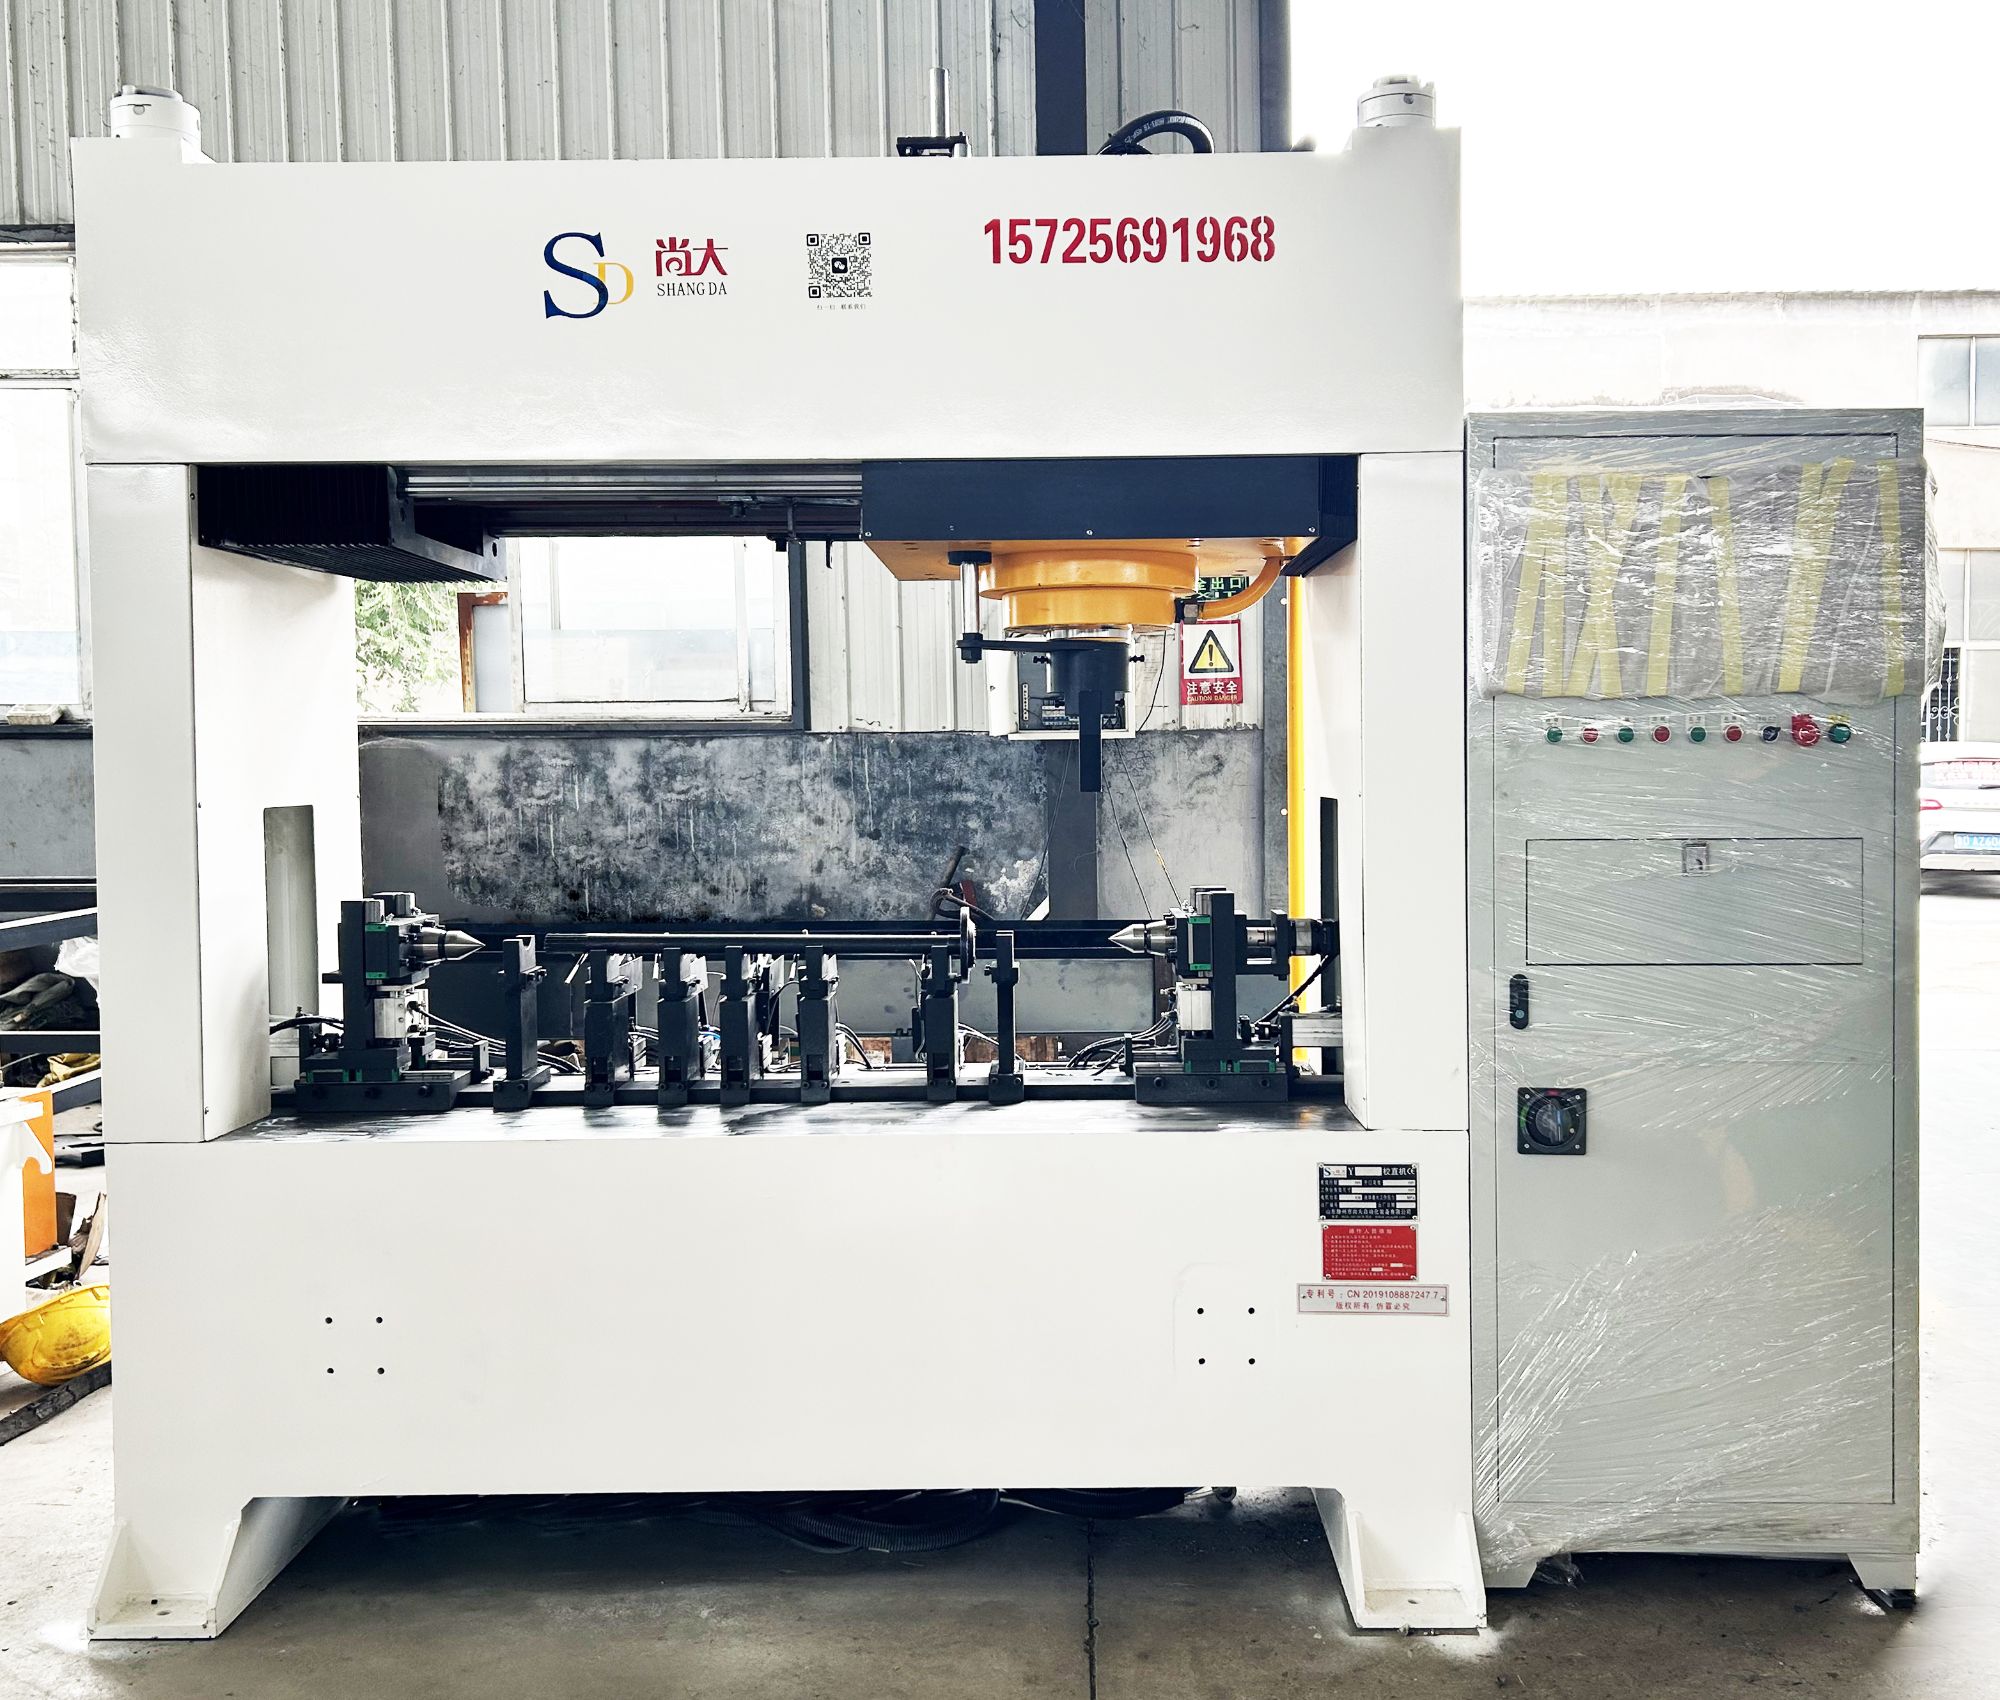
Chúng tôi cũng sử dụng AI tự phát triển trên thiết bị này. Nó theo dõi cách vật liệu phản hồi theo từng hành trình ép và điều chỉnh lần ép tiếp theo. Nhờ đó, một công nhân có thể quản lý nhiều máy mà không cần giám sát liên tục, và kết quả có thể lặp lại từ thanh đầu tiên đến thanh cuối cùng.
Chọn phương pháp nắn thẳng phù hợp
Không phải thanh nào cũng cần máy ép 200 tấn. Thanh tròn đường kính nhỏ hơn và ống thành mỏng có thể nắn thẳng tốt hơn bằng các chu trình ép nhẹ hơn, nhanh hơn. Chi tiết dài hơn cần nhiều điểm đỡ hơn. Ống vuông và các thanh định hình đặc biệt thường cần chỉnh xoắn và chỉnh độ tròn, không chỉ uốn một mặt phẳng. Nếu thanh đã qua xử lý nhiệt, kiểm tra nứt cũng quan trọng. Chúng tôi chạy kiểm tra nứt QASS trên các chi tiết quan trọng để chu trình nắn thẳng không che giấu vấn đề vật liệu.
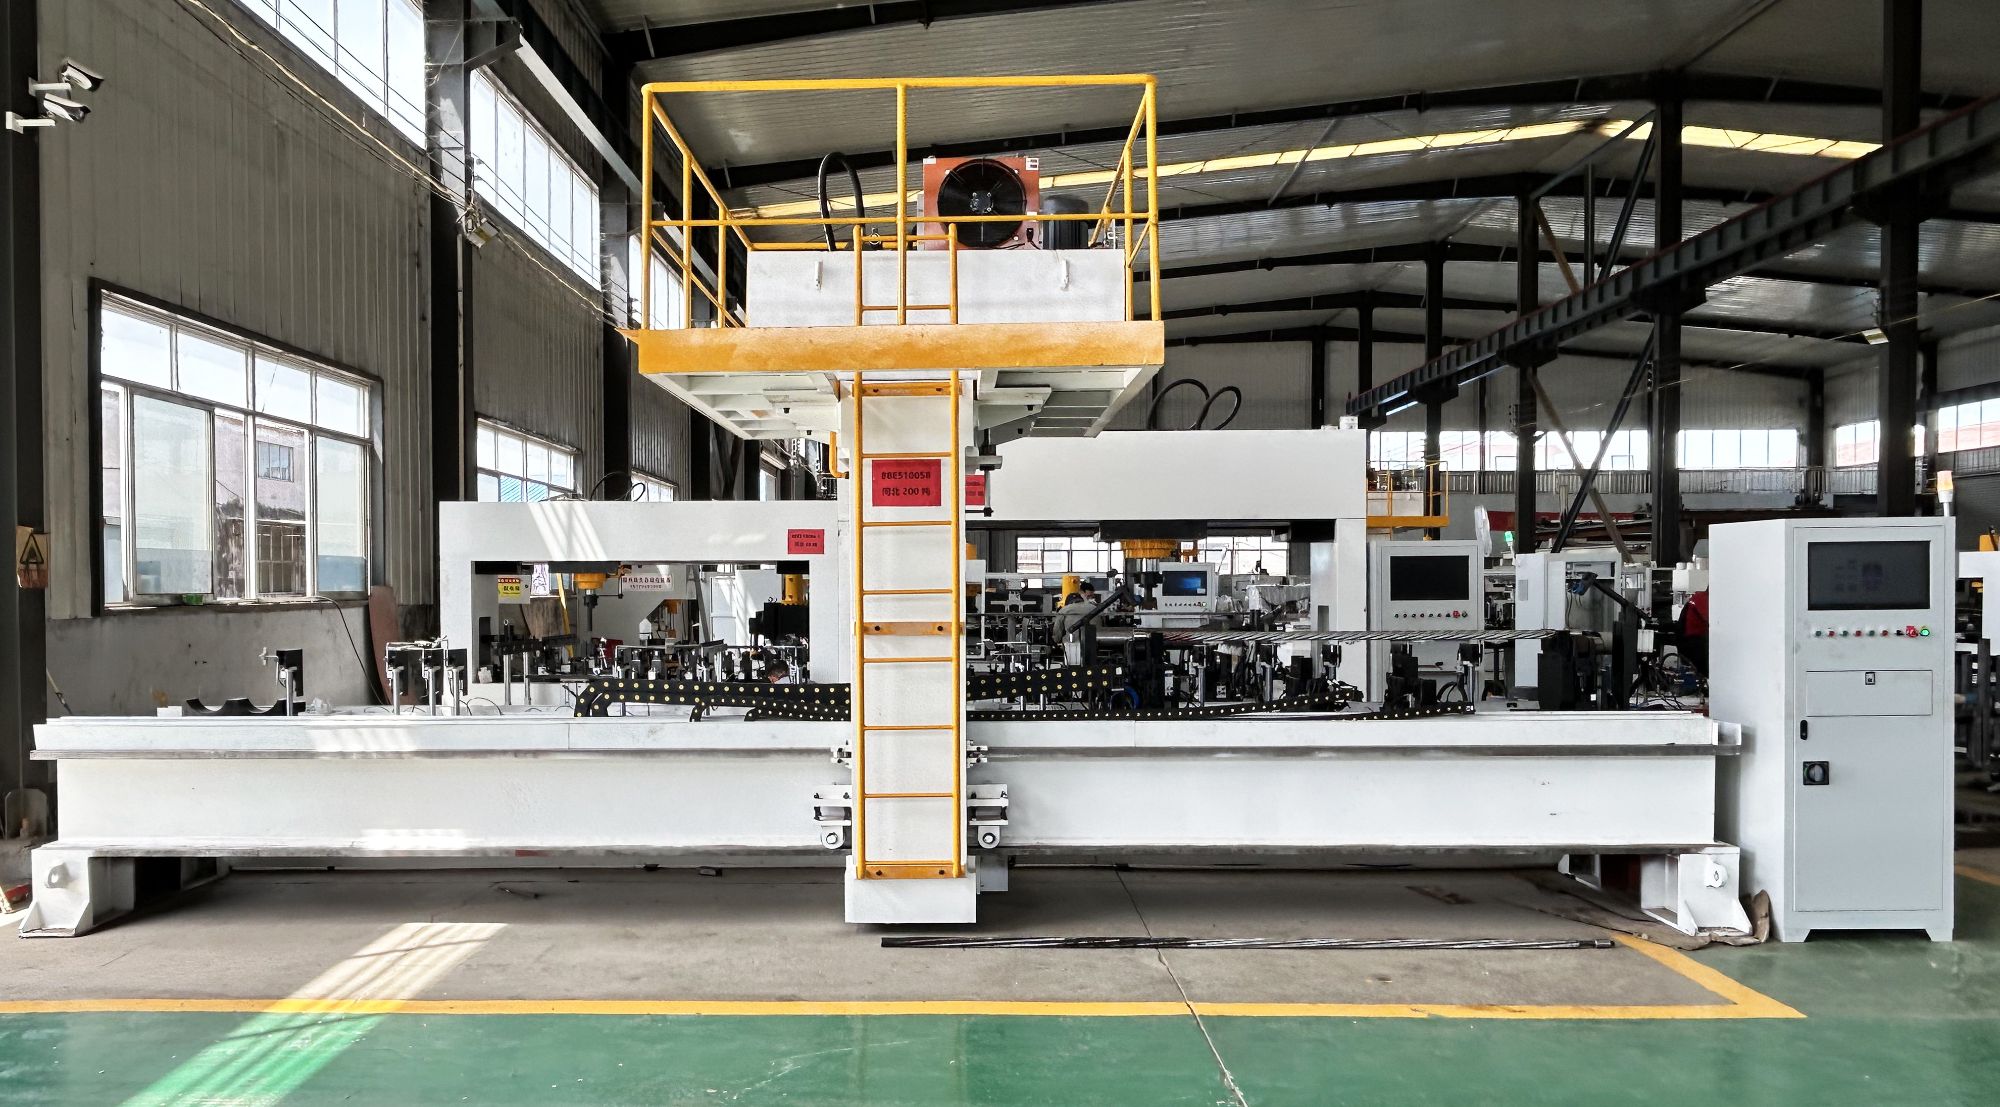
Với sản xuất khối lượng lớn, hãy tìm một dây chuyền có thể nạp, đo, nắn thẳng và dỡ tải mà không cần người can thiệp. Điều đó thay đổi số lượng thanh bạn có thể xử lý trong một ca và loại bỏ biến số lớn nhất: phán đoán của người vận hành. Phôi dài và nặng là nơi máy nắn thẳng trục và thanh 200 tấn xứng đáng với diện tích xưởng.
Cần làm gì tiếp theo
Nếu cong vênh thanh đang gây làm lại hoặc phế phẩm, hãy bắt đầu bằng việc lập biểu đồ nguồn gốc chỗ cong: ứng suất từ nhà máy cán, xử lý nhiệt, bốc xếp hay dịch chuyển sau gia công. Sau đó thử một vài chi tiết trên thiết bị nắn thẳng tự động và so sánh độ thẳng sau 24 giờ, không chỉ ngay sau chu trình. Nắn thẳng tốt phải giữ được độ thẳng.
Chúng tôi xử lý các ứng dụng này mỗi tuần, từ bán trục và dụng cụ khoan đến thanh tròn dài và thanh định hình đặc biệt. Nếu bạn muốn gửi bản vẽ hoặc mẫu bị cong, hãy trao đổi với đội ngũ của chúng tôi tại đây và chúng tôi sẽ đưa ra câu trả lời thẳng thắn.