
Tại sao trục dịch chuyển sau xử lý nhiệt
Nếu bạn từng lấy một trục ra khỏi bể tôi và thấy nó bị đảo vài phần mười hoặc thậm chí vài milimét, bạn đã biết vấn đề. Biến dạng do xử lý nhiệt không phải là dấu hiệu cho thấy quy trình của bạn hoàn toàn sai. Đó là phản ứng của chi tiết trước những thay đổi nhiệt và luyện kim diễn ra nhanh hơn mức vật liệu có thể tự ổn định. Bạn có thể giảm nó, nhưng không thể loại bỏ hoàn toàn bằng kỹ thuật. Điều đó thay đổi nơi bạn dồn nỗ lực.
Điều gì thực sự gây ra biến dạng
Gradient nhiệt độ
Một trục hiếm khi nóng lên hoặc nguội đi đồng đều. Bề mặt tiếp xúc với lò hoặc môi trường tôi trước, trong khi lõi chậm hơn. Điều này tạo ra gradient nhiệt độ dốc. Kim loại nóng giãn nở, kim loại nguội co lại, và khi hai vùng đó bị gắn liền trong một chi tiết, ứng suất nội sinh tích tụ. Kết quả là uốn, xoắn hoặc độ ô van, tùy thuộc vào hình học trục.
Chuyển pha và ứng suất dư
Khi thép nguội từ austenit, nó chuyển thành martensit, bainit hoặc peclit tùy theo kích thước tiết diện và tốc độ nguội. Martensit chiếm thể tích lớn hơn austenit tạo ra nó. Nếu lớp ngoài chuyển pha trong khi lõi vẫn nóng và mềm, những thay đổi thể tích đó không diễn ra đồng đều. Bạn sẽ có ứng suất dư bị khóa bên trong. Về sau, khi bạn gia công hoặc mài, ứng suất đó có thể giải phóng và trục lại dịch chuyển.
Hình học và kẹp giữ
Trục dài, mảnh đương nhiên dễ biến dạng hơn trục ngắn, mập. Các đặc điểm không đối xứng như rãnh then, then hoa, bậc và lỗ nguội với tốc độ khác nhau. Việc kẹp bằng đồ gá cũng có thể trở thành một phần của vấn đề. Nếu đồ gá giữ chi tiết quá cứng trong khi nung hoặc làm nguội, nó ngăn cản sự giãn nở và co lại tự do, làm tăng ứng suất thay vì giảm dịch chuyển.
Phòng ngừa so với hiệu chỉnh: mỗi biện pháp giúp ở đâu
Phòng ngừa là giảm mức độ biến dạng trước khi nó xảy ra. Điều đó bao gồm tối ưu độ đồng đều khi nung, sử dụng tốc độ tôi được kiểm soát, định hướng chi tiết để giảm làm nguội không đối xứng, và thiết kế đồ gá hỗ trợ mà không gây quá ràng buộc. Ram khử ứng suất sau khi tôi có thể giảm ứng suất dư, nhưng hiếm khi loại bỏ hoàn toàn mọi dịch chuyển.
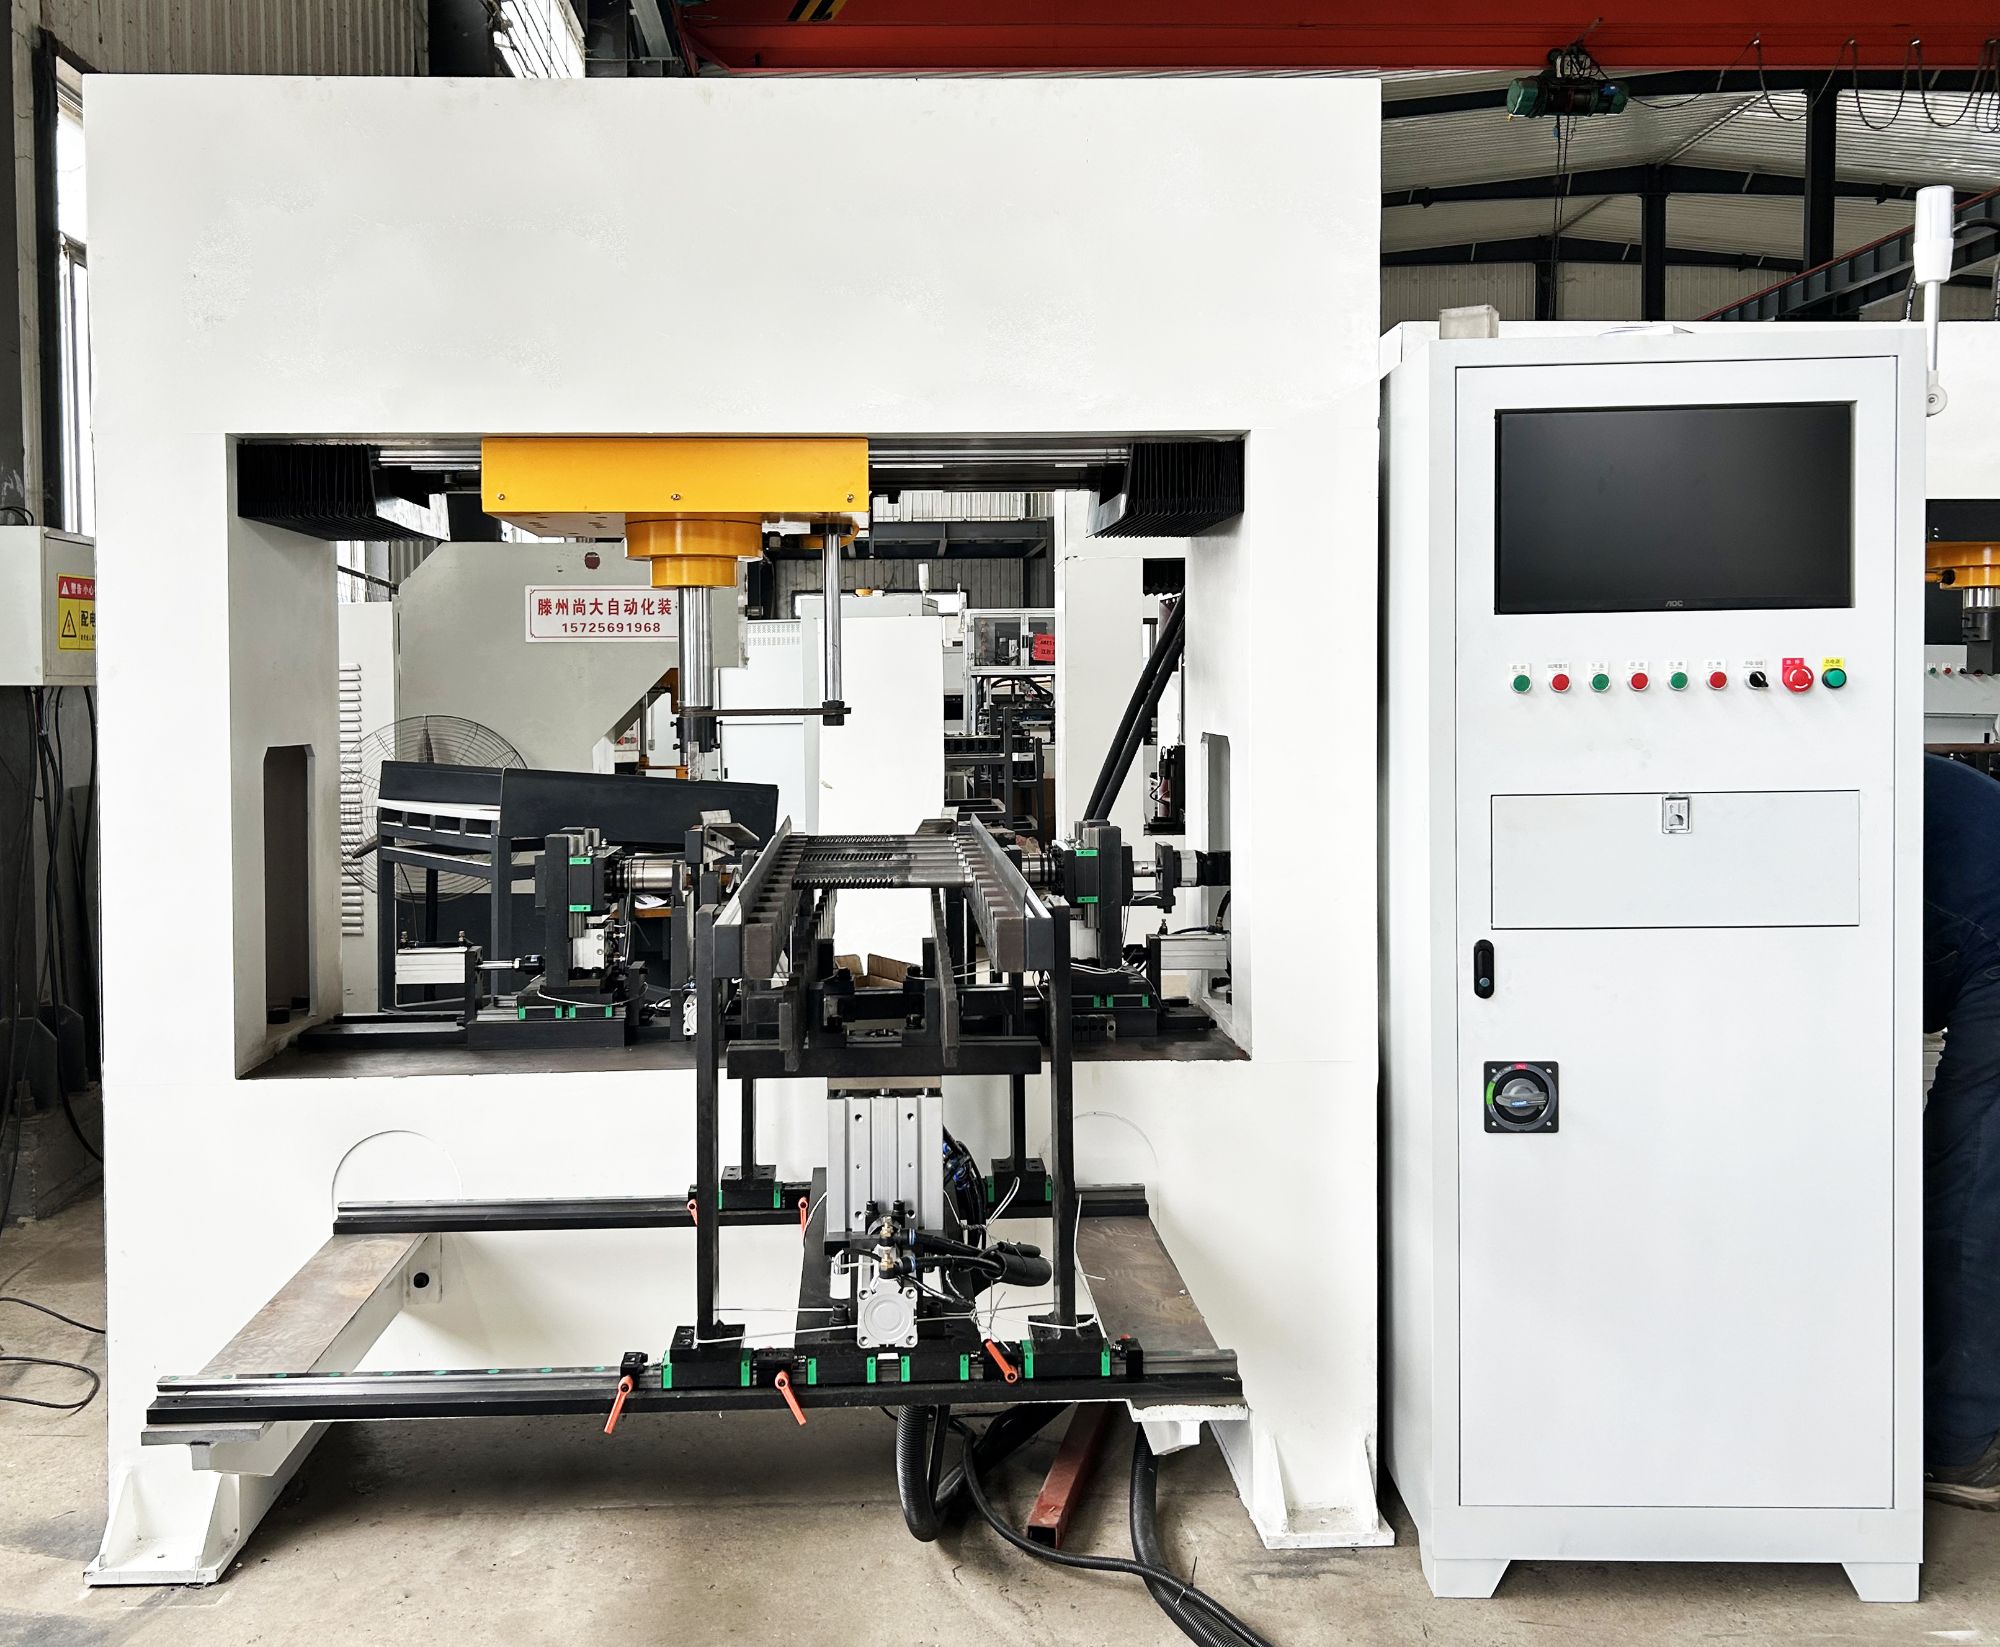
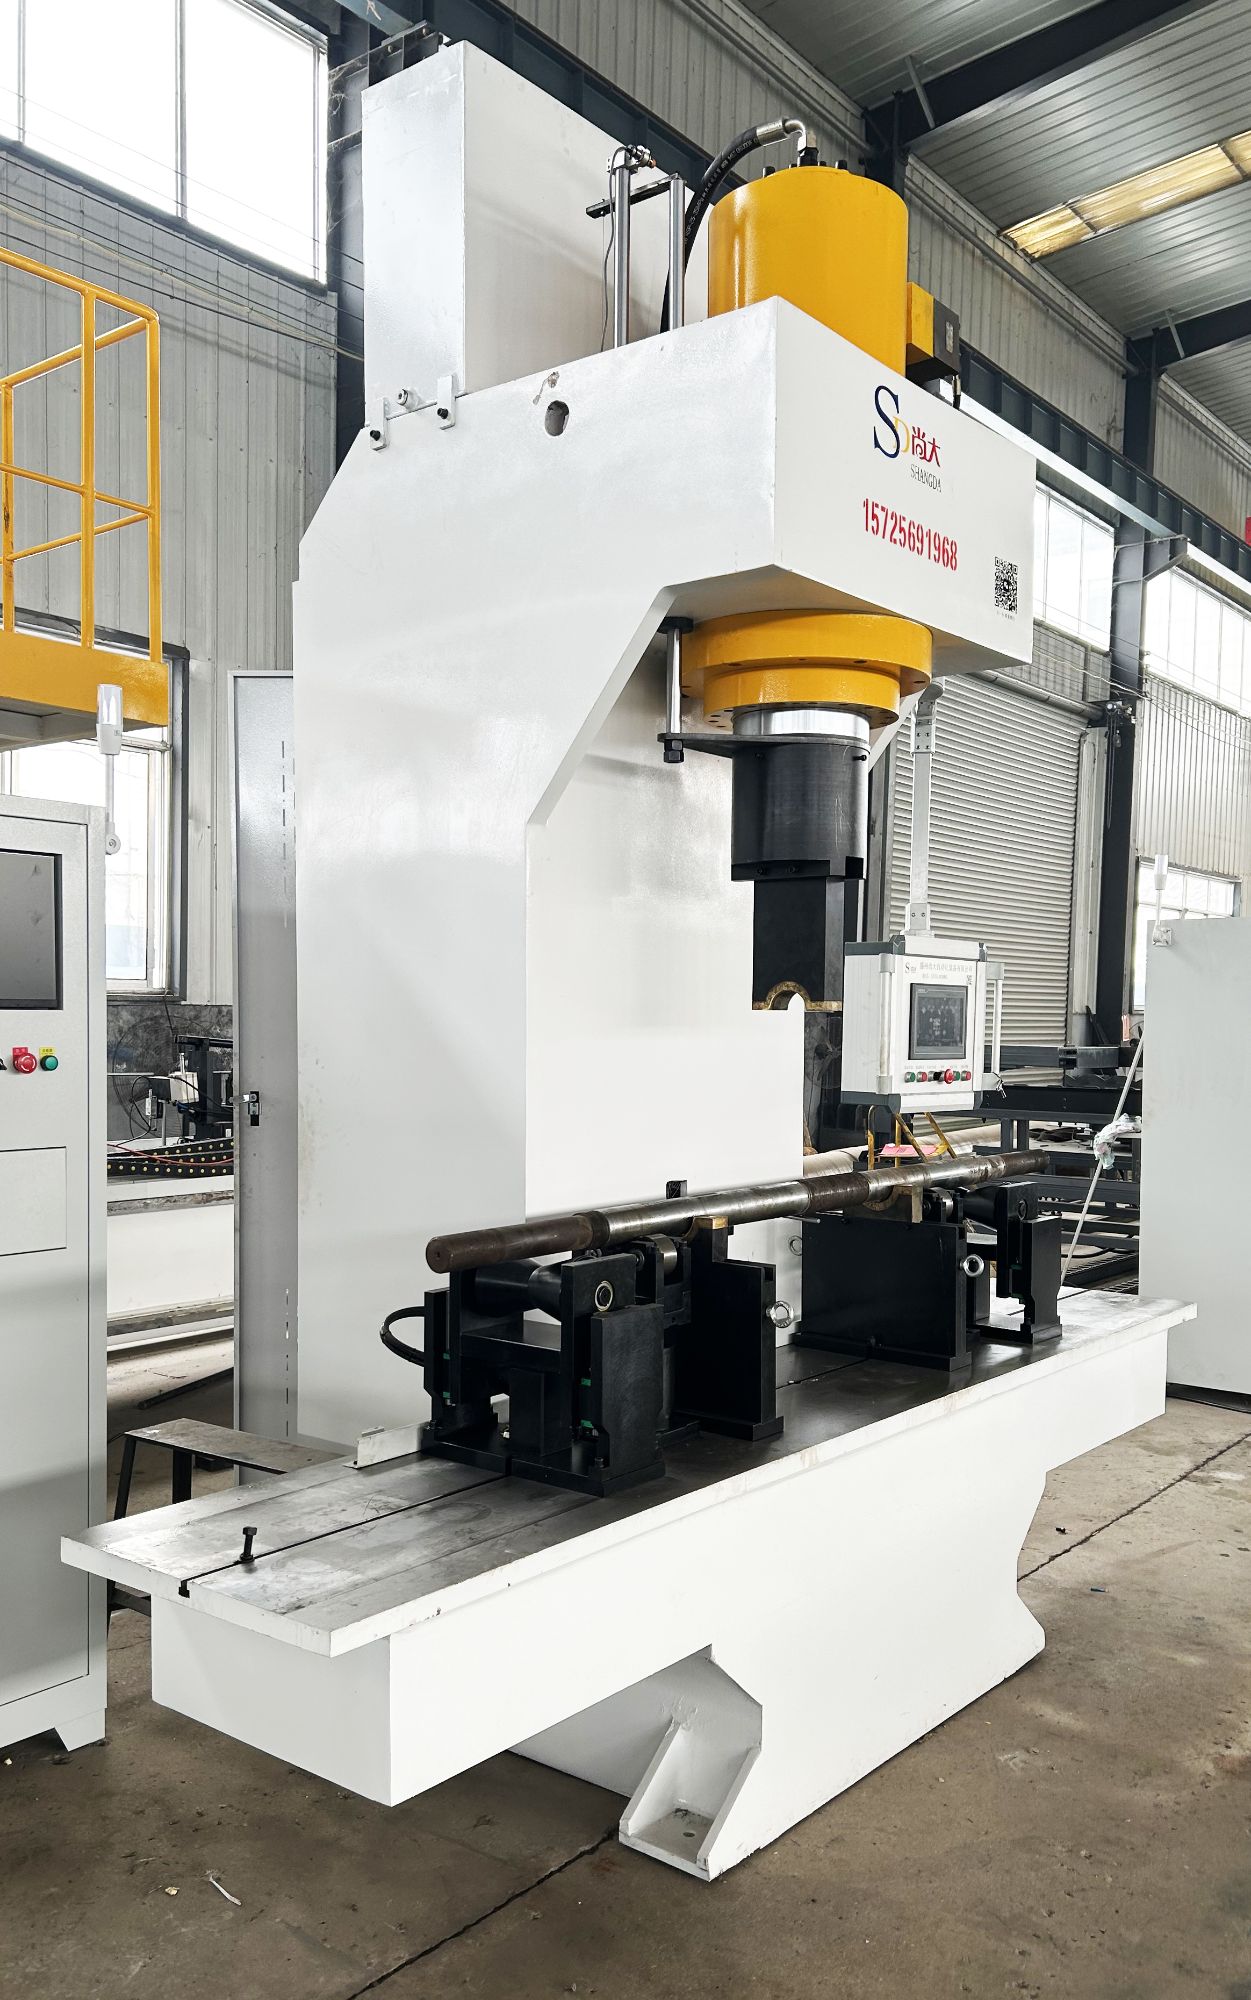
Hiệu chỉnh can thiệp sau khi chi tiết đã dịch chuyển. Nắn thẳng bằng máy ép thủ công phù hợp với sản lượng nhỏ, nhưng chậm và phụ thuộc vào người vận hành. Nắn thẳng bằng nhiệt có thể dùng cho một số chi tiết nhưng thường làm thay đổi tính chất cục bộ. Nắn thẳng thủy lực tự động thì khác: nó đo trục tại nhiều điểm, tính toán cần ép ở đâu và bao nhiêu, và hiệu chỉnh độ cong bằng áp lực điểm — không gây xước hay vết lõm.
| Phòng ngừa | Hiệu chỉnh sau xử lý |
|---|---|
| Nung đồng đều và tôi có kiểm soát | Nắn thẳng thủy lực tự động |
| Ram khử ứng suất | Hiệu chỉnh bằng ép thủ công hoặc nhiệt |
| Đồ gá hỗ trợ không quá ràng buộc | Đo nhiều điểm và hiệu chỉnh bằng áp lực điểm |
Khi nào nắn thẳng thủy lực là giải pháp cuối cùng
Không phải mọi trục biến dạng đều nên được nắn thẳng. Nếu vật liệu quá giòn sau khi tôi, hoặc nếu độ cong quá gắt so với tiết diện, việc nắn thẳng có thể làm nứt chi tiết. Ranh giới thực tế rất đơn giản: nếu trục có đủ độ dẻo để ép mà không gãy, và nếu biến dạng nằm trong phạm vi mà uốn dẻo có thể hiệu chỉnh, thì nắn thẳng thủy lực tự động là một công đoạn cuối mạnh. Điều đó bao quát nhiều trục thép đã xử lý nhiệt dùng trong động cơ, hộp số, bơm và các chi tiết truyền động tương tự.
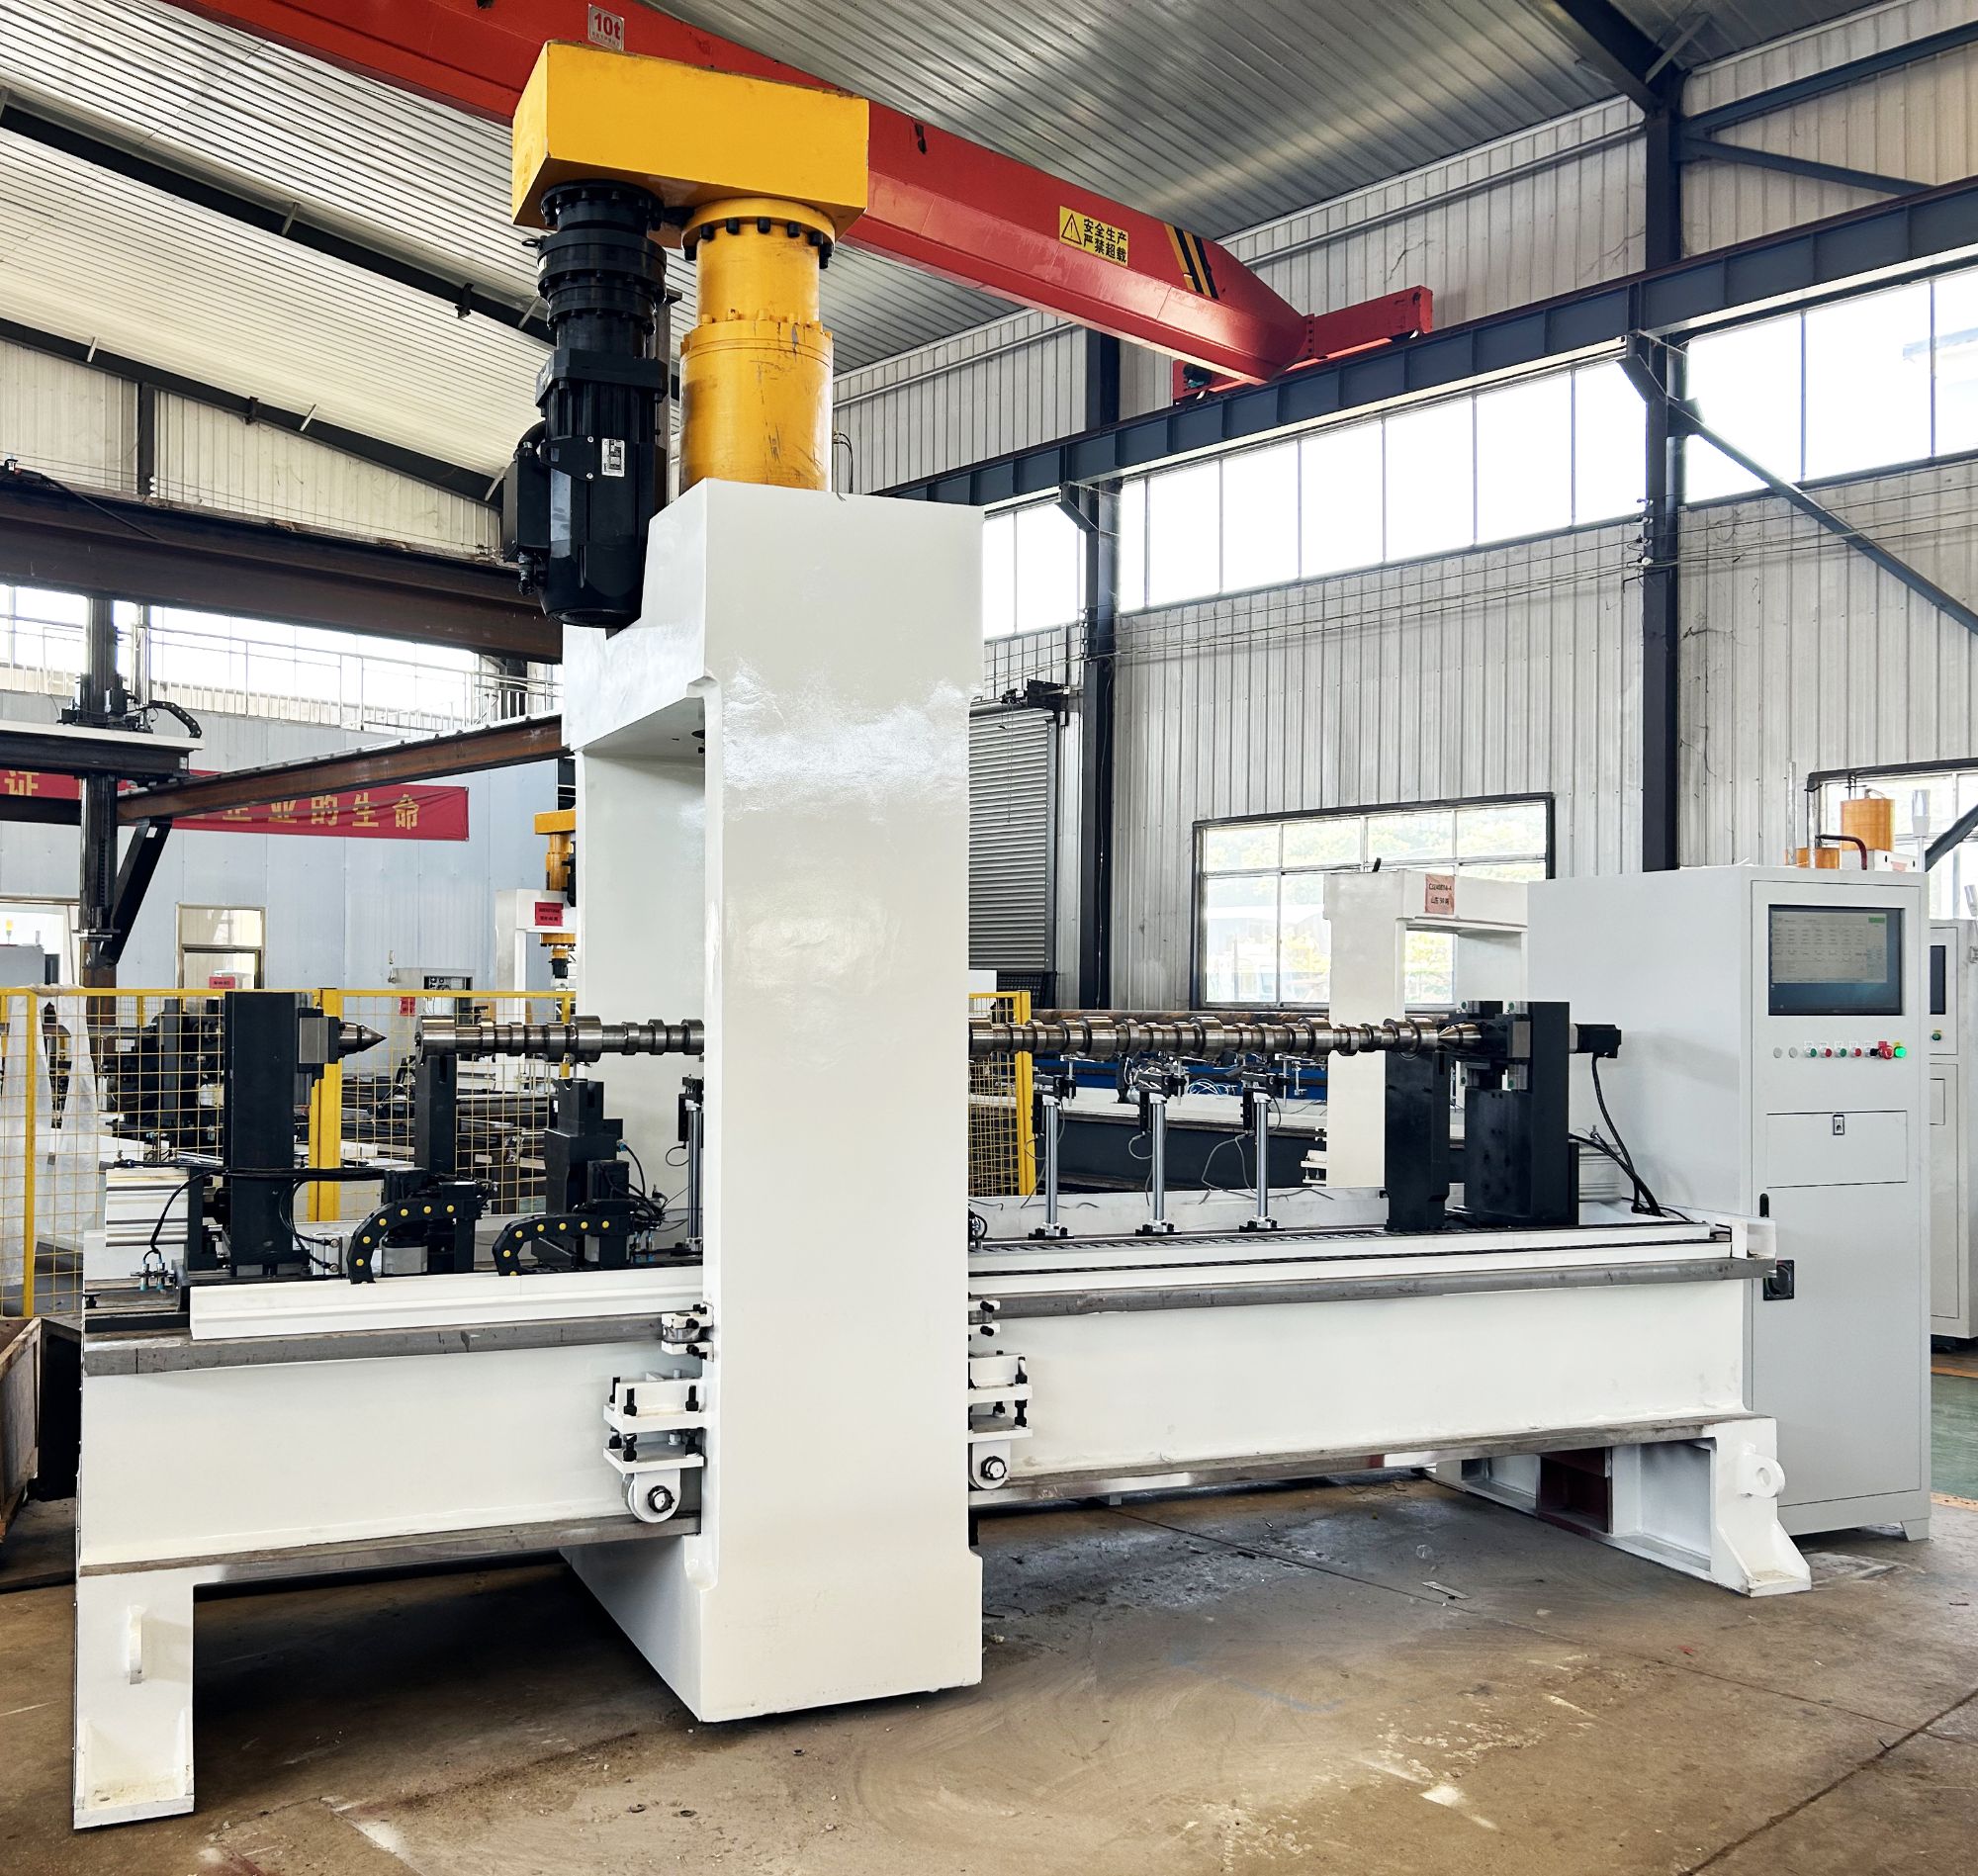
Với những trục phù hợp này, nắn thẳng thủy lực tự động hoạt động như giải pháp cuối vì nó không cố ngăn biến dạng — nó hiệu chỉnh hình dạng thực tế đã đo. Ví dụ, máy của Shangda đạt độ chính xác nắn thẳng lên đến 0,01 mm và vận hành không người 24/7, với một người vận hành quản lý nhiều máy. Trục dài hoặc nặng có thể được xử lý trên các thiết bị kiểu cổng, trong khi máy ép 200 tấn xử lý các tiết diện lớn hơn.
Điểm thực hành cần nhớ
Biến dạng sau xử lý nhiệt là dấu hiệu đặc trưng của quá trình. Bạn giảm nó bằng thực hành nhiệt tốt và thiết kế đồ gá, nhưng bạn hoàn tất công việc bằng một bước hiệu chỉnh. Với trục dài đã xử lý nhiệt có đủ độ dẻo, nắn thẳng thủy lực tự động thường là giải pháp cuối cùng ổn định và kinh tế nhất. Nếu bạn muốn xem xét hình học trục và chu trình xử lý nhiệt cụ thể của mình, chúng tôi có thể giúp bạn quyết định nơi nào nắn thẳng phù hợp và nơi nào không. Trao đổi với các kỹ sư của chúng tôi.