
Vì sao thanh hợp kim lại bị cong ngay từ đầu
Một thanh hợp kim sau xử lý nhiệt mà bị cong không chỉ gây khó chịu. Nó có thể làm lệch cân bằng trục, gây vấn đề lắp ráp hoặc khiến một biên dạng kéo nguội nằm ngoài dung sai độ thẳng. Chúng tôi thường thấy điều này tại Shangda: vật liệu tốt, gia công sạch, nhưng thanh vẫn trượt kiểm tra cuối cùng vì không ai phát hiện biến dạng đủ sớm.

Phần lớn thời gian, nguyên nhân không phải chỉ một sai sót duy nhất. Đó là sự chồng chất của ứng suất và xử lý. Xử lý nhiệt, đặc biệt là quá trình tôi, tạo ra chênh lệch nhiệt độ lớn giữa bề mặt và lõi. Bên ngoài nguội và co lại trước trong khi bên trong vẫn còn nóng. Điều đó khóa lại ứng suất dư. Nếu thanh không được đỡ đều trong khi nguội, hoặc nếu nó nguội khác nhau dọc theo chiều dài, ứng suất đó sẽ xuất hiện thành độ cong nhìn thấy được.
Gia công thêm một lớp nữa. Việc loại bỏ vật liệu từ một phía giải phóng ứng suất không đều, nên một thanh đo đạt trước khi tiện có thể dịch chuyển sau vài lượt cắt. Sau đó là vận chuyển và lưu kho. Thanh hợp kim đặt trên giá không bằng phẳng hoặc được nâng từ một đầu có thể bị biến dạng vĩnh viễn, đặc biệt với đường kính nhỏ hơn. Hàm lượng hợp kim và độ cứng cao hơn thường làm vật liệu nhạy hơn với ứng suất cục bộ. Thanh dài mảnh có độ cứng tương đối theo chiều dài thấp hơn, nên một mất cân bằng ứng suất nhỏ sẽ trở thành độ đảo đáng chú ý.
Xác minh khuyết tật mà không phải đoán
Trước khi chọn cách khắc phục, hãy đo độ thẳng thực tế. Tôi sẽ không chỉ dựa vào mắt khi dưới 0,5 mm. Cách kiểm tra đơn giản nhất là đỡ thanh trên hai gối chữ V gần hai đầu, đặt đồng hồ so ở giữa và quay chậm. Tổng số đọc trên đồng hồ cho bạn độ đảo. Với chi tiết dài hơn, hãy kiểm tra nhiều điểm dọc theo chiều dài, không chỉ ở giữa.
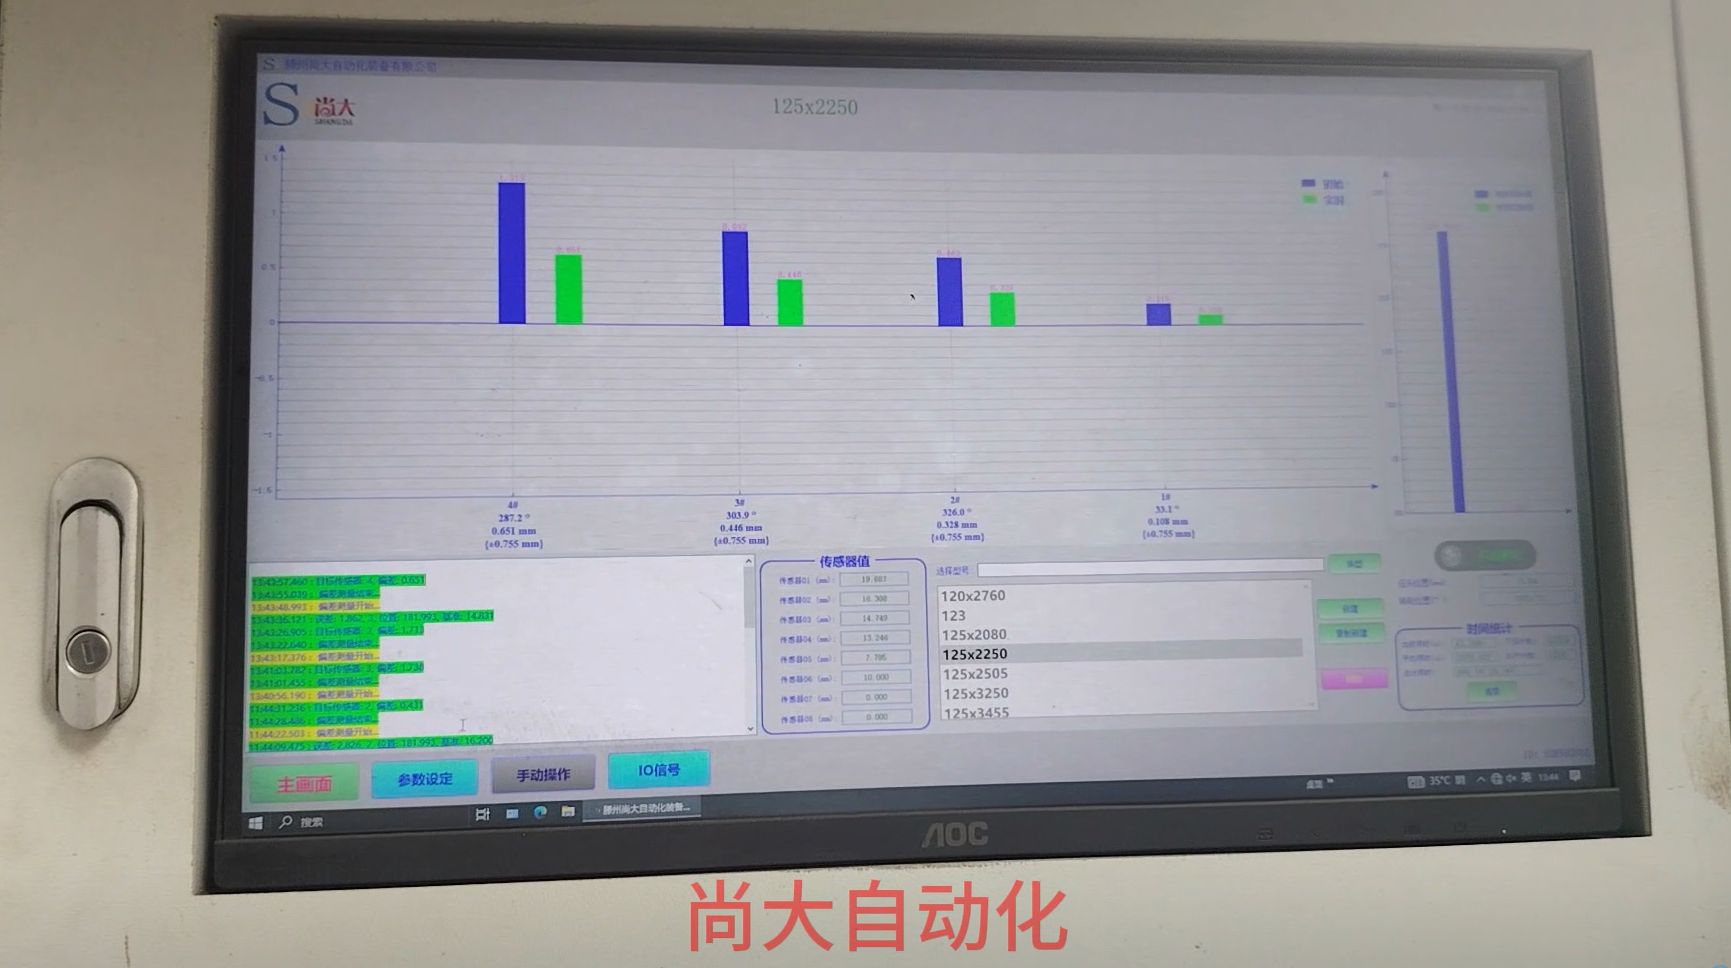
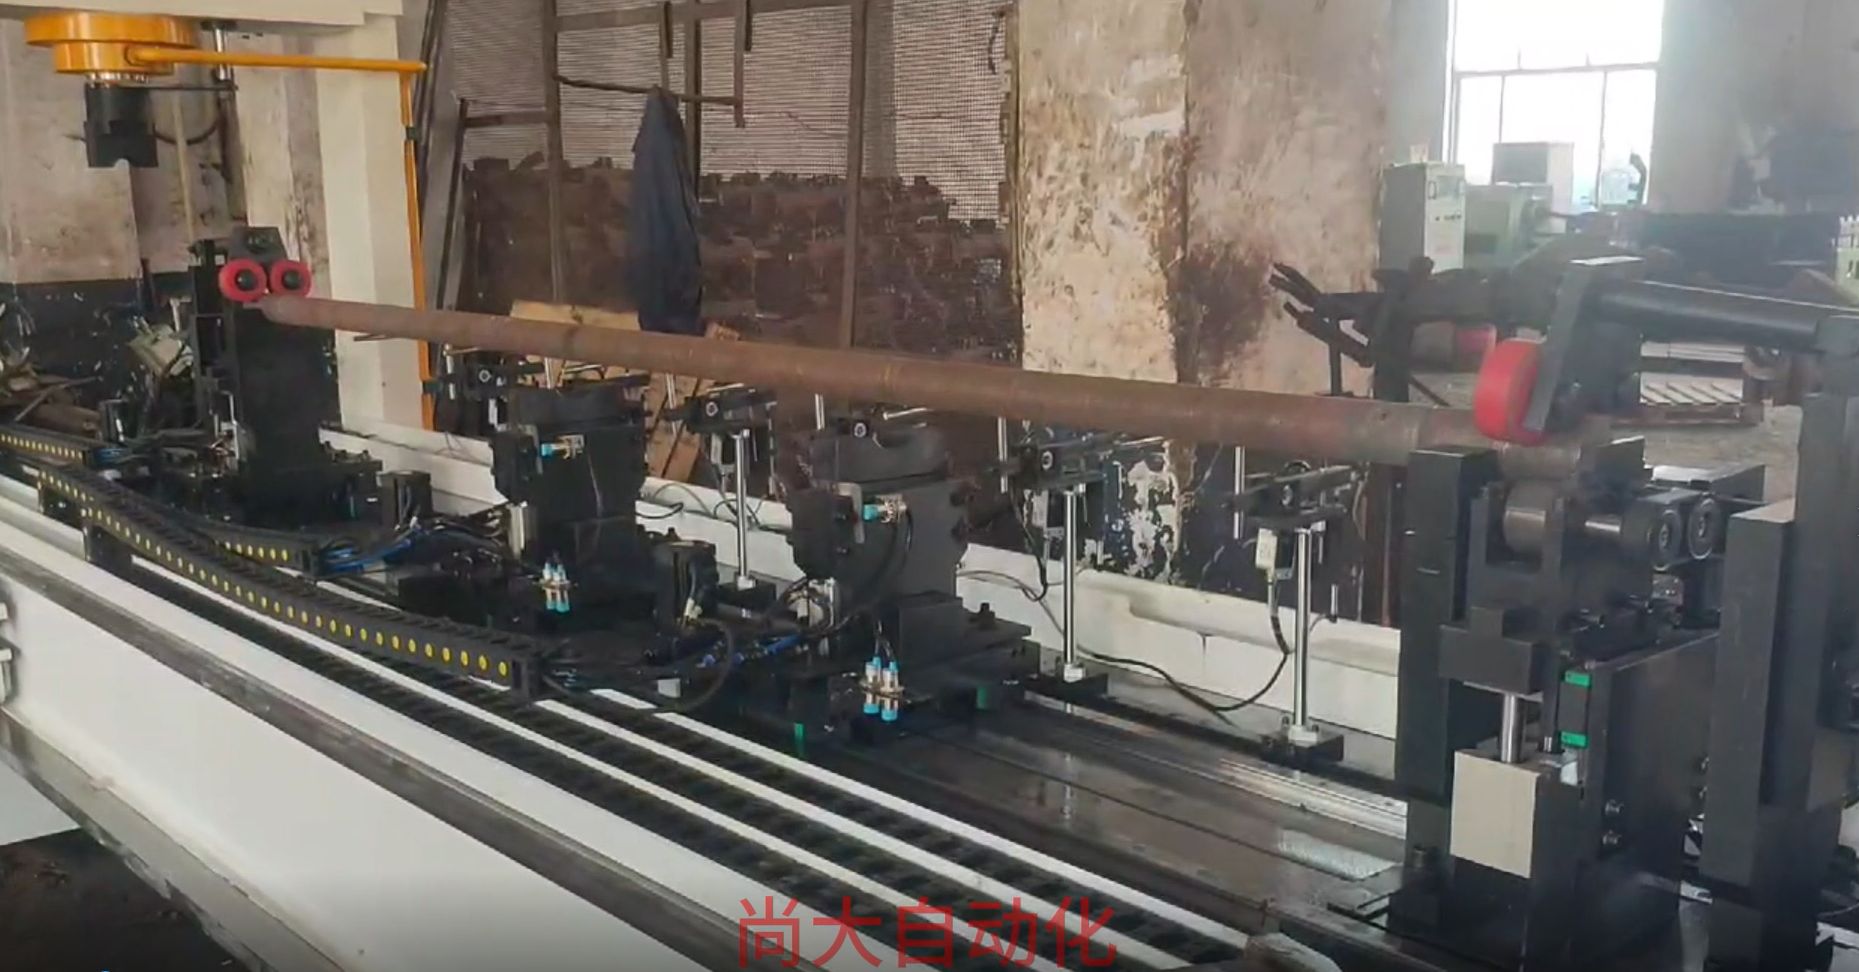
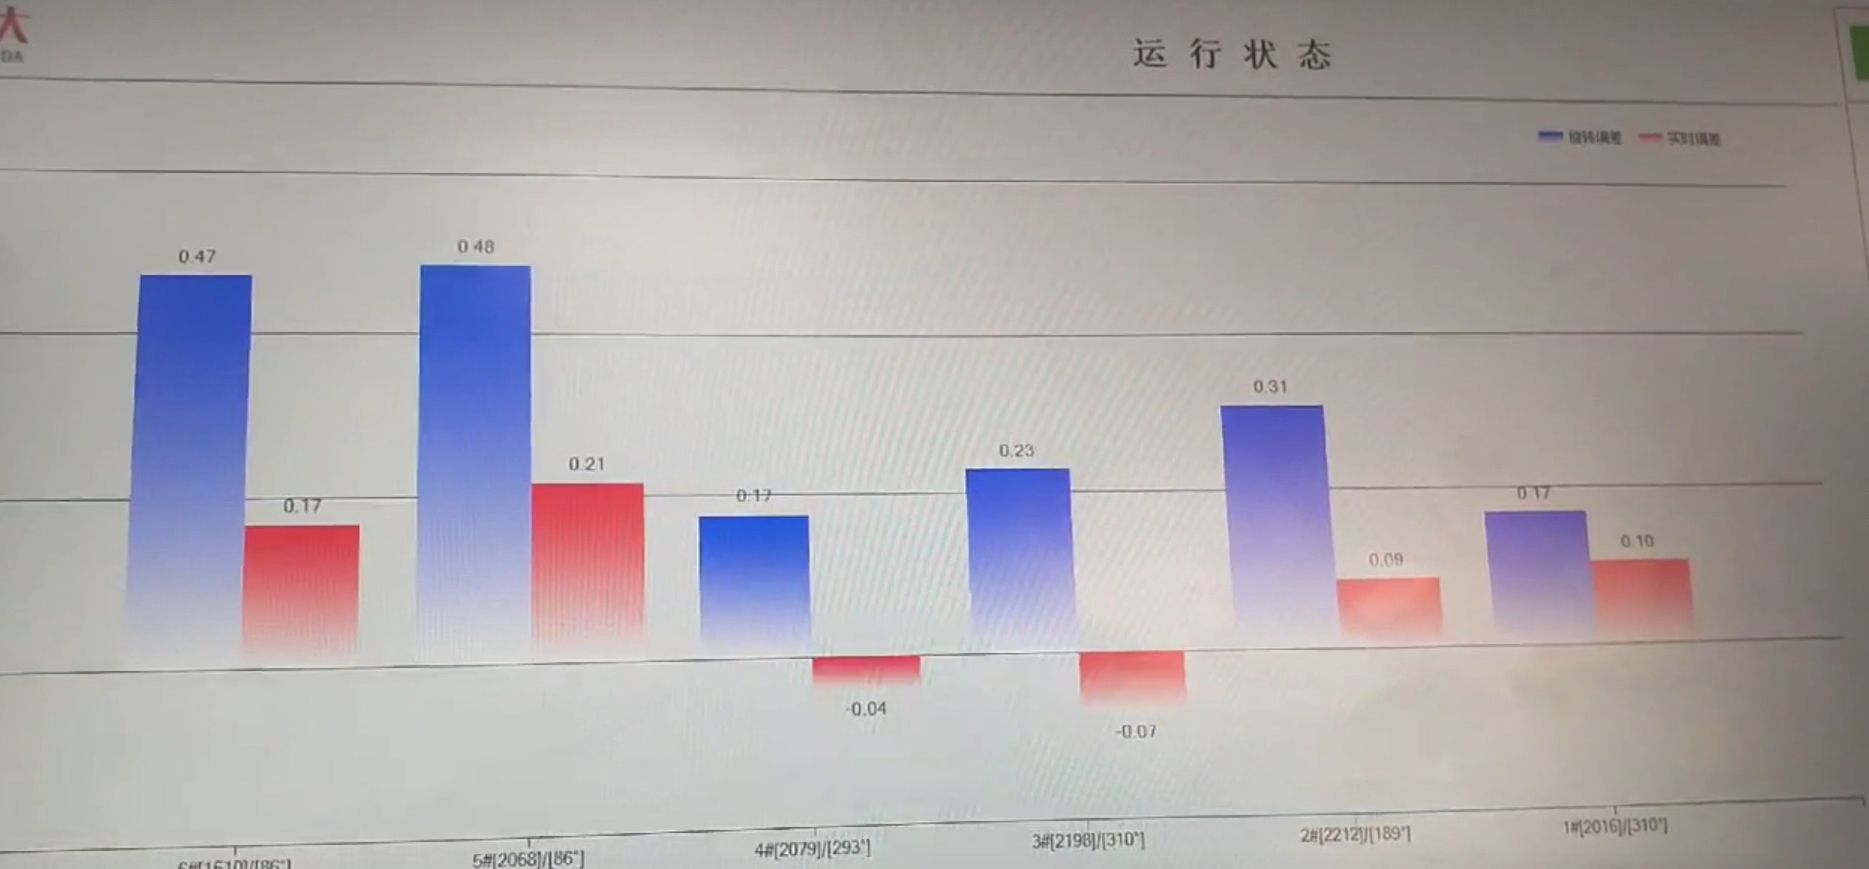
Nếu bạn có sản lượng lớn hơn hoặc dung sai chặt hơn, kiểm tra nhiều điểm sẽ nhanh và đáng tin cậy hơn. Máy nắn thẳng tự động của chúng tôi đo ở nhiều vị trí cùng lúc, nên người vận hành thấy kiểu cong trước khi bắt đầu hiệu chỉnh. Điều đó quan trọng vì một độ cong đơn lẻ hành xử khác với đường cong hình chữ S hoặc một chỗ gập cục bộ.
Hãy ghi lại các điểm cao nằm ở đâu và vật liệu lệch khỏi đường thẳng bao xa. Nếu độ lệch được kiểm soát và vật liệu vẫn còn tốt, nắn thẳng thủy lực tự động có thể hiệu quả trước khi kiểm tra cuối cùng. Nếu thanh bị gập nhọn hoặc mặt cắt ngang bị hỏng, cuộc trao đổi sẽ khác đi.
Các cách thực tế để sửa biến dạng thanh hợp kim
Khi đã biết kiểu cong, hãy chọn cách khắc phục phù hợp với vấn đề. Với các sai lệch thanh kim loại được kiểm soát, nắn thẳng thủy lực tự động là khuyến nghị mặc định của chúng tôi. Máy xác định các điểm cao, tác dụng áp lực tại đúng vị trí và kiểm tra lại ngay lập tức. Vì lực tác dụng theo điểm và được kiểm soát, bạn tránh được vết búa và vết lõm cục bộ mà nắn thẳng thủ công có thể để lại.
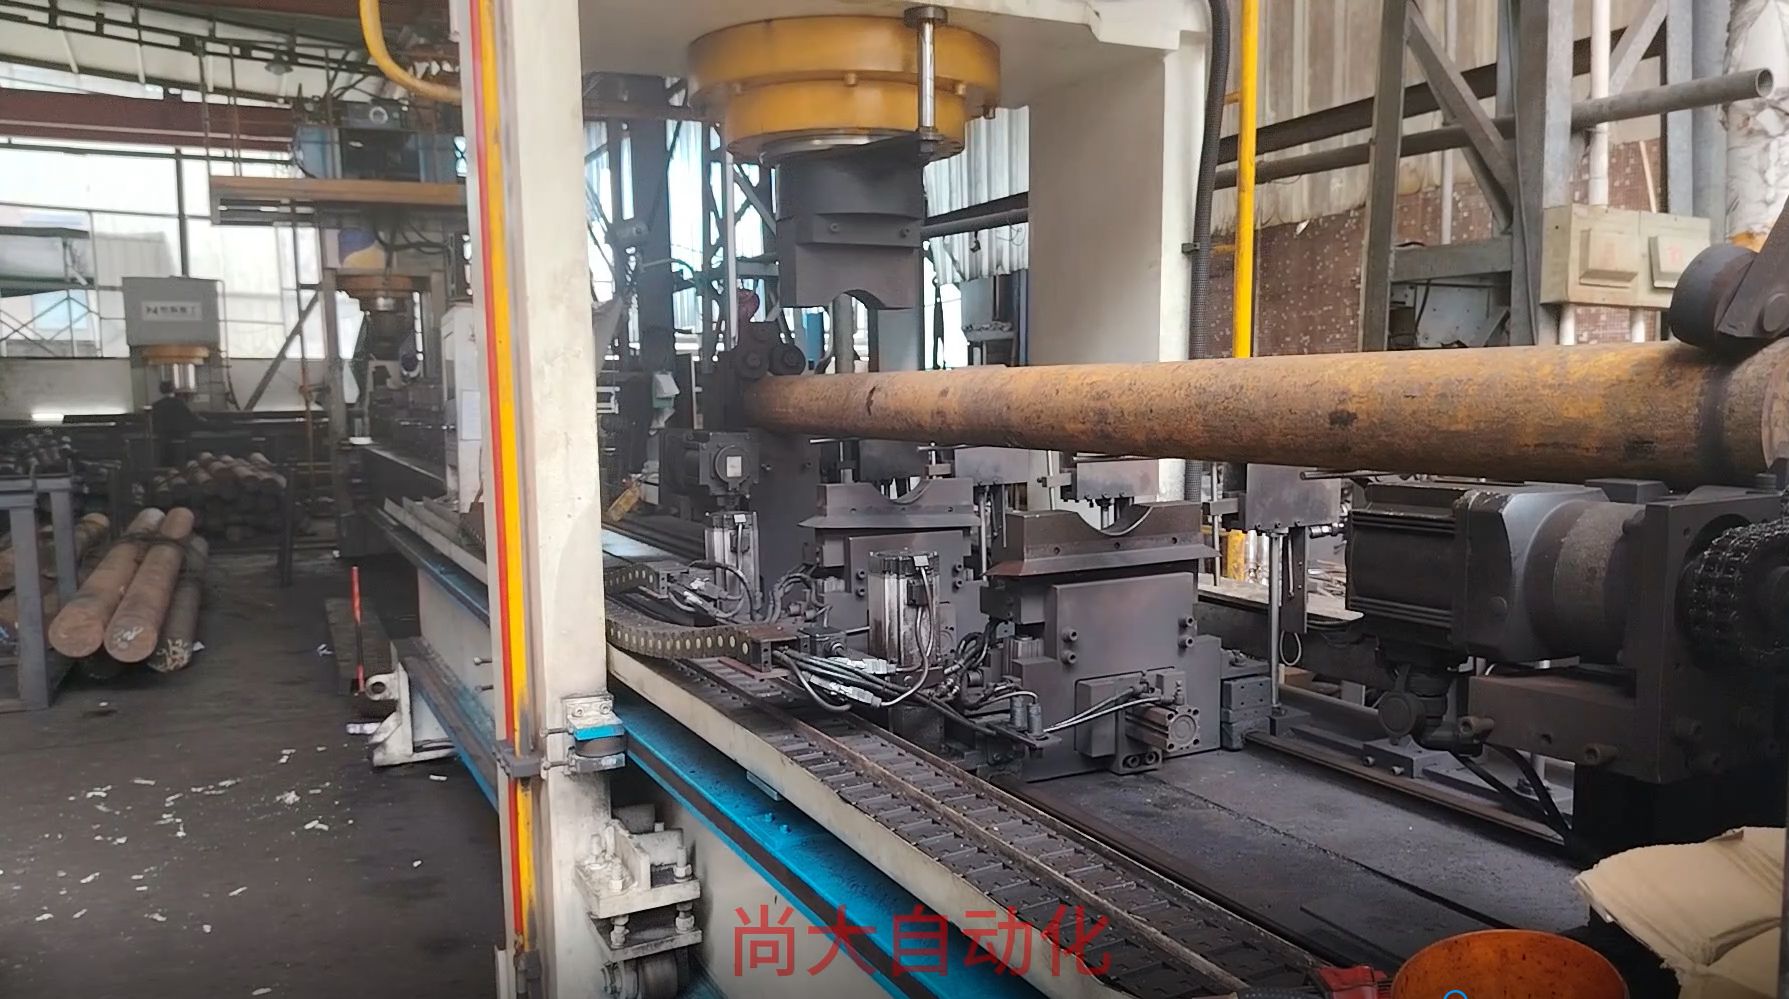
Trong một lô thanh hợp kim tròn đã xử lý nhiệt gần đây, biến dạng đầu vào thay đổi dọc theo chiều dài. Hệ thống tự động đo từng thanh, sửa các điểm cao và kiểm tra lại kết quả. Mục tiêu không chỉ là một thanh trông thẳng. Nó phải đáp ứng thông số kỹ thuật trước kiểm tra cuối cùng, nên việc hiệu chỉnh cần giữ ổn định sau khi nhả lực.
Sau khi nắn thẳng, các thanh trải qua một lượt đo nữa để xác nhận cải thiện. Kiểm tra nhiều điểm bắt được độ cong dư nhỏ mà chỉ đọc ở giữa sẽ bỏ sót.
Ép thủ công cho khối lượng thấp hoặc công việc nguyên mẫu
Nếu bạn chỉ xử lý vài chi tiết, một máy ép thủy lực thủ công và bộ gối chữ V có thể giúp bạn xoay xở. Người vận hành đo, ép tại điểm cao, nhả lực và đo lại. Cách này hiệu quả, nhưng chậm hơn và phụ thuộc nhiều vào cảm giác của người vận hành. Với các chi tiết có yêu cầu hoàn thiện bề mặt nghiêm ngặt, bạn cũng cần đệm đồng hoặc nhôm để bảo vệ vùng tiếp xúc. Với nắn thẳng thủy lực bằng áp lực điểm, điểm tiếp xúc được thiết kế để tránh trầy xước và vết lõm ngay từ đầu, giúp giảm gia công lại.
Khi nào cần khử ứng suất trong quy trình
Đôi khi nắn thẳng không phải là câu trả lời đầy đủ. Nếu thanh có ứng suất dư lớn từ quá trình tôi, bạn có thể nắn thẳng hôm nay và thấy nó dịch chuyển lại sau khi gia công cuối. Trong trường hợp đó, xử lý khử ứng suất trước khi gia công tinh làm giảm nguyên nhân gốc. Nắn thẳng sau đó trở thành hiệu chỉnh cuối cùng cho các sai lệch nhỏ, ổn định, không phải cuộc chiến chống lại vấn đề ứng suất.
Khi nào không nên nắn thẳng
Nắn thẳng không phải lúc nào cũng an toàn. Nếu bạn phát hiện vết nứt, đặc biệt là vết nứt bề mặt hoặc vết nứt vi mô từ xử lý nhiệt, đừng tác dụng lực cho đến khi chi tiết đã được kiểm tra. Phát hiện vết nứt rất quan trọng ở đây. Thiết bị của chúng tôi có thể tích hợp phát hiện vết nứt QASS để tránh hiệu chỉnh một thanh bị nứt có thể hỏng trong khi hiệu chỉnh hoặc sau này khi sử dụng.
Cũng tránh nắn thẳng các ống hoặc biên dạng thành rất mỏng đã bị xẹp hoặc méo oval. Mặt cắt ngang cần còn nguyên vẹn để hiệu chỉnh bằng áp lực điểm hoạt động dự đoán được. Nếu độ lệch nằm ngoài phạm vi kiểm soát của máy, chẳng hạn như cong nghiêm trọng hoặc gập nhọn, nắn thẳng có thể tạo ra chảy dẻo cục bộ và ứng suất dư thêm khiến chi tiết tệ hơn. Trong những trường hợp đó, loại bỏ hoặc làm lại có thể là lựa chọn tốt hơn.
Cuối cùng, đừng dùng nắn thẳng để che giấu vấn đề quy trình. Nếu mỗi lô đều bị cong do xử lý nhiệt, sửa từng cái một là giải pháp tình thế. Thường sẽ rẻ hơn nếu điều chỉnh đồ gá, làm nguội hoặc xử lý ở công đoạn trước, rồi dùng nắn thẳng tự động cho những biến động nhỏ còn lại.
Chuẩn bị cho kiểm tra cuối cùng
Độ thẳng là một thông số kỹ thuật, không chỉ là kiểm tra bằng mắt. Trước khi kiểm tra cuối cùng, hãy đo chi tiết, hiệu chỉnh các sai lệch được kiểm soát bằng đúng quy trình và ghi lại những gì đã thay đổi. Nếu phôi là kim loại và độ lệch có thể kiểm soát, nắn thẳng thủy lực tự động rất phù hợp trước khi kiểm tra cuối cùng. Nó nhanh, lặp lại được và không làm hỏng bề mặt.
Cần giúp quyết định liệu thanh hợp kim của bạn có phù hợp để nắn thẳng tự động không? Hãy cho chúng tôi biết vật liệu, đường kính, chiều dài và thông số kỹ thuật độ thẳng. Chúng tôi có thể trao đổi qua cách tiếp cận đo lường và hiệu chỉnh. Liên hệ với đội ngũ của chúng tôi.