
Gang đúc trông có vẻ ổn định—cho đến khi nó không còn ổn định nữa
Bạn gia công một trục gang đúc, kiểm tra trên bàn kiểm tra và thấy kích thước đạt. Cho nó qua xử lý nhiệt hoặc tiện thô, bỗng nhiên bạn phải khắc phục độ cong vài phần mười, độ xoắn hoặc tình trạng không tròn mà trước đó không hề có. Gang đúc nổi tiếng là ổn định, nhưng trong sản xuất thực tế, biến dạng lại rất phổ biến. Chúng tôi thấy điều này trên trục lục giác, phôi bánh răng, vỏ bơm và thanh dài. Vấn đề không phải lúc nào cũng nằm ở bản thân vật đúc. Thường thì đó là cách ứng suất dư, thay đổi tiết diện và gia công cùng tác động để làm chi tiết dịch chuyển.
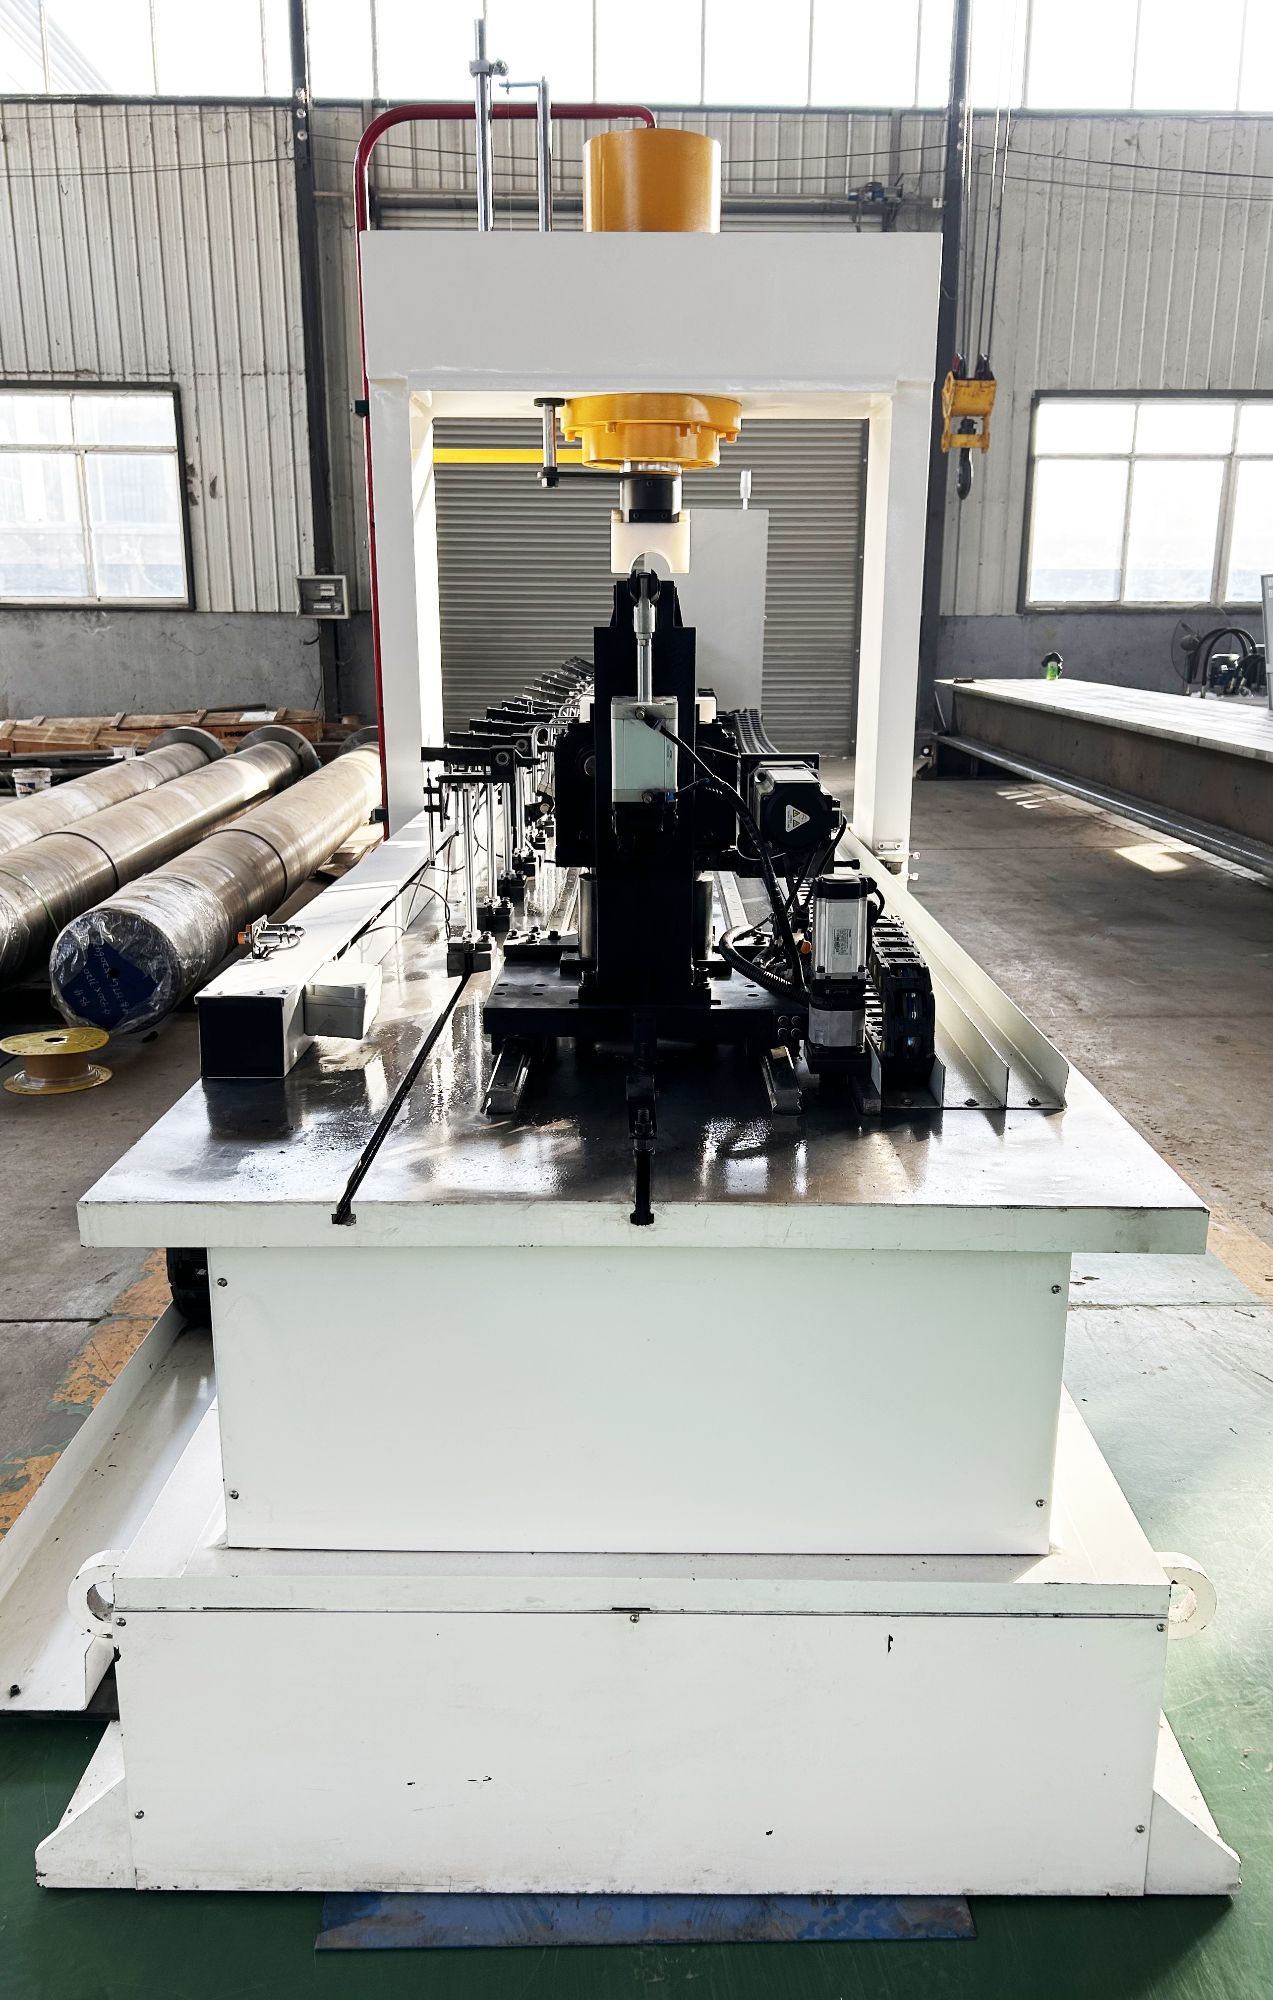
Tin tốt: gang đúc thường có thể được nắn chỉnh mà không gây nứt hoặc để lại vết trên bề mặt—nếu bạn dùng đúng kiểu nắn thẳng. Ép nó bằng một hành trình mạnh duy nhất là tự chuốc rắc rối. Cách khắc phục thực tế là phương pháp có kiểm soát, từng điểm một.
Biến dạng gang đúc đến từ đâu
Khi vật đúc nguội đi, các phần dày giữ nhiệt lâu hơn gân mỏng hoặc mặt bích. Điều đó tạo ra ứng suất dư. Gia công sau đó loại bỏ lớp bề mặt ngoài đang chịu ứng suất một cách không đồng đều. Chi tiết tự tái cân bằng—thường thành độ cong hoặc độ xoắn. Xử lý nhiệt cũng có thể gây tác dụng tương tự. Chúng tôi đã gặp những chi tiết sau khi khử ứng suất chỉ dịch chuyển chưa đến nửa milimét mà vẫn gây vấn đề lớn ở các công đoạn sau.
Một yếu tố khác là cấu trúc graphit của gang đúc. Nó chịu nén tốt nhưng không chịu được kéo. Vì vậy, khi một trục bị cong được ép trả lại trong một chuyển động duy nhất, bề mặt ngoài có thể nứt trước khi độ cong kịp biến dạng dẻo hoàn toàn. Đó là lý do quy trình nắn thẳng cho gang đúc cần nhiều lần chỉnh nhỏ, chứ không phải một cú ép lớn.
Nắn chỉnh gang đúc mà không gây nứt
Trong xưởng của chúng tôi, chúng tôi dựa vào nắn thẳng bằng áp lực điểm. Chi tiết được đỡ tại các vị trí cụ thể, đầu dò hoặc cảm biến đo độ đảo tại nhiều điểm, và một máy ép được điều khiển tác động áp lực đúng tại điểm cao. Máy kiểm tra lại, điều chỉnh và lặp lại. Vì việc chỉnh sửa mang tính cục bộ và dần dần, bạn tránh được các vết xước sâu, vết lõm và vết nứt vi mô do gõ búa hoặc uốn ép toàn chiều dài gây ra.
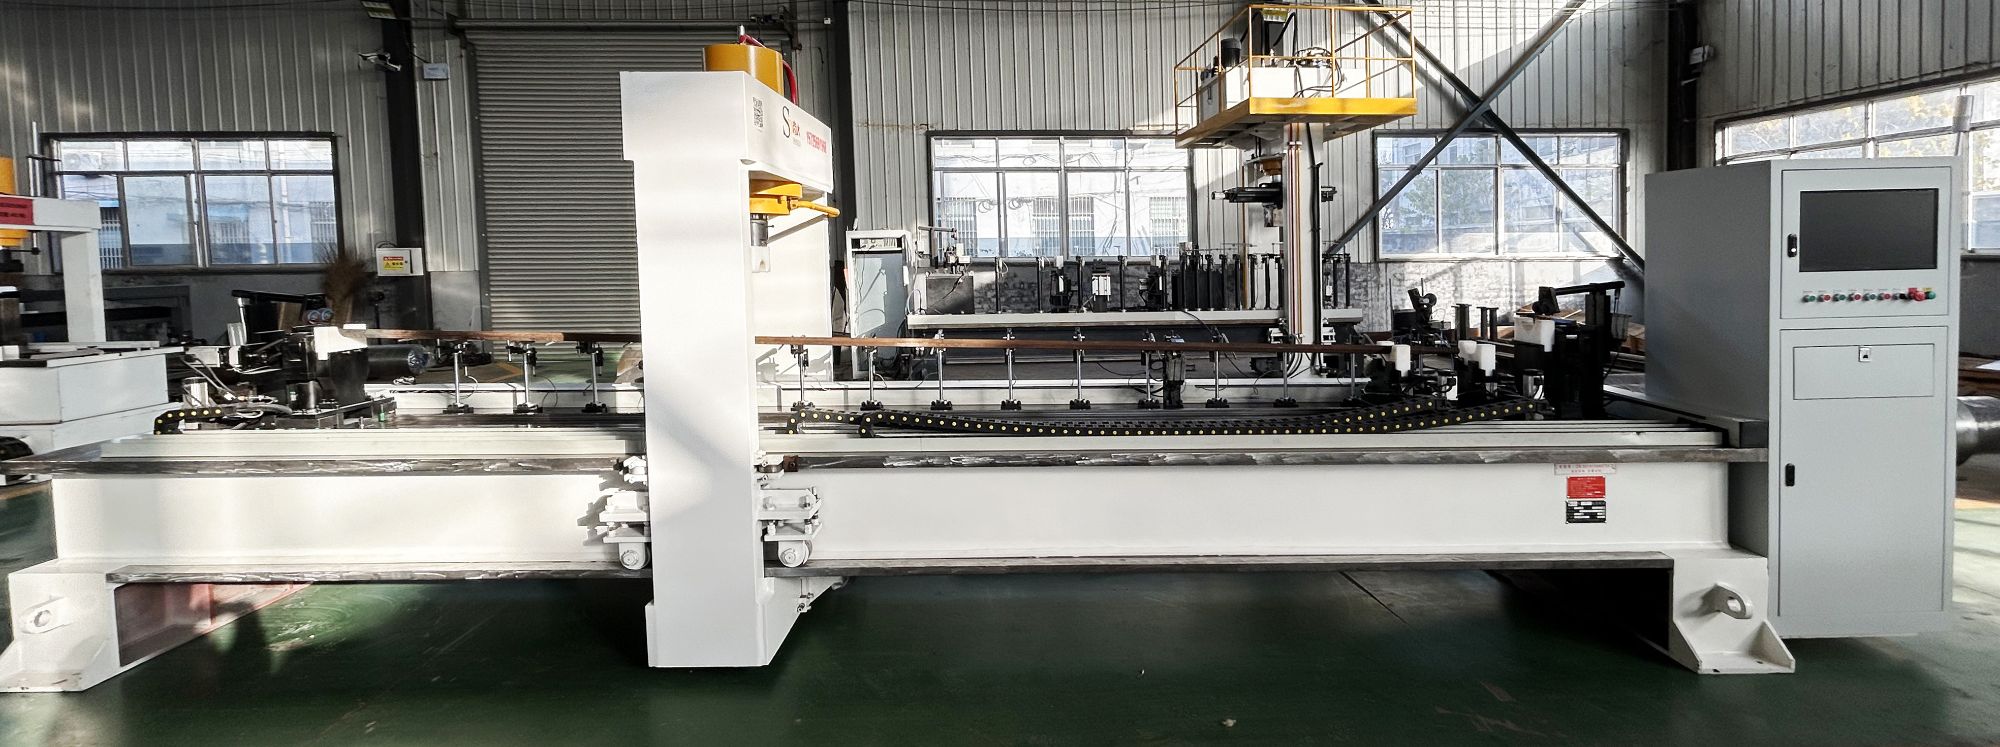
Ví dụ, với trục lục giác gang đúc, chúng tôi đo trên nhiều mặt phẳng và chỉnh trục vài phần trăm milimét một lần. Học dựa trên AI giúp máy ghi nhớ cách một lô cụ thể phản hồi, nhờ đó thời gian chu kỳ giảm sau vài chi tiết đầu tiên. Độ chính xác nắn thẳng xuống tới 0,01 mm là thực tế khi quy trình đã được tinh chỉnh.
Đây không phải phép thuật. Nếu vật đúc có lỗ hổng bên trong nghiêm trọng hoặc vết nứt có sẵn, việc nắn thẳng có thể làm tình hình tệ hơn. Nên kiểm tra nứt nhanh—đặc biệt với các chi tiết quan trọng—trước khi nắn chỉnh.
Làm cho quy trình có thể lặp lại
Nắn thẳng thủ công hiệu quả với vài chi tiết nhưng trở nên tốn kém khi sản lượng lớn. Một người vận hành với máy ép có thể mất 10 phút cho mỗi chi tiết mà vẫn không đạt cùng kết quả hai lần. Máy nắn thẳng tự động thay đổi điều đó. Một người vận hành có thể quản lý nhiều tổ hợp. Máy nạp chi tiết, đo, chỉnh và dỡ chi tiết mà không cần can thiệp thủ công. Nếu bạn kết nối nó với MES, mọi đường cong hiệu chỉnh và giá trị độ đảo cuối cùng đều được ghi lại.
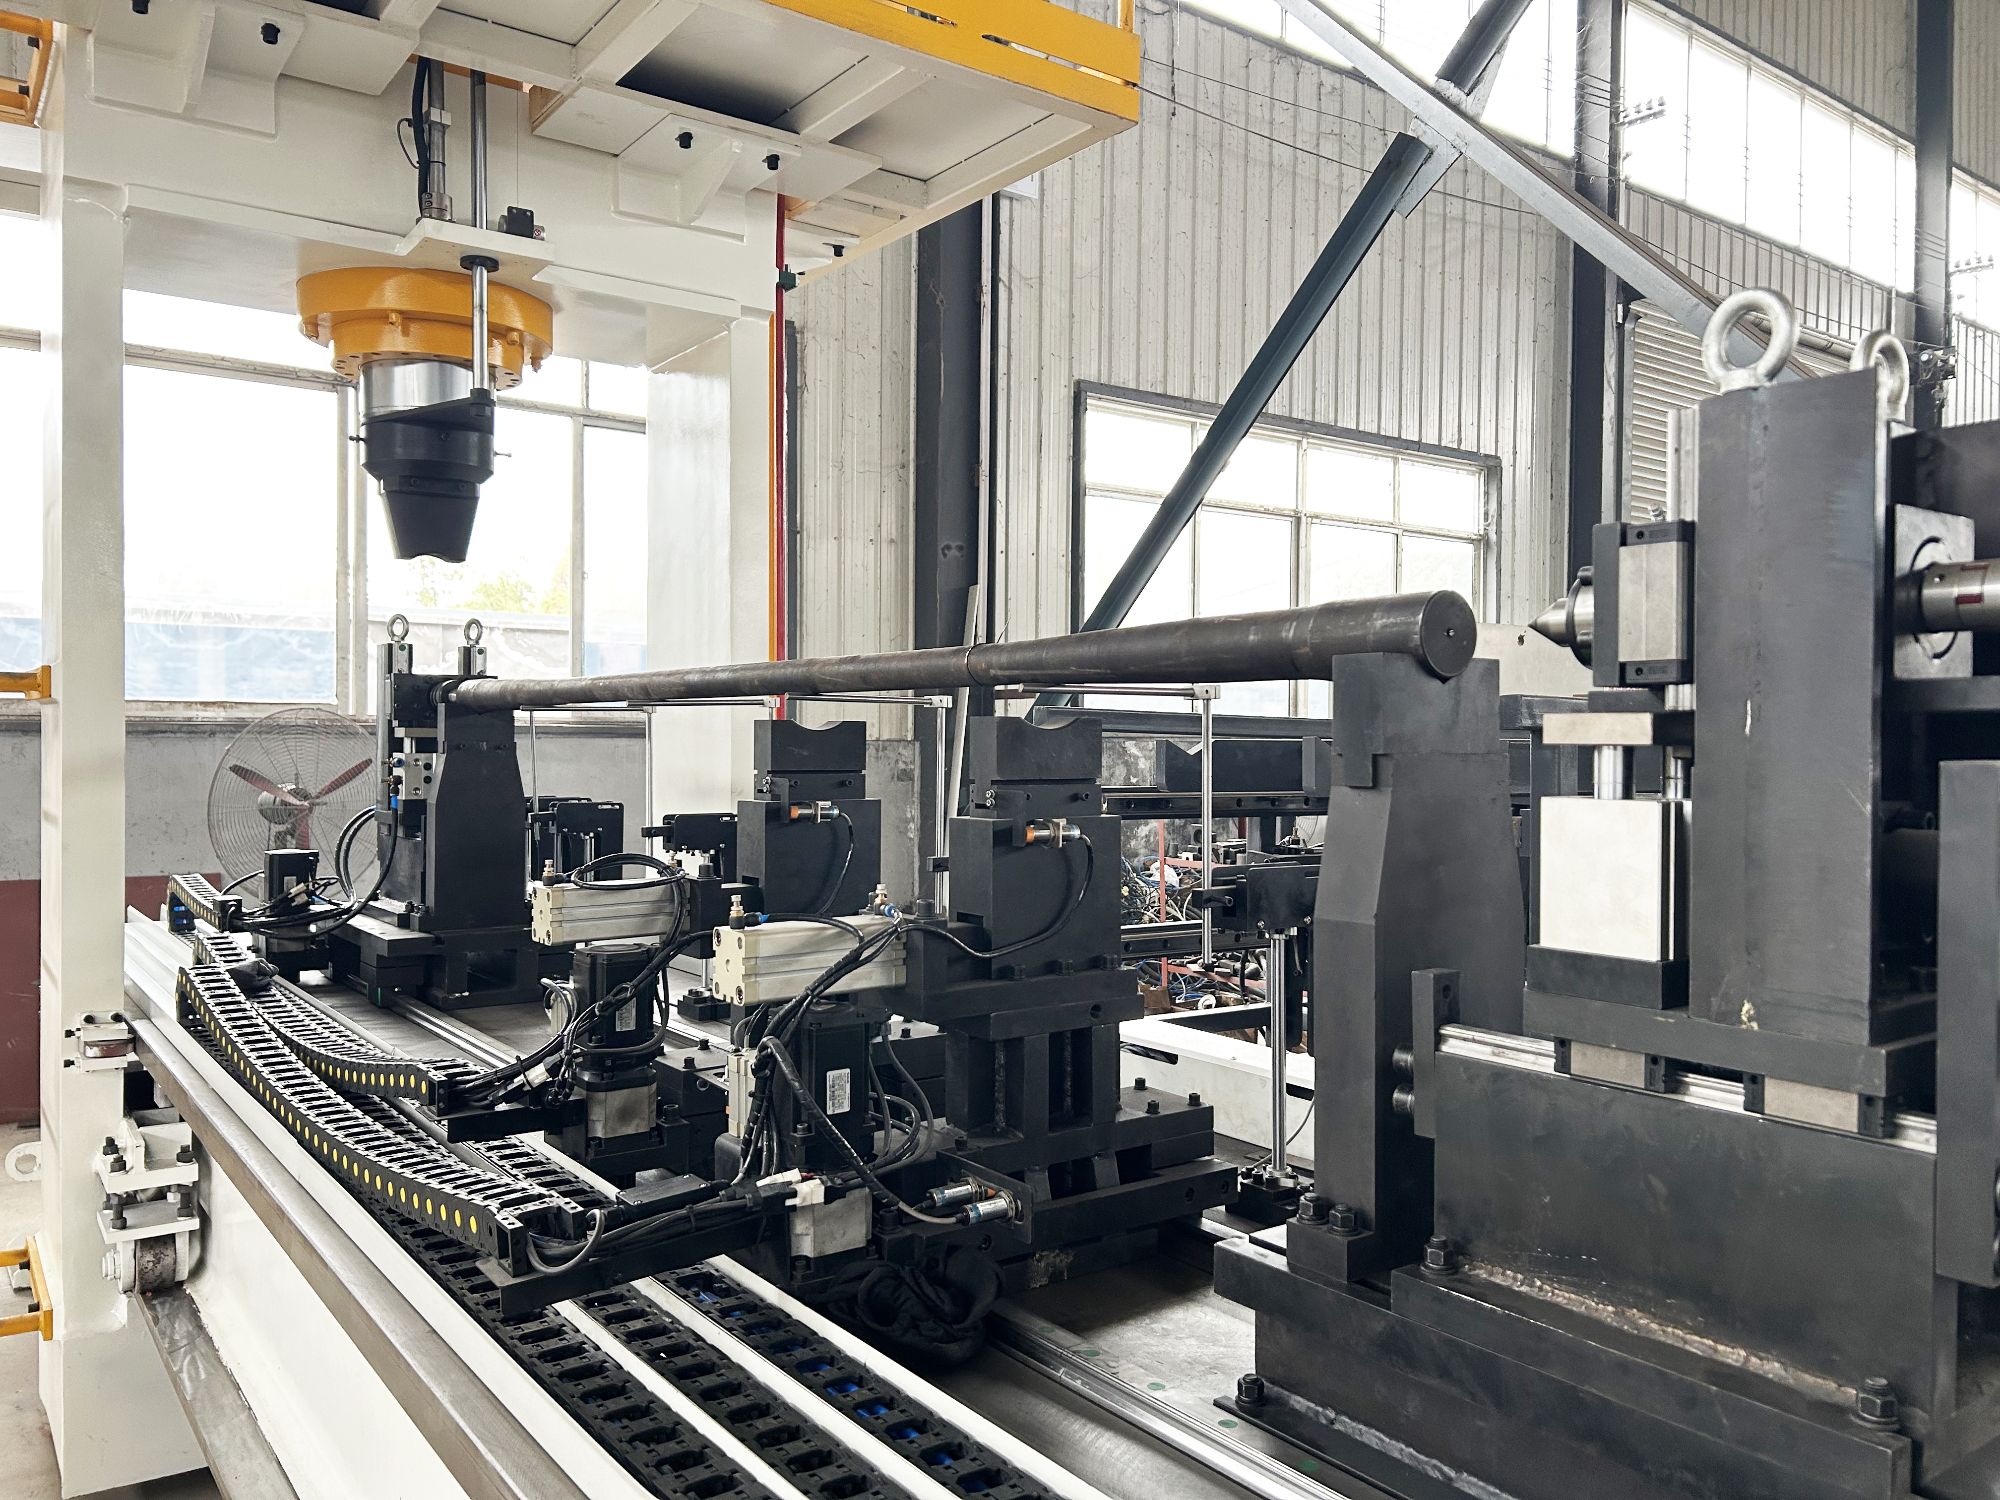
Chúng tôi đã tích hợp các quy trình trong đó cùng một tổ hợp xử lý trục gang đúc, rồi chuyển sang ống thép chỉ bằng một lần đổi chương trình. Sự linh hoạt đó rất quan trọng khi bạn sản xuất lô nhỏ.
Điểm cần ghi nhớ
Nếu biến dạng gang đúc đang gây phế phẩm hoặc phải làm lại, hãy bắt đầu bằng việc đo chi tiết khi nó ra khỏi từng nguyên công. Tìm hiểu xem sự dịch chuyển xảy ra ở đâu. Đỡ chi tiết đúng cách, dùng hiệu chỉnh bằng áp lực điểm thay vì uốn mạnh, và tự động hóa nếu bạn cần kết quả nhất quán. Với hình dạng khó hoặc sản lượng lớn, nên chạy thử nắn thẳng trên chính chi tiết của bạn.
Hãy liên hệ với chúng tôi qua trang liên hệ nếu bạn muốn trao đổi về vấn đề biến dạng của mình.