
Vậy, thép đã qua xử lý nhiệt có thực sự có thể được nắn thẳng không?
Câu trả lời ngắn gọn là có. Nhưng câu trả lời dài liên quan nhiều đến độ cứng của vật liệu, mức ứng suất dư bị khóa bên trong, và cách lực nắn thẳng được tác dụng. Nếu bạn đặt một trục đã tôi cứng vào máy ép thông thường và ép cho đến khi nó trông thẳng, bạn có thể dễ dàng tạo ra vết nứt siêu nhỏ, làm xước bề mặt, hoặc bị đàn hồi ngược và xuất hiện muộn hơn trong quá trình sử dụng. Chúng tôi thấy điều này thường xuyên với thanh tròn đã tôi, trục đã ram, và ống thép không gỉ.
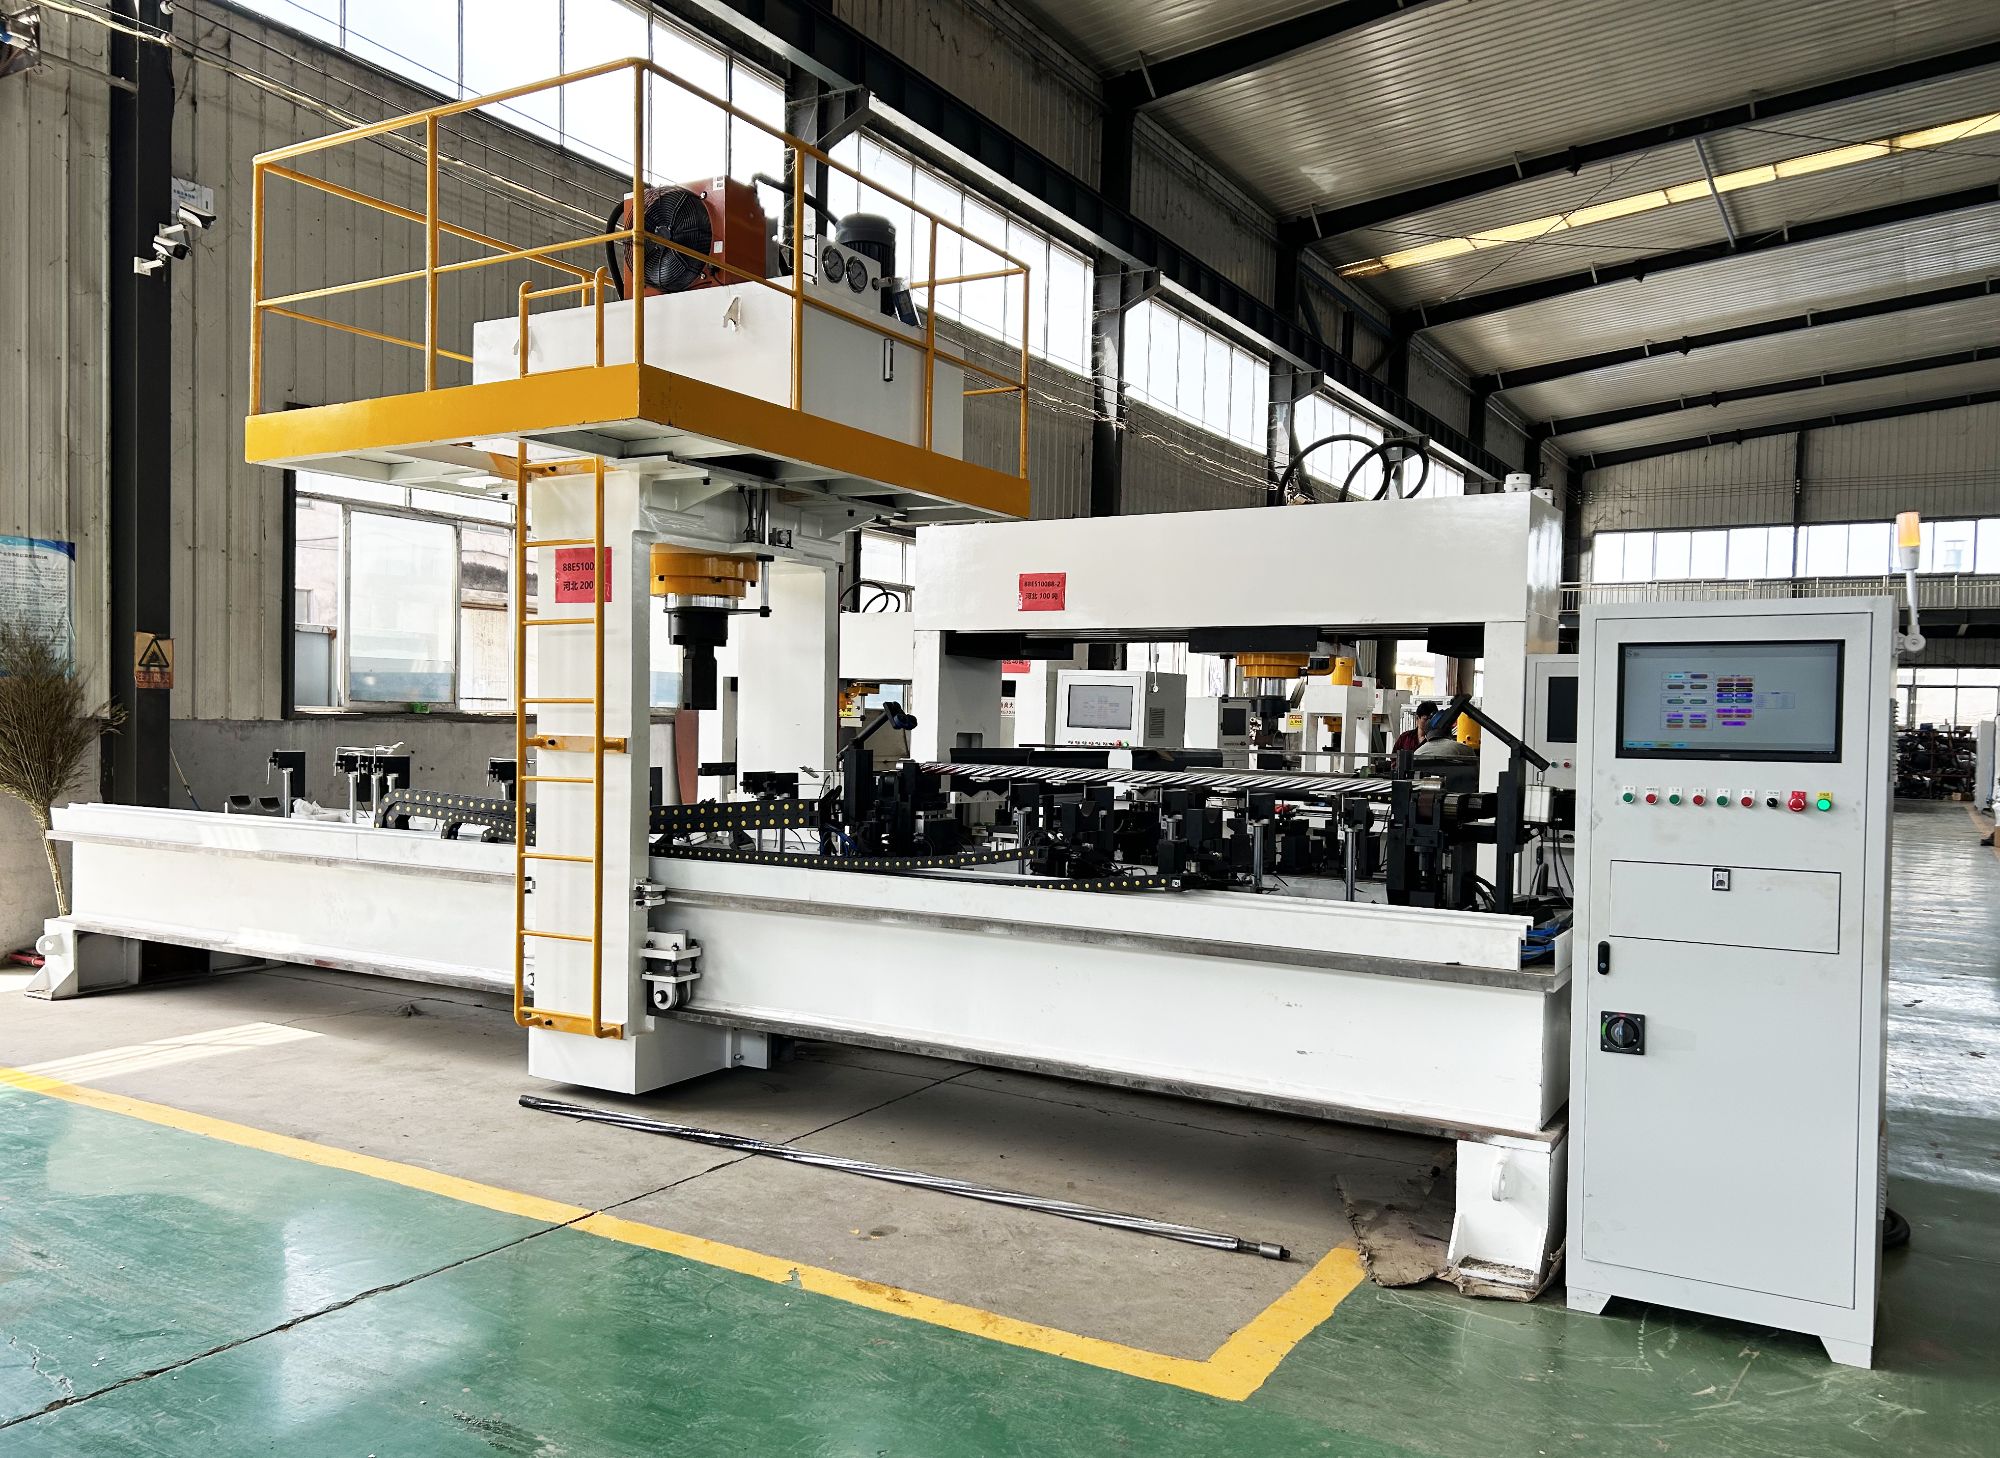
Xử lý nhiệt thay đổi các quy tắc
Khi thép trải qua quá trình tôi và ram, nó trở nên cứng hơn và bền hơn, nhưng cũng trở nên kém dễ tính hơn. Độ dẻo giảm. Ứng suất dư do làm nguội không đều có thể khiến chi tiết bị biến dạng sau khi gia công. Điều đó có nghĩa là nắn thẳng thép đã qua xử lý nhiệt thực ra không phải là "uốn nó trở lại". Mà là tác dụng áp lực nhỏ, được kiểm soát tại đúng các điểm trong khi đo xem chi tiết biến đổi thế nào sau mỗi chu trình. Nếu bạn đi quá xa trong một lần ép, vật liệu có thể nứt trước cả khi bạn nhìn thấy hư hỏng trên bề mặt.
Cách nắn thẳng hiện đại xử lý các chi tiết cứng
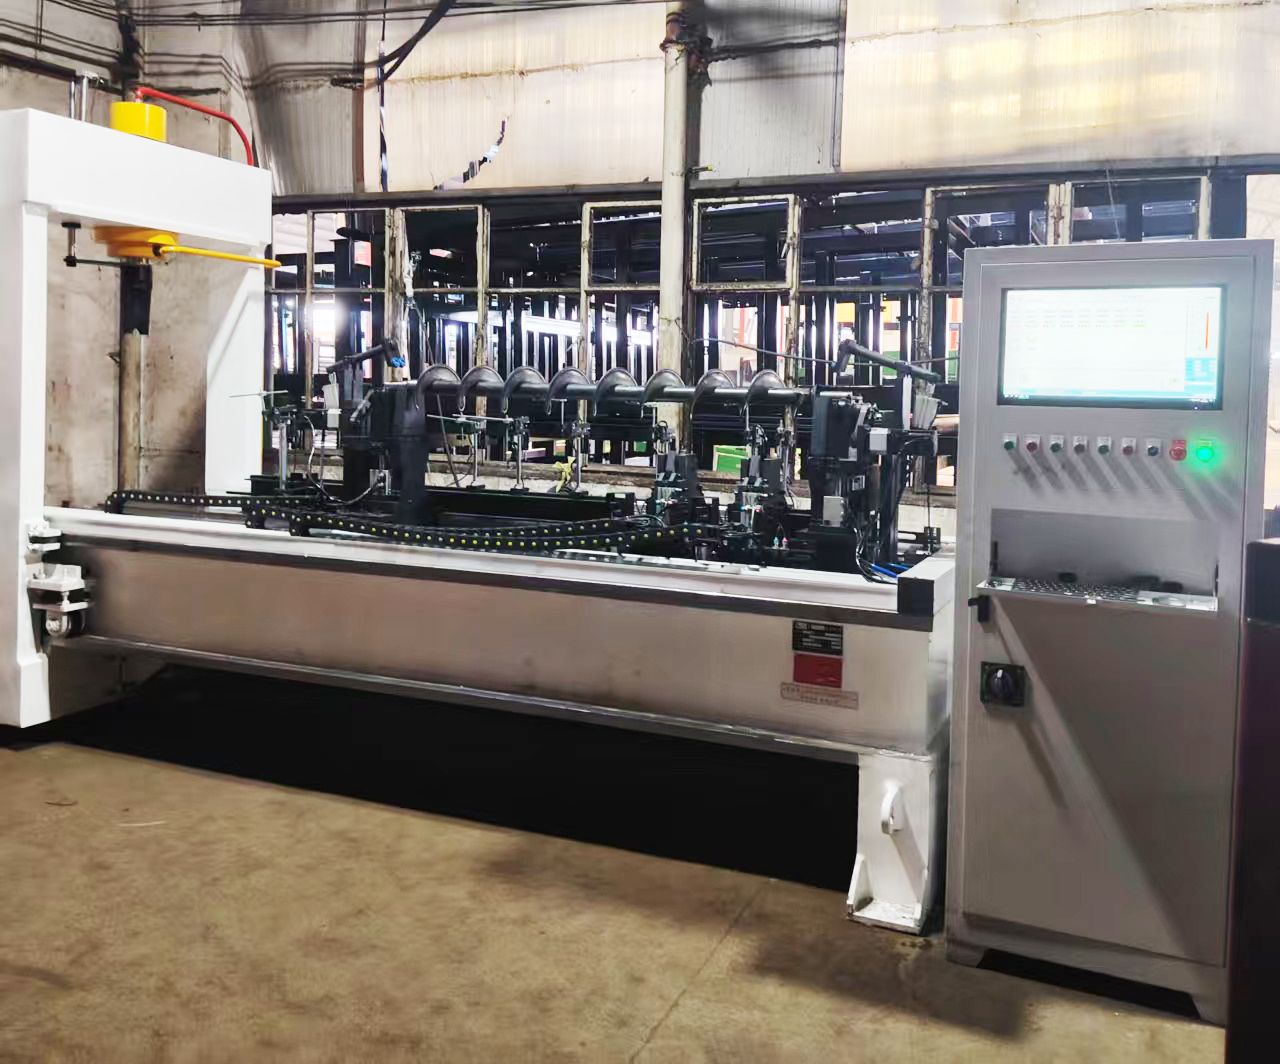
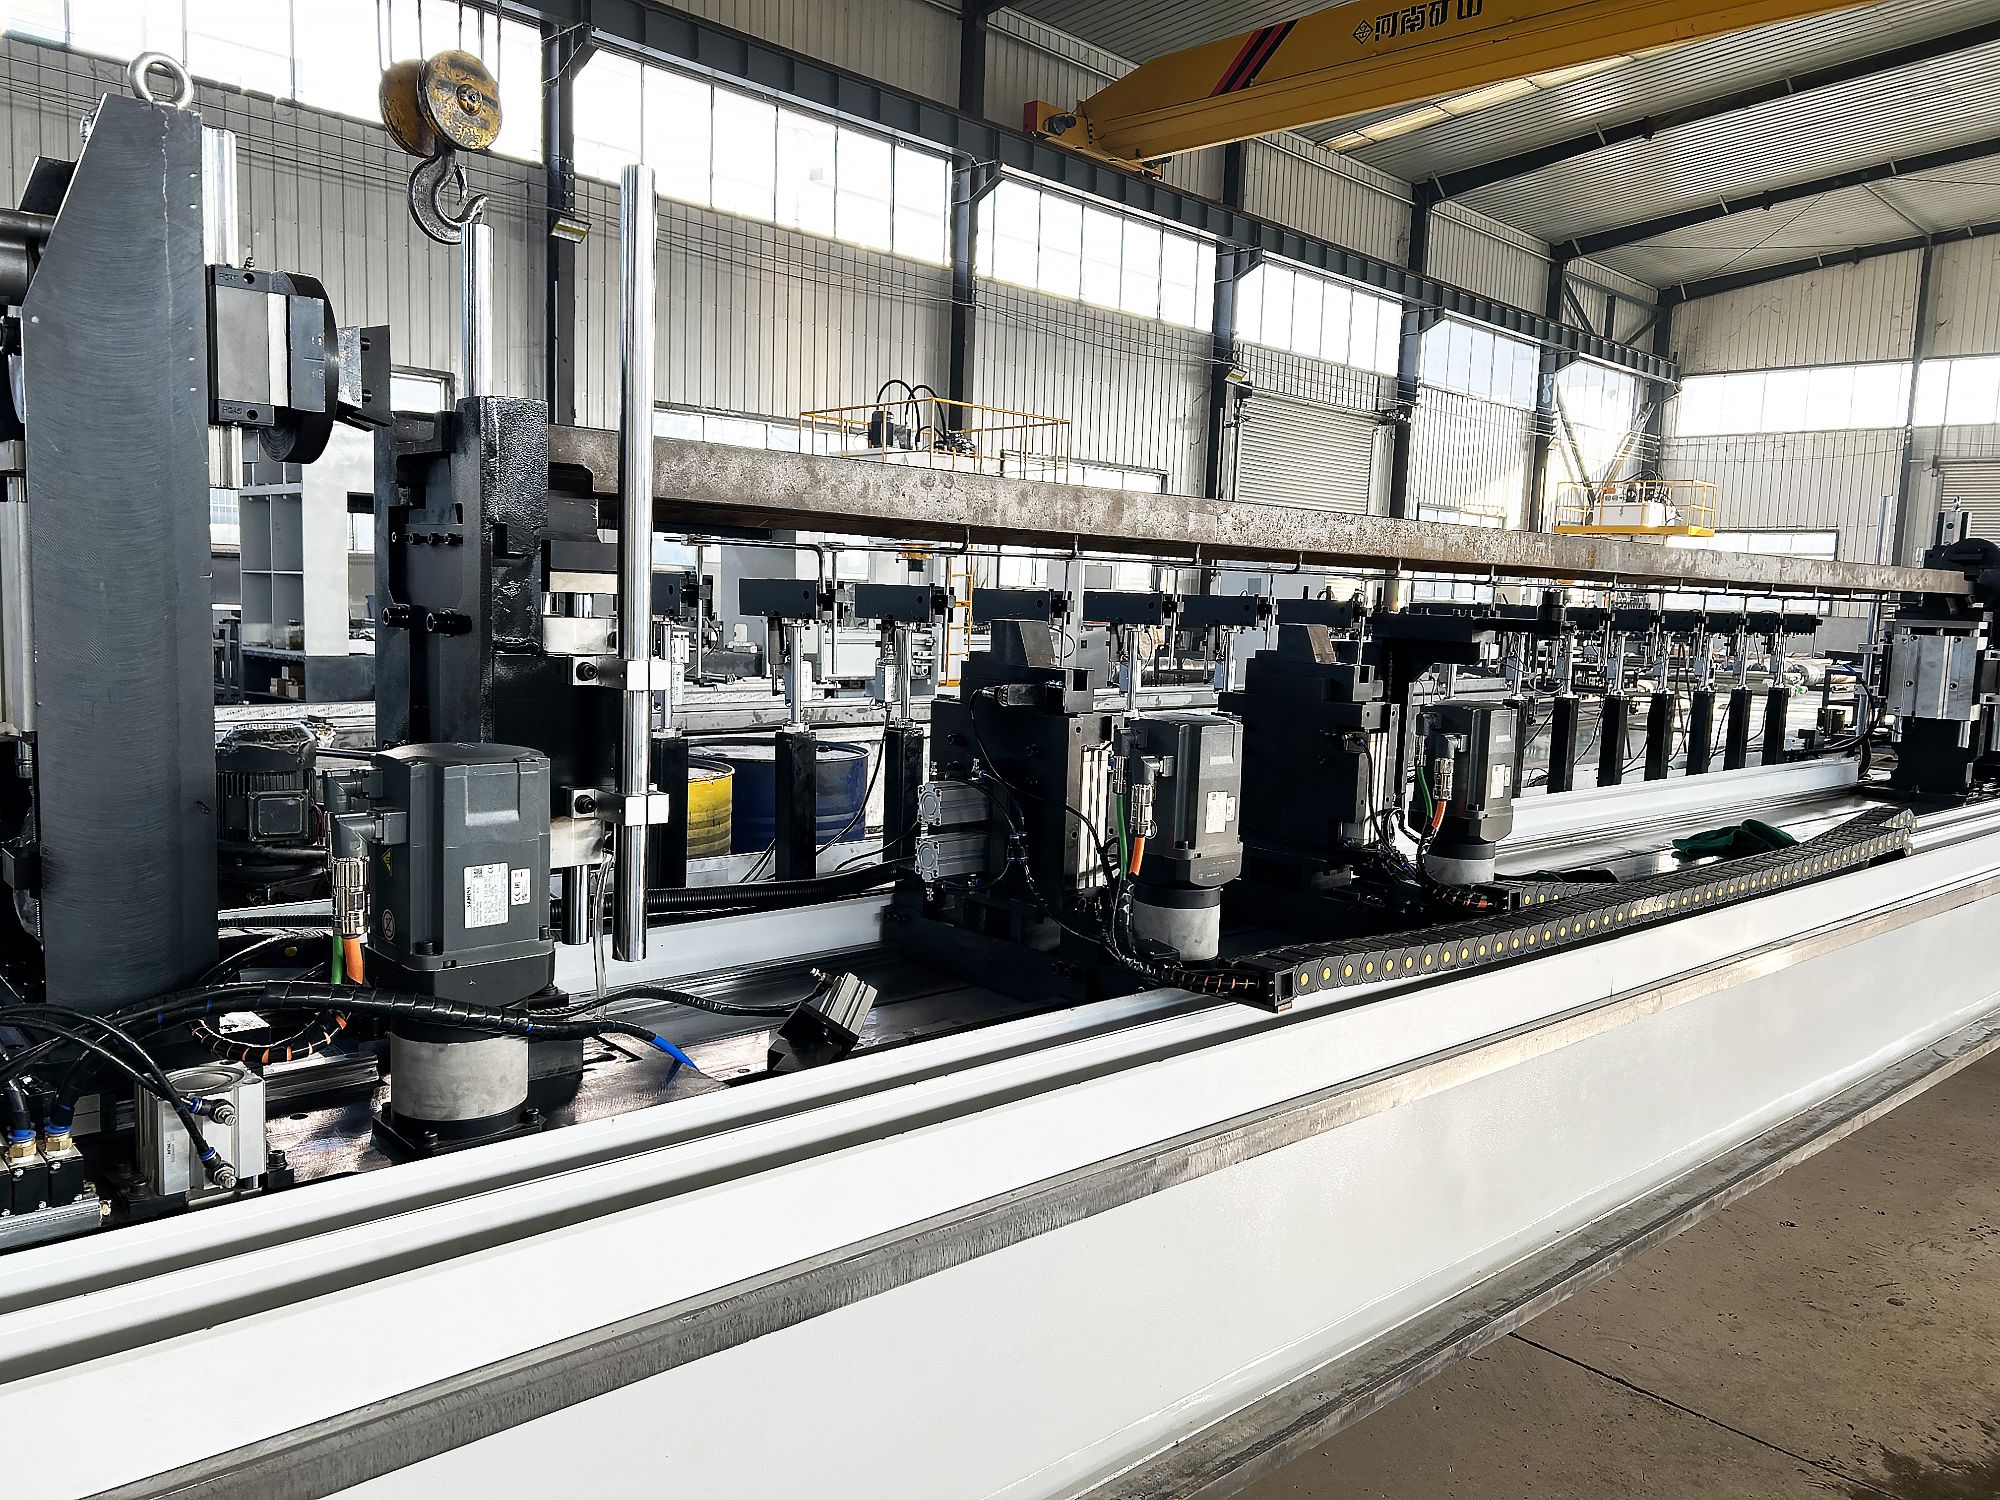
Phương pháp hiệu quả nhất là nắn thẳng bằng áp lực điểm. Bạn đỡ phôi tại hai điểm, tác dụng một lực được kiểm soát tại điểm cao, nhả ra, rồi đo lại. Thay vì một lần chỉnh lớn, máy thực hiện nhiều lần chỉnh nhỏ cho đến khi độ đảo nằm trong dung sai. Trên thiết bị của chúng tôi, độ chính xác nắn thẳng có thể đạt 0,01 mm. Máy đo nhiều điểm dọc theo chi tiết, tính toán độ lệch, và tự động điều chỉnh.
Một số người hỏi liệu điều này có làm hỏng vật liệu không. Với hình học tiếp xúc phù hợp và các gối đỡ được đánh bóng, nắn thẳng bằng áp lực điểm không để lại vết xước và không tạo vết lõm. Điều đó rất quan trọng đối với các trục sẽ chạy trong vòng bi hoặc trên ống thép không gỉ, nơi độ hoàn thiện bề mặt là tối quan trọng.
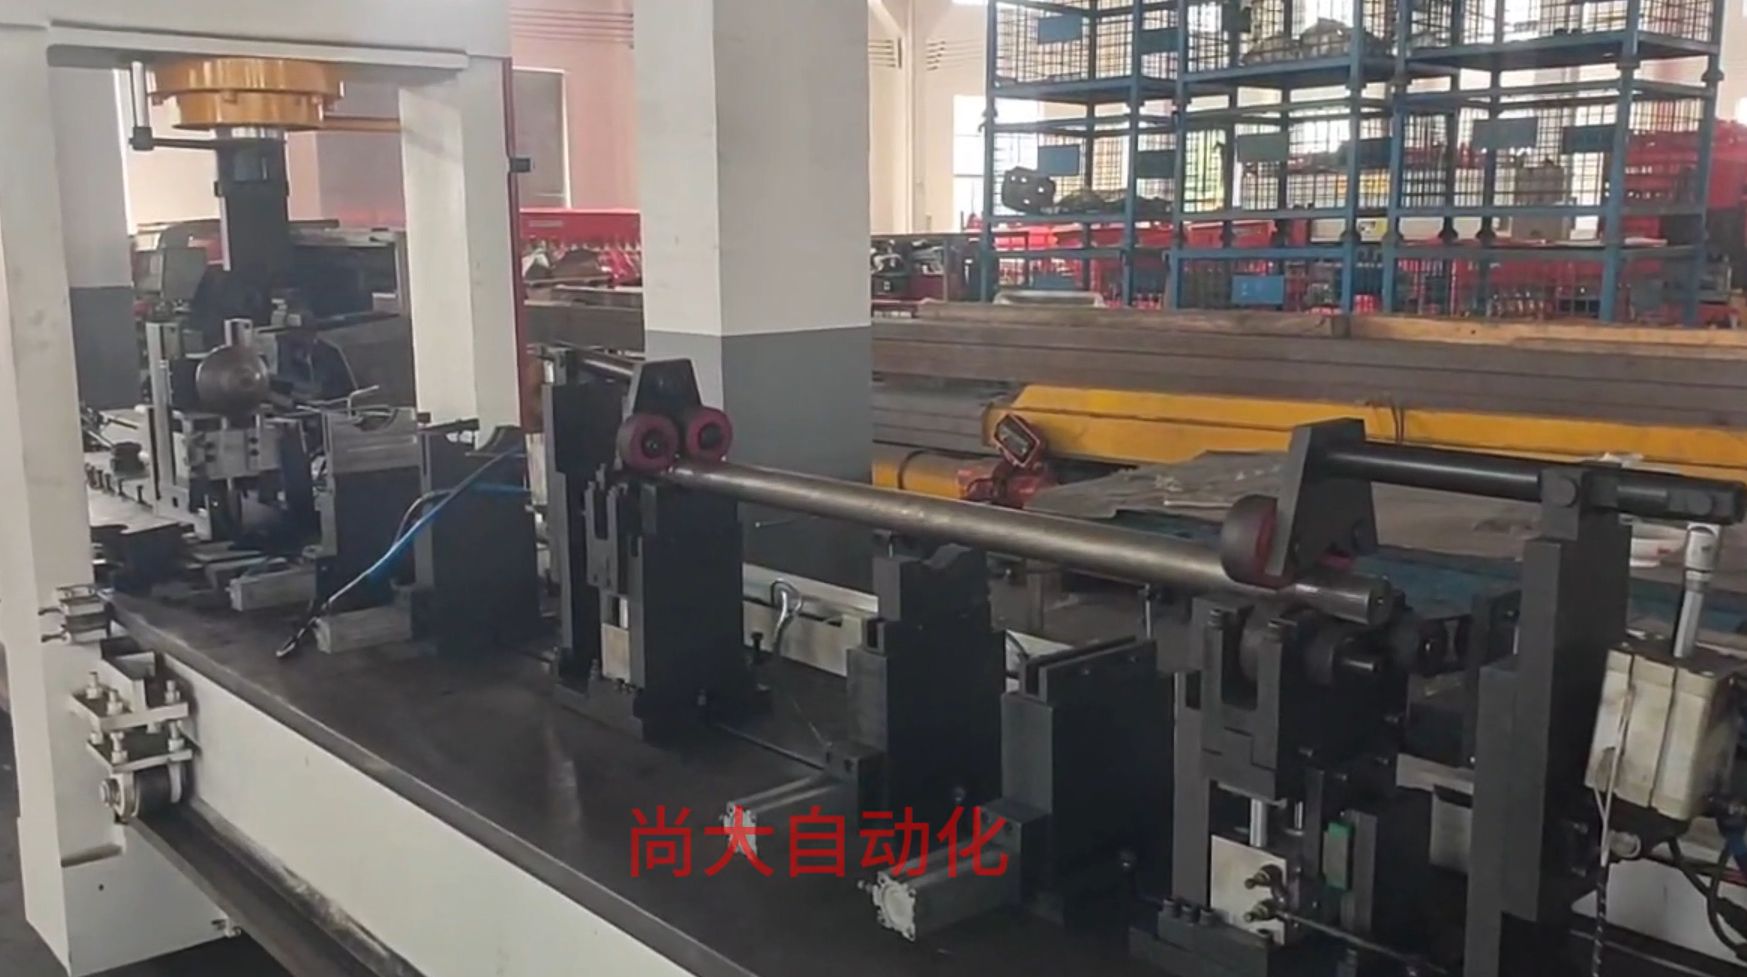
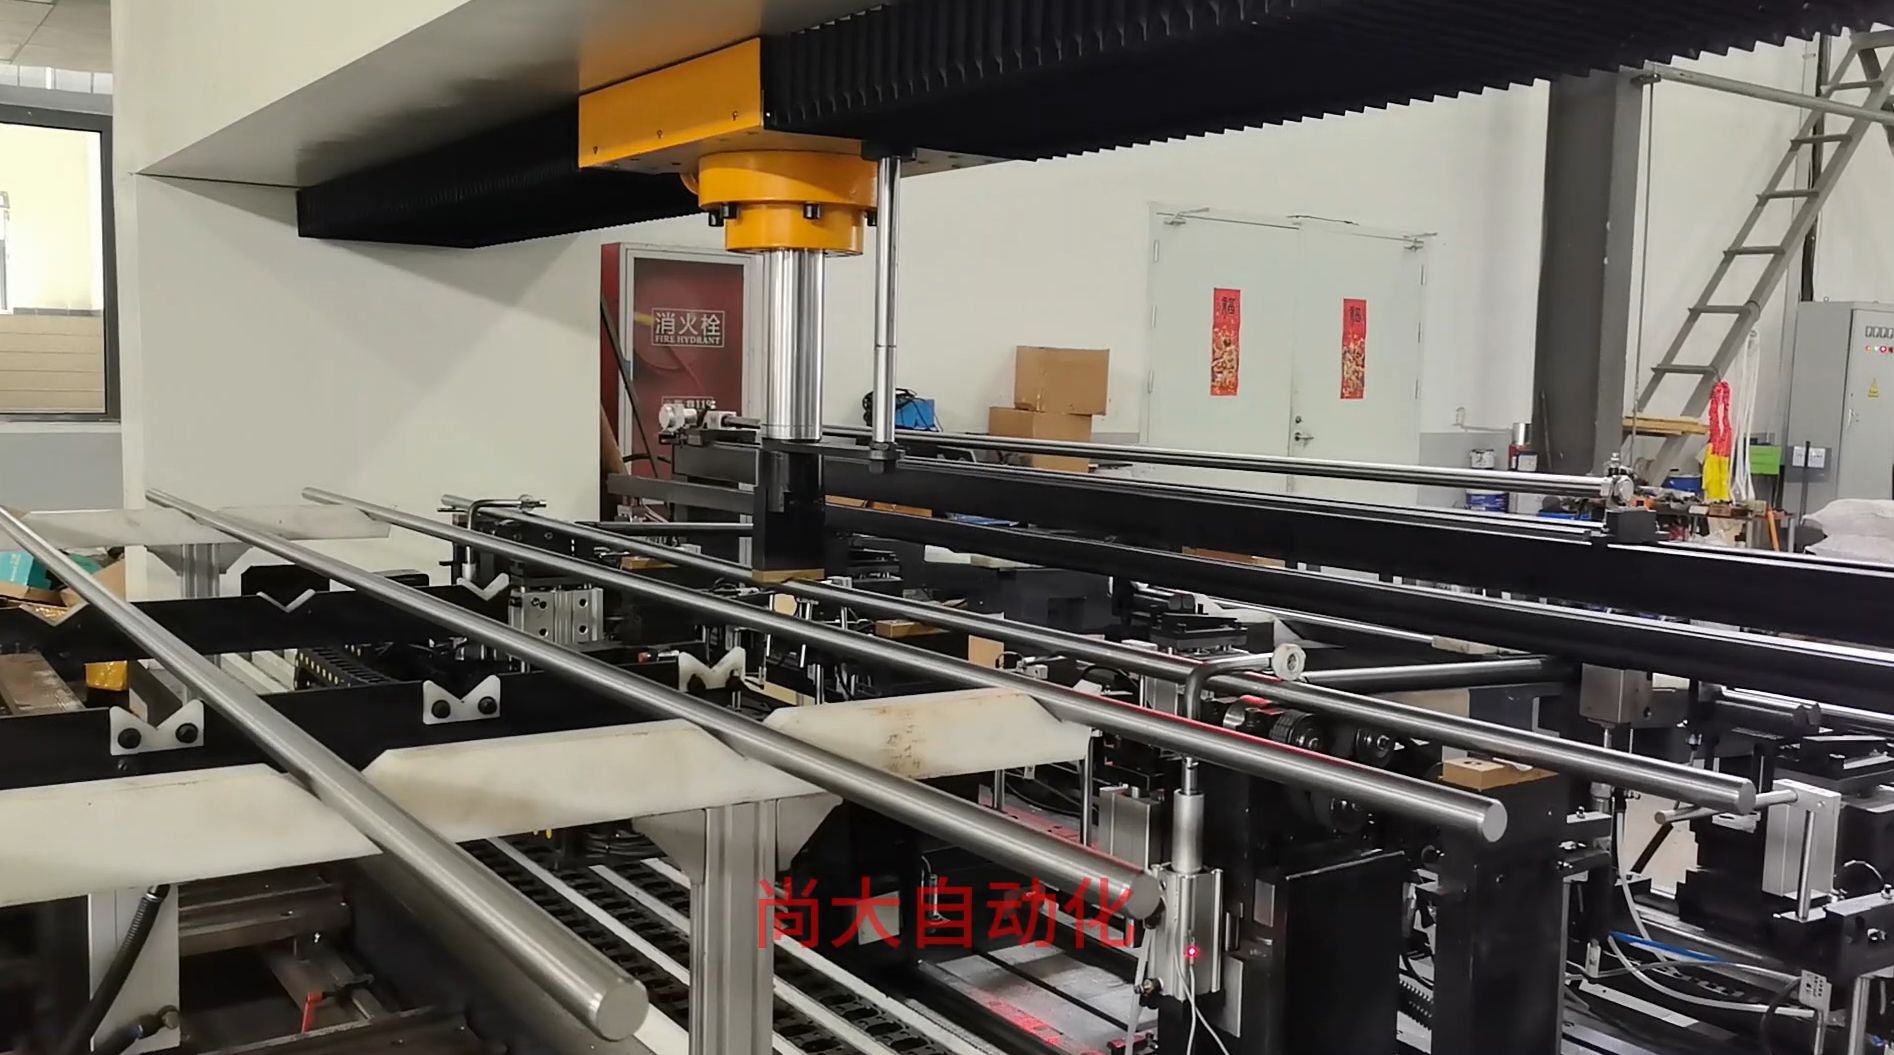
Áp lực, hình học và tại sao số tấn không phải là điều để khoe
Bạn sẽ nghe các con số như 60 tấn, 100 tấn, hoặc 150 tấn được nói đến. Không con số nào trong đó có nghĩa là máy "mạnh hơn" theo một cách hữu ích chỉ nhờ bản thân nó. Áp lực đúng phụ thuộc vào giới hạn chảy của vật liệu, mặt cắt ngang, và mức ứng suất dư. Một trục đã tôi cứng 60 mm có thể cần khoảng 60 tấn để dịch chuyển điểm cao. Một thanh tròn đã qua xử lý nhiệt lớn hơn có thể cần 150 tấn. Dầm chữ I có độ cứng rất khác nhau theo các trục khác nhau, nên nó có thể cần 100 tấn hoặc hơn chỉ để chỉnh một độ xoắn hoặc độ cong nhỏ.
Điều mấu chốt là lực được tác dụng tại một điểm được kiểm soát. Không phải trên toàn bộ chiều dài. Không phải bằng cách làm bẹp điểm cao. Đó là sự khác biệt giữa nắn thẳng và chỉ ép kim loại thành hình.
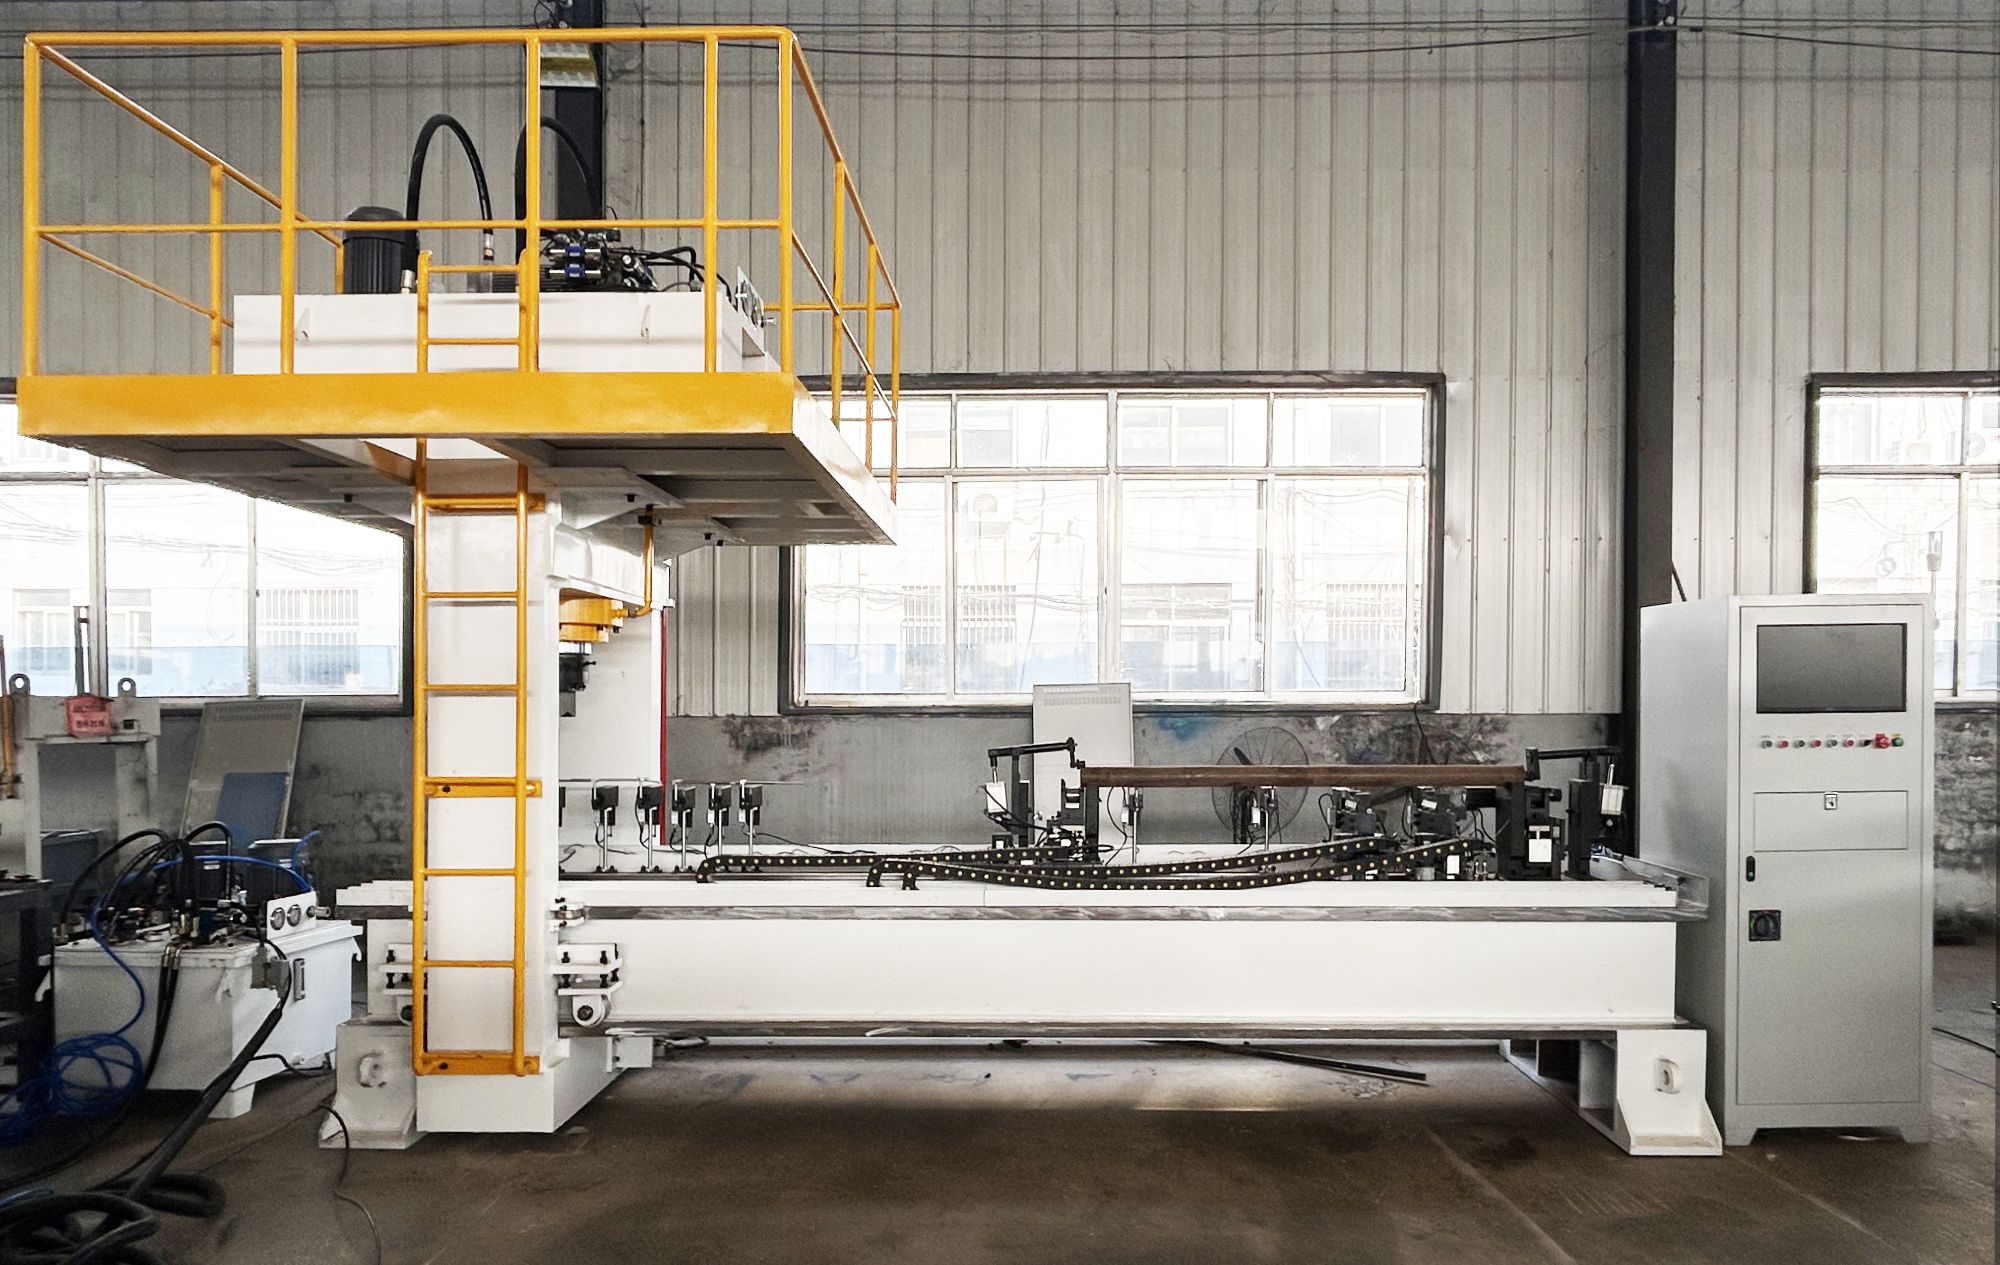
Phát hiện vết nứt và độ tin cậy của quy trình
Một trong những rủi ro thực sự với thép đã qua xử lý nhiệt là một vết nứt do tôi có sẵn hoặc một điểm tập trung ứng suất có thể phát triển trong quá trình nắn thẳng. Nếu bạn không theo dõi điều đó, bạn có thể xuất xưởng một chi tiết sẽ hỏng sau này. Chúng tôi đã tích hợp phát hiện vết nứt từ QASS của Đức và hiệu chuẩn AI của riêng chúng tôi để bắt các vết nứt siêu nhỏ theo thời gian thực. Hệ thống theo dõi đặc trưng âm thanh trong chu trình ép và có thể dừng hoặc đánh dấu chi tiết nếu phát hiện vết nứt đang phát triển. Đó không phải là một tiện ích nhỏ; nó thay đổi việc bạn có thể tin tưởng một lô chi tiết đã tôi cứng hay không.
Vậy nên có, nhưng phải làm đúng cách
Thép đã qua xử lý nhiệt có thể được nắn thẳng đến dung sai chặt chẽ. Bạn cần dụng cụ tác dụng áp lực điểm, đo độ đảo nhiều điểm, các lần chỉnh nhỏ được kiểm soát, và giám sát vết nứt khi vật liệu cứng hoặc quan trọng về an toàn. Nếu bạn đang vật lộn với đàn hồi ngược, vết trên bề mặt, hoặc chi tiết bị nứt, vấn đề thường là quy trình, không phải thép.
Nếu bạn muốn trao đổi về một công việc cụ thể — trục, ống đã tôi, dụng cụ khoan, dầm chữ I — hãy thoải mái liên hệ với chúng tôi. Chúng tôi sẽ xem xét vật liệu, độ cứng, và yêu cầu độ đảo và cho bạn biết điều gì là thực tế.