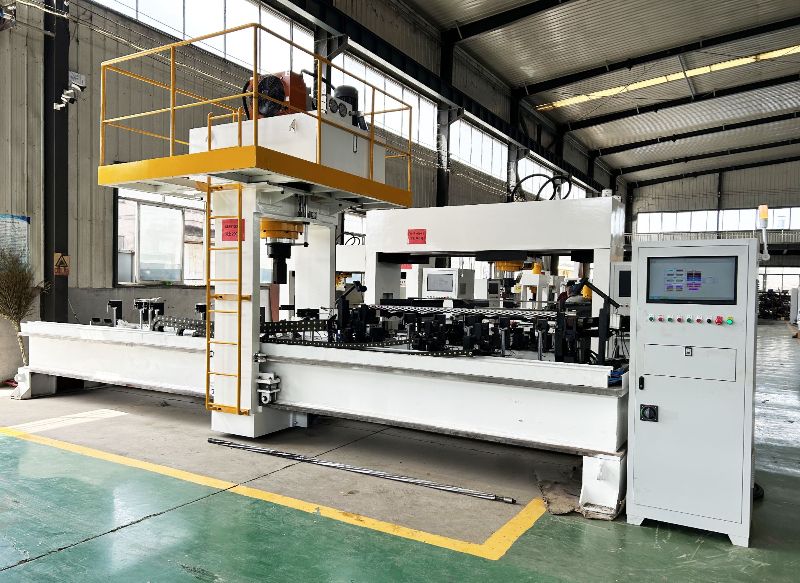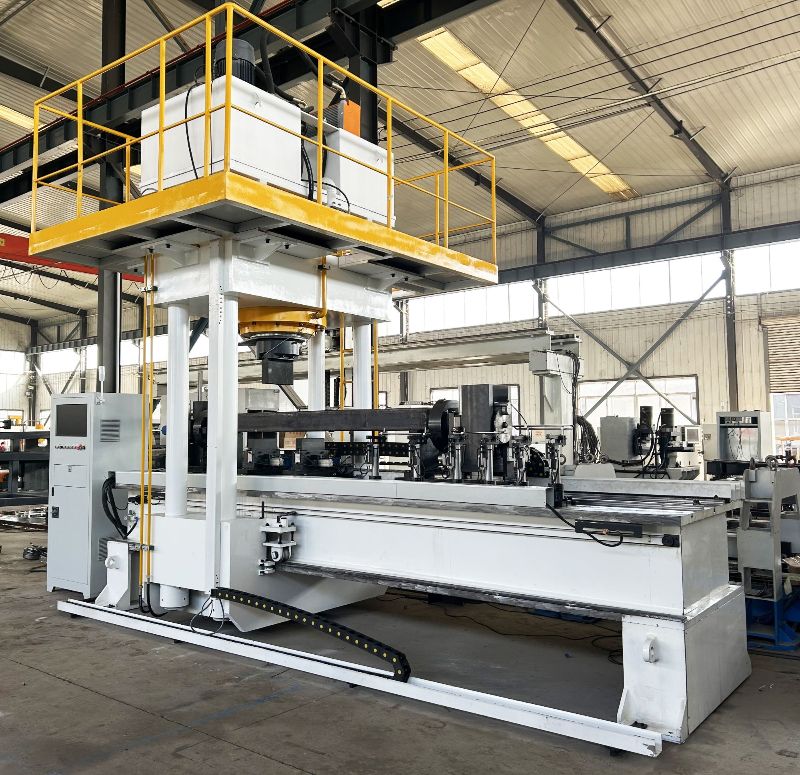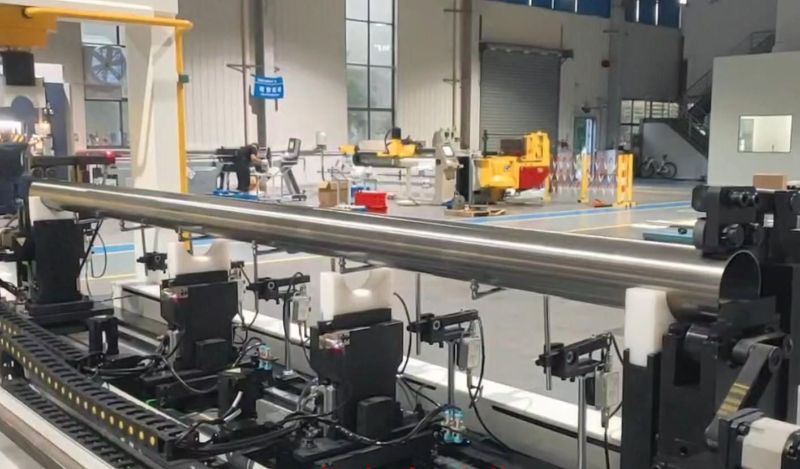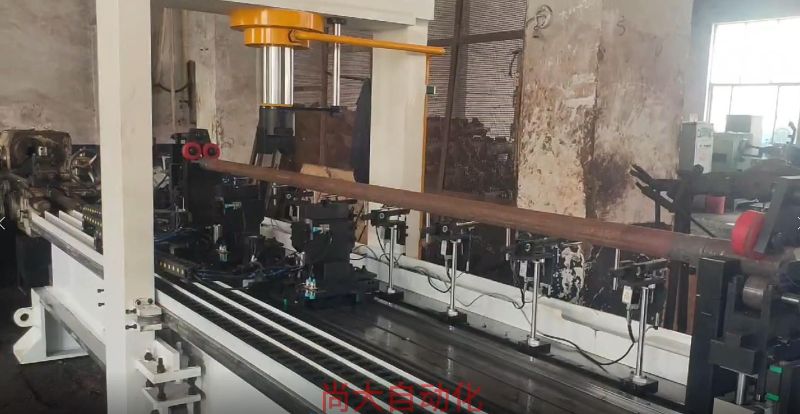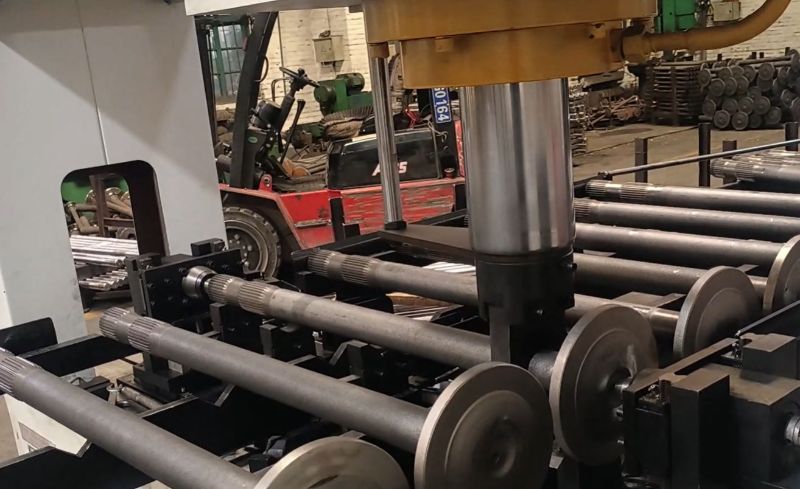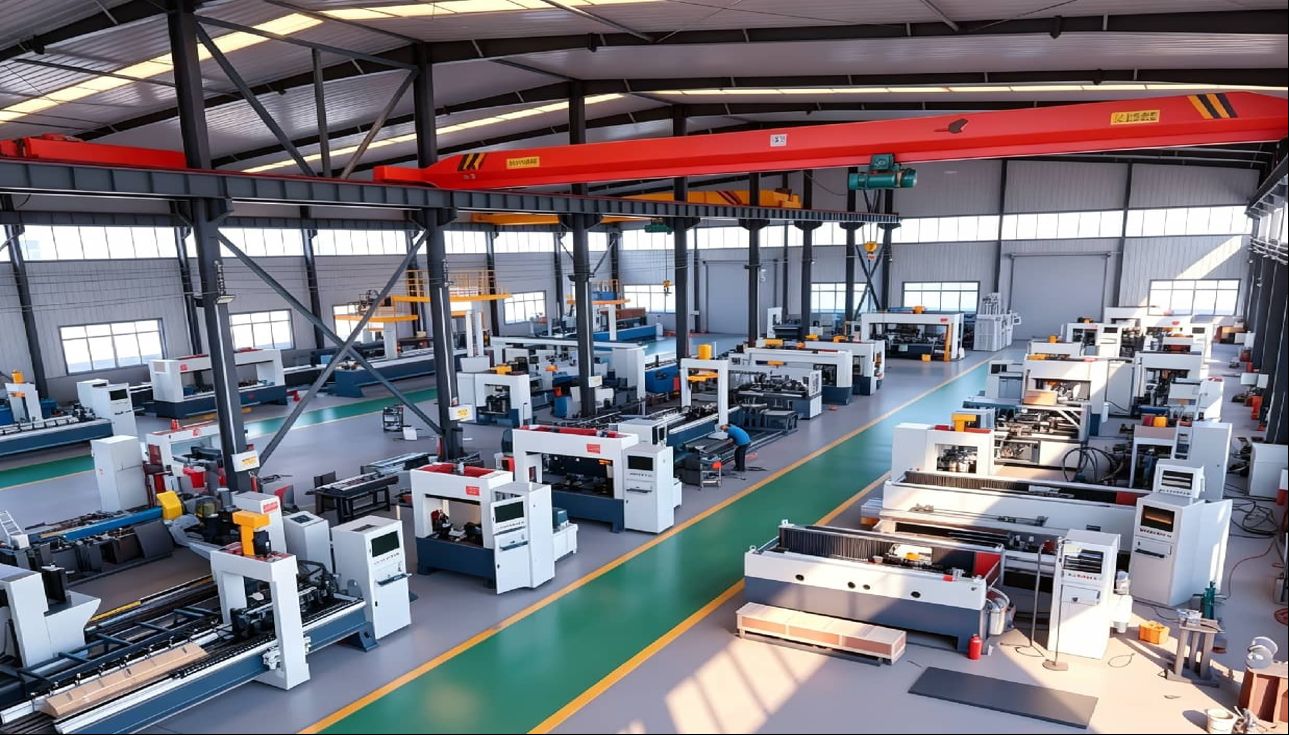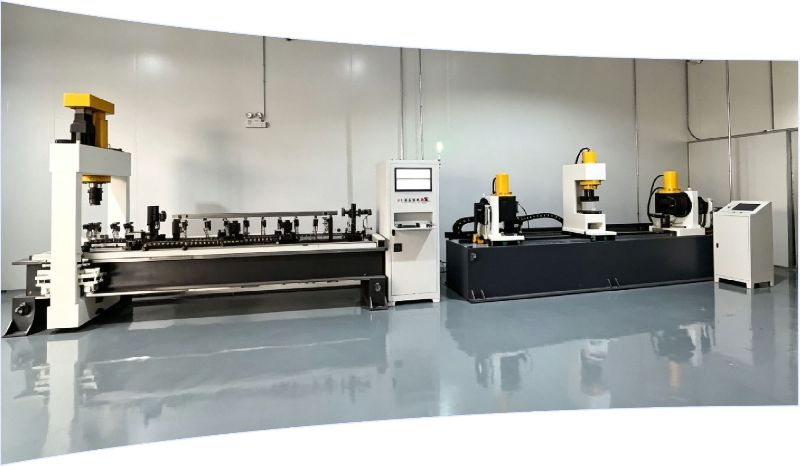
مائع کولنگ ٹیوبوں کے لیے خودکار سیدھا کرنے والی مشین
مائع کولنگ ٹیوبوں کو ایسی سیدھ درکار ہوتی ہے جو پتلی دیواروں کو دھنسا نہ دے۔ یہ ہے کہ خودکار سیدھ کرنے والی مشینیں کیسے پیمائش کرتی ہیں، درست کرتی ہیں، اور تصدیق کرتی ہیں۔
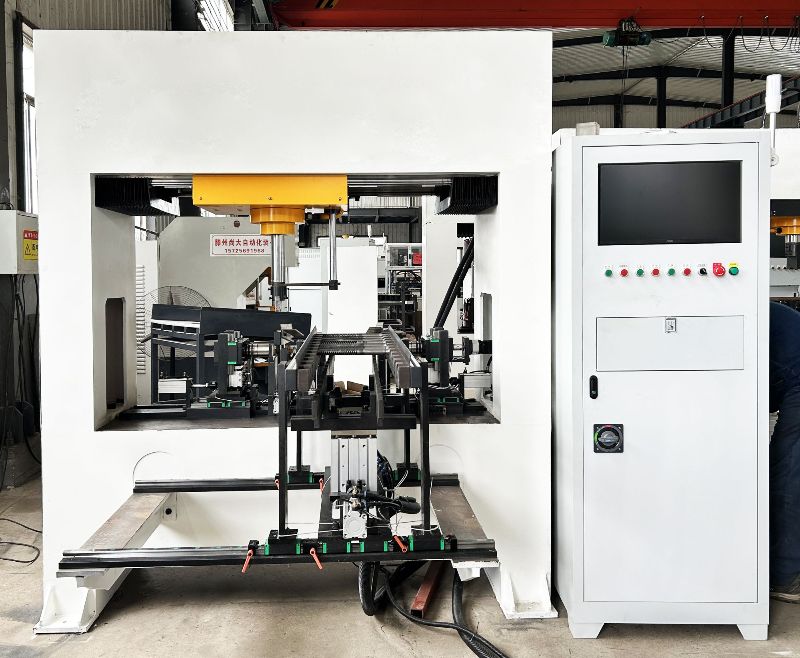
Expert insights on hydraulic straightening technology, industry trends, and best practices.
مائع کولنگ ٹیوبوں کو ایسی سیدھ درکار ہوتی ہے جو پتلی دیواروں کو دھنسا نہ دے۔ یہ ہے کہ خودکار سیدھ کرنے والی مشینیں کیسے پیمائش کرتی ہیں، درست کرتی ہیں، اور تصدیق کرتی ہیں۔
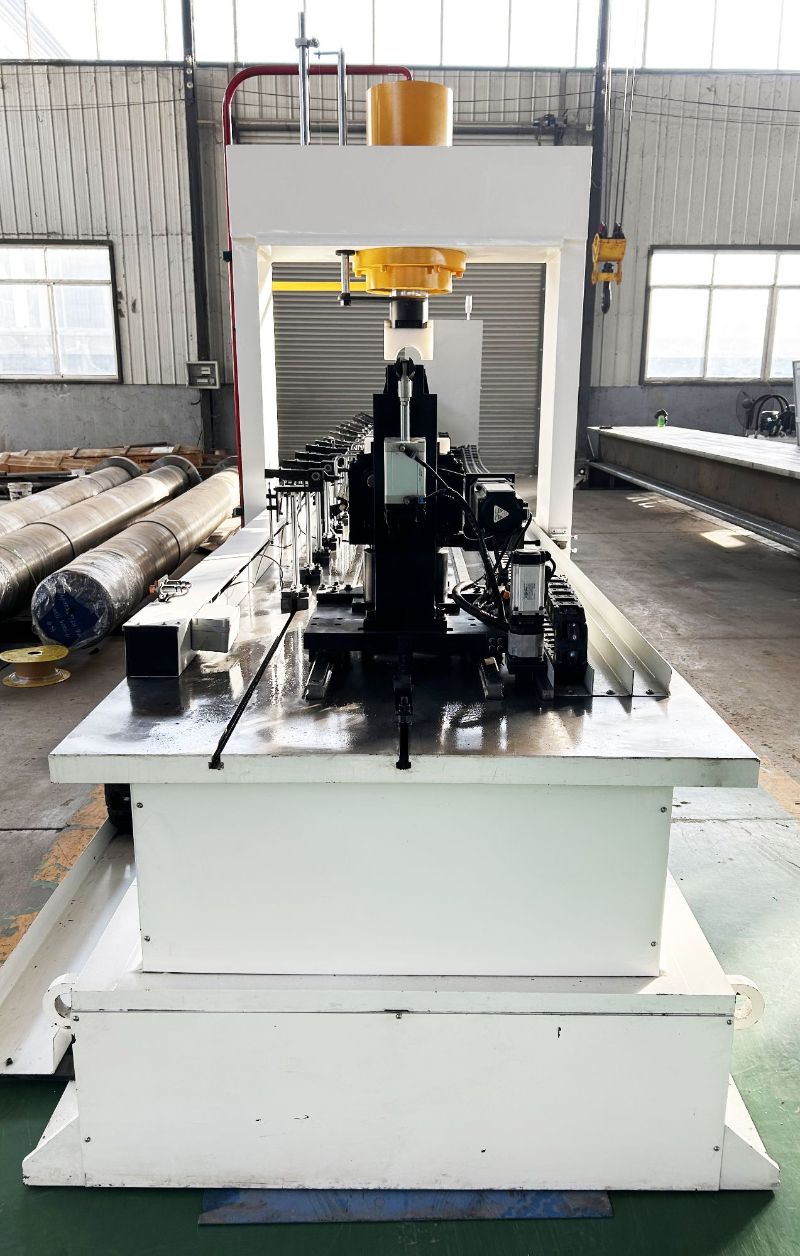
شافٹ کی ہیٹ ٹریٹمنٹ کے باعث پیدا ہونے والا ٹیڑھا پن مکمل طور پر ختم نہیں کیا جا سکتا۔ جانیے یہ کیوں ہوتا ہے اور کب ہائیڈرولک سیدھائی عملی حتمی حل ہے۔
کاسٹ آئرن کی مشیننگ کے بعد مسخ ہونا جھکے ہوئے، مڑے ہوئے پرزے بناتا ہے۔ نقطہ دباؤ سے سیدھا کرنا بغیر دراڑ کے درست کرتا ہے۔ شانگدا سے رابطہ کریں۔
ہیٹ ٹریٹڈ اسٹیل کو پوائنٹ پریشر، ملٹی پوائنٹ پیمائش، اور کریک مانیٹرنگ کے ذریعے سیدھا کیا جا سکتا ہے۔ جانیں کہ اس عمل کے لیے واقعی کیا درکار ہے۔
ہر خمیدہ کرینک شافٹ کو تبدیل کرنے کی ضرورت نہیں ہوتی۔ ہم تفصیل سے بتاتے ہیں کہ خم کس وجہ سے پیدا ہوتا ہے، سیدھا کرنا کب کارگر ہوتا ہے، اور کہاں خودکار پریسیں اس مرمت کو عملی بناتی ہیں۔
بس بار میں اندرونی تناؤ سے ہونے والی بگاڑ پروفائلز کو جھکا، مروڑ یا ٹیڑھا کر سکتی ہے۔ خودکار پوائنٹ پریشر سیدھائی بغیر نشانات کے 0.01 ملی میٹر تک درست کرتی ہے۔
بار کی مسخ عام طور پر مل کے تناؤ اور حرارتی عمل سے شروع ہوتی ہے۔ خودکار نقطہ دباؤ سیدھائی اسے بغیر نشانات کے 0.01 ملی میٹر تک درست کر دیتی ہے۔
ایلومینیم ٹیوبنگ اکثر بقایا تناؤ یا ہینڈلنگ کی وجہ سے جھک جاتی ہے۔ دہرائی جانے والی سیدھ کی جانچ، محفوظ اصلاحی طریقے، کب اسکریپ کرنا ہے، اور کب آٹومیشن فائدہ مند ہوتی ہے، سیکھیں۔
الائے سلاخیں بقایا تناؤ یا ہینڈلنگ کی وجہ سے مڑ جاتی ہیں۔ رن آؤٹ کی تصدیق کرنا سیکھیں، کنٹرول شدہ انحرافات کے لیے ہائیڈرولک سیدھائی استعمال کریں، اور خطرناک مرمت سے بچیں۔
ایک معائنہ کار کہتا ہے کہ شافٹ 0.20 ملی میٹر پر ٹھیک ہے۔ دوسرا وہی پرزہ 0.25 ملی میٹر پر مسترد کرتا ہے۔
جب مشین شدہ 4140 شافٹ یا بار ہیٹ ٹریٹ سے نمایاں جھکاؤ کے ساتھ باہر آتا ہے، تو قصور کوئنچ پر ڈالنا آسان ہوتا ہے۔
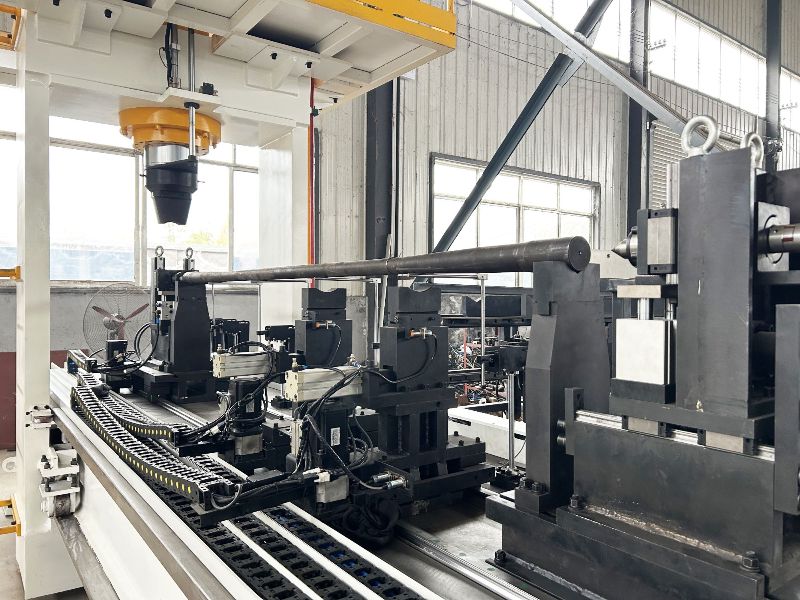
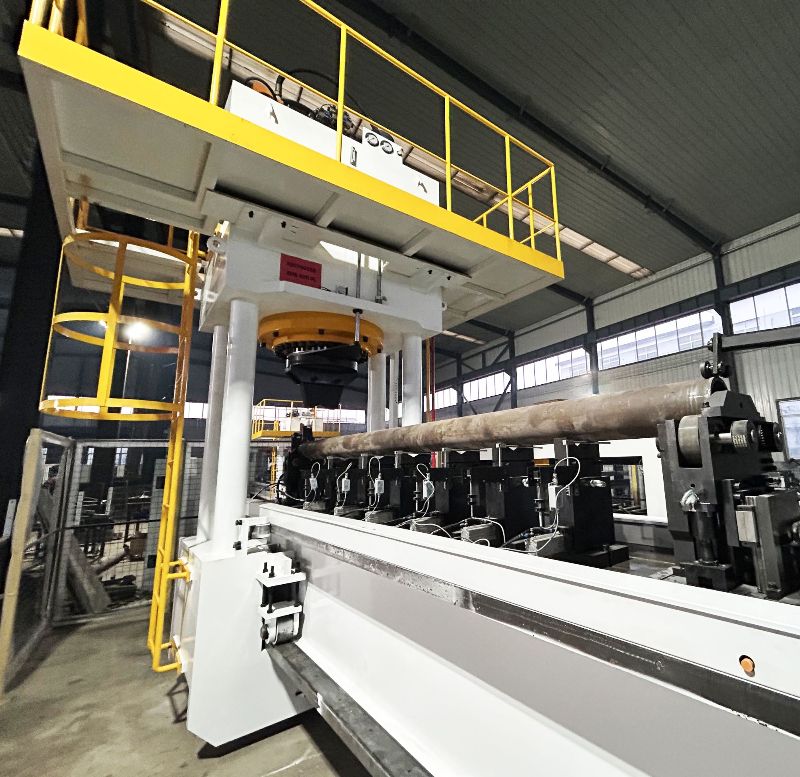
یہ مشین شافٹ کا ران آؤٹ متعدد مقامات پر ناپتی ہے، مطلوبہ درست پریس اسٹروک اور پوزیشن کا حساب لگاتی ہے، اور بند لوپ میں قوت لگاتی ہے—اکثر 0.01 ملی میٹر کے اندر سیدھائی حاصل کر لیتی ہے۔
ہیٹ ٹریٹمنٹ سے پہلے 0.02 ملی میٹر کے اندر رہنے والا رن آؤٹ اچانک 0.3 ملی میٹر، 0.5 ملی میٹر، یا اس سے بھی بدتر ہو جاتا ہے۔ یہ ان سر دردوں میں سے ایک ہے جن سے ہر پروڈکشن شاپ واقف ہے۔