
4140 ہیٹ ٹریٹ کے بعد کیوں مڑتی ہے
جب مشین سے بنائی گئی 4140 شافٹ یا بار ہیٹ ٹریٹ سے باہر آتی ہے اور اس میں نظر آنے والا جھکاؤ ہوتا ہے، تو قصور وار کوئنچ کو ٹھہرانا آسان لگتا ہے۔ میں نے ایسے ورکشاپس دیکھی ہیں جو اچھا میٹریل سکریپ کر دیتے ہیں کیونکہ کسی نے وجوہات کو الگ نہیں کیا۔ سچ یہ ہے کہ بگاڑ تقریباً ہمیشہ تھرمل گریڈینٹس، فیز ٹرانسفارمیشن اسٹرینز، مشیننگ یا فورجنگ سے بچے ہوئے اسٹریس، اور گرم اور ٹھنڈا ہونے کے دوران پرزے کی پوزیشن کے ملاپ سے آتا ہے۔ ایک بار جب آپ دیکھ سکیں کہ کون سا عنصر غالب ہے، تو آپ فیصلہ کر سکتے ہیں کہ عمل میں کس چیز کو روکنا ہے اور ٹیمپرنگ کے بعد کس چیز کی درستی کرنی ہے۔
4140 ایک میڈیم کاربن کرومیم-مولیبڈینم اسٹیل ہے جو تیل یا پولیمر میں گہرائی تک ہارڈن ہوتا ہے۔ یہ ہارڈن ایبلٹی شافٹس، گیئرز اور ٹولز کے لیے مفید ہے، لیکن اس کا مطلب یہ بھی ہے کہ ایک ہی کراس سیکشن کے مختلف حصے بہت مختلف اوقات میں ٹرانسفارم ہو سکتے ہیں۔ یہی عدم مطابقت پرزے کے مڑنے کی سب سے بڑی وجوہات میں سے ایک ہے۔
4140 ہیٹ ٹریٹ بگاڑ کی چار پروسیس وجوہات
آپ ان محرکات کو چار گروپوں میں تقسیم کر سکتے ہیں۔
1. گرم کرنے اور کوئنچنگ کے دوران تھرمل گریڈینٹس
جب لمبی بار گرم ہوتی ہے تو باہر کا حصہ مرکز سے زیادہ تیزی سے پھیلتا ہے۔ کوئنچنگ کے دوران سطح سکڑتی اور ٹھنڈی ہوتی ہے جبکہ کور ابھی گرم ہوتا ہے۔ اگر ایک طرف سے حرارت زیادہ تیزی سے نکلے تو پرزہ سست ٹھنڈے ہونے والی طرف جھک جاتا ہے۔ لمبی بار کو بہت کم پوائنٹس پر سہارا دینا یا اسے باسکٹ میں غیر یکساں رکھنا اسے کافی زیادہ خراب کر دیتا ہے۔
2. کولنگ ریٹ اور فیز ٹرانسفارمیشن
کوئنچنگ کے دوران سطح کور سے زیادہ تیزی سے ٹھنڈی ہوتی ہے۔ 4140 میں، زیادہ تیزی سے ٹھنڈے ہونے والے علاقے مارٹینسائٹ میں ٹرانسفارم ہو سکتے ہیں جبکہ سست علاقے بینائٹ یا پرلائٹ بناتے ہیں۔ مختلف ٹرانسفارمیشن مصنوعات کے مخصوص حجم مختلف ہوتے ہیں، اور وہ مختلف اوقات میں بنتے ہیں۔ ایک علاقہ پھیل رہا ہو سکتا ہے جبکہ دوسرا ابھی سکڑ رہا ہو۔ یہ مقامی اسٹرین موڑ اور کبھی کبھی ٹوئسٹ پیدا کرتی ہے، خاص طور پر سٹیپڈ شافٹس یا سوراخوں اور کی ویز والے پرزوں میں۔
3. پچھلی آپریشنز سے بچا ہوا اسٹریس
ہیٹ ٹریٹ سے پہلے بھی، بار رولنگ، فورجنگ، سیدھا کرنے، یا رف مشیننگ سے اسٹریس اٹھائے ہوئے ہوتی ہے۔ گرم کرنا ان میں سے کچھ اسٹریس کو غیر یکساں طور پر آزاد کرتا ہے۔ مشیننگ کے بعد سیدھی نظر آنے والی شافٹ ہارڈننگ کے دوران صرف اس لیے مڑ سکتی ہے کہ میٹریل کو آخرکار کم اسٹریس والی شکل میں ریلیکس ہونے کا موقع مل گیا۔
4. جیومیٹری اور کلیمپنگ
غیر متناسب سیکشنز، سوراخ، کی ویز، اور سٹیپ تبدیلیاں حرارت کے بہاؤ کو بدل دیتی ہیں۔ اگر پرزے کو بہت سختی سے کلیمپ کیا جائے تو اسٹریس بننے کے دوران وہ حرکت نہیں کر سکتا، اور کلیمپ ہٹنے پر اچانک اسپرنگ کر جاتا ہے۔ اگر اسے اسٹیک کیا جائے یا ناقص سہارا دیا جائے تو گریویٹی اور رابطہ پوائنٹس مقامی اسٹریس بڑھاتے ہیں۔ لمبے پرزے سپورٹ کے فاصلے کے لیے خاص طور پر حساس ہوتے ہیں۔
پروسیس روک تھام بمقابلہ پروسیس کے بعد درستی
4140 کے بگاڑ سے نمٹنے کے دو الگ طریقے ہیں۔ آپ ہیٹ ٹریٹ سے پہلے اور اس کے دوران اسے کم کر سکتے ہیں، یا ٹیمپرنگ کے بعد بچ جانے والے جھکاؤ کی درستی کر سکتے ہیں۔ یہ ایک دوسرے کے متبادل نہیں ہیں۔
| طریقہ | یہ کیا کرتا ہے | بنیادی حد |
|---|---|---|
| ہارڈننگ سے پہلے نارملائزنگ یا اسٹریس ریلیف | فورجنگ یا رف مشیننگ سے پچھلے بقایا اسٹریس کم کرتا ہے | کوئنچ سے پیدا ہونے والے موڑ کو ختم نہیں کرتا |
| کنٹرولڈ ہیٹنگ اور سست کوئنچ | تھرمل گریڈینٹ اور ٹرانسفارمیشن کی عدم مطابقت کم کرتا ہے | زیادہ کرنے پر ہارڈنیس یا ہارڈن ایبلٹی کم ہو سکتی ہے |
| فکسچر اور سپورٹ ڈیزائن | پرزے کی اورینٹیشن اور سپورٹ کے فاصلے کو یکساں رکھتا ہے | بہت غیر یکساں سیکشن کی مکمل تلافی نہیں کر سکتا |
| ٹیمپر کے بعد سیدھا کرنا | عمل کے اسٹریس آزاد کرنے کے بعد بقایا جھکاؤ درست کرتا ہے | نیا اسٹریس شامل کرتا ہے اور کنٹرول شدہ فورس درکار ہوتی ہے |
احتیاطی اقدامات وقت کے قابل ہیں، لیکن ان کی عملی حدیں ہیں۔ لمبے پتلے پرزوں پر، محتاط پروسیس کنٹرول کے بعد بھی کچھ بقایا جھکاؤ رہ سکتا ہے۔ یہی بچا ہوا موڑ وہ جگہ ہے جہاں سیدھا کرنا پٹی کے بجائے ایک معقول درستی مرحلہ بن جاتا ہے۔
سیدھا کرنا کہاں معنی رکھتا ہے — اور کہاں نہیں
اگر آپ کے پروسیس بہتری کے بعد بھی بقایا جھکاؤ رہ جائے، تو سیدھا کرنا ایک عملی درستی مرحلہ ہو سکتا ہے۔ یہ ہر جگہ کا حل نہیں ہے۔ میں اسے ایک حد سمجھتا ہوں، ہیٹ ٹریٹمنٹ کنٹرول کا متبادل نہیں۔
- سیدھا کرنا عام طور پر 4140 پر ٹیمپرنگ کے بعد کام کرتا ہے، جب ہارڈنیس ابھی قابلِ کام ہو اور پرزے میں کچھ ڈکٹیلٹی ہو۔
- یہ بارز، شافٹس، ٹیوبز، اور یکساں موڑ والے سیمیٹرک پروفائلز پر اچھی طرح کام کرتا ہے۔
- یہ بہت سخت، غیر ٹیمپرڈ مارٹینسائٹ یا تیز نوچز والے پرزوں کے لیے کم موزوں ہے جو پریس فورس تلے شگاف پڑ سکتے ہیں۔
- سیدھا کرنے کے بعد شگاف کی جانچ کرنی چاہیے، خاص طور پر زیادہ ہارڈنیس والے پرزوں یا زیادہ بقایا اسٹریس اٹھانے والے پرزوں پر۔
دستی سیدھا کرنا چند پرزوں کو سنبھال سکتا ہے، لیکن ریپیٹیبلٹی متاثر ہوتی ہے۔ یہیں عام طور پر خودکار ہائیڈرولک سیدھا کرنا کام آتا ہے۔
ہیٹ ٹریٹ کے بعد بار بار درستی کے لیے خودکار ہائیڈرولک سیدھا کرنا
جب آپ ہیٹ ٹریٹ کے بعد سینکڑوں 4140 بارز یا پائپس کی درستی کر رہے ہوں، تو دستی پریس سیدھا کرنا رکاوٹ بن جاتا ہے۔ آپریٹر پریس کرتا ہے، جانچتا ہے، دوبارہ پریس کرتا ہے، اور نتیجہ اس پر منحصر ہوتا ہے کہ کام کون کر رہا ہے۔ خودکار ہائیڈرولک سیدھا کرنے والی لائن اسے بدل دیتی ہے۔ مشین پرزہ لوڈ کرتی ہے، متعدد پوائنٹس پر رن آؤٹ ناپتی ہے، اونچے مقام کا حساب لگاتی ہے، کنٹرول شدہ اسٹروک لگاتی ہے، اور دوبارہ ناپتی ہے۔ یہ اس وقت تک جاری رکھتی ہے جب تک پرزہ ٹالرینس کے اندر نہ آ جائے۔
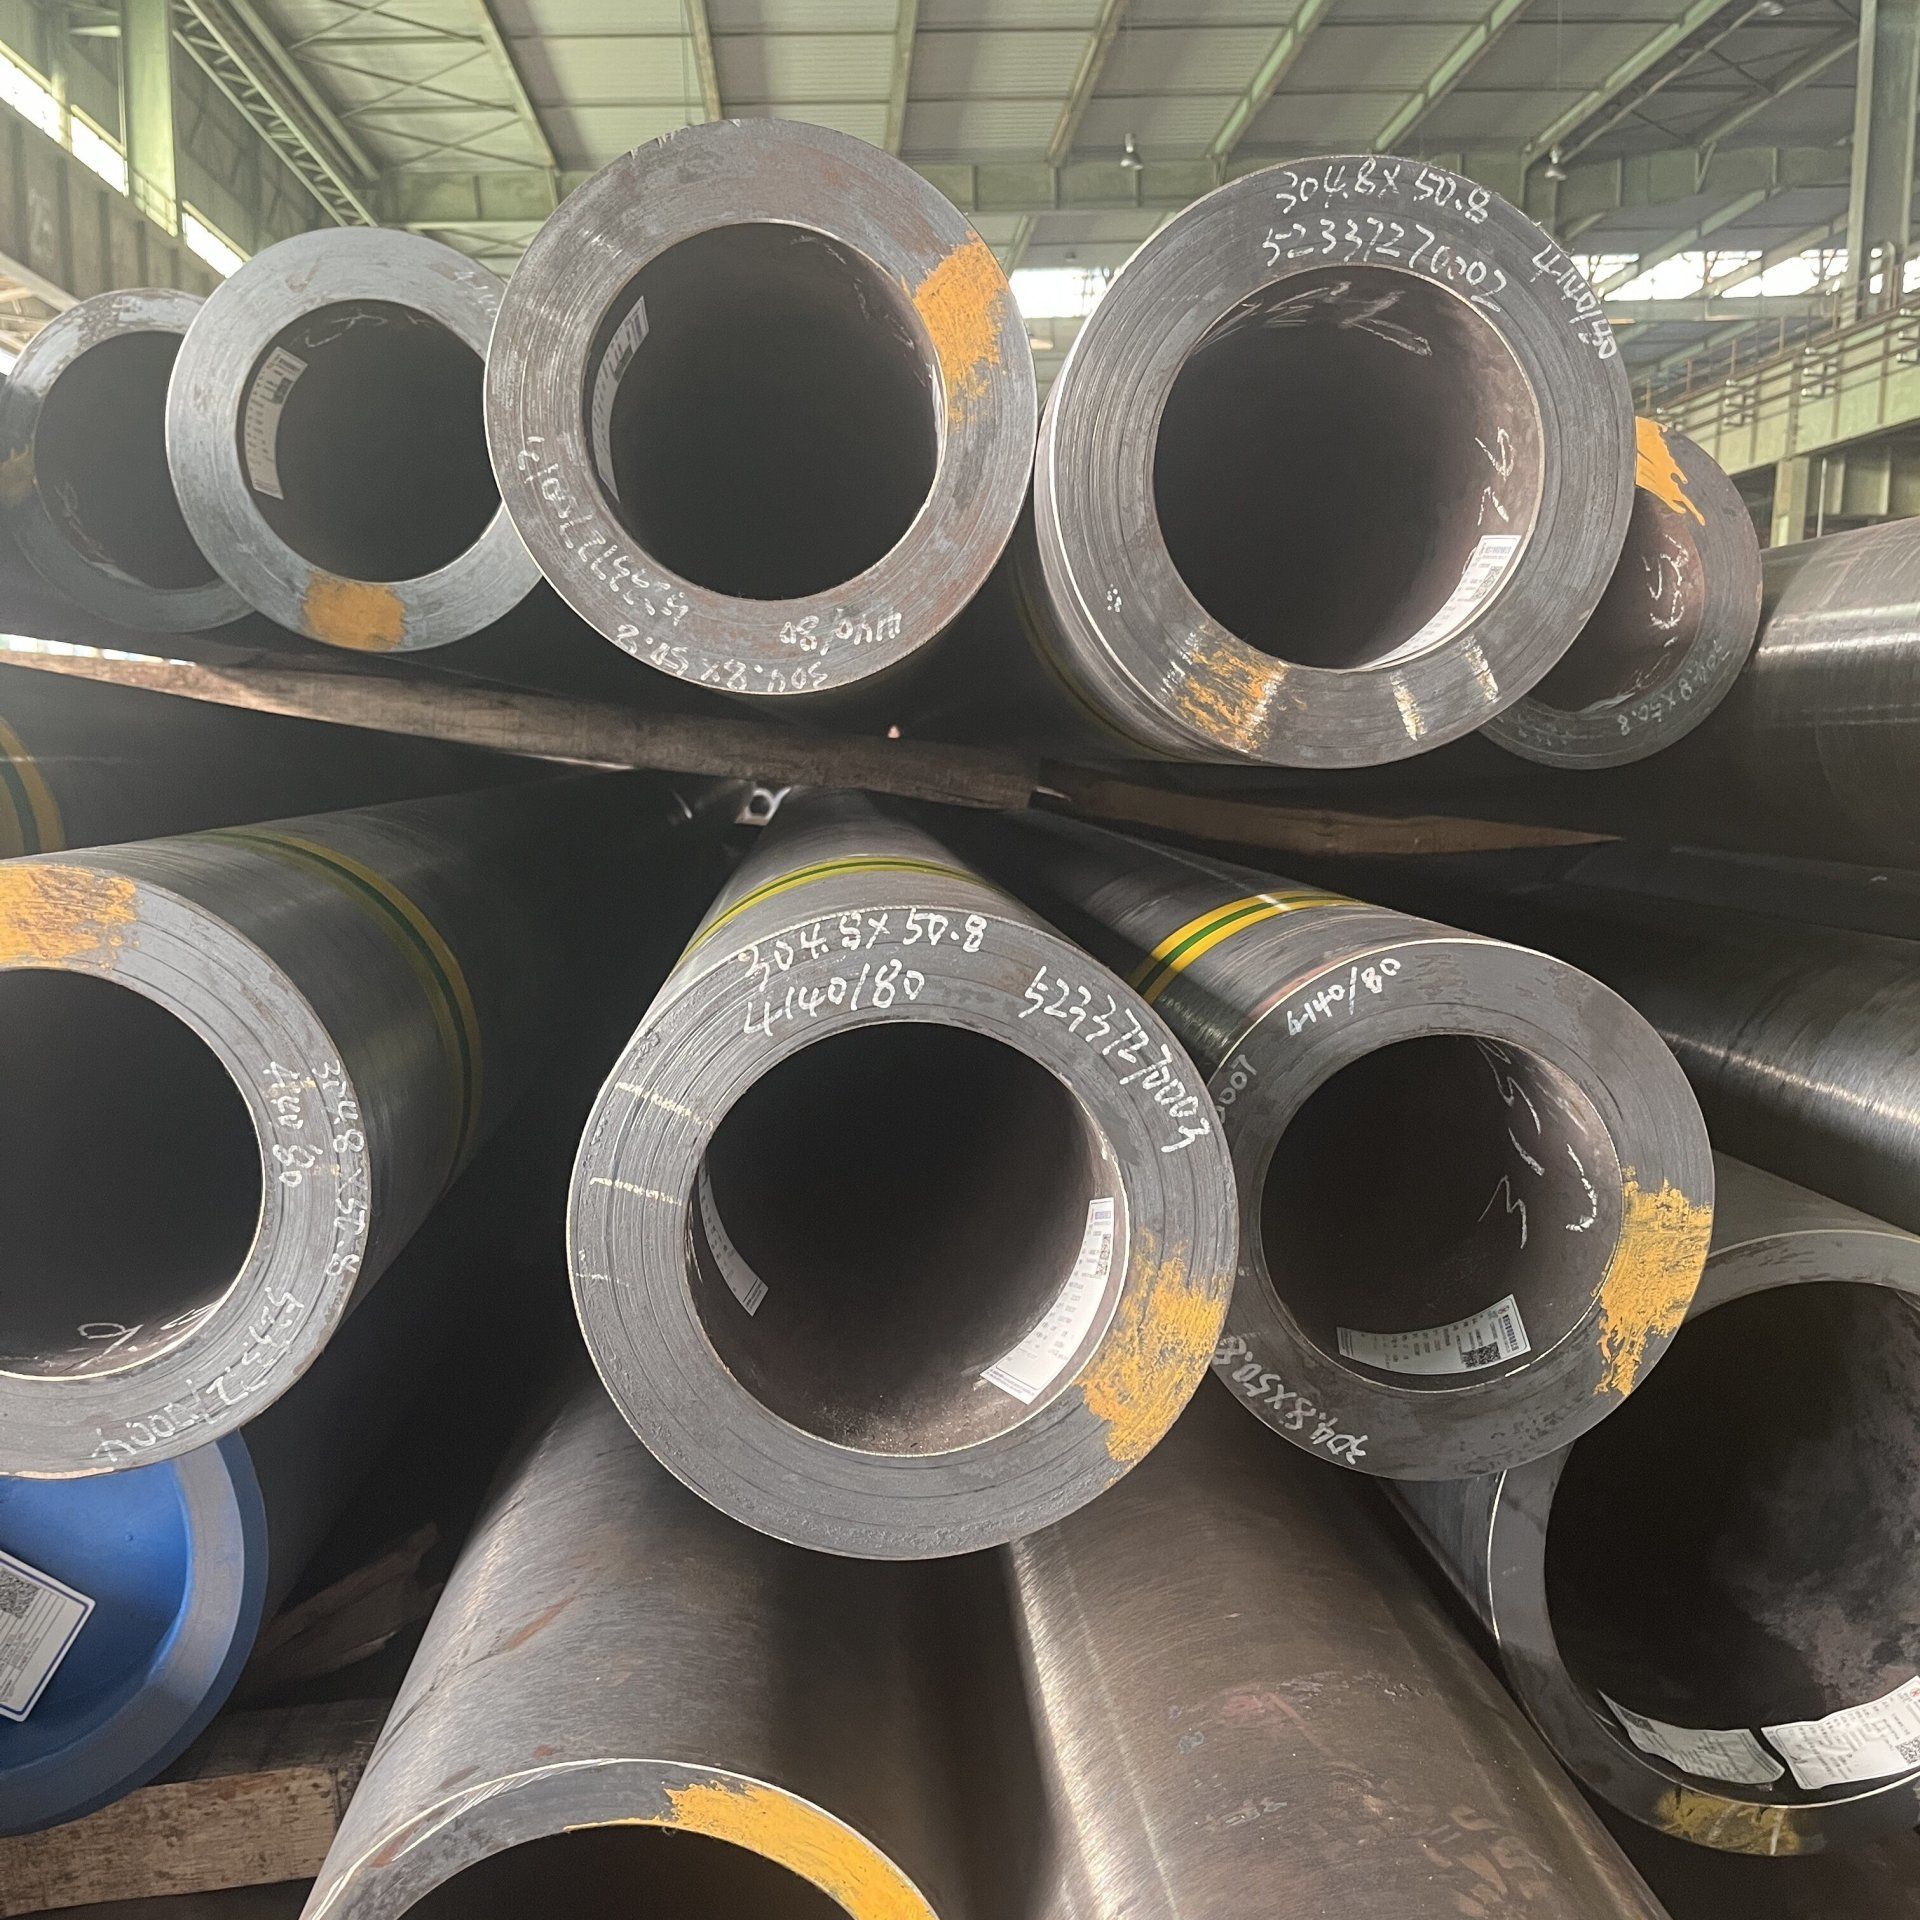
4140 شافٹس اور راؤنڈ بارز پر، ہمارے خودکار سیدھا کرنے والے سسٹمز سیدھ کو 0.01 mm کے اندر رکھ سکتے ہیں اور دستی آپریشن سے تین تا پانچ گنا تیز چلتے ہیں۔ چونکہ کنٹرول سسٹم ہر درستی کا نتیجہ ریکارڈ کرتا ہے اور اگلا اسٹروک ایڈجسٹ کرتا ہے، ایک آپریٹر بیک وقت کئی مشینیں سنبھال سکتا ہے۔ لمبے یا بھاری ورک پیسز کے لیے یہ اور بھی اہم ہوتا ہے۔
ہم کچھ لائنوں پر جرمنی کی QASS سے کریک ڈیٹیکشن بھی انٹیگریٹ کرتے ہیں، جب پرزے اوپری ہارڈنیس حدود کے قریب ہوں یا جب کسٹمر کی مخصوص شرائط اس کی متقاضی ہوں۔ یہ آپ کو مزید پریس کرنے سے پہلے شگاف والے پرزوں کو الگ کرنے کا موقع دیتا ہے۔ اس قسم کا سسٹم خراب کوئنچ کا حل نہیں ہے، لیکن یہ بقایا موڑ کو سنبھالنے کا ایک قابلِ تکرار طریقہ ہے جسے صرف پروسیس کنٹرول ختم نہیں کر سکا۔
آپ شاپ فلور پر کیا لے جا سکتے ہیں
4140 ہیٹ ٹریٹ بگاڑ کے لیے، میں پروسیس سے شروع کروں گا: سپورٹ اور کلیمپنگ چیک کریں، غیر ضروری تھرمل گریڈینٹس کم کریں، ہارڈننگ سے پہلے بقایا اسٹریس ریلیف کریں، اور پرزے کی جیومیٹری کے لیے ضرورت سے زیادہ کوئنچنگ سے بچیں۔ پھر ناپیں کہ کتنا جھکاؤ باقی ہے۔ اگر باقی موڑ قابلِ اجازت درستی کی حد میں ہو اور ٹیمپرنگ کے بعد پرزہ ڈکٹائل حالت میں ہو، تو سیدھا کرنا معنی رکھتا ہے۔ اگر پرزے پریس میں شگاف پا رہے ہوں یا درستی کے بعد حرکت کر رہے ہوں، تو رکیں اور پروسیس دوبارہ چیک کریں۔
ہیٹ ٹریٹ کے بعد بار بار درستی کے لیے، خودکار ہائیڈرولک سیدھا کرنا دستی پریس کا زیادہ قابلِ پیش گوئی متبادل پیش کرتا ہے، خاص طور پر لمبی بارز، شافٹس، اور ٹیوبز پر۔ اگر آپ اپنے 4140 بگاڑ کے کیسز کو زیادہ قریب سے دیکھنا چاہتے ہیں، تو بلا جھجھک ہم سے رابطہ کریں اور ہم تفصیلات پر بات کر سکتے ہیں۔