
ایلومینیم پائپ اور ٹیوبیں سیدھ سے باہر کیوں ہو جاتی ہیں
اگر آپ ایلومینیم ٹیوب کو کافی عرصے تک ہینڈل کریں تو آپ یہ دیکھیں گے: ریک پر پرزہ سیدھا لگتا ہے، لیکن جس لمحے آپ اسے فلیٹ ٹیبل پر رول کریں یا فکسچر میں رکھیں، ایک سرا اٹھ جاتا ہے یا خلا کھل جاتا ہے۔ ایلومینیم پائپ اور ٹیوب کے سیدھے پن کے مسائل عام طور پر بے ترتیب نہیں ہوتے۔ زیادہ تر وقت کوئی مخصوص وجہ ہوتی ہے، اور اگر آپ اسے نہیں ڈھونڈتے تو آپ اسی نقص کو بعد ازاں بار بار ٹھیک کرتے رہیں گے۔
سب سے پہلے میں مواد کی تاریخ چیک کرتا ہوں۔ ایلومینیم کا ماڈیولس اسٹیل سے کہیں کم ہوتا ہے، اس لیے ایک ہی بوجھ میں یہ زیادہ جھکتا ہے۔ لیکن بڑا مسئلہ عام طور پر اندرونی تناؤ ہوتا ہے۔ ایکسٹروژن کے دوران پروفائل کا باہر کا حصہ اندر سے تیزی سے ٹھنڈا ہو سکتا ہے، جس سے تناؤ قید ہو جاتا ہے۔ سالیوشن ہیٹ ٹریٹمنٹ اور کوینچنگ مزید اضافہ کرتے ہیں۔ پھر آپ ٹیوب کاٹتے ہیں اور وہ تناؤ چھوڑ دیتے ہیں، اور جو پرزہ پہلے ناپ میں سیدھا تھا اب جھک جاتا ہے۔
- ایکسٹروژن اور ڈرائنگ: پروفائل کے ڈائی سے نکلنے کے بعد غیر مساوی ٹھنڈک۔
- ہیٹ ٹریٹمنٹ اور کوینچنگ: تھرمل گریڈینٹ بقایا تناؤ پیدا کرتے ہیں۔
- کاٹنے اور مشیننگ: آراکی قید شدہ تناؤ کو چھوڑتی ہے اور پرزے کو لائن سے باہر کھینچ سکتی ہے۔
- ہینڈلنگ اور اسٹوریج: لمبی ٹیوب کو صرف سروں پر سہارا دینا، بہت اونچا اسٹیک کرنا، یا پٹوں کو زیادہ کسنا۔
- پتلی دیوار والی جیومیٹری: قطر سے دیوار کا زیادہ تناسب ٹیوب کو آسانی سے موڑنے دیتا ہے۔
- ویلڈنگ، اینڈ فارمنگ، یا موڑنے کے عمل: مقامی حرارت اور فارمنگ مستقل جھکاؤ چھوڑ سکتی ہیں۔
مائیٹر کٹ سے پہلے سیدھی ٹیوب کٹ کے بعد 1 ملی میٹر یا اس سے زیادہ باہر اسپرنگ ہو سکتی ہے۔ میں نے یہ اکثر پتلی دیوار والی 6061-T6 ٹیوب پر دیکھا ہے، لیکن یہ 6063، 2024، اور 7075 کے ساتھ بھی ہو سکتا ہے۔
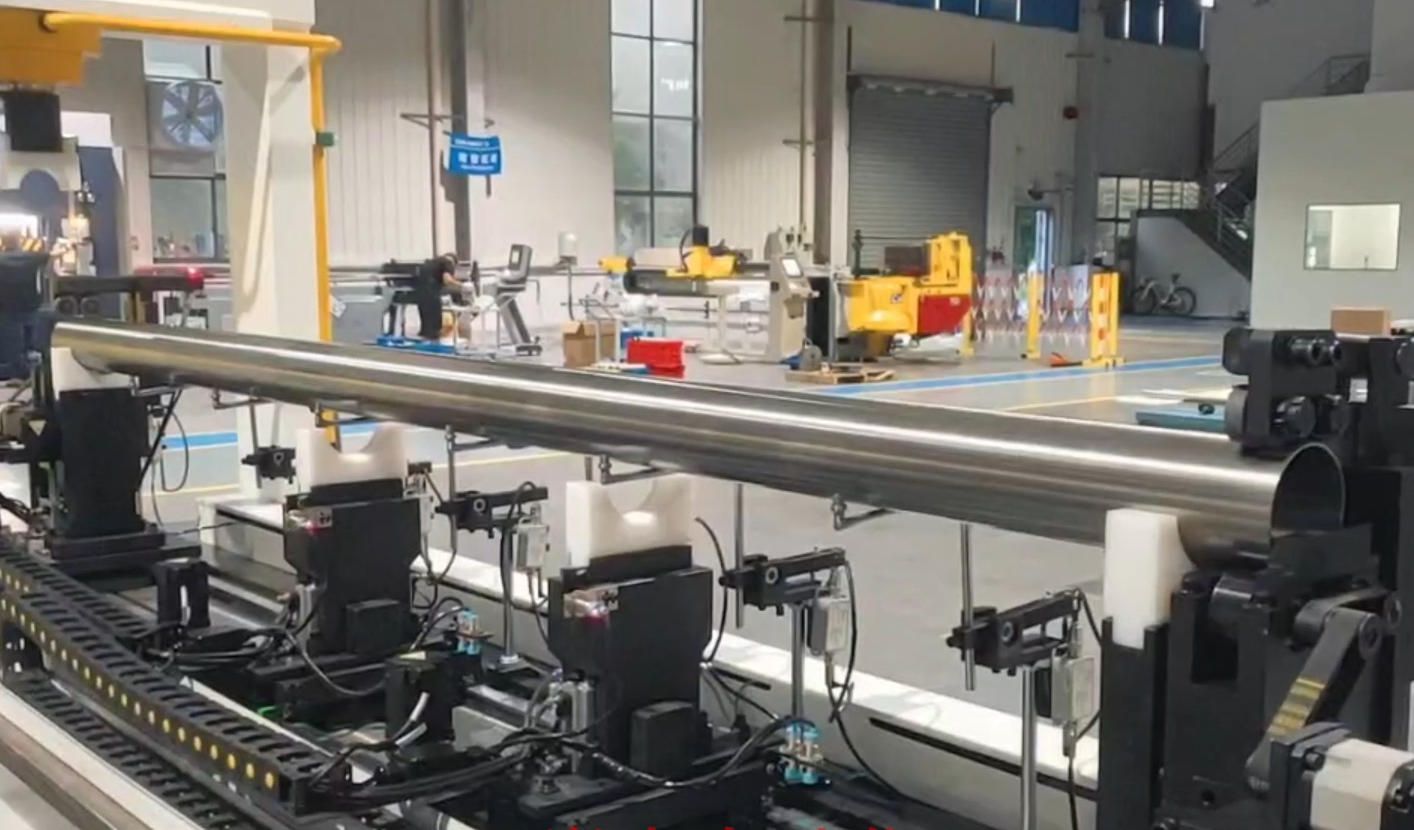
سیدھے پن کے نقائص کی تصدیق کیسے کریں
کسی چیز کو سیدھا کرنے سے پہلے، نقص کی تصدیق ایک دہرائے جانے والے طریقے سے کریں۔ ٹیوب کو دیوار یا فرش کے سامنے آنکھ سے دیکھنا قابل اعتماد نہیں، خاص طور پر لمبے پرزوں کے لیے۔ آپ کو ایسا سیٹ اپ چاہیے جو انحراف، سمت، اور یہ دکھائے کہ موڑ ایک پلین میں ہے یا متعدد پلینوں میں۔
یہاں ایک طریقہ ہے جو جاب شاپ میں اچھی طرح کام کرتا ہے۔ ٹیوب کو دونوں سروں کے قریب وی بلاکس یا رولرز پر سہارا دیں، ہر بار ہر سرے سے ایک ہی فاصلے پر۔ ٹیوب کو آہستہ گھمائیں۔ اگر درمیان یا سرے ڈگمگائیں، تو لمبائی کے ساتھ کئی مقامات پر ڈائل انڈیکیٹر لگائیں اور کل انڈیکیٹر ریڈنگ (TIR) ریکارڈ کریں۔ سادہ جھکاؤ کے لیے سیدھے پن کا انحراف تقریباً TIR کا نصف ہوتا ہے۔ متعدد پلین والے موڑوں کے لیے، ہر مقام پر 0، 90، 180، اور 270 ڈگری پر ریڈنگ لیں۔
فوری جانچ کے لیے، اونچی طرف اسٹریٹ ایج اور فیلر گیج مجموعی جھکاؤ پکڑ لیں گے، لیکن یہ نہیں بتائیں گے کہ ٹوئسٹ ہے یا S-موڑ۔ اگر آپ کو زیادہ باریک ڈیٹا چاہیے، تو لیزر لائن یا آپٹیکل کمپیریٹر استعمال کریں۔ لیزر اس لیے مفید ہے کہ آپ دیکھ سکتے ہیں کہ جھکاؤ کہاں شروع اور کہاں ختم ہوتا ہے، جس سے یہ فیصلہ کرنے میں مدد ملتی ہے کہ کہاں پریس کرنا ہے۔
جب سیدھا پن ایک اہم ڈائمینشن ہو، تو صرف یہ نہ کہیں کہ پرزہ کافی سیدھا ہے۔ اس پر ایک نمبر لگائیں۔ کمرشل ڈراون ایلومینیم ٹیوب اکثر تقریباً 0.5 ملی میٹر فی 500 ملی میٹر پر رکھی جاتی ہے، لیکن ویلڈنگ فکسچر کو 1 میٹر پر 0.1 ملی میٹر کی ضرورت ہو سکتی ہے۔ اگر آپ ریپیٹ پروڈکشن کے لیے جانچ کر رہے ہیں، تو مقررہ اسٹیشنوں پر TIR ریکارڈ کریں، شاید لمبے پرزے پر ہر 300 ملی میٹر بعد، اور وہ ڈیٹا MES یا SPC سسٹم میں رکھیں۔ یہ رجحان بتائے گا کہ مسئلہ آنے والے مواد سے ہے یا آپ کے اپنے عمل میں کسی چیز سے۔
عملی اصلاحی طریقے
ایک بار جب آپ موڑ کی جگہ اور سمت جان لیں، تو آپ اصلاحی طریقہ منتخب کر سکتے ہیں۔ درست طریقہ دیوار کی موٹائی، ٹیمپر، ٹالرینس، اور آپ کو کتنے پرزے ٹھیک کرنے ہیں پر منحصر ہے۔
مینوئل پریس اسٹریٹننگ
موٹی دیوار والی ٹیوب یا ڈھیلی ٹالرینس کے لیے، مینوئل آربور پریس یا ہائیڈرولک پریس کام کر سکتا ہے۔ ٹیوب کو دو مقامات پر سہارا دیں، اونچی جگہ پر پیڈ والا رابطہ رکھیں، اور چھوٹے انکریمنٹ میں پریس کریں۔ ہر پریس کے بعد گھمائیں اور دوبارہ چیک کریں۔ ایلومینیم، پلاسٹک، یا یوریتھین پیڈ استعمال کریں کیونکہ ایلومینیم نرم اور نشان لگانے میں آسان ہے۔ اگر دیوار پتلی ہے، تو ٹیوب کو بیٹھنے سے روکنے کے لیے اندرونی مینڈرل کی ضرورت ہو سکتی ہے۔ نقصان یہ ہے کہ یہ عمل سست، آپریٹر پر منحصر، اور بار بار پریس کرنے سے سطح پر چھوٹے نشان بن سکتے ہیں اگر پیڈ سرک جائے۔
رول اسٹریٹننگ
رول اسٹریٹننگ لمبی گول ٹیوب اور پائپ پر کام کرتی ہے۔ ٹیوب آفسیٹ رولز سے گزرتی ہے جو اسے باری باری مخالف سمتوں میں موڑتے ہیں یہاں تک کہ یہ سیدھی نکل آئے۔ یہ مینوئل پریسنگ سے تیز ہے، لیکن ایلومینیم پر رول پریشر کا خیال رکھنا ہوگا۔ بہت زیادہ دباؤ قطر بدل سکتا ہے یا اسپائرل نشان چھوڑ سکتا ہے۔ پالش شدہ رولز اور مناسب چکنا مدد کرتے ہیں، لیکن میں اینوڈائزڈ پرزوں یا بہت پتلی دیواروں پر محتاط رہوں گا۔
ریپیٹ پروڈکشن کے لیے خودکار ہائیڈرولک اسٹریٹننگ
اگر آپ ہفتے کے بعد ہفتہ ایک ہی ایلومینیم پائپ یا ٹیوب فیملی بنا رہے ہیں، تو یہیں میں پیچھے ہٹ کر خودکار آلات پر نظر ڈالوں گا۔ ورک پیس کے پیرامیٹرز اور سیدھے پن کی ٹالرینس کی تصدیق کے بعد، شانگدا ہائیڈرولک اسٹریٹننگ آلات کا جائزہ لیں۔ یہ عمل پوائنٹ پریشر اسٹریٹننگ استعمال کرتا ہے، اس لیے پرزے کو سہارا دیا جاتا ہے اور حساب شدہ مقامات پر پریس کیا جاتا ہے، نہ کہ ہتھوڑے سے مارا جائے یا مقررہ رولز میں زبردستی ڈالا جائے۔ نتیجہ یہ ہے کہ کوئی خروںچ اور کوئی دباؤ کے نشان نہیں، جو ایلومینیم کے لیے بہت اہم ہے۔
اسٹریٹننگ کی درستگی 0.01 ملی میٹر تک پہنچ سکتی ہے، اور سسٹم عام طور پر مینوئل آپریشن سے 3 سے 5 گنا تیز چلتا ہے۔ یہ ملٹی پوائنٹ ہائی پریسیژن معائنہ استعمال کرتا ہے، اس لیے مشین ایک ہی مرحلے میں ناپتی، فیصلہ کرتی، اور درست کرتی ہے۔ AI سیلف لرننگ فنکشن اسے وقت کے ساتھ مواد کے اسپرنگ بیک کے مطابق ڈھالنے دیتا ہے، اور ریئل ٹائم مانیٹرنگ آپ کے MES سے جڑ سکتی ہے۔ ریپیٹ جاب کے لیے، ایک آپریٹر کئی مشینیں چلا سکتا ہے، اور سیل 24/7 بغیر آدمی کے چل سکا ہے۔ اگر آپ کی ٹیم اسی ٹیوب کو گھنٹوں ہاتھ سے سیدھا کرنے میں لگا رہی ہے، تو وہ مزدوری تیزی سے بڑھ جاتی ہے۔
| عنصر | مینوئل پریس | شانگدا ہائیڈرولک اسٹریٹننگ |
|---|---|---|
| بہترین موزوں | ایک بار کے کام، موٹی دیواریں، ڈھیلی ٹالرینس | پیرامیٹرز اور ٹالرینس کی تصدیق کے بعد ریپیٹ پروڈکشن |
| اسٹریٹننگ کی درستگی | آپریٹر پر منحصر | 0.01 ملی میٹر تک |
| رفتار | سست، متعدد تکرار | مینوئل کارکردگی سے 3 سے 5 گنا |
| سطح کا معیار | نشانات کا خطرہ | پوائنٹ پریشر، کوئی خروںچ یا دباؤ کے نشان نہیں |
| ڈیٹا ٹریکنگ | مینوئل نوٹس یا کچھ نہیں | ریئل ٹائم MES کنیکٹیوٹی |
| مزدوری | فی پرزہ ایک آپریٹر | ایک آپریٹر کئی مشینوں کے لیے؛ 24/7 بغیر آدمی کے ممکن |
کب اصلاح نہ کریں
سیدھا کرنا ہمیشہ درست فیصلہ نہیں ہوتا۔ اگر ٹیوب میں شگاف، کنک، یا پچکاؤ ہو، تو اسے دوبارہ پریس کرنا عام طور پر معاملہ مزید خراب کرتا ہے۔ ایلومینیم پر شگاف دیکھنا مشکل ہو سکتا ہے، اس لیے اگر آپ کو مائیکرو شگاف کا شبہ ہو، خاص طور پر پچھلے موڑنے یا سیدھا کرنے کے بعد، پہلے ڈائی پینیٹرنٹ چیک کریں۔ اگر وہ مل جائیں، تو اس حصے کو اسکریپ کریں یا کاٹ دیں۔
- شگاف والی یا مائیکرو شگاف والی ٹیوب: سیدھا کرنا شگاف کو پھیلا سکتا ہے۔
- کنک والی یا پچکی ہوئی دیواریں: مقامی پلاسٹک ڈیفارمیشن پہلے ہی کراس سیکشن کو خراب کر چکی ہے۔
- فیٹیگ کریٹیکل اجزاء: بار بار سیدھا کرنا باقی زندگی کم کر سکتا ہے۔ اگر کسی پرزے کو متعدد بار ییلڈ سے آگے موڑا گیا ہو، تو اسے بدل دیں۔
- بہت پتلی دیوار والی ٹیوب: اگر قطر سے دیوار کا تناسب زیادہ ہو، تو پریس کرنا نیا لو اسپاٹ بنا سکتا ہے۔ مثال کے طور پر، 30 ملی میٹر OD ٹیوب جس کی دیوار 1 ملی میٹر سے کم ہو، اسے محتاط سہارے کی ضرورت ہے۔
- مکمل شدہ پرزے: اینوڈائزنگ یا کوٹنگ کے بعد سیدھا کرنا فنش کو کریک کر دے گا۔ اصلاح سطحی ٹریٹمنٹ سے پہلے کریں۔
- نامعلوم ٹیمپر یا غیر یقینی مواد کی تاریخ: ٹیمپر جانے بغیر، آپ مکینیکل خصوصیات بدلنے کا خطرہ رکھتے ہیں۔
- مواد کے لیے حد سے زیادہ سخت ٹالرینس: کچھ ایلومینیم ٹیوبیں اتنا اسپرنگ بیک کریں گی کہ 2 میٹر پر 0.05 ملی میٹر کو ہاتھ سے پکڑنا غیر حقیقی ہے۔ اس کے بجائے اپ اسٹریم عمل کو درست کریں۔
جب مزدوری اور مسترد پرزوں کی لاگت تبدیلی سے زیادہ ہو، تو صرف اس لیے اصلاح کا جواز نہ بنائیں کہ پریس دستیاب ہے۔
حتمی بات: اصلاح کو پرزے کے مطابق بنائیں
ایلومینیم ٹیوب کے سیدھے پن کے مسائل حل ہو سکتے ہیں اگر آپ ترتیب سے حملہ کریں: بنیادی وجہ کا پتہ لگائیں، دہرائے جانے والے پیمائش سے تصدیق کریں، ایسا اصلاحی طریقہ چنیں جو مواد اور ٹالرینس سے میل کھاتا ہو، اور جانیں کہ کب رکنا ہے۔ مینوئل پریس کا کام ایک بار کی مرمت یا مختصر رن کے لیے ٹھیک ہے۔ لیکن اگر آپ ایک ہی پارٹ نمبرز کو بار بار سیدھا کر رہے ہیں، تو مزدوری اور پیمائش کا وقت بڑھتا جاتا ہے، اور یہ عام طور پر آٹومیشن کی طرف دیکھنے کا اشارہ ہے۔
شانگدا ہائیڈرولک اسٹریٹننگ آلات کا جائزہ لینا اس کے بعد قابل قدر ہے جب آپ اپنے ورک پیس کے پیرامیٹرز اور سیدھے پن کی ٹالرینس کی تصدیق کر چکے ہوں۔ ہمیں پرزے کی ڈرائنگ، مواد، دیوار کی موٹائی، لمبائی، اور مطلوبہ سیدھے پن کی اسپیک بھیجیں۔ ہم یہ طے کرنے میں مدد کر سکتے ہیں کہ خودکار پوائنٹ پریشر اسٹریٹننگ موزوں ہے یا نہیں۔ ہم سے رابطہ کریں اپنے پرزے کے ڈیٹا کے ساتھ۔